
İşlənmiş korpus düz montaj üzünə, dərin cibinə, yataq oturacağına və yivli dəliklərə malik ola bilər. Şaftın işlənmiş diametrlərə, yivlərə və oxlu dəliyə ehtiyacı ola bilər. Hər bir xüsusiyyət kəsici kənara fərqli tələblər qoyur, buna görə də tam bir hissənin istehsalı adətən planlaşdırılmış ardıcıllıqla işləyən bir neçə alət tələb edir.
CNC emal alətlərini anlamaq mühəndislərə istehsal qabiliyyətini qiymətləndirməyə və alıcılara təklif olunan proses haqqında faydalı suallar verməyə kömək edir. Bu təlimatda əsas alət ailələri, hissə tələblərinə görə onları necə seçmək və alət tutma və iş tutmasının onların performansını necə dəstəklədiyi izah olunur.
CNC emal alətləri nədir?
CNC emal alətləri kompüterlə idarə olunan maşınlarda iş parçalarını formalaşdırmaq və bitirmək üçün istifadə olunan alətlərdir. Əsas kəsici alətlərə frezerlər, torna alətləri, qazmalar, qazma alətləri, reamerlər və yivləmə alətləri daxildir. Onların həndəsəsi və tətbiqi hansı xüsusiyyətləri yarada biləcəklərini müəyyən edir.
CNC maşını idarə olunan hərəkət, güc və yerləşdirmə təmin edir. Kəsici alət materialı işə salır. Freze zamanı kəsici normal olaraq proqramlaşdırılmış yolu izləyərkən fırlanır. Ənənəvi toxuculuqda iş parçası səthi boyunca hərəkət edən alətə qarşı fırlanır.
CNC kəsmə alətləri termini, xüsusilə kəsmə yolu ilə materialı çıxaran alətləri təsvir edir. CNC alətləri ilə bağlı daha geniş müzakirələrə alət tutacaqları, qurğular və quraşdırma avadanlığı da daxildir. Bir çubuq kəsici tutur, bir armatur iş parçasını tapır və zond ölçməni dəstəkləyir. Bu dəstəkləyici cihazların kəsici kənarın özündən fərqli funksiyaları var.
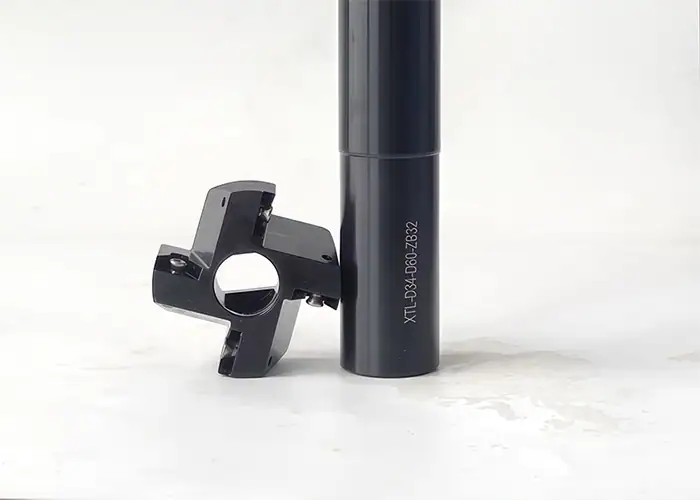
CNC emal alətlərinin əsas növləri hansılardır?
Əsas alət ailələri frezerləmə, tornalama, dəlik açma, yivləmə, oyma və kənarların işlənməsi ətrafında təşkil olunur. Tələb olunan xüsusiyyətə uyğun olaraq bir ailə seçin, sonra xüsusi aləti giriş, material və rəsm tələblərinə uyğun olaraq qiymətləndirin.
| Əməliyyat | Ümumi Vasitələr | Tipik Xüsusiyyətlər | Əsas Seçim Yoxlaması |
| Milling | Son dəyirmanlar, üz dəyirmanları | Üzlər, ciblər, divarlar, profillər | Kəsici və tutucu girişi |
| Dönüş | Dönmə əlavələri və tutacaqlar | Xarici diametrlər, çiyinlər, uc üzlər | Kənar həndəsəsi və iş parçası dəstəyi |
| Qazma | Burulma qazmaları, ixtisaslaşmış dərin deşikli qazmalar | İlkin dəliklər | Dərinlik və çip boşaldılması |
| Sıxma | Qazma çubuqları, tənzimlənən qazma başlıqları | Böyüdülmüş və ya tamamlanmış deşiklər | Sərtlik və mövcud ehtiyat |
| Raylama | Raybalar | Hazırlanmış çuxurun ölçüsü və səthi | Əvvəlki dəliyin keyfiyyəti |
| Threading | Kranlar, sap dəyirmanları, saplama əlavələri | Daxili və xarici iplər | Yiv spesifikasiyası və istifadə edilə bilən dərinlik |
| Yivləmə və Ayrılma | Yiv açma əlavələri, ayırıcı bıçaqlar | Gəzintilər, saxlama halqası yivləri, ayırıcı kəsiklər | Eni, çatma məsafəsi və çip nəzarəti |
| Kənar bitirmə | Pax dəyirmanları, tezgahlar, çubuqları təmizləmə alətləri | Faxlar, vintli oturacaqlar, burr çıxarılması | Göstərilən kənar həndəsəsi və giriş |
Freze kəsiciləri
Freze kəsiciləri düz səthləri, cibləri, yuvaları, divarları və konturlu xüsusiyyətləri emal edir. Uc frezerləri kəsici uclarından və periferik kənarlarından müxtəlif əməliyyatlar üçün istifadə edir. Üz frezerləri adətən geniş, düz üzlər istehsal edir və tez-tez dəyişdirilə bilən əlavələrdən istifadə edir.
Korpus üçün, üz dəyirmanı montaj səthini hazırlayarkən, son dəyirman daxili cib aça bilər. Kəsicinin diametri künc girişinə təsir göstərir və bütün alət dəsti ətrafdakı divarları və sıxacları təmizləməlidir. Bu məhdudiyyətlər emal başlamazdan əvvəl hissənin düzülüşünə təsir göstərə bilər.
Kürə burnu, künc radiusu, yarıq və digər profillərin daha yaxından müqayisəsi üçün frezer növləri üzrə təlimatımıza baxın.
Dönmə və Üzləşmə Alətləri
Torna alətləri vallar, qollar və vtulkalar kimi fırlanan hissələri dəzgahda işləyir. Xarici torna xarici diametrləri və pilləli profilləri müəyyən edir. Üzlük son səthləri əmələ gətirir, uyğun profil alətləri isə çiyinləri, konusları və konturları izləyir.
Bir çox dönmə qurğuları dəyişdirilə bilən əlavəni tutucu ilə birləşdirir. Tutucu əlavəni yerləşdirir və dəstəkləyir, əlavənin həndəsəsi, kəsici material və burun radiusu isə kənarın necə kəsildiyinə və yarıq əmələ gətirdiyinə təsir göstərir. Hər ikisi mövcud yanaşma istiqamətinə və ətraf xüsusiyyətlərə uyğun olmalıdır.
Kobudluq və bitirmə kənarlara fərqli tələblər qoyur. Daha ağır kəsiklər üçün hazırlanmış həndəsə, yüngül bitirmə zamanı qırıntıları effektiv şəkildə idarə etməyə bilər. Planlaşdırma, iş parçasının sərtliyini nəzərə alaraq, əlavəni faktiki qidalanma və kəsmə dərinliyinə uyğunlaşdırmalıdır. İncə bir mil əlavə dəstəyə və qısa, sərt bir vtulkadan fərqli bir kəsmə strategiyasına ehtiyac duya bilər.
Qazma vasitələri
Qazma maşınları iş parçasına doğru irəliləyərək deşiklər yaradır. Ümumi seçimlərə bərk qazmalar və dəyişdirilə bilən ucluqları və ya əlavələri olan dizaynlar daxildir. Burulma qazma maşınları geniş istifadə olunur, ixtisaslaşmış dərin deşikli alətlər isə çatma, istiqamətləndirmə və soyuducu suyun çatdırılması üçün xüsusi bir yanaşma tələb edən tətbiqləri həll edir.
Dəliyin dərinliyi, giriş səthi, çıxış şərtləri və yonqarın boşaldılması əsas seçim amilləridir. Maili giriş kəsici kənarları qeyri-bərabər yükləyə bilər. Dərin dəliyin içərisində ilişib qalmış yonqarlar alətə və ya dəliyin səthinə zərər verə bilər. Buna görə də alətin həndəsəsi, soyuducu maye təchizatı və qazma dövrü birlikdə işləməlidir.
Bəzi qazma dizaynları üçün uyğun bir giriş tapmağa kömək edə bilər, lakin onun həndəsəsi qazma ilə uyğun olmalıdır. Hər bir deşik açma marşrutuna avtomatik olaraq əlavə edilməməlidir. Eynilə, təkcə qazma boşluq tələbini ödəyə bilər. Rəsm və ya nümayiş etdirilən proses qabiliyyəti tələb etdikdə əlavə bitirmə haqlıdır.
Darıxdırıcı alətlər
Dəzgah alətləri mövcud dəliyi genişləndirir və ya bitirir. Torna dəzgahı adətən fırlanan hissənin içərisində dəzgah çubuğundan istifadə edir, emal mərkəzi isə fırlanan dəzgah başlığından istifadə edə bilər. Tənzimlənən incə dəzgah sistemləri kəsmə diametrinin tələb olunan dəliyə uyğunlaşdırılmasına imkan verir.
Qazma, diametri və ətraf həndəsə ilə əlaqəsi əhəmiyyətli olan yastıq oturacaqları, vtulka yerləri və digər daxili xüsusiyyətlər üçün faydalıdır. Uyğun ehtiyat ehtiyatı və sabit quraşdırma ilə əməliyyat, çuxurun həndəsəsini yaxşılaşdıra və emal qurğusuna nisbətən oxunu təyin edə bilər.
Giriş və sərtlik vacib məhdudiyyətlərdir. Kiçik dəlik çubuğun diametrini məhdudlaşdırır, dərin dəlik isə tələb olunan çıxıntını artırır. Nəticədə yaranan montaj yenə də çip boşluğunu təmin etməli və əyilməyə müqavimət göstərməlidir. Çubuğu və tutucunu kəsici qüvvələr, ehtiyat və iş parçası dəstəyi ilə birlikdə qiymətləndirin.
Reaming Alətləri
Reymerlər nisbətən kiçik bir ehtiyatı çıxarmaqla əvvəllər işlənmiş dəliyi bitirir. Onların çoxsaylı kəsici kənarları hazırlanmış dəliyi tələb olunan ölçüyə və səth vəziyyətinə gətirə bilər və bu da onları dəliklərin və digər təkrarlanan dəlik xüsusiyyətlərinin yerini müəyyən etmək üçün faydalı edir.
Əvvəlki əməliyyat vacibdir. Dəlik seçilmiş reamer üçün uyğun material təmin etməli və alət müvafiq hizalanma ilə daxil olmalıdır. Çox az və ya qeyri-bərabər ehtiyat reamerin ardıcıl kəsilməsinə mane ola bilər.
Orijinal dəlikdə mövqe və ya düzlük səhvlərini düzəltmək üçün çuxurun yenidən qazılması gözlənilməməlidir. Əsas məsələ yer və ya hizalanmadırsa, proses fərqli bir hazırlıq və ya qazma əməliyyatı tələb edə bilər. Rəsmə və mövcud dəliyin vəziyyətinə uyğun olaraq qazma və çuxurun yenidən qazılması arasında seçim edin.
Kranlar və Yivli Dəyirmanlar
Kəsici kranlar hazırlanmış dəliklərdə daxili yivlər əmələ gətirir. Spiral uclu dizaynlar adətən yonqarları dəliklərdən irəli doğru yönəldir, uyğun spiral fleyta dizaynları isə yonqarları kor dəliklərdən geri çəkir. Material və dəlik həndəsəsi müəyyən bir kran dizaynının uyğun olub-olmadığını müəyyən edir.
Formalaşdırıcı kranlar, yonqarları kəsmək əvəzinə, elastik materialı yerindən tərpətməklə yivlər yaradır. Onlar uyğun iş parçası materialı, nəzarətli dəlik hazırlığı və uyğun yağlama tələb edir. Onların yonqarsız təsiri onları kəsici kranlarla əvəz oluna bilən etmir.
Yivli dəyirmanlar yivləri koordinasiyalı spiral alət yolundan kəsir. Onlar uyğun dəzgah hərəkəti və kəsicinin öz yoluna girməsi və onu izləməsi üçün kifayət qədər boşluq tələb edir. Kəsicinin dizaynı imkan verərsə, yivli dəyirman eyni addım və forma ilə müxtəlif yiv diametrlərini əhatə edə bilər.
Toxunma tez-tez təkrarlanan daxili yiv ölçüsü üçün birbaşa yol təmin edir. Yiv frezeleme, yiv diametrinin proqramlaşdırılmış tənzimlənməsini təklif edir və çip nəzarəti və ya müxtəlif diametrlər bu elastikliyi dəyərli etdikdə faydalı ola bilər.
Yiv təyinatını, tolerantlıq sinfini və istifadəyə yararlı tam yiv dərinliyini təsdiqləyin. Seçilmiş alət və tələb olunan tam yivlərdən kənarda hər hansı bir qazma nöqtəsi həndəsəsi üçün kor dəlik üçün boşluq lazımdır. Dönmüş hissələrdəki xarici yivlər də xüsusi yiv əlavələri ilə istehsal edilə bilər.
Yivləmə və Ayırma Alətləri
Yiv açma alətləri xarici diametrlərdə, daxili deşiklərdə və ya uc üzlərində girintilər yaradır. Tətbiqlərə saxlama halqalı yivlər, möhür yivləri və boşluq xüsusiyyətləri daxildir. Ayırıcı alətlər komponenti çubuq materialından və ya qalan hissədən ayırmaq üçün dönmüş iş parçasını kəsir.
Əlavə və dayaq bıçağı və ya tutucu yivin eninə, dərinliyinə və yaxınlaşma istiqamətinə uyğun olmalıdır. Xarici yivə çatan alət üz yivi və ya daxili girinti üçün uyğun olmaya bilər. Yaxınlıqdakı çiyinlər, kəsici kənar əlçatan görünsə belə, tutucunu məhdudlaşdıra bilər.
Bu əməliyyatlar kəsici yükləri dar bir məkanda cəmləşdirə bilər. Yığımı mümkün qədər sərt saxlayın və qırıntıların çıxması üçün bir yol təmin edin. Ayrılma zamanı proses həmçinin iş parçasının sabitliyini və ayrılmış komponentin necə idarə olunacağını da nəzərə almalıdır.
Paxma və Çıxarma Alətləri
Fahmer alətləri müəyyən bucaqlı kənarlar yaradır. Sayğaclar, tez-tez vint başlıqları üçün konik girintilər yaradır. Çubuqları təmizləmə alətləri başqa bir əməliyyatdan sonra kənarda qalan istənməyən materialları təmizləyir. Bəzi tətbiqlərdə funksiyalar üst-üstə düşür, lakin tələb olunan bitmiş həndəsə alət seçimini müəyyən edir.
Rəsm üçün bir dəlikdə ölçülü bir paxla, digərində isə yalnız burrların çıxarılması tələb oluna bilər. Hər iki kənarı eyni əməliyyatla böyütmək funksional səthi dəyişdirə və ya istifadəyə yararlı yiv dərinliyini azalda bilər.
Planlaşdırma zamanı arxa kənarlar və kəsişən dəliklər diqqətə layiqdir. Dəliyin ön hissəsinə çatan kəsici onun çıxışına və ya daxili kəsişməsinə çatmaya bilər. Xüsusi arxa tərəfli və ya çarpaz dəlik təmizləmə alətləri əlçatan tətbiqləri təmin edə bilər, digər xüsusiyyətlər isə ayrıca bitirmə metodu tələb edə bilər. Lazımi giriş və yoxlamanı daxil etmək üçün kənar tələbini kifayət qədər erkən müəyyənləşdirin.
Hissə tələbləri üçün CNC alətlərini necə seçirsiniz?
Hər bir xüsusiyyəti onun materialına, ölçü tələblərinə, giriş məhdudiyyətlərinə və istehsal miqdarına uyğunlaşdıraraq CNC emal alətlərini seçin. Daha sonra dəzgahın və bütün alət yığımının təklif olunan əməliyyatı etibarlı şəkildə yerinə yetirə bilib-bilmədiyini yoxlayın.
Xüsusiyyət Həndəsəsi və Girişlə Başlayın
Hazır hissədən və onun emal oluna biləcəyi istiqamətdən başlayın. Dəlik, üz yiv və yivli kor dəlik bir-birinə yaxın yerləşə bilər və eyni zamanda çox fərqli yanaşmalar tələb edə bilər.
Bütün qurğunun süpürülmüş boşluğunu, o cümlədən sapı, tutacağı və uzantılarını yoxlayın. Həmçinin giriş, çıxarma və çip çıxarmağa icazə verin. Son CAD formasına uyğun gələn alət yaxınlaşma zamanı yenə də toqquşmaya səbəb ola bilər.
Faydalı rəsm və model yoxlamaları aşağıdakıları əhatə edir:
- Çiyinlərin və ya dar açılışların arxasında gizlənmiş xüsusiyyətlər.
- Çubuq diametrini və sərtliyini məhdudlaşdıran dərin deşiklər.
- Tələb olunan tam sap dərinliyindən kənarda az yer olan saplar.
- Başqa bir əməliyyatdan sonra əlçatmaz olan kənarlar.
Qeyri-adi uzun və ya ixtisaslaşmış bir alətə giriş imkanı verildikdə, dizaynı yekunlaşdırmadan əvvəl xüsusiyyət düzəlişini müzakirə edin. Dəlik və ya relyefdə kiçik bir dəyişiklik daha praktik emal marşrutu yarada bilər.
Prosesi Ölçüyə, Yerə və Bitirmə Tələblərinə Uyğunlaşdırın
Çuxurun diametri, yeri, forması və səth teksturası ayrı tələblərdir. Diametr tolerantlığına cavab vermək oxun düzgün yerləşdiyini və ya səthin öz bitirmə spesifikasiyasına cavab verdiyini müəyyən etmir.
Bitmə marşrutunu seçməzdən əvvəl qəbul meyarlarını ayırın. Dəlik silindriklik və ya mövqe tələbinə cavab verməyərkən ölçü tələbinə cavab verə bilər. Əməliyyat və quraşdırma, xüsusiyyətlər və istənilən müəyyən edilmiş məlumat sistemi arasındakı əlaqələr də daxil olmaqla, bütün müvafiq çağırışları əhatə etməlidir.
Yoxlamanı eyni tələblər ətrafında planlaşdırın. Dəlik ölçən cihaz diametri qiymətləndirə bilər, lakin təkcə bu ölçmə verilən məlumata nisbətən mövqeyi müəyyən etmir. Yerləşmə və həndəsi əlaqələr üçün koordinat ölçməsi və ya başqa uyğun metod tələb oluna bilər. Müəyyən edilmiş səth teksturası da müvafiq yoxlama metoduna ehtiyac duyur. Bitirmə əməliyyatı və yoxlama yanaşmasının birlikdə seçilməsi tək bir diametr göstəricisinin tam uyğunluğun sübutu kimi qəbul edilməsinin qarşısını alır.
Alət Həndəsəsini və Kəsmə Materialını İş Parçasına Uyğunlaşdırın
Metal və ya plastik kimi geniş bir etiket əvəzinə, ərinti və vəziyyətini göstərin. Sərtlik, qırıntı davranışı, aşındırıcılıq və kənara yapışma meyli alət seçiminə təsir göstərir.
Tornalama zamanı, əlavənin dərəcəsi və qırıntı qırıcının həndəsəsi material və kəsmə şərtlərinə uyğun olmalıdır. Süni alüminium ərintisinə uyğun iti kənar, bərkimiş poladda kəsikli kəsik üçün pis seçim ola bilər. Qazma və kranlar üçün fleyta və qabaqcıl dizayn həmin materialın yaratdığı qırıntıları da idarə etməlidir.
Yüksək sürətli polad və karbid möhkəmlik, aşınmaya davamlılıq və işləmə qabiliyyətinin müxtəlif kombinasiyalarını təklif edir. Örtüklər substrata, iş parçasına və tətbiqə uyğun olmalıdır. Örtüklü alət avtomatik olaraq hər material üçün ən yaxşı seçim deyil.
Başlanğıc nöqtəsi kimi alət istehsalçısının tövsiyələrindən istifadə edin, sonra isə əsl quraşdırma üçün kəsmə şərtlərini müəyyən edin. Materialın vəziyyətini, alətin qoşulmasını və soyuducu suyun çatdırılmasını yoxlamadan sürəti və ya ötürməni başqa bir işdən kopyalamaq, əks halda ağlabatan bir seçimi poza bilər.
İstehsal miqdarını və alətlərin idarə edilməsini nəzərə alın
Prototip işi çox vaxt asanlıqla əldə edilə bilən alətlərə və dizayn dəyişikliklərinə uyğunlaşa bilən bir prosesə üstünlük verir. Xüsusi bir alət, sabit bir dizayn və gözlənilən sifariş miqdarı onun hazırlanması və dəyişdirilməsi tələblərini əsaslandırdıqda daha cəlbedici olur.
Təkrar istehsal üçün alətlərin necə müəyyən ediləcəyini, əvvəlcədən qurulacağını, yoxlanılacağını və dəyişdiriləcəyini qiymətləndirin. Hansı alətlərin vacib xüsusiyyətləri idarə etdiyini və bu xüsusiyyətlərin hüdudlarından kənara çıxmazdan əvvəl aşınmanın necə aşkar ediləcəyini müəyyənləşdirin. Dəyişdirmə əlavələri və ya alətlər nəzarətli quraşdırma proseduruna malik olmalıdır ki, dəyişiklikdən sonra proses ardıcıl qalsın.
Yalnız kəsicinin alış qiymətini deyil, ümumi istehsal dəyərini müqayisə edin. Müvafiq xərclərə quraşdırma, emal müddəti, alət dəyişiklikləri, yoxlama və yenidən işləmə və ya köhnəlmiş hissələrin nəticələri daxildir. Təchizat qrupları təklif olunan alətlərin təkrar sifarişləri necə dəstəklədiyini və hansı dəyişikliklərin prosesin yenidən yoxlanılmasını tələb edəcəyini soruşa bilərlər.
Alət saxlama və iş saxlama CNC alətlərini necə dəstəkləyir?
Alət tutma kəsici aləti bərkidir və yerləşdirir, iş tutma isə hissəni tapır və dəstəkləyir. Hər ikisi seçilmiş alətin nəzərdə tutulan xüsusiyyəti ardıcıl olaraq istehsal edib-etməməsinə təsir göstərir, xüsusən də hissənin əlçatanlığı və ya sərtliyi məhdud olduqda.

Alət Tutucuları, Dəstəkləyicilər və Alət Quraşdırmaları
Fırlanan alətlər milə qoşulmaq üçün uyğun patronlardan, qapaqlardan və ya digər tutacaqlardan istifadə edir. Fırlanan əlavələr və qazma çubuqları qüllə və ya maşın interfeysinə uyğun tutacaqlardan istifadə edir. Birləşmə əməliyyat üçün müvafiq tutuş, boşluq və sərtlik təmin etməlidir.
Fırlanan montaj üçün, kəsici kənarların necə bərabər şəkildə birləşdiyinə təsir göstərir. Təmiz birləşən səthlər, düzgün montaj və uyğun sıxaclar onu idarə etməyə kömək edir. Göstərilən tutuş uzunluğunu qoruyarkən, dəstəklənməyən alət uzunluğunu xüsusiyyət və tutucu boşluğu imkan verdiyi qədər qısa saxlayın.
Alətin uzunluğu, diametri və müvafiq kənarlaşmalar faktiki yığılmaya uyğun olmalıdır. Əvvəlcədən quraşdırma və maşındaxili ölçmə bu quraşdırmanı dəstəkləyə bilər. Dəqiq kənarlaşma qeyri-sabit tutucu üçün kompensasiya edə bilməz və sərt tutucu səhv daxil edilmiş alət ölçüsünü düzəldə bilməz.
Armaturlar, Məlumat Nöqtələri və İş Parçası Dəstəyi
Qurğu, emal zamanı hissənin necə yerləşdiyini və necə saxlanıldığını müəyyən edir. Onun yerləşmə səthləri, xüsusən də bir elementin mövqeyi əvvəlki əməliyyatdan asılı olduqda, seçilmiş məlumat strategiyasını dəstəkləməlidir.
Sıxma, komponenti təhrif etmədən kəsmə yüklərinə qarşı durmalıdır. Nazik divarlar və nazik hissələr yerli dəstəyə və ya materialın çıxarılması zamanı elastik bir xüsusiyyətin ağır kəsmə qüvvələrinə məruz qalmaması üçün yenidən işlənmiş ardıcıllığa ehtiyac duya bilər.
Giriş, dəstək və ölçmə marşrut boyunca uyğun qalmalıdır. Sıxma zamanı deformasiyaya uğraya bilən hissələr üçün yoxlama planı tələb olunan saxlama vəziyyətini də müəyyən etməlidir. Sıx sıxılmış komponentin ölçülməsi buraxıldıqdan sonra görünən hərəkəti gizlədə bilər.
CNC alətləri tam bir hissəni necə birləşdirmək üçün birləşdirilir?
Tam bir hissə, alətlərin xüsusiyyətləri ətrafında birləşdirilməsi və hər bir əməliyyatın növbəti əməliyyata necə hazırlanacağını planlaşdırmaqla istehsal olunur. Ardıcıllıq faydalı yer səthlərini qorumalı, lazım olduqda bitirmə imkanı təmin etməli və vacib xüsusiyyətlərə əlçatan qalmalıdır.
Dəqiq Dəliklər və Yivlər Olan Bir Korpus Nümunəsi
Montaj üzü, daxili cib, dəqiq dəlik və yivli bərkitmə dəlikləri olan alüminium korpusu nəzərdən keçirin. Mümkün alət planı hər əməliyyata fərqli bir rol təyin edir:
| Hissə Xüsusiyyəti | Mümkün Alət | Prosesdə Məqsəd |
| Montaj üzü | Üz dəyirmanı | Montaj və ya sonrakı yerləşdirmə üçün istifadə olunan bir səthi müəyyənləşdirin |
| Daxili cib | Son dəyirman | Daxili materialı çıxarın və əlçatan divarları bitirin |
| Boşaltma və pilot dəlikləri | Qazmaq | Bitmiş ölçüdə deşiklər çıxarın və ya başqa bir əməliyyat üçün hazırlayın |
| Dəqiq burğu | İncə qazma aləti və ya reamer | Quyunu tələblərinə uyğun bir marşrutla bitirin |
| Əlavə iplər | Kəsmə kranı və ya iplik dəyirmanı | Göstərilən istifadə edilə bilən mövzunu yaradın |
| Açılış kənarları | Paxlama və ya çubuqları təmizləmə aləti | Tələb olunan kənar vəziyyətini təyin edin |
Əhəmiyyətli qərar bu əməliyyatların necə qarşılıqlı əlaqədə olmasıdır. Əgər lülənin mövqeyi montaj səthinə nisbətən müəyyən edilibsə, quraşdırma bu əlaqəni müəyyən etməlidir. Əgər cib lülənin ətrafında nazik bir divar buraxırsa, planlayıcı son ölçünü təyin etməzdən əvvəl sərtlikdəki dəyişikliyi nəzərə almalıdır.
Yiv hazırlığı sonrakı işlərə də təsir göstərir. Çuxur dərinliyi seçilmiş yivləmə üsuluna uyğun olmalıdır və kənarların işlənməsi tələb olunan tam yiv dərinliyini qorumalıdır. Son planda hansı səthlərin korpusun yerləşdiyi və kritik əlaqələrin necə yoxlanılacağı izah edilməlidir.
Dönmüş Mil və ya Vtulka Nümunəsi
Pilləkənli val xarici dönmə, üzləmə, ox istiqamətində qazma, yivləmə və xarici yivləməni birləşdirə bilər. Vtulka öz dəliyini müəyyən etmək üçün daxili qazma və ya rezba əlavə edə bilər. Ayrıcı alət hər iki komponenti çubuq materialından ayıra bilər.
Quraşdırma bu alətlərin necə birlikdə işlədiyini müəyyən edir. Hissə ortaq bir qurğuda qalarkən işlənmiş xüsusiyyətlər həmin yerləşdirmə vəziyyətini paylaşa bilər. Köçürmədən sonra tamamlanan xüsusiyyətlər komponenti yenidən yerləşdirmək və dəstəkləmək üçün düşünülmüş bir üsul tələb edir.
Nazik divarlı vtulka üçün xarici diametri və dəliyi bitirmək sıxma deformasiyasına və kəsmə yüklərinə diqqət yetirməyi tələb edir. Nazik val üçün materialın çıxarılması son diametrlər tamamlanmadan sərtliyi azalda bilər. Bu narahatlıqlar kobudluq ardıcıllığını, bitirmə ehtiyatını və ya dayaq düzülüşünü dəyişdirə bilər.
Buna görə də, alət planı kəsicilərin siyahısından kənara çıxır. Seçilmiş kənarları və tutacaqları hazır hissənin stokuna, iş yerinə, əməliyyat ardıcıllığına və yoxlama tələblərinə birləşdirməlidir.
FAQ
Alət aşınması CNC emalına necə təsir edir?
Alət aşınması ölçü sürüşməsinə, səthin keyfiyyətinin aşağı düşməsinə və hissə keyfiyyətinin uyğunsuzluğuna səbəb ola bilər. Aşınmanı izləmək və alətləri proses limitlərini aşmazdan əvvəl dəyişdirmək və ya indeksləşdirmək təkrarlanabilirliyi qorumağa kömək edir.
CNC emalında alət ofseti nədir?
Alətin yerdəyişməsi, uzunluq və ya radius kimi alət həndəsəsini nəzərə almaq üçün CNC idarəetməsində saxlanılan bir dəyərdir. Aşınma yerdəyişmələri, kəsici kənar aşındıqca kiçik ölçülü düzəlişlərə imkan verir.
CNC Dəzgahında Canlı Alətlər Nədir?
Canlı alətlərlə işləmə, frezerləmə, qazma və döymə üçün CNC torna dəzgahında və ya torna mərkəzində fırlanan, güclü alətlərdən istifadə edir. Bu, daha çox xüsusiyyətin bir qurğuda emal olunmasına imkan verir və dəzgahlar arasında köçürmələri azaldır.
Nəticə
CNC emal alətlərinin seçilməsi hər bir xüsusiyyətin nə tələb etdiyini anlamaqla başlayır. Freze kəsiciləri, torna alətləri, qazma maşınları, qazma alətləri, üyütmə maşınları və yivləmə alətlərinin hər biri fərqli bir məqsədə xidmət edir. Praktik bir proses onları uyğun tutacaqlar, iş parçası dəstəyi və müəyyən edilmiş nəticəni təsdiqləyən yoxlama ilə birləşdirir.
TiRapid, xüsusi metal və mühəndislik plastik hissələri üçün dəqiq CNC emalı, prototiplər və aşağı həcmli istehsal üçün istehsal rəyləri və ölçülü yoxlama ilə təmin edir. Praktik emal yanaşmasını müzakirə etmək və qiymət təklifi tələb etmək üçün CAD modelinizi, çertyojunuzu, materialınızı, miqdarınızı və vacib tələblərinizi göndərin.
















