
تلعب أدوات الخراطة CNC دورًا حاسمًا في عمليات التصنيع الحديثة، حيث تتولى عمليات القطع في ظروف السرعة العالية والضغط العالي والحمل المستمر. لا يؤثر انكسار الأداة أثناء الخراطة CNC على كفاءة التصنيع فحسب، بل يؤدي أيضًا إلى عيوب في قطعة العمل، وزيادة تكاليف الإنتاج، وتوقف غير متوقع للآلة. نادرًا ما يكون سبب فشل الأداة عاملًا واحدًا، بل عادةً ما يكون نتيجة لعدم توازن معلمات القطع، أو تدهور حالة الأداة، أو مشاكل في صلابة الآلة، أو عدم استقرار تثبيت قطعة العمل، أو مشاكل في التبريد أو إخراج الرايش. يساعد فهم هذه الأسباب على تحسين استقرار عملية التصنيع وتقليل المخاطر التشغيلية في بيئات الإنتاج الصناعية.
معايير القطع غير المناسبة تؤدي إلى كسر الأداة
تتحكم معايير القطع بشكل مباشر في سلوك عمليات الخراطة باستخدام الحاسوب (CNC)، بما في ذلك سرعة دوران المغزل، ومعدل التغذية، وعمق القطع. عندما تتجاوز هذه القيم الحدود الميكانيكية للأداة، تتولد قوة قطع زائدة، مما قد يؤدي إلى تكسر أو كسر مفاجئ للأداة. يزيد القطع عالي السرعة من الكفاءة، ولكنه قد يرفع أيضًا الحمل الحراري والإجهاد الميكانيكي إذا لم يكن متوافقًا مع مادة الأداة. يؤدي معدل التغذية الزائد إلى تركيز القوة على حافة القطع، بينما يزيد القطع العميق جدًا من الحمل اللحظي، وكلاهما يزيد من احتمالية تلف الأداة.
عدم التوافق بين سرعة دوران المغزل والمادة
تؤثر سرعة دوران المغزل بشكل مباشر على استقرار عملية القطع. تتطلب المواد المختلفة نطاقات سرعة مختلفة للحفاظ على ظروف تشغيل آمنة.
- تتطلب المواد الصلبة سرعة دوران أقل للمغزل لتقليل حمل الصدمة على حافة القطع.
- تسمح المواد الأكثر ليونة بسرعات أعلى، ولكن يجب الحفاظ على الاستقرار الحراري.
- قد يؤدي التباين المفرط في السرعة إلى ظروف قطع غير مستقرة وتلف الأداة.
يساهم التحكم المستقر في السرعة في دعم متانة الأدوات وسلامة عمليات التشغيل الآلي.
معدل التغذية المفرط يسبب حملاً صدمياً
تحدد سرعة التغذية مدى سرعة تلامس الأداة مع المادة. عندما تكون سرعة التغذية عالية جدًا، تزداد قوة القطع بشكل حاد عند طرف الأداة.
- معدل التغذية العالي يركز الضغط على حافة القطع.
- تؤدي حركة التغذية غير المنتظمة إلى الاهتزاز وعدم الاستقرار.
- يؤدي التحميل الزائد على المدى الطويل إلى تسريع فشل الأداة بسبب الإجهاد.
يساعد التحكم السليم في التغذية على الحفاظ على ظروف قطع مستقرة.
عمق القطع المفرط
يحدد عمق القطع كمية المواد التي تتم إزالتها في تمريرة واحدة.
- يؤدي القطع العميق إلى زيادة الحمل الفوري على الأداة.
- قد يؤدي تركيز الإجهاد إلى ظهور تشققات دقيقة عند حافة القطع.
- تزيد المواد الصلبة بشكل كبير من خطر الكسر عند القطع الشديد.
تساعد استراتيجيات القطع متعددة الطبقات على تقليل الحمل الزائد.
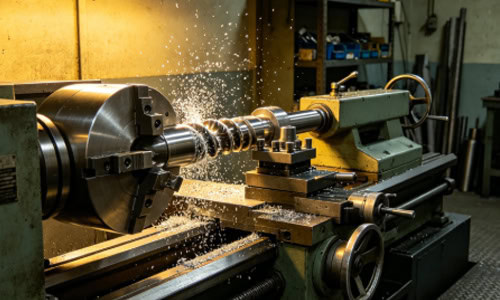
تؤثر مادة الأداة وحالة تآكلها على الكسر
يُعدّ أداء مادة الأداة عاملاً حاسماً في استقرار عملية التشغيل. وتختلف مواد الأدوات المختلفة في صلابتها ومتانتها ومقاومتها للحرارة. ومع تآكل الأداة، تصبح حواف القطع غير حادة، مما يزيد من مقاومة القطع ويركز الإجهاد على المناطق الضعيفة. كما أن اختيار مادة غير مناسبة لمهمة تشغيل محددة يُقصر من عمر الأداة ويزيد من خطر كسرها.
تآكل الأدوات يؤدي إلى تسارع الفشل
يُعد التآكل أحد العوامل الرئيسية التي تؤدي إلى فشل الأدوات.
- تؤدي حواف القطع البالية إلى زيادة مقاومة القطع والحمل.
- تولد الأدوات غير الحادة حرارة إضافية أثناء عملية التشغيل.
- يؤدي التآكل غير المتساوي إلى عدم توازن في توزيع القوة.
يؤدي استبدال الأدوات بانتظام إلى تحسين استقرار عملية التشغيل الآلي.
اختيار مادة الأداة بشكل خاطئ
تتطلب ظروف التشغيل المختلفة خصائص مختلفة لمواد الأدوات.
- تتطلب المواد عالية القوة أدوات قطع عالية الصلابة.
- أدوات الصلب عالية السرعة القياسية غير مناسبة لأحمال القطع الثقيلة.
- توفر أدوات الكربيد المطلية مقاومة أفضل للحرارة والتآكل.
يؤدي اختيار المواد المناسبة إلى تحسين موثوقية عمليات التشغيل الآلي.
مشاكل صلابة الآلة التي تسبب الكسر الناتج عن الاهتزاز
يؤدي عدم كفاية صلابة الماكينة إلى اهتزازات أثناء القطع، مما يتسبب في تذبذب قوى القطع ويسرع من إجهاد الأداة. كما أن عمليات التشغيل ذات البروزات الطويلة أو ظروف القطع الثقيلة تزيد من شدة الاهتزاز. ويؤدي تآكل المغزل أو تدهور مسار التوجيه إلى تقليل استقرار عملية التشغيل وزيادة خطر تعطل الأداة.
نقص الصلابة الهيكلية
يؤثر هيكل الآلة بشكل مباشر على استقرار عملية التشغيل.
- يؤدي انخفاض الصلابة إلى تضخيم اهتزاز القطع.
- يؤدي التراخي الهيكلي إلى زيادة انحرافات التشغيل بمرور الوقت.
- يؤثر الاهتزاز بشكل مباشر على إجهاد طرف الأداة.
يساهم الهيكل الثابت للآلة في توفير ظروف تشغيل آمنة.
تآكل المغزل والمسار الدليلي
تؤثر حالة المكونات الميكانيكية بشكل كبير على دقة عمليات التشغيل الآلي.
- يؤدي عدم محاذاة المغزل إلى مسارات قطع غير مستقرة.
- يؤدي تآكل مسار التوجيه إلى تقليل دقة التغذية.
- تزيد أخطاء الحركة من الحمل الديناميكي على الأداة.
تساهم الصيانة المناسبة في تحسين استقرار عملية التشغيل الآلي.
عدم استقرار تثبيت قطعة العمل مما يتسبب في اصطدام الأداة
يؤدي عدم استقرار التثبيت إلى حركة قطعة العمل أثناء التشغيل، مما يتسبب في تغيرات مفاجئة في القوة المؤثرة على أداة القطع. ويشيع هذا الأمر بشكل خاص في أجزاء الأعمدة النحيفة أو المكونات ذات الجدران الرقيقة. كما يؤدي عدم انتظام قوة التثبيت إلى تشغيل غير متمركز، مما يزيد من إجهاد الأداة.
التثبيت غير المحكم يسبب الاهتزاز
تؤثر ثباتية التثبيت بشكل مباشر على سلامة عمليات التشغيل الآلي.
- تُولد قطعة العمل غير المثبتة قوى صدم دورية.
- يؤدي التثبيت غير المستقر إلى زيادة تذبذب القوة.
- يؤدي الاهتزاز إلى تسريع فشل الأدوات بسبب الإجهاد.
يضمن التثبيت المحكم سلامة عملية التشغيل الآلي.
تشوه الأجزاء ذات الجدران الرقيقة
تعتبر الهياكل الرقيقة حساسة للغاية لقوى القطع.
- يؤدي ضغط القطع إلى تشوه موضعي.
- يؤدي تغيير التشوه إلى تغيير مسار عمل الأداة.
- يؤدي التوزيع غير المتساوي للقوة إلى زيادة خطر الكسر.
تساهم هياكل الدعم المناسبة في تقليل مشاكل التشوه.
ضعف التبريد وإخراج الرقائق المعدنية يتسببان في تلف الأداة
يؤدي عدم كفاية التبريد إلى زيادة درجة حرارة القطع، مما يقلل من صلابة الأداة ويسرع من تآكلها. كما يؤدي ضعف إخراج الرايش إلى تراكمه، مما يتسبب في قطع ثانوي وحمل إضافي على الأداة. ويؤدي ارتفاع درجة الحرارة المستمر إلى إضعاف بنية مادة الأداة وزيادة احتمالية كسرها.
عدم كفاية التبريد يؤدي إلى عطل حراري
يُعد التحكم في درجة الحرارة أمراً بالغ الأهمية لاستقرار عملية التشغيل الآلي.
- تؤدي درجات الحرارة المرتفعة إلى تقليل صلابة الأدوات.
- يؤدي الإجهاد الحراري إلى تسريع إجهاد المواد.
- التعرض الطويل يزيد من خطر الإصابة بالكسور.
يساهم التبريد الفعال في إطالة عمر الأدوات.
إزالة الرقائق بشكل غير صحيح مما يؤدي إلى قطع ثانوي
يؤثر إخراج الرقائق بشكل مباشر على استقرار القطع.
- يؤدي تراكم الرقائق إلى إعاقة حركة الأداة.
- يؤدي القطع الثانوي إلى زيادة الحمل على الأداة.
- تتسبب الرقائق المحجوبة في ارتفاع درجة الحرارة الموضعية.
يساهم التحكم السليم في رقائق المعادن في تقليل أضرار عمليات التصنيع.
















