
معرض التشطيبات القياسية لشركة TiRapid
تشطيبات تي رابيد
يُتيح نظام التسعير الإلكتروني من TiRapid للمستخدمين تخصيص المواد والميزات والتشطيبات السطحية وملاحظات المشروع لتصنيع قطع غيار حسب الطلب. نقدم مجموعة واسعة من خيارات التشطيب القياسية عبر عمليات متعددة، مع دعم واضح لمختلف الاحتياجات من حيث المظهر والوظائف. بالنسبة للمشاريع التي تتطلب مرونة أكبر، يمكن أيضًا ترتيب تشطيبات متعددة بناءً على متطلبات القطعة، مما يجعل TiRapid حلاً شاملاً ومريحًا لكل من التصنيع والتشطيب.
إذا كنت بحاجة إلى خيار تشطيب أو معالجة لاحقة محدد غير مُدرج في صفحة التسعير، فلا يزال بإمكان TiRapid مساعدتك. يمكنك التواصل مع فريقنا مباشرةً أو اختيار خيار التشطيب "أخرى" أثناء عملية التسعير لشرح المتطلبات الخاصة وطلب مراجعة إضافية.
التشطيبات الشعبية للمعادن
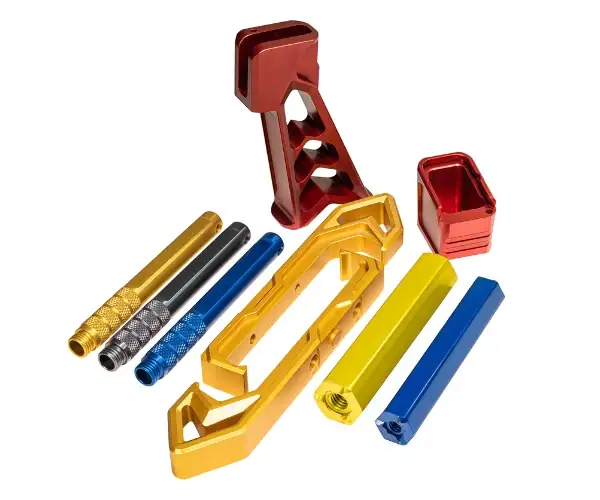
Standard
تُسلّم القطع نظيفةً وخاليةً من النتوءات، دون أي معالجة سطحية إضافية. يُناسب هذا الخيار الحالات التي لا تتطلب أي لمسة نهائية تجميلية أو واقية، حيث تبقى القطعة على حالتها الأصلية بعد التصنيع.
النوع الثاني أنودة
تعمل عملية الأنودة من النوع الثاني على تحسين مقاومة التآكل، ويمكن استخدامها أيضاً كأساس للطلاء أو التشطيبات الثانوية الأخرى. يتراوح سمك الطلاء عادةً بين 0.0002 بوصة و0.0012 بوصة، ويتوافق عموماً مع معيار MIL-A-8625 / MIL-PRF-8625 من النوع الثاني، الفئة 2.
تستخدم عملية الأنودة الملونة أصباغًا لتغيير مظهر سطح القطعة. ونظرًا لاختلافات العملية، لا يمكن مطابقة ألوان الأنودة تمامًا مع معايير بانتون أو رال المحددة. كما أن طبقات الأنودة من النوع الثاني قد تتآكل بمرور الوقت، وقد تتلاشى أو تبيض تدريجيًا عند تعرضها لأشعة الشمس المباشرة لفترات طويلة.
النوع الثالث Hardcoat Anodize
تُنتج عملية الأنودة الصلبة من النوع الثالث طبقةً أكثر سمكًا ومقاومةً للتآكل من الأنودة القياسية. ويُفضّل استخدامها عند الحاجة إلى متانة إضافية وحماية للسطح، كما يُمكن استخدامها كأساس للطلاء أو التشطيبات الأخرى. يبلغ سمك الطبقة عادةً حوالي 0.002 بوصة، وتتوافق عمومًا مع معيار MIL-A-8625 / MIL-PRF-8625 من النوع الثالث، الفئة 1 أو الفئة 2.
نظرًا لسمك طبقة الطلاء، غالبًا ما يبدو اللون النهائي أغمق من لون الأنودة القياسية. حتى الأنودة الصلبة الشفافة أو غير المصبوغة قد تُغمق سطح القطعة. وبحسب نوع السبيكة وحالة السطح ومتغيرات العملية، قد يتراوح المظهر الطبيعي من الرمادي الفاتح إلى الرمادي الداكن أو البني. وكما هو الحال مع أنواع الأنودة الأخرى، لا يمكن مطابقة الألوان بدقة تامة وفقًا لنظام بانتون أو نظام RAL.
تحويل الكرومات (فيلم كيميائي)
يُحسّن طلاء التحويل الكروماتي، المعروف أيضًا باسم الغشاء الكيميائي، مقاومة التآكل مع الحفاظ على موصلية السطح، مما يجعله خيارًا شائعًا للأجزاء التي تتطلب أداءً كهربائيًا عاليًا. كما يُمكن استخدامه كأساس للطلاء. يُضيف هذا الطلاء سُمكًا ضئيلًا جدًا، يتراوح عادةً بين 0.00001 بوصة و0.00004 بوصة، ويتوافق عادةً مع معيار MIL-DTL-5541 من النوع الأول أو الثاني، الفئة 1A أو الفئة 3، حسب المواصفات. في حال وجود متطلبات أخرى، مثل MIL-DTL-81706، يجب توضيحها بوضوح في رسم الجزء.
يحتوي التحويل الكروماتي من النوع الأول على الكروم سداسي التكافؤ، وعادةً ما يمنح القطعة لونًا ذهبيًا أو بنيًا. أما النوع الثاني فلا يحتوي على الكروم سداسي التكافؤ، وهو شفاف في الغالب، لذا فإنه لا يؤثر كثيرًا على لون السطح الأصلي.
مسحوق الطلاء
توفر عملية الطلاء بالبودرة طبقة نهائية متجانسة ومتينة وواقية، وذلك بتطبيق مسحوق جاف بالتساوي على سطح القطعة ثم معالجته بالحرارة. وهي شائعة الاستخدام عندما تكون حماية السطح والمظهر الجمالي مهمين. يتراوح سمك الطلاء عادةً بين 0.006 بوصة و0.012 بوصة، ويتوافق عمومًا مع معيار ASTM D7803 بالإضافة إلى مواصفات MIL وFDE المختلفة.
تتوفر تقنية الطلاء بالبودرة بمجموعة واسعة من الألوان ومستويات اللمعان، مما يجعلها مناسبة للتطبيقات الوظيفية والتجميلية على حد سواء. وغالبًا ما يتم اختيارها للأجزاء المعدنية التي تتطلب متانة محسّنة، وتغطية سطحية أفضل، ومظهرًا أكثر دقة.
التشطيبات المعدنية الأخرى التي نقدمها
أكسيد الأسود
أكسيد الحديد الأسود هو طلاء تحويلي يُستخدم على المعادن الحديدية مثل الفولاذ والفولاذ المقاوم للصدأ. يُغمق لون السطح الخارجي للمادة، وغالبًا ما يُختار لتقليل الوهج وتحسين المظهر. كما يُمكن أن يُحسّن مقاومة التآكل بشكل طفيف مع تأثير ضئيل على أبعاد القطعة.
بالكهرباء
التلميع الكهربائي عملية تشطيب كهروكيميائية تُستخدم لتنعيم وتلميع أسطح المعادن، وخاصة الفولاذ المقاوم للصدأ. تُحسّن هذه العملية المظهر وتقلل من خطر التآكل عن طريق إزالة طبقة سطحية رقيقة. تتراوح كمية المادة المُزالة عادةً بين 0.0001 بوصة و0.0025 بوصة، وتتوافق العملية عمومًا مع معيار ASTM B912-02.
المعالجة الحرارية
تُستخدم المعالجة الحرارية لتحسين الخواص الميكانيكية للأجزاء المعدنية. وبحسب نوع المادة والتطبيق، قد تشمل هذه المعالجة الحرارية التلدين، أو تخفيف الإجهاد، أو غيرها من العمليات الحرارية. يجب تحديد المعالجة المطلوبة في قسم الملاحظات أو في الرسم المرفق. قد تشمل المعايير المطبقة معيار ASTM B917 لسبائك الألومنيوم، ومعيار AMS-H-6875 / AMS 2759 للفولاذ.
كساء
التخميل هو معالجة كيميائية شفافة تُستخدم بشكل أساسي لأنواع الفولاذ المقاوم للصدأ من السلسلة 200 والسلسلة 300، بالإضافة إلى الفولاذ المقاوم للتآكل المُقسّى بالترسيب. تعمل هذه المعالجة على إزالة الحديد الحر من السطح لتحسين مقاومة التآكل دون تغيير ملحوظ في الأبعاد. يبلغ سُمك الطلاء عادةً حوالي 0.0000001 بوصة، وقد يتوافق مع معايير مثل ASTM A967 وAMS-QQ-P-35 وMIL-STD-171 وASTM A380 وAMS 2700.
بالكهرباء تصفيح النيكل
تُطبّق عملية طلاء النيكل الكيميائي طبقةً متجانسةً من النيكل على سطح القطعة، بما في ذلك الأشكال الهندسية المعقدة أو غير المنتظمة. ويُستخدم هذا النوع من الطلاء عادةً لتحسين مقاومة التآكل والأكسدة، بالإضافة إلى تحسين أداء مقاومة التآكل. ويبدو السطح النهائي أكثر لمعانًا وتجانسًا. يبدأ سُمك الطلاء عادةً من 0.0001 بوصة، وقد يتوافق افتراضيًا مع معيار ASTM B733، النوع الرابع، SC1، الفئة 1، أو مع معيار AMS 2404 عند تحديده. ولتلبية متطلبات طلاء النيكل الأخرى، يُمكن اختيار خيار "تشطيب آخر" للمراجعة اليدوية.
الذهب التصفيحات
توفر طبقة الطلاء بالذهب مقاومة عالية للتآكل والتشوه، بالإضافة إلى مقاومة تلامس منخفضة، وموصلية ممتازة، وقابلية جيدة للحام. تُستخدم هذه الطبقة بكثرة في التطبيقات الكهربائية والتطبيقات عالية الأداء التي تتطلب موثوقية سطحية عالية. كما أنها تُضفي على القطعة مظهرًا ذهبي اللون. المواصفات الافتراضية هي عادةً MIL-G-45204 و ASTM B488، بسماكة شائعة تتراوح بين 0.00002 بوصة و 0.00005 بوصة. أما طبقات الطلاء بالذهب التي تزيد سماكتها عن 0.00005 بوصة، فتتطلب عادةً عرض سعر ومراجعة يدوية.
طلاء الفضة
الطلاء بالفضة هو طلاء كهربائي يتميز بموصلية كهربائية عالية جدًا وقابلية جيدة للحام. كما أنه يوفر مقاومة للتآكل، على الرغم من أن السطح قد يفقد بريقه بمرور الوقت. يمنح هذا الطلاء القطعة مظهرًا فضيًا، ويُستخدم عادةً في التطبيقات الموصلة. يتراوح سمك الطلاء عادةً بين 0.00002 بوصة و0.0003 بوصة، وتتوافق العملية عمومًا مع معيار AMS QQ-S-365D.
طلاء الزنك
تُستخدم عملية طلاء الزنك بشكل شائع على الفولاذ الكربوني وسبائك أخرى معرضة للصدأ لتحسين مقاومتها للتآكل. وهو طلاء معدني موصل، وغالبًا ما يُختار كطبقة حماية قياسية للمكونات الفولاذية. يتوافق طلاء الزنك عمومًا مع معيار ASTM B633-15 فئة الخدمة 1 (SC1)، بسماكة طلاء نموذجية تبلغ حوالي 0.0002 بوصة. يتميز المظهر النهائي عادةً بلمعان فضي خفيف.
هبطت وسائل الإعلام
الصقل بالوسائط هو عملية تشطيب جماعية تستخدم وسائط اهتزازية لإزالة النتوءات، وتنعيم الحواف الحادة، وتحسين تجانس السطح بشكل عام. كما أنه يقلل من آثار الماكينة المرئية على الأسطح الخارجية، مما ينتج عنه مظهر أنظف وأكثر اتساقًا. قد تتطلب القطع التي يزيد حجمها عن 8 بوصات مراجعة يدوية حسب شكلها الهندسي وظروف التعامل معها.
مسحوق الطلاء
يُوفر الطلاء البودرة طبقة حماية متجانسة عن طريق رش مسحوق جاف بالتساوي على سطح القطعة ومعالجته بالحرارة. يُستخدم هذا النوع من الطلاء على نطاق واسع عندما تكون المتانة والمظهر مهمين. يتراوح سُمك الطلاء عادةً بين 0.006 و0.012 بوصة، وتتوافق الطبقة النهائية عمومًا مع معيار ASTM D7803 بالإضافة إلى مواصفات MIL وFDE المختلفة. تتوفر مجموعة واسعة من الألوان ومستويات اللمعان. يمكنكم الاطلاع على خيارات إضافية للطلاء البودرة في معرضنا الخاص بتشطيبات الطلاء البودرة.
الرسم الرطب
توفر تقنية الطلاء الرطب طبقة نهائية واقية متواصلة باستخدام طلاء سائل يُرش أو يُطبق يدويًا. ويمكن استخدام طلاءات مائية أو مذيبة حسب التطبيق. غالبًا ما يُختار هذا النوع من الطلاء عند الحاجة إلى تخصيص اللون، أو تحسين المظهر، أو توفير حماية إضافية للسطح.
تشطيبات أخرى مخصصة
بالنسبة للمشاريع التي تتطلب تشطيبات خاصة تتجاوز الخيارات القياسية، يمكن توفير خدمات تشطيب مخصصة. وبحسب متطلبات العملية والقطعة، قد تشمل هذه الخدمات معالجات وقائية أو زخرفية أو خاصة بالتطبيق. إذا لم يكن التشطيب المطلوب مدرجًا، فيمكن تحديده من خلال خيار "تشطيبات أخرى" لمزيد من المراجعة والحصول على عرض سعر.
يمكن لشركة TiRapid أيضًا تلبية مجموعة واسعة من متطلبات التشطيب المخصصة عبر نظام عروض الأسعار الإلكتروني، وذلك باختيار "أخرى" من القائمة المنسدلة للتشطيب. يتيح هذا الخيار للعملاء طلب حلول معالجة لاحقة إضافية تتجاوز عروضنا القياسية. تشمل التشطيبات المخصصة الشائعة والخدمات ذات الصلة ما يلي:
- الطلاء بالقصدير
- طلاء النحاس
- مواد لاصقة تمهيدية / BR-127 / CARC
- مواد التشحيم ذات الأغشية الرقيقة
- طلاء فوسفات الزنك
- خدمات التنظيف الدقيقة / بالموجات فوق الصوتية / بالأكسجين
- فحص الجسيمات المغناطيسية
- التفتيش المخترق الفلوريسنت
- التفتيش بالموجات فوق الصوتية
- تصفيح الكادميوم
- طلاء صلب بالكروم
- الانتهاء من اخفاء
- والمزيد
شاهد المزيد من الأمثلة على تشطيباتنا المعدنية
التشطيبات الشعبية للطباعة ثلاثية الأبعاد
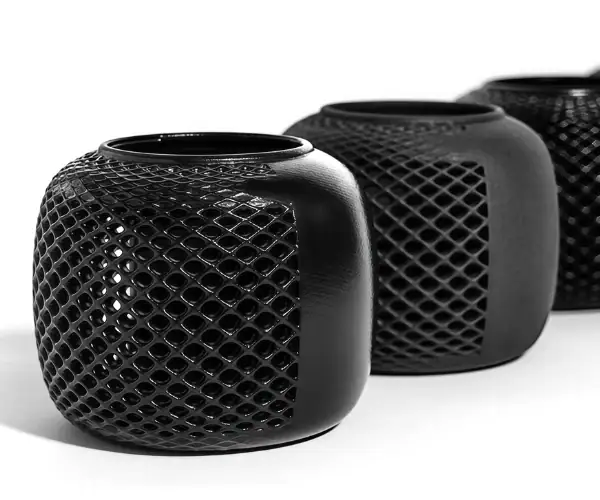
تنعيم البخار
تُضفي عملية التنعيم بالبخار على الأجزاء المطبوعة ثلاثية الأبعاد سطحًا أكثر تجانسًا وتماسكًا مع لمسة نهائية ناعمة شبه لامعة. غالبًا ما يتم اختيارها لتحسين مظهر السطح، ويمكن أيضًا دمجها مع صبغ الألوان لمزيد من التحسين البصري.
متوفر كخيار قياسي لـ:
- التلبيد الانتقائي بالليزر (SLS)
- HP Multi Jet Fusion (MJF)
صبغ اللون
تُغيّر عملية الصباغة اللونية المظهر الخارجي للقطعة عن طريق غمرها في محلول صبغ يتغلغل بعمق 0.010 بوصة تقريبًا في سطحها. وقد يحدث اختلاف طفيف في اللون من دفعة إلى أخرى نتيجةً لاختلافات في عملية التصنيع والمواد.
متوفر كخيار قياسي لـ:
- التلبيد الانتقائي بالليزر (SLS)
- HP Multi Jet Fusion (MJF) - أسود فقط
تصفيح بمعدن النيكل
تُعدّ عملية طلاء النيكل عملية ثانوية لطلاء النحاس والنيكل، حيث تُطبّق طبقة من النيكل بسماكة تتراوح بين 0.004 و0.006 بوصة على سطح القطعة. ويُستخدم هذا الطلاء عادةً لتحسين المتانة والصلابة ومقاومة التآكل. ويُعتبر هذا الطلاء وظيفيًا في المقام الأول وليس تزيينيًا، وعادةً ما يكون مظهره النهائي خشنًا كالنيكل.
متوفر كخيار قياسي لـ:
- التلبيد الانتقائي بالليزر (SLS)
تشطيبات الطباعة ثلاثية الأبعاد حسب العملية
الانتهاء من التلبيد الانتقائي بالليزر (SLS)
Standard
تُنظف الأجزاء من خلال إزالة المسحوق، بما في ذلك السفع الرملي والإزالة اليدوية للمسحوق. يتميز طلاء SLS القياسي بمظهر أبيض غير لامع مع سطح ذي ملمس خفيف.
هبطت وسائل الإعلام
تبدأ هذه العملية بسطح SLS القياسي، ثم تُضاف إليها عملية الصقل باستخدام مواد كاشطة. يساعد الصقل على تقليل خطوط النمو المرئية، وقد يُنعم الحواف الحادة، مما يمنح القطعة سطحًا أكثر تجانسًا يشبه قشرة البيضة.
صبغ اللون
تُغمر الأجزاء في محلول صبغ يتغلغل بعمق 0.010 بوصة تقريبًا في السطح الخارجي، مما يُغير لونها. وكما هو الحال مع معظم التشطيبات المصبوغة، قد يحدث اختلاف طفيف بين الدفعات، بما في ذلك اللون الأسود.
هبطت وسائل الإعلام مصبوغة بالأسود
يجمع هذا الخيار بين الصبغ الأسود والتلميع باستخدام مواد كاشطة. فهو يساعد على تقليل خطوط النمو الظاهرة، كما يعمل على تنعيم الحواف ومنح القطعة مظهراً نهائياً أغمق.
تنعيم البخار
التنعيم بالبخار هو أسلوب معالجة لاحقة آلي يُحسّن جودة السطح بتحويل معظم المناطق من غير لامع إلى شبه لامع. كما يُساعد على إحكام إغلاق السطح، وتحسين التناسق الجمالي، ودعم المظهر الجاهز للإنتاج. ويمكن أيضًا صبغ الأجزاء المصقولة بالبخار بتقنية التلبيد الانتقائي بالليزر.
تصفيح بمعدن النيكل
تتوفر عملية طلاء النيكل كعملية ثانوية لطلاء النحاس والنيكل، حيث تُضاف طبقة من النيكل بسماكة تتراوح بين 0.004 و0.006 بوصة. يُستخدم هذا الطلاء بشكل أساسي لتحسين الصلابة والمتانة ومقاومة التآكل، وليس لتحسين المظهر الجمالي. والنتيجة النهائية هي سطح نيكل خشن.
خدمات أخرى
قد تتوفر خيارات تشطيب إضافية بتقنية التلبيد الانتقائي بالليزر (SLS) حسب متطلبات المشروع. تشمل هذه الخيارات عمليات معالجة لاحقة مخصصة مثل الصنفرة أو الطلاء أو التغطية المعدنية. يمكن تقديم طلبات خاصة للمراجعة اليدوية.
اللمسات النهائية لـ HP Multi Jet Fusion (MJF).
Standard
تُزال طبقة المسحوق من أجزاء MJF باستخدام السفع الرملي والإزالة اليدوية للمسحوق. ويكون التشطيب القياسي عادةً رماديًا غير لامع بسطح ذي ملمس ناعم.
مصبوغ أسود
تُوضع القطع في محلول صبغ يُغمق لون سطحها الخارجي. يكون اللون النهائي متناسقًا بشكل عام، ولكن قد يحدث اختلاف طفيف بين الدفعات.
تنعيم البخار
تُحسّن عملية التنعيم بالبخار لأجزاء MJF سطحها من غير لامع إلى شبه لامع أكثر نقاءً. كما تُساعد على إحكام إغلاق السطح، وتحسين التناسق، ومنحها مظهرًا أكثر دقةً في تطبيقات الإنتاج. ويمكن أيضًا صبغ الأجزاء المُنعّمة بالبخار.
خدمات أخرى
قد تتوفر خيارات تشطيب إضافية لتقنية MJF، مثل الصنفرة أو الطلاء أو التغطية، عند الطلب. ويمكن تقديم المتطلبات الخاصة للمراجعة اليدوية.
تشطيبات بوليجيت
Standard
تُزال مواد الدعم وتُنظف الأجزاء بعد الطباعة. يكون السطح النهائي أملسًا بشكل عام، بمظهر غير لامع إلى شبه لامع.
الوجه العلوي، لامع
بعد إزالة الدعامات وتنظيفها، تُترك الأسطح المواجهة للأعلى بلمسة نهائية لامعة، بينما تحتفظ المناطق المتبقية بمظهر غير لامع إلى شبه لامع.
خدمات أخرى
قد تتوفر أيضًا خيارات تشطيب إضافية من PolyJet، مثل الصنفرة أو عمليات المعالجة المخصصة الأخرى، وذلك حسب متطلبات المشروع.
الانتهاء من الطباعة الحجرية (SLA)
مطفي
يتم صنفرة الأسطح المدعومة برفق باستخدام ورق صنفرة بدرجة 220 أو 320، ثم يتم تنظيفها بالرمل للحصول على لمسة نهائية غير لامعة أكثر تجانسًا.
حبل طبيعي
تُصقل الأسطح المدعومة برفق باستخدام ورق صنفرة بدرجة خشونة 220 أو 320 لتحسين جودة السطح. قد تبقى بعض آثار الصنفرة ظاهرة على المناطق المدعومة.
قطاع وشحن
قد تظهر المناطق المدعومة علامات صغيرة لإزالة الدعم، بما في ذلك نقاط خفيفة تشبه الشبكة أو عيوب سطحية طفيفة.
مسح سريع
تُصقل الأسطح المدعومة فقط، لذا قد تبقى بعض الطبقات الظاهرة. ثم يُطبّق طلاء شفاف شديد اللمعان لتحسين اللمعان العام.
خدمات أخرى
قد تشمل خدمات التشطيب الإضافية بتقنية SLA الصنفرة والتلميع والطلاء والطلاء الكهربائي أو المعالجة الحرارية اللاحقة، وذلك حسب متطلبات القطعة.
تشطيبات نمذجة الترسيب المنصهر (FDM)
Standard
تُنتج الأجزاء بتقنية الترسيب المنصهر (FDM) باستخدام هياكل داعمة تُزال أثناء المعالجة اللاحقة. وعادةً ما تحتفظ الأجزاء النهائية بخطوط طبقات دقيقة مرئية على سطحها.
خدمات أخرى
قد تتوفر خيارات تشطيب إضافية مثل الصنفرة أو الطلاء لأجزاء FDM عند الحاجة إلى مظهر سطح مختلف.
تشطيبات الكربون DLS™
Standard
تتميز أجزاء الكربون المصنعة بتقنية DLS عادةً بسطح غير لامع إلى شبه لامع، وذلك حسب اتجاه الطباعة. بعد الطباعة، تُزال الدعامات وتُنظف الأجزاء. تُصقل المناطق المدعومة برفق باستخدام ورق صنفرة بدرجة خشونة 220 أو 320 لتحسين جودة السطح، مع العلم أن آثار الصنفرة قد تبقى ظاهرة.
خدمات أخرى
قد تتوفر خيارات أخرى للمعالجة اللاحقة حسب التطبيق والمتطلبات التجميلية.
تشطيبات تلبيد المعادن بالليزر المباشر (DMLS).
Standard
تُزال الهياكل الداعمة ويُعالج الجزء بالرمل للحصول على سطح أكثر تجانسًا. تتراوح خشونة السطح النموذجية بين 150 و400 ميكروبوصة Ra.
خدمات أخرى
قد يتم تقديم خيارات تشطيب إضافية بتقنية الطباعة ثلاثية الأبعاد بالليزر الانتقائي (DMLS)، مثل التصنيع باستخدام الحاسوب (CNC) لميزات محددة أو التلميع، بناءً على هندسة الجزء ومتطلبات المشروع.
تشطيبات نفث الموثق المعدني
زيربلاست
تُنتج هذه اللمسة النهائية القياسية مظهرًا معدنيًا لامعًا غير لامع يتراوح لونه بين البرونزي والرمادي. ويتحقق هذا المظهر من خلال عملية صقل بالخرز الخزفي باستخدام وسائط سيليكات الزركونيوم.
البرونز العتيقة
بعد التلميع بالدوار، تُطبّق طبقة رقيقة من الزنجار الحراري لإضفاء لمسة نهائية نحاسية اللون مع مناطق رمادية داكنة في المناطق الأقل وصولاً إلى مادة التلميع. تُغلّف القطع قبل الشحن.
فولاذ دمشق
تُطبّق طبقة رقيقة من الزنجار الحراري على سطح مُعالَج بالرمل، مما ينتج عنه مظهر رمادي داكن غير لامع ومتجانس. تُغلّف القطع قبل الشحن.
بيوتر العصور الوسطى
تجمع هذه اللمسة النهائية بين التعتيق الحراري والتلميع بالدوار لتكوين سطح رمادي داكن مع بعض اللمسات البرونزية على الأجزاء البارزة. يتم تغليف القطع قبل الشحن.
تعثر مصقول
تُصقل الأجزاء باستخدام وسائط التلميع للحصول على لمسة نهائية مصقولة شبه لامعة. يظهر اللون برونزيًا لامعًا، مع مناطق رمادية داكنة في الأجزاء الغائرة أو التي يصعب الوصول إليها. قد تحتفظ الفجوات الصغيرة بآثار من وسائط التلميع.
بيني القمح
تُضفي عملية التسخين المتبوعة بالتنظيف بالرمل لمسة نهائية متجانسة غير لامعة تشبه النحاس. تُغلّف القطع قبل الشحن.
شاهد مواد وتشطيبات الطباعة ثلاثية الأبعاد لدينا
صب حقن التشطيبات
تقدم شركة TiRapid خيارات تشطيب قياسية لقوالب حقن البلاستيك، تتراوح بين الأسطح اللامعة والناعمة إلى الأسطح غير اللامعة والخشنة. ولأن التشطيب يُطبق على تجويف القالب، فإنه ينتقل مباشرةً إلى القطعة المصبوبة أثناء الإنتاج.
تشمل خيارات تشطيب القوالب القياسية لدينا ما يلي:
- جمعية صناعة البلاستيك (SPI) - تشطيبات القوالب
- قوامات مولد-تك
- مواد VDI
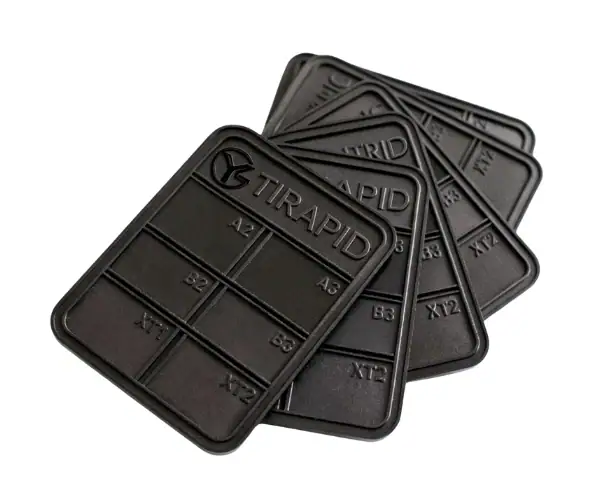
الانتهاء من صب الحقن بالتفصيل
SPI A التشطيبات
سبي أ-1
SPI A-1 عبارة عن طبقة نهائية ممتازة للقوالب، يتم إنتاجها عن طريق التلميع الماسي باستخدام حبيبات من الدرجة الثالثة (6000). تُنتج هذه الطبقة سطحًا شديد اللمعان، وتُستخدم عادةً للأجزاء التي تتطلب أقصى قدر من اللمعان أو الوضوح البصري. يبلغ متوسط خشونة السطح حوالي 0.012-0.025 ميكرومتر (Ra).
سبي أ-2
يُصنع طلاء SPI A-2 باستخدام صقل ماسي بدرجة رقم 6 وحبيبات 3000 للحصول على سطح مصقول للغاية. يُختار عادةً للأجزاء المصبوبة التي تتطلب مظهرًا ناعمًا ودقيقًا، ويمكن استخدامه أيضًا في التطبيقات الشفافة. يبلغ متوسط خشونة السطح حوالي 0.025-0.050 ميكرومتر Ra.
سبي أ-3
تستخدم تقنية SPI A-3 صقلًا ماسيًا بدرجة رقم 15 وحبيبات 1200 لإنتاج سطح مصقول بدرجة متوسطة إلى عالية. وهي مناسبة للأجزاء التي تتطلب مظهرًا نهائيًا أنظف، ولكنها لا تحتاج إلى أعلى جودة بصرية. يبلغ متوسط خشونة السطح عادةً 0.050-0.100 ميكرومتر Ra.
تشطيبات SPI B
سبي ب-1
SPI B-1 عبارة عن تشطيب مصقول باستخدام ورق صنفرة بدرجة 600، ينتج عنه سطح مصقول متوسط. يتميز بمظهر أكثر نعومة من درجات SPI الأقل، مع كونه أقل انعكاسًا من التشطيب المصقول بالماس. يبلغ متوسط خشونة السطح حوالي 0.05-0.10 ميكرومتر Ra.
سبي ب-2
SPI B-2 عبارة عن ورق صنفرة بدرجة خشونة 400، يُستخدم للحصول على لمعان متوسط. يُختار عادةً للأجزاء المصبوبة التي تتطلب مظهرًا سطحيًا متناسقًا ومُتحكمًا فيه دون لمعان عالٍ. يبلغ متوسط خشونة السطح حوالي 0.10-0.15 ميكرومتر Ra.
سبي ب-3
SPI B-3 عبارة عن سطح مصقول بدرجة 320، ينتج عنه سطح مصقول بدرجة متوسطة إلى منخفضة. يُستخدم عادةً عندما يكون مستوى الصقل المنخفض مقبولاً مع الحفاظ على مظهر مصبوب متجانس نسبيًا. يبلغ متوسط خشونة السطح حوالي 0.28-0.32 ميكرومتر Ra.
تشطيبات SPI C
سبي سي-1
SPI C-1 عبارة عن تشطيب بحجر رقم 600 يُنتج سطحًا ذا لمعان منخفض. غالبًا ما يُختار للأجزاء المصبوبة التي تتطلب تشطيبًا عمليًا أكثر مع لمعان سطحي محدود. يبلغ متوسط خشونة السطح حوالي 0.35-0.40 ميكرومتر Ra.
سبي سي-2
SPI C-2 عبارة عن تشطيب بحجر رقم 400 ينتج عنه سطح مصقول بشكل خفيف ذو مظهر أكثر هدوءًا. يُستخدم عادةً للأجزاء ذات الأغراض العامة حيث يكون اللمعان التجميلي أقل أهمية. يبلغ متوسط خشونة السطح حوالي 0.45-0.55 ميكرومتر Ra.
سبي سي-3
SPI C-3 عبارة عن تشطيب بحجر 320 ينتج سطحًا أقل لمعانًا مع ملمس أكثر خشونة بشكل ملحوظ من درجات SPI الأعلى. وهو مناسب للتطبيقات التي يُفضل فيها تشطيب وظيفي بسيط. يبلغ متوسط خشونة السطح عادةً 0.63-0.70 ميكرومتر Ra.
تشطيبات SPI D
سبي د-1
SPI D-1 عبارة عن تشطيب جاف باستخدام حبيبات زجاجية لخلق سطح يشبه الساتان. يُستخدم غالبًا عندما يكون مطلوبًا تشطيب غير لامع ذو ملمس خفيف. يبلغ متوسط خشونة السطح حوالي 0.80-1.00 ميكرومتر Ra.
سبي د-2
SPI D-2 عبارة عن تشطيب جاف باستخدام أكسيد رقم 240 لإنشاء سطح باهت وأكثر خشونة. يُفضل استخدامه عادةً عندما يكون المظهر غير اللامع أفضل من التشطيبات المصقولة. يبلغ متوسط خشونة السطح حوالي 1.00-2.80 ميكرومتر Ra.
سبي د-3
تُعدّ تقنية SPI D-3 تشطيبًا جافًا باستخدام أكسيد رقم 24 لإنتاج سطح خشن غير لامع. وهي تُستخدم عادةً للأجزاء المصبوبة التي تتطلب ملمسًا خشنًا غير لامع. ويتراوح متوسط خشونة السطح بين 3.20 و18.00 ميكرومتر Ra.
التشطيبات الشعبية للتقنية
نظام Standex Engraving Mold-Tech هو نظام معياري لتشكيل ملمس القوالب، يُستخدم عادةً في تصنيع الأجزاء البلاستيكية التجارية والإنتاجية. يُختار هذا النظام غالبًا عندما يحتاج المنتج المصبوب إلى ملمس غير لامع مُتحكم به بدلًا من سطح مصقول. تُصنّف ملمسات Mold-Tech إلى سلاسل متعددة، ويتم تحديدها برقم الملمس وعمقه. في العديد من المشاريع، تحظى ملمسات السلسلة A بشعبية خاصة لأنها توفر تشطيبات غير لامعة تتراوح من الناعمة إلى الخشنة دون الحاجة إلى أساليب تشكيل ملمس هندسية متخصصة.
فيما يلي بعض التشطيبات الشائعة من Mold-Tech المتوفرة من خلال TiRapid:
MT-11010
يوفر MT-11010 لمسة نهائية غير لامعة مع عمق نسيج يبلغ حوالي 0.001 بوصة.
MT-11020
يُنتج MT-11020 لمسة نهائية خشنة غير لامعة بعمق نسيج يبلغ حوالي 0.0015 بوصة.
MT-11030
ينتج MT-11030 سطحًا خشنًا غير لامع بعمق نسيج يبلغ حوالي 0.002 بوصة.
إنهاء VDI (EDM)
يُعدّ معيار VDI 3400 لتشطيب الأسطح، والمعروف باسم تشطيب VDI، معيارًا لنسيج القوالب طوّرته جمعية المهندسين الألمان (Verein Deutscher Ingenieure). ويُستخدم على نطاق واسع لتحديد نسيج القوالب غير اللامع المُنتَج بتقنية التفريغ الكهربائي (EDM). تتراوح تشطيبات VDI من نسيج ناعم نسبيًا إلى حبيبات غير لامعة أكثر خشونة، وذلك حسب الدرجة المُختارة، مما يجعلها خيارًا شائعًا للأجزاء المصبوبة التي تتطلب أسطحًا ذات نسيج متجانس.
في دي آي 12
تشطيب منخفض التلميع مكون من 600 حجر بمتوسط خشونة سطح يبلغ 0.40 ميكرومتر Ra.
في دي آي 15
تشطيب منخفض التلميع مكون من 400 حجر بمتوسط خشونة سطح يبلغ 0.56 ميكرومتر Ra.
في دي آي 18
سطح مصقول بخرز زجاجي ذو خشونة سطح متوسطة تبلغ 0.80 ميكرومتر Ra.
في دي آي 21
تشطيب باهت جاف بأكسيد رقم 240 مع متوسط خشونة سطح يبلغ 1.12 ميكرومتر Ra.
في دي آي 24
تشطيب باهت جاف بأكسيد رقم 240 مع متوسط خشونة سطح يبلغ 1.60 ميكرومتر Ra.
في دي آي 27
تشطيب باهت جاف بأكسيد رقم 240 مع متوسط خشونة سطح يبلغ 2.24 ميكرومتر Ra.
في دي آي 30
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 3.15 ميكرومتر Ra.
في دي آي 33
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 4.50 ميكرومتر Ra.
في دي آي 36
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 6.30 ميكرومتر Ra.
في دي آي 39
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 9.00 ميكرومتر Ra.
في دي آي 42
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 12.50 ميكرومتر Ra.
في دي آي 45
تشطيب باهت جاف بأكسيد رقم 24 مع متوسط خشونة سطح يبلغ 18.00 ميكرومتر Ra.
تعرف على المزيد حول تشطيبات حقن البلاستيك
يوريتان وتشطيبات صب السيليكون
في شركة TiRapid، يُمكن إنتاج قطع مصبوبة من اليوريثان بأشكال صلبة أو مرنة أو مطاطية، وذلك حسب نوع مادة اليوريثان المُختارة. نوفر خيارات ألوان متنوعة، بما في ذلك اللون الشفاف كخيار قياسي، بالإضافة إلى اللون الأسود وإمكانية مطابقة الألوان حسب الطلب. كما يُمكن تزويد القطع بسطح أملس قياسي، أو ترقيتها بخدمات تشطيب مخصصة، مثل الطلاء وتركيب الملحقات، لتلبية متطلبات المشروع على نحو أفضل.
خيارات إنهاء المصبوب من اليوريثان والسيليكون
ماتي / متجمد
هذه تشطيب قياسي يتم فيه تحضير النموذج الرئيسي بشكل خفيف لإضفاء مظهر غير لامع أو مصنفر على الأجزاء المصبوبة النهائية. قد يختلف التأثير قليلاً حسب ما إذا كانت المادة معتمة أو شفافة.
شبه لامع
للحصول على لمسة نهائية شبه لامعة، تخضع القوالب الرئيسية لمعالجة سطحية إضافية لإنتاج سطح أكثر نعومة. ينتج عن ذلك قطع مصبوبة بسطح أنظف ومظهر بصري أكثر دقة.
لمعان عالي
يتطلب الحصول على سطح شديد اللمعان معالجةً أكثر دقةً للنموذج الرئيسي لتحقيق سطح أملس للغاية. عند الصب، يمكن لهذا النوع من التشطيب أن ينتج أجزاءً لامعة، وهو مناسب بشكل خاص للتطبيقات التي تتطلب مظهرًا أكثر وضوحًا أو صقلًا.
مركب
كما توفر شركة TiRapid تشطيبات ذات ملمس مميز لأجزاء اليوريثان والسيليكون المصبوبة، وذلك باستخدام معايير مختارة من SPI وMold-Tech. صُممت هذه الملامس لإضفاء مظهر مصبوب مشابه للمكونات المصبوبة بالحقن.
فن التأطير المتخصص
بالنسبة للمشاريع التي تتطلب تشطيبات إضافية أو عمليات ثانوية، توفر شركة TiRapid خيارات مخصصة مثل تركيب الأجهزة، والتغليف بالقولبة، والطلاء. وفي حال الحاجة إلى تشطيب محدد، يمكن طلب مراجعته يدويًا أثناء عملية تقديم عروض الأسعار.
