
تُعدّ عملية التفريز البسيط عمليةً تُستخدم لتشكيل أسطح عريضة ومستوية عن طريق إزالة المادة باستخدام الحواف القاطعة المحيطية لأداة قطع دوارة. وتُجرى هذه العملية عادةً على آلة تفريز أفقية، حيث تُثبّت أداة قطع أسطوانية على محور، وتُغذّى قطعة العمل أسفل الأداة الدوارة. وتُقدّر هذه العملية لثبات إزالة المادة، وبساطة الأدوات، وكفاءة تحضير الأسطح المستوية قبل عمليات التفريز باستخدام الحاسوب (CNC).
يشرح هذا الدليل عملية الطحن العادي، بما في ذلك العملية، والقواطع، وإعداد الآلة، والمواد، والمزايا، والقيود، والعيوب الشائعة، والتطبيقات العملية.
ما هو الطحن العادي؟
تُعدّ عملية التفريز البسيط عمليةً لإزالة المواد من سطح مستوٍ باستخدام الأسنان المحيطية لقاطع أسطواني. في هذه العملية، يكون محور القاطع موازياً للسطح المراد تشكيله، وتتحرك قطعة العمل أمام القاطع الدوار لإنشاء سطح مستوٍ أو محكم السماكة. تُستخدم هذه العملية بشكل أساسي لتشكيل الأسطح العريضة، وتقليل كمية المواد الخام، وإعداد الأسطح المرجعية قبل عمليات التشغيل الأخرى.
يشمل تعريف عملية الطحن العديد من العمليات التي تزيل فيها أداة قطع دوارة مادة من قطعة العمل. يُعدّ الطحن البسيط نوعًا خاصًا من الطحن يركز على إنتاج أسطح مستوية. على عكس الطحن النهائي، الذي غالبًا ما يُستخدم لتصنيع التجاويف والشقوق والملامح والخطوط، يُستخدم الطحن البسيط بشكل أساسي عندما يكون الهدف هو إزالة المادة من سطح واسع وبسيط.
غالباً ما تُربط عملية الطحن البسيط بعمليات طحن الألواح والطحن المحيطي، لأن عملية القطع تتم على المحيط الخارجي لأداة القطع. في العديد من بيئات العمل، قد تتداخل هذه المصطلحات. مع ذلك، فإن النقطة التصنيعية المهمة لا تكمن في المصطلحات وحدها، بل في اتجاه الأداة، وتداخل أداة القطع، ومتطلبات السطح، والغرض من عملية التشغيل.
| مصطلح | معنى | استخدام نموذجي |
| طحن عادي | تشغيل الأسطح المستوية باستخدام قاطع محيطي | أسطح واسعة وإزالة المخزون |
| طحن البلاطة | غالباً ما يستخدم كاسم آخر للطحن العادي | أسطح مسطحة واسعة |
| الطحن المحيطي | يصف عملية القطع باستخدام محيط القاطع | تعشيق عام للحافة الخارجية للقاطع |
| طحن الوجه | القطع بشكل أساسي باستخدام وجه القاطع | تشطيب الأسطح العلوية |
| نهاية الطحن | القطع باستخدام الحواف الطرفية والجانبية لقاطع الطحن الطرفي | الفتحات، والجيوب، والملامح، والخطوط الخارجية |
الغرض من الطحن العادي في التصنيع
الهدف الرئيسي من عملية الطحن البسيط هو إنشاء سطح مستوٍ بكفاءة وثبات. وهذا مفيد عند الحاجة إلى تسوية كتلة خام أو صفيحة أو مسبوكة أو قطعة عمل مطروقة قبل عمليات التشغيل الأكثر دقة. تُسهم عملية الطحن البسيط المستقرة في إزالة المواد غير المستوية، وتقليل سماكة المادة، وإنشاء سطح مرجعي موثوق به للعمليات اللاحقة.
على سبيل المثال، قد تحتاج لوحة القاعدة إلى سطح مستوٍ قبل تشكيل الثقوب أو الجيوب أو الفتحات أو عناصر التثبيت. إذا لم يكن السطح الأول مستويًا بدرجة كافية، فقد ترث العناصر اللاحقة أخطاء في المحاذاة. يساعد التشكيل بالطحن البسيط على إنشاء سطح بداية مضبوط، خاصةً عندما يكون الجزء كبيرًا وبسيطًا ويتطلب إزالة كمية محددة من المعدن.
الطحن العادي، والطحن بالألواح، والطحن المحيطي
يُستخدم مصطلحا "التفريز العادي" و"التفريز السطحي" بشكل متقارب، إذ يشير كلاهما إلى تشكيل سطح مستوٍ باستخدام السطح الخارجي لأداة قطع أسطوانية. يركز التفريز السطحي عادةً على استخدام أداة قطع عريضة لإزالة المواد من سطح قطعة العمل العريض، بينما يُعد التفريز العادي مصطلحًا أكثر عمومية لهذه العملية.
يصف مصطلح "الطحن المحيطي" آلية القطع ككل، وليس عملية محددة فقط. في هذا النوع من القطع، تقوم الأسنان المحيطة بأداة القطع بإزالة معظم المادة. ولذلك، يُعدّ الطحن العادي مثالاً هاماً على الطحن المحيطي.
كيف تعمل عملية الطحن العادي؟
تعتمد عملية الطحن البسيط على تثبيت قطعة العمل بإحكام، وتركيب قاطع طحن بسيط مناسب على محور الماكينة، وضبط سرعة القطع ومعدل التغذية وعمق القطع، ثم تمرير قطعة العمل أسفل القاطع الدوار لإزالة المادة من سطح مستوٍ. وتعتمد جودة النتيجة على صلابة الماكينة، وثبات تثبيت قطعة العمل، واختيار القاطع، ومعايير القطع، وإزالة الرايش، ومراقبة الجودة.
على الرغم من أن عملية الطحن البسيطة تبدو سهلة، إلا أن العملية الفعلية تتطلب تحكمًا دقيقًا. فإذا لم يكن القاطع محاذيًا، أو لم يكن محور الدوران صلبًا، أو لم يتم تثبيت قطعة العمل بشكل جيد، فقد تظهر على السطح علامات اهتزاز، أو سماكة غير متساوية، أو تشطيب رديء، أو تباين في الأبعاد. لذا، فإن الإعداد الصحيح ضروري قبل أن يلامس القاطع المادة.
في عمليات التفريز باستخدام الحاسوب (CNC)، تستطيع الآلة تكرار معدل التغذية والعمق المبرمجين بدقة، لكنها لا تستطيع تصحيح عيوب التثبيت، أو تآكل أدوات القطع، أو عدم استقرار إخراج الرايش، أو سوء اختيار المعلمات تلقائيًا. لذا، ينبغي التعامل مع التفريز البسيط كعملية تشغيل مضبوطة، وليس مجرد قطع مسطح أساسي.
| خطوة | ما يحدث | لماذا يهم |
| إعداد قطعة العمل | يتم تثبيت الجزء على الطاولة أو الجهاز. | يمنع الحركة ويقلل الاهتزاز |
| اختيار القاطع | يتم اختيار قاطع طحن عادي وتركيبه | يتحكم في قوة القطع والتشطيب وعمر الأداة |
| ضبط القياسات | يتم اختيار السرعة والتغذية وعمق القطع | يوازن بين الإنتاجية وجودة السطح |
| تجربة أو محاولة أولى | يؤكد القطع الأول الاستقرار | يساعد في اكتشاف التشويش أو مشاكل الإعداد مبكراً |
| ممر رئيسي | تتم إزالة المادة عبر السطح | ينتج المساحة المسطحة أو السماكة المطلوبة |
| تمريرة نهائية | يمكن استخدام تمريرة أخف | يحسّن تشطيب السطح والتحكم في الأبعاد |
| تفتيش | يتم فحص التسطيح والسماكة والتشطيب | يؤكد أن الجزء يفي بالمتطلبات |
إعداد قطعة العمل وتثبيتها
يُعدّ تجهيز قطعة العمل أساس عملية التفريز البسيط. يجب دعم القطعة وتثبيتها بإحكام كافٍ لمقاومة قوى القطع، ولكن ليس بإحكام شديد لدرجة أن يؤدي تشوه التثبيت إلى تغيير الشكل النهائي. وهذا مهم بشكل خاص للألواح الطويلة، والمقاطع الرقيقة، وقطع العمل المسطحة الكبيرة التي يمكن أن تنحني تحت الضغط.
تشمل طرق تثبيت المشغولات الشائعة الملزمة، والمشابك، والكتل المتدرجة، وألواح التثبيت، والموازيات، وألواح الزاوية، والتجهيزات المصممة خصيصًا. يعتمد الاختيار الأمثل على حجم القطعة، وصلابتها، ومتطلبات السطح، وقوة القطع. يساعد التثبيت الثابت على تقليل الاهتزاز والحفاظ على سطح القطع متجانسًا من تمريرة إلى أخرى.
اختيار القاطع وإعداد المحور
يجب أن تتناسب أداة القطع مع مادة قطعة العمل، وعرض السطح، وهدف إزالة المادة، وصلابة الماكينة، والتشطيب المطلوب. في عملية التفريز التقليدية، تُركّب أداة القطع على محور. يجب أن يكون المحور ونظام الدعم صلبين لأن عملية التفريز قد تُولّد قوى قطع شعاعية كبيرة.
قد يؤدي ضعف تركيب محور الدوران إلى اهتزازات، أو عدم استقامة، أو انحراف أداة القطع. وهذا يؤثر على جودة السطح واستوائه. قبل البدء بالتشغيل، يجب تثبيت أداة القطع بإحكام، ودعم محور الدوران بشكل صحيح، وفحص حالة الأداة للتأكد من عدم وجود تآكل، أو أسنان متكسرة، أو حواف قطع غير متساوية.
سرعة القطع ومعدل التغذية وعمق القطع
تتحكم سرعة القطع في مدى سرعة تحرك حافة القطع على المادة. ويتحكم معدل التغذية في مدى سرعة تقدم قطعة العمل تحت أداة القطع. ويتحكم عمق القطع في كمية المادة التي تتم إزالتها في كل تمريرة. يجب أن تعمل هذه العوامل الثلاثة معًا.
يمكن للقطع العميق والتغذية العالية تحسين الإنتاجية، لكنهما يزيدان أيضًا من قوة القطع ومخاطر الاهتزاز. أما القطع الخفيف فيمكنه تحسين جودة السطح، ولكنه قد يزيد من زمن الدورة. في عمليات التشغيل الخشن، الهدف هو إزالة المواد بكفاءة. أما في عمليات التشطيب، فالهدف هو تحسين حالة السطح والتحكم في الأبعاد.
الطحن التقليدي مقابل الطحن المتسلق
يمكن استخدام التفريز التقليدي أو التفريز الصاعد في عمليات التفريز العادية. في التفريز التقليدي، يدور القاطع عكس اتجاه التغذية في منطقة القطع. أما في التفريز الصاعد، فيدور القاطع مع اتجاه التغذية. وتؤثر كل طريقة بشكل مختلف على حمل القطع، وجودة السطح، وتآكل الأداة، واستقرار الماكينة.
تُتيح عملية الطحن الصاعدة الحصول على سطح نهائي أفضل وقوة قطع أقل في الآلات الصلبة، ولكنها تتطلب تحكمًا دقيقًا في الآلة وتقليلًا كبيرًا للارتداد. قد يكون الطحن التقليدي أكثر أمانًا في الآلات القديمة أو الأقل صلابة. يعتمد الاختيار على حالة الآلة، ونظام تثبيت قطعة العمل، ونوع المادة، والتشطيب المطلوب.
ما هي الآلات المستخدمة في عملية الطحن البسيط؟
تُجرى عملية الطحن البسيط عادةً على ماكينات الطحن الأفقية، لأن ترتيب المغزل والمحور والقاطع فيها مناسب للقطع المحيطي الواسع. يمكن لماكينة الطحن الرأسية تشكيل الأسطح المستوية، لكن الطحن البسيط التقليدي أقرب إلى الإعدادات الأفقية، حيث يقوم قاطع أسطواني بإزالة المادة عبر سطح قطعة العمل العريض مع دعم قوي للمحور وثبات في عملية القطع.
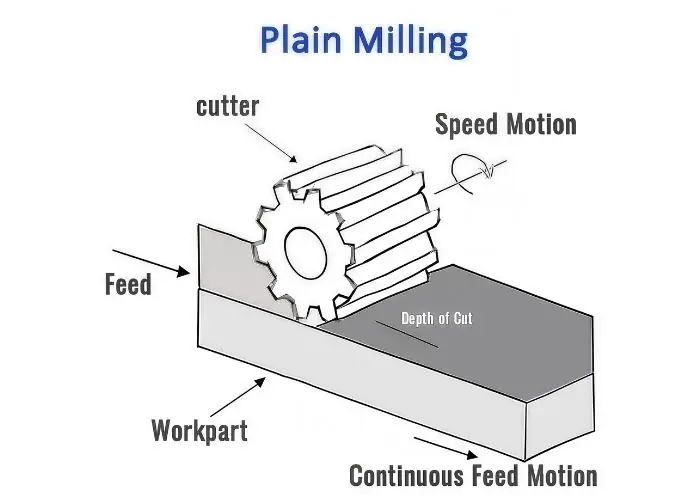
تُفضّل آلة التفريز الأفقية عادةً للتفريز البسيط لأنها تدعم قواطع مثبتة على محور وتستطيع التعامل مع أدوات أعرض. يُعدّ هذا الترتيب مفيدًا للألواح المسطحة، وقواعد الآلات، والأجزاء الهيكلية، وقطع العمل التي تتطلب إزالة ثابتة للمواد على مساحة سطح كبيرة.
قد تستخدم ورش التفريز الحديثة باستخدام آلات CNC مختلفة تبعًا لشكل القطعة. ويمكن اختيار آلة التفريز الأفقية أو الرأسية أو مركز التصنيع باستخدام الحاسوب بناءً على توفر الآلة، وحجم القطعة، والتفاوتات المسموح بها، وجودة سطحها، وحجم الإنتاج. وينبغي اختيار الآلة بناءً على استقرار عملية التصنيع وليس على اسمها فقط.
| نوع الجهاز | مناسب للطحن العادي | الميزة الرئيسية | القيد الرئيسي |
| آلة طحن أفقية | مناسبة جدا | دعامة قوية للمحور وقدرة قطع واسعة | أقل مرونة للجيوب المعقدة |
| مطحنة عمودية | يقتصر على الطحن العادي التقليدي | مرن للاستخدام في عمليات التصنيع باستخدام الحاسب الآلي العامة | يُعدّ هذا النوع من عمليات التفريز أكثر ملاءمةً لعمليات التفريز السطحي والتفريز النهائي. |
| مركز تصنيع أفقي CNC | مناسب للإنتاج الخاضع للرقابة | التكرار والأتمتة | ارتفاع تكلفة المعدات |
| آلة طحن يدوية | مناسب للعمليات البسيطة | مرن وسهل الوصول إليه | تؤثر مهارة المشغل بشكل كبير على الاتساق |
آلة طحن أفقية
تُعدّ آلة التفريز الأفقية الآلة الكلاسيكية للتفريز البسيط. يتم توجيه محورها أفقيًا، وتُثبّت أداة القطع على محور. تتحرك قطعة العمل على طول الطاولة بينما تقوم أداة القطع الدوارة بإزالة المادة من السطح.
يُعد هذا النوع من الآلات مفيدًا عندما يتطلب الأمر من القاطع تغطية مساحة واسعة وإزالة المواد بثبات. كما يُسهم دعامة المحور في تحسين الصلابة، وهو أمر بالغ الأهمية لإزالة كميات كبيرة من المواد والحصول على سطح مستقر.
قيود الطحن العمودي والطحن العادي
تستطيع آلة التفريز العمودية تشكيل الأسطح المستوية، ولكنها عادةً ما تفعل ذلك من خلال التفريز السطحي أو التفريز النهائي بدلاً من التفريز البسيط التقليدي. يكون محور دورانها عموديًا، لذا يكون محور القطع عادةً متعامدًا مع سطح العمل. وهذا يجعلها أكثر ملاءمةً لعمل التجاويف والشقوق والثقوب والخطوط الكنتورية وتشطيب الأسطح العلوية.
لا تزال آلة التفريز العمودية مهمة في عمليات التصنيع باستخدام الحاسوب الحديثة نظرًا لمرونتها. مع ذلك، عندما يكون الهدف هو عملية تفريز بسيطة باستخدام قاطع عريض مثبت على محور، فإن آلة التفريز الأفقية عادةً ما تكون أكثر ملاءمة.
دعامة المحور، وتركيب القاطع، وصلابة الآلة
يؤثر دعم محور الدوران، وتركيب أداة القطع، وصلابة الماكينة بشكل مباشر على جودة عملية الطحن. فإذا لم يتم دعم أداة القطع بشكل صحيح، فقد يحدث اهتزاز وانحراف، مما قد يؤدي إلى ظهور علامات اهتزاز، وأسطح خشنة، وسماكة غير دقيقة، وعدم استواء متناسق.
يتطلب الإعداد المستقر تباعدًا مناسبًا بين أدوات القطع، ودعمًا آمنًا للمحور، وتركيبًا صحيحًا للأدوات، وحالة تشغيل مناسبة للآلة. عندما تكون الآلة ونظام الأدوات متينين، تصبح عملية الطحن البسيط أكثر قابلية للتنبؤ والتكرار.
ما هي قواطع الطحن البسيطة؟
قواطع التفريز البسيطة هي قواطع أسطوانية الشكل ذات أسنان موزعة على محيطها الخارجي، مصممة لإزالة المواد من خلال عملية القطع المحيطية. ويحدد قطرها وعرضها وشكل أسنانها وزاوية حلزونها ومادة القاطع وطلاءه ومستوى تشغيلها كمية المواد التي يمكنها إزالتها، ومدى نعومة السطح الناتج، ومدى استقرار عملية القطع أثناء التشغيل.
تُعدّ أداة القطع عاملاً رئيسياً في أداء عمليات التفريز العادية. يجب أن تتمتع أداة القطع المستخدمة في التفريز الخشن بقوة كافية ومساحة واسعة لإزالة الرايش، مما يسمح بإزالة كميات أكبر من المواد. أما أداة القطع المستخدمة في التفريز النهائي، فينبغي أن توفر قطعاً أكثر سلاسة وجودة سطح أفضل. قد يؤدي اختيار أداة القطع الخاطئة إلى اهتزازات، وقصر عمر الأداة، وضعف جودة السطح النهائي، أو عدم استقرار عملية إخراج الرايش.
تُصنّف قواطع التفريز العادية عادةً حسب شكل السن، وقوة القطع، والتطبيق. تُستخدم القواطع الخفيفة عمومًا للقطع الخفيف والتشطيب الأفضل، بينما صُممت القواطع الثقيلة لإزالة كميات أكبر من المواد. كما يختلف أداء القواطع ذات الأسنان المستقيمة عن تلك ذات الأسنان الحلزونية أثناء القطع.
| نوع القاطع | أفضل ل | الميزة الرئيسية | القيد الرئيسي |
| قاطعة طحن عادية خفيفة الوزن | قصات خفيفة وتشطيبات نهائية | أفضل تشطيب السطح | غير مناسب لإزالة المخزون الثقيل |
| قاطعة الطحن العادية شديدة التحمل | التشطيب الخشن وإزالة كميات كبيرة من المواد | قدرة قطع قوية | قد يترك سطحًا خشنًا |
| قاطع ذو أسنان مستقيمة | قطع عام بسيط | بنية بسيطة | مخاطر اهتزاز أكبر |
| قاطع ذو أسنان حلزونية | إنتاج قطع مستقر | عملية قطع أكثر سلاسة | يتطلب الإعداد المناسب |
| قاطع طحن عريض ذو سطح مستوٍ | الأسطح المسطحة الكبيرة | تغطية سطحية فعالة | قوة قطع أعلى |
| رسم تخطيطي لقاطع الطحن العادي | التدريب على الأدوات وتخطيط العمليات | يساعد في شرح هندسة القاطع | ليس نوعًا من الأدوات بحد ذاته |
بنية وشكل قاطع الطحن البسيط
تتكون أداة القطع البسيطة من جسم أسطواني الشكل مزود بأسنان قطع مرتبة حوله. وقد تختلف هذه الأداة في عرضها وقطرها وعدد أسنانها وزاوية حلزونها ومادتها. وتتحكم هذه التفاصيل التصميمية في كيفية تلامس الأداة مع قطعة العمل وإزالة الرايش.
تؤثر هندسة أداة القطع على قوة القطع، وتكوين الرايش، وجودة السطح، وعمر الأداة. قد يدعم تصميم الأسنان الأقوى عمليات قطع أثقل، بينما قد تُحسّن الأسنان الأدق جودة السطح. ولضمان استقرار عملية التشغيل، يجب أن تتناسب هندسة أداة القطع مع المادة وعملية التشغيل.
قواطع الأسنان المستقيمة مقابل قواطع الأسنان الحلزونية
تتميز قواطع الأسنان المستقيمة بأسنان موازية لمحور القطع. وهي بسيطة ومفيدة للأعمال العامة، ولكن قد يكون تعشيق القطع فيها متقطعًا. وهذا قد يزيد من الاهتزاز، خاصة في القطع الأوسع أو في التركيبات الأقل صلابة.
تتميز قواطع الأسنان الحلزونية بأسنان مائلة تدخل المادة تدريجيًا. هذا التلامس السلس يقلل الاهتزاز، ويحسن جودة السطح، ويوزع حمل القطع بشكل أكثر توازنًا. غالبًا ما تُفضل قواطع الأسنان الحلزونية عندما تكون الثبات وجودة السطح مهمة.
قاطع طحن عادي خفيف الوزن
تُستخدم قواطع التفريز البسيطة ذات الاستخدام الخفيف لإزالة كميات أقل من المواد، أو في عمليات التشطيب، أو في الآلات الصغيرة. وهي مفيدة عندما تتطلب القطعة جودة سطح أفضل بدلاً من إزالة أكبر قدر من المواد. عادةً ما تُولّد هذه القواطع قوى قطع أقل، ويمكن أن تُساعد في تحسين التحكم في الأبعاد.
تُعدّ قواطع الخدمة الخفيفة مناسبة للألمنيوم والفولاذ الطري وغيرها من المواد عندما لا تتطلب العملية قطعًا قويًا. وقد لا تكون قوية بما يكفي لعمليات القطع الخشنة العميقة أو إزالة المواد الصناعية الثقيلة.
قاطع طحن عادي شديد التحمل
صُممت قاطعة التفريز العادية شديدة التحمل لأعمال التجليخ الخشن وإزالة كميات كبيرة من المواد. تتميز عادةً بأسنان قطع أقوى ومساحة أكبر للرقائق، مما يسمح لها بتحمل أحمال قطع أعلى. وهذا يجعلها مفيدة لقطع العمل الكبيرة، والأجزاء الهيكلية، وإزالة المواد في المراحل الأولى.
تكمن المفاضلة في جودة السطح. قد تُنتج قواطع الخدمة الشاقة سطحًا أكثر خشونة من قواطع التشطيب، خاصةً عند استخدام إعدادات تغذية وعمق عالية. في كثير من الحالات، لا تزال هناك حاجة إلى عملية تشطيب بعد عملية الطحن الخشنة.
كيفية اختيار قاطع التفريز العادي المناسب؟
يجب اختيار القاطع المناسب وفقًا لمادة قطعة العمل، وعرض السطح، وكمية المادة المُزالة، وصلابة الماكينة، ودعم المحور، ومستوى تشطيب السطح المطلوب، وحجم الإنتاج. فالقاطع الذي يُناسب الألومنيوم قد لا يكون الخيار الأمثل للفولاذ المقاوم للصدأ أو الحديد الزهر.
تتضمن عملية اختيار القاطع العملي ما يلي:
- حدد ما إذا كانت العملية هي عملية تشطيب أولي، أو تشطيب جزئي، أو تشطيب نهائي.
- قم بمطابقة عرض القاطع مع السطح وقدرة الماكينة.
- اختر شكل السن وفقًا للمادة وتكوين الرقائق.
- تحقق مما إذا كانت الآلة والمحور قادرين على تحمل قوة القطع.
- ضع في اعتبارك عمر الأداة، وجودة السطح، ووقت الدورة معًا.
- تجنب استخدام أدوات القطع القوية للغاية إذا كانت الصلابة محدودة.
ما هي المعايير الرئيسية في عملية الطحن البسيط؟
تشمل المعايير الرئيسية في عملية الطحن البسيط سرعة القطع، ومعدل التغذية، وعمق القطع، وعرض القطع، وتداخل أداة القطع، وهندسة الأداة، واستخدام سائل التبريد، والتفاوت المطلوب أو جودة السطح. تتحكم هذه المعايير في معدل إزالة المواد، وقوة القطع، وتوليد الحرارة، وتآكل الأداة، وتكوين الرايش، وجودة السطح، ودقة الأبعاد.
قد تبدو عملية الطحن البسيطة سهلة، لكن تغيير أحد معاييرها قد يؤثر على العملية بأكملها. فزيادة عمق القطع تُحسّن الإنتاجية، لكنها تزيد من قوة القطع. كما أن زيادة معدل التغذية قد تُقلل من زمن الدورة، لكنها قد تُؤثر سلبًا على جودة التشطيب. أما زيادة السرعة فقد تُحسّن من عملية القطع، لكنها قد تزيد من الحرارة وتآكل أداة القطع.
يعتمد اختيار أفضل مجموعة من المعايير على نوع المادة، وأداة القطع، والآلة، والتجهيزات، والمتطلبات النهائية. يجب أن تركز عملية التشغيل الخشن على إزالة المواد بكفاءة دون حدوث أي خلل. أما عملية التشطيب، فيجب أن تركز على جودة السطح، واستوائه، والتحكم في أبعاده.
| معامل | ما الذي يتحكم فيه | إذا كان عدوانيًا للغاية | إذا كان محافظًا للغاية |
| سرعة القطع | تأثير الحرارة والقطع | تآكل الأدوات، احتراقها، ارتفاع درجة حرارتها | انخفاض الإنتاجية |
| معدل التغذية | تحميل الرقاقة ووقت الدورة | سطح خشن، قوة عالية | الاحتكاك، كفاءة منخفضة |
| عمق القطع | المادة التي تمت إزالتها في كل تمريرة | الثرثرة، الانحراف | تمريرات كثيرة جداً |
| عرض القطع | خطوبة كتر | حمولة قطع عالية | انخفاض الإنتاجية |
| سائل التبريد/التزييت | تدفق الحرارة والرقائق | فوضى عارمة في حالة سوء الاستخدام | الحرارة، التآكل، تغليف رقائق الخشب |
| هندسة القاطع | تكوين الرقائق واستقرارها | قد تتسبب الأداة الخاطئة في حدوث اهتزازات. | قد لا تكون الأداة فعالة في القطع |
| العاملين | استقرار الأجزاء | يحدث تشوه في حالة التثبيت المفرط | حركة في حالة التثبيت غير المحكم |
سرعة القطع ومعدل التغذية وعمق القطع
سرعة القطع هي سرعة حركة أداة القطع على سطح المادة. معدل التغذية هو سرعة تحرك قطعة العمل أمام أداة القطع. عمق القطع هو كمية المادة التي تُزال عموديًا في كل تمريرة. يجب موازنة هذه الإعدادات لتجنب تآكل الأداة، والاهتزاز، وضعف جودة التشطيب.
في عمليات التخشين، قد يكون إزالة كمية أكبر من المواد مقبولاً إذا كانت عملية التثبيت ثابتة. أما في عمليات التشطيب، فعادةً ما يكون تمرير القطع الأخف والأكثر استقراراً أفضل. ولا ينبغي تطبيق استراتيجية القطع نفسها على جميع أنواع المواد أو متطلبات الأسطح.
عرض القطع ومدى تلامس الأداة
يُحدد عرض القطع مدى تلامس أداة القطع مع سطح قطعة العمل. غالبًا ما تتضمن عملية الطحن البسيط تلامسًا واسعًا، مما قد يُحسّن الإنتاجية ولكنه يزيد أيضًا من حمل القطع. إذا لم تستطع الآلة أو أداة التثبيت تحمل هذا الحمل، فقد يحدث اهتزاز.
ينبغي اختيار وضعية تعشيق الأداة وفقًا لحجم القاطع ومادته وصلابته. يضمن التعشيق المستقر تشكيلًا متجانسًا للرقائق وتشطيبًا سطحيًا جيدًا. أما التعشيق غير المستقر فيؤدي إلى الضوضاء والاهتزاز وتآكل الأداة وتفاوت الأبعاد.
التسامح والتحكم في الأبعاد
يمكن أن ينتج عن عملية الطحن البسيط أسطح مستوية متناسقة عندما تكون الماكينة والقاطع وإعدادات التشغيل مستقرة. ومع ذلك، فإن التفاوت يعتمد على العديد من العوامل، بما في ذلك دقة الماكينة، وصلابة محور الدوران، ونظام تثبيت قطعة العمل، وحالة القاطع، وحركة المادة، وطريقة الفحص.
بالنسبة للمكونات الدقيقة، يمكن استخدام عملية الطحن العادية للتخشين أو تحضير السطح المرجعي، تليها عمليات التشطيب. وعندما يكون مطلوبًا مستوى عالٍ من التسطيح أو السماكة، قد يلزم استخدام عمليات تشغيل متدرجة وفحص دقيق.
التحكم في تشطيب السطح واستوائه
تتأثر جودة السطح بحدة أداة القطع، وشكل أسنانها، ومعدل التغذية، وسرعة القطع، والاهتزاز، وإزالة الرايش. أما استواء السطح فيتأثر بدعامة قطعة العمل، وطريقة التثبيت، وإجهاد المادة، واستراتيجية القطع. ولا يعني السطح ذو المظهر الجيد بالضرورة استواءه، وقد يحتاج السطح المستوي إلى تحسين في جودته.
بالنسبة للألواح الكبيرة والمكونات الهيكلية، غالباً ما يتطلب التحكم في التسطيح أكثر من تمريرة واحدة. يمكن لعملية التخشين إزالة معظم المواد، بينما يمكن لعملية التشطيب الخفيفة تحسين حالة السطح واستقرار الأبعاد.
المبرد والتزييت
يساعد التبريد والتشحيم على تقليل الحرارة، والتحكم في الاحتكاك، وتحسين إخراج الرايش، وإطالة عمر الأداة. وتختلف أهميتهما باختلاف المادة وظروف القطع. فقد يحتاج الألومنيوم إلى دعم لإخراج الرايش، بينما قد يتطلب الفولاذ المقاوم للصدأ تحكمًا أقوى في الحرارة.
قد يؤدي سوء إدارة سائل التبريد إلى إعادة قطع الرقائق، وتلف السطح، وارتفاع درجة الحرارة، أو تآكل الأداة. مع ذلك، ينبغي أن يدعم سائل التبريد عملية القطع بدلاً من إضافته بكميات كبيرة دون داعٍ.
ما هي المواد المناسبة للطحن العادي؟
تُعدّ عملية الطحن البسيط مناسبة للعديد من المواد الهندسية، بما في ذلك الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والحديد الزهر وسبائك النحاس وبعض أنواع البلاستيك الهندسي. وتُحدد صلابة المادة وليونتها ومتانتها وسلوكها الحراري وتكوين الرايش والإجهاد الداخلي اختيار أداة القطع ومعايير القطع واستراتيجية التبريد واحتمالية ظهور النتوءات أو الاهتزاز أو تآكل الأداة.
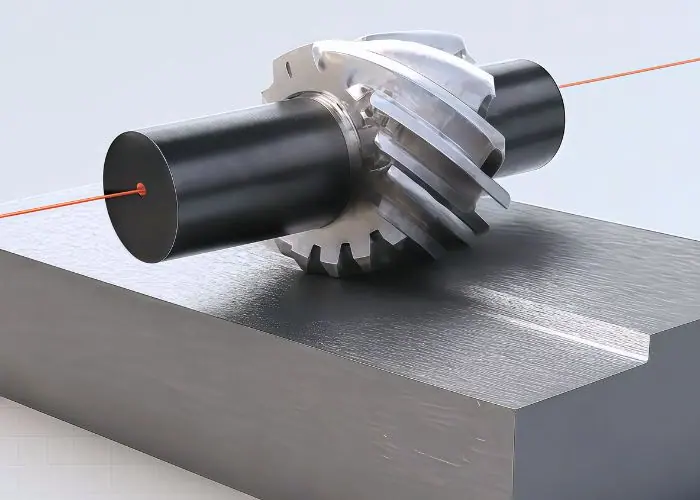
يؤثر سلوك المواد بشكل كبير على نتائج عملية الطحن البسيط. عادةً ما يكون الألومنيوم أسهل في القطع، ولكنه قد يُنتج حافة متراكمة إذا كانت أداة القطع غير حادة. قد يتطلب الفولاذ قوة قطع أعلى. قد يتصلب الفولاذ المقاوم للصدأ مع الاستخدام. قد يكون الحديد الزهر مستقرًا ولكنه كاشط. قد تتشوه المواد البلاستيكية تحت تأثير الحرارة أو ضغط التثبيت.
نظراً لاختلاف استجابة المواد، لا ينبغي نسخ نفس قاطع التفريز العادي ومعاييره من مهمة إلى أخرى دون مراجعة. تُكيّف العملية الجيدة هندسة القاطع وسرعته ومعدل التغذية وعمق القطع وسائل التبريد مع نوع المادة.
| الخامة | سلوك التصنيع | مصدر القلق الرئيسي | نصيحة عملية |
| الامونيوم | سهولة التشغيل، تدفق عالي للرقائق | نتوءات وحافة متراكمة | استخدم أدوات حادة وقم بإزالة الرقائق بشكل جيد |
| الفولاذ | قوة قطع أعلى | تآكل الأدوات والحرارة | استخدم إعدادًا متينًا ومعايير مناسبة |
| فولاذ مقاوم للصدأ | قوي وقد يعمل بجد | الحرارة وتآكل القاطع | تجنب الاحتكاك واستخدم سائل التبريد المناسب |
| حديد الزهر | ثابت ولكنه كاشط | تآكل الأدوات والغبار/النشارة | استخدم مادة أداة مناسبة |
| سبائك النحاس | مرن وأحيانًا لزج | التلطيخ والنتوءات | استخدم هندسة حادة وتغذية متحكم بها |
| اللدائن الهندسية | حساس للحرارة ومرن | التشوه والانصهار | استخدم أدوات حادة وأحمال قطع خفيفة |
الألومنيوم والمعادن غير الحديدية
يُستخدم الألمنيوم عادةً في عمليات التشكيل السطحي نظرًا لخفة وزنه وسهولة تشكيله واستخدامه الواسع في الصفائح والهياكل والأقواس وأجزاء الأتمتة. ويمكن تشكيله بكفاءة، ولكن قد تتشكل نتوءات أو حواف متراكمة في سبائك الألمنيوم اللينة إذا لم تكن أداة القطع حادة أو لم تتم إزالة الرايش بشكل صحيح.
يمكن أيضًا تشكيل النحاس والمعادن غير الحديدية الأخرى بالطحن العادي، ولكن قد يتطلب ذلك هندسة قطع مختلفة. الهدف هو قص المادة بدقة بدلاً من تلطيخها على السطح. وتُعدّ حدة أداة القطع وإخراج الرايش من الأمور المهمة.
الصلب والفولاذ المقاوم للصدأ
يتطلب الفولاذ والفولاذ المقاوم للصدأ عناية أكبر بقوة القطع وصلابته وتآكل الأدوات. وهما عمومًا أقل مرونة من الألومنيوم، خاصةً عندما يكون الإعداد ضعيفًا أو أداة القطع متآكلة. ويمكن أن تؤدي ظروف القطع السيئة إلى زيادة الحرارة وتقليل عمر الأداة.
يُعدّ الفولاذ المقاوم للصدأ أكثر صعوبةً في التشكيل لأنه قد يتصلب إذا احتكّت به أداة القطع بدلاً من القطع النظيف. ويساعد التغذية السليمة، والأدوات الحادة، وسائل التبريد، وتثبيت قطعة العمل بإحكام على الحفاظ على استقرار العملية.
الحديد الزهر والمواد الإنشائية
يُعدّ الحديد الزهر مناسبًا للطحن البسيط نظرًا لسهولة تكسره إلى رقائق صغيرة وثبات أبعاده. مع ذلك، فإن بعض أنواع الحديد الزهر كاشطة، مما قد يؤدي إلى تآكل أدوات القطع بسرعة. لذا، ينبغي مراعاة مادة الأداة والتحكم في الغبار.
تتطلب المواد الهيكلية المستخدمة في الآلات ومعدات البناء والمكونات الصناعية في كثير من الأحيان تحضيرًا واسعًا للأسطح. ويمكن أن يكون التفريز البسيط مفيدًا عندما تحتاج هذه الأجزاء إلى أسطح تثبيت مسطحة أو التحكم في السماكة قبل عمليات التشغيل الإضافية.
كيف تؤثر خصائص المواد على اختيار أداة القطع
تؤثر خصائص المواد على اختيار أداة القطع، لأن كل مادة تُنتج قوى قطع مختلفة وسلوكًا مختلفًا للرقائق. قد لا تكون أداة القطع المصممة لتشطيب الألومنيوم الخفيف قوية بما يكفي لإزالة كميات كبيرة من الفولاذ. قد تزيل أداة القطع الخشنة المواد بسرعة، لكنها قد لا تفي بمتطلبات التشطيب الدقيق.
ينبغي مراعاة ما يلي عند اختيار القاطع:
- صلابة المواد ومتانتها
- نوع الشريحة وإخلاء الشريحة
- مطلوب الانتهاء من السطح
- كمية إزالة المخزون
- مقاومة تآكل الأدوات
- صلابة الآلة والمحور
- متطلبات سائل التبريد أو التشحيم
ما هي مزايا وعيوب الطحن العادي؟
توفر عملية الطحن البسيط كفاءة عالية في تشغيل الأسطح المستوية، وإزالة مستقرة للمواد، وأدوات بسيطة، وملاءمة جيدة لأسطح قطع العمل العريضة، إلا أنها محدودة الفعالية عندما تتطلب الأجزاء أشكالًا معقدة، أو تجاويف، أو تجاويف عميقة، أو ملامح دقيقة، أو تشطيبات سطحية فائقة النعومة. ويُفضل استخدامها عندما يكون الهدف من التشغيل هو إزالة بسيطة ومستوية ومستقرة للمواد.
تتمثل الميزة الأكبر لعملية الطحن البسيط في إنتاجيتها العالية على الأسطح المستوية العريضة. إذ يمكن لقاطع مناسب إزالة المواد من مساحة واسعة، مما يجعل العملية مفيدة في تحضير المواد الخام، وتسوية الأسطح، وتشكيل الأسطح الأساسية. ويمكن أن يكون الإعداد بسيطًا عندما يكون شكل القطعة واضحًا ومباشرًا.
تكمن القيود في الهندسة والمرونة. لا يُعدّ التفريز البسيط الخيار الأمثل للتفاصيل ثلاثية الأبعاد الدقيقة، أو التجاويف الداخلية، أو الفتحات الضيقة، أو أشكال الأجزاء المعقدة. في هذه الحالات، قد يكون التفريز النهائي، أو التفريز السطحي، أو تفريز الفتحات، أو التفريز باستخدام آلات CNC متعددة المحاور أكثر ملاءمة.
| البعد | المزايا | القيود |
| معالجة السطح | فعال للأسطح المستوية العريضة | محدود بالنسبة للهندسة المعقدة |
| تزيين | يستخدم أنواع القواطع القياسية | يتطلب إعدادًا صحيحًا للمحور/القاطع |
| إنتاجية | مناسب لإزالة المخزون الثقيل | قد يحتاج إلى طبقة نهائية |
| اعداد الآلة | ثابت على الآلات الأفقية | أقل ملاءمة في التركيبات العمودية |
| التكلفة | فعال من حيث التكلفة للأسطح البسيطة | تكون أقل كفاءة إذا تطلب الأمر العديد من عمليات الإعداد |
| الدقة | يمكن أن يدعم التسطيح المتحكم به | حساس للضغط والاهتزاز |
مزايا الطحن العادي
تُتيح عملية الطحن البسيط إزالة المواد بكفاءة من الأسطح العريضة، مما يجعلها مفيدةً في عمليات التخشين وتجهيز الأسطح. كما أنها توفر قطعًا مستقرًا عند استخدام آلة قطع صلبة، ومحور دوران، وقاطع، وتجهيزات تثبيت متينة. وهذا ما يجعلها ذات قيمة عالية في تصنيع الصفائح، والمكونات الأساسية، والأجزاء الهيكلية، وقطع العمل المستطيلة الكبيرة.
تتميز الأدوات المستخدمة بالبساطة النسبية مقارنةً بعمليات التشغيل الأكثر تعقيدًا. فعندما يتناسب الشكل الهندسي مع العملية، يمكن لعملية الطحن البسيطة أن تقلل من تعقيد مسار الأداة غير الضروري وتوفر إزالة متوقعة للمادة.
عيوب الطحن العادي
لا يُعدّ التفريز البسيط مثاليًا للأشكال الهندسية المعقدة. فهو لا يُجيد تشكيل التجاويف، أو الأشكال المنحنية، أو التفاصيل الدقيقة، أو الأشكال الداخلية العميقة. كما قد ينتج عنه سطح خشن أثناء إزالة كميات كبيرة من المعدن، مما يستدعي عملية تشطيب ثانوية.
ومن القيود الأخرى المعدات. تُعدّ عملية التفريز التقليدية البسيطة أكثر فعالية على آلات التفريز الأفقية. أما إذا كانت الورشة تستخدم بشكل أساسي مراكز التشغيل الرأسية، فقد يكون التفريز السطحي أو التفريز النهائي أكثر عملية.
متى يُستخدم الطحن العادي؟؟
يُفضّل استخدام عملية الطحن البسيط عندما يحتاج الجزء إلى سطح واسع ومستوٍ يتم تشكيله بكفاءة. وهي مناسبة للألواح الأساسية، وتحضير المواد الخام، والأسطح المرجعية، والأجزاء الهيكلية، وقطع العمل الكبيرة ذات الأشكال الهندسية البسيطة.
كما أنها مفيدة عندما تسمح العملية بإزالة المواد بطريقة مستقرة وقابلة للتكرار دون الحاجة إلى مسارات أدوات معقدة. إذا كان السطح عريضًا ومسطحًا ويسهل الوصول إليه، فإن عملية الطحن البسيط قد تكون خيارًا عمليًا.
متى لا يُنصح باستخدام الطحن العادي؟
لا يُنصح باستخدام عملية الطحن البسيط عندما تتطلب القطعة جيوبًا معقدة، أو تجاويف داخلية، أو خطوطًا منحنية، أو فتحات ضيقة، أو ملامح تفصيلية. تُعدّ عمليات الطحن الطرفي، والطحن الجانبي، وطحن الفتحات، أو التشغيل متعدد المحاور، أكثر ملاءمةً لهذه الخصائص.
قد لا يكون هذا الأسلوب مناسبًا أيضًا عندما تكون هناك حاجة إلى سطح نهائي ناعم جدًا مباشرةً من العملية. في هذه الحالة، يمكن استخدام الطحن السطحي أو التجليخ أو أي طريقة تشطيب أخرى بعد الطحن العادي.
كيف تتم مقارنة عملية الطحن العادية بعمليات الطحن الأخرى؟
تختلف عملية الطحن البسيط عن عمليات الطحن الأخرى في اتجاه أداة القطع، وتداخل حافة القطع، والسطح المستهدف، والتطبيق. يُستخدم الطحن البسيط بشكل أساسي للأسطح المسطحة العريضة، بينما يركز طحن الوجه على تشطيب السطح العلوي، ويتعامل طحن النهاية مع الجيوب والملامح، ويقطع الطحن الجانبي الأسطح الجانبية الرأسية، ويقوم الطحن المزدوج بتشكيل وجهين متوازيين، ويقوم طحن الأخاديد بإنشاء أخاديد أو قنوات.
يساعد فهم هذه الاختلافات المهندسين على اختيار العملية المناسبة. قد يتطلب جزء ما أكثر من عملية طحن واحدة. على سبيل المثال، قد يُستخدم الطحن العادي لتحضير سطح مستوٍ كبير، وقد يُستخدم طحن الوجه لتحسين التشطيب النهائي، وقد يُستخدم طحن النهاية لإنشاء تجاويف، وقد يُستخدم الحفر لإنتاج ثقوب.
تعتمد أفضل طريقة للطحن على الهندسة، والتفاوتات المسموح بها، والمادة، وجودة السطح، وتوفر الآلة، والتكلفة. لا توجد عملية طحن واحدة هي الأنسب لكل ميزة.
| تشغيل | مشهد القطع الرئيسي | أفضل ل | الفرق عن الطحن العادي |
| طحن عادي | أسنان قاطعة محيطية | أسطح مسطحة واسعة | العملية الرئيسية لإزالة المخزون السطحي الواسع |
| طحن الوجه | وجه وحواف القاطع | تشطيب الأسطح العلوية | غالباً ما ينتج عنه تشطيب أفضل للسطح |
| نهاية الطحن | حواف القطع الطرفية والجانبية | جيوب، فتحات، ملامح | أكثر مرونة للهندسة المعقدة |
| طحن جانبي | اشتباك قاطع جانبي | الوجوه الجانبية العمودية | يركز على الأسطح الجانبية |
| طحن متداخلة | قاطعان جانبيان | وجهان متوازيان | الآلات على كلا الجانبين في وقت واحد |
| فتحة الطحن | قاطع التخديد أو قاطع الطحن النهائي | الأخاديد والقنوات | يقوم بقطع قطعة العمل بدلاً من تسوية الأسطح العريضة |
| طحن البلاطة | قاطع محيطي عريض | أسطح مسطحة عريضة | غالباً ما يتم التعامل معها على أنها مماثلة للطحن العادي |
الطحن العادي مقابل الطحن السطحي
تستخدم عملية التفريز البسيط الحواف القاطعة المحيطية لأداة القطع، ويكون محور أداة القطع موازياً لسطح العمل بشكل عام. أما عملية التفريز السطحي فتستخدم وجه أداة القطع، ويكون محور الأداة عمودياً على السطح المشغول.
يُفضّل استخدام الطحن السطحي غالبًا للحصول على سطح علوي أكثر نعومة، بينما يُعدّ الطحن العادي فعالًا لإزالة كميات كبيرة من المواد. في بعض خطط العمليات، قد يُستخدم الطحن العادي أولًا، ثم الطحن السطحي للحصول على التشطيب النهائي.
الطحن العادي مقابل الطحن النهائي
تستخدم عملية التفريز الطرفي أداة تفريز طرفية قادرة على القطع من طرفها وجانبها. وهذا ما يجعل هذه العملية أكثر مرونة في تشكيل الجيوب والفتحات والملامح والخصائص المعقدة ثنائية وثلاثية الأبعاد.
تُعدّ عملية الطحن البسيط أقل مرونة، لكنها قد تكون فعّالة للأسطح العريضة والمسطحة. إذا تطلّب الجزء تشكيلًا معقدًا، فإنّ الطحن النهائي عادةً ما يكون أنسب. أما إذا تطلّب الجزء تسوية سطحية على مساحة واسعة، فقد يكون الطحن البسيط أكثر كفاءة.
الطحن العادي مقابل الطحن الجانبي
تستخدم عملية الطحن الجانبي أداة قطع لتشكيل الأسطح الجانبية أو الوجوه الرأسية. وهي مفيدة عند الرغبة في إنشاء أو تشطيب جدار جانبي. أما عملية الطحن العادي فتركز على تشكيل الأسطح المستوية بقطع محيطي واسع.
قد تستخدم كلتا العمليتين القطع المحيطي، لكن السطح المستهدف مختلف. يعمل الطحن العادي على سطح علوي عريض أو سطح مستوٍ، بينما يعمل الطحن الجانبي على طول جانب قطعة العمل.
الطحن العادي مقابل الطحن المتداخل
تستخدم عملية الطحن المتداخلة قاطعتين مثبتتين على نفس المحور لتشكيل سطحين متوازيين في الوقت نفسه. وهي مفيدة عندما يلزم تشكيل جانبي عنصر ما بمسافة محددة.
تُستخدم عملية الطحن البسيطة عادةً لطحن سطح واحد عريض. أما عملية الطحن المتداخلة فهي أكثر تخصصًا وتُستخدم عندما يكون من الضروري إنتاج أسطح جانبية متوازية بكفاءة.
الطحن العادي مقابل الطحن المائل
تُستخدم عملية التشكيل بالشق لإنشاء أخاديد أو قنوات أو فتحات. وهي تقطع في قطعة العمل بدلاً من مجرد تسوية سطح واسع. وقد تشمل الأدوات المستخدمة قواطع التشكيل بالشق أو قواطع الطحن الطرفية.
تُستخدم عملية الطحن العادي لإنتاج أسطح مستوية وإزالة المواد. أما إذا كان الشكل المطلوب عبارة عن أخدود أو قناة، فإن عملية الطحن المائل هي الخيار الأمثل في أغلب الأحيان.
ما هي المشاكل الشائعة في عملية الطحن البسيط وكيف يمكن إصلاحها؟
تشمل المشاكل الشائعة في عمليات التفريز البسيط: الاهتزاز، والارتجاج، وضعف جودة السطح، وسرعة تآكل أداة القطع، وتراكم الرايش، وتكوّن النتوءات، وارتفاع درجة الحرارة، وعدم دقة التسطيح أو السماكة. وتنتج هذه المشاكل عادةً عن ضعف تثبيت قطعة العمل، أو سوء اختيار أداة القطع، أو استخدام معايير غير صحيحة، أو عدم كفاية صلابة الماكينة، أو تآكل أداة القطع، أو ضعف إزالة الرايش.
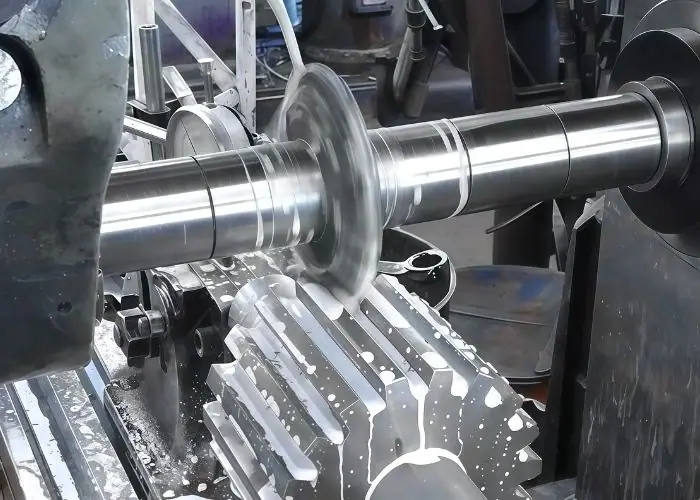
يجب أن تبدأ عملية تشخيص أعطال عملية الطحن العادي بفحص نظام التشغيل. إذا كان السطح خشنًا، فقد يكون السبب هو تآكل الأداة، أو الاهتزاز، أو إعادة تشكيل الرايش، أو معدل التغذية غير الصحيح. أما إذا كان السُمك غير منتظم، فقد يكون السبب هو تشوه التثبيت، أو انحراف أداة القطع، أو خطأ في إعداد الماكينة.
يتطلب حل المشكلة تحديد السبب الجذري. لن يؤدي تغيير دقة الرسم أو تكرار القطع نفسه إلى إصلاح ضعف الإعداد أو قاطع غير حاد أو محور غير مستقر.
| المشكلة | سبب محتمل | حل عملي |
| علامات الثرثرة | إعداد ضعيف، حمل قطع مفرط | تحسين الصلابة وتقليل عمق القطع |
| الانتهاء من السطح السيئ | قاطع مهترئ، اهتزاز، تغذية ضعيفة | استخدم قاطعًا أكثر حدة وقم بتحسين المعايير |
| تآكل سريع للأداة | سرعة عالية، مادة صلبة، سائل تبريد رديء | اضبط السرعة واستخدم مادة الأداة المناسبة |
| تعبئة رقائق البطاطس | إخلاء رقاقة ضعيف | تحسين سائل التبريد، أو قوة دفع الهواء، أو هندسة القاطع |
| تشكيل الأزيز | قاطع غير حاد أو مادة مطيلة | استخدم أدوات حادة وقم بالتغذية الصحيحة |
| خطأ التسطيح | تشوه التثبيت أو إزالة غير متساوية للمادة | تحسين الدعم واستخدام التمريرة النهائية |
| تباين السماكة | انحراف الأداة أو خطأ في الإعداد | تحقق من محاذاة القاطع، والمحور، والآلة |
الثرثرة والاهتزاز
يظهر الاهتزاز على شكل علامات متكررة أو ضوضاء أو قطع غير مستقر. وغالبًا ما ينتج عن ضعف التثبيت، أو عمق قطع زائد، أو انحراف أداة القطع، أو عدم كفاية دعم محور الدوران، أو مشاكل في صلابة الماكينة. وإذا تم تجاهل الاهتزاز، فقد يتسبب في تلف السطح وتقصير عمر أداة القطع.
لتقليل الاهتزاز، حسّن التثبيت، وقلل بروز الأداة، وتحقق من دعامة المحور، وقلل حمل القطع، واستخدم قاطعًا أكثر ثباتًا. عادةً ما يكون التثبيت المحكم أهم خطوة أولى.
تشطيب سطحي ضعيف
قد ينتج سوء جودة السطح عن تآكل أسنان القاطع، أو معدل التغذية غير الصحيح، أو عدم استقرار القطع، أو إعادة قطع الرقائق، أو سوء هندسة القاطع. كما قد تترك قواطع القطع الخشنة شديدة التحمل سطحًا أكثر خشونة، خاصةً عند استخدامها مع معايير تشغيل قاسية.
لتحسين جودة التشطيب، استخدم شفرة قطع أكثر حدة، وقلل الاهتزاز، وحسّن السرعة والتغذية، وحسّن تدفق سائل التبريد، وفكّر في استخدام طبقة تشطيب أخف. إذا كانت متطلبات التشطيب النهائي عالية جدًا، فقد يلزم إجراء عملية تشطيب إضافية.
تآكل الأدوات السريع
قد ينتج التآكل السريع للأدوات عن سرعة القطع المفرطة، أو استخدام مواد صلبة أو كاشطة، أو سوء التبريد، أو استخدام مادة غير مناسبة للأداة، أو الاحتكاك. يؤثر تآكل الأدوات على جودة السطح، والتحكم في الأبعاد، وقوة القطع.
لتقليل تآكل الأدوات، اختر مادة القطع والطلاء المناسبين، وقم بمطابقة المعايير مع المادة، وتجنب الاحتكاك، وراقب حالة الأداة أثناء الإنتاج. يُعدّ تخطيط عمر الأداة أمرًا بالغ الأهمية لتكرار العمل.
تعبئة رقائق البطاطس وإخراجها بشكل سيئ
يحدث تراكم الرقائق عندما تبقى الرقائق في منطقة القطع بدلاً من إزالتها. قد يتسبب ذلك في خدوش سطحية، وتراكم الحرارة، وتلف أداة القطع، وظهور نتوءات، وتشطيب رديء. ويزداد احتمال حدوث ذلك عندما لا تتسع أداة القطع للرقائق أو عندما تنتج المادة رقائق طويلة.
تشمل الحلول تحسين اتجاه سائل التبريد، واستخدام نفث الهواء عند الحاجة، وتقليل حمل القطع، وتغيير هندسة أداة القطع، أو ضبط معدل التغذية والسرعة. ويُعدّ التحكم في الرقائق جزءًا أساسيًا من استقرار العملية.
عدم دقة التسطيح أو السماكة
قد تنجم أخطاء التسطيح والسماكة عن ضعف الدعم، أو تشوه التثبيت، أو انحراف أداة القطع، أو التمدد الحراري، أو عدم انتظام إزالة المادة، أو الإجهاد الداخلي للمادة. وتكون الأجزاء الكبيرة أو الرقيقة حساسة بشكل خاص.
لتحسين الدقة، ادعم قطعة العمل بشكل صحيح، وتجنب التثبيت المفرط، واستخدم عمليات تشغيل متدرجة، وأزل المادة بالتساوي، وأنهِ العملية بتمريرة خفيفة وثابتة. يجب أن يؤكد الفحص كلاً من السماكة والاستواء.
أين يُستخدم الطحن العادي بشكل شائع؟
تُستخدم عملية الطحن البسيط بشكل شائع لتصنيع الأسطح المسطحة العريضة، وإعداد الأسطح المرجعية، وتقليل سماكة المواد الخام، وإنشاء أسطح تثبيت مستقرة على أجزاء الآلات، والصفائح الأساسية، والمكونات الهيكلية، وقطع غيار السيارات، ومكونات الطيران، وقطع غيار المعدات الطبية، والمعدات الصناعية. وهي مفيدة بشكل خاص عندما تتطلب الأسطح الكبيرة إزالة المواد بكفاءة وتحكم.
تبدأ العديد من المكونات المصنعة آلياً على شكل كتل أو صفائح أو مصبوبات أو مشغولات مطروقة تحتوي على مواد زائدة. يمكن لعملية التفريز البسيطة إزالة هذه المواد وإنشاء سطح مستوٍ قبل عمليات الحفر أو التثقيب أو التفريز النهائي أو التجليخ أو التجميع. وهذا ما يجعلها عملية قيّمة في كل من مرحلة التشغيل الأولي والتحضير.
لا تقتصر عملية الطحن البسيط على صناعة واحدة. تكمن قيمتها في استواء السطح، وثبات القطع، والإنتاجية. عندما يحتاج جزء ما إلى سطح واسع مُجهز بدقة وكفاءة، يُمكن اللجوء إلى الطحن البسيط.
| منطقة التطبيق | الأجزاء النموذجية | لماذا يعتبر الطحن العادي مفيدًا |
| لوحات قاعدة | لوحات التثبيت، قواعد الآلات | يُنشئ أسطح مرجعية مسطحة |
| مكونات الآلة | الكتل، والشرائح، والأجزاء الهيكلية | يقوم بتجهيز مناطق التركيب والتلامس |
| سيارات | هياكل، أقواس، أسطح مستوية | يدعم اتساق الإنتاج |
| فضاء | الأجزاء والصفائح الهيكلية | يساعد في تحضير الأسطح الدقيقة |
| المعدات الطبية | المنصات، والتجهيزات، والهياكل | يدعم التجميع المستقر |
| معدات صناعية | أطباق وإطارات كبيرة | إزالة المواد بكفاءة |
الأسطح المستوية والصفائح الأساسية
تتطلب الصفائح الأساسية عادةً أسطحًا مستوية ثابتة لدعم المكونات الأخرى بدقة. يمكن لعملية الطحن البسيطة إنشاء سطح مرجعي قبل إضافة أي ميزات تشغيلية أخرى. وهذا مفيد للتجهيزات، ومعدات التشغيل الآلي، وقواعد الآلات، والتجميعات الهيكلية.
إذا كان سطح القاعدة غير مستوٍ، فقد يعاني التجميع اللاحق من فجوات أو عدم محاذاة أو تحميل غير متساوٍ. وتساعد عملية الطحن المستوي المُتحكم بها على تقليل هذه المخاطر.
مكونات الآلات والأجزاء الهيكلية
قد تتطلب مكونات الآلات أسطحًا مستوية للتركيب أو الانزلاق أو التثبيت أو الربط. ويمكن لعملية الطحن البسيطة تجهيز هذه المناطق بكفاءة، خاصةً عندما يكون السطح واسعًا ويسهل الوصول إليه.
قد تتطلب الأجزاء الهيكلية أيضًا سماكة مضبوطة أو أسطح تلامس مستوية. في هذه الحالات، يمكن أن تكون عملية الطحن البسيط خطوة أولية قبل عمليات التشغيل الدقيق الأخرى.
قطع غيار السيارات
قد تستخدم مكونات السيارات عملية الطحن البسيط للهياكل، والأقواس، والأسطح المتعلقة بالمحرك، والخصائص الهيكلية. تساعد هذه العملية في تجهيز الأسطح المستوية للتجميع أو لمزيد من عمليات التشغيل الآلي.
في بيئات الإنتاج، تعتبر قابلية التكرار أمراً بالغ الأهمية. تساعد التجهيزات الثابتة والمعايير المضبوطة وإدارة عمر الأدوات في الحفاظ على الاتساق بين الدفعات.
مكونات الطيران
تتطلب مكونات صناعة الطيران والفضاء عادةً أسطحًا دقيقة، وإزالة مستقرة للمواد، وتحكمًا دقيقًا في التشوه. ويمكن استخدام عملية الطحن البسيط لتحضير الأسطح الخام أو المرجعية قبل عمليات التشغيل الأكثر تعقيدًا.
نظراً لأن قطع غيار الطائرات قد تتضمن مواد عالية القيمة وتخضع لفحص دقيق، فإن تخطيط العمليات يُعدّ بالغ الأهمية. يجب التحكم بعناية في تثبيت القطع، وتسلسل إزالة المواد، والفحص.
قطع غيار المعدات الطبية
قد تشمل أجزاء المعدات الطبية الهياكل والصفائح والتركيبات والمنصات الدقيقة. ويمكن أن تساعد عملية الطحن البسيط في إنشاء أسطح مستوية ومستقرة ضرورية للتجميع والمحاذاة.
في التطبيقات الطبية، يُعد التحكم في النتوءات وجودة السطح والفحص أمورًا بالغة الأهمية. حتى لو كان الشكل الهندسي بسيطًا، فقد يتطلب الجزء جودة متسقة ومراقبة موثقة.
معدات البناء والصناعة
تستخدم معدات البناء والصناعة عادةً مكونات هيكلية كبيرة، وصفائح، وإطارات. يمكن لعملية الطحن البسيطة تجهيز أسطح تثبيت مسطحة، وتقليل المخزون، وإنشاء أسطح لعمليات الحفر أو التجميع اللاحقة.
تُعد هذه العملية مفيدة عندما تكون المتانة والملاءمة مهمة، حتى لو لم يكن الجزء يتطلب تشطيبًا تجميليًا دقيقًا للغاية.
ما هي اعتبارات السلامة المهمة في عملية الطحن العادي؟
تعتمد سلامة عملية التفريز البسيط على تثبيت قطعة العمل بإحكام، وتركيب قاطع القطع ومحور الدوران بشكل صحيح، وحماية الماكينة بشكل مناسب، والتحكم الآمن في رقائق القطع، وإدارة سائل التبريد، وحماية المشغل. ونظرًا لأن عملية التفريز البسيط تستخدم قواطع دوارة وقوى قطع عالية، فإن الإعداد غير الآمن قد يؤدي إلى تحرك قطعة العمل، وتطاير رقائق القطع، وتلف الأدوات، والتشابك، والحروق، أو الإصابات الخطيرة.
يجب مراعاة السلامة قبل بدء عملية التشغيل. ينبغي على المشغل التأكد من تثبيت قطعة العمل، وتأمين أداة القطع، ودعم محور الدوران، ووجود واقيات الأمان، وملاءمة السرعات، وسهولة الوصول إلى أدوات التحكم في حالات الطوارئ. لا يجوز إزالة الرايش يدويًا أثناء تشغيل الماكينة.
تساهم عملية التصنيع الآمنة أيضاً في حماية جودة القطع. فعدم تثبيت القطع بشكل صحيح، أو تلف أدوات القطع، أو خروج رقائق معدنية غير منضبطة، لا تشكل مخاطر على السلامة فحسب، بل تتسبب أيضاً في رداءة تشطيب السطح، وتآكل الأدوات، وتلف القطع.
| منطقة السلامة | المخاطرة المالية | الممارسة الآمنة |
| العاملين | حركة الشغل | قم بتثبيته ودعمه بإحكام |
| تركيب القاطع | ارتخاء أو كسر الأداة | افحص إعداد القاطع والمحور |
| تناوب | تشابك | أبعد يديك وشعرك وملابسك |
| شيبس | جروح أو إصابات في العين | استخدم واقيات للعينين |
| سائل التبريد | الأرضيات الزلقة أو الضباب | اضبط تدفق سائل التبريد بشكل صحيح |
| حرارة | حروق من البطاطس المقلية الساخنة | استخدم أدوات آمنة للتعامل مع الرقائق |
أمان تثبيت قطعة العمل
يجب تثبيت قطعة العمل بإحكام قبل بدء القطع. فإذا تحركت أثناء العملية، فقد تتسبب في تلف القطعة أو أداة القطع أو الآلة أو حتى المشغل. لذا، ينبغي وضع دعامات في المناطق التي يُتوقع أن تتعرض لقوى القطع.
يجب أن يمنع التثبيت تشوه القطعة. قد يؤدي التثبيت المفرط لقطعة عمل رقيقة أو طويلة إلى انحنائها، مما يتسبب في عدم استوائها بعد فك التثبيت. يجب أن يكون التثبيت الآمن قويًا ومتحكمًا فيه.
السلامة عند استخدام أدوات القطع والتقليم
يجب تركيب أداة القطع ومحورها بشكل صحيح وفحصهما قبل بدء عملية التشغيل. قد تتسبب الأسنان التالفة، أو الفواصل غير المحكمة، أو ضعف دعم المحور، أو التركيب غير الصحيح في حدوث اهتزازات أو تلف أداة القطع.
ينبغي على المشغل أيضاً التأكد من تطابق اتجاه القطع وسرعة الماكينة مع عملية التشغيل. فالإعداد غير الصحيح قد يتحول سريعاً إلى مشكلة تتعلق بالسلامة والجودة.
حماية الرقائق، وسائل التبريد، والمشغل
قد ينتج عن عملية الطحن العادية رقائق ساخنة وحادة. لذا، ينبغي على المشغلين ارتداء واقيات للعينين، وأغطية واقية للآلة، واستخدام أدوات مناسبة لإزالة الرقائق. ويُمنع إزالة الرقائق باليدين مباشرةً أو أثناء تشغيل آلة القطع.
يجب توجيه سائل التبريد بشكل صحيح لدعم عملية القطع وإزالة الرقائق. قد يؤدي سوء التحكم في سائل التبريد إلى أرضيات زلقة، أو ضباب، أو ضعف الرؤية، أو عدم كفاءة إزالة الحرارة.
الأسئلة الشائعة
ما الفرق بين عملية الطحن العادية وعملية الطحن السطحي؟
تستخدم عملية التفريز البسيط الأسنان المحيطية لأداة القطع، ويكون محورها عادةً موازياً للسطح المشغول. أما عملية التفريز السطحي فتستخدم وجه أداة القطع، ويكون محورها عادةً عمودياً على السطح. يُستخدم التفريز البسيط غالباً لإزالة كميات كبيرة من المواد على الأسطح المستوية، بينما يُستخدم التفريز السطحي عادةً لتحسين نعومة السطح العلوي. في العديد من عمليات التصنيع باستخدام الحاسوب (CNC)، قد يُستخدم التفريز البسيط أولاً لتحضير السطح، ثم يُستخدم التفريز السطحي لاحقاً للحصول على نتيجة نهائية أكثر نعومة.
ما هو الاسم الآخر لعملية الطحن العادي؟
يُعرف التفريز البسيط أيضًا باسم تفريز الألواح. ويُطلق عليه أيضًا اسم التفريز المحيطي عند التركيز على حركة القطع من الحافة الخارجية لأداة القطع. ترتبط هذه المصطلحات ارتباطًا وثيقًا لأنها جميعًا تتضمن إزالة المواد من سطح مستوٍ باستخدام محيط أداة القطع. ومع ذلك، ينبغي أن تُحدد الرسومات وخطط العمليات السطح المطلوب، والتفاوت المسموح به، ونوع أداة القطع، والتشطيب بوضوح، بدلًا من الاعتماد فقط على اسم العملية.
هل الطحن العادي خطير؟
قد تكون عملية الطحن البسيط خطيرة إذا لم يتم التحكم بشكل صحيح في قطعة العمل، أو أداة القطع، أو محور الدوران، أو الرايش، أو واقيات الماكينة. تشمل المخاطر الرئيسية التشابك، وتطاير الرايش، وتناثر الرايش الساخن، وكسر أداة القطع، وحركة قطعة العمل، والحروق. يمكن جعل العملية أكثر أمانًا باستخدام تثبيت آمن لقطعة العمل، وتركيب أداة القطع بشكل صحيح، وسرعة تغذية مناسبة، وواقيات للماكينة، ونظارات واقية، وممارسات آمنة للتعامل مع الرايش. ومثل عمليات الطحن الأخرى، يعتمد الطحن البسيط على الإعداد والتشغيل المنظمين.
هل عملية طحن الألواح هي نفسها عملية الطحن العادي؟
غالبًا ما يُعتبر التفريز السطحي مرادفًا للتفريز العادي، إذ يستخدم كلاهما قاطعًا أسطوانيًا عريضًا وعملية قطع محيطية لتشكيل الأسطح المستوية. يُركز مصطلح التفريز السطحي عادةً على إزالة كميات كبيرة من المعدن باستخدام قاطع سطحي، بينما يصف مصطلح التفريز العادي العملية بشكل عام. في لغة التشغيل العملية، يُمكن استخدام المصطلحين بشكل متبادل، ولكن يجب تحديد المتطلبات الدقيقة بناءً على نوع القاطع، وإعدادات الماكينة، وحجم السطح، والتفاوتات المسموح بها، والنتيجة المرجوة من عملية التشغيل.
خاتمة
تُعدّ عملية الطحن البسيط طريقة عملية لتشكيل الأسطح العريضة والمسطحة، وتقليل سُمك المواد الخام، وإعداد الأسطح المرجعية لخطوات التصنيع اللاحقة. ورغم بساطة العملية، إلا أن الحصول على نتائج موثوقة يعتمد على اختيار أداة القطع، وصلابة الماكينة، وإعداد محور الدوران، وثبات تثبيت قطعة العمل، ومعايير القطع، وسلوك المادة، والتحكم في سائل التبريد، والفحص.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC للمكونات المعدنية والبلاستيكية المصممة حسب الطلب. يدعم فريقنا عمليات الطحن والخراطة باستخدام آلات CNC، وتحليل التصميم للتصنيع، واختيار المواد، وتشطيب الأسطح، وفحص الجودة، لمساعدة عملائنا على إنتاج أجزاء دقيقة ومستقرة وقابلة للتصنيع لتطبيقات هندسية حقيقية.
















