
دليل تصنيع قطع CNC: العملية والجودة والتصميم
تُستخدم قطع CNC في مجالات الطيران والفضاء، والمعدات الطبية، والروبوتات، وأنظمة السيارات، والإلكترونيات، والآلات الصناعية، لأن تقنية التصنيع باستخدام الحاسوب (CNC) تُتيح إنتاج مكونات معقدة بأبعاد دقيقة وجودة قابلة للتكرار. مع ذلك، فإن تصنيع قطع CNC الموثوقة يتطلب أكثر بكثير من مجرد تحميل المواد في الآلة. فالتصميم، واختيار المواد، والأدوات، وتثبيت القطع، واستراتيجية التصنيع، والتشطيب، والفحص، كلها عوامل تؤثر على النتيجة النهائية.
يشرح هذا الدليل كيفية انتقال أجزاء التصنيع باستخدام الحاسوب (CNC) من مرحلة التصميم بمساعدة الحاسوب (CAD) إلى المكونات النهائية. ويغطي اعتبارات التصميم، والمواد الشائعة، وعمليات التشغيل الآلي، وخطوات التصنيع، وتشطيبات الأسطح، ومراقبة الجودة، وأجزاء التصنيع باستخدام الحاسوب (CNC) الفريدة والمخصصة، وتكاليف الإنتاج، وكيفية تقييم مصنّع أجزاء التصنيع باستخدام الحاسوب (CNC).
ما هي أجزاء CNC؟
تُعدّ قطع CNC مكونات تُصنع باستخدام آلات التحكم الرقمي الحاسوبي التي تزيل المواد وفقًا لمسارات أدوات مُبرمجة. ويمكن أن تتراوح هذه القطع من الأعمدة والأقواس البسيطة إلى المكونات الدقيقة المعقدة ذات التفاوتات الضيقة والأسطح المتعددة والمتطلبات الهندسية التفصيلية.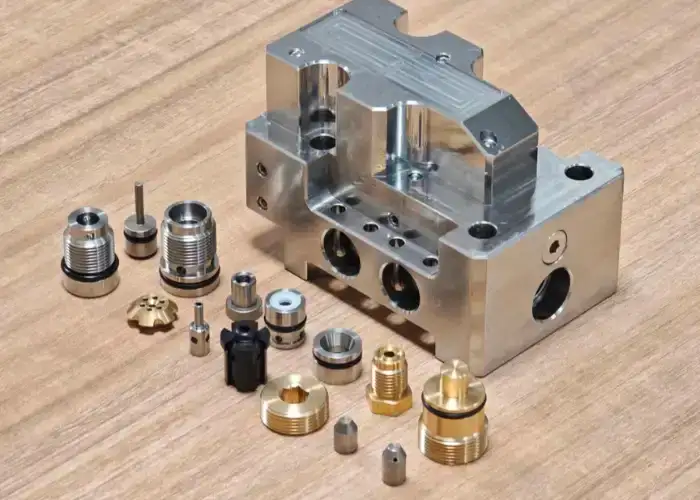
كيف تختلف أجزاء CNC عن مكونات الآلات القياسية؟
تُصنع قطع CNC عادةً وفقًا لرسم أو نموذج CAD محدد. يتم تحديد أبعادها وموادها وتفاوتاتها وأسنانها وتشطيب سطحها ومتطلباتها الأخرى لتطبيق معين بدلاً من اختيارها من كتالوج قياسي.
في المقابل، غالبًا ما تتوفر مكونات الآلات القياسية، مثل المحامل والمثبتات والتروس والوصلات، بأحجام محددة مسبقًا. وتكتسب عمليات التصنيع باستخدام الحاسوب (CNC) أهمية بالغة عندما لا يفي المكون القياسي الموجود بالمتطلبات الهندسية أو التوافقية أو المادية أو ظروف التشغيل.
يُعدّ هذا التمييز مهمًا أيضًا عند اختيار الموردين. فالمورد الذي يبيع قطع غيار الآلات ليس بالضرورة مصنّعًا لقطع CNC المصممة حسب الطلب. تتطلب عمليات التصنيع الدقيقة قدرات في البرمجة والتشغيل الآلي والفحص والتحكم في العمليات.
ما الذي يجعل قطعة CNC مكونًا دقيقًا؟
تُعرَّف القطعة المصنعة بدقة باستخدام تقنية CNC بأبعادها وعلاقاتها الهندسية المُتحكَّم بها، وليس فقط بصغر حجمها. فموقع الثقب، واستواء السطح، وتعامده، وتمركزه، وشكله، وجودة سطحه، كلها عوامل قد تؤثر على أداء القطعة بشكل صحيح.
على سبيل المثال، قد يستوفي غلافٌ ما أبعاده الخارجية، ولكنه قد يفشل في التجميع إذا لم تكن تجاويف المحامل محاذية. وقد يكون للعمود القطر الصحيح، ولكنه قد يفشل إذا كان الانحراف كبيرًا. لذا، تتطلب الدقة التحكم في العلاقة بين خصائص متعددة.
يتطلب إنتاج هذه الأجزاء آلات مناسبة، وتثبيتًا مستقرًا للقطع، وأدوات قطع صحيحة، ومعايير تشغيل مضبوطة، وأساليب فحص قادرة على التحقق من التفاوتات المحددة.
عند الحاجة إلى قطع CNC مخصصة
تُعدّ قطع CNC المصممة حسب الطلب ضرورية عندما تعجز المكونات القياسية عن توفير الشكل الهندسي أو المادة أو الدقة أو الأداء المطلوب. وهي شائعة الاستخدام في تطوير المنتجات، وأنظمة الأتمتة، والمعدات الطبية، والروبوتات، وتجميعات الطائرات، والآلات الصناعية المتخصصة.
تعتبر عمليات التصنيع باستخدام الحاسوب مفيدة بشكل خاص لأنه يمكن عادةً تنفيذ تغييرات التصميم عن طريق تعديل بيانات التصميم بمساعدة الحاسوب (CAD) أو برامج التصنيع بمساعدة الحاسوب (CAM) أو أدوات تثبيت العمل بدلاً من إنتاج قالب جديد تمامًا.
هذه المرونة تجعل التصنيع باستخدام الحاسوب مناسبًا للنماذج الأولية، والإنتاج بكميات صغيرة، ومكونات الاستبدال، والأجزاء المتخصصة للغاية.
كيف يؤثر تصميم القطعة على التصنيع باستخدام الحاسوب (CNC)؟
يؤثر تصميم القطعة بشكل مباشر على وقت التشغيل، وسهولة الوصول إلى الأدوات، وتعقيد الإعداد، والتفاوتات الممكنة، والتكلفة الإجمالية. ويمكن إنتاج التصميم الذي يراعي التصنيع باستخدام الحاسوب (CNC) منذ البداية بشكل أسرع وأكثر دقة، وباستخدام أدوات أو إعدادات خاصة أقل.
التفاوتات والأبعاد الحرجة
تتطلب الدقة العالية تحكماً أكبر في الأدوات ودرجة الحرارة وإعدادات الماكينة والفحص. وقد تتطلب أيضاً عمليات تشطيب إضافية أو ظروف قطع أبطأ.
لهذا السبب، ينبغي تطبيق معايير التفاوت الصارمة بشكل أساسي على العناصر التي تؤثر على الوظيفة، أو الملاءمة، أو الإحكام، أو المحاذاة. أما الأبعاد غير الحرجة، فيمكن عادةً استخدام معايير تفاوت أكثر عملية دون التأثير على أداء المنتج.
ينبغي أن تحدد الرسومات الهندسية بوضوح الميزات الأساسية. وهذا يسمح لمصنّع قطع CNC بالتركيز على مراقبة العمليات والتفتيش حيثما يكون ذلك ذا قيمة أكبر.
الزوايا الداخلية، والأقطار، والجيوب العميقة
أدوات التفريز CNC دائرية الشكل، لذا لا يمكن عادةً إنتاج زوايا داخلية حادة تمامًا باستخدام قاطع تفريز طرفي قياسي. تتطلب أنصاف الأقطار الداخلية الأصغر قواطع أصغر، وهي أقل صلابة وتزيل المواد بشكل أبطأ عمومًا.
تُسبب الجيوب العميقة مشكلة مماثلة، إذ يتطلب الوصول إلى قاعها أدوات أطول. ويؤدي ازدياد طول الأداة إلى زيادة خطر الاهتزاز والانحراف وضعف جودة السطح.
يُتيح استخدام أنصاف أقطار داخلية أكبر وتجنب عمق التجويف غير الضروري استخدام أدوات أقوى. وهذا بدوره يُقلل من وقت التشغيل ويُحسّن من ثبات الأبعاد.
جدران رقيقة وصلابة جزئية
الجدران الرقيقة أكثر عرضة للانحناء تحت تأثير قوى القطع والتثبيت. كما أن إزالة المواد قد تُخفف الإجهاد المتبقي، مما يؤدي إلى تشوه القطعة بعد عملية التشغيل.
قد يحتاج المبرمجون إلى ترك كمية إضافية من المادة أثناء عملية التشكيل الأولي، وإنهاء الأجزاء الرقيقة بقطع أخف. كما يجب أن تدعم أدوات تثبيت القطعة الجزء دون تطبيق قوة تثبيت مفرطة.
إذا سمح التطبيق بذلك، فإن زيادة سمك الجدار أو إضافة أضلاع هيكلية يمكن أن تجعل عملية التصنيع أكثر استقرارًا وتقلل من مخاطر الإنتاج.
الثقوب، والخيوط، وسهولة الوصول إلى الأدوات
تعتبر أحجام الثقوب القياسية ومواصفات الخيوط أسهل وأقل تكلفة في التصنيع بشكل عام لأنه يمكن استخدام المثاقب والصنابير والمقاييس القياسية.
قد تتطلب الثقوب العميقة جدًا، أو الخيوط الدقيقة للغاية، أو العناصر القريبة من الجدران العالية، أدوات خاصة. وتزداد أهمية سهولة الوصول إلى الأدوات عند الحاجة إلى تشكيل عدة عناصر من اتجاهات مختلفة.
ينبغي على المصممين ألا يقتصر تفكيرهم على إمكانية تصميم ميزة معينة، بل يجب أن ينظروا أيضاً فيما إذا كانت أداة القطع الحقيقية قادرة على الوصول إليها وتشكيلها بفعالية.
كيف يُقلل التصميم الأفضل من عمليات تجهيز الآلات؟
في كل مرة يجب فيها إزالة جزء وإعادة وضعه، يمكن إدخال وقت إعداد إضافي وخطأ في تحديد الموضع.
يمكن للتصاميم التي تسمح بالوصول إلى المزيد من الميزات من اتجاه واحد أو اتجاهين أن تقلل من وقت التشغيل وتراكم التفاوتات.
يمكن أن تساعد عمليات التصنيع متعددة المحاور أيضًا، ولكن الحل الأكثر اقتصادية غالبًا ما يكون مزيجًا من تصميم جيد للجزء وآلة مناسبة بدلاً من استخدام معدات أكثر تعقيدًا دون داعٍ.
ما هي المواد الشائعة الاستخدام في تصنيع قطع CNC؟
يمكن تصنيع أجزاء CNC من الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والنحاس الأصفر والنحاس والتيتانيوم والعديد من أنواع البلاستيك الهندسي. يجب أن يوازن اختيار المواد بين القوة والوزن ومقاومة التآكل ودرجة الحرارة والخصائص الكهربائية وسهولة التشغيل والتكلفة.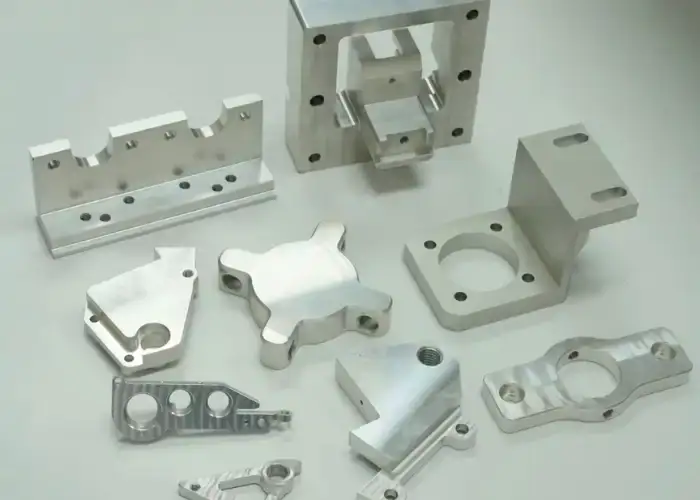
أجزاء الألمنيوم CNC
يُعد الألومنيوم أحد أكثر مواد التصنيع باستخدام الحاسب الآلي شيوعًا لأنه يجمع بين الكثافة المنخفضة والقوة الجيدة ومقاومة التآكل وقابلية التشغيل الممتازة.
تُستخدم قطع الألومنيوم المصنعة باستخدام الحاسوب (CNC) على نطاق واسع في مجالات الطيران والفضاء، والروبوتات، والإلكترونيات، والأجهزة الطبية، وأنظمة السيارات، والمعدات الصناعية. وتُعدّ الدرجات الشائعة مثل 6061 مناسبة للعديد من التطبيقات الهيكلية والعامة.
يدعم الألومنيوم أيضًا عمليات الأنودة، والتفجير بالخرز، والطلاء، وغيرها من التشطيبات. كما أن سرعة تشكيله العالية نسبيًا تجعله فعالًا من حيث التكلفة لكل من النماذج الأولية وقطع الإنتاج.
قطع من الفولاذ المقاوم للصدأ والفولاذ المصنعة باستخدام تقنية CNC
يُختار الفولاذ المقاوم للصدأ غالبًا عندما تكون مقاومة التآكل والمتانة والقوة الميكانيكية أمورًا بالغة الأهمية. ويُستخدم بشكل شائع في المعدات الطبية، وآلات تصنيع الأغذية، والأنظمة البحرية، والتجميعات الصناعية.
بالمقارنة مع الألومنيوم، يتطلب الفولاذ المقاوم للصدأ عادةً سرعات قطع أقل ومزيدًا من الاهتمام بالحرارة وتآكل الأدوات. كما أن بعض أنواعه قد تتصلب بالتشكيل على البارد إذا لم يتم التحكم في ظروف القطع.
توفر أنواع الفولاذ الكربوني والسبائكي خيارات إضافية من حيث القوة والصلابة. وتعتمد الدرجة المناسبة على مقاومة التآكل، ومتطلبات المعالجة الحرارية، واحتياجات اللحام، وظروف التشغيل.
مكونات CNC من النحاس الأصفر والنحاس والتيتانيوم
يتميز النحاس الأصفر بسهولة تشكيله، ويُستخدم بكثرة في صناعة الوصلات والموصلات والصمامات والمكونات الميكانيكية الدقيقة. كما أنه يُنتج أسطحًا نظيفة وتفاصيل دقيقة بكفاءة عالية.
يوفر النحاس توصيلًا كهربائيًا وحراريًا ممتازًا ولكنه يتطلب قطعًا دقيقًا لأن بعض أنواعه لينة نسبيًا وقابلة للطرق.
يجمع التيتانيوم بين القوة العالية والكثافة المنخفضة ومقاومة التآكل. مع ذلك، فإن ضعف توصيله الحراري يؤدي إلى تركيز الحرارة حول حافة القطع، مما يزيد من تآكل الأداة ووقت التشغيل. لذا، عادةً ما يكون تشغيله أكثر تكلفة من تشغيل الألومنيوم.
قطع بلاستيكية هندسية مصنعة باستخدام تقنية CNC
يمكن أيضًا تشكيل مواد مثل POM و PEEK و PTFE والنايلون والبولي كربونات وغيرها من المواد البلاستيكية الهندسية إلى أجزاء دقيقة باستخدام آلات CNC.
بالمقارنة مع المعادن، تتطلب المواد البلاستيكية عناية أكبر فيما يتعلق بدرجة حرارة القطع، وقوة التثبيت، والتمدد الحراري، وسلوكها تجاه الرطوبة. فالحرارة أو الضغط الزائد قد يؤديان إلى تشويه المكون.
تعتبر عملية تشكيل البلاستيك باستخدام الحاسوب مفيدة بشكل خاص للنماذج الأولية الوظيفية، والمكونات العازلة، والتجهيزات، والإنتاج بكميات صغيرة، والتطبيقات التي تتطلب مقاومة كيميائية أو احتكاكًا منخفضًا.
كيفية اختيار المادة المناسبة لقطعة CNC
ينبغي أن يبدأ اختيار المواد بمتطلبات التشغيل الفعلية. يجب مراعاة كل من الحمل، ودرجة الحرارة، والتعرض للمواد الكيميائية، والوزن، والتوصيل الكهربائي، والتآكل، والظروف البيئية.
تُعد قابلية التشغيل مهمة أيضاً. قد تؤدي المواد عالية الأداء إلى زيادة تآكل الأدوات ووقت التشغيل حتى لو لم يكن سعر المواد الخام مرتفعاً بشكل خاص.
لذا، فإن أفضل المواد ليست بالضرورة الأقوى. بل يجب أن توفر أداءً كافياً دون إضافة صعوبة أو تكلفة غير ضرورية في التصنيع.
ما هي عمليات التصنيع باستخدام الحاسوب (CNC) المستخدمة في تصنيع الأجزاء؟
تعتمد عملية التصنيع بشكل أساسي على هندسة القطعة. تعالج عمليات الطحن باستخدام الحاسوب (CNC) الأسطح المنشورية والمعقدة، بينما تُعد عمليات الخراطة باستخدام الحاسوب (CNC) فعالة للمكونات الدورانية، في حين أن عمليات الحفر واللولبة والتصنيع متعدد المحاور تُكمل الميزات التي يصعب إنتاجها بعملية أساسية واحدة.
الطحن باستخدام الحاسوب للأجزاء المعقدة والمنشورية
تستخدم عملية الطحن باستخدام الحاسوب أدوات قطع دوارة لإزالة المواد من قطعة عمل ثابتة. ويمكنها إنتاج أسطح مستوية، وجيوب، وفتحات، وثقوب، وخطوط محيطية، وأشكال ثلاثية الأبعاد.
تُعدّ عملية الطحن ثلاثية المحاور مناسبة للعديد من قطع CNC القياسية. بينما توفر آلات الطحن رباعية وخماسية المحاور إمكانية الوصول إلى ميزات ذات زوايا أو متعددة الجوانب.
كما أن تقليل إعادة التموضع يمكن أن يحسن دقة الميزات لأن المزيد من الأسطح تظل مرتبطة بنفس الإعداد.
الخراطة باستخدام الحاسوب للأجزاء الأسطوانية
تقوم عملية الخراطة باستخدام الحاسوب (CNC) بتدوير قطعة العمل بينما تقوم أداة القطع بتشكيل القطر الخارجي أو الداخلي. وهي مثالية للأعمدة، والبطانات، والدبابيس، والفواصل، والأجزاء الملولبة، والمكونات الدوارة المماثلة.
يمكن أن تتضمن المخارط الحديثة أيضًا أدوات حية للطحن والحفر والميزات غير المركزية.
بالنسبة للأجزاء المناسبة، فإن الجمع بين الخراطة والطحن في عملية إعداد واحدة يقلل من التعامل معها ويمكن أن يحسن المحاذاة بين الميزات.
الحفر، والتثقيب، وتشكيل الخيوط
تُستخدم عملية الحفر لإنشاء الثقوب، بينما تُستخدم عملية التثقيب لتشكيل الخيوط الداخلية. وتُعدّ عملية طحن الخيوط خيارًا آخر عند التعامل مع أقطار أكبر، أو مواد صعبة، أو عند الحاجة إلى تحكم أكبر في العملية.
يُعدّ العمق وسهولة الوصول عاملين مهمين. قد يكون حفر حفرة قياسية ضحلة أمرًا بسيطًا، بينما قد تتطلب حفرة صغيرة وعميقة أدوات خاصة وإزالة دقيقة للرقائق.
يؤدي استخدام أقطار الثقوب القياسية ومواصفات الخيوط بشكل عام إلى تقليل تكلفة التشغيل الآلي وتبسيط عملية الفحص.
التصنيع متعدد المحاور للمكونات المعقدة باستخدام الحاسوب
تتيح عملية التصنيع متعددة المحاور تغيير اتجاه الأداة أو قطعة العمل أثناء التصنيع، مما يتيح الوصول إلى العديد من الأسطح دون الحاجة إلى إعادة التموضع اليدوي.
غالباً ما يستخدم في مكونات الفضاء الجوي، والأجزاء الطبية، والهياكل المعقدة، والمراوح، ومكونات CNC الأخرى ذات المتطلبات الهندسية العالية.
تتمثل المزايا الرئيسية في سهولة الوصول، وتقليل عمليات الإعداد، وتحسين العلاقات الهندسية بين العناصر. مع ذلك، فإن تكاليف البرمجة والمعدات أعلى، لذا ينبغي استخدام التصنيع متعدد المحاور حيثما يُحقق قيمة تصنيعية حقيقية.
عند دمج عمليات CNC متعددة
لا يمكن إنتاج العديد من أجزاء CNC بكفاءة باستخدام عملية واحدة فقط. قد يتطلب المكون المخرط حفر ثقوب عرضية، أو طحن أسطح مستوية، أو إضافة أجزاء ملولبة.
يمكن أن يؤدي دمج العمليات إلى تقليل وقت الإعداد الثانوي وتحسين الاتساق. وتُعد آلات الخراطة والطحن مفيدة بشكل خاص عندما يتعين التحكم في كل من الخصائص الدورانية والمنشورية معًا.
ينبغي أن تستند خطة العملية إلى العلاقات الهندسية والتفاوتات بدلاً من إجبار الجزء بأكمله على نوع واحد من الآلات.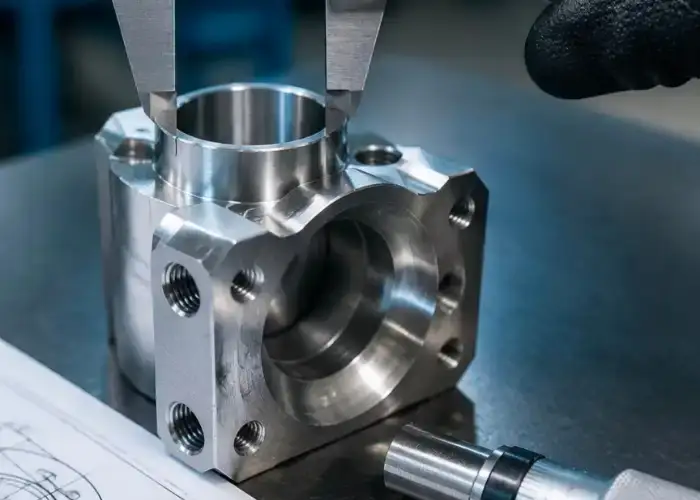
كيف تعمل عملية تصنيع قطع CNC؟
تتبع عملية تصنيع الأجزاء باستخدام تقنية CNC تسلسلاً دقيقاً يبدأ من المراجعة الهندسية وينتهي بالفحص النهائي. وتؤكد كل مرحلة توافق التصميم والمواد والأدوات والإعداد والتشغيل ومتطلبات الجودة قبل بدء الإنتاج.
الخطوة 1: مراجعة نموذج التصميم بمساعدة الحاسوب (CAD) والرسم الهندسي
يبدأ المصنّع بمراجعة النموذج ثلاثي الأبعاد والرسم الفني.
يتم تحديد الأبعاد الحرجة، والتفاوتات الهندسية، والمواد، والخيوط، وتشطيب السطح، والمعالجة الحرارية، ومتطلبات التشطيب قبل بدء البرمجة.
ينبغي توضيح أي ميزات غامضة أو صعبة في وقت مبكر لأن أسئلة التصميم التي يتم اكتشافها بعد بدء عملية التصنيع يمكن أن تتسبب في تأخيرات وإعادة العمل.
الخطوة الثانية: تأكيد المواد والآلات واستراتيجية التصنيع
تم تأكيد المواد المطلوبة، بما في ذلك الدرجة والشكل الخام والأبعاد.
ثم يتم اختيار الآلة المناسبة وفقًا لحجم الجزء وشكله الهندسي وتفاوتاته والمحاور المطلوبة.
وتأخذ استراتيجية التصنيع في الاعتبار أيضًا ما إذا كان الجزء يحتاج إلى عدة عمليات أو إعدادات متعددة أو عمليات ثانوية.
الخطوة 3: تخطيط تثبيت المشغولات، والبيانات المرجعية، والإعدادات
يجب أن تعمل أدوات تثبيت المشغولات على تأمين القطعة مع الحفاظ على إمكانية الوصول إلى الأسطح المهمة.
يقوم فني التشغيل بتحديد نقاط مرجعية حتى يمكن تشكيل الأبعاد وفحصها من خلال مراجع متسقة.
بالنسبة للأجزاء المعقدة، يعد تخطيط الإعداد أمراً بالغ الأهمية لأن كل خطوة من خطوات إعادة التموضع يمكن أن تؤثر على علاقات التفاوت.
الخطوة الرابعة: تحديد أدوات القطع وإنشاء مسارات الأدوات
يتم اختيار أدوات القطع وفقًا لمادة قطعة العمل، وشكلها الهندسي، وجودة السطح المطلوبة.
ثم يتم استخدام برنامج CAM لإنشاء عمليات التخشين، والتشطيب شبه النهائي، والتشطيب النهائي، والحفر، والتشكيل اللولبي.
ينبغي أن تقلل مسارات الأدوات الناتجة من الحركة غير الضرورية مع الحفاظ على الخلوصات الآمنة وثبات تعشيق الأدوات.
الخطوة 5: تشغيل وفحص الجزء الأول
يتم إنتاج الجزء الأول في ظل ظروف مضبوطة للتحقق من العملية بأكملها.
تُقاس الأبعاد الحرجة باستخدام معدات فحص مناسبة. كما يتم تقييم تآكل الأدوات والاهتزازات وتكوّن الرقائق وحالة السطح.
يمكن تصحيح الانحرافات البُعدية الصغيرة باستخدام إزاحات الأدوات. أما المشكلات الأكبر فقد تتطلب تغييرات في البرنامج أو معايير القطع أو طريقة تثبيت قطعة العمل.
الخطوة السادسة: ضبط العملية وتشغيل الإنتاج
بمجرد الموافقة على الجزء الأول، يمكن الانتقال إلى مرحلة الإنتاج.
يمكن توحيد فترات تغيير الأدوات، وتواتر الفحص، وقواعد تصحيح الإزاحة للدفعات المتكررة.
يُعد استقرار العملية أمراً مهماً لأن درجة الحرارة وتآكل الأدوات وتغير المواد يمكن أن تؤثر تدريجياً على أبعاد الجزء.
الخطوة 7: تطبيق التشطيبات وإجراء الفحص النهائي
بعد عملية التصنيع، قد تتطلب الأجزاء عمليات التشطيب التالية: الأنودة، والطلاء، والتلميع، والتفجير بالخرز، والطلاء، أو غيرها من عمليات التشطيب.
قد يلزم إعادة فحص الأبعاد الحرجة بعد الانتهاء لأن الطلاءات يمكن أن تؤثر على حجم السطح وملاءمته.
يؤكد الفحص النهائي أن أجزاء CNC النهائية تفي بمتطلبات الرسم والمظهر والوظائف قبل الشحن.
ما هي أنواع التشطيبات السطحية المستخدمة في تصنيع قطع CNC؟
يمكن أن تُحسّن عمليات تشطيب الأسطح مقاومة التآكل، وأداء التآكل، والمظهر، والسلوك الكهربائي، أو ملمس السطح. وتعتمد المعالجة الصحيحة على المادة الأساسية، وبيئة التشغيل، والمتطلبات الأبعادية، والوظيفة المقصودة لقطعة CNC.
الانتهاء من تشكيله
يحتفظ السطح بعد عملية التصنيع بعلامات الأدوات التي تم إنشاؤها أثناء القطع باستخدام الحاسوب.
غالباً ما يكون مناسباً للمكونات الداخلية والنماذج الأولية الوظيفية حيث لا يكون المظهر أمراً بالغ الأهمية.
إن تجنب التشطيب الثانوي يمكن أن يقلل التكلفة والوقت اللازم، خاصة عندما يكون سطح التشغيل يلبي بالفعل المتطلبات الوظيفية.
طلاء الأكسدة والتحويل الكيميائي
تُستخدم عملية الأنودة بشكل شائع على أجزاء الألومنيوم المصنعة باستخدام الحاسوب لتحسين مقاومة التآكل وصلابة السطح مع توفير خيارات ألوان زخرفية أيضًا.
توفر طبقات التحويل الكيميائي الحماية من التآكل ويمكنها الحفاظ على التوصيل الكهربائي بشكل أكثر فعالية من عملية الأنودة التقليدية في تطبيقات معينة.
نظراً لأن الطلاءات تضيف سماكة قابلة للقياس، يجب مراعاة أبعاد التركيب المحكم أثناء عملية التصنيع.
السفع بالخرز والتلميع
تُنتج عملية السفع بالخرز ملمسًا غير لامع موحدًا ويمكنها تقليل المظهر المرئي لعلامات التشغيل الطفيفة.
ينتج عن التلميع سطح أكثر نعومة أو انعكاسًا ويمكن استخدامه لأغراض التجميل أو التنظيف أو المتطلبات المتعلقة بالاحتكاك.
يمكن أن تؤثر كلتا المعالجتين على الحواف والأبعاد إذا تم تطبيقهما بقوة، لذلك يجب حماية الميزات المهمة عند الضرورة.
الطلاء، والدهان، والطلاء بالبودرة
يمكن أن يؤدي الطلاء إلى تحسين التآكل، ومقاومة التآكل، والتوصيل الكهربائي، أو المظهر اعتمادًا على مادة الطلاء.
توفر عمليات الطلاء والطلاء بالبودرة خيارات ألوان واسعة وحماية بيئية.
يجب مراعاة سمك الطلاء على الأسطح الملولبة، والوصلات المتوافقة، والمناطق الأخرى الحساسة للأبعاد.
كيفية اختيار التشطيب المناسب لقطعة مصنعة باستخدام الحاسوب
ينبغي أن يبدأ اختيار التشطيبات بالوظيفة وليس بالمظهر فقط.
قد تتطلب الأجزاء المعرضة للتآكل معالجة وقائية، بينما قد تحتاج المكونات المنزلقة إلى التحكم في التآكل أو الاحتكاك.
بالنسبة للأجزاء التجميلية، قد يكون تناسق الملمس واللون أكثر أهمية. يجب أن يكون التشطيب المختار متوافقًا دائمًا مع المادة الأساسية ومتطلبات التفاوت المسموح به.
ما الذي يحدد جودة قطع CNC؟
تعتمد جودة قطع CNC على العملية برمتها، بما في ذلك حالة الماكينة، ومعايير القطع، وتآكل الأدوات، وتثبيت القطعة، واستقرار المادة، والتشطيب، والفحص. وتتحقق الجودة الموثوقة من خلال التحكم في التباين بدلاً من الاعتماد فقط على الدقة الاسمية للماكينة.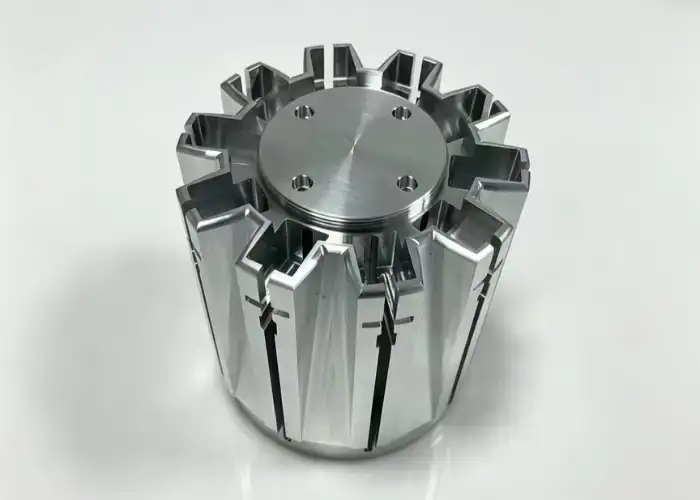
دقة الأبعاد والتحكم في التسامح
تعتمد دقة الأبعاد على وضعية الماكينة، وقوى القطع، ودرجة الحرارة، وحالة الأداة، والإعداد.
تتطلب التفاوتات الدقيقة عادةً المزيد من عمليات التشطيب وفحصًا أكثر تفصيلاً.
ينبغي لعملية فعالة أن تنتج أبعادًا ضمن التفاوت المسموح به بشكل متكرر بدلاً من إنتاج جزء واحد صحيح عن طريق التعديل وحده.
تشطيب السطح والتحكم في النتوءات
تتأثر جودة السطح بحالة القاطع، وسرعة دوران المغزل، ومعدل التغذية، والخطوة الجانبية، واتجاه مسار الأداة، وصلابة الماكينة.
يمكن أن تتداخل النتوءات مع عملية التجميع، والإغلاق، والخيوط، والمظهر الجمالي.
يجب أن تزيل عملية إزالة الحواف غير المرغوب فيها الحواف غير المرغوب فيها دون الإضرار بالأبعاد الحرجة أو الميزات الحادة المتعمدة.
تآكل الأدوات واستقرار معلمات القطع
مع تآكل أدوات القطع، تتغير هندسة القطع الفعالة.
يمكن أن يؤثر هذا تدريجياً على الأبعاد والتشطيب السطحي حتى عندما يظل برنامج CNC نفسه دون تغيير.
لذا ينبغي أن تتضمن عمليات الإنتاج مراقبة عمر الأدوات ومعايير استبدالها للعمليات الحيوية.
قابلية تكرار تثبيت وإعداد قطعة العمل
يجب أن يثبت الجهاز كل جزء في وضع قابل للتكرار مع مقاومة قوى القطع.
قد يؤدي التثبيت المفرط إلى تشويه المكونات الرقيقة، بينما قد يسمح التثبيت غير الكافي بالحركة أو الاهتزاز.
يصبح تثبيت القطع بشكل متكرر ذا أهمية خاصة عند تصنيع أجزاء CNC المخصصة عبر عدة دفعات إنتاج.
الفحص الأولي والفحص أثناء عملية التصنيع
يتم فحص العينة الأولى للتحقق من صحة جزء الإنتاج الأولي قبل بدء إنتاج دفعة أكبر.
أثناء عملية الإنتاج، يمكن قياس بعض الخصائص الهامة بشكل دوري للكشف عن الاتجاهات البعدية.
يسمح هذا النهج بإجراء التصحيحات قبل أن يؤدي تآكل الأدوات أو اختلاف العملية إلى إنتاج دفعة كاملة من الأجزاء غير المطابقة للمواصفات.
قياس الإحداثيات ثلاثية الأبعاد، خشونة السطح، والفحص النهائي
قد تتطلب التفاوتات الهندسية المعقدة آلات قياس الإحداثيات، أو معدات بصرية، أو مقاييس متخصصة.
يمكن قياس خشونة السطح عندما يحدد الرسم متطلبات تشطيب رقمية.
يجمع الفحص النهائي بين التحقق من الأبعاد والفحوصات البصرية والتوثيقية للتأكد من أن الأجزاء المكتملة تلبي متطلبات العميل.
قطع CNC مخصصة وقطع CNC فريدة من نوعها
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) مناسبةً بشكلٍ خاص للإنتاج حسب الطلب والإنتاج الفردي، إذ يُمكن تصنيع الأجزاء مباشرةً من البيانات الهندسية دون الحاجة إلى قوالب مُخصصة. وهذا يُتيح اختبار التصاميم ومراجعتها وإنتاجها بكميات صغيرة مع التزامٍ بسيط نسبيًا بالأدوات.
قطع CNC فريدة من نوعها للنماذج الأولية والتحقق من صحتها
تُستخدم قطع CNC الفريدة بشكل شائع في الاختبارات الوظيفية، والتحقق من صحة التجميع، والتجارب الهندسية، وتطبيقات الاستبدال.
إن إنتاج جزء واحد من المادة النهائية المقصودة يسمح للمهندسين بتقييم القوة الحقيقية، والملاءمة، والسلوك الحراري، والأداء.
يوفر هذا تغذية راجعة هندسية أكثر فائدة من النموذج الأولي المرئي عندما يتعين على المكون أن يؤدي وظيفته ميكانيكياً.
قطع CNC مخصصة للإنتاج بكميات صغيرة
يُعد الإنتاج باستخدام التحكم الرقمي الحاسوبي (CNC) بكميات صغيرة مفيدًا عندما لا يبرر الطلب استخدام قولبة الحقن أو الصب أو غيرها من الأدوات المخصصة.
يمكن إعادة استخدام برنامج التشغيل الآلي نفسه عبر دفعات صغيرة، بينما يمكن تحسين التجهيزات مع ازدياد استقرار الإنتاج.
يوفر هذا مرونة للمنتجات ذات الطلب المتغير أو التعديلات المتكررة في التصميم.
الانتقال من النموذج الأولي إلى الإنتاج المتكرر
بعد الموافقة على النموذج الأولي، يمكن للمصنعين تحسين مسارات الأدوات والتجهيزات والأدوات وطرق الفحص من أجل الإنتاج المتكرر.
يمكن أيضًا مراجعة الميزات التي كانت مكلفة أو غير مستقرة أثناء تصنيع النماذج الأولية قبل زيادة أحجام الإنتاج.
يساعد هذا التحول على تقليل وقت الدورة مع الحفاظ على الأبعاد المعتمدة والمتطلبات الوظيفية.
عندما تصبح التجهيزات المخصصة فعالة من حيث التكلفة
يمكن في كثير من الأحيان استخدام الملازم القياسية أو الفكوك اللينة أو أدوات تثبيت العمل المعيارية في النماذج الأولية البسيطة.
مع زيادة كمية الإنتاج، قد تقلل التجهيزات المخصصة من وقت التحميل وتحسن من دقة تحديد المواقع.
يصبح الاستثمار في التجهيزات مجدياً عندما يعوض انخفاض وقت الإعداد وتغير العملية التكلفة الأولية.
ما الذي يؤثر على تكلفة تصنيع الأجزاء باستخدام تقنية CNC؟
تتحدد تكلفة قطع التصنيع باستخدام الحاسوب (CNC) بشكل أساسي بعوامل منها المواد، ووقت التصنيع، والتعقيد، والتفاوتات المسموح بها، ومتطلبات الإعداد، والتشطيب، والكمية، والفحص. وعادةً ما يكون التصميم الأقل تكلفة هو الذي يلبي المتطلبات الوظيفية دون إضافة صعوبات تصنيعية غير ضرورية.
نوع المادة وحجم المخزون
يؤثر سعر المواد على التكلفة بشكل مباشر، ولكن قابلية التشغيل الآلي مهمة أيضاً.
قد يتطلب التيتانيوم قطعًا أبطأ وتغييرات أكثر في الأدوات مقارنة بالألومنيوم، في حين أن المخزون ذو الحجم الكبير يؤدي إلى إزالة مواد إضافية.
إن اختيار أبعاد المخزون القريبة من الشكل الهندسي النهائي يمكن أن يقلل من هدر المواد ووقت التشغيل.
هندسة القطعة وتعقيد عملية التشغيل
تتطلب الميزات المعقدة عمومًا المزيد من البرمجة، وأدوات أصغر، وقطعًا أبطأ، أو إعدادات إضافية.
تعتبر الجيوب العميقة والجدران الرقيقة والأقطار الصغيرة وصعوبة الوصول إلى الأدوات من العوامل الشائعة التي تزيد من التكلفة.
يمكن لتبسيط الهندسة غير الحرجة أن يقلل وقت التشغيل بشكل كبير في كثير من الأحيان.
متطلبات التسامح والانتهاء من السطح
قد تتطلب التفاوتات الدقيقة عمليات تمرير إضافية، وقياسات أكثر تكرارًا، وبيئات خاضعة للرقابة، ومعدات فحص ذات دقة أعلى.
يمكن أن تؤدي التشطيبات السطحية الدقيقة للغاية أيضًا إلى زيادة وقت التشغيل الآلي والمعالجة الثانوية.
لذا ينبغي أن تعكس المواصفات الاحتياجات الوظيفية الفعلية.
عدد عمليات الإعداد وتغييرات الأدوات
كل عملية إعداد تضيف وقت توقف للآلة وتضيف خطوة تحديد موضع أخرى.
عادةً ما تكون تكلفة الأجزاء التي تتطلب تشكيلها من اتجاهات متعددة أعلى ما لم تتمكن المعدات متعددة المحاور من تقليل إعادة التموضع.
كما أن تقليل تغييرات الأدوات غير الضرورية يمكن أن يحسن كفاءة الدورة.
كمية الإنتاج ومتطلبات الفحص
تتميز قطع CNC الفريدة بتكلفة إعداد أعلى لكل مكون لأن البرمجة والإعداد يتم توزيعهما على وحدة واحدة فقط.
مع زيادة الكمية، يتم توزيع تكلفة الإعداد على المزيد من الأجزاء، على الرغم من أن تآكل الأدوات ومتطلبات الفحص تصبح أكثر أهمية.
يمكن أن تؤدي وثائق الفحص الشاملة أيضًا إلى زيادة التكلفة، خاصة عندما يتعين تسجيل كل بُعد.
كيفية خفض التكاليف دون التضحية بجودة القطع
ينبغي أن يركز خفض التكاليف على التخلص من أعمال التصنيع غير الضرورية بدلاً من خفض الجودة الوظيفية.
إن استخدام التفاوتات العملية، ونصف قطر الزوايا الأكبر، والخيوط القياسية، والميزات التي يسهل الوصول إليها، والمواد الشائعة، وتقليل عمليات الإعداد يمكن أن يحسن بشكل كبير من كفاءة التصنيع.
يمكن أن يساعد التواصل المبكر مع الشركة المصنعة في تحديد هذه الفرص قبل الانتهاء من التصميم.
كيفية اختيار مصنّع قطع غيار CNC
يجب على مصنّع قطع غيار CNC الكفؤ أن يجمع بين المعدات المناسبة والمعرفة بالمواد، وهندسة العمليات، وقدرات الفحص، والتواصل الفعال، ومرونة الإنتاج. فالهدف ليس فقط تصنيع قطعة واحدة مقبولة، بل إنتاج قطعة بالجودة المطلوبة باستمرار.
معدات التشغيل الآلي وقدرات العمليات
ينبغي أن يمتلك المصنّع آلات مناسبة لحجم وشكل المكونات المطلوبة.
قد يكون الطحن ثلاثي المحاور كافياً للأجزاء القياسية، في حين أن التصنيع بخمسة محاور أو معدات الطحن والخرط قد تكون أكثر ملاءمة للتصاميم المعقدة.
ينبغي أن تتناسب قدرات الآلة مع المشروع بدلاً من أن تكون متطورة تقنياً فحسب.
خبرة في المواد والتفاوتات
تتطلب المواد المختلفة استراتيجيات تشغيل مختلفة.
الخبرة في التعامل مع الألومنيوم لا تترجم تلقائياً إلى الخبرة في التعامل مع التيتانيوم أو الفولاذ المقاوم للصدأ أو مادة PEEK أو البلاستيك ذي الجدران الرقيقة.
عادةً ما يستطيع المورد المطلع على المواد المطلوبة ونطاق التفاوتات تحديد مخاطر التصنيع في وقت مبكر.
قدرة مراقبة الجودة والتفتيش
يجب أن تتوافق معدات الفحص مع متطلبات الرسم.
قد تكون الفرجار والميكرومترات كافية للأبعاد الأساسية، في حين أن التفاوتات الهندسية قد تتطلب فحص CMM أو مقاييس متخصصة.
كما أن عملية الجودة الموثقة تدعم الإنتاج المتكرر والمتسق.
مرونة زمن التسليم والإنتاج
يعتمد وقت التسليم الموثوق به على توافر المواد، وتعقيد عمليات التشغيل الآلي، والتشطيب، والفحص.
إن وجود شركة مصنعة قادرة على دعم النماذج الأولية، وقطع CNC الفريدة، والإنتاج بكميات صغيرة، يسهل الحفاظ على استمرارية المشروع مع تطوره.
تُعد مرونة الإنتاج ذات قيمة خاصة عندما تتغير الكميات أو التصاميم.
دعم الاتصالات الهندسية والتصميم
يمكن للتواصل الواضح أن يمنع العديد من مشاكل التصنيع قبل بدء الإنتاج.
ينبغي أن يكون المورد الكفء قادراً على تحديد التفاوتات الصعبة، والميزات التي يصعب الوصول إليها، والجدران الرقيقة، والمواد غير العادية، أو تعارضات التشطيب.
يمكن أن تقلل التغذية الراجعة العملية للتصميم من أجل التصنيع من كل من التكلفة والمخاطر التقنية دون تغيير الوظيفة المقصودة للجزء.
الأسئلة الشائعة
هل تحتاج قطع CNC دائمًا إلى رسم فني؟
ليس دائماً. قد يكون النموذج ثلاثي الأبعاد كافياً للهندسة الأساسية، ولكن يوصى بالرسم عندما يكون للجزء تفاوتات حرجة، أو خيوط، أو تشطيبات سطحية، أو ضوابط هندسية، أو متطلبات فحص لا يمكن توصيلها بوضوح من خلال النموذج وحده.
هل يمكن تصنيع أجزاء CNC بدون تشطيب السطح؟
نعم. تُستخدم العديد من الأجزاء الوظيفية في حالتها الأصلية بعد التصنيع، عندما لا تكون مقاومة التآكل أو المظهر أو خصائص السطح الخاصة مطلوبة. إن الاستغناء عن عمليات التشطيب غير الضرورية يُقلل التكلفة ووقت التسليم.
متى يجب استخدام أداة تثبيت مخصصة لقطعة CNC فريدة من نوعها؟
لا تتطلب معظم القطع الفريدة تجهيزات خاصة إلا إذا كان شكلها الهندسي صعب التثبيت أو كانت علاقات التفاوت تتطلب تحديد موضع دقيق للغاية. عادةً ما يكون التثبيت القياسي أكثر اقتصادية لكميات النماذج الأولية.
متى ينبغي على مصنعي قطع غيار CNC مراجعة التصميم؟
من الأفضل أن يقوم المصنّع بمراجعة التصميم قبل طرحه للإنتاج. فالملاحظات المبكرة تُساعد على تحديد التفاوتات الصعبة، والميزات التي يصعب الوصول إليها، ومشاكل المواد، والتعقيدات غير الضرورية في عمليات التصنيع، في حين أن التغييرات لا تزال غير مكلفة.
خاتمة
تجمع عملية تصنيع الأجزاء باستخدام التحكم الرقمي الحاسوبي (CNC) بين التصميم، واختيار المواد، واستراتيجية التشغيل، وتثبيت القطع، والتشطيب، والفحص في عملية واحدة مُحكمة. وتتحقق الدقة الموثوقة من خلال إدارة هذه العوامل معًا، بدلاً من الاعتماد فقط على دقة الآلة. ويمكن للتفاوتات العملية، والميزات المتاحة، والمواد المناسبة، والإعدادات المستقرة، والفحص الدقيق أن تُحسّن جودة الأجزاء مع تقليل تكلفة التصنيع ومخاطر الإنتاج.
في شركة TiRapid ، نقدم خدمات تصنيع دقيقة باستخدام آلات CNC، تشمل النماذج الأولية، وقطع CNC المصممة حسب الطلب، والمكونات الفريدة، والإنتاج بكميات صغيرة. يدعم فريقنا المعادن والبلاستيك الهندسي من خلال تخطيط العمليات العملي، والتصنيع المُتحكم به، والتشطيب السطحي، والفحص البُعدي، وذلك للمساعدة في توفير قطع غيار موثوقة لتطبيقات هندسية بالغة الأهمية.
















