
تستخدم عمليات الطحن الرأسية والأفقية نفس مبدأ القطع الأساسي، لكن اتجاه المغزل يغير طريقة وصول الأداة إلى قطعة العمل، وإزالة الرقائق، والتعامل مع أشكال الأجزاء المختلفة.
يشرح هذا الدليل الاختلافات الرئيسية بين الطحن الرأسي مقابل الطحن الأفقي، وأين يكون أداء كل عملية أفضل، وكيف تؤثر الهندسة وحجم الإنتاج والدقة والتكلفة على اختيار الطحن باستخدام الحاسوب.
ما هي عملية الطحن العمودي؟
تستخدم عملية الطحن العمودي مغزلًا موجهًا رأسيًا، حيث تقترب أداة القطع من قطعة العمل بشكل أساسي من الأعلى. وهي شائعة الاستخدام في عمليات التصنيع باستخدام الحاسب الآلي (CNC) نظرًا لسهولة إعدادها، ووضوح الرؤية، وسهولة الوصول إلى أجزاء القطع الشائعة.
تُستخدم مراكز التشغيل العمودية، والتي تُعرف اختصارًا بـ VMCs، بكثرة في تصنيع النماذج الأولية، والتجهيزات، والأقواس، والصفائح، والهياكل، ومكونات القوالب، وغيرها من الأجزاء المنشورية. وتتميز هذه المراكز بكفاءة عالية، خاصةً عندما يُمكن تشغيل معظم الميزات الأساسية من الأعلى أو من عدد محدود من الاتجاهات.
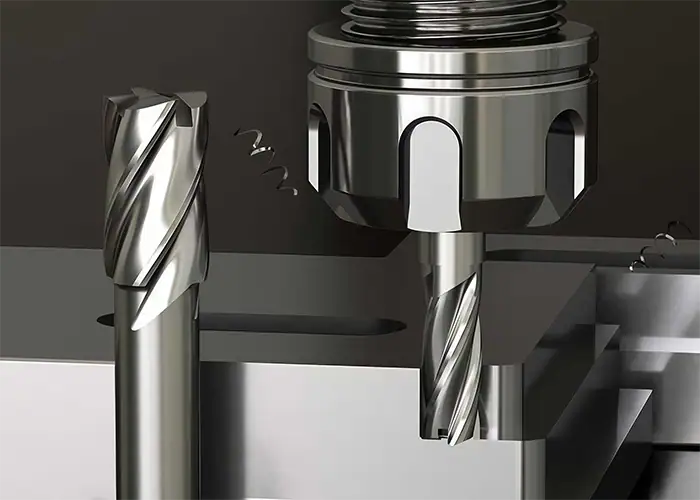
هيكل آلة الطحن العمودية
السمة المميزة لآلة التفريز العمودية هي محورها المثبت عموديًا. وعادةً ما يتم تثبيت قطعة العمل على طاولة أفقية باستخدام ملزمة أو أداة تثبيت أو مشابك أو نظام تثبيت مخصص.
تجمع مراكز التصنيع العمودية الحديثة التي تعمل بنظام التحكم الرقمي الحاسوبي (CNC) عادةً بين ثلاثة محاور خطية مع مبدلات أدوات أوتوماتيكية، وأنظمة تبريد، وأجهزة استشعار، ووحدة تحكم CNC. كما تتضمن بعض الآلات وحدات دوارة للمحور الرابع أو الخامس لتحسين الوصول إلى الأجزاء الجانبية والأسطح المائلة.
هذا الترتيب يجعل آلات التصنيع العمودية قابلة للتكيف بدرجة عالية. يمكن للورشة تصنيع العديد من تصميمات الأجزاء المختلفة دون الحاجة إلى إنشاء أنظمة تثبيت معقدة لكل مهمة، وهو أمر ذو قيمة كبيرة لإنتاج النماذج الأولية والإنتاج بكميات صغيرة.
عمليات الطحن العمودي الشائعة
تعتبر عملية الطحن العمودي مناسبة تمامًا للتسوية، والتجويف، والتشكيل، والحفر، والتثقيب، والتفريز، والشطف، والتشطيب السطحي.
تُعدّ الأجزاء ذات الأسطح المسطحة العريضة، والتجاويف الضحلة، والثقوب العلوية، والملامح الخارجية، فعّالة في عمليات التصنيع العمودية. ومن الأمثلة على ذلك ألواح التثبيت، والأقواس، والأغطية، ومكونات التثبيت، والهياكل البسيطة.
يظهر القيد الرئيسي عندما تقع الميزات المهمة على عدة جوانب من المكون. فبدون إمكانية الدوران حول المحور، قد يلزم إزالة الجزء وإعادة وضعه، مما يزيد من وقت الإعداد ويزيد من احتمالية حدوث خطأ في المحاذاة.
ما هي عملية الطحن الأفقي؟
تستخدم عملية الطحن الأفقي مغزلًا موازيًا لطاولة الماكينة، مما يسمح لأداة القطع بالاقتراب من قطعة العمل من الجانب. يُعد هذا التكوين فعالًا بشكل خاص في عمليات التشغيل متعددة الأوجه، والتشكيلات العميقة، وإزالة كميات كبيرة من المواد، والإنتاج المتكرر.
تستخدم مراكز التشغيل الأفقية، أو HMCs، عادةً طاولات دوارة، ومنصات نقالة، وتجهيزات تثبيت. تتيح هذه الأنظمة تشغيل عدة أسطح للأجزاء، أو عدة أجزاء، مع تقليل تغييرات الإعداد اليدوي.
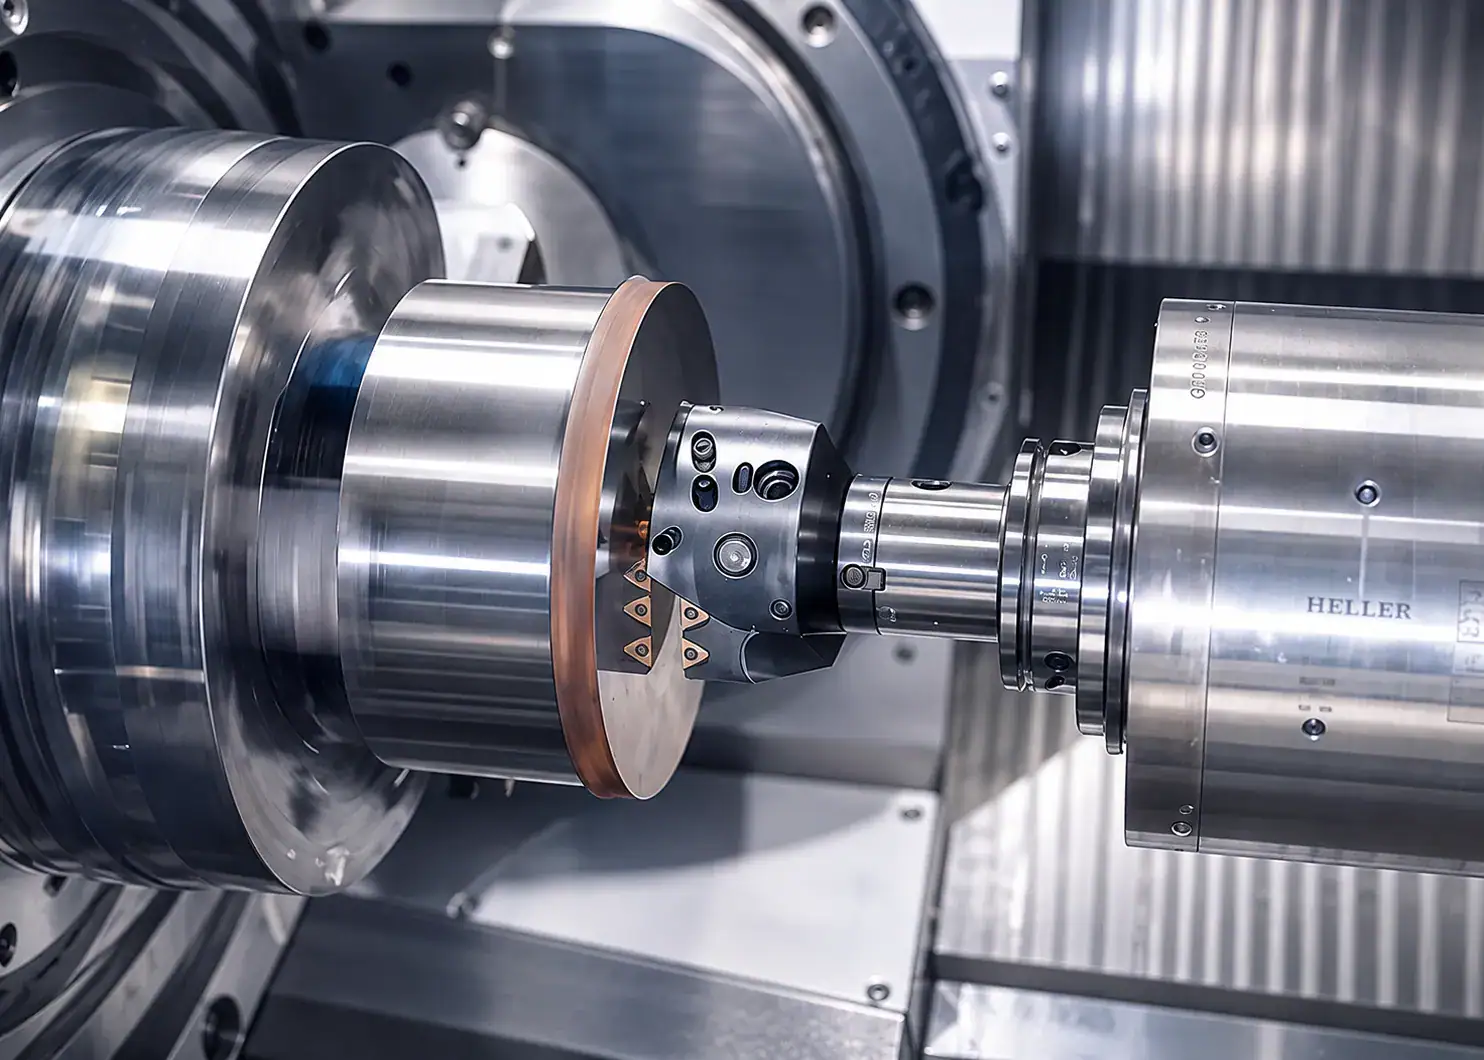
هيكل آلة التفريز الأفقية
تضع آلة التفريز الأفقية المغزل على محور أفقي بدلاً من وضعه مباشرة فوق قطعة العمل.
غالباً ما تُثبّت قطعة العمل على طاولة دوارة أو على قاعدة عمودية. وبتدوير الطاولة، تستطيع الآلة عرض أوجه مختلفة من القطعة على المغزل دون إزالة القطعة تماماً من قاعدتها.
يمكن لهذا التكوين أن يقلل من عمليات التثبيت المتكررة ويساعد في الحفاظ على العلاقات بين العناصر الموجودة على أسطح مختلفة.
قد تستخدم آلات التفريز الأفقية التقليدية قواطع مثبتة على محور، بينما تستخدم آلات التفريز الأفقية الحديثة مجموعة أوسع من أدوات التحكم الرقمي الحاسوبي، بما في ذلك قواطع النهاية، والمثاقب، وقواطع الوجه، وأدوات القطع المتخصصة.
عمليات الطحن الأفقي الشائعة
تُستخدم عملية الطحن الأفقي بشكل شائع للفتحات العميقة، والميزات الجانبية، والتجاويف الكبيرة، والتشغيل الخشن الثقيل، وأنماط الثقوب متعددة الأوجه، والمكونات التي تتطلب التشغيل حول عدة جوانب.
تُعد أجسام الصمامات، وهياكل علب التروس، ومكونات المضخات، والمشعبات الهيدروليكية، والأجزاء الهيكلية الكبيرة أمثلة نموذجية.
تُعدّ الآلات الأفقية فعّالة أيضاً عند الحاجة إلى معدلات إزالة عالية للمواد. إذ يُمكن لهيكلها وتدفق الرقائق فيها تحمّل ظروف القطع الصعبة مع تقليل الانقطاعات الناتجة عن تراكم الرقائق.
الطحن الرأسي مقابل الطحن الأفقي: الاختلافات الرئيسية
الفرق الرئيسي بين الطحن الرأسي والأفقي هو اتجاه المغزل، ولكن هذا الاختلاف يؤثر بشكل مباشر على الوصول إلى الأداة، والصلابة، وإخلاء الرقائق، واستراتيجية الإعداد، وكفاءة الإنتاج، والتكلفة.
| عامل | طحن عمودي | طحن أفقي |
| اتجاه المغزل | عمودي | أفقي |
| الوصول إلى الأداة الرئيسية | من اعلى | من الجانب |
| الإعداد النموذجي | طاولة مسطحة، ملزمة، أداة تثبيت | طاولة دوارة، منصة نقالة، شاهد قبر |
| إخلاء رقاقة | قد تبقى رقائق البطاطس في الجيوب | تساعد الجاذبية على سقوط الرقائق بعيدًا |
| التخشين الثقيل | الخير | غالباً ما يكون ذلك أنسب |
| التشغيل متعدد الأوجه | قد يتطلب الأمر المزيد من الإعدادات | غالباً ما يتطلب عمليات إعداد أقل |
| مرونة النموذج الأولي | مرتفع | معتدل |
| إنتاج متكرر | الخير | غالباً ما تكون عالية الكفاءة |
| استثمار الآلة | عموما أقل | أعلى بشكل عام |
| مساحة أرضية | عادة ما تكون أصغر | عادة أكبر |
توجيه المغزل والوصول إلى الأدوات
تقترب الآلات العمودية من قطعة العمل بشكل أساسي من الأعلى. وهذا يجعلها فعالة في تشكيل الجيوب والأسطح المستوية والثقوب والملامح الموجودة على الأسطح العلوية.
تقترب الآلات الأفقية من الجانب. وعند دمجها مع طاولة دوارة، يسهل ذلك الوصول إلى عدة أسطح دون الحاجة إلى فك تثبيت قطعة العمل بشكل متكرر.
يصبح الاختلاف مهماً في الأجزاء ذات الثقوب الجانبية، أو الثقوب المتقاطعة، أو التجاويف العميقة، أو الميزات الموزعة حول المكون.
قد لا تستفيد الصفيحة البسيطة كثيراً من التشغيل الأفقي، بينما يمكن أن يستفيد الغلاف المعقد بشكل كبير من تحسين الوصول الجانبي.
الصلابة، وقوة القطع، وإزالة المواد
تؤدي عمليات التشغيل الخشنة الثقيلة إلى قوى قطع عالية. وتؤثر صلابة الماكينة، وبروز أداة القطع، وثبات التثبيت، وقدرة المغزل، جميعها على مدى قوة إزالة المواد.
غالباً ما يتم اختيار مراكز التشغيل الأفقية لإزالة المواد الصعبة لأن هيكلها مناسب تماماً للقطع المستقر والإنتاج المتكرر.
يمكن أن يكون هذا مفيدًا عند تشكيل مكونات فولاذية كبيرة، أو ميزات عميقة، أو أجزاء تتطلب إزالة كمية كبيرة من المواد.
تظل الآلات العمودية فعالة في العديد من عمليات التشغيل الخشن، خاصةً عندما تكون القطعة صغيرة ويسهل الوصول إلى الأدوات. وينبغي أن يستند القرار إلى متطلبات القطع الفعلية وليس إلى اتجاه الآلة فقط.
إزالة الرقائق وجودة السطح
يمكن أن يؤثر إخراج الرقائق بشكل كبير على استقرار عملية التشغيل الآلي.
في عمليات الطحن العمودي، قد تتراكم الرقائق داخل الجيوب والتجاويف العميقة. وإذا بقيت هذه الرقائق في منطقة القطع، فقد تعيد الأداة قطعها، مما يولد حرارة إضافية ويؤثر سلبًا على عمر الأداة وجودة السطح.
تستفيد عمليات التشغيل الأفقي من الجاذبية لأن الرقائق يمكن أن تسقط بعيدًا عن منطقة القطع بشكل طبيعي أكثر.
يُعدّ هذا مفيدًا بشكل خاص للجيوب العميقة والشقوق ودورات القطع الطويلة. كما يُساعد تحسين إزالة الرقائق على الحفاظ على ظروف قطع أكثر اتساقًا وتقليل فترات التوقف لإزالة الرقائق.
لا تزال جودة السطح تعتمد على الأدوات المستخدمة، ومعايير القطع، وحالة الماكينة، وسائل التبريد، وثبات القطعة. لا يؤدي التوجيه الأفقي تلقائيًا إلى سطح أفضل، ولكنه قد يُحسّن ثبات العملية في العمليات التي تكثر فيها الرقائق.
الإعداد والإنتاجية والتكلفة
عادة ما تكون الآلات العمودية أسهل وأسرع في الإعداد للأجزاء الفردية وعمليات الإنتاج القصيرة.
تستطيع الملزمة والتجهيزات القياسية التعامل مع العديد من المكونات المختلفة، مما يجعل مراكز التصنيع العمودية عملية عند تغيير التصاميم بشكل متكرر. كما أن انخفاض تكلفة هذه الماكينات وتوافرها على نطاق واسع يجعلها جذابة لأعمال التصنيع باستخدام الحاسب الآلي العامة.
تتطلب عمليات التشغيل الأفقي عادةً استثمارًا أكبر في الآلات والمنصات وقواعد التثبيت وأنظمة تثبيت القطع المخصصة. وقد يتطلب البرمجة والإعداد أيضًا مزيدًا من التخطيط.
مع ذلك، يمكن لعملية الإنتاج الأفقية أن تقلل من عدد عمليات الإعداد وتطيل مدة تشغيل المغزل. وفي الإنتاج المتكرر، يمكن لهذه المكاسب أن تعوض ارتفاع تكلفة الاستثمار في الآلة.
لهذا السبب، لا يكفي معدل أجر الماكينة بالساعة وحده لمقارنة عمليات الطحن الرأسية والأفقية. فوقت الإعداد، ووقت الدورة، والعمالة، والأدوات، والفحص، وتكلفة التجهيزات، وكمية الإنتاج، كلها عوامل تؤثر على التكلفة النهائية للقطعة.
أي طريقة من طرق الطحن تناسب الأجزاء المختلفة؟
تعتمد أفضل طريقة للطحن على هندسة القطعة، واتجاه الميزة، وكمية المواد المُزالة، وحجم الإنتاج. ولا يُعد أي اتجاه أفضل تلقائيًا لكل مكون.
النماذج الأولية والأجزاء ذات الحجم المنخفض
غالباً ما يكون الطحن العمودي هو الخيار العملي للنماذج الأولية والكميات الصغيرة.
تتغير تصاميم النماذج الأولية باستمرار، لذا فإن المرونة أمر بالغ الأهمية. يمكن للآلة العمودية في كثير من الأحيان استيعاب كتلة جديدة من المواد، وبرنامج CNC جديد، ونظام تثبيت بسيط نسبيًا دون الحاجة إلى استثمار كبير في تجهيزات مخصصة.
وهذا يجعل عملية التصنيع باستخدام آلات VMC مناسبة للأقواس والصفائح والهياكل والتجهيزات ومكونات الاختبار وغيرها من الأجزاء في المراحل المبكرة.
كما يسمح ذلك للمهندسين بتعديل الأبعاد أو الميزات بين عمليات الإنتاج دون الحاجة إلى إعادة بناء نظام تصنيع معقد.
بالنسبة للنماذج الأولية المعقدة التي تتطلب عمليات تشغيل على عدة جوانب، قد يساهم النهج الأفقي أو متعدد المحاور في تقليل وقت الإعداد الإجمالي.
مكونات متعددة الأوجه ومعقدة
تصبح عملية الطحن الأفقي أكثر جاذبية عندما يحتوي الجزء على ميزات حرجة على عدة أوجه.
تخيل جسم صمام يحتوي على تجاويف ومنافذ وفتحات تثبيت وأسطح مانعة للتسرب موزعة حول المكون. قد يؤدي تصنيع هذه الأجزاء باستخدام عمليات إعداد مستقلة متعددة إلى زيادة صعوبة التعامل معها، ويجعل التحكم في العلاقات الموضعية أكثر صعوبة.
يمكن للآلة الأفقية المزودة بطاولة دوارة أن تقوم بفهرسة المكون بينما يبقى في نفس التركيب.
يقلل هذا من الحاجة إلى تحديد إزاحات ونقاط مرجعية جديدة بعد كل عملية إعادة تموضع. كما أنه يحسن من إمكانية التكرار عندما يتعين الحفاظ على علاقات دقيقة بين العناصر على أسطح مختلفة.
جيوب عميقة، وفتحات، وقطع ثقيل
تُسبب التجاويف والشقوق العميقة مشكلتين شائعتين: صلابة الأداة وتراكم الرقائق.
تكون أدوات القطع الطويلة أكثر عرضة للانحراف، خاصةً عند زيادة قوى القطع. وفي الوقت نفسه، قد تبقى الرقائق داخل القطعة وتعيق عمل أداة القطع.
غالباً ما تكون عملية التشغيل الأفقي مفيدة في هذه الظروف لأن الرقائق يمكن أن تسقط بعيداً عن منطقة القطع بسهولة أكبر.
كما أن هيكلها الصلب يمكن أن يدعم عمليات التشغيل الخشن الصعبة، مما يجعلها مناسبة للأجزاء التي تتطلب إزالة كميات كبيرة من المواد.
لا يزال بإمكان التشغيل العمودي إنتاج ميزات عميقة بنجاح، ولكن يجب التحكم بعناية في طول الأداة، وتوصيل سائل التبريد، وإخلاء الرقائق، واستراتيجية القطع.
أجزاء كبيرة وثقيلة
حجم القطعة وحده لا يحدد ما إذا كان ينبغي استخدام آلة رأسية أو أفقية.
تتطلب المكونات الكبيرة والثقيلة مساحة كافية لحركة الماكينة، وسعة الطاولة، وقوة التثبيت، وقوة المغزل، والصلابة الهيكلية.
تُستخدم الآلات الأفقية بشكل متكرر للمكونات الصناعية الثقيلة لأنها توفر وصولاً جانبياً قوياً ويمكنها دعم التجهيزات الكبيرة.
ومع ذلك، قد تكون الصفيحة المسطحة الكبيرة ذات الميزات المواجهة للأعلى في الغالب أكثر كفاءة على مركز التشغيل العمودي.
لذلك ينبغي تقييم اتجاه الميزات جنبًا إلى جنب مع الأبعاد الكلية للجزء.
الإنتاج بكميات متوسطة وعالية
يؤثر حجم الإنتاج على اقتصاديات التصنيع باستخدام الحاسوب (CNC).
بالنسبة لعشرة نماذج أولية، قد لا يكون من المنطقي قضاء وقت طويل في بناء نظام معقد للمنصات أو قواعد التثبيت. أما بالنسبة لمئات أو آلاف القطع المتكررة، فإن نفس الاستثمار يمكن أن يقلل من وقت العمل والإعداد في كامل دورة الإنتاج.
تُعد مراكز التشغيل الأفقية مناسبة تمامًا لهذا النوع من الإنتاج لأنه يمكن في كثير من الأحيان تركيب أجزاء متعددة على منصة نقالة أو قاعدة.
أثناء تصنيع إحدى المنصات، قد يتم تجهيز منصة أخرى خارج منطقة العمل. ويمكن لأنظمة المنصات الآلية أن تقلل وقت التوقف عن العمل بشكل أكبر.
والنتيجة هي زيادة استخدام المغزل وإنتاج متكرر أكثر اتساقًا عندما يكون تصميم الجزء مستقرًا.
كيفية الاختيار بين الطحن الرأسي والطحن الأفقي
يبدأ اختيار عملية الطحن المناسبة برسم القطعة ومتطلبات الإنتاج. عادةً ما تكون الهندسة، وعدد مرات الإعداد، وحمل القطع، والتفاوتات، والتكلفة الإجمالية للتصنيع أكثر أهمية من نوع الآلة بحد ذاته.
ابدأ بهندسة الجزء
حدد أولاً مكان وجود العناصر الأساسية.
إذا كانت معظم الجيوب والثقوب والملامح والأسطح قابلة للوصول إليها من الأعلى، فإن عملية الطحن العمودي عادة ما تكون بسيطة.
إذا كانت هناك حاجة إلى تشغيل على عدة جوانب، فقد يقلل التشغيل الأفقي من عدد مرات إعادة وضع الجزء.
ينبغي أيضاً تقييم التجاويف العميقة، والثقوب المتقاطعة، والفتحات الضيقة، والمناطق التي يصعب الوصول إليها بالأدوات في وقت مبكر. غالباً ما تحدد هذه الخصائص اختيار الآلة بشكل أوضح من الحجم الإجمالي للقطعة.
لا يقتصر الهدف على مجرد وضع قطعة العمل داخل الآلة، بل يهدف إلى منح أداة القطع وصولاً ثابتاً وفعالاً إلى كل ميزة أساسية.
تقليل الإعدادات غير الضرورية
كل عملية إعداد إضافية تضيف وقتاً غير مخصص للقطع.
قد يحتاج المشغل إلى إزالة قطعة العمل، وتنظيف أداة التثبيت، وإعادة وضع الجزء، وتحديد مرجع جديد، وفحص قطعة العمل، والتحقق من المحاذاة.
كما أن زيادة عدد الإعدادات قد تزيد من المخاطر المتعلقة بالأبعاد عندما تتم الإشارة إلى الميزات الهامة من اتجاهات مختلفة.
إذا أمكن تشكيل العديد من الأسطح أو الثقوب ذات الصلة بينما يظل الجزء في جهاز تثبيت واحد، فإن التحكم في التناسق الموضعي يكون أسهل بشكل عام.
هذا أحد الأسباب التي تجعل التشغيل الأفقي جذابًا للأجزاء المعقدة متعددة الأوجه، حتى عندما يكون معدل الأجر بالساعة للآلة أعلى.
ضع في اعتبارك المواد وحمل القطع
تؤثر خصائص المواد أيضاً على العملية.
يُعد الألومنيوم سهل التشكيل نسبيًا بسرعات قطع عالية، في حين أن الفولاذ المقاوم للصدأ والتيتانيوم والسبائك الأخرى الصعبة قد تتطلب معايير قطع أكثر تحفظًا واهتمامًا أكبر بالصلابة.
عندما يتطلب جزء ما إزالة كميات كبيرة من المواد، يصبح مزيج المواد، وتفعيل القاطع، وقوة المغزل، واستقرار التثبيت أمراً مهماً.
قد توفر الآلات الأفقية مزايا للقطع الثقيل المستمر، لكن مواصفات الآلة أهم من اتجاهها فقط.
يمكن لمركز التشغيل العمودي المجهز تجهيزًا جيدًا أن يتفوق على آلة أفقية غير مناسبة إذا كانت قوة المغزل أو الأدوات أو تثبيت العمل أو حالة الآلة تتناسب بشكل أفضل مع التطبيق.
قارن إجمالي تكلفة التصنيع
لا يؤدي انخفاض معدل أجر الآلة بالساعة بالضرورة إلى انخفاض سعر القطعة.
تشمل تكلفة التصنيع الإجمالية الإعداد والبرمجة ووقت الدورة والأدوات وتثبيت القطع والفحص وعمالة المشغل ومخاطر الخردة وكمية الإنتاج.
بالنسبة للنموذج الأولي، قد توفر الآلة العمودية أقل تكلفة إجمالية لأن الإعداد بسيط ولا يتطلب تجهيزات معقدة.
بالنسبة للإنتاج المتكرر متعدد الأوجه، قد تكلف الآلة الأفقية أكثر في الساعة ولكنها تنجز الجزء بعدد أقل من عمليات الإعداد والتعامل اليدوي.
لذلك ينبغي أن يستند القرار الصحيح إلى عملية التصنيع الكاملة، وليس فقط إلى معدل المعدات.
الأسئلة الشائعة
ما هي سلبيات استخدام آلة الطحن العمودية؟
قد تكون آلات التفريز العمودية أقل كفاءة في معالجة التجاويف العميقة، وإزالة كميات كبيرة من المواد، والأجزاء التي تتطلب تشكيلًا من عدة جوانب. كما قد تتجمع الرقائق في التجاويف، وقد يلزم إجراء عمليات ضبط إضافية عندما لا يمكن الوصول إلى الميزات المهمة من الأعلى.
ما مدى دقة عملية الطحن الأفقي؟
يمكن تحقيق دقة عالية في عملية الطحن الأفقي عند التحكم السليم في الماكينة والأدوات ونظام تثبيت القطعة وظروف القطع. كما أن قدرتها على تشكيل عدة أسطح في عدد أقل من عمليات الإعداد تساعد في الحفاظ على دقة تحديد المواقع بين العناصر ذات الصلة.
ما نوع القواطع الأكثر استخدامًا في آلة التفريز العمودية؟
تستخدم آلات التفريز العمودية عادةً قواطع طرفية، وقواطع سطحية، ومثاقب، وقواطع كروية طرفية، وقواطع شطف، وقواطع شق. يعتمد نوع القاطع على الميزة المراد تشكيلها، مثل الجيوب، والأسطح المستوية، والثقوب، والملامح، أو الخطوط الكنتورية.
خاتمة
تُعدّ كلٌّ من عمليات الطحن العمودي والأفقي من عمليات التصنيع باستخدام الحاسوب (CNC) الفعّالة، لكنهما تعالجان مشكلات تصنيعية مختلفة. يتميز الطحن العمودي بالمرونة والكفاءة في النماذج الأولية، والإنتاج بكميات صغيرة، والأجزاء ذات الأسطح العلوية سهلة الوصول. أما الطحن الأفقي، فيُصبح ذا قيمة خاصة في عمليات القطع الثقيلة، والأجزاء ذات الأسطح العميقة، والمكونات متعددة الأوجه، والإنتاج المتكرر، حيث يُمكن أن يُحسّن تقليل عمليات الإعداد الكفاءة والاتساق.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC لقطع معدنية وبلاستيكية هندسية مصممة حسب الطلب. يقوم فريقنا بتقييم هندسة القطعة، والتفاوتات المسموح بها، والمواد، والكمية، وإمكانية الوصول إلى عمليات التشغيل الآلي، وذلك لتطوير عملية عملية لإنتاج النماذج الأولية والإنتاج بكميات صغيرة.
















