
البولي إيثيلين عالي الكثافة (HDPE) مادة لدنة حرارية شائعة تتميز بمقاومة جيدة للصدمات والمواد الكيميائية، وانخفاض امتصاصها للماء. ولذلك، يُستخدم على نطاق واسع في مكونات المعدات الميكانيكية، والأجزاء المقاومة للتآكل، والموجهات، والصفائح الداعمة، والألواح الواقية، ومكونات الحاويات، والعديد من الأجزاء الهيكلية غير المعدنية. بالنسبة لأجزاء البولي إيثيلين عالي الكثافة التي تتطلب نماذج أولية سريعة أو إنتاجًا بكميات صغيرة، يمكن استخدام آلات CNC لإجراء القطع مباشرةً بناءً على الرسومات الهندسية ونماذج التصميم بمساعدة الحاسوب (CAD) دون الحاجة إلى تصنيع قوالب الحقن. وهذا ما يجعلها مناسبة للمنتجات ذات التغيرات البُعدية المتكررة أو ذات كميات الإنتاج المحدودة. مع ذلك، ورغم سهولة قطع البولي إيثيلين عالي الكثافة، لا يعني هذا إمكانية تشكيله مباشرةً باستخدام نفس معايير سبائك الألومنيوم أو المواد المعدنية الأخرى. يختلف البولي إيثيلين عالي الكثافة اختلافًا كبيرًا عن المعادن من حيث الصلابة، والتوصيل الحراري، والتغيرات البُعدية عند تعرضه للحرارة.
أثناء القطع، إذا لم تتم إزالة الرايش فورًا، فقد تحتك بقايا البلاستيك بالأداة بشكل متكرر، مما يؤدي إلى ارتفاعات موضعية في درجة الحرارة، وبالتالي التصاق الأداة، وانصهار الحواف، وظهور نتوءات، أو انخفاض جودة السطح. عند تشكيل الأجزاء ذات الجدران الرقيقة، قد تتسبب قوة التثبيت وقوة القطع أيضًا في تشوه طفيف لقطعة العمل. لذلك، عند استخدام ماكينة CNC لتشكيل البولي إيثيلين عالي الكثافة (HDPE)، يجب اتخاذ ترتيبات مناسبة للتحقق من المواد، واختيار الأداة، وتثبيت قطعة العمل، ومعايير القطع، وإزالة الرايش، والفحص البُعدي. بالنسبة لقطع عمل البولي إيثيلين عالي الكثافة (HDPE) ذات السماكات والدرجات والهياكل المختلفة، يجب أيضًا تعديل المعايير الفعلية وفقًا لصلابة الماكينة وقطر الأداة ومسارات التشغيل، بدلًا من الاعتماد على قيم ثابتة فقط.
ما هي التحضيرات اللازمة قبل تشكيل البولي إيثيلين عالي الكثافة؟
تأكد من حالة المواد ومتطلبات القطع
البولي إيثيلين عالي الكثافة (HDPE) نوع من أنواع البولي إيثيلين، ولكن قد تختلف الصفائح أو القضبان المستخدمة فعليًا في درجاتها وأبعادها وخصائص تصنيعها. بعد استلام المادة، يجب التأكد من اسمها ومواصفاتها واتجاه تصنيعها، كما يجب فحصها للتأكد من خلوها من أي تشوه أو خدوش أو عيوب أخرى واضحة. بالنسبة للأجزاء التي تتطلب دقة عالية، يجب أيضًا التأكد مسبقًا من الأبعاد الحرجة والتفاوتات المسموح بها ومواقع التجميع الموضحة في الرسم. قد يتعرض البولي إيثيلين عالي الكثافة لتغيرات في الأبعاد عند تعرضه للحرارة والإجهاد الميكانيكي، لذا لا ينبغي الاعتماد في التصنيع على الشكل الخارجي للجزء فقط. من الضروري أيضًا تحديد الأبعاد الحرجة للفحص.
قبل البدء بالتصنيع، يُنصح بالتأكد مما يلي:
- هل تتوافق سماكة وأبعاد المادة الخام من البولي إيثيلين عالي الكثافة مع متطلبات القطع؟
- سواء كان الجزء يحتوي على جدران رقيقة أو أخاديد عميقة أو هياكل رفيعة؛
- ما إذا كانت أقطار الثقوب، والمسافات بين الثقوب، وأبعاد التركيب لها حدود تفاوت محددة بوضوح؛
- سواء كانت هناك حاجة إلى شطف الحواف، أو تشكيل الحواف، أو عمل الخيوط، أو عمليات التشطيب الأخرى.
كلما كانت المعلومات أوضح، كلما كان من الأسهل التحكم في البرمجة والتصنيع اللاحقين.
حدد طريقة التشغيل الآلي وفقًا لبنية الجزء
يمكن عمومًا تشكيل أجزاء البولي إيثيلين عالي الكثافة (HDPE) باستخدام آلات التفريز CNC لإنتاج خصائص مثل الخطوط الخارجية، والثقوب، والأخاديد، والدرجات، والأسطح المنحنية. بالنسبة لأجزاء البولي إيثيلين عالي الكثافة من نوع العمود، يمكن أيضًا استخدام آلات الخراطة CNC وفقًا للأبعاد المطلوبة. إذا كان الجزء يحتوي فقط على أسطح مستوية بسيطة ومواقع ثقوب، فإن التصنيع باستخدام آلات CNC ثلاثية المحاور يفي بالمتطلبات عمومًا. بالنسبة للأجزاء ذات خصائص التصنيع في اتجاهات متعددة، يمكن تقليل عدد عمليات الإعداد من خلال إعادة التثبيت أو استخدام معدات متعددة المحاور. لا يعني الهيكل المعقد بالضرورة استخدام آلة ذات عدد محاور كبير. يجب أن يستند الاختيار الفعلي إلى أبعاد الجزء، والتفاوتات المسموح بها، وسهولة الوصول إلى الأدوات، وكمية الإنتاج.

ما هي الأدوات التي يجب اختيارها لتصنيع البولي إيثيلين عالي الكثافة؟
حافظ على حدة أداة القطع
أثناء تشكيل البولي إيثيلين عالي الكثافة (HDPE)، تؤثر حالة حافة أداة القطع بشكل كبير على جودة السطح. فالأداة الحادة تقطع المادة بشكل مباشر أكثر وتقلل الاحتكاك بين الأداة وسطح قطعة العمل. ومع تآكل الأداة، تزداد قوى القطع، ويزداد احتمال سحب رقائق البلاستيك والتصاقها بالأداة. وقد تظهر نتوءات على طول الحواف المشكلة، وفي الحالات الشديدة، قد يحدث انصهار موضعي. تُعد قواطع التفريز الكربيدية خيارًا شائعًا لتشكيل البولي إيثيلين عالي الكثافة، مع اختيار العدد المناسب من الأخاديد وشكلها الهندسي وفقًا لبنية القطعة. أما بالنسبة لمواقع التشكيل التي تتطلب إزالة سريعة للرقائق، فيجب أن توفر الأداة مساحة كافية لها.
كيفية اختيار عدد شفرات أداة القطع
يؤثر عدد أخاديد أداة القطع على مساحة الرايش ومعدل التغذية لكل سن. إذا تراكمت الرايشات البلاستيكية المتولدة أثناء قطع البولي إيثيلين عالي الكثافة في الأخاديد ولم تتم إزالتها فورًا، فقد يزداد الاحتكاك والحرارة. لذا، لا ينبغي أن يعتمد اختيار الأداة على القطر فقط، بل يجب مراعاة هندسة الأخاديد واتجاه الحلزون وموضع التشغيل. بالنسبة للأخاديد العميقة والتجاويف وعمليات تشكيل المحيطات لمسافات طويلة، ينبغي إيلاء اهتمام خاص لكفاءة خروج الرايشات من منطقة القطع. كما تؤكد بعض إرشادات تشغيل البلاستيك على أهمية الحفاظ على إخراج الرايشات بشكل جيد أثناء تشغيل البولي إيثيلين عالي الكثافة، وتوصي بتحديد المعايير المناسبة للتركيبة المحددة للآلة والأداة والمادة من خلال تجارب القطع.
كيف ينبغي ضبط معايير القطع لتصنيع البولي إيثيلين عالي الكثافة باستخدام آلات CNC؟
لا يمكن تحديد معايير قطع البولي إيثيلين عالي الكثافة بمعزل عن الماكينة والأداة وبنية القطعة. قد تتطلب أداة ذات قطر مماثل سرعات دوران ومعدلات تغذية مختلفة تبعًا لاختلاف صلابة الماكينة وعرض القطع وعمق التشغيل.
يجب أن تعمل سرعة دوران المغزل ومعدل التغذية معًا.
أثناء تشكيل البولي إيثيلين عالي الكثافة (HDPE)، إذا دارت أداة القطع بسرعة عالية بينما كانت سرعة التغذية منخفضة جدًا، فقد تبقى الأداة ملامسة للمادة لفترة طويلة، مما يؤدي إلى ارتفاع درجة الحرارة في منطقة التشغيل. لذلك، لا ينبغي زيادة سرعة دوران المغزل ببساطة، بل يجب مراعاة التغذية لكل سن ومعدل إزالة المادة الفعلي. في التشغيل الفعلي، يمكن استخدام عمق قطع منخفض نسبيًا في البداية لإجراء تجربة قطع. بعد ذلك، يمكن مراقبة شكل الرايش وحواف قطعة العمل وصوت التشغيل قبل تعديل سرعة التغذية وكمية القطع تدريجيًا.
استخدم أعماق القطع وفقًا لصلابة الجزء
بالنسبة لكتل البولي إيثيلين عالي الكثافة الصلبة، يمكن استخدام كمية قطع أكبر لتحسين كفاءة إزالة المواد. أما بالنسبة للصفائح الرقيقة والهياكل ذات الجدران الرقيقة والأجزاء النحيلة، فينبغي تقليل كمية القطع في كل تمريرة لتقليل التشوه الناتج عن قوى القطع. كما يمكن استخدام ظروف قطع مختلفة في عمليات التخشين والتشطيب. تزيل عملية التخشين بشكل أساسي المواد الزائدة، بينما يتطلب التشطيب ترك كمية مناسبة من المواد للحصول على قطع نهائي أخف. بالنسبة لأجزاء البولي إيثيلين عالي الكثافة ذات المتطلبات الأبعاد العالية، يمكن ترك هامش تشطيب صغير بعد التخشين، ثم إجراء التشطيب بعد استقرار درجة حرارة قطعة العمل. هذا من شأنه أن يقلل من تأثير الحرارة وإجهاد القطع على الأبعاد النهائية. كما توصي إرشادات تشغيل البولي إيثيلين عالي الكثافة ذات الصلة بترك هامش تشطيب مناسب للأجزاء الدقيقة وإكمال القطع النهائي بعد استقرار درجة حرارة قطعة العمل.
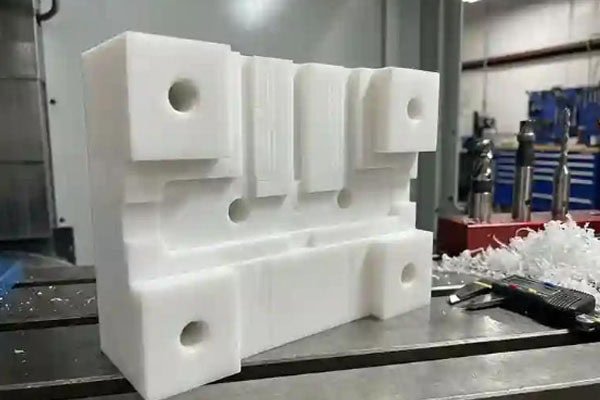
لماذا تعتبر إزالة الرقائق والتبريد مهمتين عند تشكيل البولي إيثيلين عالي الكثافة؟
تُنتج عملية تشكيل البولي إيثيلين عالي الكثافة (HDPE) رقائق ذات صلابة معينة، وقد تتشكل رقائق بلاستيكية طويلة نسبيًا في بعض الظروف. إذا بقيت هذه الرقائق بين أداة القطع وقطعة العمل، فقد يحدث قطع متكرر واحتكاك.
ما المشاكل التي قد يسببها سوء إخراج الرقائق؟
قد يؤدي سوء إخراج الرقائق إلى: التصاق البلاستيك بسطح الأداة؛ ارتفاع درجة الحرارة في منطقة التشغيل؛ نتوءات على طول حواف قطعة العمل؛ حواف منصهرة داخل الأخاديد والثقوب العميقة؛ وعلامات تشغيل سطحية غير متساوية.
لذا، يمكن استخدام الهواء المضغوط أو شفط الرايش أو غيرها من الطرق لإزالة الرايش من منطقة القطع فورًا أثناء عملية التشغيل. بالنسبة للأجزاء ذات الأخاديد العميقة نسبيًا، من المهم جدًا التأكد من قدرة الأداة على إخراج الرايش من منطقة القطع بكفاءة. عند تشغيل البولي إيثيلين عالي الكثافة (HDPE)، يجب اختيار طريقة تبريد مناسبة بالهواء أو أي طريقة مساعدة أخرى وفقًا لمعدات التشغيل المحددة.
كيف ينبغي تثبيت قطع العمل المصنوعة من البولي إيثيلين عالي الكثافة لتقليل التشوه؟
يتميز البولي إيثيلين عالي الكثافة (HDPE) بصلابة محدودة نسبيًا، خاصةً عند تشكيل الصفائح الرقيقة والجدران الرقيقة والأجزاء كبيرة الحجم. في حال كانت قوة التثبيت مفرطة، فقد تتعرض قطعة العمل للضغط أو الانحناء أثناء عملية التشكيل، وقد تتغير أبعادها بعد فك التثبيت.
تأمين قطعة العمل بشكل صحيح
يجب أن تضمن تجهيزات تثبيت قطعة العمل عدم تحركها أثناء التشغيل مع تجنب الضغط الموضعي المفرط الناتج عن أداة التثبيت. بالنسبة للصفائح الرقيقة، يمكن زيادة مساحة الدعم. أما بالنسبة للقطع ذات متطلبات المظهر العالية، فيمكن استخدام أسطح تلامس ناعمة لتقليل آثار أداة التثبيت على سطح قطعة العمل. إذا كانت القطعة ذات بنية معقدة نسبيًا، فينبغي أيضًا التخطيط المسبق لمواضع التثبيت وتسلسل عمليات التشغيل بحيث تُطبَّق قوى القطع قدر الإمكان على المناطق المدعومة.
يؤثر تسلسل عمليات التشغيل الآلي أيضًا على الأبعاد
لا ينبغي تشكيل أجزاء البولي إيثيلين عالي الكثافة (HDPE) بالاعتماد على خصائصها الفردية فقط. بل يجب تخطيط تسلسل عمليات التشكيل وفقًا للهيكل العام. على سبيل المثال، بالنسبة للألواح الكبيرة، يمكن إكمال الشكل الخارجي الرئيسي أولًا، ثم حفر الثقوب وإضافة التفاصيل الموضعية. بعد ذلك، يمكن تشطيب المناطق ذات الجدران الرقيقة بعد استقرار الهيكل الرئيسي. هذا من شأنه أن يقلل من التشوه الناتج عن فقدان الدعم أثناء عملية التشكيل.
الأسئلة الشائعة
لماذا ينصهر البولي إيثيلين عالي الكثافة أثناء عملية التصنيع؟
يرتبط انصهار البولي إيثيلين عالي الكثافة عادةً بارتفاع درجة الحرارة في منطقة التشغيل. ويمكن أن يؤدي استخدام أداة غير حادة بما فيه الكفاية، أو معدل تغذية منخفض للغاية، أو ضعف في إخراج الرايش، أو بقاء الأداة لفترة طويلة في منطقة محددة، إلى زيادة الحرارة الناتجة عن الاحتكاك. عند حدوث ذلك، يجب فحص حالة الأداة ومعايير القطع، مع تحسين إخراج الرايش.
لماذا تتكون نتوءات على مادة البولي إيثيلين عالي الكثافة أثناء عملية التصنيع؟
يتمتع البولي إيثيلين عالي الكثافة (HDPE) بدرجة معينة من المتانة. عند عدم ملاءمة ظروف القطع، قد لا تُقطع حافة المادة بشكل نظيف، بل قد تُضغط بواسطة الأداة، مما يؤدي إلى ظهور نتوءات. يمكن فحص حدة الأداة، واتجاه التشغيل، ونسبة التشطيب، ويمكن التأكد من ظروف التشغيل الأنسب من خلال تجربة القطع.
لماذا تتغير أبعاد قطع البولي إيثيلين عالي الكثافة بعد عملية التصنيع؟
تتأثر أبعاد مادة البولي إيثيلين عالي الكثافة (HDPE) بدرجة الحرارة والإجهاد الميكانيكي. فإذا تولدت حرارة كبيرة أثناء عملية التشغيل أو كان ضغط التثبيت مفرطًا، فقد تخضع قطعة العمل لبعض التغيرات في الأبعاد بعد اكتمال التشغيل. أما بالنسبة للأجزاء الدقيقة، فيمكن تشغيل المادة عند درجة حرارة ثابتة، مع إمكانية الاحتفاظ بهامش تشطيب بعد عملية التشغيل الخشن.
كيف يمكنك تحديد ما إذا كانت معايير التصنيع باستخدام الحاسوب (CNC) مناسبة لمادة البولي إيثيلين عالي الكثافة (HDPE)؟
لا توجد معايير تشغيل واحدة مناسبة لجميع معدات تشغيل البولي إيثيلين عالي الكثافة. فالاختلافات في الآلات، وأقطار الأدوات، وعدد الشفرات، وسماكة المواد، وعرض القطع، وبنية الأجزاء، كلها عوامل تؤثر على نتائج التشغيل الفعلية.
قبل الإنتاج، يمكن استخدام كمية صغيرة من المواد للقطع التجريبي مع مراقبة ما يلي: ما إذا كان من الممكن إخلاء الرقائق بشكل مستمر؛ ما إذا كان يحدث التصاق كبير للمواد على الأداة؛ ما إذا كانت تظهر نتوءات أو حواف منصهرة على طول الحواف المشغولة؛ ما إذا كانت علامات الأداة واضحة على سطح الجزء؛ وما إذا كانت الأبعاد الحرجة تظل مستقرة بعد التشغيل.
إذا أمكن إخراج الرقائق بسلاسة، ولم يكن هناك التصاق واضح للمادة بالأداة، وكانت جودة الحواف والأبعاد مطابقة للمتطلبات، فيمكن حينها تطبيق المعايير على الإنتاج الرسمي بثقة أكبر. بالنسبة لأجزاء البولي إيثيلين عالي الكثافة الدقيقة، يُعدّ القطع التجريبي وفحص الأبعاد أمراً بالغ الأهمية.
خاتمة
يتميز البولي إيثيلين عالي الكثافة (HDPE) بسهولة تشكيله، ولكن مرونته، وتغير أبعاده بفعل الحرارة، وخصائص الرايش الناتج عنه، تتطلب ظروفًا مناسبة للأداة، ومعايير قطع دقيقة، وتثبيتًا محكمًا لقطعة العمل أثناء التشغيل. بعد التأكد التام من متطلبات المادة والرسم الهندسي، يجب اختيار الأدوات المناسبة وطرق التثبيت وفقًا لبنية القطعة، ثم إجراء قطع تجريبي للتأكد من معايير القطع. أثناء التشغيل، يجب إزالة الرايش البلاستيكي فورًا لمنع الاحتكاك الزائد بين الأداة وقطعة العمل. بالنسبة للأجزاء ذات الجدران الرقيقة والصفائح الكبيرة، يجب أيضًا التحكم في قوة التثبيت وتسلسل التشغيل لتقليل تغيرات الأبعاد بعد التشغيل. إذا كانت قطعة البولي إيثيلين عالي الكثافة تتطلب دقة أبعاد عالية، فلا ينبغي الاعتماد فقط على الأبعاد النظرية في برنامج التحكم الرقمي الحاسوبي (CNC) لتحديد الأبعاد النهائية. بعد التشغيل الأولي، يجب إجراء قياسات فعلية، ثم إكمال التشطيب وفقًا لنتائج القياس لتحسين التحكم في الأبعاد النهائية. كما يجب فحص الخصائص المهمة مثل مواقع الثقوب، وأسطح التلامس، وأسطح التركيب وفقًا للرسومات الهندسية.
تقدم شركة TiRapid خدمات التصنيع باستخدام الحاسوب (CNC) من خلال عمليات الطحن والخراطة والتصنيع الخماسي المحاور، بالإضافة إلى خدمات التصنيع الدقيق، لتلبية مختلف متطلبات التصنيع بدءًا من النماذج الأولية وصولًا إلى الإنتاج. بالنسبة لقطع البولي إيثيلين عالي الكثافة (HDPE) وغيرها من القطع البلاستيكية، لا يزال يتعين تحديد حل التصنيع الأمثل بناءً على مواصفات المواد، وبنية القطعة، والتفاوتات الأبعاد، وكمية الإنتاج. يساعد ذلك في الحفاظ على ظروف تصنيع مناسبة بين الأدوات والمعدات والمواد، مع ضمان جودة التصنيع.
















