
الشحذ عملية تُنجز الثقوب الداخلية من خلال حركة نسبية مركبة (دوران + تردد) بين حجر الطحن وقطعة العمل. هدفها الأساسي هو إزالة الأخطاء الهندسية في العملية السابقة وتحسين شكل السطح. سأساعدك على إتقان هذه التقنية بشكل كامل من خلال حالات محددة وبيانات مفصلة، لتحسين جودة المنتج وكفاءة الإنتاج في الإنتاج الفعلي.
ابحث عن Iشحذ
تستخدم عملية الصقل مواد كاشطة صلبة خاصة لإزالة كميات ضئيلة من المادة بشكل مستمر من الثقب الداخلي لقطعة العمل باستخدام آلة عالية الدقة. لا تزيل هذه العملية كمية كبيرة من المادة دفعة واحدة، بل تحقق تصحيحًا دقيقًا لشكل الثقب وجودة السطح من خلال تعديلات دقيقة متعددة. منذ تطبيقها في صناعة السيارات في عشرينيات القرن الماضي، تطورت هذه التقنية إلى نظام آلة CNC عالي الصلابة، وأصبحت الحل الأمثل لمعالجة الثقوب بدقة.
يعتمد تأثير عملية الشحذ بشكل كبير على عدة معايير رئيسية: سرعة القطع، وطول الشوط، ودقة التموضع. عادةً، تتراوح سرعة القطع بين 30 و50 مترًا في الدقيقة، بينما يُضبط طول الشوط ضمن نطاق 0.1-0.3 مم. يجب أن تصل دقة التموضع إلى مستوى الميكرون، وهو ما يرتبط ارتباطًا مباشرًا بانتظام إزالة المادة وجودة السطح النهائي.
في مشروع معالجة كتلة المحرك الذي شاركتُ فيه، قمنا بصقل الثقب الداخلي عدة مرات، ونجحنا في تحسين خشونة السطح من Ra3.2 إلى Ra0.8، مما حسّن من إحكام الغلق ومتانة المنتج بشكل عام، وأطال عمره الافتراضي بنسبة 20%-25%. وقد برهنت هذه العملية تمامًا على الدور المحوري لتقنية الصقل في المعالجة عالية الدقة.
الهدف الرئيسي من عملية الصقل هو تصحيح خطأ شكل الثقب الداخلي، وتصحيح الانحرافات المحورية والاستدارة الناتجة عن المعالجة، وتحقيق تشطيب سطحي فائق الجودة. في التطبيقات العملية، يمكن لعملية الصقل زيادة قابلية تكرار القطع بنسبة 15% تقريبًا، مما يقلل بشكل كبير من معدل إعادة العمل.
على سبيل المثال، في مشروع أجهزة عالية الدقة كنتُ مسؤولاً عنه، نجحنا في التحكم في خطأ الثقب الداخلي ضمن ±2 ميكرومتر، وخفضنا خشونة السطح إلى Ra0.8 من خلال شحذ المكونات الرئيسية، مما يضمن التشغيل المستقر للجهاز على المدى الطويل. هذه البيانات لا تعكس دقة عملية الشحذ فحسب، بل تُثبت أيضاً فوائدها الاقتصادية التي لا تُعوض في المعالجة عالية الدقة.
ابحث عن Are The Operating Methods And Equipment For Hمستمر Process
لا تقتصر عملية الشحذ على تنوع الأساليب فحسب، بل تشمل أيضًا تنوعًا كبيرًا في المعدات. وحسب متطلبات المعالجة المختلفة، عادةً ما أستخدم أساليب متنوعة، مثل شحذ الأدوات الآلية، والشحذ اليدوي، وشحذ التجاويف الخاصة. سأقدم أدناه شرحًا مفصلاً لطرق التشغيل المختلفة والمعدات المستخدمة في العمل الفعلي، مستخدمًا بيانات محددة وحالات عملية لشرح كيفية اختيار الحل الأمثل لتحقيق أفضل نتائج المعالجة.
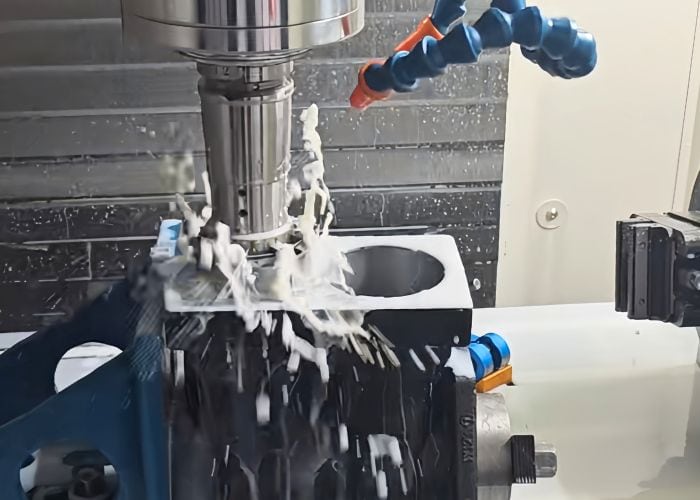
نوع العملية
- باستخدام الحاسب الآلي Hمستمر
في الإنتاج الضخم، أستخدم غالبًا تقنية الصقل باستخدام الحاسب الآلي، بما في ذلك الصقل أحادي المسار والصقل متعدد المغازل. يُعدّ الصقل باستخدام الحاسب الآلي مناسبًا بشكل خاص للمعالجة بالدفعات بفضل أتمتته العالية وإمكانية تكراره العالية، مما يُحسّن كفاءة الإنتاج وتناسق القطع بشكل فعال. بناءً على خبرتي وبيانات المشروع، من خلال باستخدام الحاسب الآلي يمكن تحسين كفاءة الإنتاج عادةً بنسبة 20% إلى 25%، ويمكن تحسين دقة تكرار الأجزاء بأكثر من 15%، ويمكن تقليل معدل إعادة العمل بشكل كبير.
على سبيل المثال، في مشروعٍ لتصنيع الثقب الداخلي لأسطوانة محرك سيارة، استخدمتُ شحذًا متعدد المغازل باستخدام الحاسب الآلي. وبضبط سرعة القطع (40 مترًا/دقيقة) ومعدل التغذية (0.15 مم/شوط) بشكلٍ معقول، قلّلتُ خطأ حجم الثقب الداخلي من ±5 ميكرومتر الأصلي إلى ±2 ميكرومتر، وتحسنت دقة التجميع الكلية بنسبة 8%، مما جعل الأسطوانة والمكبس أكثر تناسقًا. بالإضافة إلى ذلك، أظهرت بيانات فحص المنتج النهائي أن عمر المنتج قد زاد بنسبة 20% تقريبًا، وانخفض معدل إعادة العمل بنسبة 15%، مما وفر على الشركة الكثير من تكاليف الصيانة والإصلاح سنويًا.
- يدوي Hمستمر
عادةً ما أستخدم الشحذ اليدوي لتخصيص كميات صغيرة أو معالجة العينات. على الرغم من أن الشحذ اليدوي أبطأ وأقل كفاءة من معدات التحكم الرقمي بالكمبيوتر (CNC)، إلا أنه يتميز بمرونة عالية، وهو مناسب بشكل خاص للتعديل الدقيق وإصلاح أحجام القطع المعقدة أو ذات الأشكال الخاصة. في الواقع، وجدتُ أن ضبط الشحذ اليدوي يُحسّن التحكم في الأخطاء ويزيد من سهولة ومرونة التحكم، وهو مناسب بشكل خاص لتخصيص قطعة واحدة، أو القطع عالية الدقة، أو معالجة الإصلاح.
في مشروعٍ للأجهزة الطبية، استخدمتُ تقنية الشحذ اليدوي لإجراء معالجة سطحية لقسطرة حقن عالية الدقة. بضبط حجم الجسيمات الكاشطة (باستخدام حجر شحذ ماسي بشبكة 600) وقوة التغذية اليدوية، تم التحكم في خطأ حجم الثقب الداخلي ضمن **±2 ميكرومتر، وانخفضت خشونة السطح من Ra الأصلي 1.5 إلى Ra 0.6**، محققةً بذلك أعلى معايير جودة السطح في الصناعة الطبية. أظهرت بيانات اختبار المنتج النهائي تحسنًا في استقرار تدفق السائل لقسطرة الحقن بنسبة 18%، ووصل معدل تأهيل المنتج إلى 99.5%، مُلبيًا بذلك أعلى معايير العملاء.
- ملصقات خاصة Hأونينغ (Cavity Hأونينغ)
لتلبية متطلبات معالجة الثقوب غير القياسية أو الأسطح المعقدة، غالبًا ما أستخدم تقنية شحذ التجاويف. تُستخدم هذه التقنية خصيصًا للمساحات الداخلية أو الثقوب ذات الأشكال الخاصة التي يصعب معالجتها باستخدام آلات الشحذ التقليدية، مثل هياكل الصمامات الهيدروليكية، وقنوات وقود محركات الطائرات، وغيرها. تستخدم هذه العملية رأس شحذ ذو شكل خاص لإجراء تصحيح متعدد الأبعاد للسطح، مما يحقق دقة تحكم أبعادية أعلى وتناسقًا سطحيًا.
في مشروع لمعالجة قطع غيار الطائرات، استخدمتُ تقنية الصقل التجويفي لتلميع الجدار الداخلي لقناة وقود توربينية عالية الدقة. وباستخدام مواد كاشطة من نيتريد البورون المكعب (CBN) وتعديل الزاوية متعدد الأبعاد، تم التحكم في دقة حجم الثقب الداخلي للتجويف المعقد ضمن نطاق ±3 ميكرومتر، وانخفضت خشونة السطح من Ra 3.0 إلى Ra 0.8، ما يفي بمتطلبات الدقة العالية لمعايير الطيران. وتشير الإحصائيات إلى أن اتساق تدفق الوقود في قناة الوقود بعد الصقل التجويفي قد ازداد بنسبة 15%، مما حسّن كفاءة احتراق الوقود بشكل فعال، كما زادت الموثوقية الإجمالية للمكون بنحو 20%.
عادة Uعطش Hمستمر Equipment
آلة شحذ أفقية
تُستخدم آلات الصقل المستعرضة بشكل رئيسي في المعالجة عالية الدقة للجدران الداخلية للثقوب المتوازية، وهي مناسبة بشكل خاص لأجزاء الثقوب ذات الأقطار الصغيرة والمتوسطة. مسار القطع فيها عبارة عن حركة ترددية أفقية، مما يضمن اتساق وتوازي قطر الثقب. أستخدم آلة الصقل المستعرضة بشكل متكرر في مشاريع تصنيع القوالب، وأجد أن هذه المعدات قادرة على التحكم بثبات في خطأ حجم الثقب الداخلي ضمن **±2 ميكرومتر في الإنتاج الضخم، وتصل دقة التموضع المتكرر إلى ±1.5 ميكرومتر**، مما يُحسّن بشكل كبير من قابلية التبديل ودقة تجميع القالب.
على سبيل المثال، في مشروع معالجة قوالب الحقن، استخدمتُ آلة شحذ عرضية لتشطيب الثقب الداخلي للقالب. بضبط سرعة القطع على 35 مترًا في الدقيقة، ومعدل التغذية على 0.12 مم/شوط، واستخدام مواد كاشطة CBN، نجحتُ في تقليل خشونة الجدار الداخلي للقالب من Ra3.2 إلى Ra0.6. تم اختبار جودة القالب النهائي، وتحسّن ثبات أبعاده بنسبة 20%، وزادت مدة خدمته المتكررة بنسبة 30%، مما قلل تكاليف الصيانة على العميل بشكل كبير.
آلة الشحذ الطولية
آلات الصقل الطولية مناسبة لمعالجة الثقوب الطويلة والعميقة، وتُستخدم على نطاق واسع في المعالجة الدقيقة لكتل أسطوانات المحرك والأسطوانات الهيدروليكية وغيرها من الأجزاء. ولأن مسار القطع فيها عبارة عن حركة ترددية رأسية، فهي مناسبة بشكل خاص لمعالجة الأجزاء ذات الثقوب الطويلة والمتحدة المركز.
في مشروع معالجة كتلة أسطوانة محرك سيارة، استخدمتُ آلة شحذ طولية لإجراء عمليات تشغيل دقيقة على تجويف الأسطوانة. بضبط سرعة القطع على 40 مترًا في الدقيقة، وسرعة المغزل على 1200 دورة في الدقيقة، ومعدل التغذية على 0.15 مم/شوط، واستخدام حجر شحذ ماسي، تم الوصول أخيرًا إلى خطأ في حجم تجويف كتلة الأسطوانة أقل من **±2 ميكرومتر**، وكان خطأ الأسطوانة أقل من 3 ميكرومتر. أظهرت بيانات فحص جودة المشروع تحسنًا في تماسك كتلة المحرك بنسبة 15%، وكفاءة استهلاك الوقود بنسبة 5%، وانخفاضًا في معدل إعادة العمل بنسبة 12%، مما أدى إلى تحسين كفاءة الإنتاج وأداء المنتج بشكل فعال.
آلات صقل الأنابيب وآلات الصقل المحمولة
عند التعامل مع المعدات الكبيرة أو الإصلاحات في الموقع، غالبًا ما أستخدم آلات شحذ الأنابيب أو آلات الشحذ المحمولة لمعالجة الثقوب الداخلية. تُعد آلات شحذ الأنابيب مناسبة لإصلاح الجدران الداخلية للأنابيب الكبيرة والأسطوانات الهيدروليكية وغيرها بكفاءة، بينما تُستخدم آلات الشحذ المحمولة على نطاق واسع في إصلاح المعدات في الموقع أو معالجة قطع العمل التي يصعب تفكيكها نظرًا لمرونتها.
في مشروع صيانة مقعد المحمل الرئيسي لتوربينات الرياح، استخدمتُ آلة شحذ محمولة لإصلاح الثقب الداخلي لمقعد محمل كبير. بضبط سرعة القطع على 25 مترًا في الدقيقة، ومعدل التغذية على 0.10 مم/شوط، واستخدام حجر شحذ من كربيد السيليكون بشبكة 600، تم التحكم في خطأ حجم الثقب الداخلي في حدود ±3 ميكرومتر، وانخفضت خشونة السطح من 4.0 إلى 0.9. تُظهر بيانات البناء أن آلة الشحذ المحمولة قللت وقت الصيانة بنسبة 32%، مما وفر حوالي 200,000 يوان مقارنةً بالتفكيك التقليدي والعودة إلى المصنع للإصلاح، وقلّصت وقت تعطل المعدات بنسبة 50%، مما قلل بشكل كبير من خسائر إنتاج الشركة.
من خلال سنوات من الممارسة، أدركت بعمق مزايا وسيناريوهات تطبيق آلات الشحذ العرضية، وآلات الشحذ الطولية، وآلات الشحذ المحمولة والأنابيب:
- أفقي Hمستمر Machine :مناسبة لمعالجة أجزاء الثقوب القياسية والدفعات، مع دقة تكرار عالية واستقرار إنتاج قوي.
- طولي Hمستمر Machine :الاختيار الأول لمعالجة الثقوب الطويلة والعميقة، وهو مناسب بشكل خاص لتصنيع الأجزاء عالية الدقة مثل المحركات والأسطوانات الهيدروليكية.
- أنبوب And Portable Hمستمر Mالأكين :أداة قوية للصيانة في الموقع ومعالجة قطع العمل الكبيرة، مما يوفر التكاليف ويحسن الكفاءة.
لقد زودني استخدام كل معدات الشحذ في مشاريع مختلفة ببيانات وخبرة قيمة، مما مكنني من اختيار المعدات بشكل علمي أكثر وتحسين معلمات العملية في الإنتاج المستقبلي وتحسينات العملية، وبالتالي تحسين كفاءة الإنتاج وجودة المعالجة بشكل مستمر.
ابحث عن Mالمقيدين Can Be Hونيد
في الإنتاج الفعلي، بالإضافة إلى الحديد الزهر الشائع والفولاذ المقاوم للصدأ وسبائك الألومنيوم، يمكن أيضًا تطبيق عملية الشحذ على الفولاذ الكربوني وسبائك التيتانيوم والنحاس وسبائكه وسبائك النيكل وما إلى ذلك. تختلف تأثيرات المعالجة ومتطلبات المعلمات لشحذ المواد المختلفة وتحتاج إلى تعديل وفقًا للظروف الفعلية.
يوضح الجدول التالي ملخصًا لنتائج المعالجة النموذجية والملاحظات ذات الصلة للعديد من المواد الشائعة:
| الخامة | نتائج المعالجة النموذجية | تعليق |
| ستانلس ستيل | يمكن التحكم في خطأ الثقب الداخلي في حدود ±2 ميكرومتر، ويمكن تقليل خشونة السطح إلى Ra0.8 | صلابة عالية، ومقاومة قوية للتآكل، وتتطلب دقة عالية وتحكمًا مستقرًا في المعدات |
| الحديد الزهر | تم تقليل خشونة السطح من Ra4.0 إلى Ra0.8 | تحسين كبير في معالجة السطح لصنع القوالب ومعالجة مكونات المحرك |
| سبائك الألومنيوم | تحسن كبير في جودة السطح وزيادة الدقة حسب المشروع | يجب منع الصلابة المنخفضة ولكن حساسية الحرارة العالية والسخونة الزائدة والتشوه أثناء المعالجة |
| معدن الكربون | يمكن أن تصل دقة المعالجة عادةً إلى ±3 ميكرومتر | المادة ناعمة وسهلة المعالجة، ولكن يجب منع النتوءات، والتحكم في المعلمات هو المفتاح |
| سبائك التيتانيوم | يمكن أن يصل التحكم الدقيق إلى حوالي ±3 ميكرومتر | توصيل حراري ضعيف، سهل ارتفاع درجة الحرارة، يحتاج إلى استخدام سرعة قطع أقل وتدابير تبريد مناسبة |
| النحاس وسبائكه | يمكن التحكم في خطأ الثقب الداخلي عمومًا في حدود ±2.5 ميكرومتر | المادة ناعمة نسبيًا، لذا يجب الاهتمام بسائل القطع والتغذية المناسبة أثناء المعالجة لمنع التشوه. |
| سبائك النيكل | يمكن أن يصل التحكم الدقيق عادةً إلى حوالي ±2.5 ميكرومتر | صلابة عالية، يصعب معالجتها، وتتطلب معدات ذات صلابة عالية ومعايير معالجة مُحسّنة |
المزايا Aوالقيود Of The Hمستمر Process
في الإنتاج الفعلي، وجدتُ أن عملية الصقل تتمتع بمزايا واضحة، ولكنها تنطوي أيضاً على بعض القيود. إذ تُتيح هذه العملية التحكم الدقيق في حجم الثقوب الداخلية على مستوى الميكرون، وتحسين جودة سطح المنتج ودقة التصنيع، مما يوفر فوائد كبيرة للإنتاج بكميات كبيرة. ولكن في الوقت نفسه، فإن انخفاض معدل إزالة المواد وارتفاع متطلبات المعدات والتشغيل يجعلان الاستثمار الأولي وتكاليف ضبط العملية مرتفعة.
Aدفانتاج
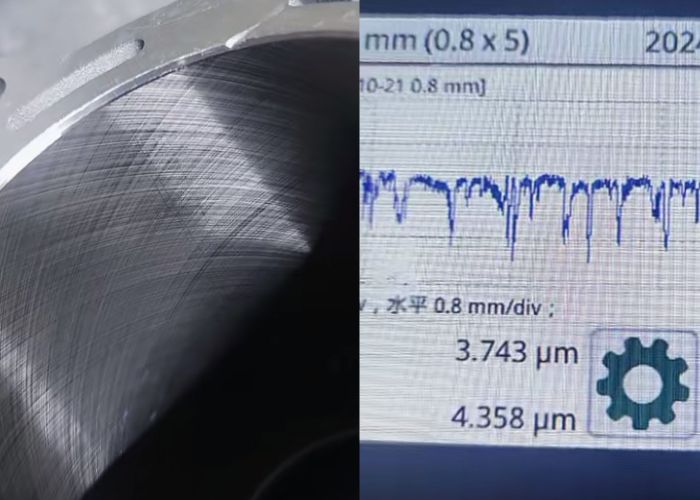
- مرتفع Pتلاوة And HIGH Sوجهك Qينشيء بعد عملية الشحذ، تصل دقة الثقب الداخلي عادةً إلى ±2 ميكرومتر، ويمكن تقليل خشونة السطح إلى حوالي Ra0.8. تُحسّن دقة التشغيل هذه أداء المنتج وموثوقيته بشكل كبير. على سبيل المثال، في معالجة كتلة أسطوانة المحرك، من خلال عملية الشحذ، قللنا خشونة الثقب الداخلي من Ra3.2 إلى Ra0.8، مما أدى إلى تحسين أداء المنتج بشكل ملحوظ.
- مرتفع Efficiency In Mحمار Pرودوكشن بعد استخدام معدات الشحذ CNC، لاحظتُ أن كفاءة الإنتاج الضخم عادةً ما تزيد بنسبة 20%-25%، بينما تزداد إمكانية تكرار القطع بحوالي 15%، وينخفض معدل إعادة العمل بنسبة 15%-20%. تُظهر هذه البيانات أن عملية الشحذ في الإنتاج الضخم لا تضمن دقة عالية فحسب، بل تُقلل أيضًا من تكاليف الإنتاج.
- واسع Aقابلية التطبيق لا يقتصر استخدام تقنية الشحذ على المواد الشائعة مثل الحديد الزهر والفولاذ المقاوم للصدأ وسبائك الألومنيوم فحسب، بل يشمل أيضًا مجموعة متنوعة من المواد مثل الفولاذ الكربوني وسبائك التيتانيوم وسبائك النحاس. ويمكن لأجزاء المواد المختلفة تحقيق أفضل نتائج المعالجة من خلال ضبط معايير العملية. هذا التنوع يجعل عملية الشحذ مستخدمة على نطاق واسع في العديد من الصناعات.
تحديد
- منخفض Material Rمضاهاة Rيأكلون عادةً، لا تتجاوز كل عملية شحذ 0.1-0.3 مم من المادة، مما يجعلها أكثر ملاءمةً للضبط الدقيق والتصحيح الدقيق مقارنةً بإزالة المواد على نطاق واسع. هذه الميزة تحد من استخدامها في مرحلة التخشين الأولية.
- مرتفع Requirements For Equipment And Oتعاونكم :الاستثمار في معدات الشحذ عالية الدقة كبير، والمهارات المهنية للمشغلين عالية. واجهتُ حالةً زادت فيها أخطاء المعالجة بنحو 8% بسبب عدم دقة وضع المعدات، مما تطلب تصحيح الأخطاء والتدريب المتكرر لتحقيق دقة المعالجة المثالية.
- صارم Process Parameters :تتطلب عملية الشحذ متطلبات صارمة للغاية فيما يتعلق بالمعلمات مثل سرعة القطعطول الشوط ودقة التموضع. أي تعديل غير صحيح للمعلمات قد يؤدي إلى زيادة أخطاء المعالجة. خلال عمليات تصحيح الأخطاء العديدة التي أجريتها، تسببت انحرافات طفيفة في المعلمات في انخفاض دقة المنتج، ويلزم إعادة المعايرة لضمان التحكم في خطأ القطعة ضمن ±2 ميكرومتر.
ابحث عن Are The Application Aرياس Of Hمستمر Tتكنولوجية
تلعب تقنية الشحذ دورًا حيويًا في العديد من الصناعات التحويلية عالية الجودة. سواءً في محركات السيارات، أو مكونات الطيران الرئيسية، أو تصنيع القوالب، أو معالجة الأجهزة الطبية، فإن كل مجال له متطلبات صارمة للغاية فيما يتعلق بدقة حجم الثقوب الداخلية وجودة السطح.
بعد ذلك، سأقدم تأثيرات تطبيق تكنولوجيا الصقل في مختلف الصناعات بالتفصيل مع بيانات محددة وحالات فعلية:
Aأوتوموبيل
تتطلب صناعة المكونات الرئيسية، مثل كتل المحركات والأسطوانات الهيدروليكية، متطلبات عالية جدًا لدقة الثقوب الداخلية. بعد استخدام عملية الشحذ، أستطيع عادةً التحكم في خطأ حجم القطعة في حدود ±3 ميكرومتر، مما يضمن دقة التجميع وإحكام التوصيل بين المكونات.
في مشروع قطع غيار سيارات شاركتُ فيه، حسّنت عملية الصقل دقة تحديد المواقع المتكررة للقطع بنحو ١٢٪، وخفّضت بشكل فعّال معدل إعادة العمل الناتج عن الانحراف البعدي بنحو ١٥٪. لم تُحسّن هذه البيانات أداء المنتج فحسب، بل حققت أيضًا نتائج ملموسة في خفض تكاليف التصنيع وتحسين كفاءة الإنتاج.
فضاء
يفرض مجال الطيران والفضاء متطلبات أكثر صرامة على دقة وجودة القطع، وخاصةً في تشغيل الثقوب الداخلية للمكونات الرئيسية، مثل مكونات التوربينات والمكونات الهيدروليكية. بعد اعتماد عملية الشحذ، يُمكن الحفاظ على ثبات أبعاد الثقوب الداخلية الرئيسية ضمن ±2 ميكرومتر، مما يمنع بفعالية مخاطر السلامة الناتجة عن أخطاء معالجة قطع الطيران.
تُظهر البيانات أن استقرار جودة قطع الطيران المصقولة قد تحسن بنسبة 15%-20%. في مشاريع الطيران التي شاركتُ فيها، ضمنت الرقابة الصارمة على معايير عملية الصياغة استيفاء كل قطعة لمعايير الطيران الصارمة، مما حسّن بشكل كبير من سلامة الطيران وعمر خدمة المكونات.
قالب Mصنع
يتطلب تصنيع القوالب متطلبات عالية جدًا فيما يتعلق بجودة معالجة الثقوب. تؤثر دقة الثقوب الداخلية وتشطيب سطح القالب بشكل مباشر على جودة القالب وكفاءة إنتاج المنتج. من خلال عملية الشحذ، تمكنتُ من تحسين جودة معالجة ثقوب القالب بشكل ملحوظ، مما أدى إلى انخفاض خشونة السطح من Ra4.0 إلى Ra0.8، مما أدى إلى تقليل معدل تآكل القالب بشكل فعال.
في الواقع، تم تمديد عمر خدمة القوالب المصقولة بنسبة 30% تقريبًا، مما لا يقلل تكاليف الاستبدال فحسب، بل يُحسّن أيضًا كفاءة الإنتاج الإجمالية. أُجري تعديلات مستمرة على المعايير أثناء معالجة القوالب لضمان استيفاء كل جزء منها لمتطلبات الدقة العالية، مما يُحقق فوائد اقتصادية واضحة ومزايا تنافسية للشركة.
الأجهزة الطبية
في مجال الأجهزة الطبية، يُعدّ التشغيل الدقيق للثقوب الداخلية أمرًا بالغ الأهمية لسلامة المنتج وأدائه. تضمن عملية الصقل أن تتوافق دقة حجم الثقب الداخلي وتشطيب السطح مع أعلى معايير تصنيع الأجهزة الرئيسية، مثل المحاقن والقسطرات الطبية. تُظهر تجربتي العملية في التطبيقات أنه من خلال عملية الصقل، يُمكن التحكم في خطأ الثقب الداخلي في حدود ±2 ميكرومتر، وتقليل خشونة السطح إلى Ra0.8، مما يُلبي المعايير الطبية الصارمة.
في مشروع معالجة المعدات الطبية، قمنا بصقل المكونات الرئيسية ليس فقط لضمان دقة المنتج وسلامته، ولكن أيضًا لتحسين الاستقرار الطويل الأمد للجهاز بشكل كبير، مما يوفر للمرضى حماية أكثر موثوقية للمنتج.
الأسئلة الشائعة
Is Hمستمر The Sآمي As Gتقشير؟
من واقع خبرتي، يُعدّ الصقل والطحن عمليتين مختلفتين. فالصقل يزيل كميات كبيرة من المواد بدقة أقل، بينما الصقل عملية تشطيب تُزيل الحد الأدنى من المواد، محققةً تفاوتات دقيقة تصل إلى ±2 ميكرومتر وخشونة سطحية تبلغ حوالي Ra0.8. تُظهر البيانات أن الصقل يُستخدم بعد الصقل لإجراء التصحيحات النهائية.
ابحث عن Is A Hمستمر Tاوول Uعطش Fأو؟
تُستخدم أداة الشحذ للتشطيب الداخلي الدقيق للأسطح الأسطوانية، وذلك بإزالة المواد الدقيقة باستخدام مواد كاشطة دقيقة. في عملي، تُصحح هذه الأداة الأخطاء الهندسية وتُحسّن تشطيب السطح، محققةً تفاوتات تصل إلى ±2 ميكرومتر وRa0.8. على سبيل المثال، حسّنت أدوات الشحذ أسطح أسطوانات المحرك بشكل ملحوظ.
ابحث عن Is The Difference Bإلى صف Hمستمر Aو اللف ؟
من واقع خبرتي، يُعدّ كلٌّ من الصقل والتلميع عمليتين تشطيبيتين، لكنهما يختلفان اختلافًا كبيرًا. يُصحّح الصقل الأبعاد الداخلية بدقة باستخدام مادة كاشطة مُتحكّم بها، محققًا تفاوتات تبلغ ±2 ميكرومتر. أما التلميع، فيستخدم مادةً لزجةً للحصول على تشطيبات فائقة النعومة بقيم Ra منخفضة تصل إلى 0.2. تشير البيانات إلى أن التلميع مثاليٌّ بالفعل للأسطح الشبيهة بالمرايا.
ابحث عن Are The Dمساوئ Of Hأونينغ؟
من واقع خبرتي، للصقل عيوبه. فهو يزيل 0.1-0.3 مم فقط من المادة في كل تمريرة، مما يتطلب تكرارات متعددة لإجراء تصحيحات جوهرية. إضافةً إلى ذلك، يتطلب معدات عالية الدقة ومشغلين ماهرين، مما يزيد التكاليف. شهد أحد المشاريع زيادة في الأخطاء بنسبة 8% بسبب عدم المحاذاة، مما يُبرز حساسية الصقل لمعايير العملية. وهذا يُبرز القيود الكامنة في الصقل.
لماذا Is lapping Bإيتر Tهو Gتقشير؟
من واقع خبرتي، يُوفر التلميع تشطيبًا سطحيًا فائقًا مقارنةً بالطحن. فبينما يُعد التلميع فعالًا لإزالة المواد السائبة، يستخدم التلميع مادة كاشطة لتحقيق أسطح فائقة النعومة، وغالبًا ما تصل قيم Ra إلى 0.2. في أحد المشاريع، حسّن التلميع جودة التشطيب بنسبة 40% مقارنةً بالطحن، مما يُثبت مزاياه.
Cعند الاستنتاج
باختصار، يُعدّ الصقل طريقة معالجة مهمة تُحقق معالجة سطحية عالية الدقة والجودة بإزالة كمية صغيرة من المواد. على الرغم من أن هذه العملية تتطلب معدات وتشغيلًا عاليًا، إلا أنها تتميز بمزايا واضحة في الإنتاج الضخم. آمل أن تُساعدكم مشاركتي في تطبيق عملية الصقل بشكل أفضل في المعالجة الفعلية، وتحسين كفاءة الإنتاج وجودة المنتج.
















