
تُعدّ عملية التثقيب عملية قطع دقيقة تُستخدم لتوسيع وتصحيح ثقب موجود. وعلى عكس الحفر، الذي يُنشئ الثقب الأولي، يُحسّن التثقيب القطر والاستدارة والاستقامة والمحاذاة وجودة السطح الداخلي عندما لا يفي الثقب الأصلي بالمتطلبات الوظيفية النهائية.
يشرح هذا الدليل عملية التخريم، والأساليب والأدوات الشائعة، وتفاوتات الثقوب، والعوامل المؤثرة على الدقة، والمواد المناسبة، والتطبيقات، والاختلافات بين التخريم والحفر والتوسيع. كما يتناول مشاكل التشغيل الشائعة وكيفية اختيار طريقة فعالة للتخريم الدقيق.
ما هي عملية الحفر والتثقيب؟
تُزيل عملية التثقيب المادة من داخل ثقب موجود مسبقًا باستخدام أداة قطع أحادية النقطة، تُركّب عادةً على قضيب تثقيب. يمكن حفر الثقب الأولي أو صبه أو تشكيله أو إنتاجه بعملية تشغيل أخرى. بعد ذلك، يمكن استخدام مخرطة أو مركز تفريز أو آلة تثقيب دقيقة أو آلة تثقيب مخصصة لتوسيعه وتحسينه إلى الحجم والشكل الهندسي المطلوبين.
لا تكمن القيمة الرئيسية لعملية التثقيب في مجرد تكبير الثقب، بل إنها تتيح للفني تصحيح الشكل الهندسي وإنشاء علاقة أكثر دقة بين التثقيب والخصائص الوظيفية الأخرى في القطعة.
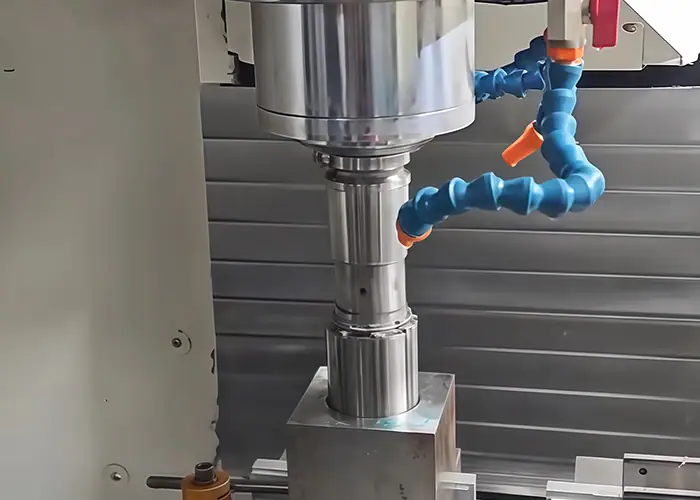
ما الذي يُحسّنه الملل؟
تُحسّن عملية التثقيب بشكل أساسي قطر الثقب، واستدارته، واستقامته، ومحاذاته، وجودة سطحه. غالبًا ما تكون هذه الخصائص أكثر أهمية من القطر الاسمي وحده عندما يستقبل الثقب محملًا، أو جلبة، أو عمودًا، أو مانع تسرب، أو دليلًا، أو أي مكون دقيق آخر.
قد يكون الثقب المحفور قريبًا من الحجم المطلوب، ولكنه قد يعاني من عدم استدارة أو انحراف أو خطأ في الموضع. تعمل عملية الحفر المُتحكم بها على إزالة المادة بالنسبة لمحور دوران الماكينة والبيانات المرجعية المُحددة، مما يسمح للثقب النهائي بمطابقة محوره وشكله الهندسي بشكل أفضل.
تُعدّ اللمسة النهائية الداخلية بنفس القدر من الأهمية. فمقاعد المحامل، والوصلات المنزلقة، وأسطح منع التسرب تحتاج إلى ظروف تلامس متسقة، لذا فإن عملية الحفر المستقرة يمكن أن توفر سطحًا أكثر تجانسًا من ثقب محفور أو مصبوب بشكل خشن.
متى تكون هناك حاجة إلى عمليات التخريم؟
يُعدّ التوسيع مناسبًا عندما يكون الثقب الموجود أصغر من اللازم، أو غير دائري، أو غير محاذٍ، أو غير دقيق بما يكفي للتجميع النهائي. كما أنه مفيد عندما تحتوي الفتحة المصبوبة أو المطروقة على هامش كافٍ للتشغيل الآلي لإنشاء تجويف نهائي مضبوط.
تشمل الأمثلة النموذجية أغلفة المحامل، وتجاويف علب التروس، والمكونات الهيدروليكية، وأغلفة المحركات، ومكونات المحركات، وأدوات القطع الدقيقة. في كل حالة، تنشأ الحاجة إلى التثقيب من المتطلبات الوظيفية للثقب وليس من قطره فقط.
بالنسبة لثقب بسيط ذي تفاوتات واسعة، قد يكون الحفر كافياً. أما إضافة عملية التثقيب حيث لا تُحسّن الأداء الوظيفي، فتزيد فقط من وقت وتكلفة التشغيل.
كيف تعمل عملية التخريم؟
تعتمد عملية التخريم الدقيقة على عمق التجويف وقطره ونوع المادة وحالة البداية والتفاوت النهائي. قد تحتاج الأجزاء البسيطة إلى تمريرة تصحيحية واحدة فقط، بينما قد تتطلب المكونات الدقيقة عمليات تخريم خشنة وشبه نهائية ونهائية.
تبدأ عملية الحفر العملية بتحديد الثقب وبيانات التشغيل الخاصة به، ثم يتم تصحيح الحجم والهندسة تدريجياً قبل الفحص النهائي.
تجهيز وإعداد الحفرة
قد ينتج الفتح الأولي عن الحفر أو الصب أو التشكيل أو التشغيل الأولي. قبل بدء عملية التثقيب، يجب تحديد موقع قطعة العمل من نقطة مرجعية مناسبة وتثبيتها بإحكام.
تُعدّ دقة الضبط بالغة الأهمية لأن أداة التثقيب تتبع المحور المُبرمج للآلة. إذا كانت بيانات مرجع قطعة العمل أو الضبط غير صحيح، فقد يصل التثقيب إلى القطر الصحيح ولكنه يظل في وضع غير صحيح بالنسبة لمقاعد المحامل، أو أسطح التزاوج، أو أنماط البراغي، أو غيرها من الميزات.
يجب أن تحتوي الفتحة الأولية على كمية كافية من المادة لتتمكن أداة التثقيب من تنظيف السطح وتصحيح الشكل الهندسي المطلوب. ولا يمكن للتثقيب تحسين المحاذاة إلا إذا بقيت كمية كافية من المادة لإنشاء الفتحة الجديدة.
الحفر الخشن وشبه النهائي
تُزيل عملية التثقيب الخشن معظم المواد الزائدة. وهي مفيدة لتصحيح أسطح الصب، وإزالة كمية كبيرة من المواد اللازمة للتشغيل، وتقريب الثقب الأولي غير المنتظم من الشكل الهندسي المطلوب.
لتحقيق متطلبات أكثر دقة، يمكن لعملية التشطيب الجزئي أن تترك هامشًا أكثر انتظامًا قبل عملية التثقيب النهائية. هذا يقلل من كمية المواد التي تتم إزالتها أثناء عملية التشطيب النهائية ويساعد على استقرار قوى القطع.
ليس الهدف هو جعل كل مرحلة بنفس الدقة. فالتشكيل الأولي يُهيئ الظروف الأساسية، بينما تعمل المراحل اللاحقة على تقليل التباين الهندسي والأبعاد تدريجياً.
التشطيب والتجويف الدقيق
تُزيل عملية التثقيب النهائية كمية صغيرة من المادة لتحديد القطر النهائي، والمحاذاة، وجودة السطح الداخلي. ولأن القطع خفيف، فإن صلابة الأداة، واستقرار الماكينة، والتحكم في الإزاحة، والاهتزازات تصبح ذات أهمية بالغة.
تُستخدم عملية التثقيب الدقيق بشكل شائع في مقاعد المحامل، وثقوب دعم الأعمدة، ومناطق منع التسرب، وغيرها من المكونات المركبة. يمكن لمعدات التحكم الرقمي الحاسوبي (CNC) الثابتة وأدوات التثقيب الدقيقة الحفاظ على دقة عالية في الثقوب، على الرغم من أن النتيجة النهائية تعتمد دائمًا على هندسة التثقيب، والمادة، ومدى وصول الأداة، والاستقرار الحراري، وحالة الماكينة.
لذلك ينبغي التخطيط للمرحلة النهائية بناءً على المتطلبات الوظيفية بدلاً من هدف التسامح التعسفي.
الأنواع الرئيسية لعمليات الحفر
توجد أنواع عديدة من آلات الحفر، ولكن من الأفضل فهم معظم قرارات الإنتاج من خلال النظر إلى حجم قطعة العمل، واتجاهها، وعمق الحفر، وإمكانية الوصول إليها، ودقة تحديد المواقع المطلوبة.
الهدف هو اختيار تكوين يدعم قطعة العمل والأداة بشكل صلب مع منح أداة القطع وصولاً موثوقاً إلى التجويف.
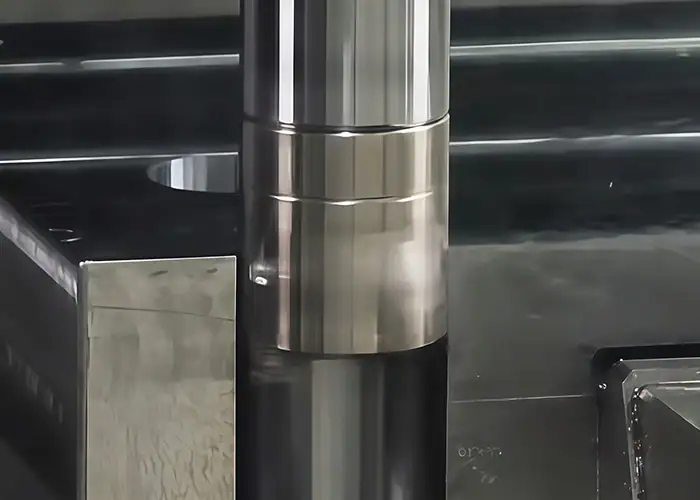
الحفر الأفقي والرأسي
تُعدّ عملية الحفر الأفقي، التي تُثبّت فيها المغزل أفقياً، مفيدةً بشكل خاص للهياكل الكبيرة، وهياكل الآلات، والثقوب الطويلة، والمكونات ذات التفاصيل الداخلية المتعددة. يسمح هذا الترتيب بدعم قطع العمل الكبيرة بينما يتحكم المغزل أو الطاولة في موضع القطع. يُعتبر كل من الحفر الأفقي والرأسي من الأساليب المُعتمدة للأعمال الكبيرة والدقيقة.
يُعدّ التثقيب العمودي أكثر ملاءمةً في كثير من الأحيان للأجزاء الكبيرة والثقيلة التي يسهل تثبيتها على طاولة أفقية. فالجاذبية تساعد في تثبيت قطعة العمل، مما يُسهّل التعامل مع المكونات الدائرية الكبيرة أو ذات الشكل الهيكلي.
في الممارسة العملية، غالباً ما يتم اختيار عملية تشكيل الثقوب باستخدام آلة الطحن للمسبوكات الكبيرة، وعلب التروس، وإطارات المعدات، والأجزاء المماثلة حيث يجب الحفاظ على دقة الثقوب عبر أبعاد كبيرة لقطعة العمل.
الحفر الدقيق والحفر باستخدام القوالب
يركز التثقيب الدقيق على تحقيق قطر وشكل هندسي وتشطيب سطحي مضبوطين. ويُستخدم عندما لا يفي التثقيب الخشن التقليدي بمتطلبات الرسم بشكل مباشر.
تُولي عملية التثقيب الدقيق اهتمامًا إضافيًا بموقع الثقوب والعلاقة المكانية بين العناصر. وهي مفيدة في صناعة الأدوات، والتجهيزات، ومكونات القوالب، والهياكل الدقيقة، والأجزاء التي تتطلب تحديد مواقع عدة ثقوب بدقة بالنسبة إلى نقاط مرجعية محددة.
وبالتالي فإن التمييز وظيفي: يركز الحفر الدقيق على جودة التجويف، بينما يكون الحفر باستخدام القوالب ذا قيمة خاصة عندما يكون الموقع الدقيق أمرًا بالغ الأهمية أيضًا.
خط، خلفي، وحفر متخصص
يُستخدم الحفر الخطي عندما يحتاج ثقبان أو أكثر إلى مشاركة محور مشترك. وتُعد دعامات المحامل في الآلات، وهياكل المعدات، والتجميعات الهيكلية الكبيرة أمثلة نموذجية على ذلك.
تتيح عملية الحفر العكسي تشكيل ميزة ما على الجانب البعيد من فتحة موجودة عندما يكون الوصول المباشر من ذلك الجانب محدودًا. أما الحفر الأعمى والحفر الدقيق فيلبيان متطلبات هندسية محددة أخرى.
هذه الطرق مفيدة، ولكن ينبغي اختيارها بناءً على احتياجات الوصول أو المحاذاة أو الهندسة بدلاً من التعامل معها على أنها نسخ قابلة للتبديل لنفس العملية.
الأدوات المستخدمة في عمليات الحفر والتجويف
تعتمد دقة الحفر بشكل كبير على نظام القطع. يجب أن تصل الأداة إلى العمق المطلوب دون انحناء مفرط مع الحفاظ على حافة قطع ثابتة على سطح التجويف.
بالنسبة لمعظم أعمال CNC، فإن العناصر الرئيسية هي قضيب الحفر، ورأس الحفر أو نظام الضبط، وحشوة القطع، ومعدات الفحص المناسبة.
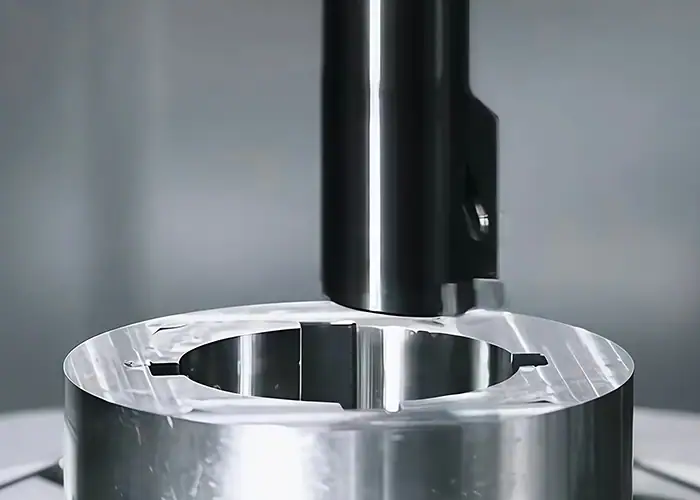
قضبان مملة ورؤوس مملة
يدعم قضيب الحفر حافة القطع داخل الثقب. ويؤثر قطره ومادته وطوله وبروزه غير المدعوم بشكل مباشر على صلابته.
يُعدّ البروز الطويل أحد أكثر الأسباب شيوعًا لضعف أداء الحفر. فمع ازدياد طول الجزء غير المدعوم، يصبح القضيب أكثر عرضةً للانحراف المرن والاهتزاز، مما قد يُؤدي إلى تناقص القطر، وعدم انتظام القطر، وظهور علامات الارتجاج.
لذا، ينبغي أن يكون القضيب بأكبر حجم وأقصر طول ممكنين وفقًا لهندسة التجويف. توفر رؤوس التجويف الدقيقة إمكانية ضبط القطر بدقة لعمليات التشطيب حيث يكون للتغيرات الطفيفة في الإزاحة تأثير ملحوظ على الحجم النهائي.
قطع الحشوات
يعتمد اختيار الحشوة على مادة قطعة العمل، وحمل القطع، وهندسة الثقب، ومتطلبات التشطيب.
يمكن لهندسة القطع الحادة والدقيقة أن تقلل من قوى القطع الشعاعية، وهو أمر مفيد عندما تكون صلابة قضيب التثقيب محدودة. قد تتطلب المواد الأكثر صلابة استخدام أنواع أو طلاءات من الكربيد المقاوم للتآكل للحفاظ على حافة قطع ثابتة.
لا يقتصر الهدف على إطالة عمر الأداة فحسب، بل يجب أن تولد أداة الحفر قوى قطع يمكن التنبؤ بها بحيث يظل انحراف الأداة وحجم التجويف ثابتين طوال العملية.
أدوات القياس والفحص
يمكن فحص قطر التجويف باستخدام مقاييس التجويف، أو الميكرومترات الداخلية، أو معدات قياس الإحداثيات المناسبة. وتعتمد الطريقة الصحيحة على حجم التجويف، والتفاوت المسموح به، والعمق، ومتطلبات الرسم.
لا يكفي قياس القطر وحده في جميع الأحوال. قد يتطلب التجويف الدقيق أيضًا التحقق من الموضع، والانحراف، والاستدارة، والاستقامة، أو المحاذاة مع تجويف آخر.
لذا ينبغي أن يعكس الفحص المواصفات الوظيفية بدلاً من قياس أسهل الخصائص فقط.
تفاوتات عمليات الحفر ودقة الثقوب
لا يمكن تعريف التجويف الدقيق بتفاوت قطر واحد فقط. قد تعتمد وظيفته على الحجم، والاستدارة، والاستقامة، والموقع، والمحاذاة، وجودة السطح التي تعمل معًا.
يُعد هذا الأمر بالغ الأهمية بشكل خاص بالنسبة لوصلات المحامل والأعمدة، حيث يمكن أن يكون التجويف صحيح الأبعاد ولكنه لا يزال يسبب مشاكل في التجميع أو الدوران إذا كانت هندسته رديئة.
قطر الثقب وتفاوت التركيب
يعتمد التفاوت المطلوب في قطر الثقب على المكونات التي سيتم تركيبها داخله. فالمحامل، والبطانات، والدبابيس، والأعمدة، والمكونات التي يتم تركيبها بالضغط، جميعها تفرض متطلبات تركيب مختلفة.
لذلك ينبغي اختيار تركيبات الخلوص والانتقال والتداخل بناءً على ظروف التجميع الفعلية والحمل ودرجة الحرارة والمواد ومتطلبات الخدمة.
تتيح تقنية الحفر باستخدام الحاسوب (CNC) التحكم الدقيق في القطر في ظل ظروف مستقرة. مع ذلك، فإن تطبيق أدق التفاوتات الممكنة على كل عملية حفر نادرًا ما يكون اقتصاديًا. تتطلب أسطح التوافق الحرجة تحكمًا دقيقًا، بينما لا تتطلب ثقوب الخلوص العامة ذلك في كثير من الأحيان.
الاستدارة والاستقامة
قد تحتوي الفتحة الناتجة عن الحفر على شكل مخروطي أو غير منتظم أو غير دائري. كما قد يُضيف الصب تباينًا إضافيًا لأن الفتحة الأصلية قد لا تكون في الموقع أو الشكل المثاليين.
تُزيل عملية الحفر المواد على طول مسار قطع أكثر تحكمًا، ويمكنها تحسين هذه الظروف. مع ذلك، بالنسبة للثقوب العميقة، يصبح مدى وصول الأداة ذا أهمية متزايدة لأن انحراف القضيب قد يتسبب في تغيير القطر على طول الثقب.
لذا، ينبغي النظر إلى استدارة واستقامة القطعة بشكل منفصل عن قطرها. ولا يمكن لقراءة المقياس في موضع واحد أن تؤكد أن التجويف بأكمله يتمتع بهندسة مقبولة.
محاذاة الثقوب والمحورية
يصبح المحاذاة أمراً بالغ الأهمية عندما تدعم عدة ثقوب نفس العمود الدوار أو عندما يجب أن يرتبط ثقب ما بدقة بميزة مرجعية أخرى.
بما أن أداة التثقيب تقطع بالنسبة لمحور الماكينة، فإنها تستطيع تصحيح بعض الأخطاء في الثقب الابتدائي إذا تبقى ما يكفي من المعدن. وهذا ما يجعل التثقيب مفيدًا بشكل خاص في تركيبات محامل العجلات، ومكونات علب التروس، وهياكل المحركات، ومجموعات الثقوب المتعددة.
عندما يتعين على عدة ثقوب أن تشترك في محور وظيفي مشترك، فإن استراتيجية الإعداد غالباً ما تكون بنفس أهمية الحجم الاسمي للثقب.
تشطيب السطح داخل التجويف
تؤثر جودة السطح الداخلي على الاحتكاك، وتلامس المحمل، والإحكام، وسلوك الانزلاق، والتآكل.
لا يُعدّ السطح الأملس بالضرورة أفضل في جميع التطبيقات. يجب تحديد درجة الخشونة المطلوبة وفقًا للمحمل أو الجلبة أو مانع التسرب أو حالة التشحيم أو أي واجهة وظيفية أخرى.
يمكن أن توفر عملية التثقيب النهائي سطحًا مضبوطًا عندما يظل نظام القطع مستقرًا. إذا تجاوزت المتطلبات الوظيفية ما يمكن تحقيقه اقتصاديًا من خلال التثقيب، فقد يُنظر في عملية تشطيب أخرى مثل التجليخ أو الصقل.
العوامل الرئيسية المؤثرة على دقة الحفر
تتأثر دقة الحفر بشكل كبير بالصلابة واستقرار العملية. صحيح أن قدرة الآلة مهمة، لكن آلة CNC الدقيقة لا يمكنها التعويض عن قضيب حفر مرن للغاية أو تثبيت غير مستقر للقطعة.
أهم المتغيرات هي بروز الأداة، وظروف القطع، وصلابة الماكينة، والسلوك الحراري، وإخلاء الرقائق، وجودة الإعداد.
صلابة الأداة وبروزها
يتصرف قضيب الحفر كذراع ناتئ. إن تمديده بعيدًا عن الحامل يقلل من صلابته ويزيد من مقدار انحرافه تحت تأثير قوة القطع.
لهذا السبب، تُعدّ الثقوب العميقة أصعب من الثقوب الضحلة ذات القطر نفسه. إذ يمكن لحركة بسيطة للقضيب أن تُغيّر نصف قطر القطع الفعال، وبالتالي تُغيّر القطر النهائي.
إن استخدام أكبر قطر عملي للقضيب، وتقليل الطول غير المدعوم، واختيار قضيب أكثر صلابة أو مخمد للاهتزازات عند الحاجة يمكن أن يحسن الاتساق.
سرعة القطع، ومعدل التغذية، وعمق القطع
تؤثر سرعة القطع والتغذية وعمق القطع على إزالة المواد وقوة القطع والحرارة والاهتزاز وجودة السطح وعمر الأداة.
قد تكون ظروف التشغيل الخشنة القوية مناسبة عند الحاجة إلى إزالة المواد بكفاءة، لكن عملية التجويف النهائي تتطلب ظروف قطع أكثر استقرارًا. فالحمل الشعاعي الزائد قد يؤدي إلى انحراف قضيب التجويف، بينما قد يؤدي نطاق السرعة غير المستقر إلى حدوث اهتزازات.
لا توجد مجموعة موحدة من المعايير لعملية الحفر. يجب مراعاة المادة، وهندسة الأداة، وصلابة القضيب، وقوة الماكينة، وأبعاد التجويف معًا.
استقرار الآلة، سائل التبريد، والتحكم في الرقائق
يساعد التثبيت الصلب للقطعة وحركة المغزل المستقرة في الحفاظ على العلاقة المقصودة بين الأداة والتجويف.
يُمكن لسائل التبريد التحكم في درجة الحرارة والمساعدة في إزالة الرايش، خاصةً في الثقوب العميقة حيث تقلّ مسارات خروج الرايش. قد يؤدي سوء التصريف إلى إعادة تشكيل الرايش على الجدار النهائي، مما يُلحق الضرر بجودة السطح أو يُسرّع من تآكل الأداة.
يُعدّ التناسق الحراري عاملاً مهماً أيضاً عندما تصبح التفاوتات ضيقة. إذ يمكن أن تؤدي التغيرات في درجة حرارة الأداة والمغزل وقطعة العمل إلى تغيير الأبعاد بشكل كافٍ للتأثير على حجم الثقب النهائي.
مواد مناسبة لعمليات الحفر والتجويف
يمكن استخدام عملية التثقيب على نطاق واسع من المعادن والبلاستيك الهندسي. يبقى مبدأ العملية متشابهاً، لكن سلوك المادة يتغير، وكذلك قوى القطع، وتوليد الحرارة، وتآكل الأداة، وتكوّن النتوءات، وجودة السطح التي يمكن تحقيقها.
يلخص الجدول أدناه الاعتبارات الشائعة.
| الخامة | خصائص التصنيع | اعتبارات حفر المفتاح |
| الامونيوم | ألية جيدة | جودة الحواف والأسطح المبنية |
| الكربون / الفولاذ السبائكي | قوي، واسع الاستخدام | قوة القطع وتآكل الأدوات |
| ستانلس ستيل | مقاومة للتآكل | التصلب بالتشكيل والتحكم في الحرارة |
| الحديد الزهر | ثابت الأبعاد ولكنه كاشط | التحكم في تآكل الأدوات والرقائق |
| التيتانيوم | نسبة عالية من القوة إلى الوزن | تركيز الحرارة وعمر الأداة |
| نحاس / نحاس | خصائص وظيفية جيدة | تكوين النتوءات وسلوك المادة |
| هندسة البلاستيك | خفيفة الوزن ومقاومة للتآكل | الحرارة والتشوه |
يُتيح الألومنيوم عمومًا إزالة المواد بكفاءة، لكن حدة الأداة والتحكم في الرايش يؤثران على جودة السطح النهائي. ويتطلب الفولاذ والفولاذ السبائكي عناية أكبر بقوة القطع وتآكل أداة القطع، بينما قد يتصلب الفولاذ المقاوم للصدأ إذا احتكت حافة القطع بدلًا من أن تقطع بشكل نظيف.
يُستخدم الحديد الزهر عادةً في صناعة الهياكل ومكونات الآلات، إلا أن طبيعته الكاشطة قد تُسرّع من تآكل الأدوات. أما التيتانيوم، فيُركّز الحرارة بالقرب من منطقة القطع، مما يجعل استقرار الأدوات وإدارة الحرارة أمراً بالغ الأهمية.
يمكن أيضًا حفر البلاستيك الهندسي بدقة، على الرغم من أنه يجب التحكم في الحرارة وضغط التثبيت للحد من التشوه.
مزايا وعيوب عملية الحفر
يُعدّ التثقيب فعالاً للغاية عندما يحتاج ثقب موجود إلى حجم أو شكل أو محاذاة أفضل. ويكون أقل فائدة عندما يكون الثقب المحفور مطابقاً للرسم أو عندما يكون الشكل المطلوب غير مناسب لأداة التثقيب الداخلية أحادية النقطة.
ينبغي أن يأخذ التقييم العملي في الاعتبار كلاً من القدرة ووقت التشغيل الإضافي.
| المزايا | القيود |
| تحديد دقيق لحجم الثقوب النهائية | يتطلب وجود وظيفة شاغرة |
| يمكن تصحيح بعض أخطاء محاذاة الثقوب | حساس لانحراف الأداة |
| يحسن الاستدارة والاستقامة | الحفر العميق أكثر صعوبة |
| تحكم جيد في التشطيب الداخلي | يؤدي الإعداد الدقيق إلى زيادة وقت التشغيل الآلي |
| قطر نهائي قابل للتعديل | ليس مثاليًا لكل أشكال الثقوب |
إحدى المزايا الرئيسية هي إمكانية التعديل. فعلى عكس المثقاب أو الموسع ذي الحجم الثابت، يمكن تعديل أداة التثقيب لاستهداف قطر نهائي محدد.
يتمثل قيدها الرئيسي في الصلابة. يجب أن تمتد حافة القطع داخل قطعة العمل، لذا فإن الثقوب العميقة أو ذات القطر الصغير يمكن أن تحد من حجم القضيب وتزيد من خطر الاهتزاز.
التثقيب مقابل الحفر مقابل التوسيع
تُستخدم عمليات الحفر والتجويف والتوسيع في جميع ثقوب الآلات، لكنها تحل مشاكل مختلفة. إن التعامل معها على أنها قابلة للتبديل قد يُضيف عمليات غير ضرورية أو يُؤدي إلى ترك هندسة مهمة دون تحكم.
الفرق الأساسي بسيط: الحفر يُنشئ الثقب الأولي، والتجويف يُصححه ويُوسعه، والتوسيع يُجري عملية تحديد الحجم النهائي الخفيف عندما يكون الثقب الأولي دقيقًا بشكل معقول بالفعل.
| طريقة عملنا | الغرض الرئيسى | إزالة المخزون | تصحيح الهندسة | الدور النموذجي |
| حفر | اصنع حفرة | أكثر | محدود | إنشاء الحفرة الأولية |
| ممل | قم بتكبير الصورة وتصحيحها | معتدل | القوة | تصحيح الحجم والمحور |
| التوسيع | قم بتضييق حجم ثقب موجود | منخفض | محدود | تحديد المقاسات النهائية والتشطيب |
متى يجب عليك اختيار الملل بدلاً من التوسيع؟
يعتمد قرار الحفر أو التوسيع بشكل أساسي على حالة الثقب الموجود.
يُعدّ التثقيب الخيار الأمثل عادةً عند الحاجة إلى إزالة كمية كبيرة من المعدن، أو عند الحاجة إلى تصحيح الحجم أو الاستقامة أو الموضع أو المحاذاة. ولأن أداة التثقيب تتبع محورًا محددًا ولها نصف قطر قطع قابل للتعديل، فإنها تُتيح إنشاء هندسة دقيقة بدلًا من مجرد اتباع مسار الثقب الأصلي.
يُعدّ التوسيع أكثر ملاءمةً عندما يكون الثقب في موضعه الصحيح وقريبًا من الحجم النهائي. فهو يزيل كمية قليلة نسبيًا من المادة، وهو فعال في تحسين القطر النهائي والتشطيب.
المشاكل الشائعة في عمليات الحفر
معظم المشاكل المملة هي أعراض لعدم الاستقرار، أو انحراف الأداة، أو الضبط غير الصحيح، أو الحرارة، أو سوء الإعداد. يساعد التعرف على نمط الخطأ في تحديد سببه المحتمل.
تتمثل أكثر ثلاث مشاكل شيوعًا في الاهتزاز، والتناقص التدريجي في الأبعاد، وخطأ المحاذاة.
اهتزازات وتشطيب سطح رديء
يحدث الاهتزاز عندما تدخل الأداة وقطعة العمل في حالة اهتزاز ذاتي. على السطح النهائي، يمكن أن يظهر على شكل علامات متكررة، وتموجات، وضوضاء أثناء القطع، وخشونة غير منتظمة.
يُعد بروز قضيب التجويف المفرط سببًا شائعًا، على الرغم من أن حالة المغزل، وتثبيت قطعة العمل، وهندسة الإدخال، ومعايير القطع يمكن أن تساهم أيضًا.
إن تحسين الصلابة وتثبيت ظروف القطع عادة ما ينتج عنه نتيجة أفضل من مجرد إضافة تمريرة تشطيب أخرى على إعداد غير مستقر.
التناقص والفتحات كبيرة الحجم
قد يشير الثقب الذي يتغير قطره من المدخل إلى العمق إلى انحراف الأداة، أو الحركة الحرارية، أو عدم استقرار القضيب، أو تآكل حافة القطع.
قد تبرز المشكلة بشكل أكبر في الثقوب العميقة لأن قضيب الحفر يحتاج إلى مدى أطول. حتى لو اتبعت الآلة المسار المبرمج بدقة، فقد تتحرك الأداة المرنة تحت ضغط القطع.
قد ينتج عن ثقوب ذات أقطار كبيرة جدًا أيضًا ضبط غير صحيح للأداة، أو انحرافات، أو حركة الحشوة، أو الظروف الحرارية. لذا، وللحصول على تركيبات محكمة، يجب التحكم بدقة في انحرافات الأداة وردود فعل القياس.
عدم المحاذاة وخطأ في الموضع
قد يكون للثقب القطر الصحيح ومع ذلك يفشل إذا كان خطه المركزي موجودًا بشكل غير صحيح.
يؤثر اختيار نقطة الإسناد، وتحديد موضع التثبيت، ومحاذاة المغزل، وعمليات التشغيل السابقة، جميعها على موضع التجويف النهائي. ويكتسب هذا الأمر أهمية خاصة عندما يجب أن يتوافق التجويف مع مقعد محمل آخر أو مكون دوار.
بالنسبة للهياكل متعددة الفتحات، ينبغي أن تعطي استراتيجية التصنيع الأولوية للعلاقة بين الفتحات بدلاً من التعامل مع كل قطر كميزة مستقلة.
تطبيقات عمليات الحفر
تُعدّ عملية الحفر ذات قيمة بالغة عندما يؤدي ثقب داخلي وظيفة ميكانيكية حقيقية. فدعم المحامل، ومنع التسرب، والحركة الموجهة، والمحاذاة الدورانية، والتجميع الدقيق، كلها تتطلب متطلبات أقوى من ثقب الخلوص العادي.
ولهذا السبب، تظهر هذه العملية في مختلف المعدات المتعلقة بالسيارات والصناعة والفضاء والطب والطاقة.
سيارات
يمكن أن تحتوي كتل المحرك، وعلب التروس، ومواقع المحامل، ومكونات المحور، وأجزاء مجموعة نقل الحركة الأخرى على ميزات مثقوبة.
غالباً ما تتطلب هذه المكونات أن يتحكم التجويف ليس فقط في القطر ولكن أيضاً في المحاذاة مع الميزات الدوارة أو المنزلقة المجاورة.
يدعم التصميم الهندسي الموثوق تركيب المحامل بشكل صحيح، وحركة المكبس، ومحاذاة العمود، واتساق التجميع.
معدات صناعية
تحتوي علب التروس والمضخات والمكونات الهيدروليكية وهياكل الآلات والضواغط وهياكل المحركات عادةً على تجاويف دقيقة.
قد تعمل المعدات الصناعية بشكل مستمر تحت حمل كبير، لذا فإن أخطاء المحاذاة الصغيرة يمكن أن تساهم في الاهتزاز، وعدم انتظام تحميل المحامل، وتآكل الأختام، أو تقليل عمر الخدمة.
تُعد الهياكل الكبيرة أيضًا من التطبيقات الشائعة للحفر الأفقي وآلات الحفر لأن ترتيب الآلة يمكن أن يستوعب أحجامًا كبيرة من الأجزاء.
خدمات الطبية
تحتوي بعض الأجهزة الطبية والمعدات الطبية الميكانيكية على ميزات داخلية صغيرة أو دقيقة تتطلب قطرًا وتشطيبًا مضبوطين.
تظلّ توافقية المواد، والنظافة، وإمكانية التتبع، ومتطلبات المنتج المحددة أموراً بالغة الأهمية. ولا تُحدّد قدرة التثقيب وحدها ما إذا كان المكوّن مناسباً للاستخدام الطبي.
لذلك يتم تطبيق هذه العملية بشكل انتقائي حيث تكون الهندسة الداخلية الدقيقة ضرورية من الناحية الوظيفية.
فضاء
قد تتطلب الهياكل الفضائية والمكونات الهيكلية وأنظمة التشغيل والتجميعات الدوارة ثقوبًا محددة بدقة للمحامل أو المسامير أو الأعمدة أو غيرها من الواجهات.
غالباً ما يكمن التحدي في الجمع بين الهندسة الدقيقة والمواد مثل التيتانيوم أو الفولاذ المقاوم للصدأ أو السبائك عالية القوة.
هنا، تصبح صلابة الأداة والتحكم الحراري مهمة بشكل خاص لأن المواد التي يصعب تشكيلها تزيد من قوى القطع وتآكل الأداة.
النفط والغاز
يمكن أن تحتوي أجسام الصمامات ومكونات المضخات وأجزاء نظام الضغط وغيرها من معدات الطاقة على تجاويف كبيرة أو عميقة حيث يكون منع التسرب والمحاذاة والتحكم في الأبعاد أمراً مهماً.
قد تكون المواد أيضًا صلبة نسبيًا أو مقاومة للتآكل، مما يزيد من أهمية اختيار الأدوات واستقرار العملية.
في هذه التطبيقات، ينبغي تقييم الشكل الهندسي الداخلي النهائي جنبًا إلى جنب مع متطلبات الضغط، والتسريب، والمواد، وبيئة الخدمة.
ما الذي يؤثر على تكلفة عمليات الحفر والتشغيل الآلي؟
تتحدد تكلفة الحفر بمدى صعوبة إنتاج وتأكيد القطر المطلوب، وليس فقط بالقطر. فالعمق، والمادة، والتفاوتات المسموح بها، ومدى وصول الأداة، وجودة السطح، والإعداد، والفحص، وحجم الإنتاج، كلها عوامل تؤثر على وقت تشغيل الآلة.
إن الرسم الواضح الذي يحدد المتطلبات الوظيفية الحقيقية يجعل تخطيط العمليات أكثر كفاءة.
حجم وعمق التجويف
قد يكون حفر ثقب كبير يسهل الوصول إليه أمراً بسيطاً نسبياً حتى عندما يكون قطره كبيراً.
قد يكون حفر ثقب عميق وضيق أكثر صعوبة لأن الأداة يجب أن تمتد لمسافة أبعد من دعامتها. يؤدي البروز الأكبر إلى تقليل الصلابة، وتعقيد عملية إزالة الرايش، وزيادة احتمالية الاهتزاز أو التناقص التدريجي.
ولهذا السبب يمكن أن يكون لعمق الحفر تأثير كبير على التكلفة مثل القطر.
التفاوتات والتشطيب السطحي
تتطلب التفاوتات الأكثر دقة تحكمًا أكبر في الأدوات ودرجة الحرارة والإزاحات والفحص.
قد يتطلب تجويف محمل دقيق عمليات تشطيب أولية، وتشطيب شبه نهائي، وتشطيب دقيق، وقياسات تفصيلية. أما ثقب الخلوص غير الحرج فقد يحتاج فقط إلى الحفر.
لذلك فإن النهج الأكثر فعالية من حيث التكلفة هو تطبيق المتطلبات الصارمة فقط عندما تؤثر على الملاءمة أو المحاذاة أو الإحكام أو التآكل أو غيرها من الوظائف القابلة للقياس.
حجم المواد والإنتاج
يمكن أن تؤدي المواد الأكثر صلابة أو الكاشطة إلى زيادة وقت القطع واستهلاك الأدوات، في حين أن المواد الحساسة للحرارة أو التي يصعب تشكيلها قد تتطلب ظروف تشغيل أكثر تحفظًا.
يؤثر حجم الإنتاج على كيفية توزيع تكاليف الإعداد والبرمجة والتجهيز والفحص. قد يمثل الإعداد المتخصص جزءًا كبيرًا من نموذج أولي واحد، ولكنه يمثل نسبة أصغر بكثير من دفعة إنتاج متكررة.
مع ذلك، لا يُغني حجم الإنتاج عن ضرورة استقرار العملية. وتزداد أهمية توحيد الأدوات والفحص عندما يجب أن يظل قطر الثقب نفسه ضمن الحدود المسموح بها في العديد من الأجزاء.
كيفية اختيار الطريقة المملة المناسبة
يبدأ اختيار استراتيجية الحفر من شكل الثقب النهائي، وليس من الآلة. فهندسة الثقب ووظيفته وعمقه ومادته وعلاقته بالخصائص الأخرى هي التي تحدد الأدوات والإعداد المناسبين.
يُعد تسلسل التخطيط المفيد كالتالي:
الثقب الموجود ← تحديد الشكل الهندسي النهائي ← اختيار طريقة الحفر ← التحكم في الصلابة ← التشطيب وفقًا للتفاوتات المسموح بها ← الفحص
ابدأ بهندسة الثقب
حدد أولاً قطر الثقب وعمقه واتجاه الوصول إليه، وما إذا كان الثقب مغلقاً أم نافذاً.
ثم قم بتقييم الثقب الأولي. يتطلب الثقب المحفور الذي يقترب بالفعل من الحجم المطلوب نهجًا مختلفًا عن الصب الخام الذي يعاني من خطأ موضعي كبير وعدم انتظام في المادة.
ينبغي أيضًا فحص خلوص الأداة وقطر قضيب التثقيب المتاح مبكرًا لأنهما يؤثران على الصلابة.
حدد التسامح الوظيفي
ثم حدد ما يفعله التجويف فعلياً.
لا تحتاج فتحة الخلوص العامة، ومقعد المحمل، وتجويف الجلبة، وغطاء مانع التسرب، وتجويف دعم العمود المحوري إلى نفس عناصر التحكم.
ينبغي ربط دقة القطر، والاستدارة، والمحاذاة، والموضع، وجودة السطح بتلك الوظيفة. وهذا يمنع الدقة غير الضرورية على الأسطح غير الحرجة مع الحفاظ على التحكم في الواجهات المهمة.
قم بمطابقة الأداة والآلة مع التجويف
وأخيراً، قم بمطابقة العملية مع حجم الجزء والدقة المطلوبة.
قد تكون مخرطة CNC فعالة في تصنيع الأجزاء الدوارة ذات الأسطح الداخلية المتمركزة. ويمكن لمركز التشغيل التعامل مع الثقوب التي يجب أن تتوافق مع الأسطح المشغولة وأنماط الثقوب. وقد تكون الهياكل الكبيرة أكثر ملاءمة لآلة التثقيب الأفقي، بينما قد تبرر أعمال الدقة المتخصصة استخدام التثقيب الدقيق أو التثقيب باستخدام قوالب التثبيت.
العملية الصحيحة هي التي تحقق الشكل الهندسي المطلوب بشكل موثوق وبأقل عدد ممكن من العمليات غير الضرورية.
الأسئلة الشائعة
هل يمكن إجراء عملية التثقيب على المخرطة؟
نعم. تُجرى عملية التثقيب عادةً على المخرطة عندما يكون الثقب متمركزًا حول محور دوران القطعة. يُثبّت قضيب التثقيب في حامل الأدوات، ويزيل المادة من الثقب الموجود أثناء دوران قطعة العمل. تُعدّ مخارط CNC مناسبة بشكل خاص للأقطار الداخلية الدقيقة، ومقاعد المحامل، وغيرها من الثقوب المتمركزة.
ما هي الأداة المستخدمة في عملية الحفر؟
الأداة الرئيسية المستخدمة في عملية التثقيب هي قضيب تثقيب مزود برأس قطع أو حافة قطع أحادية النقطة. يمكن استخدام رؤوس تثقيب دقيقة عند الحاجة إلى ضبط أدق للقطر ودقة أعلى. يجب اختيار قطر الأداة وصلابتها وشكل رأس القطع وبروزها وفقًا لحجم التثقيب وعمقه ومادته وتفاوتاته المسموح بها.
هل عملية حفر الخطوط صعبة؟
قد يكون حفر الثقوب على طول محور واحد عمليةً معقدة، إذ يجب أن تبقى فتحتان أو أكثر محاذيتين بدقة على طول محور مشترك. ويمكن أن يؤثر طول أداة الحفر، وخطأ الإعداد، وصلابة الماكينة، وتشوه قطعة العمل على النتيجة. لذا، يُعد التثبيت الدقيق، والدعم الثابت، والتحكم السليم في نقطة الإسناد، والفحص الدقيق أمورًا بالغة الأهمية للحفاظ على محاذاة الثقوب.
خاتمة
تعتمد عملية التخريم الناجحة على التحكم في حجم الثقب، واستدارته، واستقامته، ومحاذاته، وصلابة أداة القطع، وثبات القطع، وجودة سطح الثقب، وذلك وفقًا لوظيفة الثقب الفعلية. قد يُستخدم الحفر لإنشاء الفتحة، لكن التخريم يصبح ذا قيمة عندما يتطلب الجزء النهائي هندسة أكثر دقة، أو تركيبًا مُحكمًا، أو علاقة موثوقة بين الثقب والخصائص الأساسية الأخرى.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC للأجزاء التي تتطلب خصائص داخلية دقيقة، وتحكمًا دقيقًا في الأبعاد، وفحصًا موثوقًا. تدعم قدراتنا في الخراطة والطحن باستخدام آلات CNC عمليات التثقيب الدقيقة للنماذج الأولية والمكونات ذات الكميات المنخفضة، وذلك باستخدام مواد متنوعة تشمل الألومنيوم، والفولاذ، والفولاذ المقاوم للصدأ، والتيتانيوم، والبلاستيك الهندسي، وغيرها من مواد التشغيل.















