
تُنتج عملية تشكيل الشفرات أو تُحسّن شكلها الانسيابي، وخصائص تثبيتها، وحوافها التي تسمح لها بالتوافق مع تركيبها والتفاعل مع سائل التشغيل. ويكمن التحدي في التحكم بهذه الخصائص أثناء إزالة المواد، مما يُغير صلابة قطعة العمل. فالسطح الأملس ظاهريًا غير كافٍ إذا كان شكله أو سمكه أو علاقته بالجذر غير صحيح.
يركز هذا الدليل على تشكيل شفرات التوربينات والضواغط المعدنية. ويشرح كيف تؤثر الخامة الأولية والمادة على عملية التصنيع، ومتى يكون استخدام الطحن المتزامن خماسي المحاور مفيدًا، وأين تبرز الحاجة إلى عمليات أخرى، وكيفية تحديد متطلبات الفحص. ويمكن للمهندسين والمشترين الاستفادة من هذه المبادئ لإعداد رسومات أكثر وضوحًا ومقارنة عروض التصنيع.
ما هي عملية تشكيل الشفرات؟
تُعدّ عملية تشكيل الشفرات عملية إزالة مُتحكّم بها للمواد، تُستخدم لإنشاء أو تشطيب الخصائص الديناميكية الهوائية وخصائص التثبيت للشفرة. وقد تشمل تشكيل سطح انسيابي من قطعة صلبة، أو تشطيب انتقائي لقطعة مصبوبة أو مطروقة. وتعتمد العمليات المطلوبة على تصميم الشفرة ومادتها وحالتها الأولية.

التشغيل الآلي من المواد الصلبة والقطع شبه النهائية
تُعدّ عملية التصنيع من المواد الصلبة طريقة عملية لبعض أجزاء التطوير، ومكونات الضواغط، وتصاميم الشفرات التي تتناسب هندستها ومتطلباتها المادية مع هذا النهج. وتُشكّل هذه العملية سطح الجناح عن طريق إزالة المواد المحيطة بقطعة خام مدعومة.
تحتوي القطعة الخام شبه النهائية على جزء كبير من شكل الشفرة. قد يتركز التصنيع على الجذر، والمنصة، والطرف، وميزات منع التسرب، ومناطق محددة من سطح الشفرة بدلاً من إنشاء كل سطح من الصفر. تصبح الهندسة الأولية وهامش التصنيع مهمين لأن القطعة الخام ليست نسخة طبق الأصل من نموذج التصميم بمساعدة الحاسوب (CAD).
تعتمد العديد من شفرات توربينات محركات الطائرات النفاثة في مراحل الضغط العالي على تقنية الصب الاستثماري، بما في ذلك الصب الموجه أو الصب أحادي البلورة عند الحاجة. ولا يُعيد تشكيل بنية المادة نفسها عن طريق طحن شكل خارجي مماثل من قضبان عادية. ويمكن تشكيل قنوات تبريد داخلية معقدة أثناء الصب باستخدام نوى خزفية، تليها عمليات التشغيل الآلي والتشطيب الأخرى.
شفرات فردية وأجزاء شفرات مدمجة
يمكن تثبيت الشفرة الفردية من خلال قاعدتها، أو أجزاء مؤقتة، أو أداة تثبيت مناسبة. يدمج القرص الدوار الشفرات مع القرص، مما يحد من وصول القطع إلى الشفرات المجاورة. تحتوي المراوح أيضًا على ممرات تدفق متقاربة، لكن هندستها ووظيفتها تتطلبان تخطيطًا خاصًا للعملية.
يركز هذا الدليل على الشفرات الفردية ومبادئ التصنيع المشتركة مع أجزاء الآلات التوربينية ذات الصلة. يجب تحديد شفرات التوربينات حسب نوع المكون الفعلي بدلاً من التعامل معها كمجموعة واحدة قابلة للتبديل.
كيف تؤثر الهندسة والمواد على العملية؟
تحدد هندسة الشفرة إمكانية الوصول والدعم والعلاقة بين الأسطح الوظيفية. وتحدد المادة سلوك القطع ومسارات المعالجة المناسبة. لذا، ينبغي مراجعة كليهما معًا، لأن مسار الأداة الذي يعمل على قطعة تجريبية من الألومنيوم يسهل الوصول إليها قد لا يكون مناسبًا لشفرة إنتاج رقيقة من سبيكة النيكل.
متطلبات شكل الجناح، والجذر، والحافة
يتغير شكل الجناح وانحناءه ومقطعه على امتداده. يجب أن تظل أسطح الضغط والشفط، والالتواء، والوتر، وتوزيع السماكة متوافقة مع التصميم. لا يمكن قياس الطول والعرض الكليين لتحديد ما إذا كان قد تم إنتاج الجناح المطلوب.
تُحدد قاعدة الجناح وقاعدته علاقات ميكانيكية وهندسية مع المجموعة. ويُعدّ موضعهما بالنسبة للجناح بنفس أهمية أبعادهما الفردية. كما تتطلب الحواف الأمامية والخلفية ملامح محددة، بدلاً من مجرد توجيهات لجعل كل حافة حادة قدر الإمكان.
| منطقة الشفرة | شركة تصنيع | متطلبات التوضيح |
| أسطح الجنيحات | تغيير الانحناء وتلامس القاطع | المظهر الجانبي، وتحديد المقطع، وملمس السطح |
| أقسام رقيقة | الانحراف أثناء إزالة المخزون | السماكة وشروط الفحص المقبولة |
| الجذر والمنصة | ملاءمة المرفق وعلاقات البيانات | الهندسة والموقع والاتجاه |
| الحواف الأمامية والخلفية | النتوءات، والقطع الزائد، والتقريب | سُمك الحافة، ونصف القطر، والمزج المسموح به |
| طرف أو غطاء، إن وجد | الوصول والعلاقة بالمعالم المجاورة | متطلبات الشكل الهندسي النهائي والتجميع |
اختيار المواد وقابلية التشغيل
ينبغي تحديد مواصفات المواد بناءً على متطلبات تشغيل المكون. تُعدّ سبائك التيتانيوم مهمة في العديد من تطبيقات الضواغط والمراوح، بينما ترتبط السبائك الفائقة القائمة على النيكل بمناطق التوربينات ذات درجات الحرارة العالية. يمكن استخدام الفولاذ المقاوم للصدأ أو الفولاذ السبائكي المناسب في شفرات التوربينات البخارية، وذلك حسب التصميم وظروف التشغيل.
| العائلة المادية | سياق التطبيق ذي الصلة | اعتبارات التصنيع |
| السبائك الفائقة القائمة على النيكل | مكونات القسم الساخن حيث تكون السبيكة والبنية المحددة مناسبة | تركيز الحرارة، والتصلب بالتشكيل، وتآكل الأدوات |
| سبائك التيتانيوم | العديد من مكونات الضاغط والمروحة | حرارة منطقة القطع، والتصاق الأداة، ومرونة قطعة العمل |
| الفولاذ المقاوم للصدأ والفولاذ السبائكي | تصميمات مناسبة لتوربينات البخار والشفرات الصناعية | الدرجة، والصلابة، وقوى القطع، واختيار الأداة |
| سبائك الألومنيوم | نماذج تطوير مختارة وتطبيقات مناسبة لدرجات الحرارة المنخفضة | التحكم في النتوءات وتشوه المقاطع الرقيقة |
لا تُعدّ عائلة السبائك وحدها مواصفات كاملة. يجب تضمين الدرجة الدقيقة، وشكل الخامة، وظروف المعالجة الحرارية، ومتطلبات المواد المطبقة. قد يؤدي تغيير السبيكة أو طريقة تشكيل الخامة إلى تغيير قابلية التشغيل الآلي ومدى ملاءمة المكون للاستخدام.
كيف تتم عملية تصنيع الشفرات؟
تبدأ خطة تصنيع الشفرات عادةً بمراجعة النموذج والرسومات، تليها عملية إعداد نقطة مرجعية، ثم التخشين المُتحكم به، ثم التشطيب شبه النهائي، وأخيرًا التشطيب النهائي. يجب أن يحافظ هذا التسلسل على الدعم مع تحديد العلاقة المطلوبة بين سطح الشفرة وميزات التثبيت. لا يشترط أن تسلك قطعة مصبوبة خامة وكتلة صلبة نفس المسار.
مراجعة النموذج وتحديد المراجع
تأكد من أن نموذج التصميم بمساعدة الحاسوب (CAD) والرسم يصفان نفس المراجعة. حدد أسطح الجنيحات المُتحكم بها، ومواقع المقاطع، وواجهات الجذور، وحدود التشغيل، والميزات التي يجب أن تبقى دون تغيير. عالج تعريفات الحواف المفقودة قبل البرمجة.
يقوم نظام التصنيع بمساعدة الحاسوب (CAM) بترجمة هندسة المنتج إلى عمليات قطع مُخططة. تأكد من وحدات النموذج، واستمرارية السطح، وتعريفات الأدوات، والمخزون المتبقي قبل إنشاء المسارات. لا تُثبت معاينة مسار الأداة ذات المظهر النظيف أن الهندسة المُبرمجة أو تفاوتات التشغيل تتطابق مع الرسم.
خطط لكيفية ربط مراجع التصنيع ببيانات الفحص. قد تُسهم ميزة التثبيت المؤقت في تحسين الإنتاج دون أن تُصبح مرجعًا تصميميًا. في المقابل، لا يكون تثبيت الجذر النهائي مفيدًا إلا إذا كان الجهاز يُحدد موقعه بدقة دون تلف أو تشويه.
يجب أن يضمن تصميم أدوات التثبيت سهولة الوصول للعمليات اللاحقة. قد يعيق المشبك الذي يثبت القطعة الخام بإحكام المنصة بعد الانتهاء من تشكيل الجنيح. إذا كان لا بد من نقل القطعة بين أدوات التثبيت، فيجب تحديد عملية نقل مرجعية قابلة للتكرار وحماية أسطح التلامس النهائية. تأكد من أن القطعة بعد تحريرها، وليس فقط شكلها المثبت، تفي بشروط القبول المحددة.
بالنسبة للقطع الخام شبه النهائية، تأكد من وجود كمية كافية من المواد في مناطق التشطيب المقصودة. يمكن لفحص شكل القطعة عند الاستلام تحديد أي نقص في المخزون أو نقص موضعي قبل بدء عمليات التشغيل المكلفة. يجب أن يحافظ تحريك القطعة الخام لتحسين هامش التشغيل على العلاقة المحددة مع الخصائص الوظيفية.
خشن دون فقدان الدعم
تُزيل عملية التشغيل الخشن كمية كبيرة من المادة مع الحفاظ على كمية كافية من الخام والصلابة للعمليات اللاحقة. ويشمل الهدف منها ضمان تعشيق متوقع لأداة القطع، وإزالة فعالة للرقائق، والحفاظ على استقرار قطعة العمل مع تغير مقطعها العرضي.
قد يؤدي تسلسل القطع الذي يُنهي جانبًا رقيقًا واحدًا مع ترك جانب سميك إلى اختلال توازن القوة والصلابة. وبحسب التصميم، يمكن أن يوفر الإزالة التدريجية من الجانبين المتقابلين أو التشغيل التدريجي على طول النصل دعمًا أفضل.
لا تفترض أن إزالة المزيد من المواد مبكرًا تُقصر دائمًا دورة الإنتاج بأكملها. فالاهتزاز الزائد، أو تلف السطح، أو التشوه، قد يُؤدي إلى أعمال تشطيب وفحص إضافية. والمعيار المُجدي هو الحصول على مُكوّن نهائي موثوق، وليس معدل التخشين وحده.
تشطيب شبه نهائي لقطع نهائية متوقعة
تُقرّب عملية التشطيب الجزئي قطعة العمل من شكلها النهائي، وتُحقق توزيعًا مُتحكمًا فيه للمادة المتبقية. كما يُساعد هامش التشطيب المُنتظم على تجنب التغيرات المفاجئة في حمل القطع عبر سطح الجناح.
تُتيح هذه المرحلة أيضًا فرصةً لفحص المخزون وحالة الأدوات والاتجاهات البُعدية قبل أن يصبح استعادة السطح أمرًا صعبًا. إذا تحركت الشفرة بعد فك التثبيت أو عملية سابقة، فابحث عن السبب قبل تطبيق إزاحة أداة التغطية.
يمكن أن يؤدي إزالة المواد إلى إعادة توزيع الإجهادات المتبقية، بينما قد يُحدث القطع تأثيرات إضافية قريبة من السطح. ولا تُزيل عمليات التشطيب الجزئي هذه الإجهادات تلقائيًا. يجب أن تتناسب أي معالجة حرارية أو خطوة تثبيت مع مواصفات المادة وطريقة التصنيع المعتمدة.
أكمل تشكيل الجنيح واحمِ الحواف
تُحدد عملية التشطيب الشكل والملمس المطلوبين من خلال التحكم في تلامس أداة القطع. يجب التخطيط لخطوات الاقتراب والخروج والتجاوز والانتقالات بحيث لا تتوقف الأداة أو تُجري تغييرات مفاجئة في الاتجاه في المناطق الحساسة.
تتطلب الحواف الأمامية والخلفية عناية خاصة لأن تلامس الأداة والصلابة الموضعية قد تتغير بسرعة. حافظ على السماكة ونصف القطر المحددين خلال عملية التشغيل الآلي وعملية إزالة النتوءات اللاحقة. قد لا تكون الحافة النظيفة ظاهريًا مقبولة إذا أزالت عملية المزج كمية كبيرة من المادة.
افحص الخصائص التي قد تحجبها أو تغيرها العمليات اللاحقة. على سبيل المثال، يمكن أن يساعد فحص السطح قبل الطلاء في التحكم في العملية، بينما قد يتطلب القبول النهائي فحصًا إضافيًا بعد الطلاء ومعالجة الحواف.
متى تحتاج عملية تصنيع الشفرات إلى نظام CNC خماسي المحاور؟
تُعدّ تقنية التحكم الرقمي بالكمبيوتر (CNC) خماسية المحاور المتزامنة مفيدةً عندما يتطلب الأمر تغيير اتجاه الأداة باستمرار للوصول إلى سطح شفرة ملتوية ومتابعته. يمكن تشكيل الأجزاء التي يسهل الوصول إليها باستخدام طرق المحاور الثابتة أو المفهرسة. اختر ترتيب الماكينة بناءً على الهندسة، والمدى، والصلابة، واحتياجات التحقق، بدلاً من اعتبار عدد المحاور ضمانًا للجودة.

تحديد المواقع المفهرس والحركة المتزامنة
في عمليات التشغيل المفهرسة، أو 3+2، يُحدد التموضع الدوراني اتجاه القطعة قبل عملية القطع ذات الاتجاه الثابت. أما في عمليات التشغيل المتزامنة ذات المحاور الخمسة، فيُمكن تغيير اتجاه أداة القطع بالنسبة للقطعة أثناء عملية القطع.
يمكن للتحكم المستمر في التوجيه تحسين الوصول حول الأجنحة وتقليل الحاجة إلى أدوات طويلة أو إعادة التموضع بشكل متكرر. كما أنه يفرض قيودًا على حركة الآلة يجب مراعاتها في البرمجة. ويمكن أن تؤثر حدود الحركة الدورانية، والتغيرات السريعة في التوجيه، والمساحة المتاحة على المسار العملي.
قد يُسهم تقليل عدد عمليات التثبيت في الحفاظ على ترابط الأجزاء، لكن استخدام آلة خماسية المحاور لا يضمن إمكانية إنجاز الشفرة بالكامل بعملية تثبيت واحدة. قد يتطلب الأمر إزالة أجزاء تثبيت القطعة، وقد تستلزم العمليات المتخصصة معدات مختلفة.
تحقق من حركة الآلة الكاملة
افحص أداة القطع، والحامل، والتركيب، وقطعة العمل، ومكونات الماكينة ذات الصلة. يمكن لطرف الأداة أن يتبع السطح المطلوب بينما يقترب الحامل من المنصة أو تقترب مجموعة الدوران من حد الحركة.
تساعد محاكاة برنامج التحكم العددي (NC) بعد المعالجة في تقييم الكود المُصمم للآلة الفعلية، بما في ذلك الحركات المُدخلة أثناء المعالجة اللاحقة. يجب أن تستخدم المحاكاة أطوال أدوات وحوامل ومواد خام وتجهيزات وتكوينات آلة نموذجية.
تُساعد المحاكاة في التخطيط، لكنها لا تقيس قوى القطع الفعلية ولا تُثبت الشكل النهائي. ويظل التحقق من الإعداد والفحص المُراقب للجزء الأول ضروريين للتأكد من أن العملية الفيزيائية تتبع الخطة.
ما هي الأدوات ومسارات الأدوات المناسبة لأسطح الشفرات؟
ينبغي أن يتناسب اختيار الأداة مع الانحناء الموضعي، ومدى الوصول، ونوع المادة، والنتيجة السطحية المطلوبة. وتُستخدم تقنيات القطع المختلفة، مثل القطع الكروي، والقطع الدائري، والقطع الجانبي، والقطع الدائري، لمعالجة أشكال هندسية مختلفة. وتضمن الاستراتيجية المناسبة الحفاظ على تلامس فعال بين أداة القطع والسطح دون انحراف مفرط، أو تصادمات، أو تغييرات غير منضبطة في التلامس.
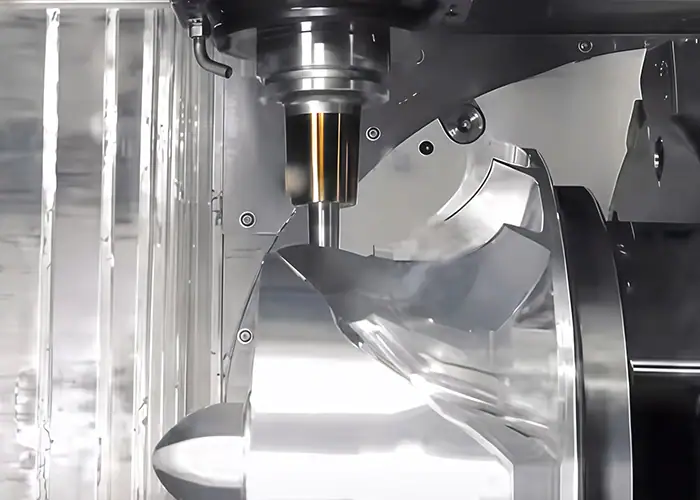
اتصال قاطع المطابقة بالهندسة المحلية
توفر قواطع الكرة والقطع الدائرية مرونةً في التعامل مع الأسطح المنحوتة. عند استخدام أداة ذات رأس كروي، تكون سرعة القطع منخفضة جدًا بالقرب من المركز، لذا فإن اتجاه الأداة يؤثر على سلوك القطع وعلى الخلوص.
تستخدم عملية الطحن الجانبي جانب أداة القطع الذي يسمح فيه شكل السطح بالتلامس المناسب. لا ينبغي تطبيقها على كل سطح ملتوي لمجرد قدرتها على إزالة المواد بكفاءة. تحقق من التوافق الهندسي والانحراف الناتج.
توفر قواطع الدائرة أو القطع الأسطوانية نصف قطر تلامس فعال أكبر لأسطح التشطيب المتوافقة. وهي تتطلب تعريفات للأدوات واستراتيجيات التصنيع بمساعدة الحاسوب (CAM) التي تمثل هندسة القطع الفعلية. يجب تقييم استخدامها بناءً على متطلبات الوصول والملف الجانبي، وليس على وعد عام بتسريع عملية التشغيل.
اختر الانتقالات التدريجية والسطحية
تؤثر المسافة بين القطع المتجاورة على شكل التموجات المتبقية، لكن النتيجة تعتمد أيضاً على هندسة أداة القطع وانحناء السطح المحلي. قد ينتج عن قيمة تباعد واحدة عبر كامل الشفرة أنماط سطحية مختلفة في مناطق مختلفة.
خطط للانتقالات بين سطح الجناح الرئيسي، والمناطق الطرفية، ومناطق المزج. قد تكشف هذه الحدود عن علامات عدم تطابق حتى عندما تبدو مسارات الأدوات الفردية مقبولة. راجع نموذج المخزون المتبقي المدمج، وافحص الانتقال الفعلي بعد القطع.
لن يؤدي تشديد هامش الخطأ في حسابات برنامج التصنيع بمساعدة الحاسوب (CAM) وحده إلى تصحيح انحراف الأداة أو حركة المثبت. اضبط معلمات البرمجة مع فهم كامل لمصادر الخطأ ومعايير قبول الرسم.
التحكم في الحرارة والتشغيل والاهتزاز
يجب أن تتناسب درجة الأداة وهندستها وطلاءها وبيانات القطع ونظام التبريد مع المادة وعملية التشغيل. تجنب نقل المعايير من نموذج تطوير الألومنيوم مباشرةً إلى سبيكة مقاومة للحرارة.
حافظ على صلابة تجميعات الأدوات قدر الإمكان ضمن حدود الوصول المتاحة. قد يؤدي البروز الطويل، وضعف الدعم الموضعي، واتجاه القوة غير المواتي إلى انحراف أو اهتزاز. قد يُساعد تغيير سرعة دوران المغزل أو معدل التغذية في حل مشكلة معينة، ولكن عادةً ما تتطلب مشكلة الدعم أو الوصول المستمرة مراجعة شاملة للإعداد.
يؤثر تآكل الأدوات أيضًا على الشكل النهائي. لذا، يُنصح بوضع معايير فحص واستبدال للأجزاء الحساسة، بدلًا من الاستمرار حتى تلف الأداة بشكل واضح. وعند استخدام التعويض، يجب التحقق من الشكل الهندسي الناتج بدلًا من افتراض أن إزاحة واحدة تُصحح جميع المناطق.
أين تندرج عمليات الطحن، والتفريغ الكهربائي، والمعالجة بالليزر؟
يمكن لتقنية تشكيل الشفرات أن تجمع بين عمليات الطحن والتجليخ، والتصنيع بالتفريغ الكهربائي (EDM)، والمعالجة بالليزر عند الحاجة إلى خصائص محددة. ويعتمد المزيج الأمثل على تصميم الجذر، وهندسة التبريد، والمادة، وحالة الطلاء، ومتطلبات سلامة السطح. وتُكمّل هذه العمليات عملية الطحن بدلاً من أن تُشكّل تسلسلاً واحداً شاملاً.
طحن الجذور والتشطيب السطحي المتحكم به
يُعدّ الطحن التدريجي خيارًا مُعتمدًا لتشكيل جذور شفرات التوربينات، بما في ذلك الأشكال الشبيهة بأشجار التنوب. وقد تكون هناك طرق أخرى مناسبة حسب التصميم والمادة وحجم الإنتاج والعملية المُعتمدة.
تتطلب عملية التجليخ التحكم في حالة عجلة التجليخ، وتجهيزها، وتدفق سائل التبريد، والتأثيرات الحرارية. حتى الأسطح ذات الدقة الهندسية العالية قد تحتاج إلى فحص دقيق إذا تسببت العملية في تلف حراري غير مقبول.
يجب أن تخضع عمليات التلميع وتجهيز الحواف لحدود واضحة. فهي تزيل المادة وقد تُغير شكل الجناح، أو نصف قطر الحافة، أو سمك الطبقة الرقيقة. لذا، يجب فحص الأجزاء الهندسية الدقيقة بعد العمليات التي تُحدد حالتها النهائية. ولا يُعد المظهر المصقول بديلاً عن ملمس السطح المحدد أو سلامة المادة.
فتحات التبريد والممرات الداخلية
تتطلب بعض شفرات الأجزاء الساخنة فتحات تبريد بالطبقة الرقيقة، أو منافذ مُشكّلة، أو غيرها من ميزات التبريد. يُستخدم الحفر بالتفريغ الكهربائي على المواد الموصلة للكهرباء، بينما توفر عمليات الليزر خيارات أخرى لتطبيقات الثقوب والطلاء المناسبة.
يُعدّ موقع الثقب واتجاهه وشكله وسلوك اختراقه وحالة الجدار المحيط به عوامل بالغة الأهمية. يجب أن تتجنب العملية إتلاف الجدار الداخلي المقابل عند اختراق شفرة مجوفة. قد تُؤدي المعالجة الحرارية إلى إعادة تشكيل المادة أو ظهور تأثيرات سطحية أخرى، لذا يجب تحديد معايير القبول وأي معالجة لاحقة للمسار المُختار.
ميّز بين خصائص التبريد المحفورة والممرات الداخلية المغلقة المعقدة. لا يمكن لقاطع التفريز التقليدي الوصول إلى كل قناة داخلية مغلقة. قد تنشأ هذه الممرات من عملية الصب أو من عملية تصنيع أخرى مؤهلة.
يُعدّ ترتيب الطلاء قرارًا تخطيطيًا آخر. فبعض الطرق تعتمد على الحفر قبل الطلاء، بينما تعتمد طرق أخرى على إزالة الطلاء بشكل مُتحكّم به ثم الحفر بعد ذلك. لذا، تأكد من الترتيب المُعتمد وحالة الثقب النهائية قبل اختيار المعدات أو تقديم عرض سعر للعمل.
كيف يتم التحقق من جودة تصنيع الشفرات؟
يجب أن يشمل التحقق هندسة الجنيح، وعلاقات التثبيت، وحالة الحواف، وملمس السطح، وأي متطلبات محددة للمواد أو الميزات الداخلية. وتجيب آلات قياس الإحداثيات (CMMs) والمسح الضوئي والاختبارات المتخصصة على أسئلة مختلفة. وتحدد خطة شاملة ما يتم قياسه، وكيفية محاذاة الجزء، وفي أي مرحلة من مراحل التصنيع يتم قبوله.
تحقق من صحة الهندسة باستخدام المراجع الصحيحة
يمكن لفحص الشفرات تقييم خصائص المقاطع، والسماكة، والالتواء، والوتر، والحافة الأمامية أو الخلفية. كما يجب فحص خصائص الجذر والمنصة للحفاظ على علاقتها المحددة بالجناح.
يمكن لآلة قياس الإحداثيات جمع بيانات لمسية من معالم ومقاطع محددة. توفر الأنظمة البصرية معلومات سطحية دقيقة، مفيدة بشكل خاص لتصوير الانحرافات على سطح جناح الطائرة. اختر التغطية ومستوى عدم اليقين وفقًا للمتطلبات، بدلًا من اختيار المعدات لمجرد أنها تنتج نقاطًا أكثر.
يُعدّ التوافق جزءًا من عملية التقييم. قد يُخفي التوافق السطحي الأمثل غير المُقيّد خطأً في العلاقة، وهو أمرٌ بالغ الأهمية عند تركيب الشفرة من خلال قاعدتها. استخدم مخطط الرسم المرجعي، ووثّق أي طريقة تركيب مسموح بها.
فصل نسيج السطح عن حالة المادة
يصف كل من خطأ المظهر الجانبي والتموج والخشونة جوانب مختلفة من السطح النهائي. قد يكون للشفرة سطح أملس موضعيًا بينما يكون شكلها الانسيابي العام خاطئًا. كما أن قراءة الخشونة لا تكشف عن كل الشقوق أو العيوب تحت السطحية المحتملة.
عند الحاجة، استخدم اختبارات غير مدمرة محددة أو فحصًا داخليًا. يمكن أن تدعم طرق التصوير المقطعي المحوسب أو الأشعة السينية بعض التقييمات الداخلية، لكن مدى ملاءمتها يعتمد على المادة والهندسة والدقة والعيب أو البعد المراد تقييمه.
لذا، ينبغي أن تربط حزمة الفحص كل متطلب بطريقة مناسبة. تجنب اعتبار فحص السطح أو تقرير الأبعاد أو المظهر المصقول دليلاً على كل خاصية جودة أخرى.
تأكد من حالة التسليم
سجّل تعديل الرسم، ونوع المادة، والخصائص التي تم تقييمها، والمحاذاة، وطريقة القياس، والنتائج. حدد ما إذا كان التقرير يصف حالة التشغيل الآلي، أو المعالجة الحرارية، أو الطلاء، أو التشطيب النهائي.
يمكن أن يدعم الفحص المباشر على الآلة عملية الإعداد والتحكم في العملية، بينما يجب أن يفي فحص القبول بخطة القياس المتفق عليها. إذا تم استخدام فحص وسيط كدليل على القبول، فيجب تحديد نطاقه ومدى ملاءمته بشكل واضح.
بالنسبة للطلبات المتكررة، يجب الاتفاق على كيفية تقييم تغييرات الأدوات، وتغييرات التجهيزات، ومراجعات العمليات. يُثبت اجتياز أول نموذج للاختبار حالة النموذج المفحوص. يتطلب اتساق الإنتاج وجود ضوابط وسجلات مناسبة ومستمرة.
ما الذي يجب أن يتضمنه طلب عرض أسعار لتصنيع الشفرات؟
يتضمن طلب عرض أسعار مفيد لتصنيع الشفرات نموذج التصميم بمساعدة الحاسوب (CAD)، ورسمًا توضيحيًا دقيقًا، وحالة المادة والقطعة الخام، والهندسة الأساسية، ومتطلبات التشطيب، ووثائق القبول. حدد المكون المطلوب وحالة الإنتاج لكي يتمكن الموردون من تقييم نطاق التصنيع الفعلي بدلاً من تقديم عرض سعر لشكل شفرة غير محدد.
في عمليات التصنيع الدقيقة لأجزاء محركات التوربينات، يؤثر الفرق بين نموذج التطوير وجهاز الخدمة على المواد والعمليات المطلوبة ووثائق الموافقة. لذا، يجب توضيح هذه الحالة منذ البداية.
| بند طلب عرض الأسعار | المعلومات المطلوب تقديمها |
| التعريف بالمنتج | نموذج التصميم بمساعدة الحاسوب، ومراجعة الرسم، ونوع المكون، والاستخدام المقصود |
| المواد الأولية | الدرجة الدقيقة، والحالة، وشكل المخزون، والجهة التي توفر النموذج الفارغ |
| الهندسة الحرجة | ملامح الجنيح، والبيانات المرجعية، وواجهات الجذر، والحواف، والمقاطع الرقيقة |
| مميزات خاصة | فتحات التبريد، والممرات الداخلية، والمناطق التي يصعب الوصول إليها، والطلاءات الموجودة |
| نطاق التشطيب | متطلبات الطحن والتلميع وتكييف الحواف والمعالجة والطلاء |
| قبول | التقارير المطلوبة، وشروط القياس، والاختبارات الخاصة، وموافقات العميل |
| نطاق الطلب | الكمية، وتوقعات الطلبات المتكررة، واحتياجات التسليم، ومسؤوليات قطع الغيار الموردة |
قارن المقترحات بالمتطلبات نفسها. استفسر عن العمليات المشمولة، والعمليات التي تتطلب معالجة متخصصة، والوثائق المصاحبة للجزء المُسلّم. حدّد التغييرات المقترحة على التفاوتات أو العمليات قبل الإنتاج، مع تحديث تعريف المنتج المعتمد عند الضرورة.
الأسئلة الشائعة
هل يمكن أن تحل تقنية التصنيع باستخدام الحاسوب (CNC) محل تقنية الصب في صناعة شفرات التوربينات؟
لا يُمكن ذلك إلا عندما تسمح متطلبات التصميم والمواد بذلك. لا يُمكن لتصنيع قضبان المعادن العادية أن تُعيد إنتاج البنية أحادية البلورة أو البنية المتصلبة اتجاهيًا المطلوبة لبعض شفرات التوربينات. غالبًا ما تُكمّل عمليات التصنيع باستخدام الحاسوب (CNC) عملية الصب من خلال تشطيب الجذور والأطراف والأسطح المختارة.
ما هي التفاوتات التي يمكن أن تحققها عملية تشكيل الشفرات؟
تعتمد التفاوتات الممكنة على نوع المادة، وشكلها الهندسي، وطريقة تثبيتها، والتحكم في العملية. ويتطلب شكل الجنيح، وسماكته، وأبعاد جذره، وشكل حافته مواصفات منفصلة. وينبغي التحقق من القدرة الإنتاجية بالرجوع إلى الرسم الهندسي وخطة الفحص، بدلاً من الاعتماد على دقة تحديد موضع الماكينة فقط.
ما الذي يحدد تكلفة تصنيع الشفرات؟
تشمل عوامل التكلفة الرئيسية المواد، وحالة القطعة الخام، وإزالة المخزون، والهندسة، والأدوات، وكمية الطلب، والفحص. وتضيف عمليات الطحن المحددة، وفتحات التبريد، والطلاءات عمليات إضافية. قارن عروض الأسعار باستخدام نفس مراجعة الرسم، ومتطلبات المواد، ونطاق التشطيب، ومعايير القبول.
خاتمة
تتطلب عملية تشكيل الشفرات عملية تربط بين قطعة العمل الأولية والشكل النهائي للجناح وملحقاته. ويؤثر اختيار المواد، وإزالة المواد على مراحل، وتوجيه الأداة، وأساليب التشطيب المناسبة، جميعها على قدرة القطعة على تلبية متطلباتها.
بالنسبة للمهندسين والمشترين، تُعدّ نقطة البداية الأقوى هي تعريف المنتج بشكل كامل ووضع خطة فحص متفق عليها. فهذا يُسهّل مقارنة عروض التصنيع ويساعد على منع الخلط بين المظهر أو عدد المحاور وبين دليل الجودة.
تقدم شركة TiRapid خدمات التصنيع باستخدام الحاسوب (CNC) للأجزاء المصممة حسب الطلب. أرسل رسمك ونموذج CAD الخاص بك مع تحديد المادة، وحالة القطعة الخام، والخصائص الأساسية للشفرة، والكمية، ومتطلبات التشطيب، وتوقعات الفحص، وذلك لإجراء تقييم خاص بمشروعك. أضف أي مؤهلات مطلوبة للعملية حتى نتمكن من مناقشة نطاق التصنيع والتحقق قبل الطلب.
















