
تحدد الحدود والتوافقات والتفاوتات المسموح بها التباينات البُعدية المقبولة وعلاقات التجميع بين المكونات الميكانيكية المتزاوجة. تحدد الحدود الحد الأقصى والأدنى للأحجام المسموح بها، وتحدد التفاوتات المسموح بها التباين المسموح به، وتحدد التوافقات كيفية تجميع جزأين أو تحركهما معًا.
يشرح هذا الدليل الحدود والتوافقات والتفاوتات، بما في ذلك تعريفاتها والمصطلحات الأساسية وأنواع التفاوتات والتوافقات الهندسية وأنظمة أساس الثقوب وأساس العمود ومخططات التفاوتات ISO وأمثلة حسابية عملية.
ما هي الحدود والملاءمات والتفاوتات؟
الحدود والتوافقات والتفاوتات مفاهيم هندسية تُستخدم للتحكم في التباين البُعدي وضمان تجميع المكونات المصنعة وعملها بشكل صحيح. تحدد الحدود الحد الأقصى والأدنى المسموح بهما للأبعاد، بينما تحدد التفاوتات التباين المسموح به في الحجم، وتصف التوافقات العلاقة الناتجة بين الأجزاء المتزاوجة. وتدعم هذه المفاهيم مجتمعةً التصنيع المتسق، وقابلية تبادل المكونات، والأداء الميكانيكي الموثوق.
تعريف الحدود والملاءمات والتفاوتات
يبدأ تعريف حدود التوافق والتفاوتات بثلاثة مفاهيم مترابطة ولكنها مختلفة. يحدد الحد حدود الأبعاد المسموح بها، ويحدد التفاوت النطاق بين الحدود المسموح بها، ويصف التوافق العلاقة بين خاصيتين متطابقتين.
على سبيل المثال، لنفترض عمودًا مصممًا بقطر اسمي 25 مم وأبعاد مقبولة تتراوح بين 24.980 مم و24.993 مم. هاتان القيمتان هما حدود أبعاده، بينما يمثل الفرق بينهما، 0.013 مم، التفاوت المسموح به في الأبعاد.
عند تركيب العمود في فتحة، تحدد نطاقات الأبعاد مجتمعةً ما إذا كانت المكونات تتمتع بخلوص، أو احتمال تداخل، أو تداخل مؤكد. لهذا السبب، يجب أن يراعي اختيار التركيب كلا المكونين بدلاً من جزء واحد.
| مصطلح | تعريف | مثال هندسي |
| قصر | الحد الأقصى أو الأدنى المسموح به للحجم | عمود بطول 24.980–24.993 مم |
| تسامح | الفرق بين الحد الأعلى والحد الأدنى | سماكة 0.013 ملم |
| تناسب | العلاقة البُعدية بين الأجزاء المتزاوجة | التخليص أو التداخل |
| الحجم الأساسي | البعد المرجعي الدقيق نظريًا | سماكة 25.000 ملم |
| الحجم الأصلي | الحجم المقاس للميزة النهائية | سماكة 24.987 ملم |
الفروقات بين الحدود، والملاءمة، والتفاوتات
الفرق الرئيسي هو أن الحدود والتفاوتات تصف الأبعاد المسموح بها لعنصر معين، بينما تصف التوافقات العلاقة بين العناصر المتزاوجة. قد يفي العمود بالتفاوت المحدد له، ولكنه قد لا يُركّب بشكل صحيح إذا لم يلبِّ الثقب المقابل متطلباته.
تحدد الحدود النطاقات المقبولة للأحجام. ويحدد التفاوت عرض هذا النطاق المسموح به، ويحدد التوافق النتيجة الوظيفية المجمعة عند تجميع جزأين مصنعين.
من الطرق المفيدة لتحديد حدود التوافق والتفاوتات ربطها بسير العمل التصنيعي: فالحدود توجه عملية القبول، والتفاوتات توجه قدرة العملية، والتوافقات توجه أداء التجميع. ويجب مراعاة هذه الجوانب الثلاثة جميعها أثناء التصميم الهندسي.
لماذا تُعدّ الحدود والملاءمة والتفاوتات مهمة في التصنيع؟
تُعدّ الحدود والتوافقات والتفاوتات مهمة لأنها تُمكّن المصنّعين من إنتاج مكونات قابلة للتبديل مع الحفاظ على الأداء الميكانيكي. فبدون تحديد دقيق للتفاوتات البُعدية، قد تتطلب الأجزاء من آلات أو دفعات إنتاج مختلفة تعديلاً فردياً أثناء التجميع.
يرتبط سؤال أهمية التفاوتات في التصنيع ارتباطًا وثيقًا بكفاءة الإنتاج. فالتفاوتات المناسبة تقلل من متطلبات الدقة غير الضرورية، مع ضمان عمل الواجهات الوظيفية، ومقاعد المحامل، والأعمدة، وميزات تحديد المواقع بشكل صحيح.
قد تؤدي التفاوتات الضيقة للغاية إلى زيادة وقت التشغيل، وجهد الفحص، ومعدلات الرفض. أما التفاوتات الواسعة للغاية فقد تتسبب في الاهتزاز، والتآكل المبكر، وسوء المحاذاة، أو فشل التجميع. والهدف هو تحديد التفاوت المطلوب حسب الوظيفة.
ما هي المصطلحات الأساسية المستخدمة في الحدود والملاءمة والتفاوتات؟
تشمل المصطلحات الأساسية المستخدمة في الحدود والتوافقات والتفاوتات: الحجم الأساسي، والحجم الاسمي، والحجم الفعلي، والحدود العليا والسفلى، والانحرافات، والبدل، وأقصى حالة للمادة، وأدنى حالة للمادة. تصف هذه المصطلحات كيفية تحديد الأبعاد وتصنيعها وقياسها وتقييمها. من الضروري فهمها قبل قراءة جداول التفاوتات أو حساب توافقات الثقوب والأعمدة.
الحجم الأساسي، والحجم الاسمي، والحجم الفعلي
الحجم الأساسي هو البُعد النظري الدقيق الذي تُحدد على أساسه حدود الأبعاد وانحرافاتها. في تسمية تركيب الثقوب والأعمدة وفقًا لمعيار ISO، يشترك كلا المكونين المتطابقين عادةً في نفس الحجم الأساسي.
يُعدّ الحجم الاسمي تسميةً ملائمةً تُستخدم لتحديد مُكوّن أو مُنتج. في العديد من الرسومات الهندسية، يكون الحجم الاسمي والحجم الأساسي متطابقين عدديًا، ولكن لا يُمكن استخدام المصطلحين بشكلٍ مُتبادل في جميع السياقات التقنية.
الحجم الفعلي هو البعد المقاس للعنصر المصنّع. على سبيل المثال، قد يكون للعمود المحدد بحجم أساسي يبلغ 25 مم قطر فعلي مقاس يبلغ 24.989 مم، ويجب مقارنة هذا القطر بالحدود المسموح بها.
| مصطلح البعد | معنى | مثال |
| الحجم الاسمي | الحجم المحدد أو المعرف | عمود 25 ملم |
| الحجم الأساسي | مرجع دقيق للانحرافات | سماكة 25.000 ملم |
| الحجم الأصلي | الأبعاد المقاسة المصنعة | سماكة 24.989 ملم |
| الحد الأعلى | أقصى بُعد مقبول | سماكة 24.993 ملم |
| الحد الأدنى | الحد الأدنى للأبعاد المقبولة | سماكة 24.980 ملم |
الحد الأعلى والحد الأدنى للحجم
تحدد الحدود العليا والدنيا الأبعاد المسموح بها للمنتج المصنّع. الحد الأعلى هو أكبر حجم مقبول، بينما الحد الأدنى هو أصغر حجم مقبول.
بالنسبة للثقوب التي يتراوح قطرها بين 25.000 مم و25.021 مم، فإن أي قطر خارج هذا النطاق لا يفي بمتطلبات الحجم المحددة. أما القطر المقاس البالغ 25.012 مم فيقع ضمن الحدود المحددة.
لا تتحكم حدود الحجم وحدها بشكل كامل في هندسة العنصر. فقد يفي الثقب بمتطلبات القطر المقاسة مع وجود استدارة أو استقامة أو موضع غير مقبول، وذلك تبعاً لمتطلبات الرسم ومعايير التفاوت المطبقة.
الانحرافات العليا والسفلى والأساسية
الانحراف العلوي هو الفرق الجبري بين الحجم الأقصى المسموح به والحجم الأساسي. أما الانحراف السفلي فهو الفرق المقابل بين الحجم الأدنى المسموح به والحجم الأساسي.
يُحدد الانحراف الأساسي موقع منطقة التفاوت بالنسبة لخط الصفر الذي يُمثل الحجم الأساسي. في نظام ISO، يُشير الحرف الموجود في رمز التفاوت إلى موضع هذه المنطقة.
على سبيل المثال، يتميز ثقب H بانحراف سفلي صفري، بينما يتميز عمود h بانحراف علوي صفري. أما عمود g فيحتوي على نطاق سماحية أسفل الحجم الأساسي، مما يجعله مناسبًا لتركيبات الخلوص المحددة.
العلاقات الرئيسية هي:
- الانحراف الأعلى = الحد الأعلى - الحجم الأساسي
- الانحراف الأدنى = الحد الأدنى - الحجم الأساسي
- التفاوت البُعدي = الانحراف الأعلى - الانحراف الأدنى
- التفاوت البُعدي = الحد الأعلى - الحد الأدنى
بالنسبة لثقب H7 بقطر 25 مم وأبعاد تتراوح بين 25.000 و25.021 مم، فإن الانحراف العلوي هو +0.021 مم والانحراف السفلي هو 0 مم. إجمالي التفاوت المسموح به هو 0.021 مم.
المخصصات، وأقصى حالة للمواد، وأقل حالة للمواد
التفاوت هو الفرق المتعمد في الأبعاد بين الأجزاء المتزاوجة في أقصى ظروفها المادية. في حالة التزاوج بالخلوص، يُمثل التفاوت الحد الأدنى للخلوص، أما في حالة التزاوج بالتداخل، فيُمثل الحد الأقصى للتداخل عند التعبير عنه كفرق سالب.
تُعرف حالة المادة القصوى (MMC) بأنها الحالة التي تحتوي فيها قطعة ما على أكبر كمية من المادة ضمن حدود حجمها المسموح بها. بالنسبة للعمود، تكون هذه الحالة هي أكبر قطر له، وبالنسبة للثقب، تكون أصغر قطر له.
يصف مصطلح "أقل شرط مادي" (LMC) الحالة المعاكسة. يصل العمود إلى أقل شرط مادي عند أصغر قطر مسموح به، بينما يصل الثقب إلى أقل شرط مادي عند أكبر قطر مسموح به.
| الميزات | الحد الأقصى لحالة المواد | أقل حالة مادية |
| رمح | أكبر قطر مسموح به | أصغر قطر مسموح به |
| حفرة | أصغر قطر مسموح به | أكبر قطر مسموح به |
| العرض الخارجي | أكبر عرض مسموح به | أصغر عرض مسموح به |
| فتحة داخلية | أصغر عرض مسموح به | أكبر عرض مسموح به |
كمثال على السماحية والتفاوت، لنفترض تركيبًا بقطر 25 مم من نوع H7/g6. يبلغ الحد الأدنى لقطر الثقب 25.000 مم، والحد الأقصى لقطر العمود 24.993 مم. الفرق بينهما يُعطي خلوصًا أدنى، أو سماحية موجبة، مقدارها 0.007 مم.
ما هي أنواع التفاوتات الهندسية المختلفة؟
تشمل الأنواع الرئيسية للتفاوتات في الهندسة التفاوتات أحادية الجانب، والتفاوتات ثنائية الجانب، وتحديد الأبعاد الحدية، والتفاوتات الهندسية. تتحكم التفاوتات أحادية الجانب وثنائية الجانب في التباين البُعدي بالنسبة إلى حجم مرجعي. تحدد الأبعاد الحدية حدود الحجم المسموح به مباشرةً، بينما تتحكم التفاوتات الهندسية في خصائص مثل الشكل والاتجاه والموقع والانحراف.
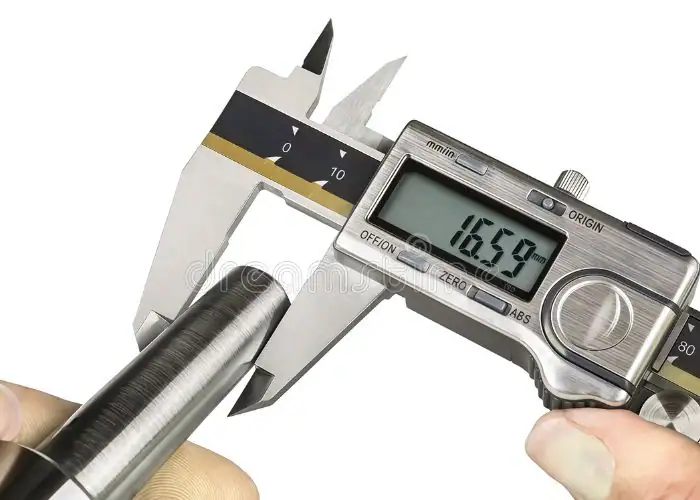
التسامح من جانب واحد
يسمح التفاوت أحادي الجانب بتغير الأبعاد في اتجاه واحد فقط عن الحجم المرجعي المحدد. وقد يكون الانحراف المسموح به موجبًا أو سالبًا، وذلك حسب متطلبات التصنيع والوظائف.
على سبيل المثال، يمكن أن يتراوح قطر ثقب محدد بـ 25.000 +0.020/0.000 مم بين 25.000 و25.020 مم. ويساوي حده الأدنى الحجم الأساسي، بينما يمتد التباين المسموح به في الاتجاه الموجب.
يُعدّ نظام التفاوت أحادي الجانب مفيدًا عندما لا يجب أن يتجاوز أحد العناصر حدًا معينًا للحجم. ومع ذلك، يجب أن يستند اتجاه التفاوت المُختار إلى الملاءمة المقصودة ومتطلبات التصنيع.
التسامح الثنائي
يسمح التفاوت الثنائي بتغير الأبعاد على جانبي حجم مرجعي محدد. وقد يكون هذا التفاوت متناظراً، بانحرافات موجبة وسالبة متساوية، أو غير متناظر، بانحرافات مسموح بها مختلفة.
على سبيل المثال، عمودٌ مُحددٌ بقياس 25.000 ±0.010 مم، تكون أبعاده المقبولة من 24.990 إلى 25.010 مم. وبالتالي، فإن التفاوت الكلي هو 0.020 مم.
تُعدّ التفاوتات الثنائية شائعة في أبعاد التشغيل الآلي العامة حيث يكون التباين في كلا الاتجاهين مقبولاً. مع ذلك، لا ينبغي تطبيق التفاوتات المتناظرة تلقائياً على الأجزاء المتزاوجة التي تتطلب خلوصاً أو تداخلاً محدداً.
| نوع التسامح | مثال | الحد الأدنى | الحد الأعلى |
| إيجابي من جانب واحد | 25.000 +0.020/0.000 | 25.000 | 25.020 |
| سلبي من جانب واحد | 25.000 +0.000/−0.020 | 24.980 | 25.000 |
| متناظر ثنائي الجانب | 25.000 0.010 ± | 24.990 | 25.010 |
| ثنائي الجانب غير متماثل | 25.000 +0.015/−0.005 | 24.995 | 25.015 |
| أبعاد الحد | 24.980-25.000 | 24.980 | 25.000 |
تحديد الأبعاد والتفاوتات الهندسية
يُحدد نظام تحديد الأبعاد الحد الأقصى والأدنى المسموح بهما مباشرةً بدلاً من الاعتماد على علامات الجمع والطرح. وهذا يوفر نطاق قبول واضحاً للتصنيع والفحص.
تتحكم التفاوتات الهندسية في خصائص قد لا تصفها الحدود البُعدية وحدها بشكل كافٍ. وبحسب معيار الرسم، قد تشمل هذه الخصائص التسطيح، والاستقامة، والتعامد، والموضع، والدائرية، والانحراف.
على سبيل المثال، قد يكون قطر العمود مقبولاً، لكن انحرافه كبير. في هذه الحالة، لا يمكن للتفاوتات البُعدية وحدها ضمان أداء المحمل المطلوب. قد يكون من الضروري إجراء فحص هندسي منفصل لضمان التجميع الوظيفي.
ما هي الأنواع الثلاثة الرئيسية للمقاسات؟
تُصنّف أنواع الوصلات الهندسية الرئيسية إلى ثلاثة أنواع: وصلات الخلوص، ووصلات الانتقال، ووصلات التداخل. توفر وصلات الخلوص فجوة بين الأجزاء المتزاوجة، بينما قد تُنتج وصلات الانتقال خلوصًا صغيرًا أو تداخلًا، أما وصلات التداخل فتُؤمّن تداخلًا في الأبعاد. وتعتمد الوصلة الصحيحة على ما إذا كان يجب أن تتحرك الأجزاء، أو أن تُحدد مواقعها بدقة، أو أن تبقى متصلة بإحكام.
تعتبر الملاءمات الهندسية مهمة بشكل خاص للأعمدة والثقوب، ولكن نفس المبادئ تنطبق أيضًا على بعض عروض التزاوج والفتحات وغيرها من ميزات الحجم.
تُحدد الفئات الثلاث بناءً على المواضع النسبية لمنطقتي التفاوت. ولا تُحدد تسمياتها وحدها متطلبات التصنيع الكاملة، بل يجب أيضاً تحديد الحجم الأساسي وفئات التفاوت.
| تناسب نوع | العلاقة البُعدية | تطبيق نموذجي |
| ملاءمة التخليص | يكون حجم الثقب على الأقل مساوياً لحجم العمود عند حالة الحد. | المكونات المنزلقة أو الدوارة |
| ملاءمة انتقالية | قد يحدث تداخل بسيط أو تداخل | تجميعات تحديد المواقع الدقيقة |
| تدخل صالح | يكون العمود دائمًا أكبر من الفتحة | الوصلات المضغوطة أو المتقلصة |
المقاسات المناسبة: للجري، والانزلاق، والتثبيت المكاني
توفر وصلات الخلوص فرقًا قطريًا غير سالب بين الأجزاء المتزاوجة ضمن نطاقات التفاوت المحددة. وتُستخدم هذه الوصلات عندما يتطلب التجميع أو الفك أو الحركة الانزلاقية أو الدوران وجود فجوة.
تُستخدم وصلات الحركة للمكونات التي تتحرك بالنسبة لبعضها البعض. وبناءً على السرعة المطلوبة والحمل والتشحيم والدقة، يمكن وصف هذه الوصلات بأنها وصلات حركة فضفاضة أو حرة أو محكمة.
تُختار عادةً وصلات الانزلاق والتثبيت المكاني لتوجيه الحركة أو تحديد المواقع بدقة. قد توفر وصلة الانزلاق الضيقة حركةً مُتحكَّمًا بها، بينما تسمح وصلة الحركة الأوسع بحرية أكبر ولكنها قد تُقلل من دقة تحديد المواقع.
يجب أن تراعي الخلوص المناسب درجة حرارة التشغيل، والتشحيم، وانحراف العمود، وتشطيب السطح، والوظيفة الميكانيكية المقصودة.
تركيب انتقالي ملائم: تركيب محكم وموقع دقيق
تتميز وصلات الانتقال بتداخل مناطق التفاوت المسموح بها بين الثقوب والأعمدة، مما يعني أن المكونات المُجمّعة قد يكون لها خلوص صغير أو تداخل صغير. وتعتمد النتيجة على الأبعاد الفعلية للأجزاء.
تُعدّ هذه التركيبات مفيدة لتحديد المواقع بدقة عندما يكون التمدد المفرط غير مرغوب فيه، ولكن لا حاجة إلى تركيب ضغط دائم قوي. تشمل التطبيقات النموذجية مكونات تحديد المواقع المختارة، والمحاور، والتجميعات الميكانيكية الدقيقة.
مثال على تركيب انتقالي هو تركيب H7/k6 بقطر 25 مم. وبحسب الأبعاد الفعلية، قد يتراوح التداخل في التركيب بين 0.015 مم والخلوص بين 0.019 مم. ولا يمكن التنبؤ بحالة التركيب النهائية بالاعتماد على الحجم الاسمي وحده.
تركيبات التداخل: تركيبات الضغط، والدفع، والقوة
تُحدث وصلات التداخل تداخلاً في الأبعاد لأن قطر العمود الأدنى أكبر من قطر الثقب الأقصى. ولذلك، يتطلب التجميع أن تتشوه المكونات مرنًا، أو تتمدد أو تنكمش حراريًا، أو تخضع لعملية ربط أخرى مناسبة ومضبوطة.
تُستخدم وصلات الضغط بشكل شائع في البطانات والتروس وبعض الوصلات الميكانيكية. أما وصلات الدفع ووصلات القوة فتصف عمومًا ظروف تجميع أكثر صعوبة، على الرغم من أن المصطلحات وتفاصيل التصنيف تعتمد على المعيار المطبق.
مثال على تركيب التداخل هو تركيبة H7/p6 بقطر 25 مم. تُنتج النطاقات المحددة تداخلًا قطريًا نظريًا يتراوح بين 0.001 و 0.035 مم.
يجب التحقق من التداخل المطلوب مقابل قوة المادة، وسمك الجدار، وهندسة الوصلة، وقوة التجميع، ودرجة حرارة التشغيل، وأداء التثبيت المطلوب.
كيف تعمل أنظمة الأساسات القائمة على الثقوب وأنظمة الأساسات القائمة على الأعمدة؟
تُعدّ أنظمة أساس الثقب وأساس العمود طريقتين معياريتين لاختيار التفاوتات المسموح بها بين الأجزاء المتزاوجة. في نظام أساس الثقب، يكون الانحراف الأدنى للثقب صفراً، ويتم الحصول على تطابقات مختلفة بتغيير نطاق تفاوت العمود. أما في نظام أساس العمود، فيكون الانحراف الأعلى للعمود صفراً، ويتم تعديل نطاق تفاوت الثقب لتحقيق التطابق المطلوب.
نظام الثقوب الأساسية
يستخدم نظام الأساس المثقوب منطقة سماحية للثقب يُشار إليها بالحرف الكبير H، مع أدنى انحراف لها عند الحجم الأساسي. ثم يتم اختيار مناطق سماحية مختلفة للعمود للحصول على التوافق المطلوب.
على سبيل المثال، يُنتج H7/g6 تركيبًا ذا خلوص، ويُنتج H7/k6 تركيبًا انتقاليًا، ويُنتج H7/p6 تركيبًا تداخليًا عند الأحجام الأساسية المناسبة. وتبقى مواصفات ثقب H7 دون تغيير بينما يتغير نوع العمود.
تُفضّل أنظمة الثقوب الأساسية في كثير من الأحيان لأن المثاقب القياسية، والموسعات، وأدوات الحفر، ومقاييس الفحص تدعم أبعاد الثقوب القياسية. وهذا يُسهّل تخطيط التصنيع عندما تشترك عدة تكوينات للأعمدة في متطلبات ثقب مشتركة.
نظام العمود الأساسي
يستخدم نظام العمود والقاعدة منطقة سماحية للعمود يُشار إليها بالحرف الصغير h، ويقع انحرافها العلوي عند الحجم الأساسي. وتتغير منطقة سماحية الثقب لتوفير علاقة التجميع المطلوبة.
قد يكون هذا النهج مفيدًا عندما يجب الحفاظ على قطر عمود قياسي، كما هو الحال مع بعض الأعمدة المشتراة أو المواد المخزنة أو المكونات التي لا يمكن تغيير حجمها اقتصاديًا.
على سبيل المثال، يمكن لمجموعة G7/h6 أن توفر علاقة خلوص مع الحفاظ على فئة التفاوت h6 للعمود. يتم تعديل الثقب بدلاً من تغيير تسمية العمود.
الاختلافات بين أنظمة الأساس المثقوب وأنظمة الأساس العمودي
يتمثل الاختلاف الرئيسي في خاصية المرجع الثابت. تحافظ التصاميم القائمة على أساس الثقوب على فئة الثقوب H ثابتة، بينما تحافظ التصاميم القائمة على أساس الأعمدة على فئة الأعمدة h ثابتة.
تُسهّل أنظمة الثقوب عملية التصنيع عند إنتاج الثقوب باستخدام أدوات ذات أحجام قياسية. أما أنظمة الأعمدة، فقد تكون أكثر عملية عندما يتعين على عدة مكونات متداخلة العمل مع عمود قياسي واحد.
| مقارنة | نظام الثقوب الأساسية | نظام العمود الأساسي |
| مكون مرجعي | حفرة | رمح |
| التسمية القياسية | H | h |
| انحراف صفري | انحراف الثقب السفلي | انحراف العمود العلوي |
| ميزة متغيرة | رمح | حفرة |
| الميزة النموذجية | إنتاج الثقوب المعياري | الاستخدام الموحد للأعمدة |
| مثال | H7/g6 | G7/h6 |
لا يوجد نظام أكثر دقة بشكل عام. يعتمد النهج المفضل على مدى توفر المكونات، وطرق التصنيع، ومتطلبات التجميع، والتكلفة الإجمالية للتصنيع.
كيف تقرأ جداول الحدود والملاءمة والتفاوتات؟
تُقرأ جداول الحدود والملاءمة والتفاوتات بتحديد البُعد الأساسي، وحرف التفاوت، ودرجة التفاوت، والانحرافات العليا والسفلى المقابلة. يُحدد الحرف موضع منطقة التفاوت، بينما يُحدد الرقم عرضها القياسي. ثم تُحوّل القيم إلى حدود أبعاد فعلية لتقييم الملاءمة المطلوبة.
يوفر معيار ISO 286 نظامًا شائع الاستخدام لتحديد التفاوتات والتوافقات الخطية القياسية. وتساعد جداوله المهندسين على تحديد علاقات متسقة بين الثقوب والأعمدة دون الحاجة إلى حساب كل انحراف على حدة.
تحدد المواصفة القياسية ISO 286-1 النظام والمصطلحات الأساسية، بينما توفر المواصفة القياسية ISO 286-2 جداول فئات التفاوتات القياسية وحدود الانحرافات. يجب عدم الخلط بين هذه الجداول وتوصيات التوافق الخاصة بالمواصفة ASME B4.1 دون الرجوع إلى المواصفة القياسية المطبقة.
درجات التفاوت والانحرافات الأساسية وفقًا لمعايير المنظمة الدولية للمقاييس (ISO)
تحدد درجات التفاوت المعيارية ISO عرض منطقة التفاوت القياسية. وعادةً ما تشير الدرجة العددية الأصغر إلى تفاوت أدق في الحجم لنطاق أبعاد معين.
تشمل درجات التفاوت التي يتم مواجهتها بشكل شائع في عمليات التشغيل الدقيق IT5 و IT6 و IT7 و IT8 و IT9، على الرغم من أن الدرجة المناسبة تعتمد على الميزة وعملية التصنيع.
يُحدد الانحراف الأساسي موضع نطاق التفاوت المسموح به بالنسبة للحجم الأساسي. يتحكم الحرف في الموضع، بينما يتحكم رقم الدرجة في العرض. وكلاهما ضروري لتحديد النطاق البُعدي المسموح به بالكامل.
| نطاق مقاسات ISO | IT6 | IT7 | IT8 |
| أكثر من 6 إلى 10 مم | شنومك μm | شنومك μm | شنومك μm |
| أكثر من 10 إلى 18 مم | شنومك μm | شنومك μm | شنومك μm |
| أكثر من 18 إلى 30 مم | شنومك μm | شنومك μm | شنومك μm |
| أكثر من 30 إلى 50 مم | شنومك μm | شنومك μm | شنومك μm |
| أكثر من 50 إلى 80 مم | شنومك μm | شنومك μm | شنومك μm |
توضح القيم المذكورة أعلاه نطاقات التفاوت القياسية. كما تعتمد الأبعاد القصوى والدنيا الفعلية على حرف التفاوت والحجم الأساسي.
فهم جداول التفاوتات في الثقوب والأعمدة
تُظهر جداول التفاوتات المسموح بها للثقوب والأعمدة الانحرافات المسموح بها لنطاقات الأبعاد القياسية. تُستخدم الأحرف الكبيرة لتسمية الثقوب، بينما تُستخدم الأحرف الصغيرة لتسمية الأعمدة.
لقراءة المخطط بشكل صحيح، حدد أولاً نطاق القطر الأساسي. ثم حدد فئة التفاوت المطلوبة وحوّل الانحرافات من الميكرومترات إلى المليمترات عند الضرورة.
على سبيل المثال، 21 ميكرومتر تساوي 0.021 مليمتر. إذا كان قطر ثقب H7 بقطر 25 مليمترًا يتراوح بين 0 و+21 ميكرومترًا، فإن قطره المسموح به يتراوح بين 25.000 و25.021 مليمترًا.
مرجع سريع: انحرافات مختارة من معيار ISO 286 للأحجام الأساسية التي تتراوح بين 18 و30 مم
| المسمى الوظيفي | الميزات | انخفاض الانحراف | الانحراف العلوي |
| H7 | حفرة | شنومك μm | +21 ميكرومتر |
| g6 | رمح | -20 ميكرومتر | -7 ميكرومتر |
| h6 | رمح | -13 ميكرومتر | شنومك μm |
| k6 | رمح | +2 ميكرومتر | +15 ميكرومتر |
| p6 | رمح | +22 ميكرومتر | +35 ميكرومتر |
تنطبق هذه القيم على نطاق المقاسات المذكور وفئات التفاوت المحددة. يجب التحقق من الأقطار أو الفئات الأخرى بالرجوع إلى الجداول القياسية المقابلة.
قراءة رموز التوافق الشائعة مثل H7/g6 و H7/p6
يجمع رمز التوافق بين القطر الأساسي وفئات التفاوت المسموح بها للثقب والعمود. على سبيل المثال، يشير الرمز Ø25 H7/g6 إلى قطر أساسي يبلغ 25 مم، وثقب من فئة H7، وعمود من فئة g6.
يشير الحرف H الكبير إلى منطقة التفاوت المسموح به للثقب، بينما يشير الحرف g الصغير إلى منطقة التفاوت المسموح به للعمود. ويشير الرقمان 7 و6 إلى درجات التفاوت المسموح به لكل منهما.
بقطر أساسي يبلغ 25 مم، يضمن H7/g6 خلوصًا تامًا، بينما يُسبب H7/p6 تداخلًا. أما H7/k6 فيُمثل وصلة انتقالية حيث تُحدد الأبعاد الفعلية ما إذا كان سيحدث خلوص تام أم تداخل.
| تحديد الملاءمة | حدود الحفرة | حدود العمود | تناسب نوع |
| Ø25 H7/g6 | 25.000 – 25.021 مم | 24.980 – 24.993 مم | التصفيات |
| Ø25 H7/k6 | 25.000 – 25.021 مم | 25.002 – 25.015 مم | إصدار هوية جديدة |
| Ø25 H7/p6 | 25.000 – 25.021 مم | 25.022 – 25.035 مم | تدخل |
كيف يتم حساب الحدود والملاءمة والتفاوتات؟
يتم حساب الحدود والملاءمة والتفاوتات بتحديد الأبعاد العليا والدنيا المسموح بها لكل جزء من أجزاء التوصيل، ثم مقارنة أقصى أحجام الثقب والعمود. ويعطي طرح قطر العمود من قطر الثقب فرقًا قطريًا مُوَجَّهًا: تشير القيم الموجبة إلى الخلوص، بينما تشير القيم السالبة إلى التداخل.
تُمكّن هذه الحسابات المهندسين من تقييم سلوك التجميع قبل التصنيع. وهي مفيدة بشكل خاص عند اختيار مقاسات الأعمدة، وفحص المكونات المشتراة، والتحقق من متطلبات الرسومات.
صيغ الحدود العليا والحدود الدنيا والتفاوتات
تُحسب الحدود البُعدية لأي عنصر بإضافة انحرافاته المسموح بها إلى حجمه الأساسي. ويُمثل التفاوت الكلي الفرق بين الحدين البُعديين الأعلى والأدنى.
الصيغ الأساسية هي:
- الحد الأعلى = الحجم الأساسي + الانحراف الأعلى
- الحد الأدنى = الحجم الأساسي + الانحراف الأدنى
- التفاوت = الحد الأعلى - الحد الأدنى
- التسامح = الانحراف الأعلى - الانحراف الأدنى
كمثال على التفاوت المسموح به، ضع في اعتبارك بُعدًا يبلغ 25.000 مم بانحرافات قدرها +0.015 مم و -0.005 مم.
الحد الأعلى = 25.000 + 0.015 = 25.015 مم
الحد الأدنى = 25.000 - 0.005 = 24.995 مم
التفاوت = 25.015 - 24.995 = 0.020 مم
يجب أن يقع المنتج النهائي ضمن الحدود المحددة. أي بُعد خارج هذا النطاق لا يفي بمتطلبات التفاوت المسموح به في الحجم.
حساب الحد الأقصى والحد الأدنى للتخليص أو التداخل
يتم حساب الحد الأقصى والحد الأدنى للخلوص باستخدام أقصى أبعاد للفتحة والعمود المتصلين. كما تحدد هذه الحسابات احتمالية التداخل عندما تصبح النتيجة سالبة.
أقصى خلوص = أقصى حجم للثقب - أصغر حجم للعمود
الحد الأدنى للخلوص = الحد الأدنى لحجم الثقب - الحد الأقصى لحجم العمود
إذا كانت قيمة التخليص الدنيا سالبة، فإن قيمتها المطلقة تمثل الحد الأقصى للتداخل الممكن.
لضمان التوافق التام:
الحد الأدنى للتداخل = الحد الأدنى لحجم العمود - الحد الأقصى لحجم الثقب
أقصى تداخل = أقصى حجم للعمود - أصغر حجم للثقب
هذه اختلافات نظرية في الحجم القطري. وهي لا تساوي قوة التجميع أو ضغط التلامس، الأمر الذي يتطلب اعتبارات إضافية تتعلق بالمواد والهندسة.
أمثلة عملية لتركيب الثقوب والأعمدة
تتضمن مشاكل التوافق والتفاوتات النموذجية حساب الأحجام القصوى للثقب والعمود لتحديد علاقة التجميع بينهما.
تستخدم الأمثلة التالية قطرًا أساسيًا مشتركًا يبلغ 25 مم. وهذا يسمح بمقارنة فئات الملاءمة الثلاث بشكل مباشر.
مثال 1: تركيب الخلوص — Ø25 H7/g6
حدود الثقب = 25.000–25.021 مم
حدود العمود = 24.980–24.993 مم
الحد الأدنى للخلوص = 25.000 - 24.993 = 0.007 مم
أقصى خلوص = 25.021 - 24.980 = 0.041 مم
النتيجة: يكون للتجميع دائمًا خلوص قطري يتراوح بين 0.007 و 0.041 مم.
مثال 2: تركيب انتقالي — Ø25 H7/k6
حدود الثقب = 25.000–25.021 مم
حدود العمود = 25.002–25.015 مم
أقصى خلوص = 25.021 - 25.002 = 0.019 مم
أقصى تداخل = 25.015 - 25.000 = 0.015 مم
النتيجة: قد يكون للتجميع خلوص يصل إلى 0.019 مم أو تداخل يصل إلى 0.015 مم.
مثال 3: تركيب التداخل — Ø25 H7/p6
حدود الثقب = 25.000–25.021 مم
حدود العمود = 25.022–25.035 مم
الحد الأدنى للتداخل = 25.022 - 25.021 = 0.001 مم
أقصى تداخل = 25.035 - 25.000 = 0.035 مم
النتيجة: يكون للتجميع دائمًا ما بين 0.001 و 0.035 مم من التداخل القطري النظري.
| تناسب نوع | الحد الأدنى من التصريح الموقع | الحد الأقصى للتصريح الموقع | نتيجة |
| H7/g6 | +0.007 ملم | +0.041 ملم | تخليص مضمون |
| H7 / k6 | -0.015 مم | +0.019 ملم | التخليص أو التداخل |
| H7/ص6 | -0.035 مم | -0.001 مم | تداخل مضمون |
تشير القيم الموجبة إلى الخلوص، بينما تشير القيم السالبة إلى التداخل. وتصف الحدود تركيبات الأحجام، وليس قوة التجميع الناتجة.
للقراء الذين يبحثون عن حلول مسائل متعلقة بحدود التوافق والتفاوتات بصيغة PDF، توضح هذه الحسابات العملية الطريقة بشكل مباشر. ويمكن تطبيق الصيغ نفسها على أحجام أساسية مختلفة بعد الحصول على الانحرافات المعيارية الصحيحة.
كيف يتم تطبيق الحدود والملاءمة والتفاوتات في عمليات التصنيع باستخدام الحاسوب (CNC)؟
تُطبَّق الحدود والتوافقات والتفاوتات في عمليات التصنيع باستخدام الحاسوب (CNC) من خلال تحديد أبعاد الميزات المقبولة، واختيار توافقات التجميع الوظيفية، والتحكم في عمليات التصنيع، والتحقق من الأجزاء النهائية عبر الفحص البُعدي. وتكتسب هذه الحدود أهمية خاصة بالنسبة للأعمدة، ومقاعد المحامل، والبطانات، وفتحات التثبيت، والمكونات الأخرى التي يعتمد أداؤها على دقة علاقات التزاوج.
اختيار القطع المناسبة للأعمدة والمحامل والبطانات
يبدأ اختيار التركيب المناسب بالوظيفة المطلوبة للتجميع. تحتاج المكونات المصممة للدوران أو الانزلاق عمومًا إلى خلوص مناسب، بينما قد تتطلب المكونات المثبتة بدقة أو المتصلة بشكل دائم تركيبات انتقالية أو تداخلية.
قد يتطلب عمود يدور داخل جلبة بسيطة خلوصًا مضبوطًا لدعم التشحيم والحركة. أما الجلبة المضغوطة المثبتة في غلاف فقد تحتاج إلى تداخل لمنع الدوران غير المرغوب فيه أو الحركة المحورية.
تتطلب مقاعد المحامل عناية خاصة لأن التركيب الصحيح يعتمد على اتجاه التحميل، وتصميم المحمل، ودرجة حرارة التشغيل، وما إذا كان الحمل يدور بالنسبة لحلقة المحمل. لذا، ينبغي إعطاء الأولوية لتوصيات الشركة المصنعة على أمثلة التركيب العامة.
العوامل الرئيسية في اختيار المقاس المناسب
الحركة النسبية: تحديد ما إذا كان يجب على المكونات أن تدور أو تنزلق أو تبقى ثابتة.
الحمل الميكانيكي: ضع في اعتبارك عزم الدوران، والقوى الشعاعية، والقوى المحورية، والاهتزاز.
درجة حرارة التشغيل: تقييم التمدد الحراري لكلا المادتين المتزاوجتين.
طريقة التجميع: ضع في اعتبارك التجميع اليدوي، أو الضغط المتحكم فيه، أو التجميع الحراري.
متطلبات الخدمة: مراعاة التشحيم والتآكل والصيانة والتفكيك.
تحديد التفاوتات الوظيفية في الرسومات الهندسية
ينبغي تحديد التفاوتات الوظيفية وفقًا لمتطلبات التجميع بدلاً من تطبيق أدق القيم الممكنة على كل بُعد. يجب أن يحدد الرسم الحجم الأساسي، ورمز التفاوت، والمعيار المطبق، والمتطلبات الهندسية الحرجة.
بالنسبة للمصممين الذين يتساءلون عن كيفية تحديد التفاوتات المسموح بها في الرسومات، فإنّ النهج الأمثل هو استخدام رموز التوافق القياسية ISO عند الاقتضاء، أو تحديد الانحرافات العليا والسفلى بشكل واضح. أما الأبعاد غير الحرجة وظيفيًا، فيمكن غالبًا استخدام التفاوتات العامة المناسبة لها.
على سبيل المثال، قد يتطلب عمود دقيق هامش خطأ في القطر من الدرجة IT6، بينما قد يسمح طول خارجي غير حرج بتفاوت أكبر بكثير. إن فصل الأبعاد الحرجة عن غير الحرجة يحسن كفاءة التصنيع ويمنع التكاليف غير الضرورية.
ينبغي أن تحدد الرسومات الهندسية أيضًا البيانات المرجعية ذات الصلة، وتشطيب السطح، والاستدارة، والموقع، أو متطلبات الانحراف عندما تؤثر هذه العوامل على الوظيفة. ولا يضمن القطر الصحيح وحده أن المكونات المتوافقة ستتركب بشكل صحيح.
قياس وفحص الأجزاء المصنعة باستخدام آلات CNC
يؤكد الفحص البُعدي أن المكونات المصنعة باستخدام آلات CNC تفي بحدود الحجم والمتطلبات الهندسية المحددة. وتعتمد طريقة الفحص على نوع الميزة، وقيمة التفاوت المسموح به، والمادة، وحجم الإنتاج.
تُستخدم الميكرومترات عادةً لقياس أقطار الأعمدة بدقة، بينما تُستخدم مقاييس الثقوب، ومقاييس السدادات المعايرة، وآلات قياس الإحداثيات لفحص الثقوب. وقد تستخدم عمليات الإنتاج بكميات كبيرة مقاييس وظيفية مخصصة أو أنظمة قياس متخصصة.
تؤثر درجة الحرارة ونظافة القطعة وقوة القياس والمعايرة ومهارة المشغل على موثوقية القياس. بالنسبة للتركيبات المحكمة، يجب أن يكون هامش الخطأ في الفحص ضئيلاً بما يكفي لدعم قرارات قبول فعّالة.
| الميزات | طريقة الفحص النموذجية | الغرض الرئيسي من التحقق |
| قطر رمح | ميكرومتر خارجي | حدود الحجم |
| حفرة قطرها | مقياس التجويف أو مقياس السدادة المعاير | خفض الماوس لعرض الإجابة |
| موضع الحفرة | آلة قياس إحداثيات ثلاثية الأبعاد أو جهاز قياس موضعي مناسب | محاذاة التجميع |
| رمح الجريان | مؤشر قياس أو جهاز قياس الاستدارة | دقة الدوران |
| سطح تزاوج مسطح | لوحة سطحية أو آلة قياس إحداثيات ثلاثية الأبعاد | التسطيح والتلامس |
| ملاءمة الإنتاج | مقياس وظيفي للتشغيل/الإيقاف | التحقق من الحدود |
تجمع عملية التصنيع باستخدام الحاسوب (CNC) الموثوقة بين القطع المُتحكم به والفحص المناسب. بالنسبة لميزات التجميع الحساسة، يُمكن أن يُساعد قياس القطعة الأولى والمراقبة المستمرة للعملية في تحديد التباين قبل إنتاج كميات كبيرة من الأجزاء.
الأسئلة الشائعة
كيف يتم حساب الحد الأدنى والحد الأقصى للخلوص بين الثقب والعمود؟
يُحسب الحد الأدنى للخلوص بطرح أكبر قطر مسموح به للعمود من أصغر قطر مسموح به للثقب. أما الحد الأقصى للخلوص فهو أكبر قطر للثقب مطروحًا منه أصغر قطر للعمود. بالنسبة لتركيب H7/g6 بقطر 25 مم، يتراوح قطر الثقب بين 25.000 و25.021 مم، بينما يتراوح قطر العمود بين 24.980 و24.993 مم. الحد الأدنى للخلوص هو 0.007 مم، والحد الأقصى هو 0.041 مم. هذه قيم قطرية. يعتمد خلوص التشغيل الفعلي أيضًا على درجة الحرارة والهندسة وظروف التركيب.
ما الفرق بين أنظمة التركيب القائمة على الثقب وأنظمة التركيب القائمة على العمود؟
يعتمد نظام الثقوب على فئة التفاوت H للثقوب كمرجع، ويُغير فئة التفاوت للعمود للحصول على تركيبات مختلفة. أما نظام الأعمدة فيعتمد على فئة التفاوت h للأعمدة كمرجع، ويُغير فئة التفاوت للثقوب. تُعد أنظمة الثقوب شائعة لأن تصنيع الثقوب بشكل موحد يُبسط عملية الإنتاج. وقد تكون أنظمة الأعمدة مفيدة عند العمل مع مخزون أعمدة موحد أو مكونات مُشتراة. يعتمد النهج الأمثل على توافر الأدوات، وتصميم المكونات، ومتطلبات التجميع، وتكلفة التصنيع.
كيف تقرأ رموز ISO Fit مثل H7/g6؟
يُحدد رمز التوافق وفقًا لمعيار ISO الأبعاد الأساسية وفئات التفاوت المسموح بها لأجزاء التوصيل. في Ø25 H7/g6، يُمثل 25 مم القطر الأساسي، ويُشير H7 إلى فئة تفاوت الثقب، بينما يُشير g6 إلى فئة تفاوت العمود. تُستخدم الأحرف الكبيرة للدلالة على الثقوب، بينما تُستخدم الأحرف الصغيرة للدلالة على الأعمدة. عند 25 مم، يسمح H7 بتفاوت يتراوح بين 25.000 و25.021 مم، بينما يسمح g6 بتفاوت يتراوح بين 24.980 و24.993 مم. ينتج عن ذلك تركيب ذو خلوص مناسب. يُرجى دائمًا مراجعة جداول ISO 286 ذات الصلة، لأن الانحرافات المسموح بها تعتمد على نطاق الحجم الأساسي.
كيف تؤثر درجة الحرارة على الخلوص والتداخل بين الأجزاء؟
تتناسب تغيرات درجة الحرارة مع الأبعاد لأن المكونات المتصلة تتمدد أو تنكمش وفقًا لمعاملات التمدد الحراري الخاصة بها. على سبيل المثال، يتمدد الألومنيوم بمقدار 23 × 10⁻⁶/كلفن تقريبًا، بينما يتمدد الفولاذ العادي بمقدار 12 × 10⁻⁶/كلفن تقريبًا. بالنسبة لغلاف ألومنيوم قطره 25 مم مع عمود فولاذي، قد يؤدي ارتفاع درجة الحرارة بمقدار 40 درجة مئوية إلى زيادة الخلوص القطري بمقدار 0.011 مم تقريبًا في نموذج بسيط غير مقيد. يعتمد السلوك الفعلي على الهندسة والقيود الميكانيكية وتدرجات درجة الحرارة وخصائص المواد. لذلك، يجب مراعاة التأثيرات الحرارية في التجميعات الدقيقة.
كيف يمكنك التحقق من أن الأجزاء المصنعة باستخدام آلات CNC تلبي معايير التفاوت المطلوبة؟
يتطلب التحقق قياس الأجزاء المتزاوجة ومقارنة أبعادها الفعلية بحدود التفاوت المسموح بها. يمكن فحص الأعمدة باستخدام ميكرومترات معايرة، بينما قد تتطلب الثقوب استخدام مقاييس قطر الثقب، أو مقاييس السدادات، أو معدات قياس الإحداثيات. ولتركيب H7/g6 بقطر 25 مم، يجب أن يفي كل من الثقب والعمود بنطاقاتهما المسموح بها. قد تتطلب التجميعات الحساسة أيضًا فحص الاستدارة، والموضع، والانحراف. يعتمد التحقق الموثوق على معدات معايرة، وظروف قياس مضبوطة، ومستوى مناسب من عدم اليقين في الفحص، ونتائج موثقة.
خاتمة
تُحدد الحدود والتوافقات والتفاوتات العلاقات البُعدية التي تسمح بتجميع المكونات الميكانيكية وتحريكها وتشغيلها بكفاءة. ويساعد فهم حدود الحجم والانحرافات ودرجات التفاوت وأنواع التوافق الرئيسية الثلاثة المهندسين على اختيار تركيبات الثقوب والأعمدة المناسبة.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام تقنية CNC للمكونات المعدنية والبلاستيكية المصممة حسب الطلب. يدعم فريقنا عمليات الطحن والخراطة باستخدام تقنية CNC، وتقييم التفاوتات، وتحليل التصميم للتصنيع، والفحص البُعدي، لمساعدة عملائنا على تحقيق خصائص دقيقة، وتوافق موثوق، وجودة مكونات ثابتة.
















