
قد يحتوي الغلاف المصنّع آليًا على سطح تثبيت مسطح، وتجويف عميق، ومقعد محمل، وفتحات ملولبة. وقد يحتاج العمود إلى أقطار نهائية، وأخاديد، وتجويف محوري. كل ميزة تفرض متطلبات مختلفة على حافة القطع، لذا يتطلب إنتاج جزء كامل عادةً استخدام عدة أدوات وفق تسلسل مُخطط له.
يساعد فهم أدوات التصنيع باستخدام الحاسوب (CNC) المهندسين على تقييم إمكانية التصنيع، كما يساعد المشترين على طرح أسئلة مفيدة حول العملية المقترحة. يشرح هذا الدليل عائلات الأدوات الرئيسية، وكيفية اختيارها وفقًا لمتطلبات القطع، وكيف تدعم أنظمة تثبيت الأدوات والقطع أداءها.
ما هي أدوات التصنيع باستخدام الحاسب الآلي؟
أدوات التصنيع باستخدام الحاسوب (CNC) هي الأدوات المستخدمة لتشكيل وتشطيب قطع العمل على آلات يتم التحكم فيها بواسطة الحاسوب. تشمل أدوات القطع الرئيسية قواطع التفريز، وأدوات الخراطة، والمثاقب، وأدوات التجويف، والموسعات، وأدوات التخريز. يحدد شكلها الهندسي واستخدامها الميزات التي يمكنها إنتاجها.
توفر آلة التحكم الرقمي الحاسوبي (CNC) تحكمًا دقيقًا في الحركة والطاقة والموضع. وتلامس أداة القطع المادة. أثناء عملية التفريز، تدور أداة القطع عادةً أثناء اتباع مسار مُبرمج. أما في عملية الخراطة التقليدية، فتدور قطعة العمل مقابل أداة تتحرك على سطحها.
يشير مصطلح أدوات القطع CNC تحديدًا إلى الأدوات التي تزيل المواد عن طريق القطع. وتشمل المناقشات الأوسع لأدوات CNC أيضًا حوامل الأدوات، والتجهيزات، ومعدات الإعداد. يثبت ظرف التثبيت أداة القطع، ويحدد جهاز التثبيت موضع قطعة العمل، ويدعم المسبار عملية القياس. وتختلف وظائف هذه الأجهزة الداعمة عن وظيفة حافة القطع نفسها.
ما هي الأنواع الرئيسية لأدوات التصنيع باستخدام الحاسوب (CNC)؟
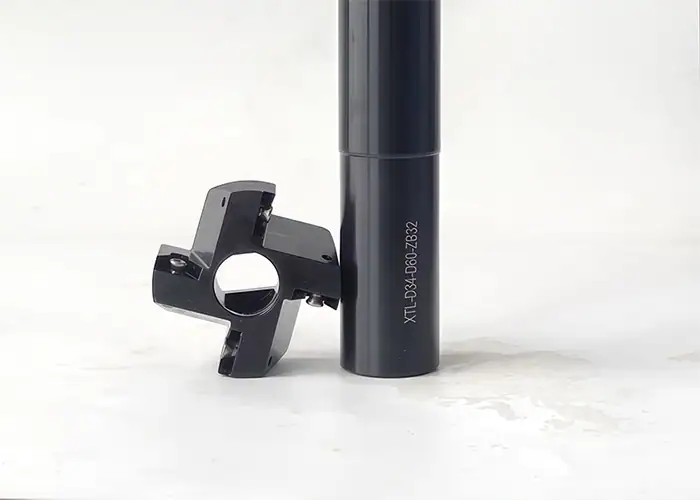
تُصنّف مجموعات الأدوات الرئيسية إلى فئاتٍ تشمل الطحن، والخراطة، وتشكيل الثقوب، واللولبة، والتخديد، وتشطيب الحواف. اختر المجموعة المناسبة وفقًا للميزة المطلوبة، ثم قيّم الأداة المحددة بناءً على متطلبات الوصول، والمواد، والرسم.
| تشغيل | أدوات مشتركة | ميزات نموذجية | فحص الاختيار الرئيسي |
| الطحن | قواطع طرفية، قواطع وجهية | وجوه، جيوب، جدران، ملامح | الوصول إلى القاطع والحامل |
| تحول | حشوات وحاملات قابلة للتدوير | الأقطار الخارجية، والأكتاف، والأسطح النهائية | هندسة الحواف ودعم قطعة العمل |
| حفر | مثاقب لولبية، مثاقب متخصصة للثقوب العميقة | الثقب الأولي | إزالة العمق والرقائق |
| ممل | قضبان حفر، رؤوس حفر قابلة للتعديل | ثقوب موسعة أو مصقولة | الصرامة والبدل المتاح |
| التوسيع | موسعات ثقوب | حجم الثقب النهائي والسطح | جودة الحفرة السابقة |
| خيوط | صنابير، ومطاحن لولبية، وحشوات لولبية | الخيوط الداخلية والخارجية | مواصفات الخيط والعمق القابل للاستخدام |
| الإيقاع والفراق | أدوات تشكيل الأخاديد، شفرات الفصل | التجاويف، أخاديد حلقات التثبيت، شقوق الفصل | العرض، والمدى، والتحكم في الرقائق |
| تشطيب الحافة | أدوات تشذيب الحواف، وأدوات التوسيع، وأدوات إزالة النتوءات | شطف الحواف، ومقاعد البراغي، وإزالة النتوءات | هندسة الحواف المحددة وإمكانية الوصول |
آلات تقطيع
تُستخدم قواطع التفريز لتشكيل الأسطح المستوية، والتجاويف، والشقوق، والجدران، والملامح المنحنية. أما قواطع التفريز الطرفية فتستخدم أطرافها القاطعة وحوافها المحيطية في مجموعة متنوعة من العمليات. وتُنتج قواطع التفريز السطحية عادةً أسطحًا عريضة ومسطحة، وغالبًا ما تستخدم حشوات قابلة للاستبدال.
في حالة تصنيع غلاف، قد يقوم قاطع طرفي بفتح تجويف داخلي بينما يقوم قاطع سطحي بتجهيز سطح التثبيت. يؤثر قطر القاطع على الوصول إلى الزوايا، ويجب أن يكون تركيب مجموعة الأدوات بالكامل خاليًا من الجدران والمشابك المحيطة. يمكن أن تؤثر هذه القيود على تصميم القطعة قبل بدء عملية التشغيل.
للحصول على مقارنة أدق بين رؤوس الكرات ونصف قطر الزاوية والشق وغيرها من الأشكال، راجع دليلنا لأنواع قواطع الطحن.
أدوات الخراطة والتسوية
تُستخدم أدوات الخراطة لتشكيل الأجزاء الدوارة مثل الأعمدة والأكمام والبطانات. وتُستخدم الخراطة الخارجية لتحديد الأقطار الخارجية والملامح المتدرجة. أما التسوية فتُستخدم لإنتاج الأسطح النهائية، بينما تُستخدم أدوات التشكيل المناسبة لتشكيل الأكتاف والمخاريط والخطوط الكنتورية.
تجمع العديد من مجموعات الخراطة بين قطعة قابلة للاستبدال وحامل. يقوم الحامل بتثبيت القطعة ودعمها، بينما يؤثر شكل القطعة ومادة القطع ونصف قطر طرفها على كيفية قطع الحافة وتشكيل الرقائق. يجب أن يتناسب كلاهما مع اتجاه الاقتراب المتاح والخصائص المحيطة.
تتطلب عمليات القطع الخشن والتشطيب متطلبات مختلفة على الحافة. قد لا يتحكم التصميم الهندسي المُعدّ للقطع الثقيلة في الرايش بكفاءة أثناء عملية التشطيب الخفيفة. يجب أن تتوافق عملية التخطيط مع حجم القطع الفعلي وعمق القطع، مع مراعاة صلابة قطعة العمل. قد يحتاج العمود النحيف إلى دعم إضافي واستراتيجية قطع مختلفة عن تلك المستخدمة مع جلبة قصيرة وصلبة.
ادوات حفر
تُستخدم المثاقب لإنشاء الثقوب عن طريق اختراق قطعة العمل. تشمل الخيارات الشائعة المثاقب الصلبة والتصاميم ذات الرؤوس أو الحشوات القابلة للاستبدال. تُستخدم المثاقب الحلزونية على نطاق واسع، بينما تُستخدم أدوات الثقوب العميقة المتخصصة في التطبيقات التي تتطلب الوصول والتوجيه وتوصيل سائل التبريد بطريقة مُخصصة.
يُعد عمق الثقب، وسطح الدخول، وظروف الخروج، وإخراج الرايش عوامل أساسية في عملية الاختيار. قد يؤدي الدخول المائل إلى تحميل حواف القطع بشكل غير متساوٍ. كما أن الرايش المحصور داخل ثقب عميق قد يُلحق الضرر بالأداة أو سطح الثقب. لذا، يجب أن تتكامل هندسة الأداة، ونظام التبريد، ودورة الحفر.
قد تساعد عملية تحديد الموقع في تحديد مدخل مناسب لبعض تصميمات المثاقب، ولكن يجب أن يكون شكلها الهندسي متوافقًا مع المثقاب. ولا ينبغي إضافتها تلقائيًا إلى كل مسار حفر. وبالمثل، قد يفي الحفر وحده بمتطلبات خلوص الثقب. ويُبرر إجراء عمليات تشطيب إضافية عندما تتطلبها الرسومات أو قدرة العملية المُثبتة.
أدوات مملة
تُستخدم أدوات التثقيب لتوسيع أو تشطيب ثقب موجود. تستخدم المخرطة عادةً قضيب تثقيب داخل جزء دوار، بينما قد يستخدم مركز التشغيل رأس تثقيب دوار. تتيح أنظمة التثقيب الدقيق القابلة للتعديل ضبط قطر القطع للحصول على التثقيب المطلوب.
يُعدّ التثقيب مفيدًا لتركيب محامل العجلات، ومواقع البطانات، وغيرها من العناصر الداخلية التي يُؤثّر قطرها وعلاقتها بالهندسة المحيطة بها. مع توفير كمية مناسبة من المعدن الخام وإعداد ثابت، يُمكن لهذه العملية تحسين هندسة الثقب وتحديد محوره بالنسبة لإعدادات التشغيل.
يُعدّ كلٌّ من سهولة الوصول والصلابة من القيود المهمة. فالثقب الصغير يُقلّل من قطر القضيب، بينما يزيد الثقب العميق من البروز المطلوب. ويجب أن يُوفّر التجميع الناتج مساحة كافية لإخراج الرايش ويقاوم الانحراف. قيّم القضيب والحامل مع مراعاة قوى القطع، والتفاوت المسموح به، ودعم قطعة العمل.
أدوات التوسيع
تُنهي المثاقب عملية حفر ثقب مُشَكَّل مسبقًا بإزالة كمية صغيرة نسبيًا من المعدن. وتُمكّن حوافها القاطعة المتعددة من الوصول بالثقب المُجهَّز إلى الحجم المطلوب وحالة السطح المطلوبة، مما يجعلها مفيدة لتحديد مواقع الثقوب وغيرها من خصائص الثقوب المتكررة.
تُعدّ العملية السابقة ضرورية. يجب أن يوفر الثقب كمية مناسبة من المادة اللازمة للموسع المُختار، ويجب أن تدخل الأداة بمحاذاة صحيحة. قد يؤدي نقص أو عدم انتظام المساحة المتاحة إلى منع الموسع من القطع بشكل متسق.
لا يُتوقع من عملية التوسيع تصحيح أخطاء الموضع أو الاستقامة في الثقب الأصلي. إذا كان الموقع أو المحاذاة هما الشاغل الرئيسي، فقد تتطلب العملية تحضيرًا مختلفًا أو عملية حفر. اختر بين الحفر والتوسيع وفقًا للرسم وحالة الثقب الموجود.
صنابير ومطاحن خيوط
تُنتج صنابير القطع خيوطًا داخلية في الثقوب المُجهزة. عادةً ما تُوجه تصاميم الرؤوس الحلزونية الرايش للأمام في الثقوب النافذة، بينما تسحب تصاميم الأخاديد الحلزونية المناسبة الرايش للخلف من الثقوب المغلقة. ويُحدد نوع المادة وشكل الثقب مدى ملاءمة تصميم معين للصنبور.
تُشكّل صنابير التشكيل الخيوط عن طريق إزاحة المادة المطيلية بدلاً من قطع الرايش. وهي تتطلب مادة مناسبة لقطعة العمل، وإعدادًا دقيقًا للثقب، وتزييتًا مناسبًا. ولا يجعلها عملها الخالي من الرايش قابلة للتبديل مع صنابير القطع.
تقوم آلات تشكيل الخيوط بتشكيل الخيوط عبر مسار حلزوني متناسق. تتطلب هذه الآلات حركة متوافقة للماكينة ومساحة كافية لدخول أداة القطع ومتابعتها للمسار. وعندما يسمح تصميم أداة القطع بذلك، يمكن لآلة تشكيل الخيوط تغطية أقطار خيوط مختلفة بنفس الخطوة والشكل.
توفر عملية التثقيب غالبًا مسارًا مباشرًا للحصول على حجم لولبي داخلي متكرر. أما عملية طحن اللولب فتتيح ضبطًا مبرمجًا لقطر اللولب، ويمكن أن تكون مفيدة عندما يكون التحكم في الرايش أو نطاق الأقطار المختلفة أمرًا بالغ الأهمية.
تأكد من نوع السن اللولبي، وفئة التفاوت، وعمق السن اللولبي الكامل القابل للاستخدام. يتطلب الثقب المغلق خلوصًا للأداة المختارة وأي شكل هندسي لرأس المثقاب يتجاوز عمق السن اللولبي الكامل المطلوب. يمكن أيضًا إنتاج أسنان لولبية خارجية على الأجزاء المخرطة باستخدام حشوات لولبية مخصصة.
أدوات التخديد والفصل
تُستخدم أدوات التخديد لإنشاء تجاويف على الأقطار الخارجية، أو الثقوب الداخلية، أو الأسطح النهائية. وتشمل تطبيقاتها أخاديد حلقات التثبيت، وأخاديد منع التسرب، وميزات الخلوص. أما أدوات الفصل فتقطع قطعة العمل المخرطة لفصل المكون عن قضيب المعدن أو الجزء المتبقي.
يجب أن يتناسب كل من الجزء الداخلي والشفرة الداعمة أو الحامل مع عرض الأخدود وعمقه واتجاه الوصول إليه. قد لا تكون الأداة التي تصل إلى أخدود خارجي مناسبة لأخدود وجهي أو تجويف داخلي. كما يمكن أن تعيق الحواف المجاورة الحامل حتى عندما تبدو حافة القطع في متناول اليد.
قد تُركّز هذه العمليات أحمال القطع في حيز ضيق. لذا، يجب الحفاظ على صلابة التجميع قدر الإمكان مع توفير مسار لخروج الرايش. أثناء عملية الفصل، يجب مراعاة استقرار قطعة العمل وكيفية التحكم في المكون المفصول.
أدوات الشطف وإزالة النتوءات
تُستخدم أدوات الشطف لإنشاء حواف بزوايا محددة. وتُستخدم أدوات التوسيع لإنشاء تجاويف مخروطية، غالبًا لرؤوس البراغي. أما أدوات إزالة النتوءات فتزيل المواد غير المرغوب فيها المتبقية على الحافة بعد عملية أخرى. تتداخل وظائف هذه الأدوات في بعض التطبيقات، ولكن الشكل الهندسي النهائي المطلوب هو الذي يحدد اختيار الأداة المناسبة.
قد يتطلب الرسم شطفًا محدد الأبعاد عند فتحة واحدة وإزالة النتوءات فقط عند فتحة أخرى. ويمكن أن يؤدي توسيع كلا الحافتين بنفس العملية إلى تغيير السطح الوظيفي أو تقليل عمق السن اللولبي القابل للاستخدام.
تستحق الحواف الخلفية والثقوب المتقاطعة عناية خاصة أثناء التخطيط. قد لا تصل أداة القطع التي تصل إلى مقدمة الثقب إلى مخرجه أو إلى نقطة التقاطع الداخلية. يمكن استخدام أدوات متخصصة لشطف الحواف الخلفية أو إزالة النتوءات من الثقوب المتقاطعة لمعالجة التطبيقات التي يسهل الوصول إليها، بينما قد تتطلب الميزات الأخرى طريقة تشطيب منفصلة. حدد متطلبات الحافة مبكرًا بما يكفي لتضمين إمكانية الوصول والفحص اللازمين.
كيف تختار أدوات CNC لتلبية متطلبات القطع؟
اختر أدوات التصنيع باستخدام الحاسوب (CNC) من خلال ربط كل ميزة بمادتها، ومتطلبات أبعادها، وقيود الوصول إليها، وكمية الإنتاج. ثم تحقق مما إذا كانت الآلة ومجموعة الأدوات الكاملة قادرة على أداء العملية المقترحة بكفاءة.
ابدأ بهندسة الميزات والوصول إليها
ابدأ بالميزة النهائية والاتجاه الذي يمكن من خلاله تشكيلها. قد يكون هناك تجويف، وأخدود وجهي، وثقب أعمى ملولب متجاورين، لكنهما يتطلبان أساليب مختلفة تمامًا.
تحقق من المساحة التي يغطيها التجميع بالكامل، بما في ذلك الساق والحامل والوصلات. تأكد أيضًا من إمكانية إدخال الأداة وإخراجها وإزالة الرقائق. قد تصطدم الأداة، حتى لو كانت مناسبة للشكل النهائي المصمم باستخدام برنامج التصميم بمساعدة الحاسوب (CAD)، أثناء اقترابها.
تشمل عمليات فحص الرسومات والنماذج المفيدة ما يلي:
- ميزات مخفية خلف الأكتاف أو الفتحات الضيقة.
- تجاويف عميقة تحد من قطر القضيب وصلابته.
- خيوط ذات مساحة صغيرة تتجاوز عمق الخيط الكامل المطلوب.
- الحواف التي تصبح غير قابلة للوصول بعد عملية أخرى.
عندما يتطلب الوصول استخدام أداة طويلة أو متخصصة بشكل غير معتاد، ناقش تعديل الميزة قبل وضع التصميم النهائي. يمكن لتغيير بسيط في الفتحة أو التجويف أن يخلق مسارًا أكثر عملية للتصنيع.
قم بمطابقة العملية مع متطلبات الحجم والموقع والتشطيب.
يُعدّ قطر الثقب وموقعه وشكله وملمس سطحه متطلبات منفصلة. ولا يضمن استيفاء التفاوت المسموح به في القطر أن يكون المحور في الموقع الصحيح أو أن السطح يفي بمواصفات التشطيب المطلوبة.
يجب فصل معايير القبول قبل اختيار مسار التشطيب. قد يستوفي التجويف متطلبات الحجم مع عدم استيفائه متطلبات الأسطوانية أو الموضع. يجب أن تراعي عملية التشغيل والإعداد جميع المتطلبات ذات الصلة، بما في ذلك العلاقات بين المعالم وأي نظام مرجعي محدد.
خطط للتفتيش وفقًا للمتطلبات نفسها. يمكن لمقياس القطر الداخلي تقييم القطر، لكن هذا القياس وحده لا يحدد الموقع بالنسبة إلى مرجع. قد يلزم قياس الإحداثيات أو طريقة مناسبة أخرى لتحديد الموقع والعلاقات الهندسية. كما يتطلب نسيج السطح المحدد طريقة تحقق مناسبة. إن اختيار عملية التشطيب ومنهجية التفتيش معًا يجنب اعتبار قراءة قطر واحدة دليلًا على المطابقة الكاملة.
قم بمطابقة هندسة الأداة ومادة القطع مع قطعة العمل.
حدد نوع السبيكة وحالتها بدلاً من استخدام مصطلحات عامة مثل معدن أو بلاستيك. تؤثر الصلابة، وسلوك الرايش، والتآكل، وميل الأداة للالتصاق بالحافة على اختيارها.
في عملية الخراطة، يجب أن يتناسب نوع أداة القطع وشكل كاسر الرقائق مع المادة وظروف القطع. قد لا تكون الحافة الحادة المناسبة لسبائك الألومنيوم المطيل خيارًا مناسبًا للقطع المتقطع في الفولاذ المقسى. بالنسبة للمثاقب والصنابير، يجب أن يراعي تصميم قناة القطع وحافة القطع أيضًا الرقائق الناتجة عن تلك المادة.
يُوفر الفولاذ عالي السرعة والكربيد مزيجًا مختلفًا من المتانة ومقاومة التآكل وكفاءة التشغيل. يجب أن تتناسب الطلاءات مع المادة الأساسية وقطعة العمل والتطبيق. لا تُعد الأداة المطلية الخيار الأمثل تلقائيًا لكل المواد.
استخدم توصيات الشركة المصنعة للأدوات كنقطة انطلاق، ثم حدد ظروف القطع للإعداد الفعلي. إن نسخ سرعة أو معدل تغذية من عملية أخرى دون التحقق من حالة المادة، وتداخل الأداة، وتوصيل سائل التبريد قد يُفسد اختيارًا كان من الممكن أن يكون منطقيًا.
ضع في اعتبارك كمية الإنتاج وإدارة الأدوات
غالباً ما يُفضّل في تصميم النماذج الأولية استخدام أدوات متوفرة بسهولة وعملية قابلة للتعديل. وتصبح الأداة المخصصة أكثر جاذبية عندما يُبرر التصميم المستقر وكمية الطلب المتوقعة متطلبات تجهيزها واستبدالها.
لضمان استمرارية الإنتاج، يجب تقييم كيفية تحديد الأدوات وضبطها وفحصها واستبدالها. حدد الأدوات التي تتحكم في الخصائص الأساسية وكيفية اكتشاف التآكل قبل أن تتجاوز هذه الخصائص حدودها. ينبغي أن تخضع القطع أو الأدوات البديلة لإجراءات ضبط دقيقة لضمان اتساق العملية بعد التغيير.
قارن التكلفة الإجمالية للتصنيع بدلاً من سعر شراء أداة القطع فقط. تشمل التكاليف ذات الصلة الإعداد، ووقت التشغيل، وتغييرات الأدوات، والفحص، وعواقب إعادة العمل أو الأجزاء التالفة. يمكن لفرق المشتريات الاستفسار عن كيفية دعم الأدوات المقترحة للطلبات المتكررة، وما التغييرات التي قد تتطلب إعادة فحص العملية.
كيف تدعم أنظمة تثبيت الأدوات وأنظمة تثبيت المشغولات أدوات التحكم الرقمي الحاسوبي (CNC)؟
تُثبّت أدوات القطع أداة القطع وتُحدد موضعها، بينما تُحدد أدوات تثبيت القطعة موضع القطعة وتدعمها. ويؤثر كلا النظامين على قدرة الأداة المختارة على إنتاج الميزة المطلوبة باستمرار، خاصةً عندما يكون مدى الوصول أو صلابة القطعة محدودًا.

حوامل الأدوات، والظرف، وإعداد الأدوات
تستخدم الأدوات الدوارة ظروف تثبيت أو كوليتات أو حوامل أخرى متوافقة للتوصيل بالمغزل. أما ريش الخراطة وقضبان التثقيب فتستخدم حوامل مناسبة للبرج أو واجهة الماكينة. يجب أن يوفر هذا التوصيل تثبيتًا مناسبًا، وخلوصًا كافيًا، وصلابةً كافيةً للتشغيل.
في التجميعات الدوارة، يؤثر الانحراف على مدى انتظام تعشيق حواف القطع. يساعد تنظيف أسطح التلامس، والتجميع الصحيح، والتثبيت المناسب على التحكم في هذا الانحراف. حافظ على طول الأداة غير المدعومة قصيرًا قدر الإمكان، مع مراعاة طول التثبيت المحدد.
يجب أن يتطابق طول الأداة وقطرها والإزاحات ذات الصلة مع التجميع الفعلي. ويمكن دعم هذا الإعداد عن طريق الضبط المسبق والقياس داخل الماكينة. لا يمكن للإزاحة الدقيقة أن تعوض عن حامل غير مستقر، ولا يمكن لحامل صلب أن يصحح بُعد أداة مُدخل بشكل خاطئ.
أدوات التثبيت، ونقاط الإسناد، ودعامات قطع العمل
تُحدد أداة التثبيت كيفية تحديد موضع القطعة وتقييدها أثناء عملية التشغيل. يجب أن تدعم أسطح تحديد الموضع الخاصة بها استراتيجية المرجع المختارة، خاصةً عندما يعتمد موضع الميزة على عملية سابقة.
يجب أن تقاوم عملية التثبيت أحمال القطع دون تشويه المكون. قد تحتاج الجدران الرقيقة والأجزاء النحيلة إلى دعم موضعي أو تسلسل مُعدّل بحيث لا يؤدي إزالة المواد إلى ترك جزء مرن مُعرّض لقوى قطع شديدة.
يجب أن تظل إمكانية الوصول والدعم والقياس متوافقة طوال مسار الفحص. بالنسبة للأجزاء التي قد تتشوه عند تثبيتها، يجب أن تحدد خطة الفحص أيضًا حالة التقييد المطلوبة. قد يؤدي قياس مكون مثبت بإحكام إلى إخفاء الحركة التي تظهر بعد فك التثبيت.
كيف يتم دمج أدوات التحكم الرقمي الحاسوبي (CNC) لتصنيع قطعة كاملة؟
يتم إنتاج القطعة الكاملة من خلال دمج الأدوات حول خصائصها وتخطيط كيفية تحضير كل عملية للعملية التالية. يجب أن يحافظ التسلسل على أسطح التحديد المفيدة، ويوفر هامش التشطيب عند الحاجة، ويبقي الخصائص الأساسية في متناول اليد.
مثال على غلاف ذي ثقوب وأسنان دقيقة
لنفترض وجود غلاف من الألومنيوم مزود بسطح تثبيت، وجيب داخلي، وتجويف دقيق، وفتحات تثبيت ملولبة. يُحدد مخطط الأدوات المحتمل دورًا مختلفًا لكل عملية:
| ميزة الجزء | أداة محتملة | الغرض من العملية |
| وجه التركيب | طاحونة الوجه | قم بتحديد سطح يُستخدم للتركيب أو الموقع اللاحق |
| جيب داخلي | مطحنة نهاية | قم بإزالة المخزون الداخلي وتشطيب الجدران التي يمكن الوصول إليها |
| التخليص والثقوب التجريبية | حفر | قم بثقب الثقوب إلى الحجم النهائي أو جهزها لعملية أخرى. |
| تجويف دقيق | أداة حفر دقيقة أو موسع | أكمل عملية الحفر من خلال مسار يتناسب مع متطلباتها |
| خيوط التثبيت | صنبور القطع أو مطحنة الخيوط | قم بإنتاج الخيط القابل للاستخدام المحدد |
| حواف الفتح | أداة تشذيب أو إزالة النتوءات | حدد شرط الحافة المطلوب |
يكمن القرار المهم في كيفية تفاعل هذه العمليات. إذا تم تحديد موضع التجويف بالنسبة لسطح التثبيت، فيجب أن يحدد الإعداد هذه العلاقة. وإذا ترك التجويف جدارًا رقيقًا حول التجويف، فيجب على المخطط مراعاة التغير في الصلابة قبل تحديد الحجم النهائي.
يؤثر تحضير السن اللولبي أيضًا على الأعمال اللاحقة. يجب أن يتناسب عمق الثقب مع طريقة السن اللولبي المختارة، ويجب أن يحافظ تشطيب الحواف على عمق السن اللولبي الكامل المطلوب. ينبغي أن توضح الخطة النهائية الأسطح التي تُثبّت عليها الحاوية وكيفية التحقق من العلاقات الحرجة.
مثال على عمود أو جلبة مصقولة
قد يجمع العمود المتدرج بين عمليات الخراطة الخارجية، والتسوية، والحفر المحوري، والتجويف، واللولبة الخارجية. وقد يُضاف إلى الجلبة عملية حفر داخلي أو توسيع لتحديد قطرها. وقد تفصل أداة الفصل أيًا من المكونين عن قضيب المعدن.
تحدد الإعدادات كيفية عمل هذه الأدوات معًا. يمكن للميزات التي يتم تشكيلها أثناء بقاء القطعة في إعداد مشترك أن تشترك في حالة تحديد الموقع نفسها. أما الميزات التي يتم إكمالها بعد النقل فتتطلب طريقة مدروسة لتحديد موقع المكون ودعمه مرة أخرى.
بالنسبة للجلبة ذات الجدار الرقيق، يتطلب تشطيب القطر الخارجي والثقب مراعاة تشوه التثبيت وأحمال القطع. أما بالنسبة للعمود النحيف، فقد يؤدي إزالة المادة إلى تقليل الصلابة قبل اكتمال الأقطار النهائية. قد تؤثر هذه الاعتبارات على تسلسل عمليات التشغيل الخشن، أو مقدار التشطيب النهائي، أو ترتيب الدعامات.
لذا، تتجاوز خطة الأدوات مجرد قائمة بالقواطع. إذ ينبغي أن تربط الحواف والحوامل المختارة بالمواد الخام، وتثبيت القطعة، وتسلسل العمليات، ومتطلبات فحص القطعة النهائية.
الأسئلة الشائعة
كيف يؤثر تآكل الأدوات على عمليات التصنيع باستخدام الحاسوب (CNC)؟
قد يؤدي تآكل الأدوات إلى انحراف الأبعاد، وضعف جودة السطح، وعدم اتساق جودة القطع. ويساعد رصد التآكل واستبدال الأدوات أو إعادة ضبطها قبل تجاوزها حدود العملية على الحفاظ على قابلية التكرار.
ما هو إزاحة الأداة في عمليات التصنيع باستخدام الحاسوب (CNC)؟
إزاحة الأداة هي قيمة مخزنة في وحدة التحكم CNC لمراعاة هندسة الأداة، مثل الطول أو نصف القطر. تسمح إزاحات التآكل بإجراء تصحيحات طفيفة للأبعاد مع تآكل حافة القطع.
ما هي الأدوات الحية في آلة CNC؟
تستخدم تقنية الأدوات الحية أدوات دوارة تعمل بالطاقة على مخرطة CNC أو مركز خراطة لعمليات الطحن والحفر والتثقيب. وتتيح هذه التقنية تصنيع المزيد من الميزات في عملية إعداد واحدة، مما يقلل من عمليات النقل بين الآلات.
خاتمة
يبدأ اختيار أدوات التصنيع باستخدام الحاسوب (CNC) بفهم متطلبات كل ميزة. فلكل من قواطع التفريز، وأدوات الخراطة، والمثاقب، وأدوات التجويف، والموسعات، وأدوات التخريز غرضٌ مختلف. وتجمع العملية العملية بينها وبين حوامل مناسبة، ودعامات لقطعة العمل، وفحص دقيق للتأكد من تحقيق النتيجة المرجوة.
تُقدّم شركة TiRapid خدمات تصنيع دقيقة باستخدام آلات CNC لتصنيع قطع معدنية وبلاستيكية هندسية حسب الطلب، مع توفير خدمة تقييم التصنيع وفحص الأبعاد للنماذج الأولية والإنتاج بكميات صغيرة. أرسل نموذج CAD الخاص بك، ورسمك، ومعلومات عن المواد والكمية والمتطلبات الأساسية لمناقشة منهجية تصنيع عملية وطلب عرض سعر.
















