
刀具磨损是车削加工中非常普遍的问题。无论是使用传统车床还是数控车床,刀具在连续加工条件下都会逐渐磨损。一旦刀具磨损严重,就会影响尺寸精度、表面光洁度和加工效率,甚至可能导致刀具断裂或工件报废。在许多加工车间,尺寸不稳定、刀片频繁失效和切削噪音异常等问题都与刀具磨损密切相关。及时识别刀具磨损情况并采取适当的措施,可以显著提高加工稳定性并延长刀具寿命。
车削刀具磨损的原因是什么?
在车削加工过程中,刀具会受到高温、高压和持续摩擦的影响,因此刀具磨损不可避免。然而,磨损率会因加工条件的不同而有很大差异。了解磨损的原因有助于更有效地减少刀具损伤。
切削温度过高会导致刀具损坏
车削过程中,切削刃附近会产生大量热量。切削速度越高,刀具与工件之间的摩擦力越大,导致刀尖温度迅速升高。当温度持续过高时,刀具硬度会降低,切削刃会软化,并可能出现涂层剥落或崩刃现象。高速加工不锈钢和硬化材料时,这个问题尤为严重。如果冷却不足,刀具寿命将显著缩短。
工件硬度影响刀具寿命
不同材料对刀具磨损的影响程度不同:
- 低碳钢相对容易加工。
- 硬化钢具有更高的切削阻力
- 不锈钢容易产生积屑瘤和加工硬化现象。
- 铸铁会产生磨蚀性磨损颗粒。
如果刀片材料与工件材料不匹配,很容易发生刀具快速磨损或刀刃崩刃。
切削参数不当
许多刀具失效都与不正确的参数设置有关。过高的切削速度、进给率或切削深度会显著增加刀具负荷。一旦切削参数超过刀片的承受能力,切削温度就会迅速升高,磨损也会加速。一些操作人员为了提高生产效率而持续使用高负荷切削条件,但这往往会大幅缩短刀片寿命。
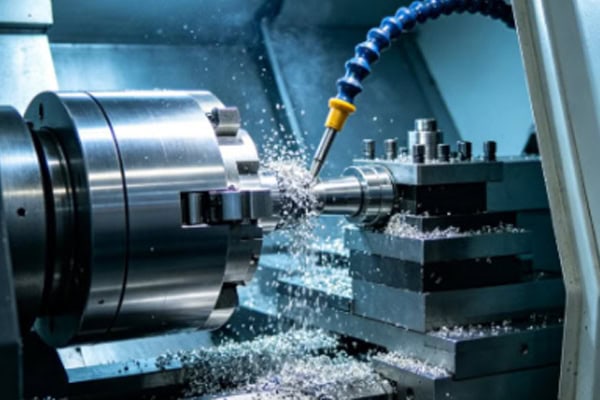
车削刀具磨损的常见类型
不同的磨损模式对加工质量和刀具寿命的影响方式各不相同。了解常见的磨损类型有助于操作人员快速识别问题并调整加工条件。
侧面磨损
后刀面磨损是刀具最常见的磨损形式之一。随着切削时间的增加,后刀面逐渐磨损,导致切削刃变钝。这会降低表面光洁度并增加切削阻力。继续使用可能会导致尺寸误差。在正常情况下,后刀面磨损是正常的,但当磨损达到临界值时,刀片就应该更换。
耙面上的火山口磨损
高温下,切屑持续流过刀片前刀面,逐渐形成月牙形沟槽。这种磨损在高速加工中很常见,尤其是在加工高强度材料时。月牙形磨损会削弱刀片结构,最终可能导致刃口失效。在高速切削环境下,参数控制不当会显著加速月牙形磨损。
边缘崩裂问题
刃口崩裂是一种严重的刀具故障问题。常见原因包括:
- 过度切割冲击
- 剧烈的机器振动
- 工件夹持稳定性差
- 工具强度不足
这个问题更容易在断续切削过程中出现。一旦切削刃产生碎屑,工件表面通常会留下可见的痕迹,尺寸精度可能会立即受到影响。
如何减少车削刀具磨损
虽然刀具磨损无法完全避免,但适当的加工调整可以显著降低磨损率。在许多生产环境中,优化加工条件后,刀片寿命会大幅提高。
选择合适的工具材料
不同的工件材料需要不同的刀片类型:
- 普通钢材加工采用涂层硬质合金刀片
- 不锈钢需要耐热嵌件。
- 硬化材料需要 CBN 工具
- 铝合金更适合用于PCD嵌件。
当刀片材料匹配得当时,加工稳定性和刀具寿命将显著提高。
调整切削参数以减少负载
合理的切削参数有助于降低刀具应力。如果刀具磨损过快,可以降低切削速度、减少进给量或采用多道次切削方法。在许多情况下,略微降低主轴转速即可显著延长刀片寿命。加工参数也应根据实际切削情况不断调整,而不是一成不变。
改善冷却和芯片排气
冷却液可以降低刀尖温度并改善排屑效果。如果冷却液流量不足或方向不当,则无法有效散热,从而加速刀具磨损。排屑不良还可能导致切屑反复摩擦刀片,进一步升高切削温度。使用断屑槽刀片、提高冷却液压力以及优化加工路径均有助于改善切屑控制。
如何判断工具何时应该更换
许多操作人员即使刀片磨损严重仍继续使用。这不仅影响加工质量,还会增加生产风险。适当的刀具状态监测有助于避免进一步的加工问题。
表面光洁度明显下降
随着切削刃变钝,工件表面开始发生明显变化。常见迹象包括表面粗糙、刀痕过多、表面撕裂和光滑度下降。这些症状通常表明刀片已进入严重磨损阶段。继续加工可能会导致产品报废。
尺寸精度变得不稳定
刀具磨损后,加工重复性会降低:
- 维度开始漂移
- 产品一致性恶化
- 表面处理精度显著下降。
- 刀具补偿调整变得更加频繁
即使机器和程序保持不变,尺寸不稳定通常是由于刀具磨损造成的。
异常切削噪音和机器负载
正常情况下,切削声相对稳定。如果在加工过程中出现尖锐噪音、高频振动或反复冲击声,通常是刀具异常磨损所致。同时,主轴负载通常会增加,机床振动和发热量也会增强。继续使用磨损的刀具可能会导致刀片断裂,甚至损坏机床。
车削刀具使用中的常见错误
许多机械加工车间存在不正确的操作习惯,这些习惯可能不会立即显现问题,但会逐渐加速刀具磨损并影响机器稳定性。
常见问题包括持续重载切削、未针对不同材料更换刀片、继续使用严重磨损的刀具以及长时间保持切削参数不变。一些操作人员还会忽略冷却液浓度和排屑情况,导致刀具过热。不同的材料、工件结构和加工阶段都需要灵活调整刀具和切削条件。持续使用相同的参数和刀片往往会导致刀具磨损问题日益严重。
















