
许多客户选择数控铣削时,他们最关心的往往不是机器能否运转,而是零件生产后的稳定性、是否需要返工以及是否会影响整体交货进度。在实际项目中,尺寸偏差、表面毛刺、刀具磨损和夹紧不稳等问题十分常见。一旦最初的判断出现偏差,就很容易导致成本增加、交货延迟以及批量生产风险。为了提高数控铣削的可靠性,关键不仅在于关注机器规格,更在于提前识别问题,找到根本原因,并优化工艺、刀具和管理,从而从一开始就控制风险。
数控铣削中最常见的精度问题
准确性问题通常是客户首先注意到的问题,也是最容易导致返工和交付延误的核心风险,因此必须首先解决这些问题。
尺寸超出公差误差
尺寸误差是客户最容易发现的问题。它们通常与刀具补偿设置、编程错误、机器状况或检测方法有关。如果不能及早控制,这些问题很容易在批量生产过程中被放大。
- 错误的程序坐标输入会直接导致加工尺寸偏移,而且这种问题往往不会只影响一个零件,而是会导致整批零件出现同样的偏差。
- 热变形和导轨磨损也会降低批量零件的一致性,尤其是在长时间连续加工后,这些误差往往会逐渐累积。
- 如果不能及时进行检查,问题可能要等到整批产品完成后才能发现,届时返工成本和时间损失将大幅增加。
尺寸偏差看似是一个基本问题,但它往往是数控铣削项目中返工的主要原因。
表面粗糙度不符合要求
许多零件可能符合尺寸要求,但由于表面光洁度不合格,仍然无法满足客户的需求,尤其是模具表面、外观零件和配合表面,这些零件对表面质量的要求较高。
- 工具变钝后,会在表面留下明显的工具痕迹,导致发白、划痕或细小凹槽,直接影响外观和使用性能。
- 进给速度过快或切削参数不当会导致表面出现颤纹、波纹,甚至局部烧焦,使后处理更加困难。
- 对于模具、外观零件和配合面而言,表面质量不仅影响视觉外观,还影响装配精度和使用寿命。
如果事先没有控制表面粗糙度,后期抛光和返工的成本通常会大幅增加。
零件变形影响装配
薄壁零件、深腔零件和大面积铝制零件在数控铣削过程中容易变形,尤其是当材料内部应力较高或结构较薄时。
- 过大的夹紧力会导致工件变形。虽然加工过程中可能看起来正常,但一旦松开夹具,零件可能会回弹并发生翘曲。
- 不合理的加工顺序可能会导致内部应力释放后发生变形,尤其是在大面积材料去除后,零件内部的应力变化变得更加明显。
- 即使变形的零件单独来看符合尺寸要求,但在装配过程中仍然可能导致干涉、间隙不均匀或定位误差。
变形问题通常不会在加工结束时出现,而只会在装配阶段显现出来。
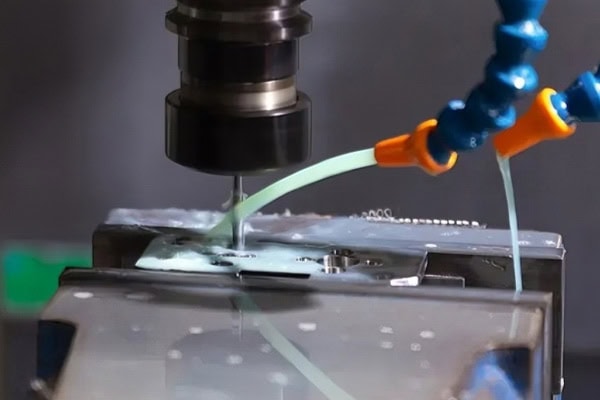
工具和工艺设置引起的问题
工具和工艺参数看似是次要的加工细节,但实际上它们直接决定了加工效率、稳定性和最终成本,因此不可忽视。
刀具快速磨损
刀具寿命短会直接增加加工成本,并影响加工稳定性。尤其是在批量生产中,刀具管理不善会引发一系列问题。
- 如果材料硬度高,但刀具选择不当,磨损会显著加快,并可能出现崩刃、积屑瘤、切削性能差等问题。
- 切削液不足或排屑不良也会加剧刀具磨损,因为切削热无法及时散去,刀具工作环境持续恶化。
- 刀具磨损后,尺寸精度和表面质量都会下降。很多情况下,客户看不到刀具本身的问题,只发现最终零件的质量变差了。
刀具管理不善是数控铣削中最容易被忽视的隐性成本之一。
不合理的刀具路径规划
刀具路径设计不佳不仅会降低加工速度,而且容易在关键位置造成问题,特别是对于复杂曲面和深腔结构而言,这些结构需要更高的路径规划精度。
- 过多的空切动作会浪费加工时间,导致机器花费大量时间进行非生产性运动,这自然会降低整体效率。
- 拐角处路径过渡不良会导致局部过度切削、残留材料堆积或刀具载荷突然变化,从而影响加工稳定性。
- 如果刀具路径中没有对复杂曲面进行优化,则表面光洁度将非常不稳定,返工和修正的可能性将会增加。
合理的刀具路径规划通常比简单地提高主轴转速更能有效地提高整体效率。
切削参数不匹配
不正确的参数设置会损害效率和质量,甚至可能缩短机器和工具的使用寿命。
- 如果主轴转速过低,效率会降低,加工周期会变慢;如果转速过高,可能会烧毁刀具,产生热量,或者使表面质量变差。
- 进给速度过快可能导致刀具断裂、划伤或切削不稳定,而进给速度过慢则会增加摩擦力,实际上会降低效率。
- 不同的材料需要不同的切削参数。一套参数不能适用于所有材料,因为铝、不锈钢、铜和工程塑料的切削特性都截然不同。
参数匹配是否合理直接决定了数控铣削能否实现稳定的批量生产。
设备和操作中的风险
机器状态和操作规范同等重要。许多看似复杂的问题实际上源于基础流程控制不善。
夹紧不稳定会导致误差
许多机械加工问题并非由机床本身引起,而是由于不合理的夹紧方式造成的。在批量生产和加工复杂零件时,这种情况尤为常见,因为这些问题更容易被放大。
- 工件定位不准确会影响后续所有工序。即使程序正确,最终结果也可能无法满足要求。
- 当夹具刚性不足时,工件在切割过程中可能会移动,尤其是在重切削或强侧向力作用下。
- 零件重新夹紧的次数越多,累积误差越大,零件的一致性就越低。
夹紧稳定性是保证数控铣削精度的首要条件。
机器振动影响质量
振动会导致表面波纹、缩短刀具寿命,并使加工不稳定。许多随机出现的质量问题实际上都与振动有关。
- 当机器刚性不足时,高速切削更容易引起颤动,刀具路径可能会偏离理想状态。
- 主轴状况不佳会放大加工误差,尤其是在高转速下,即使是微小的异常也会变得很明显。
- 经过长时间连续加工后,设备的耐热稳定性也会下降,热漂移会进一步影响尺寸和表面质量。
如果振动控制不当,许多看似随机的质量问题会反复出现。
编程和操作错误
即使是最好的设备,如果程序出错,仍然会报废零件,因此必须同时进行程序审查和操作纪律。
- 坐标系设置不正确会导致整个零件加工位置偏离,这种错误通常会影响广泛的操作,而且纠正起来成本很高。
- 不进行仿真直接运行机器风险很大,因为许多干扰问题、过切和路径错误都可以在仿真阶段提前检测到。
- 当操作员缺乏经验时,他们可能会忽略警报、异常声音或切割条件的变化,从而错过最佳应对时机。
编程和操作错误往往是最容易避免的错误,但也是最容易犯的错误。
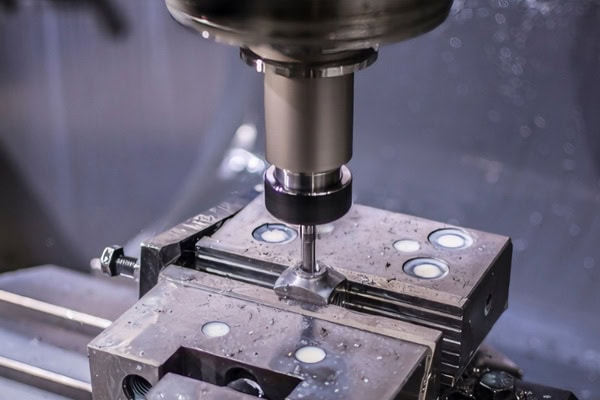
如何减少数控铣削中的这些问题
要真正降低风险,不能仅仅在问题发生后才去解决。相反,必须将控制点提前到设计、试生产和流程管理阶段,以便从源头上减少损失。
让前端评审更加全面
在正式加工开始之前,确认材料、结构、公差和批量要求可以防止许多后续的返工问题,并使工艺规划更有针对性。
- 对于复杂零件,建议先进行工艺审查,并提前确认加工顺序、夹具方案和刀具选择,以避免生产过程中频繁调整。
- 关键尺寸的检验方法应该事先确定,因为不同的尺寸和公差要求对应着不同的测量方法,尽早统一标准会更安全。
- 对于批量零件,应在全面生产前进行试加工,以便先验证工艺稳定性,然后再进行正式的大规模生产。
前期审查越详细,后续的数控铣削过程就越稳定。
过程监控不可或缺。
加工过程中对刀具、振动和尺寸变化进行实时监测,有助于及时发现异常情况,防止小问题演变成批量废品。如果发现刀具磨损,应立即更换;如果出现尺寸偏差,应立即调整参数;如果出现异常声音或振动,应立即停机检查。良好的过程控制能够有效拦截许多批量问题,防患于未然。
选择经验丰富的加工合作伙伴
经验丰富的供应商不仅能够生产零部件,还能帮助客户提前规避风险。这对于复杂项目和批量订单尤为重要。
- 他们可以根据材料推荐更合适的工艺,而不是简单地应用通用参数,这样更容易实现稳定性。
- 他们可以针对复杂结构优化刀具路径和夹具,以减少由变形、振动和夹紧误差引起的问题。
- 他们可以最大限度地降低交付前的质量风险,让客户在收到零件时更有信心,并减少后续沟通的时间。
选择合适的合作伙伴往往比日后解决问题更省钱省时。
结语
数控铣削加工中常见的难题看似分散,但实际上都与精度控制、刀具管理、工艺设计和操作规范密切相关。客户真正关心的不仅仅是单个零件能否加工完成,而是批量生产能否稳定、交货能否可控以及返工能否降至最低。只有及早发现并解决这些问题,才能降低成本、提高效率。如果您正在寻找更稳定的数控铣削支持,TiRapid 可以为您的项目提供专业可靠的制造解决方案。
















