
塑料材料因其轻质、耐腐蚀和易于加工等优点,被广泛应用于电子、医疗器械、汽车、航空航天、工业机械和消费品等行业。与金属相比,塑料在数控加工过程中产生的切削阻力更小,从而可以实现更高的加工速度。然而,塑料也存在导热系数低、热膨胀系数高和耐热性有限的问题。如果加工参数配置不当,切削区产生的热量无法快速散去,会导致材料软化、边缘熔化、尺寸变形、毛刺增多,甚至零件失效。这些问题不仅影响成品外观,还会降低尺寸精度,增加返工成本。
塑料数控雕刻并非仅仅是调整主轴转速和进给速度那么简单,它还需要仔细考虑材料特性、刀具选择、冷却方式、夹具设计以及刀具路径策略。不同的塑料材料,例如亚克力(PMMA)、尼龙(PA)、聚甲醛(POM)、聚碳酸酯(PC)和聚四氟乙烯(PTFE),其热敏性各不相同,因此加工策略也应相应调整。只有高效散热并最大限度地减少工件变形,制造商才能获得光滑的表面光洁度、稳定的尺寸精度、更高的加工效率和更优的产品质量。
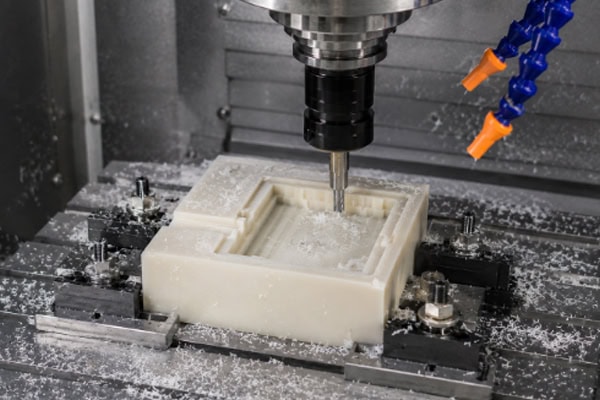
正确控制切割参数以减少热量积聚
平衡主轴转速和进给速度
在塑料加工过程中,许多变形和熔化现象并非由材料本身引起,而是由于切削热过度积累所致。如果主轴转速过高而进给速度过慢,刀具会长时间与同一区域接触,产生过多的摩擦和热量,导致塑料表面软化甚至熔化。因此,仅仅追求高主轴转速是不够的。相反,切削应保持连续性,使热量随切屑带走。合理匹配主轴转速和进给速度可以减少摩擦时间,提高切削效率,使刀具有效地切削材料,而不是与其摩擦。根据塑料材料调整主轴转速。保持合适的进给速度以减少停留时间。控制切削深度,避免单次切削去除过多材料。根据材料特性优化加工参数。稳定的切削参数不仅可以降低材料温升,还可以最大限度地减少刀具磨损,使整个加工过程更加稳定。
采用层叠加工技术减少热暴露
对于较厚的塑料板材或大型塑料零件,单次切削过深会增加刀具负荷并产生更多切削热,导致材料内部温度迅速升高。因此,许多精密加工操作采用多次浅切削,每次仅去除少量材料。这样可以有效地散热并降低工件应力。控制每层的合适切削深度。采用多次切削以减少瞬时热量产生。保持稳定的切削负荷。提高尺寸精度。虽然这种方法会略微增加加工时间,但它能显著降低边缘熔化和零件变形的可能性。
选择合适的切削刀具以提高加工质量
锋利的工具可减少摩擦和热量
刀具状况直接影响塑料加工质量。锋利的刀具能够高效切削材料,而磨损的刀具则容易与塑料发生挤压和摩擦,导致切削区温度迅速升高。因此,塑料加工中通常使用专门设计的高锋利度刀具,以最大限度地减少摩擦并改善排屑效果。使用锋利的切削刃可以减少摩擦。定期检查刀具磨损情况。根据材料选择合适的刀具几何形状。保持高效的排屑。及时更换磨损的刀具不仅可以改善表面光洁度,还可以降低因过热导致材料熔化的风险。
选择合适的工具材料
在塑料数控铣削加工中,刀具材料不仅影响加工效率,还会影响刃口熔化、毛刺形成和尺寸变形的可能性。许多加工人员主要关注刀具直径和刀槽数量,但不同的刀具材料在耐磨性、散热性、刃口保持性和加工稳定性方面存在显著差异。如果选择了错误的刀具材料,即使加工参数配置正确,由于刀具快速磨损,切削温度也可能持续升高。因此,在加工开始前,应根据塑料类型、所需的加工精度、产量和表面光洁度要求来选择刀具材料。这有助于保持高效的切削性能,同时最大限度地减少因频繁更换刀具而导致的生产中断。例如,硬质合金刀具适用于大多数工程塑料,而金刚石刀具更适合对表面光洁度要求极高的塑料制品。每种刀具材料都有其自身的优势,应根据实际加工需求进行选择。硬质合金刀具适用于一般加工,金刚石刀具则能提供更优异的表面质量。刀具寿命的选择应根据生产量而定。保持刀具刚性有助于减少振动。选择合适的刀具不仅可以降低切削区域的温度,还能保持稳定的切削性能,减少刀具磨损,提高尺寸一致性,并提升整批产品的表面光洁度。

如何减少塑料工件变形?
优化夹具夹紧方法
与金属相比,塑料的硬度较低,弹性较大,因此夹紧方式对最终加工质量影响显著。在某些情况下,加工后观察到的尺寸偏差并非切削过程本身造成,而是由于夹紧过程中引入的轻微变形所致。随着加工的进行,这些内部应力逐渐释放,从而影响尺寸精度。因此,夹具设计应在牢固夹持工件的同时,最大限度地减少局部应力,以保持其自然形状。对于薄壁或大型塑料零件,应根据零件几何形状设计支撑方式,以防止加工过程中发生振动或翘曲,并提高整体稳定性。加工过程中,应根据工件尺寸设计夹具,以确保在不施加过大夹紧力的情况下实现牢固定位,并均匀分布夹紧点。
控制夹紧压力。使用柔软的保护垫防止压痕。确保工件受力均匀。设计良好的夹具不仅可以最大限度地减少加工变形,提高尺寸精度,还可以减少振动引起的表面缺陷,在批量生产中保持高重复性,并最大限度地减少因夹紧不当造成的返工和材料浪费。
改善冷却和芯片去除
与金属不同,塑料的导热效率很低。如果热量不能及时散去,就会在切削区域持续积聚。切屑长时间滞留在刀具周围,会阻碍排屑,并产生额外的摩擦,导致局部温度持续升高。这最终可能导致刀刃熔化、拉丝或表面光洁度差。因此,保持高效的排屑和适当的冷却是减少塑料变形和熔化的最有效方法之一。根据材料和加工方法的不同,可以使用压缩空气、真空吸屑或专为塑料加工设计的冷却方法来降低切削区域的温度。
因此,加工过程中应及时清除切屑,并采用适用于塑料材料的冷却方法。使用压缩空气快速清除切屑,保持切削区域周围充足的气流,必要时使用与塑料相容的冷却介质,防止切屑反复摩擦工件。高效的散热能够有效降低材料温度,保持稳定的切削性能,减少因热量积聚引起的塑料软化和尺寸变化,提高表面质量,延长刀具寿命,并提高整个制造过程的生产效率。
常見問題解答
为什么塑料在数控加工过程中容易熔化?
主要原因是切割产生的热量无法及时散去。随着切割工具不断与材料摩擦,局部温度升高,直至超过塑料的软化点,导致边缘熔化或材料熔化。
所有塑料都同样容易变形吗?
不。不同的塑料具有不同的耐热特性。例如,POM通常具有更好的加工稳定性,而PC和PMMA等材料对温度更敏感,因此需要不同的加工参数。
使用冷却液总是更好吗?
不一定。有些塑料用压缩空气冷却效果最佳,而另一些则适合使用专用冷却剂。合适的冷却方法取决于材料特性和加工要求。
更锋利的切割工具就一定更好吗?
一般来说,更锋利的切削刀具可以减少摩擦和热量产生。然而,刀具强度和使用寿命也必须考虑在内。专为塑料加工设计的专用切削刀具通常能提供最佳的综合性能。
I结论
塑料数控加工过程中的变形和熔化通常与切削热积聚、刀具选择和加工参数设置密切相关。通过合理平衡主轴转速和进给速度、采用分层加工策略、选择锋利的刀具、优化夹具设计以及改进冷却和排屑,可以有效降低切削区域的温度,同时最大限度地减少材料软化和尺寸变化。稳定的加工工艺不仅可以提高塑料零件的表面质量和尺寸精度,还可以延长刀具寿命、降低废品率和返工成本。对于长期大批量生产塑料零件的制造商而言,建立针对每种材料特性的加工工艺至关重要,这有助于实现产品质量的一致性并最大限度地提高生产效率。
















