
阳极氧化处理的类型在提升铝制零件的性能和外观方面发挥着重要作用。从提高耐腐蚀性到增强耐磨性,再到获得美观的表面效果,阳极氧化处理能够帮助制造商选择最符合零件实际需求的表面处理方案。
本指南解释了阳极氧化的类型、不同阳极氧化类型的比较,以及如何根据性能、外观和应用需求选择最佳的表面处理。
什么是阳极氧化?
阳极氧化是一种常见的表面处理工艺,主要用于铝及其合金。它通过电化学反应在基体金属表面形成一层氧化层,从而提高耐腐蚀性、耐磨性、绝缘性和整体外观。
阳极氧化并非只是在零件表面涂覆一层涂层。从技术角度讲,它是一种电化学工艺,能将金属表面转化为阳极氧化层。对于铝制零件而言,这层氧化层主要成分是氧化铝,来源于基材本身,这也是阳极氧化表面具有附着力强、耐久性好的原因之一。
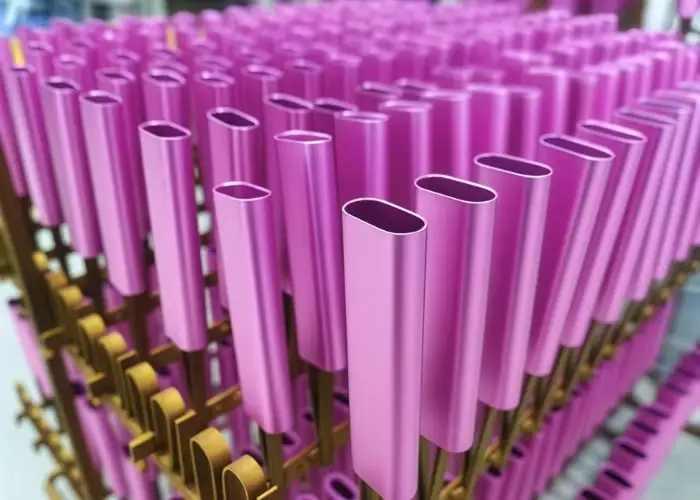
基本原理很简单。工件作为电解槽中的阳极,直流电驱动其表面形成可控的多孔氧化层。这种多孔结构至关重要,因为它能提高耐腐蚀性和耐磨性,并且在许多情况下还能进行染色。业内人士指出,II型阳极氧化通常可以染成各种颜色,而III型硬质阳极氧化通常保持原色或染成黑色,因为其较厚的涂层往往会产生颜色较深的表面。
从制造角度来看,阳极氧化远不止是一种外观选择。当外观、适度防护和成本平衡是主要考虑因素时,通常会选择标准 II 型阳极氧化。相比之下,当需要在严苛的使用条件下获得更高的硬度和耐磨性时,则会使用 III 型阳极氧化。该领域的相关资料将传统的阳极氧化膜厚度描述为约 0.1 至 1.0 mil,而 III 型阳极氧化膜的厚度通常大于 25 μm,在某些应用中甚至可以更厚。
阳极氧化工艺主要有哪些类型?
不同类型的阳极氧化工艺用于实现不同的耐腐蚀性、耐磨性、外观和涂层厚度效果。对于大多数铝制零件,主要的阳极氧化类型有I型、II型和III型,每种类型都适用于不同的性能和应用需求。
I 型阳极氧化(铬酸阳极氧化)
I型阳极氧化采用铬酸形成相对较薄的氧化层。与其他类型的阳极氧化相比,它造成的尺寸偏差较小,同时仍能提供良好的耐腐蚀性,因此长期以来一直应用于航空航天和其他对公差要求严格的领域。行业资料通常将其涂层厚度描述为约20-100微英寸。
由于涂层较薄,I 型涂层通常并非需要高耐磨性或鲜艳装饰色彩的零件的首选。相反,它更适用于尺寸控制和防腐蚀性能比外观更重要的零件。对于采购人员和工程师而言,这意味着 I 型涂层通常是一种更专业的选择,而非通用铝制零件的默认表面处理。
II型阳极氧化(硫酸阳极氧化)
II型阳极氧化是铝零件最常用的商业阳极氧化工艺。它通常使用硫酸,形成的涂层在耐腐蚀性、外观和成本方面均有良好的平衡。许多行业资料显示,其实际厚度范围约为5–25微米,或约100–1000微英寸,具体数值取决于规格和应用。
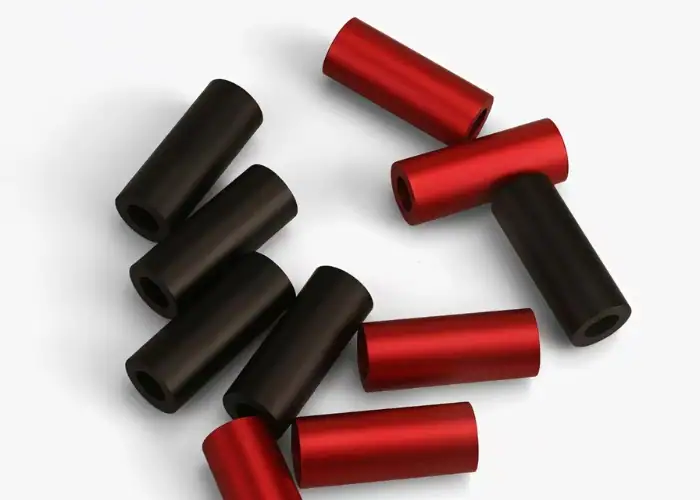
II型铝箔最大的优势之一是其多孔氧化物结构使其具有良好的染料吸收能力。因此,它被广泛用于铝制外壳、消费品、建筑构件和一般工业部件的黑色、蓝色、红色和其他颜色涂层。如果一个项目既需要洁净的外观,又需要可靠的日常防护,那么II型铝箔通常是最实用的选择。
III型阳极氧化(硬质阳极氧化或硬涂层阳极氧化)
III型阳极氧化,也称为硬质阳极氧化或硬涂层阳极氧化,专为追求高性能的应用而设计。它通常采用更严格控制的硫酸工艺,利用更高的电流密度和更低的运行温度,形成更厚更硬的氧化层。资料通常描述III型阳极氧化涂层的厚度从25微米以上开始,在要求苛刻的应用中可以达到更高的厚度。
由于其硬度和耐磨性更高,III型钢常用于汽车零部件、工业设备、军用部件以及航空航天零部件等易受摩擦或恶劣工况影响的场合。但缺点是成本通常更高,颜色选择更少,且对零件尺寸的影响更大。对于精密零件,必须在最终加工前考虑这种厚度增加的影响。
在实际项目中,选择阳极氧化类型不应仅凭名称。合适的表面处理取决于零件的合金成分、公差要求、外观要求以及使用环境。因此,了解主要的阳极氧化类型固然重要,但选择最佳方案还需考虑零件的实际用途。这也是为什么许多加工供应商会在生产开始前,结合图纸审核表面处理要求的原因。
不同类型阳极氧化工艺的比较
了解了主要的阳极氧化类型之后,下一步就是对它们进行比较。虽然I型、II型和III型阳极氧化都能改善铝表面的性能,但它们在涂层厚度、耐腐蚀性、耐磨性、外观和成本方面存在差异。对于大多数数控铝零件而言,这种比较有助于采购人员和工程师选择最符合实际应用需求的表面处理方案。
| 比较项目 | I 型阳极氧化 | II型阳极氧化 | III型阳极氧化 |
| 通用名称 | 铬酸阳极氧化 | 硫酸阳极氧化 | 硬质阳极氧化/硬涂层阳极氧化 |
| 涂层厚度 | 薄涂层,适用于对尺寸变化敏感的零件。 | 中等涂层,常用于一般铝制零件 | 厚涂层,更适合高要求应用。 |
| 耐腐蚀性 | 良好的耐腐蚀性 | 耐腐蚀性和成本之间取得了良好的平衡。 | 具有很强的耐腐蚀性,尤其是在恶劣环境下。 |
| 耐磨性 | 耐磨性有限 | 比未经处理的铝材具有更好的表面保护性能 | 优异的耐磨性和表面硬度 |
| 硬度 | 低于 III 型 | 中 | 三种类型中最高 |
| 颜色选项 | 有限 | 最适合染色和装饰用色 | 通常颜色较深,颜色选择较少。 |
| 外观 | 功能性大于装饰性 | 外观和颜色一致性最佳选择 | 更注重性能而非装饰性。 |
| 尺寸影响 | 最小尺寸堆积 | 中等尺寸的堆积 | 最大尺寸堆积 |
| 典型应用 | 航空航天零部件、精密组件、易腐蚀零部件 | 消费品、房屋、建筑构件、通用工业构件 | 汽车零部件、工业设备、航空航天零部件、高摩擦部件 |
| 成本水平 | 通常高于标准装饰性阳极氧化处理,但具体情况取决于应用。 | 最具成本效益且应用最广泛的选择 | 由于更严格的流程控制,因此最高。 |
| 最适合 | 需要防腐蚀保护的精密零件 | 需要兼顾外观、防护和成本的项目 | 需要高耐磨性和长期耐久性的部件 |
哪些材料可以进行阳极氧化?
并非所有材料都以相同的方式进行阳极氧化处理。铝是最常见的阳极氧化材料,但并非唯一一种。其他一些金属在合适的条件下也可以进行阳极氧化处理,尽管它们的涂层性能、外观和实际应用可能有所不同。
铝和铝合金
铝是制造业中最广泛采用阳极氧化工艺的材料。铝表面会自然形成一层氧化层,而阳极氧化工艺可以强化并控制这层氧化层,从而提高其耐腐蚀性、耐磨性、绝缘性和外观。这使得阳极氧化工艺对于既需要高性能又需要光洁表面的数控铝制零件尤为适用。
不同的铝合金都可以进行阳极氧化处理,但最终效果可能有所不同。合金成分、硅含量、铜含量以及表面处理都会影响颜色一致性、光泽度和涂层均匀性。在许多实际项目中,铝合金仍然是首选材料,因为它在可加工性、表面光洁度、成本和可用性方面实现了最佳平衡。
镁
镁也可以进行阳极氧化处理,尽管不如铝常见。由于镁的化学性质更活泼,其阳极氧化工艺通常更为专业,常用于需要额外防腐蚀保护的场合。它主要用于轻量化结构应用,在这些应用中,减轻重量至关重要。
与铝相比,镁并非大多数买家首先想到的阳极氧化材料。即便如此,在既注重轻量化又注重表面防护的项目中,它仍然是一个不错的选择。
锌
锌在特定条件下也可能发生阳极氧化,尽管这种情况在一般制造讨论中并不常见。实际上,锌更多地用于电镀系统,但一些特殊的阳极处理方法仍然可行。
对于大多数工业零件而言,锌并非主流的阳极氧化材料。尽管如此,这表明阳极氧化并非仅限于铝,即便铝仍然是最实用、应用最广泛的选择。
铌
铌是另一种可以进行阳极氧化的金属。它通常用于一些需要独特表面特性或颜色效果的专业应用中。虽然在标准的数控加工项目中并不常见,但它仍然被认为是一种可以形成阳极氧化层的材料。
由于铌的应用行业范围较窄,因此很少成为阳极氧化工艺讨论的焦点。然而,它仍然是在合适的工艺条件下可以进行阳极氧化处理的金属的一个典型例子。
钽
钽也可以进行阳极氧化处理,主要用于特殊应用领域,而非主流工业零件生产。与铌类似,钽阳极氧化处理更多地出现在技术或细分领域,在这些领域,表面行为和氧化膜特性至关重要。
对于大多数从事标准机加工零件的买家和工程师来说,钽并非常见的阳极氧化材料。尽管如此,它仍然表明阳极氧化技术不仅适用于铝,即使铝在商业制造中仍占据主导地位。
不同类型阳极氧化的常见应用
阳极氧化处理因其能提高耐腐蚀性、耐磨性、电绝缘性和表面外观,而被广泛应用于各个行业。在实际生产制造中,通常根据零件的用途、磨损程度以及外观是否重要来选择合适的阳极氧化类型。
半导体行业
在半导体行业,阳极氧化铝零件常用于夹具、支架、外壳、框架和支撑组件。这些零件通常需要良好的耐腐蚀性、尺寸稳定性和光洁的表面光洁度。当外观和表面防护性能至关重要时,通常选择 II 型阳极氧化;而对于会反复接触或磨损的零件,则可以考虑 III 型阳极氧化。
对于这个行业而言,一致性往往比颜色多样性更重要。稳定的阳极氧化表面有助于提高零件的耐用性,并在受控的生产环境中保持表面清洁。
自动化行业
自动化设备通常采用阳极氧化铝作为结构件、导向件、安装板、传感器支架和机器框架。在这些应用中,阳极氧化有助于提高耐腐蚀性,并使部件在长期使用过程中保持清洁。
II型阳极氧化处理因其成本合理且表面处理效果均衡,常用于一般结构件和外观件。而当部件承受摩擦、反复运动或接触磨损时,III型阳极氧化处理通常是更佳选择,因为它具有更高的硬度和更好的耐磨性。
工业设备
工业设备是阳极氧化铝零件最常见的应用领域之一。诸如盖板、机器面板、框架、工装零件和机械支架等部件通常需要一种能够承受日常磨损和工业环境侵蚀的表面处理。
为了提供一般的保护和美观效果,II型阳极氧化工艺被广泛应用。而对于滑动表面、接触部件和易磨损机械部件等要求更高的部件,通常首选III型阳极氧化工艺,因为它能形成更厚更硬的氧化层。
电子
在电子领域,阳极氧化铝广泛应用于外壳、散热器外壳、前面板、安装部件和设备外壳。这些部件通常需要兼具美观的外观、耐腐蚀性和可靠的表面质量。
II型阳极氧化工艺因其能够实现美观的表面效果和色彩一致性,在该领域尤为受欢迎。对于既注重功能保护又注重视觉效果的产品,II型阳极氧化工艺通常是首选。
传播学
通信设备也经常使用阳极氧化铝部件,尤其是在外壳、面板部件、安装框架和结构支撑方面。这些部件通常安装在对耐腐蚀性和长期表面稳定性要求较高的环境中。
II 型涂层通常用于外观整洁一致的外部部件。在要求更高的户外或高接触应用中,可使用 III 型涂层以提高长期耐久性和表面硬度。
机器人技术
机器人部件通常需要轻巧、耐用且外观简洁。阳极氧化铝广泛应用于机器人手臂、安装支架、框架、外壳和定制加工部件。
II型阳极氧化适用于需要美观表面和标准防护的零件。III型阳极氧化更适用于暴露于反复运动、接触或机械磨损的机器人零件,尤其适用于需要更长使用寿命的场合。
航空航天
航空航天业是阳极氧化铝零件应用最广泛的行业之一。根据不同的应用,阳极氧化可用于提高结构件和功能件的耐腐蚀性、增强尺寸稳定性或提高耐磨性。
I型涂层因其涂层较薄、尺寸影响较小,长期以来一直与航空航天应用联系在一起。II型和III型涂层也会被使用,具体取决于应用重点是外观、防腐蚀还是耐磨性能。
医疗器械
在医疗器械领域,阳极氧化铝部件可用于外壳、器械本体、支架和非植入式机械组件。这些部件通常需要外观整洁、耐腐蚀性好且表面质量稳定。
当外观和基本防护性能足以满足需求时,通常会选择 II 型阳极氧化处理。而在零件可能承受更大磨损或反复操作的应用中,则可根据设计和功能考虑采用更硬的阳极氧化表面处理。
汽車
在汽车行业,阳极氧化铝广泛应用于装饰件、支架、外壳、性能部件和定制加工零件。这种表面处理有助于提高耐腐蚀性和表面耐久性,同时还能带来更美观的视觉效果。
II型阳极氧化通常用于装饰性和通用型零件。III型阳极氧化更适合于承受摩擦、磨损或更严苛使用条件的汽车零件。
选择阳极氧化类型时常见的错误
选择不同的阳极氧化工艺不仅仅取决于表面外观。许多项目中出现问题的原因在于表面处理工艺选择过晚或仅基于单一因素。理想的阳极氧化工艺应同时满足零件的功能、环境、公差和外观要求。
只关注色彩
一个常见的错误是仅根据颜色选择阳极氧化处理。许多买家首先要求黑色阳极氧化或某种特定的装饰效果,但颜色本身并不能决定这种表面处理是否适合零件。
例如,II型零件通常因其颜色一致性和装饰性而更受欢迎,而III型零件则更注重性能,颜色选择可能较少。如果零件需要耐磨性或长期耐久性,则外观不应是唯一的考量因素。
认为越厚越好
阳极氧化层越厚并不总是意味着效果越好。虽然III型阳极氧化层更厚更硬,但这并不意味着它适用于所有零件。
在某些情况下,较薄或中等厚度的涂层更为实用,因为它既能提供足够的保护,又不会增加不必要的成本或造成尺寸变化。合适的涂层取决于实际的性能需求,而不仅仅是涂层厚度。
忽略容差累积
另一个常见的错误是忘记阳极氧化会改变尺寸。这一点对于精密零件尤为重要,特别是那些配合紧密、带有螺纹、孔、槽和密封表面的零件。
如果阳极氧化层厚度没有及早考虑,成品零件可能会过紧、过大或难以组装。因此,在生产开始前,应将阳极氧化要求与加工公差一并审查。
不考虑合金
不同的铝合金阳极氧化处理效果并不总是相同的。即使采用相同的阳极氧化工艺,最终的外观和涂层均匀性也会因合金成分和表面状况的不同而有所差异。
这意味着一种适用于某种合金的表面处理方法,在另一种合金上可能外观或性能不尽相同。忽略合金之间的差异会导致表面处理后出现颜色不一致、视觉效果差异或性能问题。
仅以成本为选择标准
成本固然重要,但仅仅因为价格低就选择阳极氧化处理可能会在后期造成更大的问题。廉价的表面处理可能无法提供零件实际所需的耐磨性、防腐蚀性或外观质量。
在许多制造项目中,返工、零件故障或客户投诉造成的损失远大于一开始就选择合适的表面处理工艺。更好的方法是在成本、性能、外观和长期可靠性之间取得平衡。
将所有阳极氧化类型视为相同
有些买家误以为阳极氧化是一种单一的标准表面处理工艺,所有类型的阳极氧化性能都相同。但实际上,I型、II型和III型阳极氧化工艺用途各异,不应混为一谈。
装饰性铝制外壳和高磨损机械部件都可以进行阳极氧化处理,但它们通常需要截然不同的阳极氧化类型。了解这种差异对于做出正确的表面处理选择至关重要。
为时已晚地做出最终决定
另一个实际操作上的错误是在加工完成后才决定阳极氧化类型。到那时,调整尺寸、遮蔽区域或达到预期外观效果可能会比较困难。
在管理良好的项目中,成品要求会在图纸审核或报价阶段进行讨论。这有助于避免公差问题、预期不符以及生产过程中不必要的延误。
没有明确讨论最终用途条件
有时,人们在未明确零件用途的情况下就选择了表面处理工艺。然而,使用环境在选择合适的阳极氧化类型方面起着至关重要的作用。
用于室内的零件可能只需要基本的保护,而暴露在摩擦、潮湿、户外环境或反复搬运中的零件则可能需要截然不同的表面处理。最终用途定义得越明确,就越容易选择合适的阳极氧化工艺。
如何为您的零件选择最佳表面处理?
选择最佳阳极氧化表面处理并非仅仅选择最昂贵或最厚的方案。合适的表面处理应与零件的实际功能相匹配,包括其工作环境、外观要求、公差敏感度和预算。对于大多数数控铝制零件而言,理想的阳极氧化处理方案在于性能与实用性之间的平衡。
考虑零件的工作环境
第一步是考虑零件的使用环境和方式。如果零件在普通的室内环境中使用,磨损程度有限,那么标准的阳极氧化处理可能就足以提供足够的保护。但如果零件会受到摩擦、反复搬运、潮湿、户外环境或更严苛的工业条件的影响,通常需要更耐用的表面处理。
因此,II型表面处理通常足以满足通用铝制零件的需求,而III型表面处理则更适合需要更高耐磨性和更长使用寿命的零件。使用条件定义得越明确,就越容易选择合适的表面处理方式。
考虑外观和颜色需求
对于许多零部件而言,外观与防护性能同等重要。外壳、外露支架、面向消费者的组件以及品牌产品通常需要洁净、均匀且美观的表面处理。在这种情况下,控制颜色和外观的能力就显得至关重要。
当颜色一致性和装饰性外观最为重要时,II型阳极氧化通常是更好的选择,因为它更容易着色。如果零件主要用于功能性用途,而硬度或耐磨性比外观更重要,那么更硬的阳极氧化表面可能是更好的选择。
检查公差和尺寸灵敏度
阳极氧化会在零件表面形成一层氧化层,这意味着它会影响零件的尺寸。对于具有精密孔、螺纹、沟槽、密封面和紧密配合结构的零件而言,这一点尤为重要。如果未能及早考虑这一点,则在加工完成后可能会出现装配问题。
对于尺寸要求严格的零件,应在生产开始前与加工公差一起讨论表面处理方案。在某些情况下,较薄的阳极氧化层更为合适,因为它产生的积垢更少,降低了装配问题的风险。
表面处理与耐磨性和表面性能相匹配
并非所有零件都需要相同级别的表面保护。有些零件只需要更好的耐腐蚀性和更清洁的外观,而另一些零件则必须能够承受滑动接触、磨损或反复的机械磨损。
当耐磨性是主要考虑因素时,III型氧化膜通常是更佳选择,因为它能形成更硬更厚的氧化层。而当零件主要需要标准防护和良好的表面光洁度时,II型氧化膜往往更实用且更具成本效益。
在最终确定表面处理工艺之前,请考虑合金材质。
材料的选择也会影响阳极氧化效果。不同的铝合金在颜色一致性、光泽度和涂层均匀性方面可能存在差异。即使采用相同的工艺,最终的成品外观也可能因合金的不同而有所差异。
因此,表面处理的选择不应与合金的选择分开。在实际项目中,选择合适的铝材牌号通常与选择合适的阳极氧化类型同等重要。
平衡成本与实际性能需求
最佳表面处理并非总是性能最高的表面处理。在某些项目中,更先进的阳极氧化工艺可能会增加成本,却无法为零件带来足够的实际价值。而在另一些情况下,选择更便宜的表面处理可能会导致磨损问题、返工或缩短使用寿命。
更好的方法是将零件的实际需求与每种表面处理工艺所提供的效果进行比较。综合考虑成本、耐用性、外观和尺寸要求,最终的决定通常更可靠。
常见问题
哪种阳极氧化类型最适合铝制零件?
铝制零件没有绝对的最佳选择。II 型铝材通常最适用于外壳、支架和外露零件,因为它兼顾了外观和成本。III 型铝材更适合滑动、接触或易磨损部件。正确的选择取决于功能、环境、公差和表面处理要求。
阳极氧化处理会改变零件尺寸吗?
是的。阳极氧化会在表面形成氧化层,因此会影响孔、螺纹、沟槽和密封面。标准阳极氧化层的厚度通常约为 0.1–1.0 mil,而 III 型阳极氧化层的厚度则可能更厚。对于精密零件,应在最终确定加工方案之前考虑涂层厚度。
不同的铝合金会产生不同的阳极氧化效果吗?
是的。即使在相同的工艺条件下,不同的铝合金也会在颜色、光泽度和涂层均匀性方面产生明显的差异。这对于装饰性表面处理和可见部件尤为重要。如果颜色一致性至关重要,则应在项目初期就对合金选择和阳极氧化要求进行综合评估。
硬质阳极氧化处理总是比普通阳极氧化处理更好吗?
并非总是如此。硬质阳极氧化更适合需要高耐磨性、更厚涂层和更强耐久性的零件。然而,它通常成本更高、涂层更厚,且装饰性颜色选择更少。对于许多普通铝制零件而言,标准的II型阳极氧化已经足够。
结语
不同类型的阳极氧化工艺各有用途。I型阳极氧化更适合薄涂层和更严格的尺寸控制;II型阳极氧化是兼顾外观、耐腐蚀性和成本的最常用选择;III型阳极氧化则更适合需要更高硬度和耐磨性的零件。对于CNC加工的铝制零件而言,尽早选择合适的表面处理工艺有助于提高质量并减少返工。
在TiRapid,我们根据零件功能、合金类型、公差要求和表面效果预期,帮助客户选择合适的阳极氧化表面处理方案。从图纸审核到机械加工和精加工,我们以可靠的质量为原型和批量生产零件提供支持。















