
PCB制造设备涉及钻孔、布线、输送、定位和检测等多个工序。其内部机械结构对零件尺寸一致性、定位精度和运行稳定性有着很高的要求。设备制造商在采购OEM零件时,通常会关注材料选择、装配配合、批次一致性、表面处理和交货时间。针对不同结构开发合适的CNC加工解决方案,有助于减少装配调整,提高设备制造效率。
哪些PCB制造设备OEM零件适用于CNC加工?
PCB设备包含各种非标机械部件。不同的部件执行不同的功能,因此需要相应地调整其加工方法。
定位和传动部件
这些部件参与设备运动,对尺寸配合、耐磨性和重复定位精度有较高的要求。
- 定位块和安装底座:加工有定位孔、基准面和连接结构。
- 导轴和导杆部件:精密导轴可根据载荷和运动条件,采用轴承钢、合金钢或耐腐蚀不锈钢制造,并结合淬火、磨削等工艺来控制表面性能。
- 轴和传动部件:重点在于控制轴径、孔径、同心度关系和装配公差。高速运动轴可能还需要根据其速度和结构要求进行热处理、精密加工和动平衡。
根据摩擦和绝缘要求,轻载导向套筒、滑块和类似部件可以使用 POM 等工程塑料。
设备结构和工装部件
结构件和工装主要提供固定、支撑和辅助加工功能,通常包含多个孔、表面或复杂轮廓。
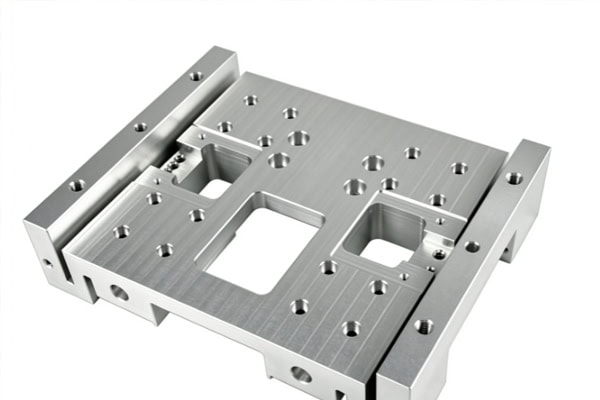
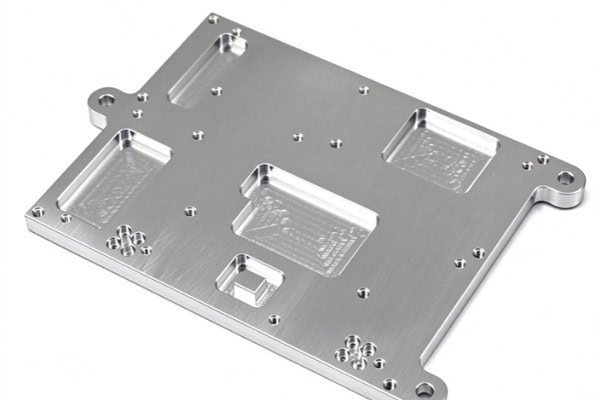
- 安装板和支撑板:适用于加工安装孔、沉孔、槽和减重结构。
- 夹具和定位工装:定位区域根据 PCB 尺寸和设备运动进行加工。
- 保护罩和辅助结构件:根据可用设备空间加工腔体、接口和安装位置。
根据每个零件的实际应用情况设计加工方案,可以减少后续的装配调整。
PCB制造设备OEM零件如何实现加工精度?
PCB设备组件通常需要作为一个系统协同工作,因此加工应围绕基准、工艺和检验要求进行控制。
加工前确认图纸和装配关系
在进行 OEM 零件生产之前,应根据 2D 图纸、3D 模型和装配关系确定制造方面的挑战。
- 确认关键基准:明确定义安装面、定位面和主要孔的位置。
- 检查加工可达性:预先确定切削刀具是否能有效加工深孔、深槽和复杂的侧面。
- 规划夹紧方法:减少重复设置造成的定位误差。
提前明确加工方案可以减少原型返工和生产过程中的临时调整。
根据零件功能安排检验方法
不同部件的检验要求各不相同。精密导向部件和高速轴还需要关注表面状况和材料特性。
| 零件类型 | 常用材料 | 关键控制项目 | 常见检查重点 |
| 安装板 | 铝合金、钢 | 平面度、孔位置 | 高度、位置尺寸 |
| 定位块 | 铝合金、不锈钢 | 定位维度,平行性 | 尺寸、几何公差 |
| 精密导向轴 | SUJ2、SUS440C、合金钢等。 | 直径、圆度、硬度、表面粗糙度 | 尺寸、硬度、表面质量 |
| 轴传动部件 | 合金钢、不锈钢等。 | 轴径、同心度、硬度、动平衡 | 尺寸、几何公差、动态平衡 |
| 精密夹具 | 铝合金、不锈钢 | 定位精度、重复性 | 整体尺寸检验 |
除了外径尺寸外,还应根据图纸和应用要求检查精密导向轴和高速传动轴的硬度、表面粗糙度、跳动或同心度。
控制薄壁精密零件的加工变形
PCB 设备中的轻量化结构、薄壁零件和大型安装板在加工过程中可能会受到材料应力和夹紧力的影响。
- 粗加工时应预留适当的加工余量。
- 通过单独的粗加工和精加工阶段来控制尺寸。
- 对于薄壁零件,应采用合适的支撑和夹紧方法。
- 根据材料特性,对高精度结构进行适当的稳定处理。
适当控制加工变形有助于改善装配后零件的尺寸状况。
合理安排高精度轴的后续加工工序
高速主轴、精密导轴以及部分传动轴对最终尺寸和表面质量要求很高。数控车削完成主轮廓加工后,可能还需要进行其他工序。
- 热处理:根据材料和设计要求进行回火、表面硬化或其他硬化处理。
- 圆柱磨削:进一步控制轴的直径、圆度、直线度和表面粗糙度。
- 表面处理:根据应用要求,某些导向轴可能需要进行硬铬电镀等处理。
- 动态平衡:高速旋转轴根据其转速和结构要求进行平衡。
机械加工与后续工序之间的适当协调有助于满足精密运动部件的性能要求。
如何为PCB制造设备OEM零件选择合适的材料和表面处理工艺?
材料的选择应考虑运动条件、载荷、摩擦、运行环境和加工要求,而不仅仅取决于材料成本。
材料与零件功能相匹配
不同材料的强度、重量、耐磨性和可加工性各不相同。铝合金适用于某些轻量化结构,而不锈钢和合金钢则适用于高强度、耐磨或耐腐蚀部件。轴承钢(例如SUJ2)可用于某些高精度导向轴,而工程塑料(例如POM)则适用于某些低摩擦、绝缘和轻载荷导向部件。根据零件功能合理选择材料有助于控制运行过程中的磨损和尺寸变化。
提前规划热处理和表面处理
精密运动部件的性能与热处理和表面状态密切相关,因此这些工艺应在加工前确定。
- 轴承钢和合金钢:根据零件要求进行回火、淬火或其他热处理,然后进行研磨以达到关键尺寸。
- 不锈钢轴:根据材料和所需性能确定合适的热处理条件。
- 铝合金零件:根据耐磨性和耐腐蚀性要求,考虑进行阳极氧化或硬质阳极氧化处理。
- 精密导向表面:专注于控制硬度、表面粗糙度和最终尺寸。
提前确定加工顺序可以减少后处理引起的尺寸偏差。
精密配合区域的预留后处理余量
轴和导向部件在热处理、涂层或研磨后可能会发生尺寸变化,因此需要根据最终状态确定加工余量。精密轴径、导向表面和配合孔应明确定义最终尺寸、处理厚度和检验要求。需要研磨的区域不应在之前的数控加工过程中直接加工到最终尺寸。提前规划最终交付状态可以降低后处理后尺寸偏差的风险。
PCB制造设备OEM供应商应具备哪些能力?
PCB设备制造商在选择OEM零件供应商时,除了考虑一次性加工能力外,还需要考虑长期项目合作能力。
能够处理各种非标零件
PCB设备开发可能涉及结构调整和零件版本变更,因此供应商需要强大的工程响应能力。
- 支持铣削、车削和多轴加工。
- 处理复杂的孔、槽、曲面和多面结构。
- 支持原型制作、小批量生产和重复生产。
- 根据图纸变更及时调整加工方案。
灵活的制造能力可以更好地满足设备开发和产品迭代的需求。
协调精密运动部件流程的能力
涉及导轴、主轴和传动轴的OEM项目需要协调CNC加工、热处理、磨削和表面处理等工序。从毛坯加工到最终检验,每个阶段的尺寸基准都应保持准确一致。高速旋转部件还应根据需要进行动平衡及相关检验。完整的工艺协调可以减少不同制造阶段之间的尺寸偏差。
关注批次一致性和交付管理
设备一旦进入批量生产阶段,客户便会更加关注不同批次零部件的稳定性。供应商需要确保材料、加工程序、热处理条件、关键尺寸和检验标准的一致性,同时还要根据项目要求安排交货计划和包装。稳定的批次管理能够减少装配过程中的返工和等待时间。
强调图纸保密性和项目沟通
OEM零部件涉及特定设备的结构和设计信息。在合作过程中,供应商需要妥善管理图纸版本、技术要求和变更记录。
- 图纸版本:确保所有参与方使用最新图纸版本,防止过时的版本进入生产。
- 技术要求:明确定义技术规范和验收标准,以减少误解。
- 变更记录:及时记录和沟通设计变更,以保持信息的一致性。
标准化的文档和沟通程序可以降低因图纸过时或技术要求误解而导致的生产风险,从而支持长期合作。
PCB制造设备OEM零部件的采购应基于零部件的功能,并综合考虑材料、加工工艺、热处理、表面处理、检测方法和批次管理等因素。对于结构件,尺寸和装配要求应仔细确认;对于精密轴,硬度、表面粗糙度和几何精度也应进行验证。TiRapid为PCB制造设备制造商提供CNC精密OEM零部件加工服务,支持精密轴和复杂结构件的定制生产。
















