
在现代加工系统中,如何平衡生产效率和加工精度仍然是制造企业关注的重点。传统的车削加工严重依赖人工经验,在批量生产或复杂零件加工中,极易受到人为因素的影响,导致效率不稳定和质量参差不齐。自动化车削技术将数控系统与机械执行机构相结合,对整个加工过程进行标准化和程序化控制,使加工节奏、精度控制和设备运行都处于可控范围内。这种方法能够实现连续稳定的加工,减少人工干预,显著提高单位时间产量,从而推动制造业走向更高的效率。
自动化车削技术的核心原理
自动化车削技术基于数控系统对机械结构的精确控制。它通过程序指令协调主轴、刀具和进给系统,从而实现加工操作的高重复性和稳定性。该系统将加工步骤转换为可执行代码,使设备能够按照预设逻辑运行,减少人为误差,提高加工的一致性和节奏稳定性。在加工过程中,系统会根据材料特性和切削条件动态调整参数,以保持最佳加工状态。
数控系统的精密控制机制
自动化车削的核心在于通过数控系统对整个加工过程进行统一控制。程序指令将复杂的加工任务分解为标准化的动作,从而确保稳定的刀具路径和一致的加工执行。
- 主轴转速根据程序参数精确设定并保持。
- 刀具路径根据坐标系自动生成。
- 进给速度根据加工周期要求进行控制。
- 多进程操作自动连接,以减少手动切换。
该控制机制确保加工执行稳定一致,为高效制造奠定了坚实的基础。
自适应参数控制和加工稳定性
加工过程中,系统会根据材料变化和载荷情况自动调整切削参数,使加工保持在稳定范围内,并减少偏差。
- 根据材料硬度调整切削深度
- 进给速度实时动态修正
- 负载变化会被自动监测和补偿。
- 加工温度保持在稳定范围内。
自适应控制确保连续稳定的加工,有效减少因质量波动造成的效率损失。
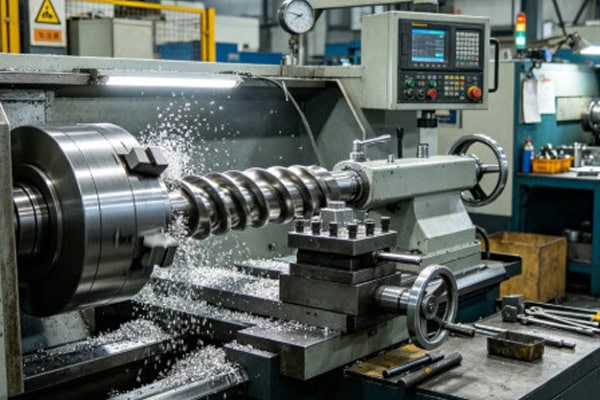
提高加工效率的关键机制
自动化车削效率的提升主要源于循环优化和设备利用率的提高。通过减少空闲时间和提升连续加工能力,单位时间产量显著增加。路径优化和精度稳定性进一步减少了返工,使整个加工过程更加高效流畅。
连续加工和循环优化
该设备可以长时间连续运行,只需极少的人工干预,从而实现更紧凑的生产节奏。
- 支持长时间无人操作
- 自动化装卸减少了等待时间
- 优化加工周期可提高单位时间内的产量
- 减少机器空闲和等待时间
连续运行能显著提高设备利用率,是提高生产能力的关键因素。
精度稳定性降低返工
稳定的加工精度提高了零件的一致性,减少了返工和精加工的需要,从而节省了时间和成本。
- 批量生产中更高的维度一致性
- 闭环控制可自动纠正偏差
- 降低返工和维修率
- 更高的首次通过率
减少返工可以使生产流程更加顺畅,并间接提高整体加工效率。
设备和切削刀具的协同优化
在自动化车削系统中,刀具管理与机床操作之间的协调直接影响加工的连续性和效率。刀具监控和自动换刀系统可减少停机时间并延长刀具寿命,而多系统协调则可进一步提高稳定性。
工具状态监测和寿命管理
该系统持续监测刀具磨损情况,并在达到临界值之前发出警告或自动更换,从而防止生产中断。
- 实时刀具磨损数据采集
- 自动刀具寿命识别
- 工具故障风险的早期预警
- 自动刀具更换减少停机时间
自动化刀具管理可确保加工连续性,并减少计划外停机时间。
多系统协调以提高效率
多个子系统协同工作,提高加工稳定性和效率,同时减少人工干预。
- 多功能工具转塔自动切换
- 切削参数的动态优化
- 冷却系统协调控制温度
- 负载均衡以减少机器磨损
系统协调可以提高流程流畅性和整体运营效率。
数字控制和智能系统的作用
数字控制系统通过实时数据采集和智能算法优化加工,从而不断调整操作条件以保持最佳性能。
数据收集和实时反馈
传感器持续收集加工数据并将其反馈给控制系统进行实时调整。
- 温度变化监测
- 振动和负载跟踪
- 实时系统反馈
- 自动参数校正
数据驱动控制可提高加工精度并减少加工过程中的波动。
基于智能算法的路径优化
算法优化刀具路径和加工参数,以提高效率并降低设备故障风险。
- 刀具路径优化减少了空行程
- 自适应进料控制提高了效率
- 振动抑制可提高质量
- 预测性维护减少停机时间
算法优化可以提高运行效率和整体系统稳定性。
应用场景及效率提升结果
自动化车削技术广泛应用于多个制造领域,在批量生产和高精度加工场景中展现出稳定的效率优势。其连续加工能力和高稳定性提高了生产的可预测性,同时减少了因质量波动造成的损失。更高的设备利用率增加了单位时间产量,优化了整体生产成本结构,并显著提升了制造效率。
















