
在开槽加工中,操作员使用数控车床在工件上切削出称为槽的细长凹槽。这些数控槽具有功能性,但也可以兼具美观性。
开槽加工用途广泛,在零件制造中应用广泛。本文将详细介绍开槽加工的方方面面,包括其原理、目前使用的开槽刀具以及如何改进加工工艺。
什么是切槽加工
开槽是一种精密加工,可在工件内部或外部形成狭窄而锋利的线性凹槽。这些切口是盲切口,不会分离零件。此外,凹槽的形状和尺寸取决于开槽刀具。
开槽可在工件上形成特殊形状,用于装饰或功能用途。其功能用途包括为卡簧、密封件和O形圈提供精确配合。此外,开槽也可作为切断或切断工序前的一道工序。
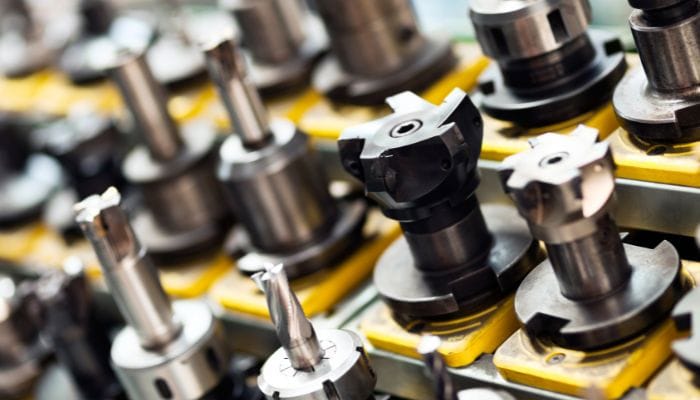
当今切槽加工刀具的类型
现代开槽刀具种类繁多,您可以根据材质或功能进行分类。
基于材料的开槽刀具
根据材料组成,开槽刀具的类型有:
● 高速钢开槽刀具
高速钢开槽刀具因其硬度、耐热性和耐磨性而广受欢迎。它含有钨、铁、铬、钼、碳和钴的独特合金。如果保养得当,这些刀具可以使用数年。
● 硬质合金开槽刀具
这些刀具可以在铸铁、铬和钢等硬质金属上加工凹槽。其加工速度和使用寿命无与伦比。因此,它们是公差要求严格行业的理想选择。总而言之,它们能够提高生产力并降低生产成本。
● 聚晶金刚石开槽刀具
聚晶金刚石切槽刀具适用于有色金属和复合材料。其金刚石颗粒采用金属结合剂在高温高压下成型。聚晶金刚石切槽刀具具有耐磨性。
基于操作的开槽刀具
开槽刀具也可以根据其功能进行分类。根据操作,主要有三种类型:
● 端面切槽刀具
顾名思义,这类刀具沿平面工件表面移动。它们在工件中线上方有一个狭窄而锋利的刀尖。端面开槽刀具可以是单刃或双刃。它们适用于铸铁、不锈钢和铝等金属。
● 外径切槽刀具
这些开槽刀具适用于工件的外表面。当刀具位于中线下方时,其性能最佳。外径开槽刀具用途广泛,有各种形状和尺寸可供选择。此外,它们适用于多种开槽操作,并能获得出色的表面光洁度。
● 内径切槽刀具
内径开槽刀具可在零件内径上加工凹槽。由于振动较小,其加工精度高且可重复性好。为了获得最佳效果,请将刀具放置在略高于中线的位置。
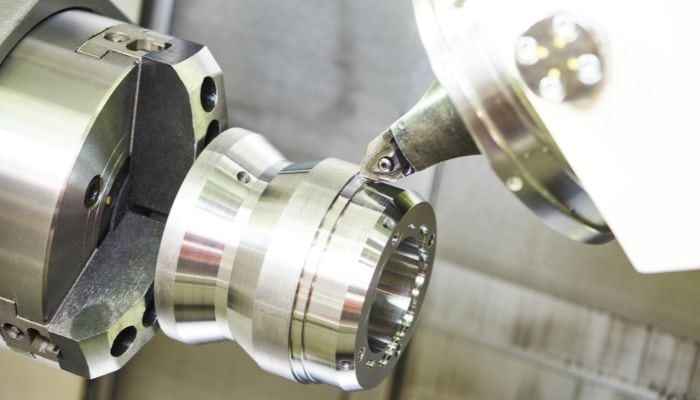
常见的切槽加工技术
根据槽相对于零件的位置,开槽加工技术有多种类型。本节将讨论这些技术。
外圆切槽
外圆切槽是指在工件外表面上切削凹槽或肩部。此时,切槽刀具以螺旋状移动,以去除切削点多余的材料。
外切槽适用于在轴上加工宽槽。然而,这是一个耗时的过程,需要工程师采取适当的预防措施来防止切屑堵塞。外切槽主要有四种类型:
● 单切槽
单切槽加工是一种高效的外槽加工技术,它使用开槽刀具在零件上进行一次直线切削。该技术适用于零件的大批量生产,在这种加工工艺中,定制的刀片可确保获得高质量的表面光洁度。
● 多槽加工
此类型涉及创建多个宽槽。通常,槽的深度大于宽度。它适用于法兰等管件连接件。
● 切入式车削
切入式车削也适用于加工宽槽。然而,当槽宽大于深度时,切入式车削才是最佳选择。
● 斜坡
在坡铣加工中,开槽刀具同时沿工件进行轴向和径向运动。这些运动有助于刀具无缝地加工复杂的轮廓。
内孔切槽
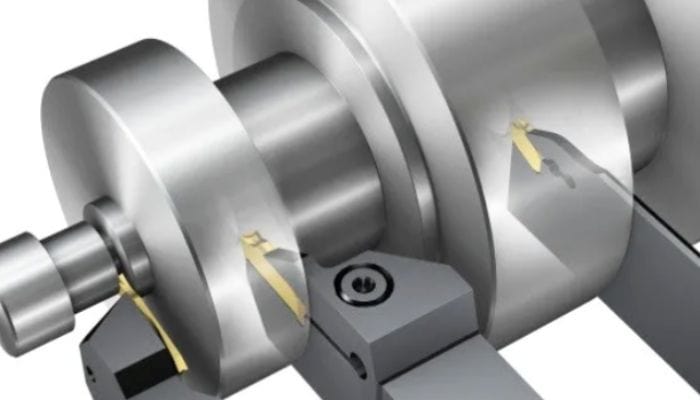
内切槽加工使用刀具在工件内径上切出凹槽。主要用于加工圆柱形零件(例如液压系统元件)的内部空间。
内孔切槽用途广泛,既可以加工简单的内孔特征,也可以加工更复杂的倒角。然而,热量积聚和排屑困难是该工艺的一些缺点。您可以使用冷却液和有助于更好排屑的刀具来避免这些问题。
直线车削
直车削是指在圆柱形零件表面加工出线性凹槽。为了无缝地完成此过程,刀具以均匀的运动纵向移动,逐渐去除工件上的材料。直车削可确保零件直径沿长度方向不会发生显著变化。
端面切槽
在端面开槽中,凹槽沿工件轴线方向延伸。该技术可以加工深度超过 30 毫米的槽。在这种情况下,先切削槽深的一半,并保持所需的宽度。之后,可以一直切削到槽底,以确保最大的稳定性。
使用正确的工具将防止切屑堵塞和振动,从而避免给操作员带来危险。
轮廓切槽
此工艺可在不规则形状或曲面上创建凹槽。所使用的工具会遵循预设的路径,并能够触及难以触及的区域。凹槽的复杂程度很大程度上决定了所用开槽工具的尺寸和类型。
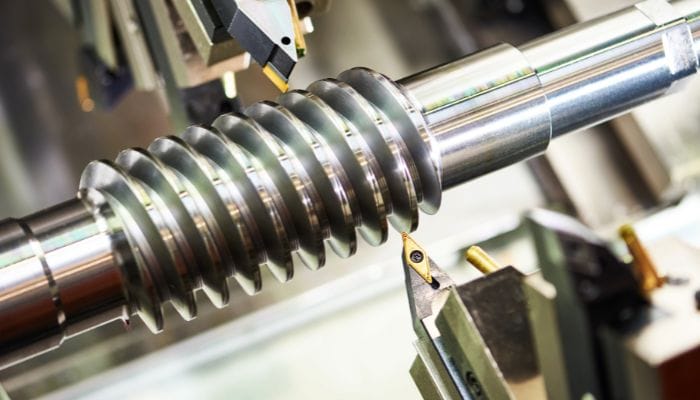
开槽加工的分步程序
无论采用何种切槽刀具或技术,切槽加工的基本原理都是一样的。加工流程的分步步骤如下:
● 第一步:规划设计
开槽前,您首先需要了解项目规格。这些规格包括槽的位置、尺寸、深度、公差和表面光洁度要求。这样,您才能选择最佳的刀具和机器。
在此阶段,您还要确定所需的适当加工参数,并使用 CAD/CAM 软件生成最终产品的 3D 模型,以便进行适当的规划。
● 第 2 步:设置机器
经过充分规划后,设置数控车床进行开槽作业。接通电源,并将所有需要的刀具安装到刀架上。装载工件,并使用夹具或虎钳进行定位。设置机器时,务必检查油位和冷却液位。
● 步骤3:执行开槽操作
按照最初的计划进行开槽操作。对于自动化流程,CNC 程序会控制刀具的运动,并确定开槽的速度和深度。
操作员操作手动车床并控制开槽参数。开槽完成后,可以进行各种后处理操作,以获得更光滑的表面光洁度,并为后续的涂层工艺做好准备。
● 第 4 步:质量检验
检查槽口,确保其符合行业规格和标准。可进行目视检查,或使用先进的技术和机器来识别偏差。
请注意,质量检查不应仅在开槽过程结束时进行。在操作之前和操作过程中都应进行质量测试和检查。
改进切槽加工的考虑因素
为了确保切槽操作成功,一些参数至关重要。以下是在执行任何类型的切槽技术之前需要考虑的最重要的因素。
● 材料类型
考虑所加工材料的物理和化学特性。市面上的开槽刀具经过优化,可同时加工硬质和软质材料。切割硬质金属时,应以较低的进给速度操作,并使用耐用耐磨的开槽刀具。切割铜和铝等较软的材料时,请使用锋利的金刚石刀具,以实现更快的开槽操作。
● 凹槽几何形状
加工前,要考虑凹槽的尺寸、特性和功能。切削宽度和深度可能决定所使用的刀具以及开槽操作的整体设置。凹槽的几何形状会影响加工速度和所用刀具的类型。
● 切割参数
开槽参数也决定了工艺的成功。请考虑进给速度、主轴转速和每次加工的深度。为了获得更精细的表面光洁度并防止刀具断裂,请从较低的进给速度开始。避免为了加快加工速度而使用过高的主轴转速。保持恒定的主轴转速可以减少开槽刀具的磨损。
● 工具选择
开槽操作的成功很大程度上取决于刀具的选择。您必须使用尺寸合适的刀具来加工所需的槽型。此外,还需要考虑刀具的耐磨性、耐用性和强度。例如,金刚石开槽刀具具有较高的耐磨性,使用寿命更长,因此在大批量生产中更具经济效益。
● 芯片控制
切槽加工中不可避免地会产生切屑。必须有效管理切屑的类型和形状,以防止安全隐患和刀具突然断裂。使用断屑器和合适的冷却系统来实现切屑控制。
● 机器设置
最后,正确的机床设置将决定开槽工艺的成功。不正确的组装和安装会导致故障率增加、故障频发,并造成严重的停机时间。请务必检查数控车床的所有部件,并在必要时寻求专业人员的服务。
常见问题
从机械加工角度来看,槽与凹槽有何不同?
凹槽是在材料上盲切出的狭长凹槽。而槽则是沿一个方向延伸的细长凹槽。其用途包括正确对准和定位、紧固以及散热。
磨削、车削和开槽之间有什么区别?
一方面,磨削使用磨料砂轮抛光和精加工零件表面,使表面光滑,外观更佳。另一方面,车削使用固定的切削刀具从旋转的工件上去除材料。开槽则使用专用刀具在工件上形成盲槽和直线槽。
什么类型的材料最适合制作开槽工具?
使用比许多工程材料更坚固的材料来制作开槽刀具。例如钢和碳化物。您也可以用金刚石等硬质材料进行涂层处理。最适合您项目的材料取决于可用资金和工件。
结语
切槽加工的成功在于使用预编程软件来控制刀具。然而,该工艺存在诸如错位、进给问题、刀具磨损和破损以及切槽质量不稳定等问题。
正确的维护、使用开槽参数以及早期发现不规则现象都是行之有效的解决方案。
什么是切槽加工?切槽刀具有哪些类型?希望本文能够解答您的所有疑问。如有其他疑问或顾虑,欢迎随时联系我们。















