
电极加工是一种精密制造工艺,用于生产电火花加工、模具制造、电火花成型、微结构加工和复杂工装所需的电极。加工精良的电极有助于将精确的几何形状传递到硬质金属、深腔、尖角、肋条、槽口以及其他难以用标准刀具加工的细节部位。
本指南解释了什么是电极加工,它如何支持电火花加工,常用的电极材料,电极的设计和加工方式,重要的质量因素,该工艺的应用领域,以及在请求定制加工电极时需要包含哪些信息。
什么是电极加工?
电极加工是指制造用于电火花加工的异形电极的过程。电极通常由石墨、铜、铜钨或其他导电材料加工而成,然后在电火花加工过程中,通过可控的电火花从工件上去除金属。
电极并非通过直接机械力切割工件,而是在介电液中产生可控的放电间隙,利用放电作用侵蚀工件表面。这使得电极加工对于硬质金属、复杂型腔、细肋、尖角和复杂内部结构的加工尤为重要。
加工电极的精度必须很高,因为其形状直接影响最终的电火花加工型腔或特征。电极尺寸、表面光洁度、边角细节、磨损余量和对准情况都会影响电火花加工的精度、刀具寿命、加工时间以及成品模具或精密零件的质量。
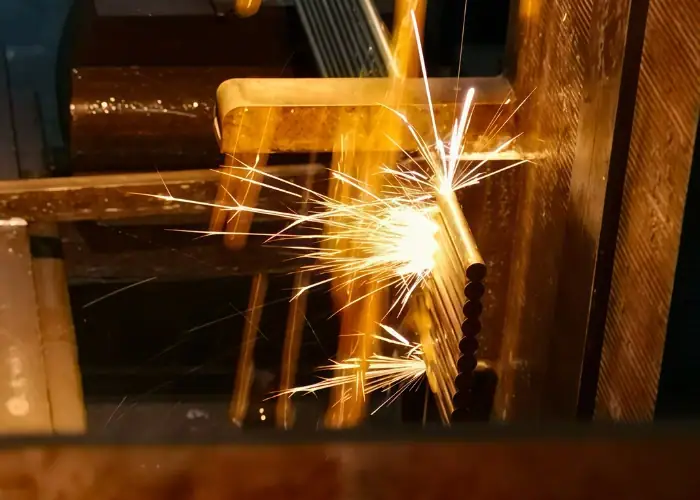
电极加工如何支持电火花加工
电极加工与电火花加工密切相关,因为电极是将形状传递到工件上的工具。如果电极加工不良,即使是性能优良的电火花加工机床,在生产过程中也可能出现几何形状不精确、表面粗糙、磨损过大或重复性差等问题。
在电火花成型加工中,电极的形状与待加工的型腔或细节的负形相同。加工过程中,电极与工件之间产生火花,逐渐侵蚀金属,直至达到预设的几何形状。这种方法适用于加工硬化钢和复杂模具。
电极的设计必须考虑电火花加工间隙、磨损补偿、冲洗通道和参考特征。这些细节有助于控制火花间隙、清除碎屑、降低烧蚀风险并保持稳定的加工性能。良好的电极制备可以减少试件工作量并提高最终零件的质量。
电火花成型电极
电火花成型电极用于加工型腔、加强筋、槽、文字、锐利细节和复杂的内部形状。它们常用于模具镶件、模具部件、工装块和硬化零件,在这些地方,铣削刀具难以达到所需的几何形状。电极的形状决定了最终型腔的形状。
对于电火花成型加工,电极的尺寸通常与最终型腔尺寸略有不同,以预留火花间隙和磨损空间。粗加工电极可以快速去除材料,而精加工电极则可以加工出更精确的表面和细节。这有助于平衡加工速度、精度和电极寿命。
稳定的电极设计应确保薄肋和小特征周围有足够的强度。如果电极过薄或支撑不足,则在电火花加工过程中可能会出现崩裂、磨损不均或精度下降等问题。因此,电极加工和电火花加工方案的制定应在生产前进行统一审核。
电火花加工电极磨损
电极磨损是由于放电过程会从工件和电极上去除少量材料造成的。磨损率取决于电极材料、电火花加工参数、极性、冲洗、火花能量、几何形状以及加工方式(粗加工或精加工)。
磨损会影响尺寸精度、棱角锐利度、表面光洁度和刀具寿命。粗加工电极可以承受更大的磨损,而精加工电极则必须更注重保持精细细节。对于公差要求严格的型腔,可能需要多个电极来控制最终尺寸。
当预计电极会有磨损时,设计中应包含磨损余量和清晰的加工方案。关键的电火花加工特征可能需要单独的粗加工电极和精加工电极,加工后进行检验,以及稳定的基准特征以确保在电火花加工机床中实现可重复的对准。
常用电极材料
电极材料的选择会影响加工速度、细节精度、表面光洁度、耐磨性、成本和电火花加工稳定性。最佳材料取决于工件材料、型腔尺寸、表面要求、电极几何形状、放电条件和生产量。
| 电极材料 | 主要优点 | 典型用途 |
| 石墨 | 加工速度快、电火花加工性能好、耐磨性能稳定 | 模腔、加强筋、粗加工和精加工电极 |
| 铜 | 良好的导电性和精细细节处理能力 | 精细的表面光洁度、小型电极、精密细节 |
| 铜钨 | 高耐磨性和强度 | 微特征、清晰细节、高精度电火花加工 |
| 黄铜 | 易于加工且导电性好 | 精选电火花加工工具、线切割电火花加工相关组件 |
| 特种合金 | 特定于应用的性能 | 高耐磨性或特殊电火花加工要求 |
石墨电极
石墨因其加工效率高,且在许多电火花加工应用中表现优异,而被广泛用于电火花加工电极。配合合适的刀具和粉尘控制措施,石墨可以被加工成复杂的形状、薄肋、深腔以及精细的细节。不同牌号的石墨具有不同的晶粒尺寸和耐磨性能。
细粒石墨能够实现更精细的细节加工和表面光洁度,而粗粒石墨则可能更经济,适用于较大的粗加工电极。这种材料比铜轻,且通常更容易高速加工,从而可以缩短模具和工装项目的电极制造时间。
石墨在加工过程中会产生粉尘,因此适当的除尘和机器保护至关重要。如果薄弱细节设计不当,石墨还可能崩裂。对于精密电火花加工,应综合选择石墨牌号、电极几何形状和加工策略。
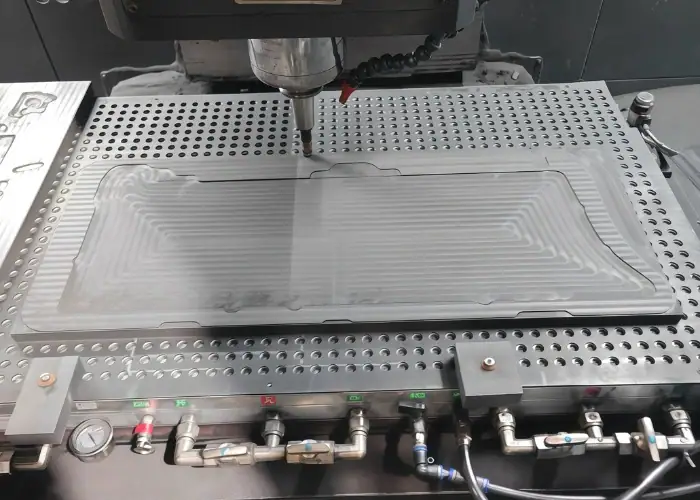
铜电极
铜电极具有很强的导电性,在某些电火花加工应用中能够实现精细的表面光洁度。铜电极常用于小型电极、精细细节加工、文字加工、薄型结构加工以及需要更光滑电火花加工结果的区域。此外,在对电极强度要求较高的场合,铜电极也十分适用。
与石墨相比,铜更重,加工速度可能更慢。如果切削参数控制不当,铜电极也更容易产生毛刺或刀具堵塞。因此,需要使用锋利的刀具、稳定的工件夹持装置以及合适的加工策略来保持电极边缘的清洁。
当表面光洁度、导电性和精细特征质量比高速电极生产更重要时,铜是理想的选择。对于复杂的模具电极,工程师在选择最实用的方案之前,可能会对铜和石墨进行比较。
铜钨电极
铜钨合金兼具铜的导电性和钨的耐磨性和强度。它常用于高精度电火花加工、加工微小细节、尖角、微结构以及对电极损耗控制要求严格的应用。
这种材料比铜或石墨更硬,加工难度也更大。它可能需要更慢的切削速度、更严格的装配、合适的刀具以及更仔细的检查。虽然成本更高,但它可以减少电火花加工的磨损,并提高高强度加工的稳定性。
当性能优势足以抵消较高的材料和加工成本时,通常会选择铜钨合金。对于精密电极、小型型腔和高价值模具,与低成本材料相比,铜钨合金可能提供更高的精度和更长的电极寿命。
电火花加工电极设计技巧
良好的电极设计有助于提高电火花加工效率并获得精确的加工结果。在加工电极之前,工程师应检查最终型腔几何形状、火花间隙、磨损余量、冲洗、电极强度、基准位置、夹具设计和检验方法。
电极设计不应仅仅照搬最终零件的形状,还必须包含工艺细节,以确保电火花加工能够安全、可预测地去除材料。缺少这些细节,电极可能会磨损过快、烧蚀不均匀,或者无法加工出所需的几何形状。
增加火花间隙和磨损余量
电火花加工要求电极与工件之间保持可控间隙。电极尺寸必须考虑该间隙,否则最终型腔尺寸可能过大、过小或与图纸要求不符。该间隙值取决于电火花加工参数和最终加工目标。
磨损裕量也很重要,因为电极在放电过程中会缓慢磨损。粗加工电极通常会去除更多材料,磨损也更大,而精加工电极则使用较轻的设置以保留细节。当精度要求较高时,加工方案应区分这两种需求。
对于精密型腔加工,图纸或电火花加工方案应明确电极是用于粗加工、半精加工还是精加工。这有助于机械师应用正确的偏移量,并帮助电火花加工操作员更可预测地控制最终尺寸。
保持纤细特征的强度
细肋、尖角、深窄细节和小字都可能使电极变得脆弱。如果这些区域过薄或缺乏支撑,电极在加工过程中可能会崩裂,在电火花加工过程中会快速磨损,或者无法在工件上精确复制细节。
设计人员在最终确定电极设计前,应检查最小壁厚、特征深度、工具操作空间和材料强度。对设计进行细微的改动即可提高电极的耐久性,而不会改变电火花加工腔的功能效果。
当需要加工极其精细的细节时,可能需要使用更高等级的石墨、铜或铜钨电极。供应商应尽早审核几何形状,以确认该特征是否能够通过电火花加工进行加工、检测并可靠地使用。
计划冲洗和清除杂物
电火花加工通过电火花腐蚀去除材料,但必须将碎屑从火花间隙中清除。如果清除不彻底,加工过程可能会变得不稳定,导致电弧放电、烧焦、表面粗糙、加工速度慢或电极磨损不均匀等问题。
电极几何形状应能保证介质在深腔、肋条、缝隙和内部结构周围流动。在某些情况下,可能需要设置冲洗孔、减压区或调整电极形状,以改善碎屑清除并维持稳定的放电条件。
电极加工开始前应考虑冲洗。电极加工完成后,再添加冲洗细节可能比较困难,或者会影响精度,因此电火花加工策略和电极设计应同步规划。
电极的加工方式
根据材料、形状、公差和表面要求,电极的制造方法包括数控铣削、数控车削、磨削、线切割、电火花加工和抛光。数控铣削常用于加工复杂的石墨和铜电极,而车削则适用于加工圆形电极和针状电极。
加工方法必须与电极材料相匹配。石墨需要控制粉尘并使用锋利的刀具,铜需要控制毛刺并保持切削稳定,而铜钨合金可能需要更慢的加工速度和更牢固的夹具。目标是在不损坏精细特征的前提下,获得精确的几何形状。
电极数控铣削
数控铣削是制造异形电火花加工电极的主要方法。它可以在石墨、铜和选定的电极材料上加工出型腔、加强筋、精细轮廓、文字、槽和三维曲面。刀具路径策略会影响细节质量、表面光洁度和加工时间。
对于精细的边角和狭窄的肋条,通常需要使用小型刀具;而大型刀具则可以更快地去除大量材料。粗加工和精加工路径的规划应尽量减少刀痕、避免崩刃,并在加工过程中保持电极几何形状的稳定性。
对于复杂的电极,高速铣削和精心选择刀具可以提高生产效率。然而,精细的电极细节仍然需要控制切削力、合适的步距,并在电火花加工前进行检验以确认加工形状。
圆形电极的数控车削
数控车削适用于加工圆形电极、圆柱形销钉、细杆、螺纹电极和旋转电火花加工工具。它能够以良好的重复性加工出精确的直径、沟槽、锥度、肩部和同心特征。
圆形电极常用于加工孔、圆形凹槽、小型细节以及特殊的电火花加工。当电极几何形状对称且不需要复杂的铣削特征时,车削加工效率很高。
如果电极还需要开槽、平面、十字孔或铣削细节,则可将车削与动力刀具或二次铣削相结合。一次装夹即可完成零件加工,从而提高同心度并减少对准误差。
精加工和检验
加工完成后,电极在使用电火花加工前可能需要进行去毛刺、抛光、清洁或表面检查。石墨电极应仔细清洁以去除灰尘,而铜电极可能需要检查边缘,以确认毛刺不会影响电火花加工的结果。
检测方法可能包括三坐标测量机 (CMM)、光学测量、千分尺测量、轮廓检查、表面粗糙度测试或目视检查。重点区域包括薄肋、圆角半径、基准面、夹具接口以及直接转移到工件上的特征。
良好的检验有助于在电极使用前预防电火花加工误差。如果电极有问题,它加工出的每个型腔都可能存在问题,因此先检查电极通常比电火花加工后再校正刀具更有效。
电极加工公差和质量控制
电极加工公差取决于电火花加工的最终特征、电极材料、加工方法以及预期磨损。粗加工电极的公差允许范围可能较大,而用于模腔或精密镶件的精加工电极通常需要更严格的公差控制。
质量控制不仅要考虑电极本身,还要考虑其在电火花加工中的安装和使用方式。基准特征、夹具对准、重复性以及电极偏移都会影响最终加工出的型腔或零件。
尺寸精度
尺寸精度至关重要,因为电极形状会影响最终的电火花加工型腔。关键尺寸可能包括型腔形成面、加强筋、台阶、基准垫、参考孔、夹具接口以及控制最终零件尺寸的细节。
所需的公差应与电火花加工阶段相匹配。粗加工电极侧重于材料去除,而精加工电极则必须更精确地控制最终几何形状和表面细节。这有助于避免在非关键电极表面上产生不必要的成本。
对于公差要求严格的加工,供应商应在加工前确认电极偏移量、收缩或间隙余量以及检验方法。这可以降低电极制造与最终电火花加工要求之间出现误解的风险。
表面光洁度和边缘质量
电极表面光洁度会影响电火花加工性能,并可能影响最终工件表面质量。刀痕、毛刺、崩边或粗糙细节都可能传递到型腔中,或在放电加工过程中造成不稳定的火花放电条件。
石墨电极需要小心处理,因为尖角和细肋容易崩裂。铜电极需要控制毛刺,尤其是在细小特征和边缘周围。精细的精加工可以提高细节质量,但可能会增加加工时间。
所需的电极表面应与电火花加工的用途相匹配。粗加工电极的表面光洁度要求与精加工电极不同,因此图纸应明确标明哪些表面是关键的,哪些表面是非关键的。
基准和安装控制
电极精度还取决于电极在电火花加工机床中的位置。必须控制基准面、参考孔、夹具接口和可重复安装特征,以保持电极与工件对齐。
如果电极需要多次使用或在粗加工和精加工之间更换,则可重复定位就显得尤为重要。基准控制不佳会导致偏移误差、错位或型腔几何形状不一致。
电极图纸应清晰标明基准点和安装要求。这有助于加工供应商和电火花加工操作员在整个加工过程中保持对准。
电极加工的应用
当标准切削刀具难以在硬金属或复杂模具特征上加工出所需细节时,便可采用电极加工。它尤其适用于模具制造、模具部件、精密镶件、医疗器械、航空航天零件以及小型精细型腔的加工。
当最终工件表面硬化、难以铣削或具有深肋、尖锐内角、窄槽、精细文字或复杂的三维腔体特征时,通常会选择电火花加工工艺。电极质量直接影响电火花加工效率和最终零件的精度。
模具制造
模具制造是电极加工的主要应用领域之一。电火花加工电极用于加工型腔细节、加强筋、标识、纹理、浇口、槽口以及铣削刀具难以加工的尖锐内部特征。
注塑模具镶件、压铸模具、冲压模具和精密工装块在数控加工和热处理后,通常需要电极来加工最终细节。这有助于制造出那些直接加工速度慢、风险高或根本无法加工的特征。
对于模具项目,电极加工应与型芯和型腔加工同步规划。电极的数量、材料、偏移量、表面光洁度以及检验要求都会影响模具的制造周期和最终质量。
航空航天、医疗和工业零部件
航空航天和医疗零部件可能需要精确的小型特征、狭窄的槽口、硬质金属以及可控的表面。电极加工支持对难加工材料进行电火花加工,避免机械切削力可能损坏精细几何形状或造成刀具难以接近的问题。
工业设备和自动化工具可采用电火花加工 (EDM) 电极来加工硬化嵌件、耐磨部件、微腔、流体特征以及高精度工具部件。对于已经过热处理或硬度很高的材料,电火花加工有助于保持精度。
在这些应用中,电极精度和电火花加工设计会影响最终零件的性能。询价单应明确定义关键几何形状、材料、公差、表面光洁度,以及电极是用于粗加工、精加工还是两者兼有。
电极加工常见问题
电极加工需要稳定的几何形状、干净的边缘、精确的参考面以及合适的材料选择。即使电极上存在微小的问题,也会影响最终的电火花加工型腔,因为电极的形状会在电火花腐蚀过程中传递到工件上。了解常见问题有助于提高加工质量并降低电火花加工的风险。
缺口和边缘损伤
薄肋、尖角、小字以及精细的石墨电极细节处容易发生崩边。这些区域在数控铣削、搬运、清洁和电火花加工设置过程中都非常脆弱。如果边缘在电火花加工前发生崩边,受损形状可能会转移到模腔或刀具特征中,导致可见缺陷或尺寸误差。
风险取决于电极材料、晶粒尺寸、刀具锋利度、切削力、特征厚度和操作方法。石墨电极在加工过薄的细节时可能会崩刃,而铜电极在刀具路径控制不当的情况下可能会产生毛刺。精细特征通常需要在电火花加工前进行仔细的精加工和适当的检查。
为减少崩边,设计人员应避免使用过薄的无支撑结构,并与供应商确认最小细节尺寸。对于关键的拐角、肋条和文字,当精度和细节保持比成本更重要时,使用更细的石墨、铜电极或铜钨电极可能更为合适。
毛刺和表面光洁度差
毛刺和表面光洁度差会影响电极质量和电火花加工性能。铜电极在细小边缘、孔洞或铣削特征周围可能会产生毛刺,而石墨电极在切削条件不合适时可能会出现刀痕、粉尘残留或粗糙区域。这些问题都会影响最终的电火花加工结果。
表面缺陷可能导致放电不稳定、磨损不均或在工件上留下痕迹。粗加工电极通常可以接受表面粗糙度较低的情况,但精加工电极则需要更清晰的细节和更好的表面控制。这对于模腔、标识、密封区域和可见表面尤为重要。
良好的加工策略有助于预防这些问题。锋利的刀具、合适的进给速度、稳定的夹紧、精细的精加工以及彻底的清洁都能提高电极质量。关键表面应在电火花加工前进行检查,以便在电极上发现缺陷,而不是在工件加工完成后才发现。
错位和基准误差
当电极基准面、夹具接口或参考特征控制不当时,就会发生错位。即使电极形状精确,电火花加工机床中定位不良也会导致最终型腔发生偏移、造成错位,或影响多个电火花加工特征之间的关系。
当粗加工和精加工使用多个电极,或者一个模具镶件需要多次电火花加工时,这个问题会更加严重。如果每个电极的定位不能重复,则加工后的型腔可能会出现台阶、偏移痕迹、不平整的边角,或者相关特征之间的尺寸差异。
为避免基准误差,电极图纸和加工方案应清晰定义参考面、安装点和检验基准。可重复使用的夹具、精确的安装和一致的电极测量有助于确保数控电极加工与最终电火花加工精度之间的联系。
常见问题
电极加工是做什么用的?
电极加工用于制造异形电火花加工电极,这些电极可在金属零件上加工出型腔、肋条、槽口、文字、尖角和难以加工的细节。它广泛应用于模具制造、冲孔、工装、航空航天零件、医疗器械组件和精密工业应用领域。
哪种材料最适合用于电火花加工电极?
没有一种电火花加工电极材料能适用于所有项目。石墨电极广泛用于高效电火花加工和复杂模具电极;铜电极适用于精细加工和表面光洁度要求高的区域;铜钨电极则因其高耐磨性、小尺寸特征加工和精密电火花加工而备受青睐。
为什么电极磨损在电火花加工中很重要?
电极磨损至关重要,因为电极形状直接影响电火花加工的最终特征。如果电极磨损过大,型腔尺寸、拐角细节、表面光洁度和尺寸精度都会发生变化,尤其是在精加工或高精度模具加工过程中。
电极材料如何影响机械加工和电火花加工的结果?
电极材料会影响加工速度、细节精度、表面光洁度、磨损率和电火花加工稳定性。石墨通常适用于复杂的模具电极,铜电极可以加工精细细节并获得光滑的表面,而铜钨合金电极则更适合加工小型特征或高磨损的电火花加工。最佳选择取决于几何形状、公差、工件材料和最终表面要求。
结语
电极加工对于生产用于模具制造、电火花成型、工装和精密零件制造的高精度电火花加工电极至关重要。良好的加工效果取决于电极材料、几何形状、加工精度、表面光洁度、基准控制、磨损余量和电火花加工计划。
TiRapid提供石墨、铜和金属部件的精密数控加工服务,包括定制电极、工装零件、模具镶件和精密加工特征。请将您的二维图纸、三维文件、材料要求、数量、公差和电火花加工应用详情发送给我们,我们的团队将协助您评估最佳加工方案。















