
铜 101 和 110 是两种最常用的纯铜牌号。在比较铜 101 和 110 时,虽然它们看起来相似,但在纯度、导电性和可加工性方面的细微差别会对您的材料选择产生重大影响。在本文中,我将带您了解铜 101 和 110 之间的主要区别,帮助您了解哪种合金(无论是铜 101 还是铜 110)更适合哪种应用,并分享我参与过的关于铜 101 和 110 的实际项目案例。
什么是铜?
101铜通常用于需要超高导电性和纯度的应用。它含有99.99%的铜,且几乎不含氧,导电率超过101% IACS,是射频组件和航空航天系统的理想选择。然而,由于其较软的特性,加工过程中存在诸多挑战,需要专门的切削策略。
铜101,也称为C101或OFE(无氧电子)铜,是一种高纯度铜,纯度至少为99.99%,氧含量几乎为零。它常用于对导电性和氧化风险要求极高的应用领域。
超高纯度使其成为高频或高压组件的理想选择,例如射频连接器和航空级线路。
其电导率可超过 101% IACS,使其成为现有导电性最强的材料之一。
根据我与电信硬件客户合作的经验,当必须要求信号清晰度和低电阻时,总是选择 Copper 101。
由于其柔软且缺氧,这种材料不易加工,切割时容易产生划痕。其纯度至少为99.99%,且几乎不含氧。它常用于对高导电性和低氧化风险有严格要求的场合。
什么是铜?
110铜,又称C110(也称为电解韧铜,ETP铜),纯度约为99.90%,含氧量较低(0.02-0.04%)。由于其在导电性、成本和加工性方面均衡,它是应用最广泛的铜牌号。
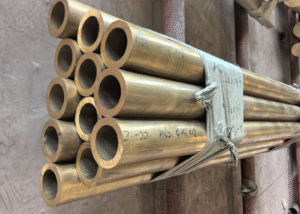
它具有出色的电导性(约 100% IACS),是配电、管道和母线的理想选择。
微量的氧有助于形成稳定的氧化层,这实际上可以改善某些加工工艺中的表面光洁度。
当我管理电动汽车充电系统的定制母线项目时,我们选择了 C110,因为它具有成本效益且易于制造。
它比铜 101 更易于焊接、钎焊和机械加工,尤其是在中高产量下。
Copper 101 性能比较 A和110
C101 的强度超过 101% IACS,强度达到 350 MPa,硬度达到 90 HB。C110 的性能虽然略低,但延展性更强——我在设计电动汽车急弯母线时就依赖了这一点。
导电性:铜101的导电性(>101% IACS)略高于铜110(~100% IACS)。这使其更适用于精密电子产品。
导热系数:两种等级都很优秀,但 C101 的导热系数略好一些,非常适合用于散热器或射频外壳。
机械强度:C101 比 C110 更硬(70-90 HB),强度(250-350 MPa)(C110 硬度为 45-60 HB,强度为 150-220 MPa),这使其在结构应用中具有优势。
延展性: C110 的延展性更好,这意味着它更适合成型和弯曲而不开裂。我曾经在一个涉及大电流元件小半径弯曲的项目中,不得不将材料从 C101 换成 C110。
耐腐蚀性:两者性能都很好,但 C110 会形成一层保护性氧化膜,增强其在暴露环境中的耐腐蚀性。
加工 A和加工方法 F或铜101 A和110
由于纯度、氧含量和机械性能的差异,101 铜和 110 铜需要不同的加工方法。这些差异会影响它们在数控加工、成型、焊接、热处理和表面处理方面的表现。
1.数控加工
铜101:
由于纯度高达 99.99% 且不含氧,101 铜较软,铣削时容易产生粘结。这会导致切屑形成不良,刀具磨损加快。
我通常使用带有 TiAlN 涂层的硬质合金刀具、低切削速度(120-180 米/分钟)和冷却液流量 >10 升/分钟。
最佳效果来自于车削中的浅通道和进给率<0.05 mm/rev。
例如,在一组高频天线连接器上,我们通过单点金刚石车削实现了 Ra < 0.3 µm,但每加工 20 个零件后就必须重新研磨工具。
铜110:
纯度为 99.9%,含氧量为 0.02–0.04%,因此加工起来更加容易。
与 C30 相比,进给率可提高 50–101%。
我经常使用3刃立铣刀,切削速度为250-400米/分钟。切屑断得更干净,表面毛刺也更少。
我们曾经用 C500 生产过 110 个铜母线底座,换刀间隔为 150 个零件,比 C3 长 101 倍。
2. 成型和弯曲
铜101:
冷成形性差。需要频繁进行400°C、30分钟的中间退火,以避免开裂。
对于射频屏蔽箱,我们必须重新设计其几何形状,因为 C101 在 90 毫米壁厚的 2° 弯曲过程中发生了破裂。
铜110:
非常适合深拉、冲压和弯曲。
在 HVAC 应用中,我们使用 C110 来形成壁厚小于 1.2 毫米且具有多个折叠的翅片管,无需退火。
建议最小弯曲半径 = 1.5 倍厚度。模具必须光滑,以防止表面划伤。
3.焊接和钎焊
铜101:
对氢极其敏感。建议仅在氩气保护或真空条件下进行TIG或激光焊接。
我曾经在真空室组件中使用过 C101——由于微量孔隙率,焊接在 2 bar 氦气泄漏测试下失败。
铜110:
焊接和钎焊更加容易。其含氧量使其能够形成Cu₂O保护层,增强电弧稳定性。
磷青铜填充棒(AWS BCuP-5)通常用于钎焊。
MIG/TIG 焊接非常适合母线、线圈支架、电气端子。
预热至 150–200°C 以减少热应力。
4。 热处理
铜101:
可在 370–650°C 下退火,但需要惰性气体或真空气氛以防止氧化。
退火后,机械强度大幅下降(屈服强度<50MPa),但电导率略有提高。
铜110:
退火时可耐受空气气氛。通常在400-600°C下进行软退火,保温30-60分钟。
用于在二次成型之前恢复延展性。
避免过度退火,否则会导致晶粒粗化和尺寸稳定性降低。
5. 表面处理
铜101:
接受电解抛光(Ra < 0.2 µm)、机械抛光和真空电镀。
常见于光学、传感器、真空系统。
加工后暴露在空气中易氧化——必须立即用防氧化膜或氩气冲洗包装。
铜110:
支持更广泛的整理:
电气零件镀镍/镀银/镀金
工业五金的喷砂或刷涂
在一个电动汽车电源模块中,我们在 C110 端子上镀了 8 µm 的银,以将接触电阻降低到 0.2 mΩ 以下。
典型应用 Of 铜 101 A和110
在实际应用中,铜 101 和 110 之间的选择取决于性能要求、材料纯度、成本限制和加工条件。铜 101 适用于高导电性电子系统,而铜 110 更适用于成本敏感的大批量制造环境。
| 功能/用例 | 铜101(C101) | 铜110(C110) |
| 电导率 | >101% IACS – 精密电子产品的理想选择 | ~100% IACS – 足以满足一般系统的需求 |
| 目标行业 | 航空航天、射频、电信、科学研究 | 工业、建筑、能源基础设施 |
| 典型应用 | 射频连接器、真空设备、信号电缆 | 母线、电力电缆、管道配件 |
| 热应用 | 高效散热器、超导体 | HVAC热交换器、通用热板 |
| 成本考虑 | 由于纯度高,价格昂贵 | 更便宜且更广泛可用 |
| 的解决方案 | 更难加工,更柔软,更纯净 | 更易于成型、焊接和加工 |
| 我的项目示例 | 在电信原型中使用 C101(低信号损失) | 在 HVAC 控制柜中使用 C110(成本优势) |
常见问题
铜 101 和铜 110 有什么区别?
根据我的经验,101铜的纯度更高(99.99%),导电性也略好,非常适合精密应用。110铜的纯度虽然略低(99.9%),但更易于加工且更具成本效益,因此成为我生产大批量或成型零件的首选。
110 铜的用途是什么?
我经常用铜110来制作母线、开关设备、工业管道和结构部件。它导电性好,成型性优异,适合电气和机械用途。
什么是 CDA 110 铜?
CDA 110 是铜开发协会对电解韧铜 (ETP) 的命名。当我看到“CDA 110”时,我知道我使用的是纯度高达 99.9% 的铜,这种铜在电气行业中广泛使用。
C110铜全硬吗?
C110 铜有不同的回火状态。虽然全硬状态也可以,但我通常使用半硬状态 (H02) 或四分之一硬状态 (H01),具体取决于零件需要更高的强度还是更好的成形性。
101 铜不含氧吗?
是的,Copper 101 完全不含氧——这就是它被称为 OFE(无氧电子)铜的原因。当即使微量的氧气也会影响导电性或性能时,尤其是在真空或高频环境中,我会使用它。
C101 和 C102 铜有什么区别?
C101 比 C102 更纯净,无论是铜含量还是氧含量。我发现 C101 更适合超灵敏应用,而 C102 仍然非常适合大多数高导电性需求,但加工起来可能稍微容易一些。
结语
铜101和铜110均为高纯度铜合金,其中铜101具有更高的导电性和纯度,是精密应用的理想选择。铜110虽然纯度略低,但延展性更好,性价比更高,是配电和工业应用的首选。两种合金在其各自领域均表现出色,具有优异的热性能和电性能。
TiRapid提供精密 CNC 加工服务,适用于 101 铜和 110 铜,助力客户在严苛的项目中实现最佳性能和质量。无论您需要用于高可靠性系统的超纯铜,还是用于电子元件的高性价比解决方案,我们都能确保您的零件符合最高的制造和功能标准。















