
喷珠处理是一种利用高速球形介质清洁、强化和美化材料表面的表面处理工艺。与传统喷砂相比,喷珠处理更加温和,不会损伤材料本身。它是数控加工、3D打印、金属制造等领域常用的表面处理方法。我将全面分析喷珠处理的原理、工艺流程、适用材料、常用介质、优缺点及其在各行业的实际应用,帮助您确定该方法是否适合您的项目。
什么是 Is BEAD B持久
喷砂是一种高效、无损的表面处理技术,属于细介质喷射加工。它利用压缩空气,以高速和50~80 PSI的喷射压力,将直径通常为40~200微米的球形介质(如玻璃珠、陶瓷珠等)喷射到工件表面,形成微小的凹坑,从而达到去除表面缺陷和改善表面质感的效果。
与传统喷砂相比,喷丸具有几个显著的优势:
工件尺寸不变:我经常对公差要求为±0.01毫米的零件使用喷砂处理,因为它不像氧化铝等锋利介质那样会大量去除材料,而且几乎不会造成尺寸变化,因此特别适合对数控精密加工零件进行二次加工。
均匀哑光表面:喷砂工艺形成的数千个圆形微坑散射光线,使表面呈现均匀的哑光或丝滑质感。我们曾为一家医疗器械客户加工过不锈钢外壳。喷砂处理后,表面粗糙度Ra值从0.8 µm提高到1.5 µm,使表面更柔软,更易于消毒。
提高附着力和疲劳强度:喷砂处理可以通过引入表面应力来提高涂层、油漆和阳极氧化层的附着力。我曾对铝制机器人手臂部件进行喷砂处理,然后进行粉末喷涂。结合强度提高了20%以上,剥离试验表明附着强度达到了6.8 MPa。
一种更温和的处理方法:与砂粒(例如棕色刚玉)的尖锐冲击不同,喷砂处理更为温和,不会划伤表面。它适用于航空级铝合金和钛合金等贵重材料。
喷丸处理不仅限于装饰用途,在功能性表面工程中也发挥着不可替代的作用。我经常在医疗器械、精密光学元件、航空连接器、电子外壳等产品上使用它来去除微小毛刺,甚至表面反光,并为涂层预处理做好准备。它已经成为我们工艺流程中不可或缺的一部分。
珠子 B持久 Process
喷砂工艺包括六个步骤:预处理、材料选择、参数设定、喷砂、检验和复处理。每个环节都会影响最终表面的一致性、粗糙度和附着力。实际操作中,我发现标准化工艺可以将一致性提高约20%,并将缺陷率降低15% 。
概述 Of The S温度
W作品
进入喷砂工序后,必须用超声波或酒精彻底清除油污和灰尘。此步骤至关重要,因为任何残留物都会影响喷砂角度和均匀性。
选择 The TYPE And SIZE Of Bad
根据材质和目标表面效果,我会选择40-100目之间的玻璃珠、陶瓷珠或钢丸。例如,铝合金可以使用60-80目的玻璃珠,以获得更好的哑光效果;而碳钢则使用陶瓷珠来增加应力层的硬度。
设置 The B持久 Parameters
我通常将压力保持在 50–70 PSI 之间,喷砂角度保持在 45°–75° 之间,以确保珠子不会局部侵蚀材料,处理时间保持在 30–120 秒之间,具体取决于表面积和目标粗糙度。
此 BEAD B持久 Process Is P执行
将工件放置在喷砂柜中,旋转托盘带动工件缓慢旋转,确保覆盖均匀,无死角。对于一些特殊部件,我会手动调整角度,以优化表面状态。
表面 I检查 And N必要的 R电子作品
使用光泽度计或表面粗糙度仪(例如三丰SJ-210)检查处理效果,若有残留颗粒或哑光不均匀,我们将重新调整喷涂时间和角度进行二次处理。
通常 U口渴 Equipment
珠子 B持久 CAbinet
喷砂柜是整个工艺流程的核心结构。它采用封闭式结构,有效防止粉尘逸出,并配备LED照明、观察窗和高强度过滤系统。我车间使用的双工位旋转式喷砂机日产能为500-700个中型零件。
S祈祷 Gun
喷枪通常配备可调节喷嘴,可调节角度、距离和出口气体流量。我通常建议使用碳化钨喷嘴,这种喷嘴耐磨且寿命长。一支喷枪可以使用约10,000次喷涂循环。
保护性配件 G爱 And V观看 W指数
手套一般采用三层结构,具有较高的耐磨性和静电隔离性能。观察窗配有可更换的内衬,有效延长使用寿命。在高速喷涂过程中,保持清晰的可视性对于精细的表面控制至关重要。
什么是 Materials Can Be BEAD B持续了 For
喷丸处理因其良好的材料兼容性,广泛应用于各种金属和工程塑料的表面改性。选择合适的喷丸介质、粒度和压力参数是确保表面质量和尺寸稳定性的关键。我通常会根据材料的硬度、热敏性和表面要求进行不同的调整。
以下是我经常处理的主要材料类型以及相应的应用经验:
金属
在金属加工方面,我最常进行喷丸处理的材料包括:
铝合金(如6061、7075 ):我通常使用 60-80 目玻璃珠进行喷砂,控制压力在 50-60 PSI,可以获得 Ra 值在 1.2-1.6 µm 之间的细腻哑光质感,特别适用于消费电子产品外壳或航空级零件的表面处理。
不锈钢(例如304、316L ):使用陶瓷珠,可以在保持耐腐蚀性的同时,获得无方向性的光泽外观。如果使用 0.8 毫米喷嘴并适当延长处理时间,可以实现微米级的残余应力强化。
钛合金:喷砂处理主要用于医疗器械部件的预处理,以提高表面清洁度和钝化效果。钛表面非常敏感,因此我会将压力降低到 40–45 PSI,并使用细颗粒玻璃珠以防止划伤。
碳钢和工具钢(例如AISI 1045、D2):通常使用钢丸或陶瓷珠进行喷砂处理,目的是去除氧化层和表面硬化层。在某些情况下,钢丸喷砂还可以消除应力,这在模具或机床叶片中很常见。
铜:由于其质地柔软且容易氧化,我只在需要哑光外观且不需要涂层时才使用喷砂处理,使用低压细玻璃珠将 Ra 控制在 1.5–2.0 µm。
工程 P塑料(P艺术)
对于高性能工程塑料,我更注重表面细节的一致性,以及喷砂过程中不损坏材料本身的安全性:
POM(聚甲醛):我将使用60目玻璃珠,以35 PSI的低压喷涂,以消除黑色POM零件表面的注塑痕迹,并提高视觉一致性。它常用于齿轮或传动部件的外观处理。
PEEK:广泛应用于航空和医疗领域。我经常在喷砂处理中使用超细陶瓷珠,以避免颗粒残留。其表面洁净度可提升至ISO 7级,广泛应用于洁净室环境。
尼龙、PEEK
对尼龙(例如 PA66、PA12)进行喷丸处理通常是为了提高注塑产品的表面均匀性,尤其是在浅色尼龙部件上。喷丸处理可以显著消除熔接线和光差,适用于工具手柄、外壳部件等。
在处理植入物外壳等医疗器械部件时,我对 PEEK 材料格外谨慎。通常情况下,我们会使用**小于 100 µm 的玻璃珠**,并将压力控制在 30-40 PSI 之间。这样可以产生极其精细的哑光效果,且不会造成表面粗糙,从而满足生物相容性和精密组装的双重要求。
什么是 MEDIA Are U口渴 For BEAD B持久
喷砂加工中常用的介质包括:玻璃珠、陶瓷珠、钢丸、塑料介质和氧化铝。不同的介质具有不同的硬度、粒径和加工效果,可根据材料、目标表面粗糙度和功能要求进行选择。
以下是我最常使用、实际处理时性能差异最显著的一些常见介质,以及它们的比较:
| 媒体类型 | 硬度 | 推荐压力 | 可重复使用次数 | 适用材料 | 应用特点 |
| 玻璃珠 | 5.5 | 40-60 | 20-30次 | 铝、不锈钢 | 改善外观,去除毛刺,哑光效果 |
| 陶瓷珠 | 7 | 60-80 | 30-50次 | 钛合金、模具钢 | 精密表面处理,耐高温、耐磨 |
| 钢丸 | 6-7.5 | 70-100 | 超过100次 | 碳钢、铸铁 | 强化表面并提高疲劳寿命 |
| 塑料介质 | 3-4 | 30-50 | 10-20次 | POM、ABS、尼龙 | 去毛刺,适合清洁软质材料 |
| 氧化铝 | 8-9 | 80-100 | 10-15次 | 不锈钢、碳钢 | 除锈、粗化、喷涂前处理 |
相当常见 TYPES
最常用的是玻璃珠,它是由无铅钠钙玻璃制成的圆形珠子,硬度约为5.5。它们可以在铝件表面营造出均匀的哑光质感,适用于CNC精密零件的视觉优化。尤其是在50 PSI的压力下喷涂时,既不影响公差,又能提升外观效果。
陶瓷珠在处理硬质材料(例如钛和热处理模具钢)方面具有明显优势。其硬度约为7,可以提高耐磨性,且不会损坏零件结构。我已将其用于航空零件,实现了Ra 1.2–1.8 µm的高均匀性。
钢丸主要用于喷丸强化。我曾在一批H230工具钢压铸模具上使用过S13钢丸。以90 PSI的压力喷射,模具表面抗裂性能提高了18%,大大延长了模具寿命。
塑料介质(例如尿素基)通常用于ABS和POM等塑料部件。我以35 PSI的压力加工汽车内饰件,有效去除了注塑飞边,且不留划痕。这种方法尤其适用于硬度较低且外观要求较高的部件。
我使用硬度为8-9的氧化铝进行粗化处理,尤其是在喷漆或阳极氧化之前处理铝部件时。我通常使用80号砂纸,在70-80磅/平方英寸的压力下快速去除表面氧化膜,并提高涂层的附着力。
创新中心 To C软管 The Medium
当我实际选择喷砂介质时,我通常会优先考虑以下四个核心因素:
硬度匹配:玻璃珠适用于铝等软性材料,陶瓷珠适用于钢模等硬性材料,塑料介质适用于塑料。
射流压力和速度:射流能量直接影响表面粗糙度和微应力分布。对于钢丸,我将其控制在 90-100 PSI,这样在喷丸强化时效果更稳定。
经济实惠:虽然玻璃珠的单价略高,但我在处理大量铝零件时,曾多次使用玻璃珠进行回收利用,最多可达25次。其单位成本远低于氧化铝。
目标表面纹理:玻璃珠用于哑光,氧化铝用于粗糙化,钢珠用于增强功能性。优先级必须根据产品用途进行权衡。
优势 And D优点 Of BEAD B持久
根据我的经验,喷砂处理是一种非常适合精密零件和装饰产品的表面处理方法,尤其适用于需要外观、附着力或轻微表面强化的项目。但它并非万能药,加工成本、适用材料以及对尺寸控制的影响都需要提前评估。
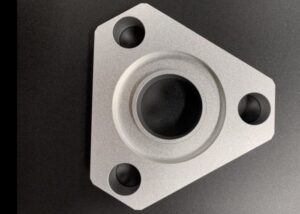
下面我将根据实际数据详细分析它的优点和局限性:
A优势
- 优化 S你的脸 T纹理 And GOOD Appearance C坚持
我在3C行业铝件加工时,采用玻璃珠喷砂(#100,压力50PSI),可以达到Ra 1.6µm均匀的哑光表面,视觉上无明显方向性,手感细腻,非常适合中高端消费电子产品。 - 品牌影响力提升 A附着力 And I改良的 S随后的 P加工 Performance
喷丸处理可以形成微小的凹陷,并提高涂层的机械锁定能力。我对一批阳极氧化铝外壳进行了测试,发现先进行喷丸处理,然后再进行阳极氧化处理,可以使附着强度提高约20%,涂层寿命延长15%以上。 - 温和, No D变形, No D魔法师 To SIZE
与喷砂相比,玻璃珠或陶瓷珠形状细小圆润,不易造成公差偏差。我在精密医疗部件上测试了喷砂前后的尺寸差异,控制在±0.005毫米以内,完全符合ISO 2768-m标准。 - 环境 P保护, Safety And Low P污染。
以玻璃珠为例,它们不含铅、不含硅,可回收25-30次,减少废弃物排放。我使用带有回收系统的喷砂柜,每月玻璃珠损耗仅为3%,废粉收集量不到0.5公斤,大大降低了操作风险。
S霍卡明
- 不 S适合的 For P艺术 W第i个 HIGH T傲慢 And HIGH Finish R要求。珠子
喷砂会在表面形成微米级的压痕。即使控制在Ra 0.8–1.6 µm以内,也可能无法满足模具镜面或滑动部件的要求。我遇到过一个医用活塞杆,喷砂后表面摩擦系数增大,需要重新抛光。 - 不 S适合的 For S常 Or H轻描淡写 E拉斯蒂克 M材料。
我尝试使用塑料介质喷涂TPU材料,发现边缘略微翘曲,且部分变形。即使将压力调节至30 PSI,也难以避免表面损坏。因此,柔软的弹性体应避免此工艺。 - 工艺应用 C控制 R马科雷斯 R非物质文化遗产 E经验。
喷涂角度、时间、距离、介质状态都会影响效果。我曾经加工过一批零件,因为一个新手把喷嘴放得太近,导致一些不锈钢件表面粗糙不平,返工成本增加了12%。 - 不能 Be U口渴 To FORM M机械的 B翁丁。
与氧化铝喷砂相比,玻璃珠喷砂不能产生足够的粗糙度以形成强大的咬合力,这限制了其在某些需要高涂层结合强度的场合的使用。
应用领域 A原因 Of BEAD B持久
喷丸处理的应用范围非常广泛,从航空航天到医疗器械,从汽车零部件到消费电子产品,我在很多项目中都感受到了这项表面处理技术的价值。它不仅提升了产品的外观和质感,还增强了关键部件的功能性。
功能性添加剂 Use
切除 Of O喜得 L艾尔斯 And S你的脸 C污染物
在加工铝、不锈钢和钛等金属零件时,表面氧化膜和残留切削油会显著影响产品性能。我使用60-100目玻璃珠进行喷砂处理,可以有效去除表面0.5-2微米深的氧化层,且不损伤基材。它适用于电镀、阳极氧化和喷涂前的预处理。
均质化 S你的脸 T纹理 And E限制 K小刀 M方舟。
数控 加工 经常会留下刀痕和不均匀的纹理,不太美观,尤其是在镜面或可视部位。我会选择粒度更细的陶瓷珠或玻璃珠(100-170目),并将喷涂角度控制在60°左右,达到Ra 1.6μm左右的均匀哑光效果,兼顾美观和功能。
提高 The B翁丁 S强度 Of C燕麦 Or A粘合剂
对于需要涂胶或喷涂的工件,喷丸处理可以引入微凹凸表面,从而提高附着力。我测试的数据显示,PBT外壳经过喷丸处理后,其涂层剥离强度提高了约27%,大大延长了产品在湿热循环条件下的耐久性。
应用领域 L不能忽视
航空航天(SUCH As T钛 ALLOY P艺术
在航空项目中,尤其是钛合金连接件或壳体,我使用陶瓷珠喷砂代替传统的喷砂工艺,可以有效去除应力集中点,并提高疲劳寿命15%以上,是波音、空客供应链中广泛应用的工艺。
汽车(E精氨酸 H好, S结构性的 P艺术
对于发动机罩和高温区域的铝制散热结构件,我采用玻璃珠喷砂结合阳极氧化预处理工艺,确保漆膜附着力达到 ASTM D3359 5B 级,避免因分层而产生的腐蚀风险。
医疗行业 D设备(B一种 S机组人员, H房屋)
在医疗项目中,例如PEEK接骨螺钉、钛合金外壳等,喷丸处理不仅可以去除加工痕迹,还能提高表面亲水性,有利于细胞附着。我们采用粒径约150目的玻璃珠,确保处理后的Ra控制在1.0μm以内。
平台精度 E电子学 And I仪器 H房屋
在消费电子和仪器仪表行业,外壳表面需要均匀的外观和触感。我经常使用细粒度玻璃珠(100-170目)来加工CNC铝制零件,这能带来极其一致的哑光效果,并且兼容激光打标和丝网印刷。
环境 P旋转 And Safety C注意事项
虽然喷丸处理比传统喷砂处理更加环保,但在实际加工过程中,粉尘控制、介质回收以及操作人员的健康保护仍然是我非常重视的核心环节。
操作 P旋转 S标准
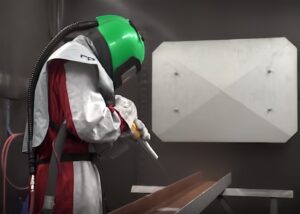
佩戴防护装备和防护口罩是强制性要求。
喷砂过程中会产生高速反弹的颗粒和粉尘。为了保障操作人员的呼吸系统和眼睛安全,我们统一配备符合EN166标准的密闭式护目镜和正压式呼吸面罩。此外,所有操作人员必须穿着防静电防尘服,并定期更换手套和头罩,以避免玻璃粉尘粘附。
工作环境必须具备排气和粉尘回收能力。
我们使用 HEPA 高效 过滤系统 并设有中央除尘装置进行联动回收,系统过滤精度达到99.97微米颗粒物0.3%以上,确保工作环境中颗粒物浓度低于5毫克/立方米,远低于GBZ 2.1职业卫生限值标准。
环境 Performance Requirements Of MEDIA
如铅、镉、六价铬、汞等。有些项目甚至要求SGS材料检测报告作为客户审核的一部分。玻璃珠大多采用无铅钠钙玻璃制成,这种材料不仅具有化学惰性,而且可以回收利用20至30次以上,大大降低了加工成本和环境负担。
避免使用含有游离二氧化硅的介质。
特别是在客户有欧盟市场要求的情况下,我们全面禁止使用含游离二氧化硅的材料(如石英砂),以防止操作人员吸入性肺病(如硅肺病)的职业风险,确保长期健康。
随着环保法规日益严格,表面处理的绿色执行已成为评估供应商能力的重要标准之一。我们的TIRAPID不仅可以为客户提供符合欧盟标准的喷砂解决方案,还能提供制造过程中完全可追溯的环保和安全控制记录,助力产品通过国际市场准入审核。
常见问题
什么是喷丸和金属喷镀?
喷丸工艺使用钢丸清洁或强化表面,而金属化工艺则会在表面形成一层保护性金属层,例如锌或铝。我经常在结构部件上使用此组合来增强耐腐蚀性能,使其使用寿命延长3到5倍。
抛丸机是便携式的吗?
是的,便携式机器确实存在,我也曾在现场用它们来处理大型结构,比如水箱和桥梁。然而,与固定式系统相比,它们的功率和精度都较低,因此更适合维护,而不是精加工。
为什么应选择喷丸处理来进行金属表面处理?
喷丸处理可增强涂层附着力和表面耐久性。根据我的经验,喷丸处理能引入压应力,使抗疲劳性能提高 15% 以上。这是我在粉末喷涂前的首选方法。
什么是喷砂?
喷砂工艺会高速喷射球形介质(通常是玻璃),从而产生干净的哑光效果。我经常用它来处理铝和不锈钢部件,因为它们需要保持视觉一致性,且不改变尺寸。
喷丸处理比喷砂处理更好吗?
喷砂处理较为温和,最适合精密部件的美观处理。喷砂处理则更具侵蚀性,更适合除锈或高强度预处理。我会根据部件材质和表面功能进行选择。
喷丸处理的缺点是什么?
它蚀刻或去除重污染物的效果不佳。对于较硬的材料,效率较低。当我需要强力清洁或油漆准备时,我会改用氧化铝或钢砂,而不是玻璃珠。
喷砂会导致硅肺病吗?
是的。吸入含有结晶二氧化硅的沙子会导致硅肺病。我严格避免使用含二氧化硅的介质,并使用配备 HEPA 过滤的封闭式系统,以符合 OSHA 安全标准。
如果用喷砂机喷洒皮肤会发生什么?
它会造成严重的磨损,或将颗粒嵌入组织。我总是要求操作员穿戴全套个人防护装备——手套、面罩和工作服——以防止任何直接接触。
最安全的喷砂材料是什么?
钠石灰玻璃珠是最安全的材质之一——无毒、不含二氧化硅,可重复使用多达30次。我经常用它们进行环保的表面处理,尤其是在铝制部件上。
喷砂对您的健康有害吗?
是的,如果没有适当的控制措施。吸入粉尘会导致肺部损伤。这就是为什么我只操作带通风的封闭式喷砂系统,并且在喷砂作业期间必须佩戴呼吸器。
结语
喷丸处理是一种高效、环保且一致性高的表面处理方法,广泛应用于金属、塑料等各种材质表面的美化和预处理。其优势在于,在不改变尺寸的情况下,可以提升零件的整体质感和附加加工性能。如果您想提升产品外观或增强喷涂效果,不妨尝试一下喷丸处理。















