
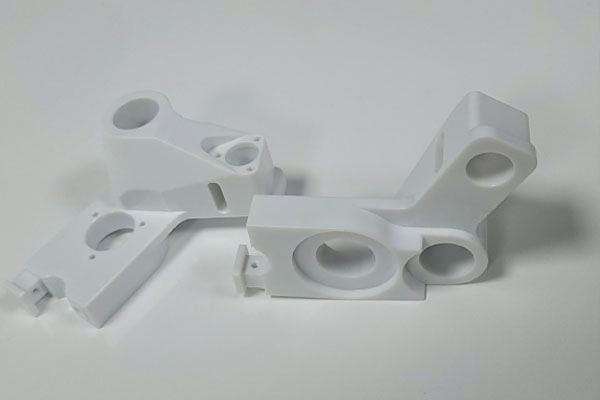
Білі пластикові деталі можуть пожовтіти, мати локальне жовте знебарвлення або відмінності в кольорі між обробленою ділянкою та вихідним матеріалом після обробки на верстатах з ЧПК, фрезерування, точіння або свердління. Для білих деталей, прецизійних пластикових деталей та виробів, які потребують збереження свого початкового кольору, пожовтіння не тільки впливає на зовнішній вигляд, але й може призвести до помилкової думки покупців про те, що матеріал старів, температура обробки була занадто високою або використовувалася некваліфікована сировина. Під час виробництва термостійкість матеріалу, тепло, що виділяється під час обробки, стан інструменту, час обробки, параметри різання та подальші методи очищення можуть впливати на пожовтіння білих пластмас. Різні пластикові матеріали також демонструють різні характеристики пожовтіння. ABS, PC, PA, POM, PEEK, PMMA та інші матеріали мають різні хімічні структури та властивості термостійкості, тому їхній колір після впливу високих температур, ультрафіолетового випромінювання, окислення та тертя при обробці змінюється не зовсім однаково. Деякі матеріали зберігають відносно стабільний колір за нормальних умов різання на верстатах з ЧПК, тоді як інші можуть мати легкі жовті, коричнево-жовті або навіть підпалені сліди, коли локальні температури стають занадто високими.
Чому білі пластикові деталі жовтіють?
Надмірно висока температура обробки
Під час обробки пластику на верстатах з ЧПК між інструментом та заготовкою утворюється тертя та тепло від різання. Якщо тепло не можна швидко розсіяти, температура в локалізованих ділянках може продовжувати зростати, що призводить до термічної деградації або зміни кольору деяких видів пластику. Білі матеріали відносно чутливі до таких змін. Коли температура обробки занадто висока, пожовтіння, найімовірніше, з'явиться в ділянках, де інструмент ріже безперервно, на дні глибоких канавок, навколо отворів отворів та вздовж тонкостінних країв. Якщо під час обробки виникають такі умови, слід перевірити можливий перегрів:
- На обробленій поверхні з'являються жовті або світло-коричневі плями
- Пластикові стружки демонструють аномальну адгезію або зміни кольору
- На деталі локально з'являється запах горілого
- Очевидні задирки або розм'якшення з'являються вздовж оброблених країв
Знос інструменту збільшує тертя
Стан інструменту помітно впливає на колір білого пластику. Коли інструмент гострий, він може відносно плавно видаляти матеріал. Коли інструмент зношується, стиск і тертя між ріжучою кромкою та пластиком збільшуються. Тепло, що утворюється внаслідок тертя, концентрується в меншій площі, що потенційно може спричинити локальне підвищення температури. Якщо помітно зношений інструмент продовжувати використовувати для обробки білих пластикових деталей, це може призвести не лише до пожовтіння, але й до збільшення задирок, розтягувань та шорсткості поверхні.
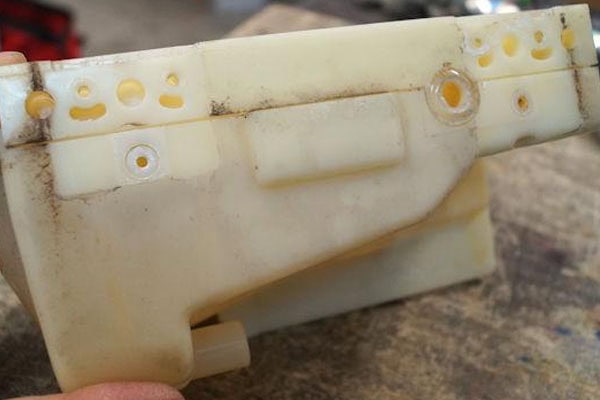
Які умови обробки можуть спричинити пожовтіння білих пластмас?
Зміна кольору після обробки білого пластику пов'язана з самим матеріалом, а також з умовами обробки на верстаті з ЧПК. Навіть при використанні одного й того ж матеріалу кінцевий колір поверхні може відрізнятися, якщо змінюється інструмент, швидкість шпинделя, швидкість подачі або метод обробки.
Невідповідні параметри різання
Вища швидкість шпинделя не обов'язково забезпечує кращі результати обробки пластмас. Якщо швидкість шпинделя занадто висока, а швидкість подачі та обсяг різання не узгоджені належним чином, між інструментом та матеріалом може утворюватися надмірне тепло від тертя. Для відносно тонких пластикових деталей, якщо інструмент залишається в одній зоні занадто довго, локальна температура може продовжувати зростати. Тепло особливо важко розсіювати під час обробки малих радіусів, вузьких канавок та замкнутих зон. Тому параметри різання для обробки білого пластику необхідно регулювати відповідно до марки матеріалу, розміру інструменту та структури деталі, а не безпосередньо застосовувати параметри обробки, що використовуються для металевих матеріалів.
Недостатнє видалення стружки
Сама пластикова стружка має певний ізолюючий ефект. Коли навколо інструмента накопичується велика кількість стружки, тепло стає важче відводити із зони обробки. Це особливо помітно під час обробки глибоких канавок, глибоких отворів та глухих отворів. Якщо стружку не можна швидко видалити, інструмент може неодноразово зрізати вже утворену стружку, що ще більше збільшує тертя та нагрівання. Використання стисненого повітря, правильне розташування траєкторій інструменту та покращення умов відведення стружки можуть зменшити тривале накопичення стружки в зоні обробки.
Надмірно довгий час обробки
Безперервна обробка однієї й тієї ж ділянки протягом тривалого часу також може спричинити локальне накопичення тепла. Для невеликих отворів, вузьких канавок або складних криволінійних поверхонь на білих пластикових деталях багаторазове переміщення інструменту в локалізованій ділянці може спричинити різницю в кольорі на поверхні матеріалу через безперервне нагрівання. Програма обробки повинна мінімізувати непотрібні швидкі рухи та повторне різання, забезпечуючи при цьому плавне видалення стружки.
Сам матеріал також впливає на ступінь пожовтіння
Різні пластики мають різну термостійкість
Білий пластик не є єдиним матеріалом. Це колір зовнішнього вигляду, який отримують з різних пластиків, використовуючи різні рецептури та способи фарбування. Тому не всі білі пластики мають однакову стійкість до пожовтіння. Наприклад, POM зазвичай має добру розмірну стабільність та оброблюваність, але локальні сліди від нагрівання все ще можуть виникати за неправильних умов обробки. Такі матеріали, як ABS та PC, також можуть залежати від температури обробки. PA відносно чутливий до вологи, і його продуктивність обробки може змінюватися залежно від стану матеріалу. Для конкретних матеріалів слід звернутися до постачальника щодо діапазону температур обробки, термостійкості та рекомендованих умов обробки.
Старіння сировини також може спричинити зміну кольору
Деякі білі пластмаси могли вже зазнати незначного старіння перед тим, як потрапити на верстат з ЧПК. Якщо матеріал протягом тривалого часу піддавався впливу високих температур, ультрафіолетового випромінювання або вологого середовища, помітні відмінності в кольорі можуть з'являтися після обробки, навіть якщо параметри обробки нормальні. Тому, якщо лише деякі деталі з однієї партії матеріалу мають пожовтіння, слід перевірити партію сировини, час зберігання та стан упаковки, а не перевіряти лише обладнання з ЧПК.
Поширені запитання
З: Чи означає, що жовтий білий пластик після обробки на верстаті з ЧПК означає, що його точно спалили?
Не обов'язково. Незначне пожовтіння може бути пов'язане з локальною температурою обробки, тертям інструменту або властивою матеріалу стабільністю кольору. Якщо з'являється явне коричневе або палено-жовте знебарвлення разом із запахом горілого, слід ретельніше перевірити зону обробки на наявність сильного перегріву.
З: Чи може заміна інструменту вирішити проблему пожовтіння білих пластикових деталей?
Якщо пожовтіння спричинене переважно зносом інструменту, заміна інструменту на гострий може значно покращити оброблену поверхню. Однак, якщо проблема спричинена швидкістю шпинделя, швидкістю подачі, глибиною різання, старінням матеріалу або самою сировиною, проста заміна інструменту не може повністю вирішити проблему.
З: Чи може білий пластик повернутися до свого початкового кольору після пожовтіння?
Це залежить від ступеня пожовтіння. Якщо зміна кольору спричинена лише відколами, маслом або незначними слідами обробки, що прилипли до поверхні, очищення або легка обробка поверхні можуть покращити зовнішній вигляд. Якщо матеріал зазнав термічної деградації або очевидного вигорання, початковий колір, як правило, не можна відновити простим очищенням.
Iвисновок
Пожовтіння білих пластикових деталей після обробки зазвичай пов'язане з локальним накопиченням тепла, зносом інструменту, параметрами різання, умовами відведення стружки та властивостями самого матеріалу. Для пластикових деталей з високими вимогами до зовнішнього вигляду необхідно підтримувати розумний контроль протягом усього процесу, від зберігання сировини до завершення обробки на верстатах з ЧПК. Сировину слід тримати подалі від тривалого впливу високих температур, сильного світла або невідповідних умов зберігання, а сорт та колір матеріалу слід перевірити перед обробкою. Під час обробки на верстатах з ЧПК слід вибирати гострі інструменти, придатні для пластикових матеріалів, а відповідну швидкість шпинделя, швидкість подачі та глибину різання слід встановлювати відповідно до твердості матеріалу, структури деталі та розміру інструменту. Для таких ділянок, як глибокі канавки, вузькі канавки та глибокі отвори, які схильні до накопичення стружки, пластикову стружку необхідно негайно видаляти, щоб запобігти повторному різанню та нагріванню від тертя. Якщо під час виробництва на обробленій поверхні вже спостерігаються незначні жовті сліди, слід негайно перевірити стан інструменту, параметри обробки та відведення стружки, а не продовжувати виробництво за початкових умов.
Якщо пожовтіння виникає лише в локалізованих ділянках, слід звернути увагу на те, чи інструмент залишався в цій зоні занадто довго, чи було навантаження різання надмірним, чи там накопичилася стружка. Якщо колір усієї деталі змінюється, також слід перевірити умови зберігання сировини, партію матеріалу та умови навколишнього середовища до та після обробки. Для виробів, що вимагають постійного білого вигляду, перед офіційним виробництвом партії також можна провести перевірку першого шматка, щоб підтвердити, чи відповідають колір, якість поверхні та розміри фактичного зразка вимогам. Таким чином, пожовтіння після обробки білих пластикових деталей на верстаті з ЧПК – це не просто проблема зовнішнього вигляду. Воно часто може відображати зміни температури, стану інструменту або стану матеріалу під час обробки. Підтримка гострих інструментів, відповідні параметри різання, плавне видалення стружки та стабільні умови зберігання матеріалу можуть ефективно зменшити ймовірність пожовтіння в зоні обробки, допомагаючи білим пластиковим деталям досягти більш рівномірного кольору та стабільної якості поверхні.















