
Механічна обробка гвинтів – це процес виготовлення або обробки лопатей гвинта, маточин, валів та монтажних елементів для відповідності заданим розмірам та вимогам до поверхні. Оскільки лопаті гвинта мають скручені профілі, змінну кривизну та складні переходи, точність обробки безпосередньо впливає на геометрію лопатей, баланс та посадку складання. Фрезерування на верстатах з ЧПК, зокрема 5-осьова обробка, широко використовується для контролю цих вимогливих елементів.
У цьому посібнику пояснюються методи обробки гвинтів, відповідні матеріали та повний процес виробництва на верстатах з ЧПК. Він також охоплює відмінності між обробкою на верстатах з ЧПК та ручною обробкою, планування траєкторії інструменту, вимірювання кроку лопатей, проблеми обробки, контроль розмірів та контроль якості.
Що таке обробка гвинтів?
Обробка гвинтів – це точний виробничий процес, під час якого видаляється матеріал з виливків, поковок або суцільних заготовок для створення заданих поверхонь лопатей, елементів маточини та геометрії кріплення. Для досягнення необхідної точності розмірів та поверхні використовується токарне оброблення на верстатах з ЧПК, фрезерування, багатоосьова обробка та контрольована фінішна обробка.
Основні компоненти гвинта та геометрія лопатей
Гвинт складається переважно з лопатей та центральної маточини. Важливими характеристиками лопатей є притискна поверхня, всмоктувальна поверхня, передня кромка, задня кромка, кореневий виступ та кінчик. Маточина містить монтажний інтерфейс, який з'єднує вузол з його валом або системою приводу.
Геометрія лопаті описується за допомогою діаметра, кроку, довжини хорди, розподілу товщини, кута нахилу та перекосу. Ці параметри визначають, як лопатка взаємодіє з навколишньою рідиною та як механічні навантаження передаються на маточину.
Для обробки особливо вимогливими є поверхні кореня лопаті та криволінійні поверхні. Їхня змінна кривизна та обмежений доступ до інструменту вимагають точної геометрії CAD, стабільного затискання заготовки та ретельно спланованих операцій оздоблення.
Як крок та профіль лопаті впливають на продуктивність?
Крок лопаті – це теоретична осьова відстань, на яку гвинт переміщується за один оберт без ковзання. Профіль лопаті описує форму та товщину окремих секцій. Обидва фактори впливають на створення тяги, гідродинамічне навантаження, кавітаційні властивості та вібрацію.
На певному радіусі геометричний крок пов'язаний з локальним кутом тангажу. Різні секції лопатей можуть мати різні кути тангажу, навіть якщо гвинт розроблений з приблизно постійним кроком.
Помилки обробки можуть змінити локальні кути лопатей або розподіл товщини. Ці відмінності можуть змінити цільовий потік і навантаження, що робить точне відтворення профілю важливим для стабільної роботи гвинта.
Які компоненти гвинта можна обробляти на верстатах з ЧПК?
ЧПК-обробка може виготовляти або обробляти лопаті гвинта, маточини, отвори для валів, монтажні інтерфейси, вали та вибрані компоненти прототипів. Відповідний процес залежить від розмірів компонента, матеріалу, складності поверхні та того, чи пов'язана робота з новою деталлю чи існуючим литтям.
Фрезерування на верстатах з ЧПК зазвичай використовується для складних поверхонь лопатей, тоді як токарне та розточувальне обладнання на верстатах з ЧПК часто підходить для обертальних елементів.
Лопаті та маточини морських гвинтів
Лопаті та маточини морських гвинтів є важливими сферами застосування прецизійної обробки на верстатах з ЧПК. Литий гвинт може потребувати значного видалення матеріалу, перш ніж його остаточна геометрія лопатей та монтажні поверхні відповідатимуть проектним вимогам.
Обробка леза включає притискну поверхню, всмоктувальний канал, переходи кореня та зовнішні кромки. Оскільки ці поверхні мають різну кривизну, орієнтацію інструменту необхідно контролювати, щоб уникнути перешкод та небажаних помилок профілю.
Для маточини зазвичай потрібні оброблені торцеві поверхні, отвори, конуси або інші елементи позиціонування. Точне встановлення осі маточини забезпечує надійний орієнтир для подальших операцій з лопатями та остаточної перевірки.
Вали гребних гребних двигунів та монтажні інтерфейси
Карданні вали є переважно обертовими компонентами, що робить токарне різання з ЧПК придатним для обробки діаметрів валів, буртів, різьби, конусності та поверхонь зіткнення підшипників.
Монтажні елементи можуть також включати шпонкові пази, фланці, отвори для болтів та прецизійні контактні поверхні. Ці елементи повинні бути виготовлені відповідно до обраної конструкції муфти та з'єднання вала.
Найважливішими вимогами є функціональна посадка та вирівнювання. Точно оброблена лопатка не може компенсувати отвір маточини або стик вала, що створює неприйнятний ексцентриситет або проблеми зі складанням.
Виготовлення пропелерів на замовлення та компоненти прототипів
Виготовлені на замовлення гвинти та компоненти прототипів можуть бути оброблені на верстатах з ЧПК, якщо існуюча конструкція не підходить або потребує оцінки нової геометрії. Прикладами є невеликі гвинти, експериментальні лопаті, компоненти модельного масштабу та спеціалізовані механічні інтерфейси.
Обробка безпосередньо з цільної заготовки може бути практичною для прототипів або невеликих компонентів, оскільки дозволяє уникнути деяких вимог до оснащення, пов'язаних з литтям. Однак використання матеріалу та час обробки можуть бути значно вищими.
Прототип повинен відтворювати заплановані функціональні характеристики, а не просто імітувати кінцеву деталь. Важливими факторами є товщина лопаті, точність кріплення, стан поверхні та сумісність із запланованим методом контролю.
Які матеріали використовуються при обробці гвинтів?
До поширених матеріалів для обробки гвинтів належать нікель-алюмінієва бронза, марганцева бронза, нержавіюча сталь, алюмінієві сплави та деякі титанові сплави. Вибір матеріалу залежить від корозійної стійкості, міцності, стійкості до втоми, ваги, умов експлуатації та вартості обробки.
Для морських гребних гвинтів зазвичай використовуються сплави на основі міді, оскільки вони забезпечують корисне поєднання стійкості до корозії та механічних характеристик. Інші матеріали можуть краще підходити для менших, спеціалізованих або несуднових застосувань.
Бронзові та мідні сплави для морських гвинтів
Нікель-алюмінієва бронза широко використовується в суднових рушіях, оскільки вона поєднує в собі добру стійкість до корозії з міцністю та довговічністю. Марганцева бронза та споріднені мідні сплави також використовуються для виготовлення гребних гвинтів.
Ці матеріали зазвичай постачаються у вигляді виливків. План обробки повинен враховувати стан матеріалу, припуск на виливки, потенційні дефекти поверхні та геометрію готових лопатей.
Параметри різання та інструменти слід вибирати для конкретного сплаву. Навіть близькоспоріднені мідні сплави можуть відрізнятися твердістю, характеристиками різання та зносом інструменту, тому одну стратегію обробки не слід автоматично застосовувати до кожної марки бронзи.
Нержавіюча сталь, алюміній та титанові сплави
Нержавіюча сталь може бути обрана для гвинтів або пов'язаних з ними компонентів, якщо її міцність, стійкість до корозії або вимоги до застосування виправдовують її використання. Умови обробки залежать від конкретної марки нержавіючої сталі.
Алюмінієві сплави пропонують меншу щільність та відносно ефективну обробку, що робить їх привабливими для окремих легких прототипів та компонентів. Їх придатність для морської служби повинна бути оцінена на предмет корозії, механічного навантаження та впливу навколишнього середовища.
Титанові сплави забезпечують високу питому міцність та корозійну стійкість у певних середовищах, але вони дорожчі та складніші в обробці. Теплота різання, знос інструменту та цілісність поверхні вимагають ретельного контролю.
Як властивості матеріалу впливають на оброблюваність?
Властивості матеріалу впливають на сили різання, знос інструменту, якість поверхні, утворення стружки та час обробки. Тільки твердості недостатньо, щоб передбачити, чи матеріал гвинта буде легко оброблятися.
Теплопровідність, деформаційне зміцнення, склад сплаву та мікроструктура можуть впливати на процес обробки. Виливки також можуть мати варіації в припусках на обробку або локальних умовах матеріалу.
Корисним порівнянням матеріалів є:
| Матеріальна | Основна перевага | Механічна обробка | Типове застосування |
| Нікель-алюмінієва бронза | Морська корозійна стійкість | Знос інструменту та мінливість лиття | Лопаті морських гвинтів |
| Марганцева бронза | Міцність та використання морською службою | Поведінка різання, залежна від сплаву | Морські гвинти |
| Нержавіюча сталь | Міцність та стійкість до корозії | Тепло та зміцнення на обробку | Спеціалізовані гвинти та вали |
| Алюмінієвий сплав | Мала вага та добра оброблюваність | Задирки та можливі спотворення | Прототипи та легкі деталі |
| Титановий сплав | Висока питома міцність | Концентрація тепла та знос інструменту | Спеціалізовані компоненти |
Вибір матеріалу завжди повинен відповідати затвердженим вимогам до конструкції та експлуатації, а не лише зручності обробки.
Як порівнюються обробка гвинтів на верстатах з ЧПК та ручна обробка?
Обробка гвинтів на верстатах з ЧПК використовує запрограмовані рухи інструменту для створення повторюваної геометрії лопаті, тоді як ручна обробка більше залежить від різання, шліфування та обробки, керованих оператором. Верстати з ЧПК, як правило, краще підходять для складних, повторюваних профілів, тоді як ручні методи залишаються корисними для окремих корекцій та операцій обробки.

Традиційна механічна обробка та ручна фінішна обробка
Традиційна механічна обробка зазвичай використовується для обробки доступних поверхонь маточин, отворів та інших простих елементів. Ручне шліфування та підгонка також можуть використовуватися для локального регулювання або корекції поверхні.
Ручна обробка леза вимагає ретельного вимірювання та контрольованого видалення матеріалу. Надмірне шліфування може змінити товщину леза, форму кромки або геометрію, пов'язану з кроком, що робить необхідним повторний огляд.
Ці методи можуть бути цінними для ремонту та обробки, але вони стають менш ефективними, коли великі поверхні вільної форми повинні точно відповідати детальній CAD-моделі на кількох лопатях.
3-осьовий проти. 5-Ось ЧПК-обробка
3-осьові верстати з ЧПК ефективно підходять для обробки маточин, доступних отворів, свердління та вибраних елементів лопатей. Вони часто економічні, коли інструмент може досягати потрібних поверхонь без надмірного переміщення.
5-осьові верстати з ЧПК забезпечують додатковий контроль над орієнтацією інструменту. Це робить їх особливо корисними для обробки скручених лез, криволінійних переходів коренів та ділянок, де маточина або сусідні леза обмежують доступ до інструменту.
5-осьова обробка на ЧПК не гарантує автоматично кращої точності. Калібрування інструменту, динаміка верстата, кріплення, інтерполяція та програмування CAM все ще визначають, чи може процес відтворити необхідну геометрію.
| Метод | Основна сила | Основне обмеження | Підходяща робота |
| Ручна обробка | Локалізована корекція | Операторно-залежна узгодженість | Ремонт та остаточне регулювання |
| 3-ось CNC | Ефективна проста геометрія | Обмежена орієнтація інструменту | Центри та доступні функції |
| Індексований багатоосьовий ЧПК | Кілька контрольованих орієнтацій | Обмежена безперервна переорієнтація | Вибрані області лопатей |
| Одночасне 5-осьове ЧПК | Безперервна орієнтація інструменту | Більша складність програмування | Складні поверхні лопатей |
Як вибрати правильний метод обробки?
Метод обробки слід вибирати відповідно до геометрії леза, доступності, вимог до розмірів та обсягу виробництва. Прості елементи вала не обов'язково потребують 5-осьового обладнання.
Для складного леза інженери повинні дослідити виліт інструменту, взаємодію суміжних лез, вимоги до обробки поверхні та необхідну кількість налаштувань.
Ефективний процес може поєднувати токарну обробку маточини, 3-осьову обробку доступних елементів та 5-осьову чистову обробку лопатей. Такий підхід може скоротити непотрібний час обробки верстата, зберігаючи при цьому точність критичних поверхонь.
Як обробляються пропелери на верстатах з ЧПК?
Пропелери обробляються на верстатах з ЧПК шляхом підготовки до CAD/CAM, позиціонування заготовки, обробки маточини, чорнової обробки лопатей, обробки кореня та кромки, прецизійної чистової обробки та контролю розмірів. Послідовність операцій розроблена для підтримки точних орієнтирів та запобігання деформації під час видалення матеріалу з заготовки.
При обробці суднових гвинтів вихідним матеріалом часто є виливок зі значним припуском. Тому план обробки повинен враховувати як кінцеву геометрію, так і стан вхідної деталі.
CAD/CAM програмування та планування траєкторії інструменту
Програмування CAD/CAM перетворює тривимірну геометрію гвинта на траєкторії верстата. Точні моделі повинні визначати поверхню тиску, задню частину всмоктування, корені лопатей, кромки та монтажні інтерфейси.
Планування траєкторії інструменту визначає напрямок різання, зачеплення інструменту, крок переміщення, припуск на обробку та орієнтацію інструменту. Для 5-осьових операцій система CAM також повинна враховувати державку інструменту, обмеження верстата та можливі перешкоди із сусідніми лезами.
Моделювання є важливим для перевірки зіткнень, перельоту та ділянок необробленого матеріалу. Найбільш підходяща траєкторія різання відповідає фактичним вимогам поверхні та верстата, а не припускає, що один універсальний напрямок різання ідеально підходить для кожного гвинта.
Кріплення та налаштування гвинта
Налаштування пропелера встановлює зв'язок між заготовкою, координатами верстата та конструкційними даними. Вісь маточини та вибрані опорні поверхні зазвичай використовуються для створення узгодженої системи координат обробки.
Кріплення повинні надійно утримувати заготовку, дозволяючи ріжучому інструменту отримувати доступ до необхідних поверхонь. Великі гвинти створюють додаткові труднощі через їхню масу, розмах лопатей та обмежені точки опори.
Перед обробкою інженери повинні перевірити стабільність затискання, зазор заготовки, хід верстата та перетин кріпильних елементів. Точне налаштування в стаціонарному стані також повинно залишатися стабільним під дією сил різання.
Обробка маточини та отвору гвинта
Обробка маточин зазвичай включає торцеву обробку, точіння, розточування, конічну обробку та підготовку шпонкових канавок або інших монтажних елементів. Правильні операції залежать від конструкції гвинта.
Встановлення точних опорних поверхонь маточини є важливим, оскільки ці особливості впливають на подальше налаштування та взаємозв'язок між гвинтом та його валом.
Для шпонкових або безшпонкових інтерфейсів розміри повинні відповідати фактичній специфікації складання. Геометрію отвору, площу контакту, вирівнювання та схему кріплення не слід приймати на основі типової конструкції гвинта.
Чорнова обробка торцевої та задньої частини леза
Чорнова обробка лопатей видаляє надлишки матеріалу з поверхонь тиску та всмоктування, зберігаючи при цьому достатньо матеріалу для фінішної обробки. Великі морські виливки можуть вимагати значної чорнової обробки, перш ніж профілі лопатей набудуть своєї остаточної форми.
Обробку обох сторін необхідно ретельно планувати, оскільки видалення матеріалу змінює локальну жорсткість і може вплинути на стійкість заготовки.
Збалансована стратегія чорнової обробки зменшує важкі локальні різи та зберігає підтримку там, де це необхідно. Проміжні перевірки можуть виявити неочікувані відхилення заготовки, дефекти лиття або геометрію, яка потребує коригування перед чистовою обробкою.
Обробка кореня лопаті, передньої кромки та задньої кромки
Корінь лопаті з'єднує її з маточиною та часто містить складні заокруглення. Ці переходи важко обробити, оскільки доступний простір інструменту може бути обмежений суміжними поверхнями.
Передні та задні кромки також потребують контрольованої обробки. Їхні остаточні форми повинні відповідати затвердженій геометрії леза, не залишаючи небажаних задирок, плоских поверхонь або надмірного видалення матеріалу.
Залежно від кривизни та доступу можна використовувати кулькові та інші відповідні фрезерні інструменти. Стратегії різання повинні уникати різких рухів інструменту, зіткнень та надмірних навантажень різання поблизу тонких крайових ділянок.
5-Осівна обробка леза та оптимізація поверхні
5-осьова фінішна обробка леза використовується для створення остаточної геометрії вільної форми з контрольованою орієнтацією інструменту. Правильне розташування інструменту може покращити доступ, підтримувати належний контакт різання та зменшити непотрібні сліди від обробки.
Параметри чистової обробки включають діаметр різця, нахил інструменту, крок вильоту, подачу та залишок припуску. Кулькове фрезерування може бути доцільним для криволінійних ділянок, тоді як інші типи інструментів можуть підвищити ефективність, якщо це дозволяє геометрія поверхні.
Оптимізацію поверхні слід перевіряти за допомогою вимірювань, а не лише візуально. Готове лезо повинно відповідати заданим вимогам до профілю, товщини, кроку та поверхні, без надмірного полірування, яке змінює заплановану форму.
Які основні проблеми в обробці гвинтів?
Основними проблемами обробки гвинтів є складні поверхні вільної форми, обмежений доступ до інструменту, відхилення тонких лопатей, вібрація, похибки кроку та дефекти поверхні. Ці проблеми вимагають відповідної потужності верстата, стабільних пристосувань, точних траєкторій інструменту та контролю протягом усього виробничого процесу.
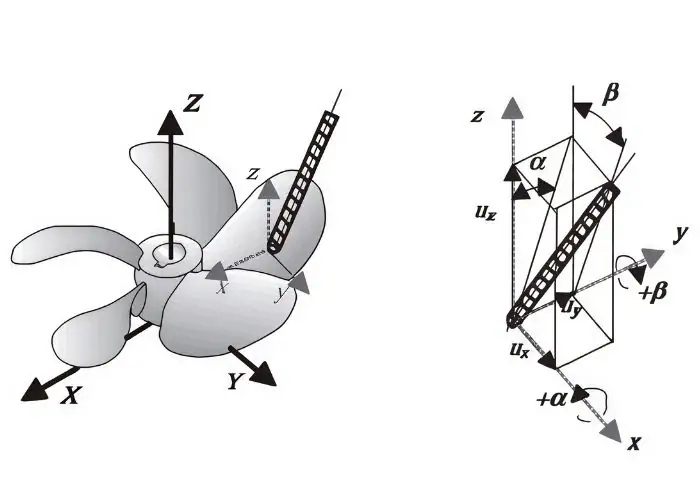
Складні криволінійні поверхні та доступність інструментів
Лопаті гвинта мають постійні зміни кривизни, скручування та товщини перерізу. Ці елементи вільної форми важко ефективно обробляти з фіксованою орієнтацією інструменту.
Маточина, сусідні леза та переходи до кореня леза можуть обмежувати доступ. Траєкторія інструменту, яка досягає зовнішнього леза, може зіткнутися з заготовкою або пристосуванням під час наближення до кореня.
5-осьове позиціонування та моделювання зіткнень допомагають вирішити ці проблеми. Однак, перед запуском операції необхідно разом перевірити хід верстата, зазор шпинделя, довжину інструменту та конструкцію пристосування.
Прогин тонкого леза та вібрація під час обробки
Тонкі лопаті гвинта можуть прогинатися під дією сил різання, особливо поблизу кінчика або інших неопорних ділянок. Надмірне прогинання може призвести до варіацій товщини, слідів вібрації або помилок профілю.
Проблема стає серйознішою, коли матеріал видаляється, а жорсткість леза зменшується. Тому важкі чистові різи можуть давати непослідовні результати, навіть якщо сам верстат працює точно.
Інженери можуть контролювати цей ризик, зменшуючи сили різання, коригуючи траєкторії різання, зберігаючи тимчасову опору, де це доречно, та вибираючи відповідні параметри обробки. Перевірка повинна підтвердити, що лезо повертається до необхідної геометрії після зняття механічних навантажень.
Точність кроку лопаті та узгодженість профілю
Точність кроку вимагає, щоб готові секції лопатей відтворювали задані кутові та геометричні співвідношення. Помилки можуть виникати через дані CAD/CAM, вирівнювання налаштування, відхилення інструменту або неправильне видалення матеріалу.
Узгодженість між лопатями не менш важлива. Різниця у формі перерізу, товщині або кроці може впливати на розподіл навантаження та сприяти вібрації або незбалансованим умовам роботи.
Виробники повинні використовувати визначені радіуси вимірювань та опорні точки. Порівняння фактичних вимірювань із затвердженим проектом забезпечує надійнішу оцінку, ніж перевірка лише загального вигляду лопаті.
Дефекти обробки поверхні та механічної обробки
Оздоблення поверхні впливає на якість межі лопаті та може впливати на поведінку потоку рідини. Сліди від інструменту, хвилястість, задирки та локальні пошкодження поверхні також можуть свідчити про нестабільність обробки.
Типові причини включають неправильний крок інструменту, знос інструменту, вібрацію, погану орієнтацію інструменту та нестабільні сили різання. Дефекти поверхні може бути особливо важко виправити поблизу тонких країв та криволінійних переходів.
Вимоги до обробки слід визначати відповідно до застосування. Надмірне полірування не завжди корисне, якщо воно змінює критичну товщину або геометрію кромки.
| Механічна обробка | Можливий результат | Рекомендований контроль |
| Складна кривизна лопаті | Відхилення профілю | Точні траєкторії інструменту CAM |
| Обмежений доступ до інструментів | Ризик зіткнення | 5-осьове моделювання |
| Прогин тонкого леза | Похибка товщини | Контрольовані сили різання |
| Вібрація та вібрація | Хвилястість поверхні | Стабільні параметри кріплення та різання |
| Зміщення маточини | Похибка обертання | Надійні дані для обробки |
| Надмірне полірування | Зміна геометрії | Контрольована обробка та інспекція |
Як перевіряється точність та якість обробки гвинтів?
Точність та якість обробки гвинтів перевіряються за допомогою контролю розмірів, вимірювання кроку, порівняння профілю лопатей, оцінки поверхні та перевірок балансування. План перевірки повинен відповідати конструкції гвинта, застосовним стандартам та фактичному обсягу виробничих робіт.
Перевірка розмірів підтверджує геометрію обробленого компонента. Балансування та оцінка робочих характеристик відповідають додатковим вимогам і не повинні розглядатися як взаємозамінні вимірювання.
Перевірка розмірів маточин та профілів лопатей
Перевірка маточини перевіряє важливі розміри, такі як діаметр отвору, геометрію конуса, вирівнювання торців та положення монтажних елементів. Ці елементи контролюють механічне з'єднання між гвинтом та його приводною системою.
Перевірка лопатей оцінює геометрію перерізу, товщину, діаметр та задані координати поверхні. Залежно від розміру та доступності, відповідне обладнання може включати координатно-вимірювальні машини, оптичне сканування або спеціалізовані системи вимірювання гвинтів.
Результати перевірки повинні відповідати затвердженій моделі або кресленню САПР. Вимірювальне обладнання також повинно мати достатні можливості для виконання заданих допусків.
Вимірювання та розрахунок кроку гвинта
Крок гвинта можна оцінити, вимірявши геометрію визначених ділянок лопаті. Локальний кут тангажу та радіус вимірювання можна використовувати для розрахунку геометричного кроку.
Для спіральної опорної лінії співвідношення таке:
P = 2πr × tan(β)
Тут P – геометричний крок, r – відстань від осі обертання, а β – локальний кут тангажу відносно площини обертання.
Та сама формула застосовується до ідеалізованої локальної секції лопаті, але фактична перевірка повинна відповідати заданій еталонній геометрії та процедурі вимірювання. Для морських гвинтів кут нахилу може бути оцінений у кількох радіальних положеннях, а не виведений з однієї точки.
Перевірка якості поверхні та геометрії лопаті
Перевірка поверхні перевіряє шорсткість, сліди інструменту, задирки, хвилястість та локальні пошкодження. Геометричний контроль підтверджує, що готове лезо відповідає запланованій тривимірній формі.
Поверхня з низькою виміряною шорсткістю все ще може мати неправильний профіль. Тому шорсткість поверхні та геометричну точність необхідно перевіряти як окремі властивості.
Для відповідних морських гвинтів стандарт ISO 484 містить вимоги до виробничих допусків, що стосуються кроку, геометрії лопатей та інших характеристик. Відповідна стандартна деталь, видання та клас точності повинні бути підтверджені для кожного проекту.
Балансування гвинта та практична перевірка
Балансування гвинта оцінює розподіл маси навколо осі обертання. Статичне балансування визначає певні умови дисбалансу маси, тоді як динамічне балансування може оцінити поведінку дисбалансу під час обертання.
Вимоги до балансування залежать від розміру гвинта, робочої швидкості, конфігурації складання та відповідних специфікацій. Лопать з точними розмірами не балансується автоматично.
Практична перевірка може також включати перевірку складання, вимірювання биття, вібраційні випробування або випробування на працездатність. Ці дії повинні виконуватися відповідним чином оснащеними спеціалістами за потреби та є окремими від звичайного контролю розмірів на верстатах з ЧПК.
Що впливає на вартість обробки гвинтів та вибір постачальника?
Вартість обробки гвинта залежить головним чином від матеріалу, розміру гвинта, геометрії лопаті, часу обробки, вимог до допусків, обсягу перевірки та обсягу виробництва. Вибір постачальника повинен зосереджуватися на перевірених можливостях для необхідного компонента, а не лише на специфікаціях машини чи заявленій ціні.
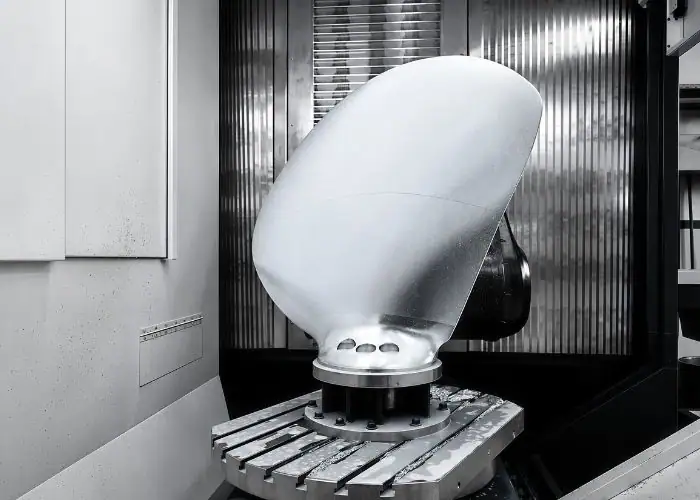
Найнижча ціна на обробку може не включати складний контроль, фінішну обробку, підготовку до налаштування або спеціалізоване оброблення. Ці відмінності слід враховувати під час оцінки пропозиції щодо виробництва.
Матеріал, складність леза та час обробки
Вартість матеріалу залежить від типу сплаву, розміру сировини, її наявності та кількості видаленого матеріалу. Великі виливки та компоненти з цільних заготовок можуть мати дуже різну структуру виробничих витрат.
Складність леза також впливає на програмування та час роботи машини. Глибокі переходи коренів, обмежений доступ до інструменту та вимоги до чистової обробки зазвичай збільшують кількість операцій.
Знос інструменту, підготовка пристосувань та потужність верстата можуть впливати на кінцеву вартість. Невеликий прецизійний гвинт та велике морське лиття не слід оцінювати, використовуючи однакові припущення щодо обробки.
Вимоги до допусків, контролю та виробництва
Жорсткі допуски збільшують складність виробництва, коли вони вимагають додаткових чистових проходів, контрольованих налаштувань або більш детального контролю.
Вартість перевірки залежить від розміру компонента, щільності вимірювань, вимог до обладнання та документації. Спеціалізоване вимірювання та балансування лопатей – це окремі послуги, які можуть потребувати окремого планування.
Прототипи, запасні частини та виробничі партії також мають різні структури витрат. Повторне виробництво може розподілити витрати на програмування та кріплення між більшою кількістю компонентів, але лише за умови стабільності конструкції та процесу.
Можливості обробки на верстатах з ЧПК та оцінка постачальників
Відповідний постачальник повинен розуміти складну обробку поверхонь, поведінку матеріалів, закріплення деталей та вимірювання критичних механічних характеристик. Відповідний виробничий досвід корисніший, ніж загальне твердження про високу точність.
Для виготовлення лопатей гвинта на замовлення покупцям слід враховувати розмір верстата, конфігурацію осей, можливості CAM, максимальну вагу заготовки та обладнання для перевірки. Великі морські гвинти можуть потребувати спеціалізованого обладнання, що перевищує можливості звичайного прецизійного цеху.
Оцінка постачальників повинна відрізняти обробку на верстатах з ЧПК від лиття, балансування, гідродинамічних випробувань та морської сертифікації. Надійний виробничий план чітко визначає, які операції виконуються власними силами, а які потребують кваліфікованої зовнішньої підтримки.
Поширені запитання
Чи можна виготовити пропелер на верстаті з ЧПК з цільного металу, а не з литва?
Так. Невеликі або спеціалізовані гвинти можна виготовляти з цільного металу, особливо для прототипів або малосерійного виробництва. Наприклад, обробка лопаті із загальним діаметром 80 мм може уникнути початкових витрат на спеціальну модель лиття. Однак обробка цільної заготовки видаляє більше матеріалу та може вимагати більше часу обробки. Більші морські гвинти часто економічніше виготовляти з виливків з відповідним припуском на обробку. Придатність матеріалу та конструктивні характеристики все одно необхідно перевіряти.
Який припуск на обробку слід залишити на лопаті гвинта?
Припуск на чистову обробку залежить від матеріалу, розміру лопаті, точності лиття, діаметра інструменту та жорсткості пристосування. Немає надійного універсального значення для кожного гвинта. Наприклад, для невеликого прототипу може бути використаний кінцевий припуск у кілька десятих міліметра, тоді як для великого лиття може знадобитися інша стратегія чорнової та чистової обробки. Припуск має бути достатнім для видалення попередніх слідів інструменту та геометричних помилок без створення зайвої сили різання або прогину лопаті.
Чи можна відновити пошкоджений гвинт після ремонту?
Так, деякі пошкоджені гвинти можна повторно обробити після затвердженого ремонту за умови збереження достатньої цілісності матеріалу та конструкції. Звичайні роботи можуть включати відновлення отворів для болтів, монтажних поверхонь або локалізованої геометрії лопатей. Процедура ремонту повинна враховувати оригінальний сплав, місце пошкодження та будь-які зміни, пов'язані зі зварюванням або нагріванням. Після обробки відремонтована ділянка потребує перевірки розмірів та будь-яких додаткових перевірок, визначених ремонтним органом. Серйозні пошкодження можуть зробити заміну безпечнішою, ніж подальше видалення матеріалу.
Чи завжди більш плавна лопатка гвинта покращує ефективність?
Ні. Більш гладка поверхня не гарантує вищої ефективності, якщо крок лопаті, профіль, товщина або геометрія кромки неправильні. Шорсткість поверхні – це лише одна частина конструкції. Наприклад, полірування може зменшити значення Ra з 1.6 мкм до 0.8 мкм, але видалення занадто великої кількості матеріалу поблизу тонкої кромки може створити серйознішу геометричну похибку. Правильна мета – відповідати затвердженим вимогам до поверхні та розмірів, а не досягати найнижчої можливої шорсткості.
Висновок
Обробка гвинтів вимагає ретельного контролю геометрії лопаті, поведінки матеріалу, траєкторій інструменту та точності розмірів. Токарне та фрезерне обладнання з ЧПК може створювати точні елементи маточини, тоді як багатоосьова обробка покращує доступ до складних поверхонь лопаті та переходів коренів. Успішне виробництво залежить від стабільного закріплення заготовки, відповідних стратегій чорнової та чистової обробки, а також контролю кроку, профілю, товщини та якості поверхні. Інженери також повинні відокремлювати можливості обробки від спеціалізованого балансування та перевірки експлуатаційних характеристик під час вибору постачальника.
У TiRapid ми надаємо послуги з точної обробки на верстатах з ЧПК та виробництва компонентів гвинтів, валів, маточин та складних механічних деталей на замовлення. Наші фрезерні, токарні, багатоосьові обробки та контроль розмірів на верстатах з ЧПК забезпечують точне виробництво прототипів та серійних компонентів.















