
Шліфування – це прецизійний процес обробки, під час якого матеріал видаляється з заготовки за допомогою обертового абразивного круга. На відміну від звичайних різальних інструментів, які видаляють матеріал з чітко визначеними ріжучими кромками, шліфування використовує багато абразивних зерен для видалення невеликої кількості матеріалу. Цей процес широко використовується для покращення точності розмірів, створення гладких поверхонь та обробки загартованих або важкооброблюваних деталей.
У цьому посібнику пояснюється, що таке шліфування, як працює процес шліфування, основні типи шліфування, верстати, матеріали, технічні параметри, переваги, обмеження та поширені застосування ЧПК.
Що таке шліфування?
Шліфування — це абразивний процес обробки, під час якого з заготовки за допомогою обертового шліфувального круга видаляється невелика кількість матеріалу. Він використовується переважно для досягнення точних розмірів, контрольованої геометрії та високоякісної обробки поверхні. У прецизійному виробництві шліфування зазвичай виконується після фрезерування з ЧПК, точіння або термічної обробки, коли деталь вимагає жорсткіших допусків або покращеної якості поверхні.
Шліфування проти фрезерування та токарства з ЧПК
Шліфування відрізняється від фрезерування та токарної обробки з ЧПК головним чином механізмом різання, швидкістю видалення матеріалу та метою фінішної обробки. Фрезерування та токарна обробка, як правило, ефективні для створення геометрії деталі та видалення більших обсягів матеріалу, тоді як шліфування часто використовується для точної корекції розмірів та фінішної обробки поверхні.
| особливість | шліфування | Фрезерні | Токарні роботи з ЧПУ |
| Ріжучий інструмент | Абразивний круг | Обертова фреза | Однолезвий або багатолезвий інструмент |
| Зняття матеріалу | Зазвичай невеликі, контрольовані кількості | Від середнього до високого | Від середнього до високого |
| Типова геометрія | Плоский, циліндричний, внутрішній, профіль | Кишені, прорізи, контури | Вали, отвори, круглі деталі |
| Головна перевага | Висока точність та чистова обробка | Генерація складних форм | Ефективна циліндрична обробка |
| Загартовані матеріали | Часто підходить | Потрібні відповідні інструменти | Потрібні відповідні інструменти |
| Типова роль у виробництві | Точна обробка | Чорнова та чистова обробка | Чорнова та чистова обробка |
Тому шліфування найкраще розуміти як додатковий виробничий процес, а не як універсальну заміну різання на верстатах з ЧПК.
Як працює процес шліфування?
Процес шліфування полягає у виборі відповідного абразивного круга, закріпленні заготовки, встановленні параметрів шліфування, видаленні матеріалу через контрольований контакт круга, управлінні теплом та перевірці кінцевих розмірів і якості поверхні. Кожен етап необхідно контролювати, оскільки стан круга, сила різання, температура та стабільність верстата безпосередньо впливають на точність шліфування.
| Крок | Операція шліфування | Ціль якості |
| 1 | Виберіть колесо та параметри | Підберіть абразиви до матеріалу |
| 2 | Встановіть та вирівняйте заготовку | Запобігання руху та деформації |
| 3 | Виконайте шліфувальні проходи | Видалити контрольований фінішний матеріал |
| 4 | Контроль тепла та охолоджувальної рідини | Запобігання термічному пошкодженню |
| 5 | Виміряти та перевірити | Перевірте розмір, геометрію та обробку |
Крок 1: Виберіть шліфувальний круг та встановіть параметри різання
Перший крок – це вибір шліфувального круга, що підходить для матеріалу заготовки, необхідної точності, якості поверхні та швидкості видалення. Абразив круга, розмір зерна, зв'язка, клас твердості та структура впливають на продуктивність різання.
Для багатьох сталей може підійти круг з оксиду алюмінію, тоді як для загартованих чорних металів часто надають перевагу кругам з CBN. Алмазні круги зазвичай вибирають для твердих сплавів та кераміки. Налаштування верстата також повинні залишатися в межах затвердженої робочої швидкості круга та відповідати передбачуваній операції шліфування.
Крок 2: Налаштування та закріплення заготовки
Перед початком шліфування заготовку необхідно точно підтримати та розташувати. Для плоского шліфування зазвичай використовуються магнітні патрони для відповідних чорних матеріалів, тоді як для немагнітних заготовок можуть знадобитися механічні кріплення або вакуумне затискання. Для циліндричного шліфування можуть використовуватися центри, патрони або безцентрові опори.
Затискання має бути надійним, не допускаючи деформації. Тонкі пластини, довгі вали та прецизійні компоненти можуть згинатися під надмірним зусиллям утримання. Якщо деталь шліфується в деформованому стані, вона може змінити форму після відпускання та не відповідати вимогам щодо площинності, округлості або розмірів.
Крок 3: Початок шліфування та контроль видалення матеріалу
Під час шліфування абразивний круг контактує з заготовкою та видаляє матеріал за допомогою багаторазових проходів різання або контрольованої подачі. Швидкість круга, рух столу, обертання заготовки та глибина різання визначають поведінку видалення матеріалу.
Шліфувальні операції зазвичай вимагають менших різів, ніж чорнове фрезерування або точіння, особливо під час точного чистового шліфування. Від попередньої операції має залишатися відповідний припуск на чистове шліфування. Видалення надлишкового припуску під час чистового шліфування може збільшити нагрівання, знос круга та зміну розмірів.
Крок 4: Подача охолоджувальної рідини та контроль температури шліфування
Охолоджувальна рідина контролює температуру шліфування, змащує контактну поверхню, де це необхідно, і допомагає видаляти абразивні залишки та металеві частинки. Контроль температури є важливим, оскільки надмірна температура може спричинити теплове розширення, поверхневі опіки, залишкові напруження та зміни розмірів.
Охолоджувальна рідина повинна досягати фактичної зони контакту шліфування. Просте збільшення об'єму рідини може не вирішити проблему, якщо обертання круга запобігає потраплянню охолоджувальної рідини в межу розділу. Правильне положення сопла, стан рідини, фільтрація та вибір круга допомагають підтримувати стабільну продуктивність шліфування.
Крок 5: Перевірка розмірів та обробки поверхні
Останнім кроком є перевірка відповідності шліфованої деталі вимогам щодо розмірів та поверхні. Перевірка може включати товщину, діаметр, округлість, площинність, паралельність, шорсткість поверхні та інші вимоги креслення.
Залежно від характеристики можуть використовуватися мікрометри, нутроміри, висотомери, вимірювачі шорсткості поверхні та координатно-вимірювальні машини. Деталі, що потребують дуже жорстких допусків, слід вимірювати в контрольованих температурних умовах, оскільки теплове розширення може впливати на перевірку на мікронному рівні.
Які машини та обладнання використовуються для шліфування?
Для шліфування використовується спеціалізоване обладнання, включаючи плоскошліфувальні верстати, циліндричні шліфувальні верстати, безцентрово-шліфувальні верстати, внутрішньошліфувальні верстати, шліфувальні верстати з ЧПК, абразивні круги, кріпильні пристосування, пристрої для правки кругів та системи охолодження. Правильний шліфувальний верстат вибирається відповідно до геометрії деталі, матеріалу, допуску, необхідної оброблюваності та обсягу виробництва.
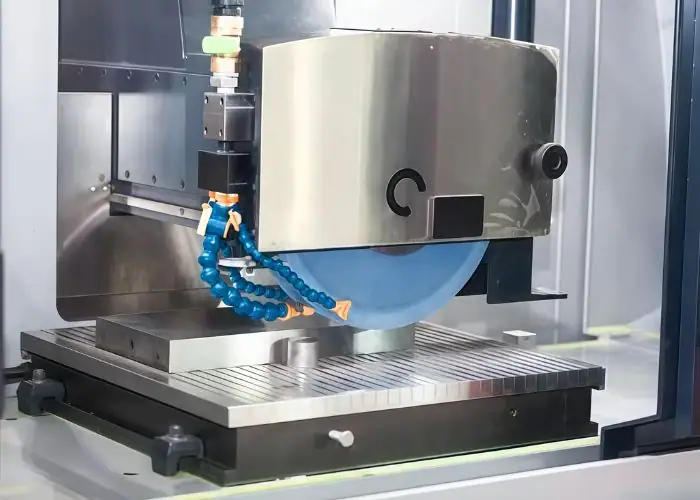
Основні типи шліфувальних верстатів
Шліфувальні верстати класифікуються головним чином за геометрією заготовки та операцією шліфування, яку вони виконують. Плоскошліфувальний верстат створює точні плоскі поверхні, тоді як циліндричний шліфувальний верстат обробляє зовнішні круглі елементи. Інші верстати спеціалізуються на внутрішніх отворах, безцентровому виробництві, заточуванні інструментів або чистовій обробці зубчастих коліс.
| Шліфувальний верстат | Основна функція | Типові компоненти |
| Плоскошліфувальний верстат | Створює плоскі та паралельні поверхні | Плити, блоки кріплення, основи форм |
| Круглошліфувальний верстат | Зовнішні діаметри обробки | Вали, штифти, ролики |
| Безцентровий шліфувальний верстат | Шліфує циліндричні деталі без центрів | Штифти, стрижні, виробничі вали |
| Внутрішній шліфувальний верстат | Внутрішні діаметри обробки | Отвори підшипників, втулки |
| Шліфувальний верстат для інструментів та різців | Надає форму або заточує ріжучі інструменти | Кінцеві фрези, свердла, розв'язки |
| Шліфувальний верстат з ЧПУ | Контролює складні рухи шліфування | Прецизійні профілі, виробничі деталі |
Вибір верстата повинен враховувати розмір заготовки та необхідні вимірювання. Довгий вал може потребувати опори від прогину, тоді як широка плита може вимагати верстата з достатнім ходом столу та стабільними тепловими характеристиками.
Основні компоненти шліфувального верстата
Шліфувальний верстат містить кілька систем, які повинні працювати разом для підтримки точності. Шпиндель приводить в рух абразивний круг, тоді як стіл або робоча головка контролює положення та рух заготовки. Механізми подачі забезпечують контрольовану подачу, а конструкція верстата протистоїть силам різання.
Важливі компоненти включають:
- Шліфувальний шпиндель та шліфувальна головка для стабільного обертання круга.
- Станина верстата, напрямні та система подачі для точного руху.
- Робочий стіл, патрон, центри або пристосування для підтримки заготовки.
- Система подачі та фільтрації охолоджувальної рідини для терморегуляції.
- Обладнання для правки та балансування коліс для рівномірного різання.
- Контролер ЧПУ або ручні елементи керування для регулювання руху верстата.
Шліфувальні круги та абразивні матеріали
Шліфувальні круги містять абразивні зерна, що скріплюються зв'язкою. Їхня продуктивність залежить від типу абразиву, розміру зерна, матеріалу зв'язки, марки та структури круга. Різні комбінації забезпечують різну різальну здатність, якість поверхні та термін служби круга.
| Абразивний матеріал | Загальні програми | Головне міркування |
| Оксид алюмінію | Вуглецева сталь та багато легованих сталей | Шліфування загального призначення |
| Керамічний оксид алюмінію | Міцні сталі та складні умови експлуатації | Контрольоване руйнування зерен |
| Карбід кремнію | Чавун, деякі кольорові метали, кераміка | Сумісність матеріалів |
| Кубічний нітрид бору (CBN) | Загартована сталь та деякі жароміцні сплави | Шліфування твердих матеріалів |
| ромб | Карбід, скло та технічна кераміка | Зазвичай не рекомендується для звичайного шліфування сталі |
Шліфувальний диск – це ширший термін, який може описувати абразивні диски, що використовуються в ручних кутових шліфувальних машинах або іншому обладнанні. Не слід плутати прецизійні шліфувальні круги з універсальними шліфувальними кругами, оскільки конструкція круга, індекс швидкості, геометрія та вимоги до контролю розмірів можуть відрізнятися.
Правка та центрування шліфувальних кругів
Правка шліфувального круга відновлює ефективність різання, оголюючи свіжі абразивні зерна та контролюючи стан поверхні круга. Правка коригує геометрію, концентричність або профіль круга, щоб він обертався та контактував із заготовкою належним чином.
Це пов'язані, але різні операції з технічного обслуговування. Коло може мати правильну форму, але все одно погано різати, якщо його зерна тупі або завантажені матеріалом. І навпаки, гостре коло з поганою геометричною формою може створювати неточні поверхні.
Правка та центрування стають необхідними, коли збільшується зусилля шліфування, погіршується якість поверхні, виникає навантаження на круг або змінюється розмірна консистенція. Підтримка стану круга особливо важлива для прецизійного виробництва та повторюваних циклів шліфування.
Які основні види шліфування?
Основні види шліфування включають площинне шліфування, циліндричне шліфування, безцентрове шліфування, внутрішнє шліфування, шліфування з повзучою подачею, профільне шліфування, фігурне шліфування, шліфування інструментів та різців, координатне шліфування, шліфування зубчастих коліс, шліфування різьби та врізне шліфування. Кожен процес розроблений для певної геометрії деталей, вимог до розмірів або умов виробництва.
| Тип шліфування | Основне застосування | Типова вимога |
| Шліфування поверхні | Плоскі грані та пластини | Площинність та паралельність |
| Циліндричне шліфування | Зовнішні круглі поверхні | Діаметр і округлість |
| Безцентрове шліфування | Круглі деталі великого обсягу | Повторюваність та продуктивність |
| Внутрішнє шліфування | Отвори та розточені підшипники | Точність отвору |
| Шліфування з повзучою подачею | Глибокі профілі у складних матеріалах | Контрольований високий рівень видалення матеріалу |
| Профільне та формоподібне шліфування | Складні форми | Точність профілю |
| Шліфування інструментів та різців | Інструменти для різання | Геометрія кромки та інструменту |
| Координатне шліфування | Точні отвори та їх розташування | Точне позиціонування об'єктів |
| Шліфування зубчастих коліс та різьблення | Шестерні та різьба | Геометрія зуба або різьби |
| Шліфування занурення | Локалізовані циліндричні особливості | Діаметр, плечі та профілі |
Поверхневе шліфування
Плоске шліфування створює точні плоскі поверхні шляхом переміщення заготовки відносно обертового абразивного круга. Його зазвичай використовують для виготовлення кріпильних плит, компонентів машин, основ прес-форм, ущільнювальних поверхонь та плоских прецизійних деталей.
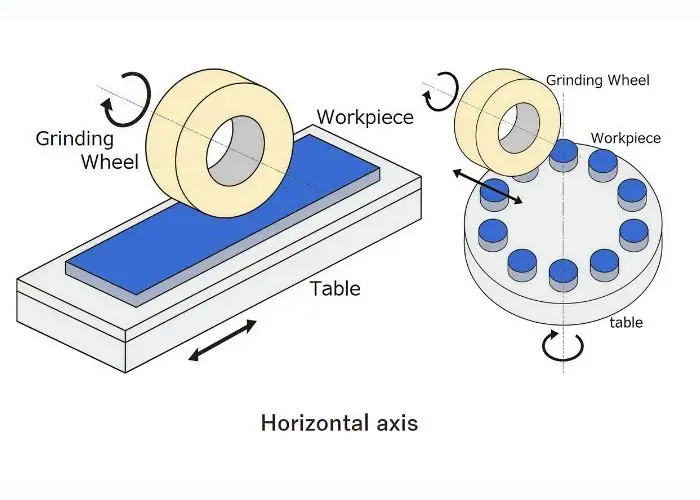
Плоскошліфувальний верстат може використовувати зворотно-поступальний стіл або поворотний стіл залежно від його конфігурації. Процес контролює видалення матеріалу з цільової поверхні для покращення площинності, паралельності, однорідності товщини або якості поверхні.
Шліфування поверхні особливо цінне після фрезерування на ЧПК, коли плоска поверхня вимагає чіткішого геометричного контролю. Однак тонкі деталі необхідно ретельно підтримувати, оскільки магнітне затискання, тепло від шліфування та залишкові напруження матеріалу можуть вплинути на кінцеву площинність.
Циліндричне шліфування
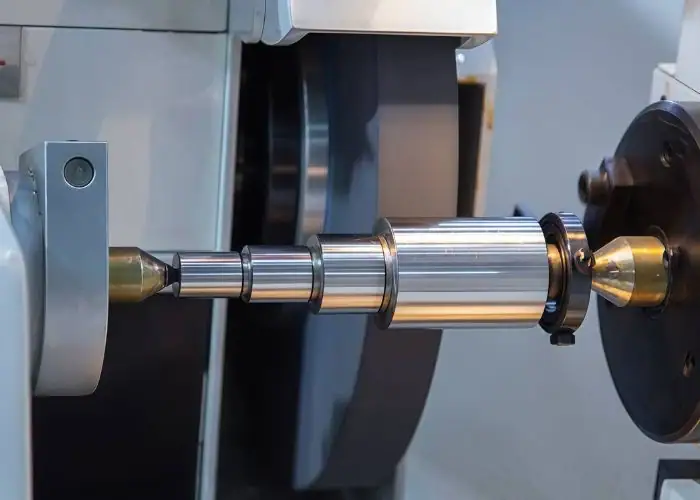
Циліндричне шліфування обробляє зовнішні круглі поверхні шляхом обертання заготовки, поки шліфувальний круг видаляє матеріал з її зовнішнього діаметра. Його зазвичай використовують для валів, роликів, шийок підшипників, штифтів та прецизійних механічних компонентів.
У процесі можуть використовуватися центри, патрон або інший опорний пристрій. Правильне вирівнювання між заготовкою та кругом необхідне для контролю круглості, конусності та однорідності діаметра.
Циліндричне шліфування часто виконується після токарного верстата з ЧПК. Токарне шліфування забезпечує більшу частину геометрії вала, тоді як шліфування видаляє контрольований припуск на чистову обробку для досягнення необхідного діаметра та стану поверхні.
Безцентрове шліфування
Безцентрове шліфування дозволяє створювати точні циліндричні поверхні без утримання заготовки між центрами. Натомість деталь підтримується лезом-упором між шліфувальним кругом та регулювальним кругом.
Регулювальне колесо контролює обертання заготовки та, в операціях наскрізної подачі, осьовий рух. Це робить безцентрове шліфування ефективним для виготовлення великої кількості штифтів, стрижнів та інших круглих деталей.
Однак, безцентрове шліфування вимагає правильної геометрії та налаштування опори. Неправильне вирівнювання круга, висота заготовки або умови регулювання можуть призвести до викривлення, конусності або нестабільності розмірів. Воно є найефективнішим, коли геометрія деталі та обсяг виробництва відповідають процесу.
Внутрішнє шліфування
Внутрішньошліфувальні верстати обробляють внутрішній діаметр отвору за допомогою меншого абразивного круга. Вони використовуються для прецизійних отворів, кілець підшипників, втулок, гідравлічних компонентів та інших деталей, що потребують точної внутрішньої поверхні.
Внутрішнє шліфування може бути складнішим, ніж зовнішнє, оскільки діаметр круга обмежений розміром отвору. Малі круги та довгі шпинделі можуть мати меншу жорсткість, що збільшує чутливість до вібрації та прогину.
Процес повинен контролювати швидкість обертання круга, жорсткість шпинделя, подачу охолоджувальної рідини та вимірювання отвору. Внутрішнє шліфування часто вибирається, коли розточування або розгортання не може постійно досягати необхідних розмірних або поверхневих характеристик.
Шліфування з повзучою подачею
Шліфування з повзучою подачею використовує відносно глибокий різ у поєднанні з повільною подачею заготовки для видалення значної кількості матеріалу в контрольованій операції. Його часто застосовують для важкооброблюваних сплавів, компонентів, пов'язаних з турбінами, та складних профілів.
На відміну від звичайного плоского шліфування, яке зазвичай використовує неглибокі проходи, шліфування з повзучою подачею може видалити більше матеріалу за один проход. Воно вимагає відповідної потужності верстата, конструкції круга, подачі охолоджувальної рідини та стабільності процесу.
Цей метод може підвищити продуктивність для відповідних застосувань, але термічне пошкодження залишається серйозною проблемою. Високий рівень видалення матеріалу повинен підтримуватися ефективним охолодженням та контрольованим станом круга.
Профільне та формоподібне шліфування
Профільне шліфування створює певний контур за допомогою контрольованого руху круга або відповідної форми круга. Формоване шліфування використовує круг, оброблений або виготовлений за певним профілем, який переноситься на заготовку.
Ці методи використовуються для штампів, прецизійних канавок, фасонних механічних компонентів, ріжучих інструментів та спеціалізованих поверхонь. Вони цінні, коли кінцевий елемент вимагає повторюваного контуру, а не простої плоскої або циліндричної форми.
Головним завданням є підтримка точності профілю в міру зношування колеса. Відповідні інтервали правки та контроль розмірів допомагають забезпечити, щоб готовий контур залишався в межах допуску.
Заточування інструменту та фрези
Шліфування інструментів та різців створює, заточує або відновлює геометрію різального інструменту. Воно використовується для свердел, кінцевих фрез, розверток та інших прецизійних різальних інструментів, які потребують певних кутів кромки, рельєфних поверхонь та геометрії канавок.
Шліфувальний верстат може використовувати кілька керованих осей для позиціонування круга відносно ріжучого інструменту. Шліфування інструменту на ЧПУ особливо корисне для складних різців, що потребують повторюваної геометрії кромки.
Процес впливає на подальшу продуктивність обробки, оскільки гострота інструменту, симетрія та стан кромки впливають на силу різання, якість поверхні, утворення стружки та термін служби інструменту.
Координатне шліфування
Координатно-шліфувальне шліфування – це прецизійний процес, який використовується для обробки отворів та внутрішніх контурів, де важливі точне положення та геометрія. Він зазвичай асоціюється з інструментами, штампами, компонентами прес-форм та прецизійними механічними вузлами.
Верстат забезпечує точне позиціонування, а невеликий шліфувальний круг завершує обробку необхідної деталі. Це корисно, коли потрібно чітко контролювати зв'язок між кількома отворами або профілями.
Координатно-шліфувальне шліфування зазвичай обирають для високоточних деталей, а не для загального видалення матеріалу. Його вартість та час обробки повинні бути виправдані функціональними вимогами деталі.
Шліфування зубчастих коліс та різьблення
Шліфування зубчастих коліс покращує точність обробки зубців шестерень, якість поверхні та геометричну узгодженість. Воно використовується для прецизійних передач, де помилки профілю, помилки виходу та дефекти поверхні можуть впливати на шум, вібрацію та характеристики трансмісії.
Шліфування різьби дозволяє створювати прецизійні зовнішні або внутрішні різьбові форми за допомогою шліфувального круга та контрольованого відносного руху. Воно особливо корисне для загартованих компонентів або різьб, що вимагають точного кроку та геометрії профілю.
Обидва процеси часто слідують за попередніми виробничими операціями. Початкова геометрія створюється шляхом різання або формування, тоді як шліфування забезпечує необхідний остаточний контроль розмірів та поверхні.
Шліфування занурення
Врізне шліфування видаляє матеріал, подаючи шліфувальний круг безпосередньо в заготовку, а не безперервно переміщаючись вздовж її довжини. Його зазвичай використовують для чистової обробки певних циліндричних діаметрів, уступів, канавок та коротких ступінчастих елементів.
Коло може мати профіль, який відповідає необхідній формі, що дозволяє шліфувати кілька пов'язаних елементів під час контрольованої радіальної подачі.
Врізне шліфування може підвищити ефективність виробництва відповідних деталей, але форма круга, радіальна сила, точність правки та опора заготовки повинні залишатися стабільними, щоб запобігти вібрації або зміні розмірів.
Які різні методи шліфування існують?
Методи шліфування відрізняються головним чином використанням охолоджувальної рідини, стратегією видалення матеріалу, робочою швидкістю, вибором абразиву та необхідною точністю. Загальні підходи включають мокре шліфування, сухе шліфування, грубе шліфування, прецизійне шліфування, високошвидкісне шліфування, шліфування Бланшара та суперабразивне шліфування. Кожен метод вибирається для балансування видалення матеріалу, температури, якості поверхні та виробничих витрат.
Мокре шліфування проти сухого шліфування
Мокре шліфування використовує охолоджувальну рідину або шліфувальну рідину для управління теплом, підтримки змащення там, де це необхідно, та відведення частинок із зони різання. Воно широко використовується для прецизійного шліфування металу, оскільки температура та стан круга безпосередньо впливають на розмірну стабільність.
Сухе шліфування здійснюється без рідкої охолоджувальної рідини. Воно може бути придатним для окремих матеріалів або операцій, де круг, верстат, пиловловлення та теплові умови розраховані на сухе різання.
Вибір залежить від поведінки матеріалу, специфікації круга, вимог до навколишнього середовища та чутливості до тепла. Сухе шліфування не слід автоматично вважати простішим або дешевшим, оскільки збору пилу та контролю термічних пошкоджень можуть призвести до додаткових витрат.
Грубе шліфування проти точного шліфування
Грубе шліфування зосереджене на видаленні більшої кількості матеріалу, усуненні нерівностей поверхні або підготовці деталі до подальшої обробки. Зазвичай пріоритет надається швидкості видалення матеріалу над надзвичайно дрібними розмірами або текстурою поверхні.
Точне шліфування зосереджене на контрольованій чистовій заготовці та точній геометрії. Зазвичай воно використовує відповідне кондиціонування кругів, менші кроки чистової обробки, стабільний рух верстата та ретельний контроль.
Деталь може вимагати обох етапів, коли потрібно видалити значний припуск. Однак надмірне грубе шліфування безпосередньо перед остаточною обробкою може призвести до нагрівання або деформації, що ускладнює контроль точності.
Високошвидкісне шліфування
Високошвидкісне шліфування використовує підвищені швидкості обертання поверхні круга за допомогою верстатів та кругів, спеціально розроблених для цих умов експлуатації. Це може підвищити продуктивність у відповідних випадках, забезпечуючи вищу швидкість видалення матеріалу та різну абразивну поведінку різання.
Вища швидкість не автоматично забезпечує кращу якість поверхні. Необхідно враховувати міцність круга, можливості шпинделя, зусилля шліфування, подачу охолоджувальної рідини та балансування круга.
Максимально допустиму швидкість обертання круга ніколи не можна перевищувати. Високошвидкісне шліфування вимагає сумісного обладнання та перевірки процесу, а не простого збільшення обертів шпинделя.
Бланшар Гріндінґ
Шліфування Бланшара зазвичай асоціюється з вертикально-шпиндельним роторним шліфуванням поверхні. Його використовують для ефективного видалення матеріалу з широких плоских поверхонь, зокрема великих пластин, основ машин та промислових компонентів.
Обертовий робочий стіл переміщує заготовку під шліфувальним кругом. Процес може видаляти матеріал на значній площі та часто залишає впізнаваний круговий візерунок шліфування.
Шліфування методом Бланшара корисне для підготовки заготовок та обробки великих поверхонь, але досяжна чистота та геометрична точність залежать від стану та налаштування верстата. Для більш вимогливих специфікацій може знадобитися окрема операція прецизійної чистової обробки.
Суперабразивне та надточне шліфування
Суперабразивне шліфування використовує такі матеріали, як CBN або алмаз, для обробки твердих та зносостійких заготовок. CBN зазвичай підходить для загартованих чорних металів, тоді як алмаз широко використовується для твердих сплавів та сучасної кераміки.
Ультраточне шліфування зосереджене на надзвичайно малих похибках розмірів та вишуканій обробці поверхні. Воно вимагає високостабільних верстатів, контрольованої температури, точного кондиціонування кругів та відповідної метрології.
Ці підходи пов'язані, але не ідентичні. Суперабразивний круг не забезпечує автоматично надточний результат, весь верстат, процес, затискне обладнання та система контролю повинні підтримувати необхідну точність.
Які ключові параметри шліфування?
Ключові параметри шліфування включають швидкість обертання круга, швидкість заготовки, швидкість подачі, глибину різання, тиск шліфування, подачу охолоджувальної рідини, характеристики круга, жорсткість верстата та стан правки. Ці змінні контролюють силу різання, тепловиділення, швидкість видалення матеріалу, знос круга, точність розмірів та якість обробки поверхні.
Параметри шліфування необхідно вибирати як цілісну систему. Збільшення подачі або глибини шліфування може підвищити продуктивність, але також збільшити зусилля та теплове навантаження. Зміна швидкості круга впливає на абразивне зачеплення та знос.
Оптимальні налаштування залежать від діаметра круга, абразивного матеріалу, твердості заготовки, методу шліфування та вимог до деталі. Прецизійне шліфування вимагає стабільних параметрів, а не просто використання найменшої подачі або найвищої доступної швидкості.
| Параметр | Основний вплив | Ризик у разі неправильного |
| Швидкість колеса | Абразивні умови різання | Знос коліс, термічне пошкодження або ризик для безпеки |
| Швидкість заготовки | Час контакту та видалення запасів | Опалення, хвилястість або погана обробка |
| швидкість подачі | Продуктивність та навантаження на шліфування | Надмірна сила або неефективність |
| Глибина зрізу | Матеріал, видалений за прохід | Нагрівання, деформація, знос коліс |
| Охолоджуюча рідина | Контроль температури та сміття | Пошкодження поверхні або навантаження на колеса |
| Правка колеса | Різкість та геометрія колеса | Скляні стіни, погана обробка, помилка форми |
| Жорсткість машини | Стійкість до вібрації | Балакучість та варіація розмірів |
Які матеріали можна шліфувати?
Шліфування можна використовувати для багатьох інженерних матеріалів, включаючи вуглецеву сталь, нержавіючу сталь, загартовану сталь, інструментальну сталь, сучасні сплави, кераміку, карбід та вибрані інженерні пластмаси або композити. Твердість матеріалу, термічні властивості, пластичність, крихкість та сумісність з абразивом визначають відповідні параметри круга та шліфування.
| Матеріальна | Поведінка при шліфуванні | Основна турбота |
| Вуглецева сталь | Зазвичай шліфують оксидом алюмінію | Нагрівання та знос коліс |
| Нержавіюча сталь | Міцний і може загартуватися | Опік та навантаження на колесо |
| Закалена сталь | Потрібна відповідна абразивна продуктивність | Термічне пошкодження та зміна твердості |
| алюміній | М'який, пластичний та схильний до навантаження на колеса | Розмазування та засмічення колеса |
| Карбід | Дуже твердий та зносостійкий | Вибір колеса та відколювання кромок |
| Кераміка | Жорсткий і крихкий | Тріщини та пошкодження підземних шарів |
| Пластмаси | Термочутливий та деформований | Плавлення або деформація |
Сталь, нержавіюча сталь та алюміній
Сталь зазвичай шліфується для валів, деталей машин, поверхонь підшипників та компонентів інструментів. Диски з оксиду алюмінію широко використовуються для багатьох марок сталі, причому специфічна конструкція дисків вибирається відповідно до твердості та умов шліфування.
Нержавіюча сталь може бути складнішою, оскільки вона може деформаційно зміцнюватися та виділяти значне тепло. Відповідний абразив, контрольовані умови контакту та ефективна охолоджувальна рідина допомагають зменшити опіки та пошкодження поверхні.
Алюміній можна шліфувати для певних прецизійних застосувань, але його пластичність може спричинити абразивне навантаження та розмазування. Для багатьох алюмінієвих деталей з ЧПК тонке фрезерування або інший процес обробки може бути економічнішим, ніж звичайне шліфування.
Загартовані метали та вдосконалені сплави
Загартовані сталі та сучасні сплави є важливими шліфувальними матеріалами, оскільки традиційне різання стає більш вимогливим зі збільшенням твердості та зносостійкості. Шліфування може обробити поверхні підшипників, загартовані вали, штампи та прецизійні інструменти після термічної обробки.
Абразиви CBN часто використовуються для загартованих чорних металів завдяки їхній зносостійкості та придатності для цих застосувань.
Однак, загартовані матеріали також вразливі до термічних пошкоджень, спричинених шліфуванням. Процес повинен запобігати надмірному нагріванню, розм'якшенню поверхні, залишковим розтягуючим напруженням та розтріскуванню, які можуть знизити експлуатаційні характеристики деталі.
Кераміка та крихкі матеріали
Кераміку та інші крихкі матеріали можна шліфувати за допомогою відповідних абразивних кругів, часто включаючи інструменти на основі алмазів. Шліфування корисне для контролю товщини, площинності та геометрії технічних керамічних компонентів.
Головна проблема полягає в запобіганні розтріскуванню та пошкодженню підповерхневих шарів. Крихкі матеріали можуть руйнуватися замість пластичної деформації, коли абразивні сили занадто високі.
Тому характеристики круга, глибина різання, стабільність верстата та контроль охолоджувальної рідини повинні бути ретельно підібрані. Для крихких компонентів шліфування може бути проведене з подальшою обробкою або перевіркою.
Інженерні пластмаси та композити
Деякі інженерні пластмаси та композити можна шліфувати, але їхня поведінка суттєво відрізняється від металів. Пластики можуть розм'якшуватися або деформуватися під дією тепла, тоді як композити можуть містити волокна або наповнювачі, які по-різному реагують на стирання.
Шліфування може бути корисним для певних вимог до площинності, товщини або підготовки поверхні. Однак, звичайне шліфування не є автоматично найкращим вибором для кожного полімеру.
Для багатьох пластикових деталей, що обробляються на верстатах з ЧПК, кращі результати можуть забезпечити гострі ріжучі інструменти, контрольовані подачі та відповідне затискання. Шліфування слід вибирати лише тоді, коли це виправдовують вимоги до матеріалу та поверхні.
Які переваги та обмеження шліфування?
Шліфування забезпечує високу точність розмірів, вишукану обробку поверхні, хорошу продуктивність на багатьох загартованих матеріалах та точний контроль плоских, круглих або профільованих поверхонь. Його основні обмеження включають відносно низьку ефективність видалення матеріалу в багатьох випадках фінішної обробки, вищу вартість обладнання, обслуговування абразивного круга, ризик термічного пошкодження та необхідність кваліфікованого контролю процесу.
Шліфування особливо цінне, коли готова деталь повинна відповідати високим вимогам до розмірів або функціональності. Посадкові місця підшипників, прецизійні штампи, поверхні ковзання та загартовані компоненти можуть отримати користь від контрольованого процесу абразивної обробки.
Однак шліфування не завжди є найефективнішим методом виробництва. Якщо фрезерування або токарне верстатування на верстаті з ЧПК вже відповідає специфікації креслення, додаткова операція шліфування може збільшити вартість та час виконання без покращення продуктивності деталі.
| Аспект | Переваги | Недоліки |
| Точність | Підтримує щільні розміри | Чутливий до тепла та налаштування |
| чистота поверхні | Може створювати витончені текстури | Залежить від стану колеса |
| Матеріальні можливості | Ефективний для затверділих матеріалів | Потрібні відповідні абразиви |
| геометрія | Точні плоскі та циліндричні елементи | Обмежено для деяких складних форм |
| Продуктивність | Повторюване прецизійне виробництво | Може бути повільно через надмірний запас |
| Коштувати | Може зменшити кількість остаточної переробки | Додаткові витрати на експлуатацію та оснащення |
Переваги шліфування
Шліфування пропонує кілька важливих переваг для точного виробництва. Воно може видаляти невелику кількість матеріалу з контрольованою геометрією, що робить його цінним для остаточної обробки після обробки на верстатах з ЧПК або термічної обробки.
Його основні переваги включають:
- Досягнення жорстких допусків розмірів на відповідних компонентах.
- Покращення площинності, округлості, паралельності та якості поверхні.
- Фінішна обробка загартованої сталі та інших важкооброблюваних матеріалів.
- Створення повторюваних поверхонь для точного складання.
- Виправлення невеликих розмірних або геометричних відхилень, залишених попередніми операціями.
Шліфування особливо ефективне, коли продуктивність деталі залежить від якості контакту. Підшипникові шийки, ущільнювальні поверхні, поверхні сполучення та компоненти прецизійних інструментів часто потребують більше, ніж просто візуально гладкої поверхні.
Обмеження шліфування
Шліфування має обмеження, пов'язані зі швидкістю процесу, термічними властивостями, зносом кругів та вимогами до обладнання. У багатьох прецизійних застосуваннях шліфування найкраще підходить для видалення чистової заготовки, а не для виготовлення цілої деталі з сировини.
Надмірне видалення матеріалу може створювати тепло та збільшувати час шліфування. Правка кругів, керування охолоджувальною рідиною, калібрування верстата та перевірка також ускладнюють виробництво.
Шліфування може бути непридатним, коли до елемента важко дістатися абразивним кругом або коли простіший процес обробки вже відповідає специфікації. Вибір шліфування без потреби може збільшити вартість, не додавши функціональної цінності.
Вартість подрібнення та ефективність виробництва
Вартість шліфування залежить від типу верстата, матеріалу заготовки, специфікації круга, необхідного допуску, якості обробки поверхні, часу налаштування та обсягу виробництва. Жорсткі допуски та чистова обробка зазвичай вимагають більш вимогливого контролю та перевірки процесу.
Для невеликих партій налаштування та програмування можуть становити значну частину загальних витрат. У виробництві важливішими стають час циклу, термін служби круга, частота правки та повторюваність.
Загальна вартість повинна включати:
- Підготовка заготовки та залишковий припуск на шліфування.
- Налаштування машини, проектування та програмування пристосувань.
- Витрата абразивного круга та його обробка.
- Час шліфування та управління охолоджувальною рідиною.
- Огляд, обробка та можлива переробка.
Мета полягає в досягненні необхідної функції за практичної вартості виробництва, а не в тому, щоб вимагати найкращого можливого оздоблення кожної поверхні.
Міркування щодо навколишнього середовища та безпеки
Безпека шліфування залежить від правильного вибору круга, захисного кожуха, надійного закріплення заготовки, належного кріплення, управління пилом або охолоджувальною рідиною, а також кваліфікованого обслуговування машини. Абразивні круги обертаються з високою швидкістю та можуть становити серйозну небезпеку, якщо вони пошкоджені або використовуються поза межами дозволених значень.
Оператори повинні дотримуватися відповідних процедур безпеки щодо перевірки коліс, індексів швидкості, захисних кожухів машин, засобів індивідуального захисту та безпечного технічного обслуговування. Абразивні круги ніколи не повинні експлуатуватися зі швидкістю, що перевищує їх номінальну максимальну.
Також важливий контроль навколишнього середовища. Під час шліфування можуть утворюватися металеві частинки, абразивний пил, туман охолоджувальної рідини та використані рідини. Належні методи фільтрації, збору та утилізації допомагають захистити працівників та підтримувати стабільне виробниче середовище.
Які поширені проблеми зі шліфуванням і як їх можна запобігти?
Поширені проблеми шліфування включають пригар від шліфування, надмірне нагрівання, вібрацію, погану якість обробки поверхні, глазурування круга, абразивне навантаження, зміни розмірів, конусність та деформацію заготовки. Ці дефекти зазвичай виникають через невідповідну специфікацію круга, неправильні параметри різання, погане охолодження, нестабільне закріплення заготовки, знос круга або стан верстата.
Усунення несправностей слід починати з визначення фактичної причини дефекту. Наприклад, шорстка поверхня може бути результатом вібрації, неправильної обробки круга або навантаження на заготовку, а не просто надмірної подачі.
Корекція процесу повинна стосуватися всієї системи шліфування. Зміна одного параметра без перевірки стану круга, охолоджувальної рідини, стабільності верстата та поведінки матеріалу може призвести до тимчасового покращення без усунення першопричини.
| Проблема | Ймовірна причина | Практична профілактика |
| Опік від шліфування | Надмірне нагрівання або тертя коліс | Покращення охолодження та гостроти колеса |
| Сліди від балаканини | Вібрація або нестабільна конфігурація | Покращення жорсткості та балансу коліс |
| Погана обробка поверхні | Неправильне колесо або обробка | Оптимізуйте стан колеса та подачу |
| Завантаження колеса | Накопичення матеріалу в порах колеса | Виберіть відповідний круг та обробку |
| Дрейф розмірів | Термічний ріст або знос колеса | Контроль температури та перевірка |
| Деформація заготовки | Затискне напруження або тепло | Покращення підтримки та видалення матеріалу |
Опіки від шліфування та надмірне нагрівання
Шліфувальний пригар виникає, коли надмірне нагрівання змінює стан поверхні заготовки. Загартовані сталі особливо вразливі, оскільки термічний вплив може змінити твердість поверхні, залишкові напруження або мікроструктуру.
Опік може проявлятися як зміна кольору деяких матеріалів, але видимий колір не є надійним показником усіх пошкоджень від шліфування. Поверхня може зазнавати металургійних змін без видимих слідів.
Для профілактики потрібна відповідна гострота круга, відповідні параметри різання, ефективна подача охолоджувальної рідини та контрольовані зусилля шліфування. Критично загартовані компоненти можуть потребувати додаткової перевірки, коли пригарт від шліфування становить значний функціональний ризик.
Вібрація та погана обробка поверхні
Вібрація створює повторювані сліди або хвилястість, спричинені нестабільною вібрацією між кругом і заготовкою. Це може бути наслідком дисбалансу круга, слабкого кріплення, проблем зі шпинделем, невідповідної специфікації круга або нестабільних умов різання.
Погана якість поверхні також може виникнути без помітного вібрації. Глазурування круга, невідповідний розмір абразивного зерна, стан обробки або накопичення сміття можуть призвести до шорсткості та подряпин.
Рішення має відповідати причині. Покращення балансу круга, відновлення гостроти, перевірка кріплення та регулювання параметрів шліфування можуть покращити стабільність. Потім слід виміряти якість поверхні, щоб підтвердити виправлення.
Знос та навантаження шліфувального круга
Зношування кругів відбувається, коли абразивні зерна ламаються, затупляються або відшаровуються під час шліфування. Деякий знос кругів необхідний, оскільки для стабільного різання мають бути доступні свіжі ріжучі кромки.
Навантаження на колесо виникає, коли матеріал заготовки накопичується між абразивними зернами. Це знижує ефективність різання та збільшує тертя, виділення тепла та ризик пошкодження поверхні.
Правильний вибір абразиву та правка кругів допомагають контролювати ці проблеми. Правильна частота правки залежить від матеріалу, специфікації круга, вимог до якості поверхні та умов виробництва.
Розмірні похибки та деформація заготовки
Похибки розмірів під час шліфування можуть виникати внаслідок теплового розширення, зносу круга, руху шпинделя, деформації пристосування або неправильного зміщення верстата. Тонкі деталі та довгі вали особливо чутливі, оскільки вони можуть згинатися або рухатися під час шліфування.
Наприклад, надмірне зусилля затискання може тимчасово сплющити тонку пластину. Після шліфування та розтискання пластина може повернутися до своєї початкової форми та не пройти перевірку площинності.
Для профілактики потрібна відповідна підтримка, стабільна температура, контрольовані чистові проходи та вимірювання після того, як деталь досягла відповідного стану контролю.
Де використовується шліфування у виробництві з ЧПК?
Шліфування використовується у виробництві на верстатах з ЧПК для обробки прецизійних компонентів, що вимагають точних розмірів, контрольованої текстури поверхні, площинності, округлості або обробки загартованих матеріалів. Основні сфери застосування включають автомобільну промисловість, промислове обладнання, медичні прилади, аерокосмічну промисловість, виготовлення інструментів та прес-форм, електроніку та виробництво напівпровідників.
Шліфування часто є частиною більшої виробничої послідовності. Фрезерування або токарство на верстатах з ЧПК створює основну геометрію, термічна обробка може забезпечити необхідну твердість, а шліфування забезпечує обробку вибраних критичних поверхонь.
Цей процес особливо цінний там, де стан поверхні впливає на механічну функцію. Точні ковзні поверхні, ущільнювальні поверхні, посадочні місця підшипників та сполучні компоненти можуть вимагати контрольованої геометрії та обробки для надійної роботи.
| додаток | Типові частини | Чому використовується шліфування |
| автомобільний | Вали, шестерні, компоненти підшипників | Округлість та контроль поверхні |
| Промислове обладнання | Направляючі поверхні, прецизійні втулки | Розмірна узгодженість |
| Medical | Хірургічні інструменти, прецизійні вставки | Точність і якість поверхні |
| Авіаційно-космічний | Загартовані вали, прецизійні механізми | Контрольовані допуски |
| Інструменти та форми | Прес-форми, вставки, штампи | Площинність та геометрія інструменту |
| електроніка | Прецизійні пристосування та керамічні деталі | Плоскість та підготовка поверхні |
Автомобільні компоненти
Шліфування в автомобілях зазвичай використовується для валів, поверхонь підшипників, шестерень, розподільних валів, колінчастих валів та інших компонентів, що потребують точних круглих або фігурних поверхонь.
Для обертових компонентів діаметр, округлість та обробка поверхні впливають на тертя, знос, шум та посадку. Шліфування є цінним, оскільки воно може покращити ці характеристики після точіння, термічної обробки або інших виробничих операцій.
У виробництві повторюваність особливо важлива. Знос кругів, інтервали правки, вимірювання в процесі роботи та стабільне кріплення заготовки допомагають підтримувати стабільні результати у великих партіях.
Промислове обладнання та прецизійне машинобудування
У промисловому обладнанні шліфування використовується для напрямних, компонентів машин, шийок підшипників, гідравлічних втулок, прецизійних пластин та точно оброблених сполучних поверхонь.
Ці компоненти часто залежать від площинності, паралельності або округлості для належного складання та роботи. Погана геометрія може спричинити нерівномірний контакт, проблеми з вирівнюванням, підвищений знос або скорочення терміну служби.
Плоске шліфування є поширеним явищем для плоских механічних компонентів, тоді як циліндричне та внутрішнє шліфування використовується для обертових та отворів, пов'язаних з деталями. Вибір залежить від функціональної геометрії, а не лише від галузі.
Медичні прилади та інструменти
Медичні пристрої та інструменти можуть вимагати точного шліфування для загартованих компонентів із нержавіючої сталі, дрібних механічних деталей, хірургічних інструментів та окремих деталей, пов'язаних з імплантатами.
Цілісність поверхні особливо важлива. Однієї лише точності розмірів може бути недостатньо, якщо шліфування залишає опіки, задирки, забруднення або невідповідну текстуру поверхні.
Процес має бути узгоджений з матеріалом та його цільовою функцією. Відповідний огляд та очищення допомагають підтвердити, що оброблена поверхня відповідає необхідним інженерним вимогам.
Аерокосмічні компоненти
В аерокосмічній галузі шліфування може використовуватися для виготовлення прецизійних валів, компонентів шасі, загартованих механічних інтерфейсів та інших високопродуктивних деталей, що потребують контрольованої геометрії.
Ці компоненти можуть містити складні сплави, суворі вимоги до контролю та високоякісні матеріали. Тому умови шліфування необхідно ретельно вибирати, щоб захистити цілісність поверхні та уникнути термічного пошкодження.
Цей процес може бути використаний після токарної, фрезерної або термічної обробки. У цих випадках контрольований припуск на шліфування та документований контроль є важливими для забезпечення розмірної стабільності.
Інструменти, прес-форми та штампи
Шліфування широко використовується для виготовлення основ прес-форм, штампів, прецизійних вставок, пуансонів, ріжучих інструментів та загартованих компонентів інструменту.
Поверхні інструментів часто вимагають площинності, паралельності, точних профілів та контрольованих розмірів, оскільки невеликі похибки можуть безпосередньо передаватися на виготовлені вироби.
Шліфування поверхні може обробити плити прес-форм та опорні поверхні. Для фігурних вставок може використовуватися профільне або шліфування форми, тоді як шліфування інструменту підтримує передову геометрію. Ці операції підвищують точність інструменту, його складання та термін служби.
Електроніка та напівпровідникові компоненти
Виробництво електроніки та напівпровідників може використовувати спеціалізовані процеси шліфування для керамічних компонентів, прецизійних пристосувань, обробки пластин та інших деталей, що потребують точної геометрії або контрольованої товщини.
Ці застосування можуть включати тверді або крихкі матеріали, що потребують ретельно підібраних абразивів та умов різання з низьким рівнем пошкодження. Площинність, однорідність товщини, чистота та цілісність підповерхні можуть бути важливішими, ніж загальний зовнішній вигляд.
Метод шліфування повинен відповідати матеріалу та застосуванню. Звичайні налаштування шліфування металу не слід застосовувати безпосередньо до напівпровідникових або сучасних керамічних компонентів без перевірки.
Як вибрати правильний процес шліфування?
Правильний процес шліфування слід вибирати залежно від геометрії деталі, твердості матеріалу, допуску, якості поверхні, залишкового припуску на обробку, обсягу виробництва та загальної вартості виробництва. Обраний процес повинен відповідати функціональним вимогам без зайвих операцій шліфування, надмірного термічного ризику або виробничих витрат, яких можна уникнути.
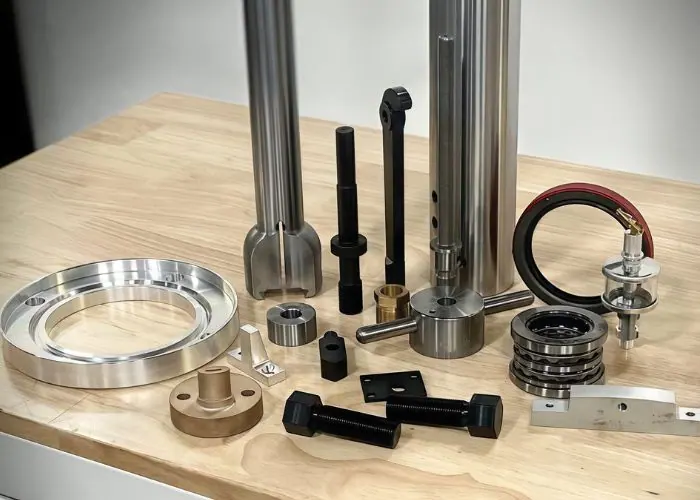
Вибір процесу шліфування починається з інженерного креслення. Спочатку слід визначити критичні поверхні, а потім необхідні розміри, геометричні допуски, стан матеріалу та текстуру поверхні.
Потім необхідно переглянути виробничий маршрут. Деталь може вимагати токарної обробки з подальшим циліндричним шліфуванням, фрезерування з подальшим шліфуванням поверхні або термічної обробки з подальшим прецизійним фінішним шліфуванням. Правильна послідовність залежить від стабільності матеріалу та кінцевого призначення деталі.
| Фактор відбору | Інженерне питання | Ймовірний напрямок |
| Площина | Чи потрібна деталі точна плоска поверхня? | Шліфування поверхні |
| Зовнішній діаметр | Чи потрібна точна округлість? | Циліндричне шліфування |
| Обсяг виробництва | Чи потрібно багато однакових валів? | Безцентрове шліфування |
| Точність отвору | Чи потребує внутрішній діаметр обробки? | Внутрішнє шліфування |
| Складний профіль | Чи потрібна фігурна поверхня? | Шліфування форми або профілю |
| Твердість матеріалу | Чи була деталь загартована? | Відповідний прецизійний абразивний процес |
| Коштувати | Чи може фрезерування або токарство задовольнити вимоги? | Уникайте непотрібного шліфування |
Зіставте процес з геометрією деталі
Геометрія деталі є першочерговим фактором, оскільки різні процеси шліфування розроблені для різних поверхонь.
Плоскі пластини та прецизійні опорні поверхні зазвичай підходять для шліфування поверхні. Круглі вали можуть потребувати циліндричного або безцентрового шліфування. Внутрішні отвори потребують відповідного обладнання для внутрішнього шліфування.
Для складніших форм може знадобитися профільне шліфування, шліфування за формою або інший спеціалізований процес. Не слід вибирати процес лише тому, що постачальник має певний шліфувальний верстат.
Враховуйте твердість матеріалу та його оброблюваність
Твердість матеріалу та його оброблюваність впливають на вибір абразиву, знос круга, виділення тепла та можливість шліфування.
Для загартованої сталі може знадобитися інший круг та стратегія різання, ніж для алюмінію або нержавіючої сталі. Крихка кераміка вимагає особливої уваги до розтріскування, тоді як пластичні матеріали можуть навантажувати круг.
Стан матеріалу також має значення. Термооброблена деталь може поводитися інакше, ніж той самий сплав до загартування. Тому вибір матеріалу слід узгоджувати з вимогами до шліфування та контролю.
Оцінка допусків та вимог до обробки поверхні
Допуск та якість обробки поверхні визначають, чи потрібне шліфування та наскільки вимогливим має бути цей процес.
Деталь зі стандартними розмірами та помірною обробкою поверхні може бути виконана за допомогою фрезерування або токарного верстата з ЧПК. Прецизійне посадочне місце підшипника або плоска опорна поверхня можуть вимагати додаткового шліфування.
Для суворих вимог на кресленні слід чітко розрізняти допуск на розміри, геометричний допуск та шорсткість поверхні. Зазначене значення Ra не гарантує автоматично площинності, округлості або точного розташування елементів.
Збалансуйте вартість подрібнення та обсяг виробництва
Вартість шліфування залежить від налаштування, програмування, можливостей верстата, абразивів, обробки, контролю та часу циклу.
Для прототипів та невеликих партій налаштування може домінувати у вартості. Для більших обсягів виробництва дедалі важливішими стають стабільне кріплення заготовки, термін служби круга, автоматизоване вимірювання та повторюваність.
Нижча продуктивність верстата не завжди забезпечує найнижчу загальну вартість. Більш підходящий шліфувальний верстат може зменшити час обробки, повторної обробки та варіації контролю.
Найкраще рішення враховує загальну вартість виробництва разом із ризиком невідповідності необхідної специфікації деталі.
Визначте, коли потрібне шліфування після обробки на верстаті з ЧПК
Шліфування слід додавати після обробки на верстатах з ЧПК , коли необхідної геометрії, точності, якості поверхні або стану матеріалу неможливо надійно досягти лише фрезеруванням або токарством.
Типові ситуації включають:
- Загартований сталевий вал, що вимагає точного діаметра підшипника.
- Фрезерована пластина, що вимагає більшої площинності або паралельності.
- Прецизійний отвір, що потребує остаточної геометричної корекції.
- Вставка форми, що вимагає точного з'єднання поверхонь.
- Деталь, що потребує чистової обробки після термічної обробки.
Шліфування не є автоматичним обов'язковим для кожної прецизійної деталі. Інженери повинні порівняти кінцеві вимоги з досяжними можливостями початкового процесу обробки, перш ніж додавати вторинну операцію.
Поширені запитання
Які допуски можна досягти за допомогою точного шліфування?
Точне шліфування може досягти допусків на розміри близько ±0.005–0.01 мм на відповідних деталях та контрольованому обладнанні, тоді як спеціалізовані процеси можуть досягати точності на мікронному рівні. Фактична продуктивність залежить від розміру деталі, геометрії, матеріалу, стану машини, температури та методів контролю. Допуск на розміри також слід відрізняти від площинності, округлості та шорсткості поверхні. Наприклад, шліфована деталь може відповідати допуску на розмір ±0.005 мм, але все одно потребувати окремої перевірки її геометричних допусків. Ці значення є прикладами, а не універсальними гарантіями.
Як шліфування порівнюється з фрезеруванням на ЧПУ для остаточної обробки?
Шліфування зазвичай видаляє меншу кількість матеріалу за допомогою абразивних зерен, тоді як фрезерування на верстатах з ЧПК використовує певні ріжучі кромки для створення геометрії та оброблених поверхонь. Шліфування може бути вигідним для загартованих матеріалів, високоякісної обробки поверхонь та вимог до площинності або округлості. Фрезерування на верстатах з ЧПК зазвичай ефективніше для складних кишень, контурів та більшого видалення матеріалу. Якщо фрезерування вже досягає заданого допуску та обробки поверхні, шліфування може призвести до зайвих витрат. Правильний вибір залежить від геометрії елемента та функціональних вимог.
Чи можна шліфувати загартовану та нержавіючу сталь?
Так. Шліфування зазвичай використовується для загартованої та нержавіючої сталі, але вибір круга та термоконтроль є критично важливими. Загартовану сталь можна шліфувати відповідними кругами з оксиду алюмінію або CBN, тоді як нержавіюча сталь вимагає уваги до навантаження на круг, тертя та виділення тепла. Шліфування може обробити прецизійні вали, поверхні підшипників та інструменти після загартування. Однак неправильні умови шліфування можуть спричинити поверхневі опіки, зміни твердості або залишкові напруження. Вибір процесу слід визначати кольором матеріалу та умовами термічної обробки.
Що викликає опіки від шліфування та як їх можна запобігти?
Шліфувальні опіки виникають внаслідок надмірного нагрівання в зоні контакту круга з заготовкою. До поширених причин належать тупі абразивні зерна, надмірні зусилля шліфування, невідповідні параметри, погана подача охолоджувальної рідини та глазурування круга. На загартованій сталі термічне пошкодження може знизити твердість поверхні або створити шкідливі залишкові напруження. Профілактика включає вибір відповідного круга, підтримку гостроти ріжучих зерен, оптимізацію умов шліфування та ефективне спрямування охолоджувальної рідини. Візуальний огляд сам по собі може не виявити кожен тип опіків, тому критичні деталі можуть вимагати додаткової перевірки цілісності поверхні.
Коли деталь, оброблену на верстаті з ЧПК, слід обробляти шліфуванням?
Деталь, оброблену на верстаті з ЧПК, слід обробити шліфуванням, якщо фрезерування або токарство не можуть постійно відповідати необхідним допуском, площинністю, круглістю, чистотою поверхні або станом загартованого матеріалу. Наприклад, точена шийка підшипника може потребувати циліндричного шліфування для покращення діаметра та круглості, тоді як фрезерована інструментальна пластина може потребувати шліфування поверхні для більшої площинності. Шліфування необхідно планувати до етапу остаточної обробки, щоб залишався достатній припуск на чистове шліфування. Додавання шліфування без потреби збільшує вартість, обробку та час виконання, не обов'язково покращуючи продуктивність.
Висновок
Шліфування – це важливий прецизійний виробничий процес для отримання точних розмірів, контрольованої обробки поверхонь та надійних функціональних поверхонь. Його ефективність залежить від вибору правильного методу шліфування, абразивного круга, верстата, параметрів різання, системи охолодження та підходу до контролю. Плоске шліфування, циліндричне шліфування, внутрішнє шліфування та інші методи мають різні застосування. Найкраща виробнича стратегія використовує шліфування, коли геометрія деталі, матеріал, допуск або стан поверхні вимагають точності, що перевищує звичайні операції різання.
У TiRapid ми надаємо послуги з точної обробки на верстатах з ЧПК та виробництва металевих та пластикових компонентів на замовлення. Наша команда пропонує послуги з фрезерування та токарної обробки на верстатах з ЧПК, аналізу DFM, вибору матеріалів, обробки поверхні та контролю якості, щоб допомогти клієнтам виготовляти точні, стабільні та технологічні деталі для реальних інженерних застосувань.
















