
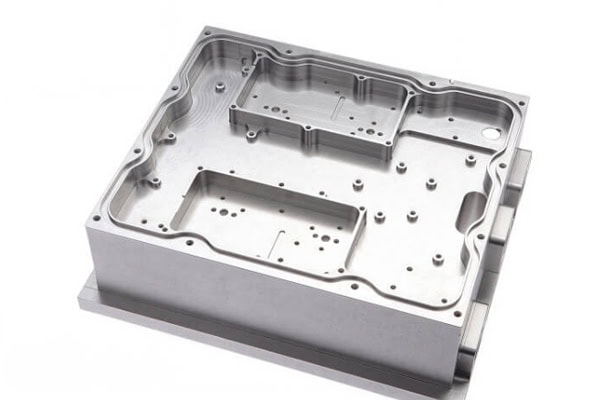
Оскільки мікроелектронне обладнання стає все більш компактним, його внутрішні компоненти стають меншими. Навіть незначне відхилення в монтажному отворі може вплинути на складання всього механізму. Алюмінієві сплави широко використовуються в корпусах напівпровідникового обладнання, монтажних кронштейнах, прецизійних платформах і конструкційних компонентах, оскільки вони легкі, мають добру теплопровідність і легко обробляються. Однак досягнення необхідної точності не так просте, як різання матеріалу. Деформація тонких стінок, задирки, відхилення положення отворів і подряпини на поверхні можуть створювати проблеми з обробкою. Щоб виготовляти компоненти, які є одночасно легкими та стабільними, процеси обробки на верстатах з ЧПК повинні бути ретельно сплановані для контролю критичних розмірів і якості поверхні.
Чому обробка алюмінію з ЧПК зазвичай використовується для мікроелектронного обладнання?
Напівпровідникове та мікроелектронне обладнання вимагає компонентів з контрольованою вагою, точністю розмірів та надійною продуктивністю складання. Алюмінієві сплави відносно легко обробляються обробкою та можуть проходити різні обробки поверхні для задоволення вимог обладнання, що робить їх популярним вибором для прецизійних конструкційних компонентів. Однак різні деталі мають різні структури та робочі середовища, тому вибір матеріалу не повинен ґрунтуватися лише на вартості обробки.

Алюмінієві сплави ідеально підходять для легких компонентів обладнання
Опорні основи, монтажні пластини та захисні корпуси потребують достатньої жорсткості, не додаючи надмірної ваги обладнанню. Алюмінієві сплави пропонують хороший баланс між вагою та міцністю, що робить їх придатними для компонентів, які потребують частого встановлення, зняття або переміщення. Обробка на верстатах з ЧПК також може створювати складні пази, різьбові отвори та нерівні контури, що зменшує потребу в додаткових складальних роботах.
Поширені марки алюмінієвих сплавів для компонентів мікроелектроніки
Різні марки алюмінію мають різні ріжучі властивості, рівні міцності та стійкість до корозії. Вибір правильного матеріалу перед обробкою може допомогти запобігти деформації та зменшити проблеми під час обробки поверхні.
| Алюмінієвий сплав | Основні характеристики | Типові застосування мікроелектроніки |
| 6061-T6 | Гарна міцність та стабільна оброблюваність | Монтажні основи, кронштейни, опорні плити для обладнання |
| 6063 | Хороші властивості обробки поверхні | Корпуси, рами, конструкційні профілі |
| 7075-T6 | Висока міцність, підходить для більших навантажень | Високоміцні з'єднувачі, прецизійні опорні компоненти |
| 5052 | Хороша стійкість до корозії | Захисні панелі, корпуси обладнання |
Після вибору матеріалу також необхідно враховувати необхідну обробку поверхні. Такі процеси, як анодування та піскоструминна обробка, можуть вплинути на кінцеві розміри компонента. Для точного прилягання можуть знадобитися додаткові припуски на обробку.
Обробка на верстатах з ЧПК підтримує складні мініатюрні конструкції
Компоненти мікроелектронного обладнання часто містять близько розташовані отвори, вузькі пази, розтенування та ступінчасті елементи. Традиційні методи обробки можуть мати труднощі з підтримкою точних розмірних співвідношень між цими елементами. Фрезерування на верстатах з ЧПК використовує запрограмовані траєкторії інструменту для обробки різних елементів з однакових опорних точок, що допомагає зменшити помилки, спричинені повторним налаштуванням заготовки.
Які основні проблеми обробки алюмінію на верстатах з ЧПК для мікроелектронного обладнання?
Хоча алюмінієві сплави відносно легко обробляти, виробництво прецизійних компонентів не завжди є простим. Тонкостінні деталі, малі отвори та складні порожнини особливо чутливі до сил різання, стану інструменту та методів затискання. Процеси обробки необхідно ретельно планувати, а не покладатися лише на вищі швидкості шпинделя.
Як запобігти деформації під час обробки тонкостінних алюмінієвих деталей?
Деякі монтажні пластини та корпуси обладнання, що використовуються в мікроелектронному обладнанні, мають відносно тонкі стінки. Під час різання сили затиску та тиск інструменту можуть призвести до деформації цих компонентів. Видалення занадто великої кількості матеріалу за одну операцію може призвести до деформації, а розміри можуть ще більше змінитися після того, як заготовка буде знята з пристосування.
- Використовуйте пошарове різання, щоб уникнути видалення великої кількості матеріалу за один прохід.
- Ретельно розташуйте положення затискання, щоб зменшити концентроване навантаження.
- Плануйте чорнову обробку, зняття напружень та чистову обробку для компонентів, схильних до деформації.
- По можливості зберігайте тимчасові з'єднувальні конструкції в тонкостінних зонах, видаляючи їх після стабілізації основних операцій обробки.
Як підтримувати точність у малих отворах та прецизійних пазах?
Мікроелектронні компоненти можуть містити невеликі отвори для позиціонування, різьбові отвори та вузькі канавки. Діаметр інструменту, стан ріжучої кромки та відведення стружки впливають на якість готових деталей. Відповідні ріжучі інструменти та контрольовані швидкості подачі й глибина різання допомагають запобігти утворенню задирок, відхиленням діаметра отворів та накопиченню матеріалу на дні пазів.
Як контролювати обробку поверхні алюмінію під час обробки на верстатах з ЧПК?
Алюміній може бути схильний до прилипання інструменту та утворення наростів на краях під час різання. Якщо ці проблеми належним чином не контролювати, вони можуть спричинити подряпини на поверхні та нерівномірну шорсткість. Гострі ріжучі інструменти, відповідні параметри обробки та чисті зони різання допомагають створювати більш рівномірні поверхні. Для корпусів обладнання з вимогами до зовнішнього вигляду також слід заздалегідь планувати методи подальшої обробки, такі як піскоструминна обробка та анодування.
Які процеси обробки на верстатах з ЧПК підходять для компонентів алюмінієвого напівпровідникового обладнання?
Різні конструкції компонентів вимагають різних методів обробки. Проста монтажна плита може потребувати лише тривісного фрезерування, тоді як деталь з кількома кутовими поверхнями, глибокими порожнинами та складними схемами отворів може потребувати чотиривісної або п'ятивісної обробки. Вибір правильного процесу допомагає підтримувати точність, одночасно зменшуючи повторювані налаштування та час обробки.
Фрезерування на ЧПК для опорних плит обладнання та монтажних основ
Опорні плити обладнання, монтажні основи та з'єднувальні плити часто містять плоскі поверхні, сходинки, різьбові отвори та пази для позиціонування. Фрезерування з ЧПК може створювати кілька елементів за один набір. Ключовим є дотримання узгоджених прив'язок до обробки та запобігання відхиленням положення між операціями. Компоненти зі суворими вимогами до площинності також можуть потребувати спеціальних чистових проходів.
Багатоосьова обробка на верстатах з ЧПК для складних алюмінієвих конструкцій
Коли компонент має кілька оброблюваних поверхонь, кутові отвори або складні криволінійні елементи, багатоосьова обробка може зменшити потребу в переміщенні заготовки та повторному вирівнюванні. Це допомагає підтримувати точніші позиційні зв'язки між різними елементами. Нижче наведено поширені типи компонентів та вимоги до їх обробки.
| Тип компонента | Рекомендовані процеси обробки | Ключові вимоги до якості |
| Платформи напівпровідникового обладнання | Фрезерування з ЧПК, прецизійне розточення | Площинність, відстань між отворами, точність позиціонування |
| Алюмінієві вакуумні камери | Багатоосьове фрезерування, свердління | Герметизуючі поверхні, внутрішні структури, розташування отворів |
| Кронштейни для мікроелектронного обладнання | Тривісне або чотиривісне фрезерування | Монтажні розміри, жорсткість, перпендикулярність |
| Прецизійні позиціонуючі пластини | Фрезерування з ЧПК, точне свердління | Точність позиціонування отвору, площинність поверхні |
Правильна координація між фінішною обробкою та обробкою поверхні
Деякі алюмінієві компоненти потребують анодування для покращення зносостійкості та захисту поверхні. Однак анодований шар додає певної товщини. Якщо компонент містить прецизійні отвори, різьбу або посадочні поверхні, послідовність обробки повинна бути спланована заздалегідь. Критичні ділянки можуть потребувати маскування або додаткових операцій обробки, щоб забезпечити правильне складання компонента після обробки.
Як забезпечити якість алюмінієвих напівпровідникових компонентів, оброблених на верстатах з ЧПК?
Придатність компонента для встановлення не можна оцінювати лише за його зовнішнім виглядом. Розташування отворів, площинність, допуски на розміри та стан поверхні повинні відповідати вимогам обладнання. Деякі компоненти напівпровідникового обладнання також мають вимоги до чистоти та герметизації, що робить важливим визначення стандартів обробки та контролю перед початком виробництва.
Перевірте креслення та критичні розміри перед обробкою
Перед початком виробництва слід чітко визначити марку алюмінієвого сплаву, допуски на розміри, шорсткість поверхні та вимоги до подальшої обробки. Якщо є зразок існуючого компонента або вузла, він також може служити орієнтиром для підтвердження положень встановлення та фактичних співвідношень посадки.
Виконайте точний контроль після обробки на верстатах з ЧПК
Після обробки критичні розміри можна перевірити за допомогою координатно-вимірювальних машин, висотомірів, вимірювачів шорсткості поверхні та прецизійних вимірювальних інструментів. Важливі елементи контролю включають:
- Діаметр, відстань між отворами та відхилення положення монтажних отворів.
- Площинність та перпендикулярність поверхонь, що сполучаються.
- Деформація або локальна деформація в тонкостінних перерізах.
- Задирки, подряпини та помітні сліди інструменту на оброблених поверхнях.
Підтримка стабільності в серійному виробництві на верстатах з ЧПК
Компоненти напівпровідникового обладнання можуть постачатися кількома виробничими партіями. Якщо методи затискання заготовок та посилання на обробку змінюються між партіями, можуть виникати відхилення розмірів. Стандартизовані процедури обробки, управління інструментами та вимоги до контролю допомагають зменшити ці відмінності, забезпечуючи стабільну продуктивність складання під час заміни деталей та повторних замовлень.
Оскільки мікроелектронне обладнання продовжує вимагати більшої точності та структурної стабільності, обробка алюмінію на верстатах з ЧПК повинна забезпечувати більше, ніж просто точні розміри. Вона також повинна контролювати деформацію тонких стінок, якість поверхні та продуктивність складання. Вибір відповідних матеріалів, планування операцій різання та проведення належних перевірок допомагають забезпечити надійну роботу компонентів у напівпровідниковому обладнанні. TIRAPID надає послуги з обробки на верстатах з ЧПК на замовлення та розробляє рішення для обробки на основі креслень алюмінієвих компонентів, специфікацій матеріалів та вимог до точності. Зв'яжіться з нами, щоб обговорити ваші потреби в обробці мікроелектронного обладнання.
















