
Plastik CNC işlemede en temel parametrelerden biri olan mil hızı, yeni başlayanlar için de en kolay yanlış yapılan parametrelerden biridir. Metal işleme deneyimi doğrudan plastiklere aktarılamaz; plastiklerin ısı iletkenliği düşüktür ve erime noktaları da düşüktür. Mil hızının biraz bile fazla olması, kesmeyi erimeye dönüştürebilir ve yüzeyde lekelenme, malzemenin takıma yapışması ve boyut kayması gibi sorunlar anında ortaya çıkabilir. Aynı zamanda, daha düşük hızlar otomatik olarak daha güvenli değildir: aşırı düşük hızlar daha yüksek kesme kuvvetlerine, daha pürüzlü yüzey kalitesine ve hızlandırılmış takım aşınmasına yol açar. Plastik CNC işleme için doğru mil hızı, malzeme türü, takım çapı, işleme hedefleri ve makine yetenekleri birlikte değerlendirilerek belirlenmelidir. Tüm durumlara uyan tek bir sayı yoktur, ancak kullanılabilir referans aralıkları ve teşhis prensipleri mevcuttur.
Yüzey Hızı, Devir Sayısından Daha Önemlidir
RPM ve Yüzey Hızı Arasında Dönüştürme
Devir sayısı (RPM) bağımsız bir parametre değildir. Takım çapıyla birlikte, kesme yüzeyi hızını belirler; bu hız, takım kenarının malzeme yüzeyine göre hareket ettiği gerçek hızdır ve metre/dakika (m/min) cinsinden ifade edilir. Aynı devir sayısında, daha büyük bir takım çapı daha yüksek bir yüzey hızı üretir; aynı yüzey hızında ise daha küçük bir takım çapı daha yüksek bir devir sayısı gerektirir.
Dönüştürme formülü şöyledir: RPM = Yüzey Hızı (m/dak) x 1000 / (Pi x Takım Çapı (mm)). 6 mm'lik bir takımdan 3 mm'lik bir takıma geçildiğinde, aynı yüzey hızını korumak için RPM'nin iki katına çıkarılması gerekir. Bu aynı zamanda daha küçük çaplı takımların neden genellikle daha yüksek iş mili hızlarına ihtiyaç duyduğunu da açıklar; daha hızlı kesim yapmak için değil, makul bir yüzey hızı elde etmek için.
Plastikler için Yüzey Hızı Referans Aralıkları
Metal işlemede kullanılan ve iyi bilinen kesme verisi kılavuzlarından faydalanan yöntemlerin aksine, plastikler için yüzey hızı önerileri büyük ölçüde pratik deneyime dayanmaktadır. Plastikler için önerilen yüzey hızı aralığı, alüminyumdan daha düşük ancak çelikten daha yüksektir ve çoğu mühendislik plastiği 100 ile 400 m/dak arasında iyi performans gösterir. Isıya duyarlı malzemeler bu aralığın alt ucunda, iyi kendiliğinden yağlama özelliğine sahip malzemeler ise üst ucunda işlenmelidir.
Önerilen aralığın dışında iki senaryo ortaya çıkar: Yüzey hızı çok yüksekse, kesme bölgesindeki sürtünme ısısı talaşlar tarafından yeterince hızlı bir şekilde uzaklaştırılamaz ve plastik yüzey sıcaklığı cam geçiş sıcaklığını veya erime noktasını aşarak erimeye, renk değişimine veya malzemenin takıma yapışmasına neden olur. Yüzey hızı çok düşükse, kesici kenar malzemeye etkili bir şekilde nüfuz edemez ve bunun yerine malzemeyi sürtünerek sıkıştırır; bu da pürüzlü bir yüzeye, hızlı takım aşınmasına ve düşük işleme verimliliğine yol açar.
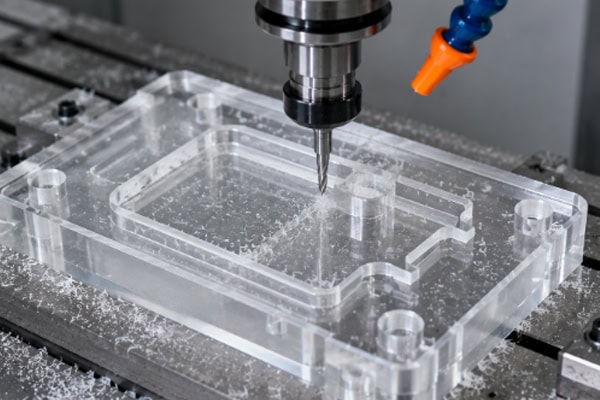
Yaygın Plastikler İçin Önerilen Mil Hızı Aralıkları
Aşağıdaki rakamlar, çapları 3 mm ve 6 mm olan iki kanallı bir freze ucu ve orta derecede bir kesme derinliği (eksenel derinlik, takım çapının %50'sinden fazla olmamalıdır) varsayılarak verilmiştir.
Akrilik (PMMA)—Önerilen yüzey hızı: 100 ila 250 m/dak. 3 mm'lik bir takım yaklaşık 10,000 ila 26,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 5,000 ila 13,000 RPM'ye karşılık gelir. Akrilik nispeten kırılgandır ve yüksek hızlarda kenar kırılmasına eğilimlidir. Basınçlı hava soğutması kullanılıyorsa, aralığın üst sınırına yakın hızlar benimsenebilir.
POM (polioksimetilen)—Önerilen yüzey işleme hızı: 150 ila 400 m/dak. 3 mm'lik bir takım yaklaşık 16,000 ila 42,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 8,000 ila 21,000 RPM'ye karşılık gelir. POM, geniş hız toleransı ve daha yüksek RPM'lerde bile istikrarlı yüzey kalitesi ile piyasadaki en iyi işlenebilir plastiklerden biridir. Küçük parçaların son işleminde, üst uçtaki hızlar kullanılabilir.
PC (polikarbonat)—Önerilen yüzey hızı: 80 ila 200 m/dak. 3 mm'lik bir takım yaklaşık 8,500 ila 21,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 4,200 ila 10,500 RPM'ye karşılık gelir. PC ısıya duyarlıdır; hızlar düşük tutulmalıdır. Önerilen aralığın aşılması, gerilim beyazlamasına ve kenar bulanıklığına kolayca neden olabilir.
Naylon (PA)—Önerilen yüzey hızı: 100 ila 250 m/dak. 3 mm'lik bir takım yaklaşık 10,000 ila 26,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 5,000 ila 13,000 RPM'ye karşılık gelir. Naylon nispeten yumuşaktır ve yüksek hızlarda takımın etrafına dolanan lifli talaşlar üretmeye eğilimlidir. Hız aralığının alt ila orta kısmında daha yüksek bir ilerleme hızıyla çalışmak, talaş kırılmasına yardımcı olur.
PEEK—Önerilen yüzey işleme hızı: 50 ila 150 m/dak. 3 mm'lik bir takım yaklaşık 5,300 ila 16,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 2,600 ila 8,000 RPM'ye karşılık gelir. PEEK serttir ve yüksek kesme kuvvetleri üretir; yüksek hızlarda takım aşınması belirgin şekilde hızlanır. Daha düşük hızlar ve daha küçük kesme derinlikleri önerilir.
PTFE—Önerilen yüzey hızı: 200 ila 500 m/dak. 3 mm'lik bir takım yaklaşık 21,000 ila 53,000 RPM'ye; 6 mm'lik bir takım ise yaklaşık 10,500 ila 26,500 RPM'ye karşılık gelir. PTFE son derece yumuşaktır ve çok düşük bir sürtünme katsayısına sahiptir; yüksek hızlar genellikle erime sorunlarına neden olmaz, ancak kesme kuvvetleri altında malzemenin elastik deformasyonunun boyutsal hassasiyet üzerindeki etkisi dikkate alınmalıdır.
Takım Çapına Göre Hız Ayarı
Takım çapı, hız seçimini en doğrudan etkileyen değişkendir. POM işleme sırasında yaygın takım çapları için referans RPM değerleri aşağıdadır (yüzey hızı 250 m/dak olarak alınmıştır):
- 1 mm takım çapı—yaklaşık 79,600 RPM (genellikle çoğu iş milinin maksimum hızının ötesindedir; yüzey hızı beklentileri düşürülmelidir)
- 2 mm takım çapı—yaklaşık 39,800 RPM
- 3 mm takım çapı—yaklaşık 26,500 RPM
- 4 mm takım çapı—yaklaşık 19,900 RPM
- 6 mm takım çapı—yaklaşık 13,300 RPM
- 8 mm takım çapı—yaklaşık 9,900 RPM
- 10 mm takım çapı—yaklaşık 8,000 RPM
Küçük çaplı takımlar (1 ila 2 mm) için plastik işlemede yaygın sorun yetersiz hız değil; aksine, iş milinin maksimum devir sayısı (RPM) elde edilebilecek yüzey hızını sınırlar. Örneğin, çoğu geleneksel CNC iş milinin üst sınırı olan 24,000 RPM'de çalışan 1 mm'lik bir takım, POM için ideal aralığın çok altında, yalnızca yaklaşık 75 m/dak'lık bir yüzey hızı sağlar. Bu, küçük çaplı takımlarla elde edilen yüzey kalitesinin, daha büyük takımlarla elde edilenle aynı olmayabileceği anlamına gelir. Bir çözüm olarak, daha düşük yüzey hızını telafi etmek için ilerleme hızı azaltılabilir. Büyük çaplı takımlar (8 mm ve üzeri) için durum tersine döner: orta düzeyde bir RPM'de bile, yüzey hızı önerilen üst sınırı kolayca aşabilir. Bu durumlarda, iş mili hızı, yaygın olarak belirtilen aralıkları takip etmek yerine aktif olarak düşürülmelidir. 10,000 RPM'de çalışan 10 mm'lik bir takım, çoğu plastik için yüksek olan 314 m/dak'lık bir yüzey hızı sağlar.
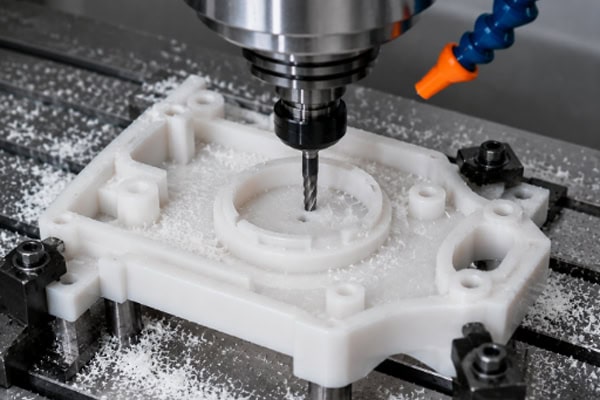
Yanlış Mil Hızının Yaygın Belirtileri
İş mili hızı çok yüksek—Plastik yüzeyde erime, düzensiz parlaklık veya koyu renklenme belirtileri görülür; talaşlar düzgün pullardan düzensiz yapışkan topaklara dönüşür; alet üzerinde erimiş plastik bir tabaka oluşur; işleme alanı aşırı ısınmış plastik kokusu yayar; akrilik kenarlar beyazlaşır veya mikro çatlaklar oluşur.
İş mili hızı çok düşükse—Yüzey pürüzlülüğü zayıf, takım izleri belirgin ve düzensizdir; kesme sesi düşük ve boğuktur, bazen vurma sesi de duyulur; takım aşınması beklenenden daha hızlı ilerler (çünkü düşük hızda kesme kuvvetleri daha yüksektir); talaşlar büyük ve düzensiz parçalardır ve özellikle kırılgan plastiklerde parçalanmış, ufalanmış talaşlar oluşabilir; küçük çaplı takımların düşük hızda kırılma olasılığı daha yüksektir çünkü kesme kuvvetleri takımın dayanabileceğinden daha fazladır.
İşleme sırasında bu belirtilerden herhangi biri ortaya çıkarsa, iş mili hızını ayarlamak araştırılacak yönlerden biridir, ancak tek seçenek olmayabilir. İlerleme hızı, kesme derinliği ve takım durumu da bu sonuçları etkiler.
İş mili hızını ilerleme hızıyla koordine etme
İş mili hızı, ilerleme hızından ayrı olarak ele alınamaz. İş mili hızı, kesici kenarın malzemeyle ne sıklıkla temas ettiğini belirler; ilerleme hızı ise her temasta ne kadar malzemenin kaldırıldığını belirler. Birlikte, diş başına ilerlemeyi (takımın her devirde kesici kenar başına ilerlediği mesafe) oluştururlar. Plastik CNC işlemede, tipik diş başına ilerleme değerleri 0.03 ile 0.15 mm arasında değişir; ısıya duyarlı malzemeler alt uçta, serbest kesim yapan malzemeler ise üst uçta yer alır.
Pratik bir yaklaşım: İş mili hızı önerilen malzeme aralığına göre ayarlandıktan sonra, ilerleme hızı diş başına ilerlemeden hesaplanabilir. Formül şöyledir: İlerleme Hızı (mm/dak) = RPM x Oluk Sayısı x Diş Başına İlerleme (mm). Örnek olarak, 6 mm'lik iki oluklu bir freze ucunun POM işlemesini ele alalım: 12,000 RPM'de ve diş başına 0.08 mm ilerleme ile ilerleme hızı = 12,000 x 2 x 0.08 = 1,920 mm/dak.
İş mili hızı ile ilerleme hızı arasındaki oran, yüzey kalitesini etkiler. Belirli bir iş mili hızında, daha yüksek bir ilerleme hızı, diş başına daha büyük bir talaş yükü ve yüzeyde daha belirgin takım izleri anlamına gelir, ancak aynı zamanda daha yüksek verimlilik ve talaşlar tarafından daha fazla ısının uzaklaştırılması anlamına da gelir. Daha düşük bir ilerleme hızı daha ince bir yüzey üretir, ancak ilerleme hızı diş başına 0.02 mm'nin altına düşerse, takım kesmeden sürtünmeye geçer ve yüzey aslında bozulur. Hız ve ilerleme hızı arasındaki denge noktasını bulmak, belirli malzeme ve takımla gerçek makinede deneme kesimleri gerektirir.
Sıkça Sorulan Sorular
Milin maksimum hızda çalıştırılması en yüksek verimliliği sağlar mı?
Mutlaka öyle değil. Daha yüksek iş mili hızları, daha yüksek ilerleme hızlarına olanak tanır ve işleme süresini kısaltabilir, ancak bu yalnızca malzemenin bu hızlarda oluşan ek kesme ısısını kaldırabilmesi durumunda geçerlidir. POM gibi malzemeler için, yüksek hız ve yüksek ilerleme hızı hem verimlilik hem de yüzey kalitesi sağlayabilir. Bununla birlikte, PC ve akrilik için, aşırı hızlarda ısı hasarı riski ve bunun sonucunda ortaya çıkan yeniden işleme maliyetleri, zamandan tasarruf etmenin önüne geçebilir. Verimliliği en üst düzeye çıkarmanın ön koşulu, öncelikle işleme kalitesinin kabul edilebilir olmasını sağlamaktır.
Aynı plastiğin farklı markaları farklı işleme hızları gerektirir mi?
Bazen evet. POM veya akrilik gibi aynı nominal malzeme için bile, farklı üreticiler farklı formülasyonlar, moleküler ağırlık dağılımları ve katkı maddesi paketleri kullanabilir; bu da kesme davranışında farklılıklara yol açabilir. En dikkat çekici örnek akriliktir; dökme levha ve ekstrüde levha için işleme hızı %20 veya daha fazla farklılık gösterebilir. Malzeme tedarikçisi veya parti değiştiyse, mevcut parametrelerin hala geçerli olup olmadığını doğrulamak için bir deneme kesimi yapılması önerilir.
Peki ya iş mili hızı küçük çaplı takımlar için yetersizse?
Geleneksel CNC iş mili hız limitleri genellikle 18,000 ile 24,000 RPM arasında değişir; bu da 2 mm'den küçük çaplı takımlar için oldukça düşük bir değerdir. Bu durumu hafifletmek için şu seçenekler mevcuttur: tek kanallı bir takım kullanmak (aynı hız ve ilerlemede, tek kanallı bir takım, çift kanallı bir takıma göre diş başına iki kat daha fazla ilerleme sağlar ve kesme koşullarını iyileştirir); iş mili çıkış hızını 3 ila 5 katına çıkarmak için bir iş mili hızlandırıcı kullanmak; veya parça geometrisi izin veriyorsa, daha büyük çaplı bir takıma geçmek.
Sonuç
Plastik CNC işlemede her durumu kapsayan tek bir iş mili hızı değerleri tablosu yoktur. Yüzey hızı, devir sayısından (RPM) daha anlamlı bir referans ölçütüdür ve çoğu mühendislik plastiği 100 ila 400 m/dak arasında bir yüzey hızı aralığında iyi işlenir. Herhangi bir parça için hız seçimi, takım çapını, ilerleme hızını, kesme derinliğini ve soğutma koşullarını da dikkate almalıdır. Uygulamada, en güvenilir yöntem, malzemenin önerilen yüzey hızı aralığından başlamak, takım çapını kullanarak başlangıç devir sayısına (RPM) dönüştürmek ve ardından deneme kesimleri yoluyla iyileştirme yapmaktır; yüzey kalitesi, talaş şekli ve takım durumuna göre optimuma doğru kademeli olarak ayarlama yapılır. Bu yaklaşım, önceden derlenmiş herhangi bir tablodan değerleri körü körüne uygulamaktan sürekli olarak daha iyi sonuç verir.















