
Yüzey işleme, bir parçanın görünümünü, dokusunu, uyumunu ve gerçek çalışma koşullarındaki performansını etkilediği için imalatta önemli bir adımdır. CNC işlenmiş parçalar için doğru yüzey işlemi, korozyon direncini, aşınma performansını, sızdırmazlık kalitesini, kaplama yapışmasını ve nihai ürün görünümünü iyileştirebilir.
Bu kılavuz, yüzey işleminin ne olduğunu, neden önemli olduğunu, yaygın yüzey işleme yöntemlerini, yüzey pürüzlülüğü standartlarını, ölçüm yöntemlerini, maliyet faktörlerini, uygulamalarını ve özel parçalarınız için doğru yüzey işlemini nasıl seçeceğinizi açıklamaktadır.
Yüzey İşleme Nedir?
Yüzey işleme, üretilen bir parçanın yüzeyini istenen doku, pürüzlülük, görünüm, koruma seviyesi veya fonksiyonel performansı elde etmek için değiştirme işlemidir. İşleme, döküm, dövme, sac metal imalatı, 3D baskı veya diğer üretim süreçlerinden sonra uygulanabilir.
Basitçe ifade etmek gerekirse, yüzey işleme, parçanın yüzeyinin nihai durumunu kontrol eder. Bir parçanın pürüzsüz bir sızdırmazlık yüzeyine, mat bir görünüme, daha iyi korozyon direncine, geliştirilmiş aşınma direncine, daha düşük sürtünmeye, daha güçlü kaplama yapışmasına veya daha temiz bir kozmetik görünüme ihtiyacı olabilir. Gerekli yüzey işlemi, parçanın nasıl kullanılacağına bağlıdır.
Yüzey işlemesi sadece bir parçanın daha iyi görünmesini sağlamakla ilgili değildir. Birçok mühendislik uygulamasında, montajı, hareketi, sızdırmazlığı, yorulma ömrünü, temizliği, elektriksel performansı ve kullanım ömrünü doğrudan etkiler. Bu nedenle, yüzey işleme gereksinimleri genellikle teknik çizimlerde gösterilir ve üretimden önce dikkatlice incelenir.
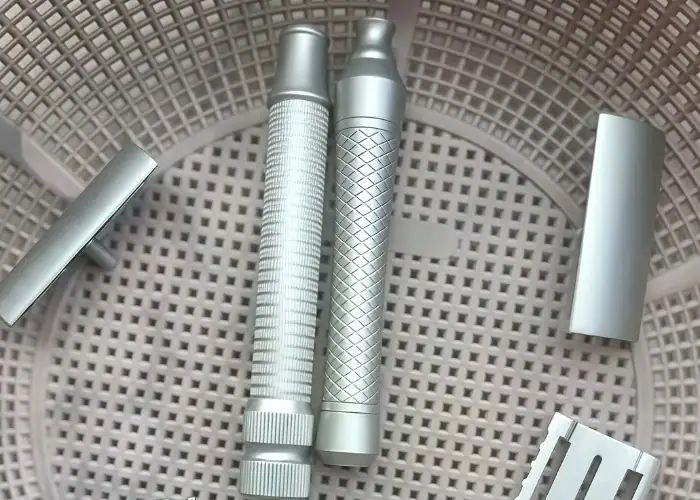
Yüzey İşlemesi ve Yüzey Bitirme Arasındaki Fark
Yüzey işleme ve yüzey bitirme kavramları yakından ilişkilidir, ancak tam olarak aynı anlama gelmezler. Yüzey işleme genellikle bir parçanın son yüzey durumunu tanımlar; örneğin pürüzlülük, doku, parlaklık seviyesi, yüzey yönü veya görsel görünüm. Mühendislerin elde etmek istediği sonuçtur.
Yüzey işleme, bu sonucu elde etmek için kullanılan süreci ifade eder. Örneğin, parlatma, taşlama, kum püskürtme, eloksal kaplama, elektrokaplama, toz boyama, pasivasyon, fırçalama ve alıştırma, yüzey işleme süreçleridir. Her yöntem yüzeyi farklı bir şekilde değiştirir.
Bu farkı anlamak, teklif taleplerinde ve çizimlerde karışıklığı önlemeye yardımcı olur. Bir çizimde Ra 1.6 μm gibi bir yüzey pürüzlülüğü değeri belirtilebilirken, üretici bunu elde etmek için en uygun son işlem yöntemini seçebilir. Diğer durumlarda, çizim doğrudan siyah eloksal veya pasivasyon gibi bir işlemi belirtebilir.
Yüzey İşlemesi Neden Önemlidir?
Yüzey işlemesi önemlidir çünkü yüzey, bir parçanın çevresiyle, eşleşen parçalarla, sıvılarla, kaplamalarla, ellerle, aletlerle veya hareketli bileşenlerle etkileşime girdiği alandır. İç malzeme güçlü olsa bile, kötü bir yüzey sızıntıya, sürtünmeye, korozyona, kötü görünüme veya erken arızaya neden olabilir.
Hassas işlenmiş parçalar için, doğru yüzey işlemi, montaj uyumunu, sızdırmazlık performansını, kayma hareketini ve muayene tutarlılığını iyileştirebilir. Pürüzlü bir yüzey bazı durumlarda yağlamayı iyi tutabilir, ancak diğer uygulamalarda sürtünmeyi artırabilir veya eşleşen parçalara zarar verebilir. Çok pürüzsüz bir yüzey sızdırmazlığa yardımcı olabilir, ancak üretimi daha pahalı olabilir.
En iyi yüzey kalitesi her zaman en pürüzsüz olanı değildir. Parçanın işlevine, malzemesine, toleransına, üretim yöntemine, ortamına ve bütçesine uygun olmalıdır. Yüzey kalitesini aşırı belirlemek, son parçaya gerçek bir değer katmadan işleme süresini, parlatma maliyetini, denetim süresini ve teslim süresini artırabilir.
Işlevsel performans
İşlevsel yüzeyler genellikle kozmetik yüzeylerden daha önemlidir. Sızdırmazlık yüzeyi, yatak yüzeyi, kayar kılavuz, dişli alan, conta temas alanı veya sıvı geçiş yolu gibi yüzeylerin düzgün çalışması için kontrollü bir pürüzlülüğe ihtiyaç duyulabilir. Bu alanlarda yüzey kalitesi sızıntıyı, aşınmayı, sürtünmeyi ve çalışma stabilitesini etkileyebilir.
Örneğin, işlenmiş bir sızdırmazlık yüzeyi, temassız bir dış duvardan daha pürüzsüz bir yüzey gerektirebilir. Kayar bir parça, düşük sürtünme ile yağ tutma arasında denge sağlayan bir yüzeye ihtiyaç duyabilir. Yapıştırma yüzeyi, yapıştırıcı veya kaplamanın daha etkili bir şekilde yapışabilmesi için kontrollü bir pürüzlülüğe ihtiyaç duyabilir.
Kesin bir yüzey işlemi belirlemeden önce, mühendisler hangi yüzeylerin gerçekten işlevsel olduğunu tespit etmelidir. Bu, üreticilerin yüzey işleme çalışmalarını kritik alanlara odaklamasına ve performansı etkilemeyen yüzeylerde gereksiz maliyetlerden kaçınmasına yardımcı olur.
Korozyon ve Aşınma Direnci
Yüzey işleme, koruyucu bir tabaka ekleyerek veya yüzey kirliliğini gidererek korozyon direncini artırabilir. Anodizasyon, pasivasyon, elektrokaplama, toz kaplama ve kimyasal dönüşüm kaplama gibi işlemler, metal parçaları zorlu ortamlarda korozyondan korumak için yaygın olarak kullanılır.
Aşınma direnci, yüzey işlemleri veya kaplamalar yoluyla da iyileştirilebilir. Sert eloksal, nitrürleme, kaplama, parlatma ve seçilmiş kaplamalar, yüzey hasarını azaltabilir, aşınma direncini artırabilir veya kayma veya temas koşulları altında parçanın ömrünü uzatabilir.
Plastik parçalar için yüzey işlemesi, çapak alma, parlatma, temizleme, doku kontrolü veya estetik görünüm üzerinde daha fazla odaklanabilir. Doğru yöntem, malzemeye bağlıdır, çünkü POM, PEEK, PTFE, PVDF, akrilik ve naylon gibi plastikler, kesme ısısına, parlatmaya ve yüzey işlemine farklı tepkiler verir.
Görünüm ve Marka Kalitesi
Yüzey işlemesi, bir parçanın görsel kalitesini de etkiler. Pürüzsüz, tutarlı ve iyi işlenmiş bir yüzey, ürünün daha profesyonel görünmesini sağlar ve müşteri güvenini artırabilir. Bu, özellikle tüketici ürünlerinde, tıbbi cihazlarda, robotikte, elektronikte ve otomasyon ekipmanlarında kullanılan görünür parçalar için önemlidir.
Yaygın kozmetik yüzey işlemleri arasında kum püskürtme, fırçalama, parlatma, eloksal kaplama, boyama, toz kaplama ve lazer markalama bulunur. Bu işlemler, nihai ürün gereksinimine bağlı olarak mat, parlak, dokulu, renkli veya markalı yüzeyler oluşturabilir.
Ancak, kozmetik gereksinimler yine de pratik olmalıdır. Çok yüksek parlaklık, renk uyumu veya karmaşık geometride mükemmel görünüm, ek el işçiliği gerektirebilir. Görünüm kritik önem taşıyorsa, üretimden önce numuneler, renk referansları, kabul edilebilir kusur sınırları ve denetim standartları onaylanmalıdır.
Yüzey İşlemesinin Ana Unsurları
Yüzey kalitesi genellikle pürüzlülük, dalgalanma ve düzgünlük ile tanımlanır. Bu unsurlar, mühendislerin bir yüzeyin ne kadar pürüzsüz, desenli veya düzgün olması gerektiğini belirlemelerine yardımcı olur. Bunları anlamak, çizimleri okurken veya bir üreticiyle parça gereksinimlerini görüşürken faydalıdır.
Pürüzlülük, kesici aletler, aşındırıcılar, kalıplar veya son işlem süreçleri tarafından oluşturulan küçük yüzey düzensizliklerini ifade eder. Dalgalanma, titreşim, sapma, ısı bozulması veya makine koşullarından kaynaklanan daha geniş yüzey varyasyonlarını tanımlar. Yön ise baskın yüzey deseninin yönünü ifade eder.
Çoğu CNC işleme projesinde, en sık belirtilen unsur pürüzlülüktür. Ancak kritik parçalar için dalgalanma ve eğim de önemli olabilir. Sızdırmazlık yüzeyi, yatak yüzeyi, optik yüzey veya kayar bileşen, genel işlenmiş bir yüzeye göre daha detaylı yüzey kontrolü gerektirebilir.
Yüzey Pürüzlülüğü
Yüzey pürüzlülüğü, bir yüzey üzerindeki küçük tepe ve çukurları ölçer. Genellikle çizimlerde Ra, Rz veya diğer pürüzlülük parametreleri gibi değerler kullanılarak belirtilir. Daha düşük pürüzlülük değerleri genellikle daha pürüzsüz bir yüzey anlamına gelir, ancak gerekli değer parçanın işlevine bağlı olmalıdır.
CNC işlemede pürüzlülük, takım geometrisi, ilerleme hızı, kesme hızı, takım aşınması, malzeme türü, soğutma sıvısı, takım yolu, makine rijitliği ve son işlem geçişlerinden etkilenir. İnce bir son işlem geçişi yüzey kalitesini iyileştirebilir, ancak işleme süresini de artırır.
Çok düşük pürüzlülük değerleri, taşlama, alıştırma, parlatma veya diğer ikincil işlemleri gerektirebilir. Bu nedenle, pürüzsüz yüzeylerin yalnızca gerçekten ihtiyaç duyulan yerlerde belirtilmesi önemlidir.
dalgalılık
Dalgalanma, pürüzlülükten daha geniş bir yüzey varyasyonudur. Titreşim, gürültü, takım sapması, ısı deformasyonu, dengesiz iş parçası tutma veya makine hareketi gibi nedenlerden kaynaklanabilir. Bir yüzey kabul edilebilir bir pürüzlülüğe sahip olabilir, ancak dalgalanma veya düşük düzlük nedeniyle yine de başarısız olabilir.
Bu, sızdırmazlık, kayma, yatak teması veya optik hizalama gerektiren parçalar için önemlidir. Bir parça dokunulduğunda pürüzsüz görünebilir, ancak dalgalı bir varyasyona sahipse, düzgün bir şekilde sızdırmazlık sağlamayabilir veya başka bir bileşenle eşit şekilde temas etmeyebilir.
Yüzeydeki dalgalanma genellikle daha iyi işleme kararlılığı, uygun fikstürleme, takım seçimi ve proses planlaması yoluyla kontrol edilir. Kritik yüzeyler için üreticilerin temel pürüzlülük ölçümünün ötesinde ek incelemelere ihtiyaç duymaları gerekebilir.
Yönlendirme
Yüzey deseninin yönüne "lay" denir. Frezeleme, tornalama, taşlama, fırçalama ve parlatma gibi işlemlerin her biri farklı lay desenleri oluşturabilir. Bu desenin yönü sürtünmeyi, sızdırmazlığı, görünümü ve aşınma davranışını etkileyebilir.
Örneğin, tornalanmış parçalarda dairesel bir iz, frezelenmiş veya fırçalanmış yüzeylerde ise doğrusal bir iz görülebilir. Bazı sızdırmazlık uygulamalarında, takım izlerinin yönü sızıntı riskini etkileyebilir. Kozmetik parçalarda ise iz yönü görsel tutarlılığı etkileyebilir.
İşleme yönü önemliyse, çizimde açıkça belirtilmeli veya tedarikçiyle teyit edilmelidir. Aksi takdirde, üretici işleme kurulumuna ve takım yoluna bağlı olarak en verimli işleme yönünü seçebilir.
Yaygın Yüzey İşleme Türleri
Yüzey işleme yöntemlerinin birçok çeşidi vardır ve her birinin farklı bir amacı bulunur. Bazı yöntemler yüzeyi düzleştirmek veya şekillendirmek için malzeme çıkarır. Diğerleri ise parçayı korumak için bir kaplama ekler. Bazıları görünümü iyileştirirken, diğerleri korozyon direncini, aşınma direncini, iletkenliği veya yapışma performansını artırır.
Doğru yöntem, malzemeye, parça geometrisine, toleransa, fonksiyonel gereksinime, görünüm standardına ve maliyet hedefine bağlıdır. Alüminyum için uygun olan bir yüzey işlemi, paslanmaz çelik için uygun olmayabilir. Metal için iyi sonuç veren bir işlem, plastik için iyi sonuç vermeyebilir.
CNC işlenmiş parçalar için yüzey işleme, genellikle çizim, malzeme, miktar, uygulama ve çevresel koşullar incelendikten sonra seçilir. Aşağıda endüstriyel üretimde kullanılan yaygın yüzey işleme süreçleri yer almaktadır.
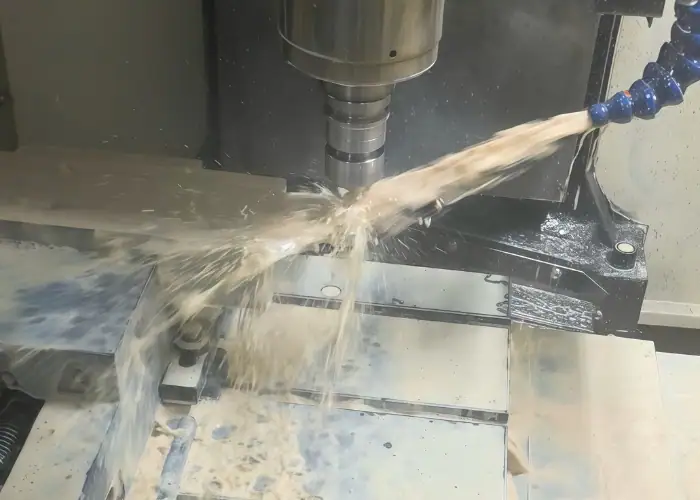
İşlenmiş Son İşlem
CNC işleme sonrası elde edilen yüzey durumuna "işlenmiş yüzey" denir. Genellikle görünür takım izleri içerir, ancak birçok endüstriyel parça için yine de doğru ve işlevsel olabilir. Görünümün öncelikli olmadığı durumlarda genellikle en ekonomik seçenektir.
İşlenmiş yüzeyler, prototipler, iç bileşenler, fikstürler, braketler, gövdeler ve işlevsel toleransın kozmetik görünümden daha önemli olduğu parçalar için uygundur. Yüzey kalitesi, kesici takımlara, malzemeye, takım yoluna ve işleme parametrelerine bağlıdır.
Çizim özel bir son işlem gerektirmiyorsa, işlenmiş hali genellikle pratik bir seçimdir. Ek parlatma, kaplama veya dekoratif işlem gerektirmediği için zaman ve maliyetten tasarruf sağlar.
Çapak alma
Çapak alma işlemi, kesme, delme, frezeleme, tornalama veya kılavuz çekme işlemlerinden sonra kalan keskin kenarları, çapakları ve küçük istenmeyen malzemeleri ortadan kaldırır. Çapaklar montajı, güvenliği, sızdırmazlığı ve görünümü etkileyebileceğinden, CNC işlenmiş parçalar için en yaygın son işlem adımlarından biridir.
Çapak alma işlemi, parçanın boyutuna, malzemesine ve geometrisine bağlı olarak manuel, mekanik, kimyasal, termal veya tamburlama yoluyla yapılabilir. Hassas parçalar için dikkatli çapak alma önemlidir çünkü agresif çapak alma işlemi kenarları, delikleri, dişleri veya kritik boyutları hasar verebilir.
Mühendislik çizimlerinde, kenarların yalnızca "çapaklardan arındırılması" mı gerektiği yoksa belirli bir pah veya yarıçapın gerekli olup olmadığı açıklığa kavuşturulmalıdır. Bu, basit çapak alma ile kontrollü kenar işleme arasındaki yanlış anlaşılmaları önlemeye yardımcı olur.
Polisaj
Parlatma, ince yüzey izlerini gidererek daha pürüzsüz ve genellikle daha parlak bir yüzey oluşturur. Görünümü iyileştirebilir, sürtünmeyi azaltabilir, temizliği kolaylaştırabilir ve sızdırmazlık veya optik yüzeyler oluşturmaya yardımcı olabilir. Parlatma, paslanmaz çelik, alüminyum, pirinç, akrilik ve bazı mühendislik plastikleri için yaygın olarak kullanılır.
Parlatma seviyesi, basit görsel iyileştirmeden yüksek parlaklıkta ayna cilasına kadar değişebilir. Parlatma gereksinimi ne kadar yüksekse, o kadar fazla manuel işçilik, zaman ve maliyet söz konusu olabilir. Karmaşık şekiller, iç köşeler, küçük delikler ve derin oyukların eşit şekilde parlatılması daha zordur.
Parlatma işlemi talep ederken, hedef pürüzlülük, görsel standart, örnek resim veya kabul edilebilir yüzey koşulu belirtmek faydalı olacaktır. "Parlatılmış" terimi farklı tedarikçiler için farklı anlamlar taşıyabilir, bu nedenle net iletişim önemlidir.
Bileme
Taşlama, malzemeyi çıkarmak ve yüzey kalitesini, düzlüğünü veya boyutsal hassasiyeti iyileştirmek için aşındırıcı tekerlekler, bantlar veya aletler kullanır. Genellikle işlenmiş yüzeylerin standart frezeleme veya tornalamanın sağlayabileceğinden daha sıkı tolerans, daha iyi düzlük veya daha ince bir yüzey kalitesine ihtiyaç duyduğu durumlarda kullanılır.
Yüzey taşlama, düz metal parçalar, takım bileşenleri, hassas plakalar ve sertleştirilmiş çelik parçalar için yaygın olarak kullanılır. Silindirik taşlama ise miller, pimler, burçlar ve yuvarlak bileşenler için kullanılır. Taşlama ayrıca kaplama veya montaj öncesinde yüzeyleri hazırlamak için de kullanılabilir.
Taşlama işlemi maliyeti artırır ancak dar toleranslı ve yüksek performanslı uygulamalar için gerekli olabilir. Parçanın tamamına genel olarak uygulanmak yerine, kritik yüzeyler için belirtilmelidir.
Boncuk Patlatma ve Kumlama
Kum püskürtme ve bilye püskürtme, mat, düzgün veya dokulu bir yüzey oluşturmak için aşındırıcı ortamlar kullanır. Bu işlemler, takım izlerini giderebilir, yüzeyleri temizleyebilir, parlamayı azaltabilir ve parçaları anotlama, boyama veya kaplama için hazırlayabilir.
Kum püskürtme, pürüzsüz mat bir yüzey oluşturmak için genellikle anotlama işleminden önce alüminyum parçalara uygulanır. Daha güçlü temizlik veya yüzey hazırlığı için kum püskürtme veya aşındırıcı püskürtme kullanılabilir. Nihai doku, kullanılan malzeme türüne, malzeme boyutuna, basınca, mesafeye ve püskürtme süresine bağlıdır.
Kumlama işlemi görünümü iyileştirebilir, ancak boyutlarda hafif değişikliklere veya keskin kenarlarda etkilere neden olabilir. Hassas toleranslı parçalar için, kritik özellikleri korumak amacıyla maskeleme ve proses kontrolü gerekebilir.
Fırçalama
Fırçalama, yüzeyde yönlü doğrusal bir doku oluşturur. Genellikle paslanmaz çelik, alüminyum paneller, kaplamalar, dekoratif parçalar ve ürünlerin görünür yüzeylerinde kullanılır. Sonuç genellikle temiz, saten benzeri bir görünüm olur.
Fırçalanmış yüzey, küçük çizikleri ve alet izlerini gizlemeye yardımcı olabilir, ancak tutarlı bir görünüm için fırçalama yönü kontrol edilmelidir. Birden fazla parça bir araya getirildiğinde, tutarsız fırçalama yönü ürünün düzensiz görünmesine neden olabilir.
Fırçalama işlemi esas olarak kozmetik ve dekoratif amaçlarla kullanılır. Karmaşık 3 boyutlu şekiller, derin oyuklar veya çok sıkı boyut kontrolü gerektiren yüzeyler için uygun olmayabilir.
Eloksal
Eloksal kaplama, esas olarak alüminyum için kullanılan elektrokimyasal bir yüzey işleme yöntemidir. Yüzeyde koruyucu bir oksit tabakası oluşturarak korozyon direncini, aşınma direncini ve görünümü iyileştirir. Ayrıca siyah, şeffaf, kırmızı, mavi, altın veya özel renk tonları gibi renk seçenekleri de sunabilir.
Tip II eloksal kaplama, dekoratif ve genel korozyona dayanıklı yüzeyler için yaygındır. Tip III sert kaplama eloksal kaplama, daha iyi aşınma direnci için daha kalın ve daha sert bir katman oluşturur. En iyi seçim, uygulama, renk gereksinimi, tolerans ve dayanıklılık hedefine bağlıdır.
Eloksal işlemi, oksit tabakasının yüzey üzerinde ve içine doğru büyümesi nedeniyle boyutları hafifçe etkileyebilir. Hassas parçalar için, eloksal kalınlığı seçilmeden önce kritik boyutlar gözden geçirilmelidir.
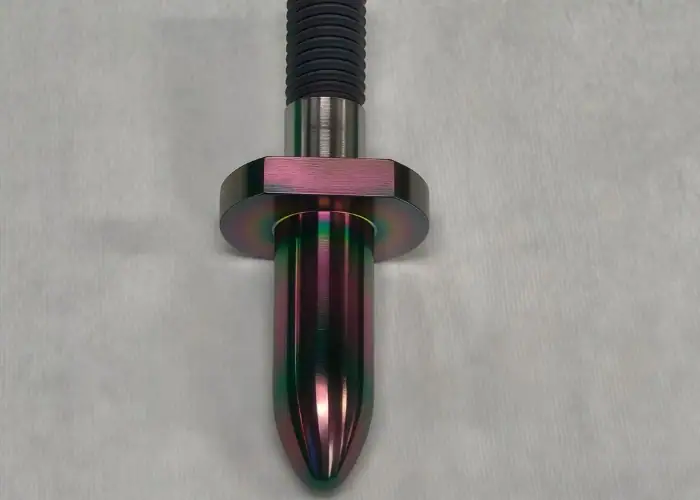
pasivasyon
Pasivasyon, paslanmaz çelik parçalar için yaygın olarak kullanılan bir işlemdir. Korozyon direncini artırmak için serbest demiri ve yüzey kirliliğini giderir. Bu işlem genellikle tıbbi, gıda, kimya, denizcilik ve endüstriyel bileşenlerde kullanılır.
Pasivasyon, boya veya kaplama gibi kalın ve görünür bir kaplama oluşturmaz. Bunun yerine, yüzeydeki koruyucu pasif tabakayı iyileştirerek paslanmaz çeliğin doğal korozyon direncini destekler. Son görünüm genellikle orijinal metal yüzeyine benzer.
Pasivasyon, paslanmaz çelik parçaların boyutlarında önemli bir değişiklik olmaksızın korozyon direncinin artırılması gerektiğinde faydalıdır. Genellikle hassas işlenmiş paslanmaz çelik bileşenler için tercih edilir.
Elektroliz
Elektrokaplama, parçanın yüzeyine ince bir metal tabakası biriktirir. Yaygın kaplama türleri arasında nikel kaplama, çinko kaplama, krom kaplama, bakır kaplama, gümüş kaplama ve altın kaplama bulunur. Kaplama, korozyon direncini, aşınma direncini, iletkenliği, görünümü veya yüzey sertliğini iyileştirebilir.
Doğru kaplama seçimi, ana malzemeye, ortama, elektriksel gereksinimlere, aşınma koşullarına ve estetik standartlara bağlıdır. Örneğin, nikel kaplama aşınma ve korozyon direncini artırabilirken, çinko kaplama genellikle çelik üzerinde ekonomik korozyon koruması için kullanılır.
Kaplama kalınlığı, boyutları, dişleri, geçmeleri ve toleransları etkileyebilir. Bir parçanın sıkı geçme boyutları varsa, tasarım ve işleme sırasında kaplama kalınlığı dikkate alınmalıdır.
Toz Boya ve Boyama
Toz boya ve normal boya, yüzeye koruyucu veya dekoratif bir kaplama sağlar. Muhafazalar, braketler, paneller, çerçeveler, muhafazalar ve görünür endüstriyel ürünler için yaygın olarak kullanılırlar. Bu kaplamalar renk, korozyon koruması ve daha iyi bir görünüm sağlayabilir.
Toz boya, genellikle birçok sıvı boyaya göre daha kalın ve daha dayanıklı bir katman oluşturur. Birçok metal parça için uygundur ancak uygun yüzey hazırlığı ve kürleme gerektirir. Boyama ise daha fazla renk ve yüzey esnekliği sunar ancak kaplama türüne bağlı olarak dayanıklılık açısından farklılık gösterebilir.
Her iki işlem de kalınlık artışına neden olduğundan, dişler, delikler, sızdırmazlık yüzeyleri ve dar montaj alanları için maskeleme gerekebilir. Üretim öncesinde renk uyumu ve parlaklık seviyesi de teyit edilmelidir.
Alıştırma
Taşlama, düzgünlüğü, yüzey kalitesini ve temas kalitesini iyileştirmek için kullanılan hassas bir son işlem sürecidir. Parça ile taşlama yüzeyi arasına aşındırıcı parçacıklar yerleştirilerek çok küçük miktarlarda malzeme çıkarılır. Genellikle sızdırmazlık yüzeyleri, hassas plakalar, optik parçalar, ölçü aletleri ve yüksek hassasiyetli bileşenler için kullanılır.
Taşlama işlemi çok düz ve pürüzsüz yüzeyler elde etmeyi sağlar, ancak standart işleme yöntemine göre daha yavaş ve daha pahalıdır. Genellikle düzlük ve yüzey kalitesinin işlevi doğrudan etkilediği kritik yüzeyler için kullanılır.
Taşlama işlemi gerektiğinde, çizimde gerekli düzlük, pürüzlülük, alan ve muayene yöntemi açıkça belirtilmelidir. Bu, kritik olmayan yüzeylerde gereksiz son işlem çalışmalarından kaçınmaya yardımcı olur.
Lazer Markalama ve Yüzey Dokulandırma
Lazer markalama, bir parçanın yüzeyine kalıcı metin, logo, seri numarası, QR kodu veya izlenebilirlik işaretleri oluşturur. Tıbbi cihazlar, elektronik ürünler, havacılık bileşenleri, endüstriyel ekipmanlar ve özel olarak işlenmiş parçalar için yaygın olarak kullanılır.
Lazerle doku oluşturma, yüzeyi görünüm, yapışma, sürtünme veya fonksiyonel doku açısından da değiştirebilir. Mekanik aşındırmaya kıyasla, doğru malzeme ve işlem seçildiğinde lazer işleme daha kontrollü desenler ve tekrarlanabilirlik sunabilir.
Lazer işlemleri, kalıcı işaretleme, temiz işleme veya kontrollü yüzey desenleri gerektiğinde kullanışlıdır. Uygunluk, malzeme, yüzey kalitesi, işaret kontrastı ve uygulama koşullarına bağlıdır.
Yüzey Pürüzlülüğü Standartları ve Parametreleri
Yüzey pürüzlülüğü standartları, mühendislerin gerekli yüzey kalitesini net bir şekilde iletmelerine yardımcı olur. Çizimlerde "pürüzsüz" veya "pürüzlü" demek yerine, Ra, Rz, Rt veya diğer değerler gibi ölçülebilir parametreler kullanılır. Bu, kafa karışıklığını azaltır ve denetimi daha objektif hale getirir.
Ra ve Rz, en yaygın pürüzlülük parametreleri arasındadır. Ra, ortalama bir pürüzlülük değeri verirken, Rz örnekleme uzunlukları boyunca ortalama tepe-vadi yüksekliğini tanımlar. Bu değerler birbiriyle ilişkilidir, ancak kritik uygulamalar için doğrudan birbirinin yerine kullanılamazlar.
Çoğu CNC işleme projesinde, Ra en bilindik yüzey pürüzlülüğü parametresidir. Bununla birlikte, bazı sektörler, ülkeler veya uygulamalar Rz veya ek parametreleri tercih edebilir. Çizimde gerekli parametre, değer, birim ve yüzey konumu belirtilmelidir.
Ra Yüzey Pürüzlülüğü
Ra veya aritmetik ortalama pürüzlülük, yüzey profilinin ortalama bir çizgiden ortalama sapmasını temsil eder. Yüzey pürüzlülüğü için basit ve tek bir değer sağladığı için yaygın olarak kullanılır. Yaygın birimler arasında mikrometre ve mikroinç bulunur.
Daha düşük bir Ra değeri genellikle daha pürüzsüz bir yüzey anlamına gelir. Örneğin, genel olarak işlenmiş bir yüzeyde görünür takım izleri olabilirken, ince cilalanmış bir yüzey çok daha düşük bir pürüzlülük değerine sahiptir. Bununla birlikte, Ra değeri tek başına derin çizikleri veya izole kusurları net bir şekilde göstermeyebilir.
Ra değeri genel yüzey kalitesi kontrolü için kullanışlıdır, ancak kritik sızdırmazlık, kayma veya optik yüzeyler için tek başına dikkate alınması gereken bir faktör olmamalıdır. Bu durumlarda ek inceleme veya pürüzlülük parametrelerine ihtiyaç duyulabilir.
Rz Yüzey Pürüzlülüğü
Rz, birden fazla örnekleme uzunluğu boyunca tepe-vadi yüksekliğine dayanarak yüzey pürüzlülüğünü ölçer. Tepe ve vadiler arasındaki yükseklik farkına daha çok odaklandığı için, Ra'ya göre daha ciddi yüzey düzensizlikleri hakkında daha fazla bilgi sağlayabilir.
Rz, tek tek çiziklerin, olukların veya yüksek çıkıntıların işlevi etkileyebileceği durumlarda sıklıkla faydalıdır. Bu durum, sızdırmazlık yüzeyleri, kayar bileşenler, tıbbi parçalar, hassas montajlar ve yorulmaya veya aşınmaya maruz kalan parçalar için önemli olabilir.
Bir çizimde Rz değeri belirtildiğinde, üreticiler bunun Ra ile aynı olduğunu varsaymamalıdır. İki değer pürüzlülüğü farklı şekilde tanımlar, bu nedenle üretimden önce bu gereklilik dikkatlice incelenmelidir.
Çizimlerdeki Yüzey İşleme Sembolleri
Yüzey işleme sembolleri, üreticilere hangi yüzeylerin belirli bir işleme ihtiyacı duyduğunu ve hangi değerin veya işlemin gerekli olduğunu gösterir. Bu semboller pürüzlülük değerlerini, işleme payını, yönü, numune uzunluğunu veya işleme süreci notlarını içerebilir.
Açık ve net çizim işaretlemeleri önemlidir çünkü aynı parçanın farklı yüzeyleri farklı yüzey işlemleri gerektirebilir. Sızdırmazlık yüzeyi ince bir yüzey işlemi gerektirebilirken, dış temassız bir yüzey işlenmiş haliyle kabul edilebilir olabilir. Her yüzeye aynı hassas yüzey işlemini uygulamak gereksiz yere maliyeti artırabilir.
Yüzey işleme sembolü net değilse, tedarikçi üretimden önce onay istemelidir. Bu, özellikle parçaların parlatılması, kaplanması, taşlanması, yüzeylerin sızdırmazlığının sağlanması veya estetik görünüm gerektirmesi durumunda önemlidir.
Yüzey Pürüzlülüğünün Ölçülmesi Nasıl Yapılır?
Parçanın teknik çizim gereksinimlerini karşılayıp karşılamadığını doğrulamak için yüzey kalitesi ölçülür. Ölçüm, doğruluk ve yüzey tipine bağlı olarak temaslı aletler, temassız sistemler, görsel inceleme, karşılaştırma örnekleri veya özel metroloji ekipmanları ile yapılabilir.
Profilometre, yüzey pürüzlülüğünü ölçmek için yaygın olarak kullanılır. Yüzeyi izler ve küçük yükseklik değişimlerini kaydeder, ardından Ra veya Rz gibi pürüzlülük değerlerini hesaplar. Bu, birçok işlenmiş yüzey, sızdırmazlık yüzeyi ve hassas bileşenler için faydalıdır.
Hassas yüzeyler, optik yüzeyler, çok ince işçilik gerektiren yüzeyler veya temaslı ölçümün yüzeye zarar verebileceği alanlar için optik ölçüm, lazer tarama veya interferometri gibi temassız yöntemler kullanılabilir. Muayene yöntemi, parça gereksinimine ve endüstri standardına uygun olmalıdır.
Görsel ve Dokunsal Muayene
Görsel inceleme, yüzey görünümünü, rengini, parlaklığını, çizikleri, lekeleri, alet izlerini, kaplama kusurlarını ve genel tutarlılığı kontrol eder. Kozmetik parçalar ve görünür ürün bileşenleri için önemlidir. Dokunsal inceleme ayrıca çapakları, keskin kenarları veya belirgin pürüzlülüğü tespit etmeye yardımcı olabilir.
Ancak, bir çizimde Ra veya Rz değeri belirtildiğinde, görsel ve dokunsal inceleme ölçülen pürüzlülüğün yerini tutamaz. Bir yüzey pürüzsüz görünebilir ancak yine de gerekli pürüzlülük değerini karşılayamayabilir. Başka bir yüzey mat görünebilir ancak yine de işlevsel ve belirtilen özelliklere uygun olabilir.
Kozmetik parçalar için numuneler, resimler veya kabul kriterleri sunmak faydalıdır. Bu, öznel değerlendirmeyi azaltır ve denetimi daha tutarlı hale getirir.
Pürüzlülük Testi
Yüzey pürüzlülüğü testi, yüzey dokusu için ölçülebilir bir değer sağlar. Parça boyutuna, yüzey erişimine ve doğruluk gereksinimine bağlı olarak el tipi veya tezgah üstü profilometre kullanılabilir. Ölçüm yönü, örnekleme uzunluğu ve yüzey konumu doğru seçilmelidir.
Yönlü takım izlerine sahip parçalar için, ölçümlerin işleme yönüne dik olarak yapılması genellikle önemlidir. Ölçüm yönü kontrol edilmezse, pürüzlülük sonuçları değişebilir. Bu nedenle, kritik yüzeyler için muayene planlaması önemlidir.
Parçanın küçük detayları, kavisli yüzeyleri, derin oyukları veya kırılgan kenarları varsa, standart pürüzlülük ölçümü zor olabilir. Bu durumlarda, tedarikçi ve müşteri pratik bir muayene yöntemi üzerinde anlaşmalıdır.
CNC İşlenmiş Parçalar için Yüzey İşleme
CNC işleme, hassas boyutlar ve işlevsel yüzeyler oluşturabilir, ancak işlenmiş yüzey her zaman nihai ürün gereksinimlerini karşılamayabilir. Parçanın daha iyi görünüm, korozyon direnci, aşınma direnci, sızdırmazlık kalitesi veya özel performans gerektirmesi durumunda genellikle yüzey işlemesi eklenir.
Yüzey işleminin tasarım aşamasının başlarında dikkate alınması gerekir. Bazı yüzey işlemleri kalınlık artırır, malzeme çıkarır, kenarları yuvarlar, rengi değiştirir, toleransları etkiler veya maskeleme gerektirir. İşleme öncesinde yüzey işlemi dikkate alınmazsa, nihai parçada uyum veya montaj sorunları olabilir.
Hassas CNC frezeleme işlemlerinde , hangi yüzeylerin kritik, hangi yüzeylerin standart kalabileceğini belirlemek önemlidir. Bu, üreticinin işlevsel gereksinimleri karşılarken maliyetleri kontrol altında tutmasını sağlar.
Metal CNC Parçaları
Metal CNC parçaları genellikle anotlama, pasivasyon, kum püskürtme, fırçalama, parlatma, siyah oksit kaplama, elektrokaplama, toz boyama, boyama ve lazer markalama gibi son işlem süreçlerinden geçer. Seçim, malzemeye ve uygulamaya bağlıdır.
Alüminyum parçalar genellikle korozyon direnci ve görünüm için anotlanır. Paslanmaz çelik parçalar pasifleştirilebilir veya parlatılabilir. Çelik parçalar siyah oksit, çinko kaplama, nikel kaplama, ısıl işlem veya kaplama gerektirebilir. Pirinç ve bakır parçalar, uygulamaya bağlı olarak parlatılabilir, kaplanabilir veya doğal haliyle bırakılabilir.
Her bir kaplama türünün kendine özgü tasarım özellikleri vardır. Üretim öncesinde kaplama kalınlığı, maskeleme, renk varyasyonu, yüzey hazırlığı ve tolerans etkisi gözden geçirilmelidir.
Plastik CNC Parçaları
Plastik CNC parçaları, malzemeye bağlı olarak çapak alma, parlatma, buharla parlatma, alevle parlatma, zımparalama, fırçalama, lazer markalama veya temizleme gerektirebilir. Bazı plastikler temiz bir şekilde işlenirken, kesme parametreleri kontrol edilmezse diğerleri çapak alabilir, lekelenebilir, eriyebilir veya deforme olabilir.
Akrilik, optik berraklık için parlatılabilir. POM ve naylon dikkatli çapak alma işlemi gerektirebilir. PTFE ve PP daha yumuşaktır ve deformasyonu azaltmak için özel işlem gerektirebilir. PEEK, PPSU, PVDF ve Ultem genellikle boyutlarını ve yüzey kalitesini korumak için kontrollü işleme gerektirir.
Metallerin aksine, birçok plastik yaygın metal kaplamalar için uygun değildir. Bir kaplama yöntemi seçmeden önce malzeme davranışı, sıcaklık hassasiyeti ve kimyasal uyumluluk incelenmelidir.
Yüzey İşleme Maliyeti Nasıl Etkiler?
Yüzey işleme, işlem süresi, denetim, elleçleme, maskeleme, yeniden işleme riski ve bazen de manuel işçilik gerektirdiğinden maliyeti önemli ölçüde etkileyebilir. Yüzey işleme gereksinimi ne kadar katı olursa, parça o kadar pahalı olabilir.
Genel olarak işlenmiş bir yüzey, cilalanmış veya kaplanmış bir yüzeye göre daha ekonomiktir. Küçük bir sızdırma alanının cilalanması uygun fiyatlı olabilir, ancak ayna parlaklığında büyük ve karmaşık bir yüzey önemli miktarda manuel çalışma gerektirebilir. Her yüzeyde sıkı Ra değerleri de işleme süresini artırabilir.
En iyi maliyet stratejisi, yalnızca gerekli olan yerlerde hassas yüzey işlemleri uygulamaktır. Kritik olmayan yüzeyler genellikle işlendiği gibi bırakılabilirken, sızdırmazlık yüzeyleri, kayar yüzeyler veya görünür kozmetik alanlar gerekli yüzey işleme sürecinden geçirilir.
Yüzey alanı
Daha büyük yüzey alanlarının işlenmesi daha fazla zaman alır. Parlatma, taşlama, kumlama, kaplama ve inceleme işlemlerinin maliyeti, işlenmiş alan büyüdükçe artar. Karmaşık şekiller süreci daha da yavaşlatabilir.
Sadece bir yüzeyin hassas bir şekilde işlenmesi gerekiyorsa, çizimde bu yüzey açıkça belirtilmelidir. Bu, tüm parçanın gereksiz yere işlenmesini önler. Tasarımcılar ayrıca, gereken hassas işleme miktarını azaltmak için nokta yüzeyler, pedler veya lokalize sızdırmazlık alanları ekleyebilirler.
Üretim yüzey alanını azaltmak, parça performansını düşürmeden maliyeti kontrol etmenin en etkili yollarından biridir.
Geometri ve Erişilebilirlik
Parça geometrisi, işleme zorluğunu etkiler. Düz dış yüzeyler genellikle derin oyuklar, dar yuvalar, iç köşeler, küçük delikler ve karmaşık kavisli yüzeylere göre işlenmesi daha kolaydır. Aletler veya işleme ortamı bir alana kolayca ulaşamıyorsa, işleme daha zor hale gelir.
Keskin iç köşelerin parlatılması zor olabilir. Derin kör delikler, kaplama kimyasallarını veya kumlama malzemelerini hapsedebilir. İnce duvarlar, son işlem sırasında deforme olabilir. Karmaşık geometri, maskeleme, özel aparatlar veya manuel çalışma gerektirebilir.
Bir tasarımı kesinleştirmeden önce, belirtilen tüm yüzeylerin tutarlı bir şekilde işlenip işlenemeyeceğini ve düzgün bir şekilde denetlenip denetlenemeyeceğini gözden geçirmek faydalı olacaktır.
Tolerans Etkisi
Bazı yüzey işleme süreçleri malzeme çıkarırken, bazıları malzeme ekler. Taşlama, parlatma ve alıştırma az miktarda malzeme çıkarır. Eloksal kaplama, kaplama, boyama ve toz kaplama ise yüzeye kalınlık kazandırır. Her iki etki de nihai boyutları etkileyebilir.
Hassas toleranslı parçalar için, işleme sırasında son işlem de dikkate alınmalıdır. Parça, son işleme bağlı olarak biraz daha küçük veya daha büyük boyutlarda işlenmeye ihtiyaç duyabilir. Dişler, delikler, iç yüzeyler, kayar geçmeler ve sızdırmazlık yüzeyleri özel dikkat gerektirir.
Tolerans ve yüzey işleme gereksinimleri çelişiyorsa, üretici üretime başlamadan önce çizimi gözden geçirmeli ve uygulanabilir bir işlem planı önermelidir.
Doğru Yüzey İşlemini Nasıl Seçersiniz?
Doğru yüzey işlemini seçmek, parçanın işlevini anlamakla başlar. Dekoratif bir kapak, bir sızdırmazlık bileşeni, bir kayar parça, korozyona dayanıklı bir braket ve bir tıbbi cihaz bileşeni, aynı malzemeden yapılmış olsalar bile farklı yüzey işlemlerine ihtiyaç duyabilir.
Mühendisler, çalışma ortamını, malzemeyi, toleransı, görünümü, aşınmayı, korozyonu, temizliği, kaplama yapışmasını, sızdırmazlığı ve maliyeti dikkate almalıdır. Yüzey işlemi, sadece daha pürüzsüz veya daha pahalı görünmek yerine, parçanın gerçek işlevini desteklemelidir.
Açık ve net bir teklif talebi (RFQ), tedarikçilerin doğru süreci seçmelerine ve varsayımlardan kaçınmalarına yardımcı olur. Mümkünse, çizimleri, 3 boyutlu dosyaları, malzeme kalitesini, yüzey pürüzlülüğü değerlerini, son işlem türünü, rengi, miktarı, muayene standardını ve uygulama ortamını ekleyin.
İşlevine Uygun Kaplama Seçin
Yüzey işlemi, parçanın ne yapması gerektiğine göre seçilmelidir. Parça sıvı sızdırmazlığı sağlayacaksa, pürüzlülük, düzlük ve temas kalitesine odaklanılmalıdır. Parça korozyona maruz kalacaksa, koruyucu bir işlem seçilmelidir. Parça görünür ise, kozmetik standart belirlenmelidir.
Tüm yüzeyler için tek bir evrensel yüzey işleme gereksinimi kullanmaktan kaçının. Bir parçanın yalnızca bir işlevsel yüzeyinde yüksek yüzey işleme gerekebilir. Diğer alanlarda standart işleme izleri kabul edilebilir olabilir.
Bu yaklaşım, üretim maliyetini kontrol altında tutarken performansı da artırır.
Yüzey kaplamasını malzemeyle uyumlu hale getirin.
Farklı malzemeler, yüzey işleme süreçlerine farklı tepkiler verir. Alüminyum anotlama için uygundur, ancak paslanmaz çelik aynı şekilde anotlanmaz. Paslanmaz çelik genellikle pasifleştirilir veya parlatılır. Karbon çeliği, korozyon koruması için siyah oksit, kaplama, boyama veya kaplama gerektirebilir.
Mühendislik plastikleri de dikkatli seçim gerektirir. Akrilik şeffaflık için parlatılabilirken, PTFE ve PP daha yumuşaktır ve özel çapak alma işlemi gerektirebilir. PEEK, PVDF, PPSU ve Ultem iyi sonuçlarla işlenebilir, ancak son işlem termal ve kimyasal davranışlarıyla uyumlu olmalıdır.
Yüzey işlemine karar vermeden önce, malzemenin ve işlemin uyumlu olduğundan emin olun.
Kozmetik Gereksinimleri Erken Onaylayın
Görsel beklentiler öznel olabileceğinden, kozmetik gereksinimler üretimden önce teyit edilmelidir. "Pürüzsüz," "mat," "parlak," "cilalı" veya "çiziksiz" gibi terimler farklı kişiler için farklı anlamlar ifade edebilir.
Görünür parçalar için renk referansları, fotoğraflar, örnekler, parlaklık gereksinimleri, yüzey dokusu standartları veya kabul edilebilir kusur sınırları belirtin. Bu, özellikle anotlanmış alüminyum, kum püskürtmeli parçalar, cilalı paslanmaz çelik ve dekoratif plastik bileşenler için önemlidir.
Erken onay, yeniden işleme riskini azaltır ve tedarikçinin maliyeti daha doğru tahmin etmesine yardımcı olur.
Yüzey İşlem Uygulamaları
Yüzey işleme, hemen hemen her imal edilen parçanın yüzey gereksinimleri olduğu için birçok endüstride kullanılır. İşlemin tam şekli, parçanın işlevine, malzemesine, maruz kaldığı koşullara ve görünüm ihtiyaçlarına bağlıdır.
Yüksek performanslı endüstrilerde, yüzey işlemesi güvenlik, güvenilirlik, temizlik ve parça ömrünü etkileyebilir. Tüketiciye yönelik ürünlerde ise görünüm, doku, marka kalitesi ve müşteri algısını etkileyebilir. Hassas makinelerde ise hareket, sızdırmazlık ve montaj doğruluğunu etkileyebilir.
CNC işlenmiş parçalar için yüzey işleme, genellikle hem performansı hem de görünümü destekleyecek şekilde seçilir.
Yarıiletken
Yarı iletken ekipmanları genellikle temiz, korozyona dayanıklı ve boyutsal olarak kararlı yüzeyler gerektirir. Kimyasal madde işleme, vakum sistemleri, fikstürler ve hassas montajlarda kullanılan parçalar, kontrollü yüzey işlemi, parlatma, pasivasyon, anotlama veya özel temizleme gerektirebilir.
Otomasyon
Otomasyon ekipmanları birçok işlenmiş parça, braket, tutucu, fikstür, ray ve gövde kullanır. Yüzey işleme, aşınma direncini artırabilir, çapak oluşumunu azaltabilir, alüminyum parçaları koruyabilir ve görünür makine bileşenlerine profesyonel bir görünüm kazandırabilir.
Endüstriyel ekipman
Endüstriyel ekipman parçaları korozyon direnci, aşınma direnci veya dayanıklı kaplamalar gerektirebilir. Yüzey işleme, çerçeveler, gövdeler, miller, plakalar, braketler, vanalar, pompa parçaları ve özel olarak işlenmiş bileşenler için kullanılır.
Elektronik
Elektronik parçalar, kozmetik kaplamalar, yalıtım, iletkenlik, korozyon koruması veya lazer markalama gerektirebilir. Alüminyum gövdeler, ısı dağıtıcılar, konektör parçaları ve hassas fikstürler genellikle anotlama, kaplama, parlatma veya markalama işlemlerine tabi tutulur.
Robotik
Robotik bileşenler genellikle hafif malzemeler, temiz görünüm, aşınma kontrolü ve hassas montaj yüzeyleri gerektirir. Yüzey işleme, kollar, eklemler, braketler, tutucular ve gövdeler için dayanıklılığı, hareket kalitesini ve ürün görünümünü iyileştirmeye yardımcı olur.
Uzay
Havacılık ve uzay parçaları genellikle sıkı yüzey kalitesi, korozyon koruması, izlenebilirlik ve denetim gerektirir. Son işlem süreçleri, yorulma performansı, aşınma direnci, sızdırmazlık ve çevresel dayanıklılığı destekleyebilir.
Tıbbi Cihazlar
Tıbbi bileşenler pürüzsüz yüzeyler, korozyon direnci, temizlik, pasivasyon, parlatma veya izlenebilirlik işaretlemesi gerektirebilir. Malzeme kalitesi, yüzey kalitesi ve dokümantasyon, tıbbi projelerde özellikle önemlidir.
Otomotiv
Otomotiv parçalarında korozyon koruması, aşınma direnci, görünüm ve dayanıklılık için yüzey işleme yöntemleri kullanılır. Yaygın işlemler arasında kaplama, elektroliz kaplama, anotlama, parlatma, kumlama ve lazer markalama bulunur.
SSS
Yüzey işleme ve yüzey pürüzlülüğü arasındaki fark nedir?
Yüzey işleme, bir parçanın yüzeyini değiştirmek için kullanılan süreçtir; yüzey pürüzlülüğü ise nihai yüzey durumunun ölçülebilir bir parçasıdır. Ra veya Rz gibi pürüzlülük değerleri, bir yüzeyin ne kadar pürüzsüz veya pürüzlü olması gerektiğini belirlemeye yardımcı olur.
CNC işlenmiş parçalar için en iyi yüzey işlemi hangisidir?
CNC işlenmiş parçaların tümü için tek bir en iyi yüzey işlemi yoktur. İşlenmiş hali, fonksiyonel prototipler için maliyet açısından daha uygundur, anotlama alüminyum için yaygındır, pasivasyon paslanmaz çelik için uygundur, parlatma görünümü veya sızdırmazlığı iyileştirir ve kaplama veya boya korozyon direncini artırabilir.
Daha pürüzsüz bir yüzey her zaman daha iyi bir parça anlamına mı gelir?
Hayır. Daha pürüzsüz bir yüzey her zaman daha iyi değildir. Bazı parçalar yağlama, yapıştırma, kaplama yapışması veya işlevsellik için kontrollü bir pürüzlülüğe ihtiyaç duyar. Çok pürüzsüz yüzeyler maliyeti de artırabilir, bu nedenle yüzey gerçek uygulamaya uygun olmalıdır.
Yüzey işleme için hangi bilgileri vermeliyim?
Malzeme, çizimler, 3D dosyalar, gerekli pürüzlülük değerleri, yüzey tipi, renk, kaplama kalınlığı, maskeleme alanları, kozmetik standart, miktar ve çalışma ortamı bilgilerini sağlamanız gerekmektedir. Bu, tedarikçinin parçayı doğru şekilde fiyatlandırmasına ve üretmesine yardımcı olur.
Sonuç
Yüzey işleme, görünüm, korozyon direnci, aşınma performansı, sızdırmazlık, montaj ve ürün güvenilirliğini etkilediği için imalatın önemli bir parçasıdır. Doğru yüzey işlemi, parçanın malzemesine, işlevine, toleransına, ortamına ve maliyet hedefine uygun olmalıdır.
TiRapid olarak , metal ve mühendislik plastik parçaları için hassas CNC işleme ve yüzey işleme desteği sağlıyoruz. 2B çizimlerinizi, 3B dosyalarınızı, malzeme gereksinimlerinizi, miktarınızı ve yüzey işleme beklentilerinizi bize gönderin; ekibimiz projeniz için en iyi çözümü belirlemenize yardımcı olabilir.
















