
CNC tornalama makinelerinde titreşim, hassas imalatta en kritik işleme kararlılığı sorunlarından biridir. Sadece yüzey kalitesini etklemekle kalmaz, aynı zamanda boyutsal doğruluğu, takım ömrünü, işleme verimliliğini ve genel üretim güvenilirliğini de doğrudan azaltır. Gerçek endüstriyel ortamlarda, titreşim genellikle işlenmiş parçaların yüzeyinde titreşim izleri, anormal kesme gürültüsü, kararsız talaş oluşumu veya çalışma sırasında gözle görülür takım sallanması şeklinde ortaya çıkar. Bu sorunlar özellikle uzun miller, ince duvarlı bileşenler, paslanmaz çelik, titanyum alaşımları veya yüksek mukavemetli malzemelerin işlenmesinde yaygındır. CNC tornalama titreşimi nadiren tek bir faktörden kaynaklanır. Bunun yerine, genellikle makine yapısının rijitliği, takım sistemi kararlılığı, kesme parametreleri, iş parçası tutma yöntemi ve dış çevresel müdahalenin bir kombinasyonunun sonucudur. Kararlı ve yüksek hassasiyetli işleme elde etmek için, üreticilerin titreşim kaynaklarını sistematik olarak analiz etmeleri ve tüm işleme süreci boyunca kapsamlı kontrol stratejileri uygulamaları gerekir.
Makine Rijitliği Titreşim Kontrolünün Temelidir
CNC tornalama stabilitesini etkileyen en temel faktör makine rijitliğidir. Makine yapısı yeterli rijitliğe sahip değilse, doğru seçilmiş takımlar ve optimize edilmiş kesme parametreleri bile titreşimi tamamen ortadan kaldıramaz. Kesme sırasında, iş mili, kılavuz raylar, takım tutucu veya makine yatağındaki herhangi bir elastik deformasyon, kesme kararsızlığını artırabilir ve titreşime yol açabilir. Yüksek rijitliğe sahip makineler, ağır hizmet tipi tornalama, yüksek hızlı işleme ve hassas son işlem operasyonları için gereklidir. Endüstriyel üretimde, yapısal rijitliğin iyileştirilmesi, işleme stabilitesinin ve doğruluğunun üst sınırını belirlediği için titreşim kontrolünde her zaman ilk adımdır.
Yapısal Zayıflık, Kararsız Kesme Davranışına Yol Açar
Mil yatakları, kılavuz raylar veya takım tutucular gibi makine bileşenleri yeterince sağlam olmadığında veya aşınmaya maruz kaldığında, tüm kesme sistemi dengesiz hale gelir. Bu dengesizlik doğrudan kesme kenarına iletilir ve iş parçası yüzeyinde titreşim desenlerine neden olur. Sorun, derin kesimlerde veya sert malzemelerin işlenmesinde daha da ciddi hale gelir.
- Artan titreşim yoğunluğu
- Dengesiz kesme kuvveti dağılımı
- Azaltılmış boyutsal doğruluk tutarlılığı
- Zayıf yüzey kalitesi
- Hızlandırılmış takım aşınma oranı
- İşleme hatası riskinde artış
Makine yapısının rijitliğinin güçlendirilmesi, işleme stabilitesini önemli ölçüde artırır ve titreşimle ilgili arızaları azaltır.
Makine Kurulumu ve Bakım Kararlılığı
Yüksek rijitliğe sahip bir CNC makinesi bile, kurulum koşulları kötüyse veya bakım yetersizse titreşim üretebilir. Sağlam bir temel, kesme kuvvetlerinin istenmeyen titreşimi aktarmadan düzgün bir şekilde emilmesini sağlar.
- Güçlendirilmiş makine temeli tasarımı
- Makine yatağının hassas bir şekilde düzleştirilmesi
- Düzenli mil hizalama kontrolleri
- Mekanik bağlantıların sıkılması
- Kılavuz ray yağlama bakımı
- Uzun vadeli yapısal istikrar kontrolü
Doğru kurulum ve bakım, tutarlı CNC tornalama performansı için istikrarlı bir mekanik ortam oluşturur.
Kesici Takım Sistemi Titreşimi Doğrudan Etkiler
CNC tornalama sırasında titreşimi etkileyen bir diğer önemli faktör de kesici takım sistemidir. Stabil bir makine kullanıldığında bile, yanlış takım seçimi veya kötü takım durumu ciddi titreşim sorunlarına neden olabilir. Takım rijitliği, çıkıntı uzunluğu, malzeme kalitesi, kaplama türü ve kenar keskinliği, işleme stabilitesinde önemli roller oynar. İyi tasarlanmış bir takım sistemi, düzgün kesme hareketi, stabil talaş oluşumu ve azaltılmış kesme direnci sağlar. Hassas imalatta, takım seçimini optimize etmek, titreşimi kontrol etmenin ve yüzey kalitesini iyileştirmenin en etkili yollarından biridir.
Kötü takım geometrisi kesme kararsızlığına neden olur.
Takım geometrisi, işleme sırasında kesme kuvvetlerinin nasıl dağıldığını belirler. Eğer talaş açısı, boşluk açısı veya uç yarıçapı doğru tasarlanmazsa, kesme direnci artar ve titreşim oluşma olasılığı yükselir. Bu durum özellikle yüksek hızlı tornalama veya sert malzeme kesiminde belirgindir.
- Artan kesme kuvveti dalgalanmaları
- Çip kırma performansı düşük.
- Yüzeyde titreşim izlerinin oluşumu
- Kesme bölgesinde daha yüksek ısı yoğunluğu
- Azaltılmış alet ömrü
- Kararsız işleme yörüngesi
Optimize edilmiş takım geometrisi, kesme işleminin düzgünlüğünü önemli ölçüde artırır ve titreşim oluşumunu azaltır.
Yüksek Rijitliğe Sahip Takım Kurulumu Sapmayı Azaltır
Takım tutucunun rijitliği ve kurulum konfigürasyonu, titreşim direncini doğrudan etkiler. Aşırı takım çıkıntısı veya zayıf sıkıştırma, takım sapmasını artırır ve bu da kesim sırasında titreşimi şiddetlendirir.
- Kısa takım çıkıntısı tasarımını kullanın.
- Yüksek rijitliğe sahip takım tutucuları seçin.
- Karbür veya kaplamalı uçlar kullanın.
- Sıkıştırma kuvveti stabilitesini güçlendirin
- Alet uzatma uzunluğunu azaltın.
- Keskin ve sağlam kesme kenarları sağlayın.
Sağlam bir takım sistemi, ağır işleme yükleri altında bile istikrarlı kesme koşulları sağlar.
Kesme Parametreleri Dikkatlice Dengelenmelidir
İş mili hızı, ilerleme hızı ve kesme derinliği gibi kesme parametreleri, CNC tornalama titreşim kontrolünde belirleyici rol oynar. Yanlış parametre ayarları, takım ve iş parçası arasında rezonansa kolayca neden olarak ciddi titreşimlere yol açabilir. Yüksek hızlı kesim her zaman daha iyi değildir; birçok durumda aşırı hız, kararsızlığı artırır. Verimlilik ve kararlılık arasında doğru dengeyi sağlamak, yüksek kaliteli işleme için çok önemlidir.
Aşırı kesme hızı, titreşim riskini artırır.
Yüksek iş mili hızı verimliliği artırabilir, ancak takım ve malzeme koşullarıyla doğru şekilde eşleştirilmezse titreşimi de artırabilir. Bu durum özellikle paslanmaz çelik, titanyum ve alaşım işleme süreçlerinde yaygındır.
- Artan dinamik istikrarsızlık
- Rezonans olasılığının daha yüksek olması
- Alet aşınmasının hızla artması
- Zayıf yüzey kalitesi
- Aşırı ısı oluşumu
- İşleme güvenilirliğinde azalma
Optimize edilmiş kesme hızı seçimi, istikrarlı işleme performansının korunmasına ve titreşim riskinin azaltılmasına yardımcı olur.
Besleme Hızı ve Kesme Derinliği Optimizasyonu
Besleme hızı ve kesme derinliği, malzeme türüne ve işleme aşamasına göre dikkatlice ayarlanmalıdır. Yanlış kombinasyonlar kesme sistemini aşırı yükleyebilir ve kararsızlığa neden olabilir.
- Kontrol kesme yükü dağılımı
- Yüzey kalitesini iyileştirin
- Alet sapma riskini azaltın
- İşleme stabilitesini koruyun
- Çip oluşum kontrolünü iyileştirin
- Üretim verimliliği dengesini iyileştirin.
Parametrelerin doğru şekilde optimize edilmesi, CNC tornalama işlemlerinin sorunsuz ve istikrarlı olmasını sağlar.
İş parçasının sıkıştırma stabilitesi kritik öneme sahiptir.
İş parçasının sabitlenmesi genellikle hafife alınır ancak CNC tornalamada titreşimin en yaygın nedenlerinden biridir. İş parçası güvenli bir şekilde sabitlenmezse, küçük kesme kuvvetleri bile harekete veya salınıma neden olabilir. Bu durum özellikle uzun miller, ince cidarlı parçalar veya düzensiz geometriler için sorun teşkil eder. Sağlam bir iş parçası tutma sistemi, işleme doğruluğunu etkilemeden tüm kesme kuvvetlerinin düzgün bir şekilde emilmesini sağlar.
Yetersiz Sıkıştırma, İşleme Kararsızlığına Neden Olur
Zayıf veya düzensiz sıkıştırma, kesme işlemi sırasında iş parçasının hareket etmesine yol açar; bu da doğrudan titreşime neden olur ve işleme doğruluğunu azaltır.
- Kesme işlemi sırasında iş parçasının yer değiştirmesi
- Artan yüzey titreşim izleri
- Boyutsal doğruluk sapması
- İşleme güvenliğinin azalması
- Tutarsız üretim sonuçları
- Daha yüksek hurda oranı riski
Güçlü ve dengeli bir sıkıştırma kuvveti, istikrarlı CNC tornalama işlemleri için şarttır.
Armatür Tasarımı ve Destek Optimizasyonu
Gelişmiş fikstür tasarımı, titreşim kaynaklarını azaltarak ve destek gücünü artırarak işleme stabilitesini önemli ölçüde iyileştirir.
- Hidrolik veya pnömatik mandrenler kullanın.
- Punta veya orta destek ekleyin.
- Armatürün yapısal rijitliğini iyileştirin
- Sıkıştırma kuvvetini eşit şekilde dağıtın.
- Desteklenmeyen uzunluğu en aza indirin.
- Karmaşık parçalar için özel bağlantı elemanları tasarlayın.
Doğru fikstür mühendisliği, zorlu parçalar için bile istikrarlı işleme koşulları sağlar.
Dış Çevre de İşleme Kararlılığını Etkiler
Makine, takım ve proses faktörlerine ek olarak, dış çevresel koşullar da CNC tornalama titreşimini etkileyebilir. Dış titreşim kaynakları, dengesiz zeminler veya sıcaklık dalgalanmaları, işleme stabilitesini azaltabilir. İyi kontrol edilen bir atölye ortamı, tutarlı işleme performansını korumaya ve üretim sırasında beklenmedik aksaklıkları azaltmaya yardımcı olur.
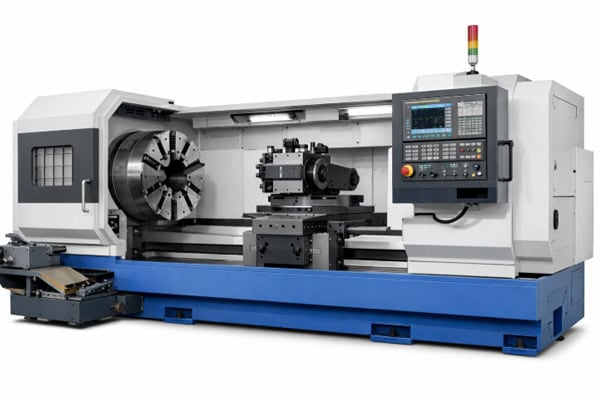
Dış Titreşim Girişim Kaynakları
Yakındaki ağır makineler, ulaşım sistemleri veya dengesiz zeminler, titreşimi CNC makinelerine ileterek işleme doğruluğunu ve yüzey kalitesini etkileyebilir.
- Yer titreşiminin iletimi
- Makineler arası girişim
- Azaltılmış işleme hassasiyeti
- Yüzey kalitesinde bozulma
- Konuşma sıklığında artış
- Daha düşük üretim istikrarı
Uygun izolasyon önlemleri, dış titreşim etkisini azaltmaya yardımcı olur.
İstikrarlı Atölye Ortamı Kontrolü
İstikrarlı bir üretim ortamının korunması, uzun vadeli işleme tutarlılığını artırır ve titreşimle ilgili sorunları azaltır.
- Kararlı sıcaklık kontrol sistemi
- Titreşim önleyici makine temeli
- Optimize edilmiş fabrika yerleşim tasarımı
- Ağır ekipman bölgelerinin ayrılması
- Nem kontrollü ortam
- Genel işleme stabilitesinde iyileşme
İyi tasarlanmış bir atölye ortamı, yüksek hassasiyetli CNC tornalama işlemlerini destekler.
Sistematik Optimizasyon Titreşim Kontrolünün Anahtarıdır
CNC tornalama titreşimi tek bir ayarlamayla ortadan kaldırılamaz. Makine rijitliği, takım sistemi tasarımı, kesme parametre kontrolü, iş parçası tutma stabilitesi ve çevresel yönetim gibi unsurları içeren kapsamlı bir optimizasyon stratejisi gerektirir. Sürekli izleme ve süreç iyileştirme, üreticilerin gerçek endüstriyel uygulamalarda istikrarlı işleme, daha yüksek hassasiyet ve daha iyi verimlilik elde etmelerine yardımcı olur.
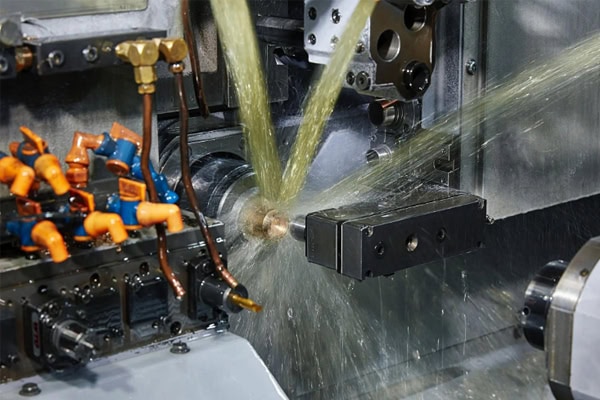
Entegre Titreşim Kontrol Stratejisi
Birden fazla kontrol yönteminin birleştirilmesi, istikrarlı ve verimli CNC tornalama işlemlerini sağlar.
- Makine yapısal rijitliğini iyileştirin
- Kesici takım sistemini optimize edin
- Kesme parametrelerini bilimsel olarak ayarlayın.
- İş parçası tutma tasarımını güçlendirin
- Çevresel titreşim kaynaklarının kontrolü
- İşleme stabilitesini sürekli olarak izleyin.
Sistematik bir yaklaşım, uzun vadede titreşimsiz işleme performansı sağlar.
Gerçek Zamanlı İzleme ve Süreç İyileştirme
Gelişmiş izleme sistemleri, titreşimi erken tespit etmeye ve süreçte anında ayarlama yapılmasına olanak tanıyarak üretim istikrarını artırmaya yardımcı olur.
- Gerçek zamanlı titreşim algılama
- Uyarlanabilir parametre ayarlaması
- Arızalı parça oranında azalma
- İşleme verimliliğinde iyileşme
- Geliştirilmiş proses kontrol yeteneği
- İstikrarlı uzun vadeli üretim kalitesi
Sürekli optimizasyon, güvenilir ve yüksek kaliteli CNC tornalama üretim performansı sağlar.
















