
Tornalama işlemlerinde kesme derinliği, işleme verimliliğini, yüzey kalitesini ve takım ömrünü doğrudan etkiler. Tornalama sırasında titreşim, boyut hataları, hızlı takım aşınması ve pürüzlü yüzeyler gibi sorunlar genellikle yanlış kesme derinliği ayarlarıyla ilişkilidir. Farklı malzemeler, kesici takımlar ve işleme aşamaları farklı kesme derinliği değerleri gerektirir. Makul parametre ayarlaması, üretim maliyetlerini düşürürken işleme kararlılığını artırabilir.
Tornalama Kesme Derinliği Nedir?
Tornalama kesme derinliği genellikle kesici takımın tek geçişte kaldırdığı malzeme kalınlığını ifade eder. Buna kesme derinliği de denir.
Hesaplama yöntemi nispeten basittir:
- Kesme derinliği = (Orijinal çap − Son çap) ÷ 2
- Daha büyük bir değer, tek seferde daha fazla malzeme çıkarır.
- Daha küçük bir değer, daha hassas işleme sonuçları sağlar.
Örneğin, orijinal iş parçası çapı 60 mm ve son çap 56 mm ise, kesme derinliği 2 mm'dir.
Kesme derinliği her zaman daha büyük olduğunda daha iyi sonuç vermez. Aşırı kesme derinliği makine yükünü artırır ve kolayca titreşime veya takım kırılmasına neden olabilir. Kesme derinliği çok küçükse, işleme verimliliği azalır ve sürtünmeli kesme meydana gelebilir, bu da yüzey kalitesini etkiler.
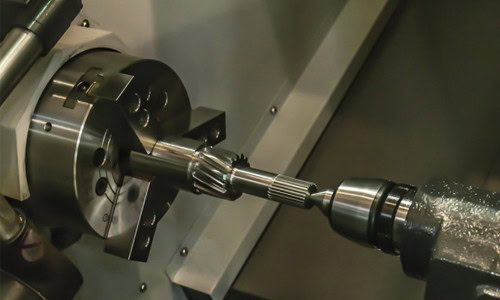
Kaba ve ince işleme için kesme derinliği nasıl seçilir?
Kaba işleme ve hassas işleme, işleme hedefleri tamamen farklı olduğu için çok farklı parametreler kullanır.
Kaba İşleme Kesme Derinliği
Kaba tornalamanın temel amacı malzemeyi hızlı bir şekilde çıkarmaktır, bu nedenle genellikle daha büyük bir kesme derinliği seçilir.
Yaygın aralıklar şunlardır:
- Yumuşak çelik: 2 mm–5 mm
- Dökme demir: 3 mm–8 mm
- Alüminyum alaşımı: 2 mm–6 mm
Kaba işleme sırasında, daha büyük kesme derinliği verimliliği artırır. Bununla birlikte, makine rijitliği yetersizse veya iş parçası güvenli bir şekilde kenetlenmemişse, bu parametre azaltılmalıdır.
Kaba tornalama genellikle genel işleme verimliliğini artırmak için daha yüksek bir ilerleme hızıyla birlikte yapılır.
Son İşleme Kesme Derinliği
Hassas işleme, boyutsal doğruluk ve yüzey kalitesine daha çok odaklanır, bu nedenle kesme derinliği genellikle çok daha küçüktür.
Yaygın aralıklar şunlardır:
- Standart son işlem tornalama: 0.2 mm–0.5 mm
- Yüksek hassasiyetli parçalar: 0.05 mm–0.2 mm
- Ayna yüzey işleme: yüksek hızlı kesimle daha küçük derinlik
İşleme sırasında kesme derinliği çok fazla olursa, takım izleri ve boyutsal hatalar ortaya çıkabilir ve bu da yüzey kalitesini düşürür.
Birçok CNC torna tezgahı, kaba işleme sonrasında kalan boyut hatalarını düzeltmek ve son işleme sırasında stabiliteyi artırmak için yarı son işleme aşaması da içerir.
Farklı Malzemeler İçin Kesme Derinliği Seçimi
Farklı malzemelerin farklı sertlik seviyeleri vardır, bu nedenle kesme derinliği buna göre ayarlanmalıdır.
Karbon Çeliği ve 45 Çelik
Yaygın olarak kullanılan karbon çeliği iyi işlenebilirlik özelliğine sahiptir ve orta ila büyük kesme derinliklerinde kullanılabilir.
Tipik ayarlar:
- Kaba tornalama: 2 mm–4 mm
- Son işlem tornalama: 0.2 mm–0.5 mm
45 çelik, mekanik işlemede yaygın olarak kullanılmaktadır. Uygun kesici takımlarla, çoğu makine bu çeliği verimli bir şekilde işleyebilir.
Paslanmaz Çelik İşleme
Paslanmaz çelik, kenar sertleşmesine ve işleme kaynaklı aşınmaya yatkındır.
Paslanmaz çelik işlenirken:
- Kesme derinliği çok küçük olmamalıdır.
- Alet ile iş parçası arasında tekrarlanan sürtünmelerden kaçınılmalıdır.
- Sürekli ve istikrarlı kesim sağlanmalıdır.
Birçok deneyimli makinist, paslanmaz çelik işleme için biraz daha derin ve daha hızlı kesme parametrelerini tercih eder.
Alüminyum Alaşımlı İşleme
Alüminyum düşük kesme direncine sahiptir ve daha büyük kesme derinliklerini ve daha yüksek iş mili hızlarını destekler.
İşleme özellikleri şunları içerir:
- Kolay talaş kaldırma
- Yüksek işleme verimliliği
- Daha iyi yüzey kalitesi
Bazı alüminyum kaba işleme işlemlerinde kesme derinliği 5 mm'yi aşabilir.
Yüksek Sertlikteki Malzemeler
Sertleştirilmiş çelik ve yüksek sertlikteki alaşımlar, kesici takımlara daha yüksek talepler getirir.
İşleme önerileri şunları içerir:
- Kesme derinliğini azaltın
- Besleme hızını düşürün
- Kesme ısısını kontrol edin.
Birçok sertleştirilmiş parça için, son işlem tornalama derinliği yalnızca yaklaşık 0.1 mm olabilir.
Kesme Derinliğini Etkileyen Başlıca Faktörler
Kesme derinliği sabit bir değer değildir. Gerçek işleme koşullarına göre ayarlanmalıdır.
Makine Sertliği
Büyük CNC torna tezgahları genellikle yüksek rijitliğe sahiptir ve daha ağır kesme yüklerine dayanabilir. Küçük torna tezgahları veya aşınmış makineler, titreşim kolayca oluşabileceğinden ağır kesimler için daha az uygundur.
Alet Türü
Farklı aletler farklı kesme kapasitelerine sahiptir.
Örneğin:
- Karbür uçlar ağır kesimler için uygundur.
- Yüksek hız çeliğinden yapılmış aletler daha hafif kesimler için daha uygundur.
- CBN aletleri sertleştirilmiş malzemeler için uygundur.
Daha büyük takım ucu yarıçapları genellikle daha derin kesimleri destekler.
İş Parçası Sıkıştırma Durumu
Uzun ve ince miller, sıkıştırma stabilitesi zayıfsa kolayca titreşebilir.
Bu durumda:
- Kesme derinliği azaltılmalıdır.
- Besleme hızı düşürülmelidir.
- Punta veya sabit destekler gerekebilir.
Aksi takdirde, incelme ve yüzey dalgalanmaları ortaya çıkabilir.
Talaş Çıkarma ve Soğutma
Kesme derinliği arttıkça, talaş hacmi de artar.
Yetersiz çip tahliyesi şunlara neden olabilir:
- Çip dolanması
- Yüzey çizikleri
- Alet sıcaklığında hızlı artış
Soğutma sıvısının doğru kullanımı, işleme stabilitesini önemli ölçüde artırabilir.
Kesme Derinliği Ayarlarında Sık Karşılaşılan Sorunlar
Birçok işleme hatası doğrudan yanlış kesme derinliği seçimiyle ilgilidir.
Kesme derinliği çok fazla olduğunda:
- Mil yükü artar
- Sohbet olasılığı artar.
- Alet kırılma riski artıyor.
- Yüzey kalitesi azalır
Kesme derinliği çok az olduğunda:
- İşleme verimliliği çok düşük hale gelir.
- Sürtünme kesimi meydana gelebilir.
- Paslanmaz çelik sertleşebilir.
- Yüzeyde lekelenmeler görülebilir.
Bir diğer yaygın sorun ise parametrelerin kötü eşleştirilmesidir. Kesme derinliği, iş mili hızı ve ilerleme hızı birlikte çalışmalıdır. Sadece bir parametreyi ayarlamak, kararsız işleme koşullarına yol açabilir.















