
Otomotiv bileşenleri genellikle karmaşık uzamsal yapılara, çok yönlü işleme özelliklerine ve yüksek boyutsal doğruluk gereksinimlerine sahiptir. Motor çevre bileşenleri, otomotiv şasi bağlantı elemanları, şanzıman gövdeleri, direksiyon sistemi bileşenleri ve yeni enerji araçlarının yapısal parçaları, birden fazla işleme yüzeyi, eğimli delikler, kavisli konturlar, montaj yuvaları ve hassas uyum pozisyonları içerebilir. Geleneksel üç eksenli CNC işleme, iş parçasının yönlendirilmesinde birden fazla kurulum ve ayarlama gerektirir; bu da işleme süresini artırabilir ve tekrarlanan konumlandırma nedeniyle boyutsal sapmalara yol açabilir.
Beş eksenli CNC işleme, üç doğrusal eksen ve iki döner eksenin koordineli kontrolünü kullanarak, kesici takımın iş parçası yüzeylerine farklı yönlerden yaklaşmasına ve tek bir kurulumda veya daha az kurulumla birden fazla yüzeyde işlemeyi tamamlamasına olanak tanır. Karmaşık geometrilere, uzamsal delik konumlarına ve birden fazla yüzeyde hassas özelliklere sahip otomotiv parçaları için beş eksenli işleme, tekrarlanan konumlandırmayı azaltabilir, işleme sürekliliğini iyileştirebilir ve karmaşık bileşenlerin özel imalatı için esnek teknik çözümler sağlayabilir. TiRapid, otomotiv bileşen geliştirme, prototip üretimi ve seri üretim için beş eksenli CNC işleme ve destekleyici üretim hizmetleri sunmaktadır. Parça yapısı analizi, işleme prosesi tasarımı, malzeme seçimi, hassas kontrol ve kalite denetimi yoluyla, çok yüzeyli otomotiv parçaları için tasarım gereksinimleri, müşterilerin üretim sürelerini, parça kalitesini ve üretim maliyetlerini kontrol etmelerine yardımcı olan uygulanabilir işleme çözümlerine dönüştürülür.
Çok Yüzeyli Otomotiv Parçaları için İşleme Zorlukları ve Beş Eksenli CNC İşleme Çözümleri
Çok yüzeyli otomotiv parçaları genellikle farklı yönlerden frezeleme, delme, delik açma, kontur işleme ve lokalize yüzey işleme gerektirir. Parça yapısı ne kadar karmaşık olursa, işleme yüzeyleri arasındaki uzamsal ilişkiler o kadar yakın olur ve iş parçası tutma yöntemleri, takım yolları ve işleme hassasiyeti için gereksinimler o kadar artar.
Çok Yüzeyli Otomotiv Parçalarının Yapısal Özellikleri ve İşleme Gereksinimleri
Çok yüzeyli otomotiv parçaları, yalnızca birden fazla düz yüzeye sahip bileşenlerle sınırlı değildir. Bunlara ayrıca eğimli deliklere, karmaşık kavisli yüzeylere, derin oyuklara ve düzensiz montaj yapılarına sahip hassas parçalar da dahildir. Farklı işleme yüzeylerinin boyutları ve konumları doğrudan ilişkili olabilir. Örneğin, bir montaj deliğindeki konum sapması, bitişik bileşenlerin montajını ve bağlantısını etkileyebilir.
Otomotiv sektöründe yaygın olarak kullanılan çok yüzeyli parçalar ve bunların işleme gereksinimleri aşağıdaki gibidir:
| Otomotiv Parça Tipi | Tipik Yapısal Özellikler | Beş Eksenli CNC İşleme Uygulamaları |
| Motor ve güç aktarma organı bileşenleri | Çok yüzeyli delik konumları, montaj yuvaları, kavisli yüzeyler ve karmaşık konturlar | Çok yüzeyli frezeleme, eğimli delik işleme ve hassas montaj yüzeyi işleme |
| Şanzıman ve aktarma organı muhafazaları | Çok yönlü bağlantı delikleri, yatak delikleri ve iç boşluklar | Çok yüzeyli işleme, delik deseni işleme ve gövde kontur işleme |
| Otomotiv şasi bağlantı elemanları | Düzensiz şekiller, eğimli montaj yüzeyleri ve uzamsal delik konumları | Çok açılı frezeleme, bağlantı yüzeyi işleme ve delik konumlandırma işleme |
| Direksiyon sistemi bileşenleri | Kavisli yapılar, bağlantı arayüzleri ve hassas uyum pozisyonları | Kavisli yüzey işleme, montaj yüzeyi işleme ve hassas kontur işleme |
| Yeni enerji araçlarının yapısal parçaları | Hafif yapılar, çok yüzeyli arayüzler ve karmaşık uzamsal şekiller | Çok yüzeyli frezeleme, yapısal kontur işleme ve bağlantı pozisyonu işleme |
Bu parçalar için işleme öncelikleri, tek tek yüzeylerin boyut gereksinimlerini karşılamaktan daha fazlasını içerir. Ayrıca, farklı işleme yüzeyleri arasındaki konum ilişkileri, delik aralığı, diklik ve montaj arayüzü boyutları üzerinde kontrol gerektirir. Beş eksenli CNC işleme, kesici takım ile iş parçası arasındaki göreceli konumu ayarlayarak karmaşık yapılardan kaynaklanan takım erişim kısıtlamalarını azaltabilir.
Geleneksel Çoklu Kurulumlu İşleme Yöntemlerinin Sınırlamaları
Geleneksel üç eksenli CNC işleme, takım hareketini kontrol etmek için esas olarak üç doğrusal hareket eksenine dayanır. Otomotiv parçalarının birden fazla kenarı, eğimli yüzeyi veya karmaşık uzamsal özellikleri olduğunda, işleme genellikle fikstür döndürme, yeniden konumlandırma veya birden fazla makine gerektirir.
Birden fazla kurulum aşağıdaki sorunlara yol açabilir:
- Tekrarlanan konumlandırma, birikimli hatalara yol açarak farklı işleme yüzeyleri arasında tutarlı konum ilişkilerini korumayı zorlaştırabilir.
- Özel fikstürler ve konumlandırma aletleri hazırlık süresini artırırken, karmaşık parçalar birden fazla iş parçası tutma çözümünün tasarlanmasını gerektirebilir.
- Derin oyuklar, eğimli delikler ve bölgesel kavisli yüzeyler, takım uzunluğu ve yaklaşım yönüyle sınırlı olabilir ve bu da işleme zorluğunu artırabilir.
- İş parçasının tekrar tekrar sökülmesi, yeniden takılması ve aktarılması, üretim aşamalarını artırır ve prototip teslimatı ile seri üretim sürelerini uzatır.
Otomotiv geliştirme aşamasındaki özel parçalar için, sık tasarım değişiklikleri, fikstür ayarlamaları ve işleme programı revizyonlarıyla ilgili iş yükünü de artırır. Beş eksenli CNC işleme, belirli özel fikstürlere olan ihtiyacı azaltabilir ve birleşik iş parçası tutma referans noktaları aracılığıyla farklı işleme özellikleri arasında konumlandırma tutarlılığını iyileştirebilir.
Temel Beş Eksenli CNC İşleme Çözümleri
Beş eksenli CNC işleme, takım hareket yönünü kontrol etmek için X, Y ve Z doğrusal eksenlerini iki döner eksenle birlikte kullanır. Makine, parça geometrisine göre takım yönünü ayarlayarak takımın farklı kenarlara, eğimli yüzeylere ve karmaşık kavisli yüzeylere yaklaşmasını sağlar. Çok yüzeyli otomotiv parçası işleme için, işlem planı genellikle üç boyutlu model analizi, işleme referans noktası belirleme, fikstür tasarımı, takım yolu planlaması ve işleme programı doğrulamasını içerir. Konsolide işlemeye uygun parçalar için, birden fazla yüzey tek bir kurulumda tamamlanabilir. Daha büyük parçalar, karmaşık yapılar veya özel iş tutma gereksinimleri olan bileşenler için, hassasiyet, kurulum sayısının ve işleme sırasının uygun şekilde düzenlenmesiyle kontrol edilir. Beş eksenli işleme, her parçanın beş eksenli bir makinede üretilmesi gerektiği anlamına gelmez. Basit yapılara ve kolay erişilebilir işleme yüzeylerine sahip otomotiv parçaları için, üç eksenli veya dört eksenli işleme de üretim gereksinimlerini karşılayabilir. Uygun ekipman ve işlem kombinasyonu, parça yapısı ve işleme maliyeti analizi yoluyla seçilmelidir.

Çok Yüzeyli Otomotiv Parçalarının Beş Eksenli CNC İşlenmesi için Proses Tasarımı ve Uygulama İş Akışı
Çok yüzeyli otomotiv parçalarının işleme kalitesi, ekipman yeteneklerinin yanı sıra ön süreç tasarımının mantıklılığına da bağlıdır. Farklı malzemelere, parça boyutlarına, yapısal şekillere ve montaj gereksinimlerine göre uygun işleme çözümleri geliştirilmelidir.
Parça Çizimi Analizi ve İşleme Referans Noktası Belirleme
İşleme başlamadan önce, parça yapısı müşterinin üç boyutlu modellerine, iki boyutlu mühendislik çizimlerine ve teknik gereksinimlerine göre analiz edilmelidir. Bu, kritik boyutların, birleşme yüzeylerinin, delik konumlarının, ince duvarlı alanların ve özel kontrol gerektiren işleme özelliklerinin belirlenmesini içerir. Otomotiv şanzıman gövdeleri için, özellikle rulman montaj deliklerine, bağlantı yüzeylerine ve farklı delik desenleri arasındaki konum ilişkilerine dikkat edilmelidir. Şasi montaj braketleri için, montaj deliği aralığına, bağlantı yüzeylerinin düzlüğüne ve yük taşıyan alanların yapısal boyutlarına odaklanılmalıdır. Kritik boyutlar parçalar arasında değişir ve işleme referans noktaları gerçek montaj gereksinimlerine göre belirlenmelidir. Makul işleme referans noktaları, sonraki işlemler için birleşik bir konumlandırma referansı sağlar. Birincil montaj yüzeylerini, konumlandırma deliklerini veya tasarım referans noktalarını işlem planlamasına dahil ederek, işlemler arasındaki boyutsal aktarım hataları azaltılabilir. Birden fazla hassas işleme yüzeyine sahip parçalar için, referans noktası dönüşümünün delik konumlarını, paralelliği, dikliği ve kontur doğruluğunu etkileyip etkilemeyeceğini değerlendirmek de gereklidir.
Beş Eksenli İşleme Yolu ve Takım Yönlendirme Planlaması
Beş eksenli CNC işleme, yalnızca X, Y ve Z yönlerindeki takım hareket yollarının belirlenmesini değil, aynı zamanda iki döner eksenin hareket yönlerinin kontrolünü de gerektirir. Takım yönünün ayarlanması, karmaşık kavisli yüzeyler, eğimli yüzeyler ve lokalize derin oyuklar için işleme erişilebilirliğini artırabilir. Proses tasarımı sırasında, parça geometrisine göre genellikle uygun takımlar, kesme yönleri ve işleme sıraları seçilmelidir. Takım yolları, kesme sırasında titreşimi ve deformasyonu azaltmak için takım çıkıntı uzunluğunu kontrol ederken, fikstürler, iş parçaları ve makine bileşenleri arasında girişimden kaçınmalıdır.
| İşleme Özelliği | Temel Proses Tasarım Hususları | Beklenen İşleme Sonuçları |
| Çoklu yüzey montaj delikleri | Birleşik bir konumlandırma referans noktası oluşturun ve delik işleme sırasını planlayın. | Kontrol deliği aralığı ve göreceli konum ilişkileri |
| Eğimli delikler ve açılı yüzeyler | Alet açılarını ayarlayın ve alet erişim alanını kontrol edin. | Karmaşık kurulumları ve yardımcı aletleri azaltın. |
| Kavisli yüzeyler ve düzensiz hatlar | Takım yollarını ve kesme yönlerini optimize edin. | Yüzey sürekliliğini ve yüzey kalitesini iyileştirin. |
| Derin oyuklar ve lokalize oluklar | Uygun takım uzunluklarını ve kesme parametrelerini seçin. | Parazitlenme, titreşim ve takım aşınması riskini azaltın. |
Birden fazla işleme yüzeyine sahip otomotiv parçaları için, takım yönlendirme planlaması, işleme verimliliği ve boyutsal kararlılık arasında denge kurmalıdır. Makul yol tasarımı, hava kesmesini ve gereksiz dönme hareketlerini azaltırken, işleme sırasında kesme kuvvetlerindeki yerel değişiklikleri en aza indirmeye yardımcı olabilir.
İş Parçası Tutma Şeması ve İşleme Sırası Optimizasyonu
İş parçası tutma düzeni, işleme sırasında parça stabilitesini doğrudan etkiler. Çok yüzeyli otomotiv parçaları ince duvarlara, konsol yapılara, derin boşluklara veya düzensiz şekillere sahip olabilir. Sıkıştırma pozisyonları yanlış seçilirse, kesme kuvvetleri ve sıkıştırma kuvvetleri lokal deformasyona neden olabilir. Proses mühendisleri, iş parçasının işleme sırasında stabil kalmasını sağlamak için parça yapısına göre konumlandırma noktalarını ve sıkıştırma yerlerini seçmelidir. İnce duvarlı alüminyum alaşımlı parçalar için sıkıştırma kuvvetleri uygun şekilde kontrol edilmelidir. Aşamalı malzeme kaldırma ve bitirme paylarının ayrılması gibi yöntemler deformasyon riskini azaltabilir. Karmaşık kavisli yüzeylere sahip parçalar için, fikstür ve döner tabla arasındaki uzamsal ilişki de kontrol edilmelidir. Beş eksenli makineler iş parçası dönüş sayısını azaltabilse de, tüm işleme özellikleri tek bir kurulumda tamamlanamaz. Alt yüzeyler, özel iç boşluklar veya fikstürler tarafından engellenen alanlar için yeniden konumlandırma veya yardımcı işleme işlemleri yine de gerekebilir. Çok Yüzeyli Otomotiv Parçaları için Malzeme Seçimi, Hassas Kontrol ve Kalite Kontrolü. Otomotiv parçalarının malzemesi ve çalışma ortamı, işleme sürecini doğrudan etkiler. Farklı malzemeler, kesme direnci, ısı iletkenliği, mukavemet, ağırlık ve yüzey işleme gereksinimleri açısından farklılık gösterir. Uygun üretim ve denetim planları oluşturmak için malzeme özellikleri, parçanın gerçek kullanım alanıyla birlikte değerlendirilmelidir.
Otomotiv Parçalarının Beş Eksenli CNC İşlenmesinde Kullanılan Yaygın Malzemeler ve Uygulamalar
Çok yüzeyli otomotiv parçaları için yaygın olarak kullanılan malzemeler arasında alüminyum alaşımları, paslanmaz çelik, alaşımlı çelik ve mühendislik plastikleri bulunur. Malzeme seçimi, parçanın yük taşıma gereksinimlerine, çalışma ortamına, ağırlık sınırlamalarına, korozyon direnci gereksinimlerine ve bütçeye göre belirlenmelidir.
| Malzeme Kategorisi | Ortak Malzemeler | Uygulanabilir Parçalar ve İşleme Özellikleri |
| Alüminyum alaşımları | 6061, 7075 vb. | Hafif braketler, gövdeler, montaj bileşenleri ve karmaşık yapısal parçalar için uygundur ve iyi işlenebilirlik özelliğine sahiptir. |
| Paslanmaz çelik | 304, 316 vb. | Korozyon direnci gerektiren konektörler, montaj bileşenleri ve bazı otomotiv fonksiyonel parçaları için uygundur. |
| Alaşımlı çelik | Parça gereksinimlerine göre seçilmiştir. | Yüksek mukavemet ve aşınma direnci gerektiren bağlantı yapıları ve mekanik parçalar için uygundur. |
| Mühendislik plastikleri | POM, PEEK, ABS, vb. | Yalıtım bileşenleri, metal olmayan yapısal parçalar, test prototipleri ve belirli hafif yük taşıyan parçalar için uygundur. |
Alüminyum alaşımları, nispeten düşük ağırlıkları ve yüksek işleme verimlilikleri ile karakterize edilir ve bu da onları birçok otomotiv yapısal parçası ve geliştirme prototipi için uygun hale getirir. 7075 alüminyum alaşımı nispeten yüksek mukavemet sunar, ancak malzeme maliyeti, işleme deformasyonu ve sonraki işleme gereksinimleri kapsamlı bir şekilde değerlendirilmelidir. 6061 alüminyum alaşımı, işlenebilirlik, mukavemet ve maliyet açısından iyi bir uygulanabilirlik sunar ve çeşitli otomotiv bileşenlerinde kullanılabilir. Paslanmaz çelik ve alaşımlı çelik genellikle kesme parametrelerine, takım malzemelerine ve soğutma koşullarına dayalı işlem geliştirme gerektirir. Mühendislik plastikleri, boyut değişikliklerini veya yüzey kusurlarını önlemek için kesme sırasında sıkıştırma kuvvetine, işleme sıcaklığına ve yerel deformasyona özellikle dikkat edilmesini gerektirir.
Kritik Boyut ve Çok Yüzeyli İşleme Hassasiyet Kontrolü
Çok yüzeyli otomotiv parçaları için hassasiyet gereksinimleri genellikle montaj delikleri, birleşme yüzeyleri, konumlandırma yapıları ve farklı işleme özellikleri arasındaki konum ilişkilerine odaklanır. Bireysel işleme yüzeylerinin boyutları çizim gereksinimlerini karşılasa bile, delik konumları arasındaki mesafelerdeki veya işleme yüzeyleri arasındaki diklikteki sapmalar nihai montajı etkileyebilir. Beş eksenli işleme, bazı tekrarlanan kurulumları ortadan kaldırarak referans noktası dönüşümünden kaynaklanan hataları azaltabilir. Bununla birlikte, nihai hassasiyet yine de makine durumu, takım aşınması, malzeme deformasyonu, kesme parametreleri ve ölçüm yöntemleri gibi faktörlerden etkilenir.
Aşağıdaki proses önlemleriyle hassas kontrol sağlanabilir:
- Kritik montaj yüzeyleri ve konumlandırma delikleri için net işleme referans noktaları belirleyerek gereksiz referans noktası dönüşümlerini azaltın.
- Kaba işleme işlemlerini ince işleme işlemlerinden ayırın ve iç malzeme gerilimlerinin serbest bırakılmasından kaynaklanan boyut değişikliklerini azaltmak için uygun bir ince işleme payı bırakın.
- Kritik delik konumları, birleşme yüzeyleri ve ince duvarlı alanlar için ayrı işleme ve muayene gereksinimleri belirleyin.
- Parça boyutlarına ve tolerans gereksinimlerine göre uygun ölçüm ekipmanını seçerek, işleme sonuçlarının mühendislik çizimlerine uygun olup olmadığını doğrulayın.
Montaj gereksinimleri oldukça sıkı olan otomotiv parçaları için, çizimlerde kritik boyutların, toleransların, referans sembollerinin ve yüzey pürüzlülüğü gereksinimlerinin açıkça belirtilmesi önerilir. Birleşik tasarım, işleme ve muayene standartları, üretim sırasında belirsiz teknik gereksinimlerden kaynaklanan yeniden işleme ihtiyacını azaltabilir.
Çok Yüzeyli Otomotiv Parçalarının Yüzey İşlemi ve Kalite Kontrolü
Yüzey işlemi, parça malzemesine ve çalışma ortamına göre belirlenmelidir. Alüminyum alaşımlı parçalar, gerektiğinde anotlama, kum püskürtme veya diğer uygun yüzey işleme süreçlerinden geçebilir. Paslanmaz çelik parçalar, kullanım amaçlarına bağlı olarak uygun yöntemlerle temizlenebilir, pasifleştirilebilir veya yüzey işlemine tabi tutulabilir. Farklı işlem süreçleri, parçaların nihai boyutlarını, yüzey durumunu ve korozyon direncini etkileyebilir; bu nedenle, işleme başlamadan önce ilgili gereksinimler doğrulanmalıdır. Kalite kontrolü, mühendislik çizimlerine ve müşteri kabul standartlarına göre yapılmalıdır. Rutin kontroller arasında görünüm, kritik boyutlar, delik konumları, dişler, işleme çapakları ve yüzey durumu yer alabilir. Karmaşık uzamsal yapılara sahip parçalar için, gerektiğinde boyut ve geometrik özellik kontrolü için koordinat ölçüm makineleri kullanılabilir.
Geliştirme prototipleri ve küçük partili parçalar için, proje gereksinimlerine göre boyut kontrol kayıtları, malzeme sertifikaları ve ilgili kalite dokümanları sağlanabilir. Sonraki seri üretim için, farklı partilerden parçaların birleşik standartlara göre kabul edilebilmesi için işleme programları, malzeme partileri, kritik proses parametreleri ve muayene gereksinimleri de tutarlı kalmalıdır. Beş eksenli CNC işleme ekipmanının yeteneklerinin, her parçanın aynı toleranslara ulaşabileceği anlamına gelmediği unutulmamalıdır. Elde edilebilecek doğruluk, malzeme, yapı, işleme boyutları, muayene koşulları ve çizim gereksinimlerine göre değerlendirilmelidir.
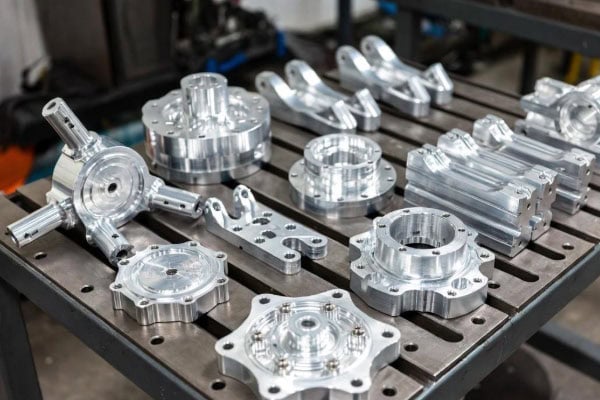
Çok Yüzeyli Otomotiv Parçalarının Beş Eksenli CNC İşlenmesi için Özel Üretim ve Teslimat Çözümleri
Otomotiv bileşen projeleri tipik olarak tasarım doğrulaması, prototip üretimi, küçük ölçekli üretim ve seri üretim aşamalarından geçer. Farklı aşamalar, değişen parça miktarlarını, boyut gereksinimlerini ve teslimat programlarını içerir. Üretim çözümlerinin, geliştirme değişikliklerini ve sonraki üretim gereksinimlerini karşılamak için belirli bir esneklik sağlaması gerekir.
Otomotiv Parça Tasarım Çizimlerinden Nihai Ürün Teslimine Kadar Servis İş Akışı
TiRapid, müşterinin sağladığı üç boyutlu modeller, iki boyutlu çizimler ve teknik gereksinimlere dayanarak parça üretilebilirlik değerlendirmeleri yapabilir ve proje ihtiyaçlarına göre işleme çözümleri geliştirebilir. Beş eksenli CNC işleme, geleneksel CNC frezeleme, tornalama, sac metal imalatı ve diğer üretim süreçleriyle birleştirilerek, farklı yapılara sahip otomotiv parçaları için özelleştirilmiş üretim hizmetleri sağlayabilir.
| Üretim Aşaması | Ana Hizmet İçeriği | Ana Proje Sonuçları |
| Çizim değerlendirmesi | 3 boyutlu modelleri, malzemeleri, toleransları, montaj arayüzlerini ve işleme zorluklarını analiz edin. | Üretim gereksinimlerini ve süreç fizibilitesini netleştirin. |
| Süreç tasarımı | İşleme rotaları, iş parçası tutma düzenleri, takım yolları ve muayene gereksinimlerini geliştirin. | İşleme yöntemlerini ve kritik boyut kontrol yöntemlerini onaylayın. |
| Prototip üretimi | Onaylı çizimlere göre makine parçalarını üretmek, boyut kontrollerini yapmak ve gerekli proses ayarlamalarını gerçekleştirmek. | Yapısal, boyutsal ve montaj gereksinimlerini doğrulayın. |
| Küçük seri üretim | Onaylanmış süreçlere ve kalite standartlarına uygun olarak parça üretimi gerçekleştirin. | Parça boyutlarında ve işleme kalitesinde tutarlılığı koruyun. |
| Toplu üretim | Üretimi sipariş miktarlarına, üretim programlarına ve denetim gereksinimlerine göre düzenleyin. | Dengeli teslimat programları, üretim istikrarı ve maliyet kontrolü |
Tasarım değerlendirme aşamasında, Üretilebilirlik için Tasarım (DFM), mantıksız işleme yapılarını, yetersiz takım erişim alanını, aşırı dar kritik olmayan toleransları ve üretim maliyetlerini artırabilecek tasarım özelliklerini belirlemeye yardımcı olabilir. Üretimden önce bu sorunların iletilmesi, işleme sırasında geçici çizim değişikliklerini veya yeniden işleme ihtiyacını azaltabilir. Geliştirme aşamasındaki otomotiv parçaları için müşteriler, öncelikle tek parça veya küçük parti prototipler aracılığıyla montaj ve yapısal tasarımları doğrulayabilir, ardından doğrulama sonuçlarına göre çizimleri ve üretim gereksinimlerini ayarlayabilirler. Daha sonraki üretim başladığında, onaylanmış süreç gereksinimleri, tekrarlanan iletişimi ve süreç ayarlamalarını azaltmak için yeniden kullanılabilir.
Tek Prototip, Küçük Parti ve Seri Üretim için Üretim Düzenlemeleri
Otomotiv parçası üretim miktarları, programlama, takım hazırlığı, malzeme tedariği ve birim işleme maliyetlerini etkiler. Beş eksenli CNC işleme, önemli ölçüde süreç esnekliği sunar ve karmaşık yapılar ve özelleştirilmiş parçalar için uygundur. Bununla birlikte, sipariş hacmine ve parça özelliklerine göre belirli üretim planının belirlenmesi gerekir. Tek prototipler genellikle tasarım doğrulaması, boyut onayı ve montaj testine odaklanır. Bu aşamada, tasarım tamamlanmadan önce özel takımlara gereksiz yatırım yapılmasını önlemek için gerçek gereksinimlere göre uygun işleme malzemeleri ve yüzey işleme yöntemleri seçilebilir.
Küçük ölçekli üretimde teslimat hızı ve parça tutarlılığı arasında denge kurulması gerekir. İşleme referans noktalarının standartlaştırılması, takım yollarının optimize edilmesi ve sabit denetim standartlarının oluşturulmasıyla, tekrarlanan üretim sırasında proses varyasyonları azaltılabilir. Tekrarlanan tedarik veya sürekli geliştirme gerektiren otomotiv parçaları için, çizim revizyonlarında ve teknik gereksinimlerde tutarlılığın korunması da önemlidir. Seri üretim, malzeme tedariği, ekipman planlaması, takım ömrü, üretim çevrim süresi ve kalite kontrol planlarının daha ayrıntılı değerlendirilmesini gerektirir. Beş eksenli işlemeye uygun karmaşık parçalar için, her parça için daha yüksek maliyetli işleme yöntemlerinin kullanılmasından kaçınmak amacıyla üretim, diğer CNC işleme süreçleriyle birlikte düzenlenebilir.
İşleme Fiyat Teklifi, Teslimat Süresi ve Proje İletişimi
Beş eksenli CNC işleme fiyat teklifleri genellikle malzeme türü, parça boyutları, işleme süresi, yapısal karmaşıklık, tolerans gereksinimleri, yüzey işlemi ve sipariş miktarıyla ilişkilidir. Derin oyuklu, karmaşık kavisli yüzeyli, ince duvarlı yapılara veya çoklu hassas delik desenlerine sahip parçalar daha uzun programlama, işleme ve denetim süreleri gerektirebilir.
Teklif verme ve proje değerlendirme verimliliğini artırmak için müşterilerin aşağıdaki bilgileri sağlamaları önerilir:
- Üç boyutlu modeller veya iki boyutlu mühendislik çizimleri, tercihen STEP, IGES ve DWG gibi mevcut formatlarda.
- Malzeme kaliteleri, parça miktarları ve beklenen üretim partileri.
- Kritik boyutlar, toleranslar, yüzey pürüzlülüğü ve yüzey işleme gereksinimleri.
- Teslimat programları, montaj gereksinimleri ve gerekli muayene belgeleri.
TiRapid ücretsiz DFM raporları, anlık fiyat teklifleri ve proje desteği sunmaktadır. Belirli işleme fiyatları ve teslimat süreleri, çizimlere, malzemelere, miktarlara ve teknik gereksinimlere göre teyit edilir. Resmi web sitesinde listelenen hizmetler arasında beş eksenli CNC işleme, özel otomotiv parçası üretimi ve prototip ve seri üretim desteği yer almaktadır. Fiyat teklifinden önce gerçek işleme gereksinimlerinin netleştirilmesi, eksik bilgilerden kaynaklanan tekrarlanan onayları azaltabilir ve malzeme tedarikini, işlem hazırlığını ve sonraki üretim programlarını daha verimli bir şekilde düzenlemeye yardımcı olabilir.
Sıkça Sorulan Sorular
Beş Eksenli CNC İşleme, Otomotiv Parçaları İçin Ne Kadar Hassasiyet Sağlayabilir?
İşleme hassasiyeti, malzeme, parça yapısı, boyutlar, takım koşulları ve muayene yöntemlerine göre belirlenmelidir. TiRapid'in CNC işleme yetenekleri ±0.01 mm'ye kadar dar toleranslar içerir, ancak bu değer tüm otomotiv parçalarına doğrudan uygulanamaz. Spesifik hassasiyet gereksinimleri, mühendislik çizimleri ve gerçek işleme süreçlerine göre değerlendirilmelidir.
Beş Eksenli CNC İşleme, Az Sayıda Üretilen Özel Otomotiv Parçaları İçin Uygun mudur?
Karmaşık kavisli yüzeylere, çok yüzeyli delik konumlarına, eğimli işleme özelliklerine ve hassas montaj yapılarına sahip özelleştirilmiş parçalar için uygundur. Tek prototipler ve küçük parti siparişleri için, bazı özel fikstür hazırlığını ve tekrarlanan kurulum çalışmalarını azaltabilir. Bununla birlikte, basit yapıya sahip parçalar da üç eksenli veya dört eksenli ekipman kullanılarak işlenebilir. Spesifik çözüm, sipariş miktarına ve işleme zorluğuna göre belirlenmelidir.
Otomotiv Parça İşleme İşlemi İçin Hangi Belgeler Gereklidir?
Genellikle üç boyutlu modeller, iki boyutlu mühendislik çizimleri, malzeme kaliteleri, parça miktarları ve tolerans gereksinimleri istenir. Parçaların özel yüzey işlemine, montaj veya muayene dokümantasyonuna ilişkin gereksinimleri varsa, doğru süreç değerlendirmesi ve fiyat teklifi verilmesini kolaylaştırmak için bunlar da fiyat teklifi talebi sırasında sağlanmalıdır.
Beş Eksenli CNC İşleme, Prototip Üretiminden Seri Üretime Kadar Üretimi Destekliyor mu?
Proje gereksinimlerine göre tek prototip, küçük partili üretim ve seri üretim düzenlenebilir. Prototip aşaması öncelikle tasarım boyutlarını ve montaj gereksinimlerini doğrulamak için kullanılır. Sonraki üretim, sipariş hacmi, malzeme tedariği, işleme süreçleri ve kalite standartlarına dayalı özel bir plan gerektirir. Gerçek teslimat süreleri ve üretim miktarları, çizim değerlendirmesi ve sipariş onayı yoluyla belirlenmelidir.
Çok yüzeyli otomotiv parçalarının işlenmesi, yapısal karmaşıklık, işleme hassasiyeti, malzeme özellikleri ve üretim maliyetlerinin dikkate alınmasını gerektirir. Beş eksenli CNC işleme, takım yönlendirmesini ayarlayarak, bazı tekrarlanan kurulum işlemlerini azaltarak ve otomotiv parçası geliştirme ve üretimi için daha esnek üretim yöntemleri sağlayarak, çoklu yüzeylerin, eğimli delik konumlarının ve karmaşık kavisli yüzeylerin işlenmesini tamamlayabilir. Özelleştirilmiş otomotiv konektörleri, motor çevre bileşenleri, şanzıman gövdeleri, şasi braketleri veya yeni enerji araçlarının yapısal parçalarına ihtiyaç duyan müşteriler için, eksiksiz çizimler, malzeme özellikleri ve tolerans gereksinimleri sağlamak, süreç fizibilitesini hızlı bir şekilde belirlemeye ve net bir üretim çözümü geliştirmeye yardımcı olur. Proje ister ürün geliştirme, ister prototip doğrulama veya seri üretim aşamasında olsun, işleme gereksinimlerinin önceden onaylanması, daha sorunsuz üretim ve teslimat sağlamaya yardımcı olabilir.
E-posta: projects@tirapid.com
Tel: + 86 760 8999 8536
















