
Petrol ve gaz ekipmanları genellikle yüksek basınç, titreşim, aşındırıcı koşullar ve önemli sıcaklık değişimleri altında çalışır. Ekipman tasarımları daha gelişmiş hale geldikçe, yapısal bileşenleri de giderek daha karmaşık hale gelir. Düzensiz gövdeler, hassas braketler, çok delikli konektörler, ekipman montaj tabanları ve entegre yük taşıyıcı yapılar genellikle düzensiz profiller, derin boşluklar, kesişen delikler, ince duvarlar ve çok açılı işleme yüzeyleri içerir. Geleneksel işleme yöntemleri, boyutsal doğruluk, yapısal mukavemet ve montaj gereksinimlerini aynı anda karşılamakta zorlanabilir. CNC hassas işleme, çok eksenli işleme, özel fikstürler ve dijital programlama kullanarak, petrol sondajı, petrol sahası izleme, boru hattı sistemleri ve enerji işleme ekipmanlarını destekleyen karmaşık yapısal bileşenleri tutarlı kalitede üretir.
Karmaşık Petrol Sahası Yapısal Parçaları için CNC İşlemenin Başlıca Avantajları
Petrol sahası ekipmanlarındaki karmaşık yapısal parçalar, montaj, bağlantı, destekleme, sızdırmazlık, koruma ve yük aktarımı gibi önemli işlevleri yerine getirir. Yapısal tasarımları, ekipman montajını ve uzun vadeli çalışma istikrarını doğrudan etkiler. CNC işleme, üreticilerin 3 boyutlu modeller ve mühendislik çizimleri temelinde işleme stratejileri geliştirmesine olanak tanır. Tekrarlanan kurulumlardan kaynaklanan konumlandırma hatalarını azaltırken, karmaşık profillerin ve hassas özelliklerin işlenmesinde tutarlılığı artırır.
Çok Eksenli İşleme, Karmaşık Yapısal İmalatı Geliştiriyor
Karmaşık yapısal parçalar genellikle açılı delikler, kavisli yüzeyler, derin oyuklar, düzensiz kanallar ve farklı yönlerde montaj delikleri içerir. Bu özellikleri geleneksel üç eksenli ekipmanlarla işlerken, birden fazla iş parçası yeniden konumlandırma işlemi gerekebilir; bu da kurulum süresini ve işleme hatalarını artırır. Beş eksenli CNC işleme, takım ve iş parçasının birden fazla yönde hareket etmesine olanak tanıyarak, tek bir kurulumda birden fazla yüzeyin işlenmesini mümkün kılar. Bu, özellikle karmaşık uzamsal özelliklere sahip petrol sahası bileşenleri için uygundur.
Çok eksenli işleme yönteminin başlıca avantajları şunlardır:
- Daha Az Tekrarlı Kurulum: Birden fazla işleme alanı, bir veya daha az kurulumda tamamlanabilir, bu da konumlandırma referanslarının değiştirilmesinden kaynaklanan hataları azaltır.
- Geliştirilmiş Karmaşık Yüzey İşleme: Takım ve iş parçası arasındaki göreceli konum, düzensiz yüzeylere ve açılı işleme alanlarına daha iyi erişim sağlamak için ayarlanabilir.
- Daha Yüksek Delik Konum Doğruluğu: Farklı yönlerdeki montaj delikleri, konumlandırma delikleri ve bağlantı delikleri, tutarlı koordinat referansları kullanılarak programlanabilir.
- Azaltılmış İşleme Süresi: Daha az iş parçası transferi, yeniden konumlandırma işlemi ve yardımcı süreçler, üretim verimliliğini artırmaya yardımcı olur.
Çok sayıda işleme özelliğine sahip kompakt petrol ve gaz ekipmanı bileşenleri için, çok eksenli CNC işleme daha fazla üretim esnekliği sağlar. Gereksiz maliyetlerden kaçınmak için, gerçek makine konfigürasyonu yine de bileşen boyutlarına, malzeme özelliklerine ve tolerans gereksinimlerine göre seçilmelidir.
Özelleştirilmiş Yapısal İşleme, Ekipman Uyumluluğunu Artırır
Petrol sahası ekipmanları genellikle saha koşullarına, ekipman modellerine ve işletme gereksinimlerine göre tasarlanır. Montaj arayüzleri, destek konumları ve mevcut kurulum alanı sistemler arasında farklılık gösterebilir. Standart bileşenler bu gereksinimleri tam olarak karşılamayabilir. CNC işleme, müşterinin sağladığı CAD çizimleri veya 3B modellerine dayalı özel üretime olanak tanıyarak üreticilerin delik çaplarını, oluk genişliklerini, duvar kalınlıklarını, bağlantı konumlarını ve dış profilleri ayarlamasına imkan sağlar.
Sensörler, kontrol modülleri, boru hatları veya diğer mekanik aksamlarla birlikte çalışması gereken bileşenler için, işleme öncesinde potansiyel girişim ve montaj boşlukları da değerlendirilebilir. Özelleştirilmiş üretim, tek tek bileşenler ve komple ekipman sistemleri arasındaki uyumluluğu artırırken, yerinde yapılacak değişiklik çalışmalarını da azaltır.
Çeşitli işlenebilir malzemeler farklı çalışma koşullarını destekler.
Karmaşık petrol sahası yapısal parçaları için malzeme seçimi, mekanik yükler, korozyona maruz kalma, sıcaklık değişimleri, ağırlık ve üretim maliyetleri dikkate alınarak yapılmalıdır. Yaygın kullanılan malzemeler arasında paslanmaz çelik, alaşımlı çelik, alüminyum alaşımları ve seçilmiş korozyona dayanıklı nikel bazlı alaşımlar bulunur. CNC işleme, kesici takımları, kesme hızlarını, ilerleme hızlarını ve soğutma yöntemlerini ayarlayarak farklı malzeme özelliklerine uyum sağlayabilir.
Yük taşıyıcı yapılar için, uygun mukavemet ve tokluğa sahip alaşımlı çelik düşünülebilir. Ağırlık azaltımının önemli olduğu alet braketleri ve yardımcı gövdeler için alüminyum alaşımları değerlendirilebilir. Aşındırıcı ortamlara maruz kalan bileşenler, ortamın kimyasal bileşimine, çalışma sıcaklığına ve servis ortamına göre seçilen malzemeler gerektirir. Üretimden önce malzeme kaliteleri, ısıl işlem koşulları ve gerçek çalışma gereksinimleri doğrulanmalıdır.
Karmaşık Petrol Sahası Yapısal Parçalarının İşleme Yöntemleri ve Uygulamaları
Karmaşık yapısal bileşenlerin üretimi, çizim değerlendirmesinden malzeme hazırlığına, süreç geliştirmeden son kontrole kadar koordineli bir planlama gerektirir. Farklı bileşenlerin farklı yapısal özellikleri vardır. Derin boşluklar, ince duvarlar, kesişen delikler ve karmaşık bağlantı yüzeyleri, uygun takım yolları ve iş parçası tutma yöntemleri gerektirir. İyi planlanmış bir işleme dizisi, malzeme deformasyonunu azaltmaya, süreç kararlılığını iyileştirmeye ve bitmiş bileşenlerin ekipman montaj gereksinimlerini karşılamasını sağlamaya yardımcı olur.
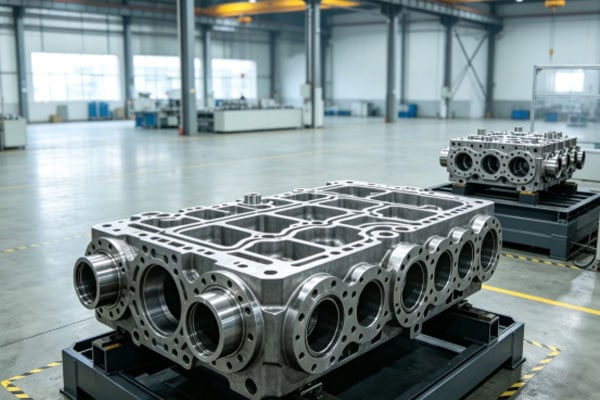
CNC İşleme Süreçleri ve Üretim İş Akışı
Petrol sahası bileşenleri tipik olarak kaba işleme, yarı işleme, son işleme ve muayeneden geçer. Düzensiz bileşenler veya önemli miktarda malzeme çıkarılmasını gerektiren iş parçaları için, yerel gerilim yoğunlaşmasını ve ince duvar deformasyonunu önlemek amacıyla işleme sırası dikkatlice düzenlenmelidir.
Yaygın üretim süreçleri şunları içerir:
- Çizim ve Model Değerlendirmesi: 3 boyutlu modelleri, boyut toleranslarını, geometrik toleransları, delik ilişkilerini ve montaj referanslarını inceleyin. Derin boşlukları, ince duvarları ve alet erişiminin sınırlı olduğu alanları belirleyin.
- Malzeme Kesimi ve Kalıp Hazırlığı: Bileşen geometrisine ve malzeme özelliklerine göre uygun kalıpları seçin. Uygun işleme paylarını ayırın ve malzeme dokümantasyonunu doğrulayın.
- CNC Kaba İşleme: Önemli malzeme paylarını ortadan kaldırın ve stabil konumlandırma ve yük taşıma alanlarına öncelik vererek temel referans yüzeyleri oluşturun.
- Yarı İşleme: Son işlem için yeterli malzemeyi koruyarak, karmaşık profilleri, iç boşlukları, montaj oluklarını ve bağlantı yapılarını kademeli olarak işleyin.
- Çok Eksenli Hassas İşleme: Kavisli yüzeyleri, açılı delikleri, hassas arayüzleri ve kritik birleştirme özelliklerini tamamlamak için uygun takımlar ve işleme yolları kullanın.
- Çapak Alma ve Yüzey İşleme: Delik açıklıklarından, kesişen deliklerden ve bileşen kenarlarından çapakları temizleyin. Mühendislik gereksinimlerine uygun yüzey işlemleri uygulayın.
- Boyutsal Kontrol ve Teslimat: Kritik boyutları, delik konumlarını, düzlüğü ve geometrik toleransları kontrol edin. Proje özelliklerine ve geçerli standartlara uygun olarak kontrol kayıtlarını sağlayın.
İnce cidarlı bileşenler için, kademeli malzeme kaldırma, optimize edilmiş sıkıştırma pozisyonları ve kontrollü kesme yükleri deformasyon risklerini azaltmaya yardımcı olabilir. Derin boşluklu işleme, takım sapmasının boyutsal doğruluğu etkilemesini önlemek için takım çıkıntısına, talaş tahliyesine ve işleme titreşimine dikkat edilmesini gerektirir.
Net bir şekilde tanımlanmış bir üretim iş akışı, karmaşık bileşenlerin üretimini daha kontrol edilebilir hale getirir. Alışılmadık yapılara veya zorlu toleranslara sahip parçalar için, seri üretime geçmeden önce proses kararlılığını doğrulamak amacıyla deneme işlemesi yapılmalıdır.
Düzensiz Gövdeler ve Ekipman Montaj Tabanları için İşleme Uygulamaları
Petrol sahası kontrol ekipmanlarında, izleme sistemlerinde, yardımcı kuyu başı cihazlarında ve enerji işleme ekipmanlarında genellikle düzensiz gövdeler ve montaj tabanları kullanılır. Bu bileşenlerin genellikle dış montaj boyutları, iç alan düzenlemeleri, bağlantı deliği konumları ve ekipman koruması gereksinimlerini karşılaması gerekir.
CNC işleme, düzensiz dış profiller, konumlandırma basamakları, dişli delikler, kablo kanalları ve ekipman montaj arayüzleri üretebilir. Bu, gövdeler ve iç bileşenler arasında doğru montaj ilişkilerinin korunmasına yardımcı olur. Büyük veya yapısal olarak karmaşık tabanlar için, montajdan sonra yanlış hizalama veya dengesiz yüklemeyi önlemek amacıyla montaj yüzeylerine, destek konumlarına ve delik desenlerinin konumsal doğruluğuna özellikle dikkat edilmelidir.
Bir bileşen basınç sınırının bir parçası olarak görev yapıyorsa, tasarımında belirtilen basınç, sızıntı ve diğer kontrollerden geçmelidir. Sadece boyut uyumluluğu, basınç taşıma güvenliğini sağlamak için yeterli değildir.
Çok Delikli Konnektörler ve Ekipman Destekleri için Talaşlı İmalat Uygulamaları
Petrol sahası ekipmanlarında çok delikli konektörler, alet montaj plakaları ve mekanik destek bileşenleri, farklı modülleri birbirine bağlamak veya ekipman çalışması sırasında oluşan yükleri karşılamak için yaygın olarak kullanılır. Bu bileşenler, farklı çaplarda geçiş delikleri, dişli delikler, havşa delikleri ve konumlandırma delikleri içerebilir. Bazı delikler ayrıca açılı veya kesişen uzamsal düzenlemelere de sahip olabilir.
CNC delme, frezeleme, delik açma ve kılavuz çekme işlemleri, tutarlı koordinat referansları kullanarak bu özellikleri işleyebilir. Yoğun delik desenlerine sahip bileşenler için üreticilerin delik aralığını, çapını, dikliğini ve diş kalitesini kontrol etmesi gerekir. Yük taşıyan destekler için kritik kesit boyutları, köşe geçişleri ve bağlantı alanları dikkatli bir şekilde incelenmelidir.
Uygun yapısal tasarım ve işleme süreçleri, montaj stabilitesini artırır ve uzun süreli titreşim altında gevşeme veya bölgesel hasar riskini azaltmaya yardımcı olur.
Karmaşık Petrol Sahası Bileşenleri için Yaygın Kullanılan Malzemeler ve İşleme Süreçleri
Farklı yapısal bileşenlerin farklı çalışma ortamları ve yükleme koşulları vardır. Malzeme seçimi ve işleme yöntemleri, gerçek tasarım gereksinimlerine uygun olmalıdır. Aşağıdaki tablo, yaygın bileşen tipleri için üretim referansları sunmaktadır. Nihai seçimler, mühendislik çizimleri, malzeme standartları ve ekipman çalışma koşullarına dayanmalıdır.
| Bileşen Tipi | Ortak Malzemeler | Ana İşleme Süreçleri | Temel Kalite Gereksinimleri | Tipik uygulamalar |
| Düzensiz Ekipman Muhafazaları | Paslanmaz çelik, alüminyum alaşımı | CNC frezeleme, delme, delik açma | Genel boyutlar, delik konumları, montaj arayüzleri | Kontrol ekipmanı, izleme ekipmanı |
| Karmaşık Montaj Tabanları | Alaşımlı çelik, paslanmaz çelik | Kaba frezeleme, ince frezeleme, delme | Düzlük, delik aralığı, yük taşıma boyutları | Kuyu sahası ekipmanları, yardımcı makineler |
| Çok Delikli Bağlantı Plakaları | Paslanmaz çelik, alaşımlı çelik | Delme, kılavuz çekme, frezeleme | Delik çapı, delik aralığı, diş hassasiyeti | Boru hattı modülleri, ekipman bağlantıları |
| Hassas Alet Braketleri | Alüminyum alaşımı, paslanmaz çelik | Çok eksenli frezeleme, delme | Konumsal doğruluk, rijitlik, montaj boşluğu | Sensörler, inceleme modülleri |
| Derin Boşluklu Bileşenler | Paslanmaz çelik, alaşımlı çelik | Derin oyuklu frezeleme, delme | Boşluk boyutları, duvar kalınlığı, yüzey kalitesi | İç ekipman destek ve montaj yapıları |
Karmaşık Petrol Sahası Yapısal Parçalarının Fonksiyonel Performansı ve Kalite Kontrolü
Karmaşık yapısal parçaların işleme kalitesi, yalnızca tek tek bileşenlerin boyutlarını değil, aynı zamanda genel ekipman montajını, yük transferini ve çalışma stabilitesini de etkiler. Petrol sahası ekipmanları titreşim, sıcaklık değişimleri ve karmaşık ortamlara maruz kalma altında çalışır. Yapısal bileşenleri, mukavemet, rijitlik, korozyon direnci ve boyutsal stabilite için belirtilen gereksinimleri karşılamalıdır. Üretim sırasında, her bir bileşenin amaçlanan işlevine göre seçilen test öğeleriyle birlikte, net denetim gereksinimleri belirlenmelidir.
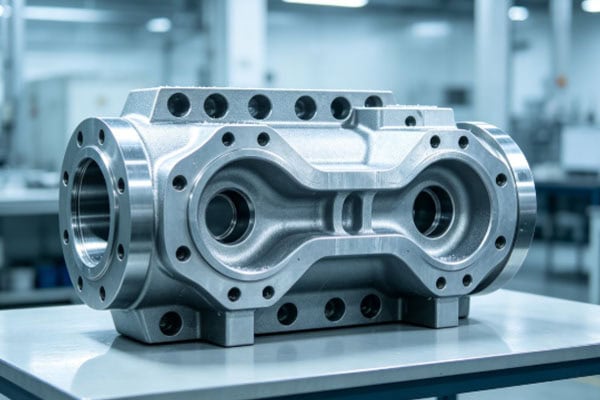
Hassas Muayene ve İşleme Kalite Kontrolü
Karmaşık yapısal parçalar için kalite kontrolü, işleme öncesi, işleme sırası ve işleme sonrası aşamaları kapsamalıdır. Birden fazla işleme referansına, karmaşık delik desenlerine ve uzamsal yüzeylere sahip bileşenler için, sıradan kumpaslar veya tek tek boyut ölçümleri, bitmiş parça hakkında yeterli bilgi sağlamayabilir.
Üreticiler, kritik boyutları ve geometrik toleransları kontrol etmek için koordinat ölçüm makineleri, hassas yükseklik ölçerler, delik ölçerler, diş ölçerler ve yüzey pürüzlülüğü test cihazları kullanabilirler.
Temel kalite kontrol prosedürleri şunları içerir:
- Kritik Boyut Kontrolü: Çizim toleranslarına uygunluğu doğrulamak için toplam uzunluk, genişlik, yükseklik, duvar kalınlığı, delik çapları ve oluk genişliklerini kontrol edin.
- Geometrik Doğruluk Kontrolü: Karmaşık özellikler arasındaki uzamsal ilişkileri doğrulamak için düzlük, paralellik, diklik, eş merkezlilik ve konum toleranslarını ölçün.
- Delik ve Diş Kontrolü: Çapakların, talaş tıkanıklığının ve diş hasarının montajı etkilemesini önlemek için delikler, kör delikler, kesişen delikler ve dişli bağlantıları kontrol edin.
- Yüzey Kalitesi Kontrolü: Bileşen gereksinimlerine göre yüzey pürüzlülüğünü, takım izlerini, çizikleri ve yerel işleme kusurlarını kontrol edin.
- Malzeme ve Proses Dokümantasyonu: Üretim izlenebilirliğini sağlamak için proje gereksinimlerine göre malzeme sertifikalarını, ısıl işlem kayıtlarını ve işleme denetim raporlarını doğrulayın.
- Özel Performans Doğrulama: Basınç muhafazası, sızdırmazlık veya diğer güvenlik ile ilgili işlevler için kullanılan bileşenler, ilgili standartlar ve mühendislik şartnamelerinin gerektirdiği şekilde basınç testine, sızıntı testine veya tahribatsız teste tabi tutulmalıdır.
Eksiksiz bir denetim iş akışı, işleme sapmalarını erken aşamada belirlemeye ve montaj sürecine uygun olmayan bileşenlerin girmesi riskini azaltmaya yardımcı olur. Kritik petrol ve gaz ekipmanı parçaları için, teslim edilen kalitenin doğrulanabilmesini sağlamak amacıyla kabul kriterleri, denetim yöntemleri ve dokümantasyon gereksinimleri açıkça tanımlanmalıdır.
Karmaşık yapısal parçaların performansı, malzeme durumu, ısıl işlem, yüzey işlemi ve gerçek montaj koşullarından da etkilenir. Aşındırıcı ortamlara maruz kalan bileşenler için, malzeme direnci ve yüzey koruma gereksinimleri, çalışma ortamına göre değerlendirilmelidir. Uzun süreler boyunca döngüsel yüklere maruz kalan destek bileşenleri için, yapısal geçişler, delik kenarları ve ince bölümler etrafındaki gerilim yoğunlaşmasına özellikle dikkat edilmelidir.
Uygun tasarım değerlendirmesi, CNC işleme ve kalite kontrolü sayesinde üreticiler, boyut tutarlılığını ve montaj güvenilirliğini artırarak petrol sondajı, petrol sahası izleme ve enerji işleme ekipmanları için güvenilir üretim desteği sağlayabilirler.
















