
Otomatik yükleme ve boşaltma ekipmanları, parça alma, transfer, konumlandırma ve yerleştirme işlemlerini tamamlamak için çeşitli hassas bileşenlere dayanır. Robot kolu parçaları gibi bileşenlerin belirli boyut gereksinimleri vardır. Ekipman geliştiricileri ve tedarik ekipleri için parça işleme, yalnızca montaj performansını değil, aynı zamanda hareket yüklerini, malzeme seçimini, yapısal üretilebilirliği, denetim yöntemlerini ve teslimat programlarını da etkiler. Her bir bileşenin çalışma pozisyonuna ve yük koşullarına dayalı bir işleme çözümü geliştirmek, daha sonraki ayarlamaları azaltabilir ve ekipman geliştirme verimliliğini artırabilir.
Otomatik yükleme ve boşaltma ekipmanlarının hangi parçaları CNC işleme için uygundur?
Otomatik yükleme ve boşaltma sistemleri, hareket, konumlandırma ve destek için birden fazla fonksiyonel modül içerir. İşleme öncelikleri farklı bileşenler arasında değişir ve gerçek uygulamalarına göre belirlenmelidir.
Robot Kolu ve Tutucu Parçaları
Robot kolları ve tutucular, iş parçalarını kaldırmak ve transfer etmekten sorumludur; bağlantı alanları arasındaki boyutsal ilişkiler ise hareket performansını doğrudan etkiler.
- Robot Kol Bağlantı Elemanları: Montaj deliklerinin, şaft deliklerinin ve bağlantı yüzeylerinin boyutlarının kontrolüne odaklanın.
- Tutucu Tabanları: Montaj yapısını, aktüatör ve iş parçası özelliklerine göre belirleyin.
- Tutucu Bileşenler: Temas pozisyonu ve açıklık mesafesi, iş parçasının şekline uygun olmalıdır.
Hareket bileşenlerinin hassas işlenmesi, istikrarlı kavrama işlemlerinin sürdürülmesine yardımcı olur.
Konumlandırma ve Kılavuz Bileşenleri
Konumlandırma mekanizmaları, iş parçası referanslarını oluşturur ve hareketi yönlendirir; bu nedenle işleme sırasında boyut uyumları önemlidir.
- Konumlandırma Blokları: İş parçası referansını belirleyin. Aşırı boyutsal sapma, tekrarlanan konumlandırma doğruluğunu etkileyebilir.
- Pimlerin Yerleştirilmesi: Doğru montajı sağlamak için pimler ve delikler arasındaki boyutları ve konum ilişkisini kontrol edin.
- Kılavuz Bileşenler: Hareket yönüne göre uygun boşlukları ve temas yüzeylerini tasarlayın.
İyi tasarlanmış bir konumlandırma yapısı, istikrarlı bir yükleme ve boşaltma döngüsünün korunmasına yardımcı olur.
Yapısal Parçaların Montajı ve Taşınması
Ekipman taban plakaları, braketler ve taşıma bileşenleri sabitleme ve yük taşıma işlevleri sağlar. Bunların işleme kalitesi, birden fazla modül arasındaki montaj ilişkilerini etkileyebilir.
| Parça tipi | Ortak Malzemeler | Ana İşleme Gereksinimleri |
| Robotik kol bağlantı elemanları | Alüminyum alaşımı, çelik | Delik konumları, eşmerkezlilik, düzlük |
| Tutucu tabanlar | Alüminyum alaşımı, çelik | Montaj boyutları, delik aralığı |
| Blokları konumlandırma | Çelik, paslanmaz çelik | Konumlandırma boyutları, uyum doğruluğu |
| Kılavuz bileşenleri | POM, çelik, paslanmaz çelik | Boşluk, aşınma direnci |
| Taban plakalarının montajı | Alüminyum alaşımı, çelik | Düzlük, delik konumları |
| Taşıma mekanizması parçaları | Alüminyum alaşımı, çelik, mühendislik plastikleri | Boyutsal doğruluk, montaj doğruluğu |
Farklı parça uygulamaları, malzeme, işleme hassasiyeti ve yüzey koşulları için ayrı özellikler gerektirir.
Otomatik yükleme ve boşaltma ekipman parçaları için işleme hassasiyeti nasıl sağlanabilir?
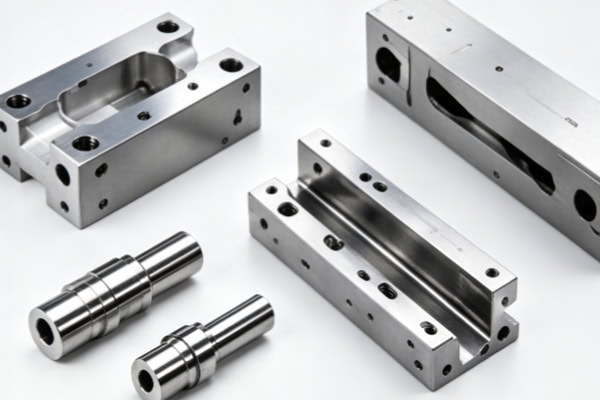
Otomatik yükleme ve boşaltma mekanizmaları, birden fazla sürekli hareketi içerir. Temel boyutlar birbirine bağlıdır, bu nedenle üretim, net bir doğruluk kontrol süreci gerektirir.
İşleme başlamadan önce çizimleri ve yapıları kontrol edin.
Resmi üretime geçmeden önce, parça tasarımları, işleme ve montajı etkileyebilecek sorunları belirlemek için imalat perspektifinden incelenmelidir. Kritik toleransları doğrularken, genel boyutlar ile robot kolları, tutucular ve konumlandırma mekanizmalarıyla ilgili önemli boyutlar arasında ayrım yapılmalıdır. İnce duvarları ve derin olukları kontrol ederken, işleme rijitliğini, takım erişimini ve talaş tahliye koşullarını değerlendirin. İşleme referans noktalarını belirlerken, montaj ilişkilerine göre konumlandırma yüzeylerini ve sıkıştırma yöntemlerini planlayın. Kapsamlı ön inceleme, işleme sırasında sık sık yapılan işlem değişikliklerini azaltabilir.
Yapıya Göre CNC İşleme Yöntemlerini Seçin
Farklı parçaların işlenecek yüzey sayısı ve takım açısı gereksinimleri farklıdır. Makine tipi, geometrik yapıya göre seçilmelidir.
- 3 Eksenli CNC: Montaj plakaları, braketler ve geleneksel fikstürler için uygundur.
- 4 Eksenli CNC: Birden fazla yönden işleme gerektiren parçalar için uygundur.
- 5 Eksenli CNC: Karmaşık kavisli yüzeyler, çok taraflı yapılar ve tekrarlanan kurulumların en aza indirilmesi gereken bileşenler için uygundur.
- CNC Tornalama: Miller, burçlar ve diğer dönen parçalar için uygundur.
İşleme yöntemini parça yapısına uygun hale getirmek, işleme verimliliğini ve boyutsal tutarlılığı kontrol etmeye yardımcı olur.
İşleme Sonrası Kritik Boyutları Kontrol Edin
Üretim sonrasında, mühendislik çizimlerine ve montaj gerekliliklerine uygun olarak hedefli denetimler yapılmalıdır.
- Delik Çapı ve Delik Aralığı: Doğru mekanik bağlantıları ve montaj konumlarını teyit eder.
- Düzlük ve Diklik: Montaj referans noktalarının montaj gereksinimlerini karşılayıp karşılamadığını kontrol edin.
- Eşmerkezlilik ve Konum Doğruluğu: Dönen bileşenler ve hareket mekanizmaları arasındaki uyuma odaklanın.
- CMM Muayenesi: Karmaşık yapılara sahip veya yüksek hassasiyet gerektiren parçalar için uygundur.
Muayene sonuçları, parça montajı için net boyut verileri sağlar.
Otomatik yükleme ve boşaltma ekipman parçaları için malzemeler nasıl seçilmelidir?
Malzeme seçimi, parçanın ağırlığını, mukavemetini, aşınma direncini ve işleme performansını belirler. Hareket hızı, yük ve çalışma ortamına göre yapılmalıdır.
Hareketli Yapılar için Alüminyum Alaşımları
Robot kolu bağlantı elemanları, fikstür tabanları ve montaj plakaları gibi bileşenlerin, hareket mekanizmalarına binen yükü azaltmak için genellikle ağırlıklarının kontrol edilmesi gerekir. 6061 alüminyum alaşımı, braketler, taban plakaları ve geleneksel bağlantı elemanları için uygunken, 7075 alüminyum alaşımı daha yüksek mukavemet gerektiren hafif yapılar için uygundur. Alüminyum alaşımının yüzey işlemleri, aşınma direnci, korozyon koruması veya görünüm gereksinimlerine göre seçilebilir. Yüksek hızlı hareket mekanizmaları için, parça ağırlığının makul bir şekilde kontrol edilmesi, genel dinamik tepkinin iyileştirilmesine yardımcı olabilir.
Özel Uygulamalar İçin Çelik ve Mühendislik Plastikleri
Farklı fonksiyonel alanlar farklı malzeme önceliklerine sahiptir; bu da yük taşıyıcı bileşenlerin ve kayar bileşenlerin farklı malzeme sistemlerini kullanmasına olanak tanır.
- Çelik: Yüksek yük taşıma kapasitesi ve aşınma direnci gerektiren bileşenlerin konumlandırılması ve bağlanması için uygundur.
- Paslanmaz Çelik: Nemli ortamlar veya korozyon riskine maruz kalan alanlar için uygundur.
- POM: Belirli düşük sürtünmeli ve aşınmaya dayanıklı kılavuz yapılar için uygundur.
- PEEK: Daha yüksek sıcaklık dayanımı ve aşınma direnci gerektiren özel bileşenler için uygundur.
Çalışma koşullarına göre malzeme seçimi, parça performansının ekipmanın çalışma ortamıyla uyumlu olmasını sağlar.
Otomatik yükleme ve boşaltma ekipmanı parçaları için işleme tedarikçisini nasıl seçmelisiniz?
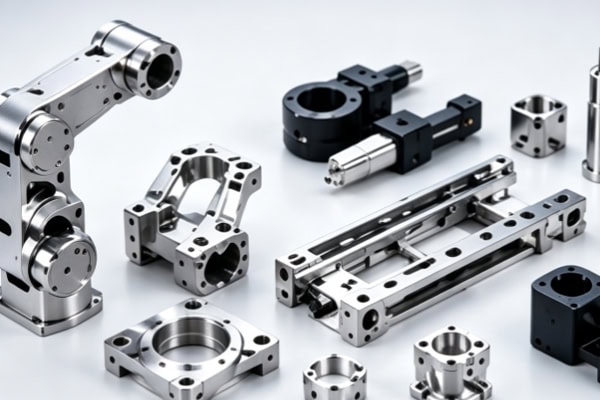
Otomasyon ekipmanı projeleri genellikle tasarım doğrulaması, prototip montajı ve seri üretim aşamalarını içerir. Tedarikçinin sürekli destek sağlama yeteneği, proje yürütme verimliliğini etkileyebilir.
Çok Eksenli İşleme ve Hassas İmalat Yeteneklerini Değerlendirin
Talaşlı imalat hizmetleri satın alırken, üreticinin farklı parça yapılarını işleyebilecek ekipman ve süreçlere sahip olup olmadığını teyit edin.
- 3 Eksenli, 4 Eksenli ve 5 Eksenli İşleme: Farklı yapısal karmaşıklık seviyelerine sahip parçaların üretim gereksinimlerini karşılar.
- Hassas CNC Frezeleme: Delik konumlarını, yuvaları, kavisli yüzeyleri ve karmaşık profilleri işler.
- CNC Tornalama: Şaftlar ve burçlar gibi dönen parçaları kapsar.
Makul bir yelpazede işleme yeteneği, bir proje sırasında birden fazla tedarikçiyle koordinasyon kurma ihtiyacını azaltabilir.
DFM, Muayene ve Parti Teslim Yeteneklerini Değerlendirin
İşleme ekipmanlarına ek olarak, mühendislik desteği ve üretim yönetimi de proje uygulamasını etkiler.
- DFM Analizi: Üretim öncesinde potansiyel üretim risklerini belirleme.
- Boyutsal Kontrol: Kritik özelliklerin çizim gereksinimlerini karşıladığını doğrulamak için ölçüm verilerini kullanın.
- Prototip ve Küçük Ölçekli Üretim: Ar-Ge ekipleri tarafından montaj ve fonksiyonel doğrulamayı kolaylaştırır.
- Seri Üretime Geçiş: Onaylanmış parça çözümlerinin sonraki siparişlerde de kullanılmaya devam etmesine izin verin.
Mühendislik ve üretim arasındaki etkili koordinasyon, prototip doğrulamasından resmi tedarik sürecine geçişi kısaltmaya yardımcı olabilir.
Otomatik yükleme ve boşaltma ekipman parçalarının tasarımı, hareket mekanizmaları, konumlandırma sistemleri ve yük taşıyıcı yapıları içerir. İşleme çözümleri, belirli çizimler, toleranslar ve çalışma koşulları etrafında geliştirilmelidir. TiRapid, otomasyon ekipmanı üreticilerine parça geliştirme aşamasından üretim teslimine kadar işleme desteği sağlamak için hassas CNC frezeleme, 5 eksenli işleme, tornalama ve prototipten üretime kadar hizmetler sunar; bu hizmetler DFM analizi ve kalite kontrol süreçleriyle desteklenir.
















