การกลึง CNC ถูกนำมาใช้กันอย่างแพร่หลายในเครื่องจักรที่มีความแม่นยำสูง ชิ้นส่วนยานยนต์ อุปกรณ์อัตโนมัติ อุปกรณ์อิเล็กทรอนิกส์ และอุปกรณ์ประกอบทางอุตสาหกรรม สำหรับธุรกิจที่ต้องการเพลาแบบกำหนดเอง ปลอกโลหะ ข้อต่อเกลียว และชิ้นส่วนหมุนที่มีความแม่นยำสูง ความหยาบของพื้นผิวส่งผลต่อแรงเสียดทาน ความแม่นยำในการประกอบ ประสิทธิภาพการซีล และอายุการใช้งาน แม้ว่าชิ้นส่วนจะตรงตามข้อกำหนดด้านขนาดที่ระบุไว้ในแบบร่างทางวิศวกรรม แต่ร่องรอยของเครื่องมือ รอยขรุขระ หรือรอยขีดข่วนเฉพาะจุดที่มองเห็นได้ก็ยังสามารถส่งผลต่อการประกอบและการทำงานของอุปกรณ์ได้ การเลือกเครื่องมือตัดที่เหมาะสม การเพิ่มประสิทธิภาพพารามิเตอร์การตัดเฉือน การควบคุมการสั่นสะเทือนของชิ้นงาน และการดำเนินการตรวจสอบที่เชื่อถือได้ สามารถปรับปรุงความเรียบของพื้นผิวการกลึง CNC ลดการทำงานซ้ำและของเสีย และเพิ่มความสม่ำเสมอในการผลิตได้
ปัจจัยที่มีผลต่อความหยาบของพื้นผิวในการกลึง CNC
โดยทั่วไปแล้ว การวัดความหยาบของพื้นผิวในการกลึง CNC จะใช้พารามิเตอร์ เช่น Ra และ Rz Ra คือค่าเฉลี่ยเลขคณิตของค่าเบี่ยงเบนของรูปทรงสัมบูรณ์ และมักระบุไว้ในแบบเขียนทางวิศวกรรม ชิ้นส่วนแต่ละชนิดต้องการความเรียบของพื้นผิวที่แตกต่างกัน ชิ้นส่วนโครงสร้างทั่วไปอาจให้ความสำคัญกับประสิทธิภาพในการกลึง ในขณะที่ชิ้นส่วนสำหรับตลับลูกปืน พื้นผิวซีล และพื้นผิวสัมผัสแบบเลื่อน อาจต้องการการควบคุมคุณภาพพื้นผิวที่เข้มงวดกว่า การทำความเข้าใจปัจจัยหลักที่ส่งผลต่อความหยาบจะช่วยให้ผู้ผลิตพัฒนาขั้นตอนการกลึงที่มีประสิทธิภาพมากขึ้น
ความเร็วตัดและอัตราการป้อน
ความเร็วในการตัดและอัตราป้อนส่งผลโดยตรงต่อสภาวะการตัด การสึกหรอของเครื่องมือ และลักษณะพื้นผิว โดยทั่วไปแล้ว อัตราป้อนที่สูงขึ้นจะทำให้เกิดรอยเครื่องมือที่เป็นรูปทรงเรขาคณิตที่เห็นได้ชัดเจนมากขึ้น ในขณะที่การลดอัตราป้อนสามารถปรับปรุงความเรียบของพื้นผิวตามทฤษฎีได้ แม้ว่าเวลาในการตัดเฉือนอาจเพิ่มขึ้นก็ตาม ความเร็วในการตัดส่งผลต่ออุณหภูมิในการตัด การเกิดคมตัดสะสม และการสึกหรอของเครื่องมือ และวัสดุแต่ละชนิดจะตอบสนองต่อการเปลี่ยนแปลงความเร็วแตกต่างกัน
- ปรับอัตราการป้อนให้เหมาะสม: สำหรับเพลา ปลอก และข้อต่อที่มีความแม่นยำสูง ซึ่งต้องการผิวสำเร็จคุณภาพสูง สามารถลดอัตราการป้อนในการตกแต่งได้เมื่อความต้องการในการผลิตเอื้ออำนวย การปรับแต่งควรคำนึงถึงรัศมีปลายเครื่องมือ คุณสมบัติของวัสดุ และสภาพของเครื่องมือด้วย เพื่อป้องกันคุณภาพผิวที่ไม่คงที่ซึ่งเกิดจากการตั้งค่าที่ไม่เหมาะสม
- เลือกความเร็วในการตัดที่เหมาะสม: สำหรับวัสดุที่มีความสามารถในการตัดเฉือนได้ดี เช่น โลหะผสมอะลูมิเนียม สามารถเลือกความเร็วในการตัดได้ตามคำแนะนำของเครื่องมือและความสามารถของเครื่องจักร เมื่อทำการตัดเฉือนเหล็กกล้าไร้สนิมบางเกรด ควรให้ความสำคัญเป็นพิเศษกับความร้อนจากการตัดและการแข็งตัวของวัสดุ เพื่อป้องกันการสึกหรอของเครื่องมือที่ผิดปกติและข้อบกพร่องของพื้นผิวที่เกิดจากความเร็วที่ไม่เหมาะสม
- ควบคุมความลึกของการตัด: โดยทั่วไปแล้ว การตกแต่งผิวงานจะใช้ความลึกของการตัดที่เหมาะสมเพื่อรักษาเสถียรภาพของสภาวะการตัด หากระยะเผื่อแคบเกินไป เครื่องมืออาจเสียดสีหรือทำให้วัสดุเสียรูปแทนที่จะตัดได้อย่างมีประสิทธิภาพ ในทางกลับกัน หากระยะเผื่อมากเกินไป อาจเพิ่มภาระในการตัดและทำให้เกิดการสั่นสะเทือนหรือการเปลี่ยนแปลงขนาดได้
- ตรวจสอบความถูกต้องของค่าพารามิเตอร์ต่างๆ: ความเร็วในการตัด อัตราป้อน ความลึกของการตัด และรูปทรงของเครื่องมือมีความสัมพันธ์กัน แทนที่จะปรับเพียงพารามิเตอร์เดียว ผู้ผลิตควรตรวจสอบความถูกต้องของค่าพารามิเตอร์ต่างๆ ผ่านการทดลองตัดเฉือน เพื่อให้ได้ความสมดุลระหว่างความหยาบของพื้นผิว เวลาในการทำงาน และอายุการใช้งานของเครื่องมือ
สำหรับการสั่งกลึง CNC จำนวนมาก ให้บันทึกพารามิเตอร์การตัดและผลการตรวจสอบพื้นผิวระหว่างการผลิตชิ้นงานตัวอย่างแรก การนำกระบวนการที่ได้รับการตรวจสอบแล้วไปใช้กับชิ้นส่วนถัดไปและปรับเปลี่ยนตามการสึกหรอของเครื่องมือจะช่วยลดความแปรปรวนของคุณภาพพื้นผิวระหว่างล็อตการผลิตได้
วัสดุของเครื่องมือตัดและรูปทรงของหัวตัด
วัสดุของเครื่องมือ ความคมของคมตัด รัศมีปลายคม และการออกแบบตัวกันเศษ ล้วนมีผลต่อพื้นผิวที่ผ่านการกลึง การสึกหรอของเครื่องมือมากเกินไปอาจทำให้เกิดรอยลาก รอยขีดข่วน หรือการฉีกขาดของวัสดุ ความสัมพันธ์ที่ไม่เหมาะสมระหว่างรูปทรงของเครื่องมือและอัตราการป้อนก็อาจทำให้เกิดรอยเครื่องมือเป็นระยะๆ ที่เห็นได้ชัด ดังนั้น การเลือกเครื่องมือจึงควรคำนึงถึงวัสดุของชิ้นงาน รูปทรงของชิ้นส่วน และความหยาบของพื้นผิวที่ต้องการ
- เลือกวัสดุของเครื่องมือที่เหมาะสม: เมื่อทำการตัดเฉือนโลหะผสมอะลูมิเนียม ความคมของเครื่องมือและการควบคุมการสร้างคมตัดมีความสำคัญ สำหรับเหล็กกล้าไร้สนิม ต้องพิจารณาความต้านทานการสึกหรอ ความเหนียว และความต้านทานความร้อนควบคู่กันไป วัสดุที่ตัดเฉือนยาก เช่น โลหะผสมไทเทเนียม ยังต้องประเมินความเสถียรของเครื่องมือภายใต้อุณหภูมิสูงและแรงตัดสูงด้วย
- เลือกขนาดรัศมีปลายคมตัดที่เหมาะสม: ภายใต้เงื่อนไขที่เหมาะสม รัศมีปลายคมตัดที่ใหญ่ขึ้นสามารถช่วยปรับปรุงความเรียบผิวตามทฤษฎีได้ อย่างไรก็ตาม อาจทำให้แรงตัดในแนวรัศมีเพิ่มขึ้น ทำให้เพลาเรียวและชิ้นส่วนผนังบางไวต่อการสั่นสะเทือนมากขึ้น การเลือกขั้นสุดท้ายควรคำนึงถึงความแข็งแรงของชิ้นงาน อัตราการป้อน และความเสถียรของเครื่องจักร
- เปลี่ยนเครื่องมือที่สึกหรอทันที: เมื่อใช้งานเครื่องมือตัด ขอบของเครื่องมือจะค่อยๆ สึกหรอและคมน้อยลง ซึ่งอาจเพิ่มแรงตัดและลดคุณภาพพื้นผิว การบันทึกอายุการใช้งานของเครื่องมือ การตรวจสอบการเปลี่ยนแปลงของพื้นผิวที่ผ่านการตัดเฉือน และการเปลี่ยนเครื่องมือเมื่อถึงขีดจำกัดที่กำหนดไว้ จะช่วยลดความเสี่ยงของข้อบกพร่องด้านความหยาบในกระบวนการผลิตจำนวนมากได้
- ตรวจสอบการติดตั้งเครื่องมือ: ความสูงของเครื่องมือที่ไม่ถูกต้อง การยื่นของเครื่องมือมากเกินไป และการยึดที่ไม่แน่นหนา อาจส่งผลต่อความเสถียรในการตัด การลดส่วนที่ยื่นออกมาโดยไม่จำเป็นและตรวจสอบให้แน่ใจว่าเครื่องมือติดตั้งอย่างมั่นคง จะช่วยลดการสั่นสะเทือนและลวดลายบนพื้นผิวที่ไม่สม่ำเสมอ
สำหรับชิ้นส่วนกลึง CNC ที่มีความแม่นยำสูง การจัดการเครื่องมือควรถูกรวมเข้าไว้ในขั้นตอนการผลิตที่เป็นมาตรฐาน ข้อกำหนดของเครื่องมือที่สม่ำเสมอ บันทึกอายุการใช้งาน และการตรวจสอบเครื่องมือเป็นประจำ สามารถปรับปรุงความสามารถในการทำซ้ำและลดความแปรปรวนของคุณภาพพื้นผิวที่เกิดจากความแตกต่างของสภาพเครื่องมือได้
ความแข็งแกร่งของชิ้นงานและความเสถียรของเครื่องจักร
แม้จะมีการตั้งค่าพารามิเตอร์การตัดที่เหมาะสมแล้วก็ตาม การจับยึดชิ้นงานที่ไม่มั่นคง สภาพเครื่องจักรที่ไม่ดี หรือการสั่นสะเทือนมากเกินไป อาจทำให้ผู้ผลิตไม่สามารถได้พื้นผิวที่เรียบเนียนสม่ำเสมอได้ เพลาที่เรียวบาง ปลอกผนังบาง และชิ้นส่วนที่มีเส้นผ่านศูนย์กลางเล็กนั้นมีความไวต่อแรงตัดเป็นพิเศษ และอาจเกิดรอยขีดข่วน รอยหยักเฉพาะจุด หรือการเปลี่ยนแปลงขนาดได้
ควรวางแผนการจับยึดชิ้นงานให้เหมาะสมกับเส้นผ่านศูนย์กลาง ความยาว ความหนาของผนัง และตำแหน่งการตัดเฉือนของชิ้นงาน เพลาที่เรียวอาจต้องใช้แท่นรองท้ายหรือวิธีการรองรับที่เหมาะสมอื่นๆ ปลอกที่มีผนังบางต้องใช้แรงจับยึดที่ควบคุมอย่างระมัดระวังเพื่อป้องกันการเสียรูป ปากจับชิ้นงาน ปากจับอ่อน และพื้นผิวกำหนดตำแหน่งควรสะอาดอยู่เสมอ เพื่อป้องกันไม่ให้เศษโลหะและสิ่งสกปรกส่งผลต่อความแม่นยำในการกำหนดตำแหน่ง
สภาพของแกนหมุนเครื่องจักร การสึกหรอของรางนำ การแข็งแรงของป้อมมีด และคุณภาพการบำรุงรักษา ล้วนส่งผลต่อผลลัพธ์ของการตัดเฉือน การตรวจสอบการทำงานของแกนหมุน ความแม่นยำของอุปกรณ์จับยึด และส่วนประกอบสำคัญของเครื่องจักรอย่างสม่ำเสมอ จะช่วยระบุแหล่งที่มาของการสั่นสะเทือน หากพบความโค้งงอเป็นประจำบนพื้นผิว ควรตรวจสอบเครื่องจักร เครื่องมือ การจัดวางอุปกรณ์จับยึดชิ้นงาน และพารามิเตอร์การตัด แทนที่จะพึ่งพาเพียงแค่การลดอัตราการป้อน
วิธีการปรับปรุงคุณภาพผิวงานกลึง CNC
การปรับปรุงคุณภาพผิวงานกลึง CNC ต้องอาศัยการวางแผนกระบวนการอย่างเป็นระบบ การเพิ่มประสิทธิภาพพารามิเตอร์การตัด การจัดการสารหล่อเย็น และลำดับการทำงาน วัสดุและรูปทรงของชิ้นส่วนที่แตกต่างกันต้องใช้กลยุทธ์การตัดเฉือนที่แตกต่างกัน กระบวนการตกแต่งผิวงานที่มีประสิทธิภาพควรเป็นไปตามข้อกำหนดในแบบร่าง ในขณะเดียวกันก็ลดการสั่นสะเทือน การเสียรูปจากความร้อน และการสึกหรอของเครื่องมือให้น้อยที่สุด
เพิ่มประสิทธิภาพกระบวนการขึ้นรูปหยาบและละเอียด
การกลึงหยาบและการกลึงละเอียดมีจุดประสงค์ในการผลิตที่แตกต่างกัน การกลึงหยาบเป็นการกำจัดวัสดุส่วนเกินอย่างมีประสิทธิภาพ ในขณะที่การกลึงละเอียดเป็นการทำให้ได้ขนาดและคุณภาพพื้นผิวที่ต้องการ หากการกำหนดค่าเผื่อการกลึงไม่เหมาะสม หรือชิ้นงานยังคงมีความเสี่ยงต่อการเสียรูปก่อนการกลึงละเอียด ความหยาบของพื้นผิวอาจไม่สม่ำเสมอ
- รักษาระยะเผื่อการตกแต่งที่เหมาะสม: ในระหว่างการกัดหยาบ ให้เหลือวัสดุไว้ในปริมาณที่เหมาะสมตามวัสดุของชิ้นงาน ขนาด และขั้นตอนการกัดต่อไป ระยะเผื่อมากเกินไปจะเพิ่มภาระในการกัดละเอียด ในขณะที่ระยะเผื่อไม่เพียงพออาจทำให้การตัดไม่เสถียรและส่งผลเสียต่อคุณภาพพื้นผิวและการควบคุมขนาด
- วางแผนลำดับการกลึง: สำหรับชิ้นส่วนกลึงที่มีขั้นบันได ร่อง รูภายใน และเกลียว ให้จัดเรียงการทำงานตามรูปทรงเรขาคณิตของชิ้นส่วน พื้นผิวที่ต้องการความเที่ยงตรงหรือความพอดีที่แม่นยำ ควรกลึงภายใต้สภาวะการวางตำแหน่งที่มั่นคง เพื่อลดข้อผิดพลาดที่เกิดจากการตั้งค่าซ้ำๆ
- ควบคุมแรงกดในการตกแต่งชิ้นงาน: ในระหว่างการตกแต่งชิ้นงาน ให้รักษาความต่อเนื่องและสภาวะการตัดให้คงที่ หลีกเลี่ยงการเข้าและออกจากชิ้นงานบ่อยครั้ง หรือการเปลี่ยนแปลงแรงกดในการตัดมากเกินไปที่เกิดจากระยะเผื่อที่ไม่สม่ำเสมอ สำหรับเพลาที่เรียวและชิ้นส่วนผนังบาง ให้ปรับการรองรับและลำดับการตัดเฉือนให้เหมาะสมเพื่อลดการเสียรูป
- หลีกเลี่ยงการดำเนินการเพิ่มเติมที่ไม่จำเป็น: หากใช้เครื่องมือที่เหมาะสมและปรับพารามิเตอร์การตัดให้เหมาะสมแล้ว สามารถทำให้ได้ความหยาบผิวตามที่กำหนด การขัดเงาหรือการตกแต่งเพิ่มเติมอาจไม่จำเป็น เมื่อฟังก์ชันของชิ้นส่วนต้องการผิวงานที่ละเอียดกว่า ให้เลือกวิธีการตกแต่งหรือการประมวลผลหลังการผลิตที่เหมาะสมตามข้อกำหนดในแบบร่าง
การแยกขั้นตอนการขึ้นรูปหยาบและขั้นตอนการขึ้นรูปละเอียดออกจากกันอย่างชัดเจน จะช่วยเพิ่มเสถียรภาพของกระบวนการและป้องกันค่าใช้จ่ายที่ไม่จำเป็นซึ่งเกิดจากการแก้ไขปัญหาในขั้นตอนก่อนหน้า
ใช้สารหล่อเย็นและสารหล่อลื่นอย่างมีประสิทธิภาพ
ความร้อนที่เกิดขึ้นระหว่างการตัดส่งผลต่อการสึกหรอของเครื่องมือ ความคงตัวของขนาดชิ้นงาน และสภาพพื้นผิว การระบายความร้อนและการหล่อลื่นที่เหมาะสมสามารถลดอุณหภูมิในบริเวณการตัด ปรับปรุงการระบายเศษวัสดุ และลดแรงเสียดทานระหว่างเครื่องมือกับชิ้นงานภายใต้สภาวะที่เหมาะสม อย่างไรก็ตาม วิธีการระบายความร้อนต้องเหมาะสมกับวัสดุ เครื่องมือ และพารามิเตอร์การตัดเฉือน การเพิ่มปริมาณการไหลของสารหล่อเย็นเพียงอย่างเดียวไม่ได้รับประกันว่าจะได้พื้นผิวที่ดีขึ้นเสมอไป
- รักษาระดับการจ่ายน้ำหล่อเย็นให้คงที่: สำหรับงานที่ต้องการน้ำหล่อเย็น ตรวจสอบให้แน่ใจว่าน้ำหล่อเย็นไปถึงบริเวณตัดได้อย่างมีประสิทธิภาพ การวางตำแหน่งน้ำหล่อเย็นที่ไม่เหมาะสมหรือการไหลที่ไม่สม่ำเสมออาจทำให้เกิดการเปลี่ยนแปลงอุณหภูมิเฉพาะจุด ซึ่งส่งผลต่ออายุการใช้งานของเครื่องมือและความสม่ำเสมอในการตัดเฉือน
- รักษาความสะอาดของน้ำหล่อเย็น: เศษโลหะ สิ่งปนเปื้อน และคราบน้ำมันในน้ำหล่อเย็นอาจส่งผลต่อสภาวะการตัดเฉือนและเพิ่มความเสี่ยงต่อการเกิดรอยขีดข่วนบนพื้นผิว บำรุงรักษาระบบกรองและตรวจสอบสภาพน้ำหล่อเย็นอย่างสม่ำเสมอเพื่อสนับสนุนการผลิตที่มีเสถียรภาพ
- ปรับวิธีการระบายความร้อนให้เหมาะสมกับวัสดุ: โลหะผสมอะลูมิเนียม สแตนเลส และโลหะผสมไทเทเนียม มีคุณสมบัติการตัดที่แตกต่างกัน เลือกวิธีการระบายความร้อนตามคำแนะนำของผู้ผลิตเครื่องมือและสภาวะการทำงาน การทำงานบางอย่างขึ้นอยู่กับการระบายเศษวัสดุและการจัดการความร้อนที่มีประสิทธิภาพมากกว่าการเพิ่มปริมาณสารหล่อเย็นเพียงอย่างเดียว
- ป้องกันผลกระทบจากความร้อนต่อขนาด: สำหรับชิ้นส่วนที่มีความคลาดเคลื่อนต่ำ ให้ตรวจสอบการเพิ่มขึ้นของอุณหภูมิในระหว่างการตัดเฉือนอย่างต่อเนื่อง เมื่อจำเป็น ให้ปรับเวลาการทำงาน สภาพการระบายความร้อน และขั้นตอนการตรวจสอบ เพื่อลดอิทธิพลของการเปลี่ยนแปลงอุณหภูมิที่มีต่อการวัดขนาด
การจัดการสารหล่อเย็นควรบูรณาการเข้ากับการบำรุงรักษาอุปกรณ์และเอกสารกระบวนการผลิต สภาวะการหล่อเย็นที่คงที่ช่วยลดการสึกหรอของเครื่องมือที่ผิดปกติและข้อบกพร่องบนพื้นผิว ในขณะเดียวกันก็ช่วยปรับปรุงความสม่ำเสมอของคุณภาพในระหว่างการผลิตอย่างต่อเนื่อง
ควบคุมรอยขรุขระ รอยขีดข่วน และเศษโลหะที่หลงเหลืออยู่
ตำหนิบนพื้นผิวไม่ได้เกิดจากพารามิเตอร์การตัดเสมอไป รอยขรุขระ รอยขีดข่วน รอยจากการจับยึด และความเสียหายจากการขนส่งก็อาจส่งผลต่อรูปลักษณ์ การประกอบ และการยอมรับขั้นสุดท้ายได้เช่นกัน ดังนั้น ชิ้นส่วนที่ผ่านการกลึงอย่างแม่นยำจึงจำเป็นต้องมีมาตรการป้องกันที่เหมาะสมตลอดกระบวนการผลิต การทำความสะอาด การตรวจสอบ และการบรรจุหีบห่อ
ครีบคมมักเกิดขึ้นที่ขอบชิ้นส่วน ทางออกของร่อง และบริเวณที่ตัดออก สามารถควบคุมได้โดยการปรับเส้นทางการเคลื่อนที่ของเครื่องมือ ปรับพารามิเตอร์การตัด และใช้กระบวนการลบครีบคมที่เหมาะสม สำหรับชิ้นส่วนที่มีช่องเปิดขนาดเล็กหรือขอบที่ซับซ้อน ให้กำหนดขนาดการลบมุมที่ยอมรับได้และขีดจำกัดของครีบคมเพื่อป้องกันไม่ให้การลบครีบคมทำลายส่วนสำคัญของชิ้นส่วน
รอยขีดข่วนจากเศษโลหะอาจเกิดขึ้นได้ระหว่างการกลึงหรือระหว่างการจัดการ การทำความสะอาด และการเคลื่อนย้ายชิ้นส่วน การกำจัดเศษโลหะออกจากชิ้นงานและอุปกรณ์จับยึดอย่างรวดเร็ว การใช้เครื่องมือทำความสะอาดที่เหมาะสม และการป้องกันไม่ให้ชิ้นส่วนโลหะชนกันสามารถลดรอยขีดข่วนที่ไม่พึงประสงค์ได้ ผลิตภัณฑ์ที่มีข้อกำหนดด้านรูปลักษณ์ที่เข้มงวดอาจต้องใช้แผ่นกั้นป้องกันหรือบรรจุภัณฑ์ที่เหมาะสมเพื่อป้องกันความเสียหายระหว่างการขนส่ง
หากชิ้นส่วนใดต้องการการชุบอะโนไดซ์ การชุบด้วยไฟฟ้า หรือการปรับสภาพพื้นผิวแบบอื่น ให้ตรวจสอบความสัมพันธ์ระหว่างความหยาบของพื้นผิวที่ต้องการกับกระบวนการตกแต่งพื้นผิวก่อนเริ่มการกลึง การปรับสภาพพื้นผิวบางอย่างไม่สามารถกำจัดรอยขีดข่วนลึกหรือรอยเครื่องมือที่เห็นได้ชัดได้ ดังนั้นสภาพพื้นผิวที่ต้องการอาจต้องได้รับการปรับให้เหมาะสมในขั้นตอนการผลิตก่อนหน้านี้
การตรวจสอบความหยาบผิวและการจัดการคุณภาพงานกลึง CNC
กระบวนการผลิตที่เหมาะสมจะต้องได้รับการตรวจสอบผ่านการตรวจสอบด้วยสายตา สำหรับชิ้นส่วนที่มีความแม่นยำสูงและมีข้อกำหนดด้านพื้นผิวที่เข้มงวด การตรวจสอบด้วยสายตาเพียงอย่างเดียวไม่สามารถระบุได้อย่างแม่นยำว่าความหยาบผิวเป็นไปตามข้อกำหนดในแบบหรือไม่ การเลือกอุปกรณ์วัดที่เหมาะสม การกำหนดตำแหน่งการตรวจสอบ และการควบคุมกระบวนการอย่างสม่ำเสมอ จะช่วยประเมินผลการผลิตได้อย่างน่าเชื่อถือและป้องกันไม่ให้ชิ้นส่วนที่ไม่ได้มาตรฐานเข้าสู่ขั้นตอนการประกอบ
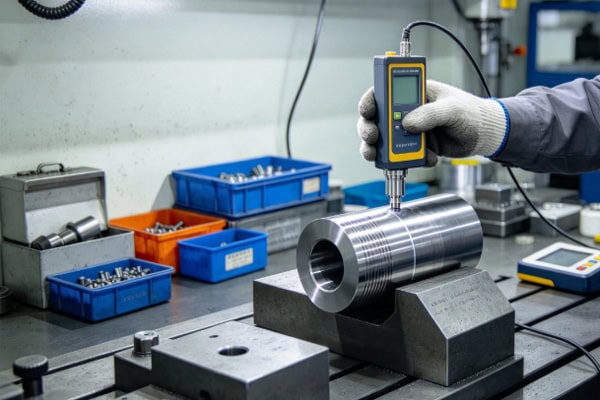
เลือกวิธีการวัดความหยาบผิวที่เหมาะสม
ควรเลือกวิธีการตรวจสอบตามรูปทรงเรขาคณิตของชิ้นส่วน ตำแหน่งบนพื้นผิว พารามิเตอร์ในแบบร่าง และเกณฑ์การยอมรับ วิธีการทั่วไป ได้แก่ เครื่องวัดโปรไฟล์แบบสัมผัสที่ใช้วัดโปรไฟล์พื้นผิว และอุปกรณ์วัดทางแสงสำหรับการวิเคราะห์พื้นผิวตามความเหมาะสม
- เครื่องทดสอบความหยาบผิวแบบสัมผัส: หัววัดจะเคลื่อนที่ไปตามเส้นทางการวัดที่กำหนดเพื่อเก็บข้อมูลลักษณะพื้นผิวและคำนวณค่าความหยาบ เลือกทิศทางการวัด ความยาวในการประเมิน และความยาวคลื่นตัดที่ถูกต้อง และตรวจสอบให้แน่ใจว่าชิ้นงานสะอาดและวางอยู่ในตำแหน่งที่มั่นคง
- อุปกรณ์วัดด้วยแสง: สำหรับโครงสร้างขนาดเล็กบางประเภท พื้นผิวพิเศษ หรือตำแหน่งที่ไม่เหมาะสมสำหรับการวัดแบบสัมผัส อาจพิจารณาใช้วิธีการทางแสงได้ ก่อนใช้งาน โปรดตรวจสอบความสามารถในการวัด ช่วงการใช้งาน และความเข้ากันได้กับข้อกำหนดการยอมรับในแบบร่างของอุปกรณ์
- กำหนดมาตรฐานเงื่อนไขการวัด: ตำแหน่ง ทิศทาง และสภาพของชิ้นงานที่วัดได้นั้นสามารถส่งผลต่อผลลัพธ์ได้ สำหรับพื้นผิวกลึงทรงกระบอก ให้กำหนดทิศทางการวัดตามมาตรฐานที่เกี่ยวข้องและข้อกำหนดในแบบแปลน และใช้ตำแหน่งการวัดที่สามารถทำซ้ำได้
- ปรับเทียบและบำรุงรักษาอุปกรณ์: เครื่องมือวัดจำเป็นต้องได้รับการปรับเทียบและบำรุงรักษาอย่างสม่ำเสมอ หัววัดที่สึกหรอ สภาพอุปกรณ์ที่ผิดปกติ หรือขั้นตอนการใช้งานที่ไม่สม่ำเสมอ อาจทำให้เกิดข้อผิดพลาดในการวัดและการประเมินคุณภาพที่ไม่น่าเชื่อถือ
ผลการตรวจสอบควรนำไปเปรียบเทียบกับค่าพารามิเตอร์และมาตรฐานที่เกี่ยวข้องซึ่งระบุไว้ในแบบเขียนทางวิศวกรรม หากแบบเขียนระบุค่า Ra, Rz หรือพารามิเตอร์อื่น ๆ ให้ตรวจสอบตามข้อกำหนดนั้น แทนที่จะถือว่าค่าพารามิเตอร์ความหยาบผิวที่แตกต่างกันสามารถใช้แทนกันได้
จัดตั้งระบบการตรวจสอบชิ้นงานตัวอย่างแรกและการติดตามกระบวนการผลิต
การจัดการคุณภาพที่สม่ำเสมอควรครอบคลุมตั้งแต่การอนุมัติชิ้นงานตัวอย่างแรก การตรวจสอบระหว่างกระบวนการ และการยอมรับขั้นสุดท้าย การตรวจสอบชิ้นงานตัวอย่างแรกจะตรวจสอบว่าโปรแกรม เครื่องมือ วิธีการจับยึดชิ้นงาน และพารามิเตอร์การตัดตรงตามข้อกำหนดหรือไม่ การตรวจสอบระหว่างกระบวนการช่วยระบุปัญหาที่เกิดจากการสึกหรอของเครื่องมือ การเปลี่ยนแปลงสภาพเครื่องจักร หรือความแปรปรวนของสภาวะการตัดเฉือน
- การอนุมัติชิ้นงานตัวอย่างแรก: ก่อนเริ่มการผลิตจำนวนมาก ให้ตรวจสอบขนาดที่สำคัญ ความหยาบของพื้นผิว เกลียว และความคลาดเคลื่อนทางเรขาคณิตที่เกี่ยวข้อง เมื่อผลลัพธ์เป็นไปตามข้อกำหนดแล้ว ให้ดำเนินการผลิตโดยใช้กระบวนการที่ได้รับการตรวจสอบแล้ว
- การสุ่มตัวอย่างระหว่างกระบวนการผลิต: กำหนดความถี่ในการสุ่มตัวอย่างโดยพิจารณาจากปริมาณการสั่งซื้อ ความเสี่ยงของชิ้นส่วน และข้อกำหนดด้านคุณภาพ สำหรับชิ้นส่วนที่ไวต่อการสึกหรอของเครื่องมือหรือต้องการคุณภาพพื้นผิวที่เข้มงวด ให้ตรวจสอบการเปลี่ยนแปลงของความหยาบอย่างใกล้ชิดและลดช่วงเวลาการตรวจสอบลงเมื่อจำเป็น
- การตรวจสอบย้อนกลับของข้อบกพร่อง: เมื่อคุณภาพพื้นผิวไม่เป็นไปตามข้อกำหนด ให้บันทึกหมายเลขชุดชิ้นส่วน สภาพเครื่องจักร การใช้งานเครื่องมือ และพารามิเตอร์การตัดเฉือน การตรวจสอบสาเหตุที่แท้จริงและดำเนินการแก้ไขจะช่วยป้องกันข้อบกพร่องที่เกิดขึ้นซ้ำ
- รักษาบันทึกคุณภาพ: สำหรับชิ้นส่วนที่ต้องการการส่งมอบเป็นชุดอย่างสม่ำเสมอ ให้เก็บรักษาข้อมูลการตรวจสอบที่เกี่ยวข้อง การปรับปรุงกระบวนการ และบันทึกการแก้ไขปัญหา บันทึกเหล่านี้ช่วยให้สามารถตรวจสอบย้อนกลับได้และช่วยตรวจสอบคุณภาพในการสั่งซื้อในอนาคต
การผสานการตรวจสอบความหยาบผิวเข้ากับข้อมูลกระบวนการผลิตทำให้สามารถตรวจจับแนวโน้มคุณภาพได้ตั้งแต่เนิ่นๆ และลดของเสียและค่าใช้จ่ายในการแก้ไขงานในแต่ละรอบการผลิตได้ง่ายขึ้น
เลือกซัพพลายเออร์เครื่องกลึง CNC ที่มีความแม่นยำสูงและน่าเชื่อถือ
สำหรับธุรกิจที่ว่าจ้างการกลึงชิ้นงานที่มีความแม่นยำสูงจากภายนอก ความสามารถของอุปกรณ์ ประสบการณ์ในกระบวนการผลิต และขั้นตอนการจัดการคุณภาพของซัพพลายเออร์นั้นส่งผลโดยตรงต่อผิวชิ้นงานสุดท้าย การตัดสินใจซื้อควรพิจารณามากกว่าแค่ราคาต่อหน่วย สิ่งสำคัญคือต้องตรวจสอบให้แน่ใจว่าซัพพลายเออร์มีขีดความสามารถในการกลึงและตรวจสอบที่จำเป็นเพื่อให้ตรงตามข้อกำหนดในแบบร่างด้วย
ในการประเมินซัพพลายเออร์ ให้ตรวจสอบว่าพวกเขามีเครื่องกลึง CNC ที่เหมาะสมกับวัสดุและรูปทรงชิ้นส่วนเป้าหมายหรือไม่ พวกเขาสามารถพัฒนาเครื่องมือและพารามิเตอร์การตัดที่เหมาะสมได้หรือไม่ และพวกเขามีอุปกรณ์วัดความหยาบผิวที่เหมาะสมหรือไม่ สำหรับชิ้นส่วนที่ต้องการความแม่นยำสูง ให้ยืนยันว่าซัพพลายเออร์เข้าใจขนาด ค่าความคลาดเคลื่อน และข้อกำหนดด้านความเรียบของพื้นผิวที่ระบุไว้ และสามารถจัดหาบันทึกการตรวจสอบตามที่ตกลงกันไว้ได้
เมื่อขอใบเสนอราคา โปรดแนบแบบเขียนทางวิศวกรรมที่สมบูรณ์ เกรดวัสดุ ค่าความหยาบผิว ข้อกำหนดด้านความคลาดเคลื่อน ปริมาณการสั่งซื้อ และตารางการส่งมอบ หากผลิตภัณฑ์ต้องการการปรับสภาพพื้นผิว มาตรฐานการลบคม หรือรายงานการตรวจสอบเฉพาะ โปรดแจ้งข้อกำหนดเหล่านี้ล่วงหน้า ข้อมูลทางเทคนิคที่ชัดเจนจะช่วยให้ผู้จำหน่ายสามารถประเมินความเป็นไปได้ของกระบวนการและลดข้อผิดพลาดในการเสนอราคาและการเปลี่ยนแปลงที่ตามมา
คุณภาพพื้นผิวการกลึง CNC ที่สม่ำเสมอขึ้นอยู่กับพารามิเตอร์การตัดที่เหมาะสม เครื่องมือที่เหมาะสม การจับยึดชิ้นงานที่เชื่อถือได้ การระบายความร้อนและการหล่อลื่นที่มีประสิทธิภาพ และขั้นตอนการตรวจสอบที่เป็นมาตรฐาน การเพิ่มประสิทธิภาพขั้นตอนการตกแต่ง การลดการสั่นสะเทือน การควบคุมการสึกหรอของเครื่องมือ และการวัดความหยาบของพื้นผิวอย่างสม่ำเสมอ สามารถปรับปรุงความสม่ำเสมอและความน่าเชื่อถือของชิ้นส่วนที่มีความแม่นยำได้ สำหรับโครงการกลึงแบบกำหนดเอง ข้อกำหนดในแบบร่างที่ชัดเจนและซัพพลายเออร์ที่มีกระบวนการและคุณภาพการควบคุมที่ได้รับการพิสูจน์แล้ว จะช่วยสร้างสมดุลระหว่างความแม่นยำในการกลึง ตารางการส่งมอบ และต้นทุนการผลิต