
แกลเลอรีสีมาตรฐานของ TiRapid
สีเคลือบของ TiRapid
ระบบเสนอราคาออนไลน์ของ TiRapid ช่วยให้ผู้ใช้สามารถปรับแต่งวัสดุ คุณสมบัติ การตกแต่งพื้นผิว และหมายเหตุโครงการสำหรับชิ้นส่วนที่ผลิตตามสั่งได้ เรามีตัวเลือกการตกแต่งมาตรฐานที่หลากหลายในหลายกระบวนการ พร้อมการสนับสนุนที่ชัดเจนสำหรับความต้องการด้านรูปลักษณ์และการใช้งานที่แตกต่างกัน สำหรับโครงการที่ต้องการความยืดหยุ่นมากขึ้น สามารถจัดเตรียมการตกแต่งหลายแบบได้ตามข้อกำหนดของชิ้นส่วน ทำให้TiRapidเป็นโซลูชันแบบครบวงจรที่สะดวกสบายสำหรับทั้งการผลิตและการตกแต่ง
หากต้องการตัวเลือกการตกแต่งหรือการประมวลผลหลังการผลิตเฉพาะอย่าง แต่ไม่ปรากฏในหน้าใบเสนอราคา TiRapid ก็ยังสามารถช่วยเหลือได้ ผู้ใช้สามารถติดต่อทีมงานของเราโดยตรง หรือเลือกตัวเลือกการตกแต่ง "อื่นๆ" ในระหว่างขั้นตอนการขอใบเสนอราคาเพื่ออธิบายข้อกำหนดพิเศษและขอให้ตรวจสอบเพิ่มเติม
สีเคลือบยอดนิยมสำหรับโลหะ
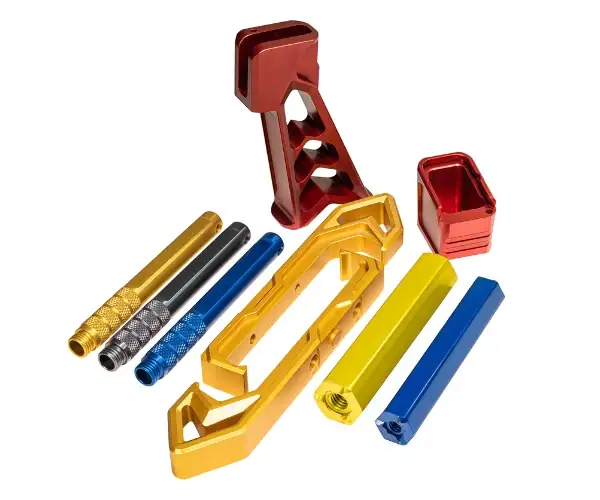
Standard
ชิ้นส่วนจะถูกจัดส่งในสภาพที่ทำความสะอาดและลบคมแล้ว โดยไม่มีการเคลือบผิวเพิ่มเติมใดๆ ตัวเลือกนี้เหมาะสำหรับกรณีที่ไม่ต้องการการตกแต่งหรือการป้องกันใดๆ และชิ้นส่วนจะคงอยู่ในสภาพที่ผ่านการกลึงมาแล้ว
การชุบอะโนไดซ์ชนิดที่ II
การชุบอะโนไดซ์แบบ Type II ช่วยเพิ่มความต้านทานการกัดกร่อนและยังสามารถใช้เป็นฐานสำหรับทาสีหรือเคลือบผิวรองอื่นๆ ได้ ความหนาของชั้นเคลือบโดยทั่วไปอยู่ระหว่าง 0.0002 นิ้วถึง 0.0012 นิ้ว และโดยทั่วไปเป็นไปตามมาตรฐาน MIL-A-8625 / MIL-PRF-8625 Type II, Class 2
การชุบอะโนไดซ์สีใช้สีย้อมเพื่อเปลี่ยนลักษณะของพื้นผิวชิ้นส่วน เนื่องจากความแปรปรวนของกระบวนการ สีที่ได้จากการชุบอะโนไดซ์จึงไม่สามารถตรงกับมาตรฐาน Pantone หรือ RAL ที่เฉพาะเจาะจงได้ นอกจากนี้ การเคลือบอะโนไดซ์ประเภท II อาจสึกหรอไปตามกาลเวลาและอาจค่อยๆ ซีดจางหรือเปลี่ยนสีเมื่อสัมผัสกับแสงแดดโดยตรงเป็นเวลานาน
อโนไดซ์แบบแข็งชนิดที่ 3
การชุบอะโนไดซ์แบบแข็งชนิดที่ 3 สร้างชั้นเคลือบที่หนาและทนทานต่อการสึกหรอมากกว่าการชุบอะโนไดซ์แบบมาตรฐาน โดยทั่วไปจะเลือกใช้เมื่อต้องการความทนทานและการปกป้องพื้นผิวที่เพิ่มขึ้น และยังสามารถใช้เป็นฐานสำหรับสีหรือวัสดุตกแต่งอื่นๆ ได้ ความหนาของชั้นเคลือบโดยทั่วไปอยู่ที่ประมาณ 0.002 นิ้ว และโดยทั่วไปเป็นไปตามมาตรฐาน MIL-A-8625 / MIL-PRF-8625 ชนิดที่ 3 คลาส 1 หรือคลาส 2
เนื่องจากชั้นเคลือบมีความหนามากกว่า สีที่ได้จึงมักดูเข้มกว่าการชุบอะโนไดซ์แบบมาตรฐาน แม้แต่การชุบอะโนไดซ์แบบใสหรือไม่มีสีก็อาจทำให้พื้นผิวชิ้นส่วนดูเข้มขึ้นได้ ขึ้นอยู่กับโลหะผสม สภาพพื้นผิว และตัวแปรในกระบวนการผลิต ลักษณะที่ปรากฏตามธรรมชาติอาจมีตั้งแต่สีเทาอ่อนไปจนถึงสีเทาเข้มหรือสีน้ำตาล เช่นเดียวกับการชุบอะโนไดซ์แบบอื่นๆ การจับคู่สี Pantone หรือ RAL อย่างแม่นยำนั้นเป็นไปไม่ได้
การแปลงโครเมต (เคมีฟิล์ม)
การเคลือบผิวด้วยโครเมต หรือที่เรียกว่าเคมีฟิล์ม ช่วยเพิ่มความต้านทานการกัดกร่อนในขณะที่ยังคงรักษาการนำไฟฟ้าของพื้นผิว ทำให้เป็นตัวเลือกที่นิยมใช้สำหรับชิ้นส่วนที่ต้องการประสิทธิภาพทางไฟฟ้าด้วย นอกจากนี้ยังสามารถใช้เป็นฐานรองสำหรับการทาสีได้ การเคลือบผิวนี้เพิ่มความหนาเพียงเล็กน้อย โดยปกติประมาณ 0.00001 นิ้ว ถึง 0.00004 นิ้ว และโดยทั่วไปเป็นไปตามมาตรฐาน MIL-DTL-5541 ประเภท I หรือ II, Class 1A หรือ Class 3 ขึ้นอยู่กับข้อกำหนด หากต้องการข้อกำหนดอื่นๆ เช่น MIL-DTL-81706 ควรระบุไว้อย่างชัดเจนในแบบร่างชิ้นส่วน
การเคลือบโครเมตแบบที่ 1 ประกอบด้วยโครเมียมเฮกซาวาเลนต์ และโดยทั่วไปจะทำให้ชิ้นส่วนมีสีทองหรือสีน้ำตาล ส่วนแบบที่ 2 ไม่ประกอบด้วยโครเมียมเฮกซาวาเลนต์ และโดยทั่วไปจะมีลักษณะใส จึงมีผลกระทบต่อสีพื้นผิวเดิมน้อยมาก
ผงเคลือบผิว
การเคลือบด้วยผงสีให้ผิวเคลือบที่ต่อเนื่อง ทนทาน และปกป้องชิ้นงาน โดยการใช้ผงสีแห้งเคลือบลงบนพื้นผิวชิ้นงานอย่างสม่ำเสมอ แล้วอบด้วยความร้อน วิธีนี้มักใช้เมื่อต้องการทั้งการปกป้องพื้นผิวและรูปลักษณ์ที่สวยงาม ความหนาของการเคลือบโดยทั่วไปอยู่ระหว่าง 0.006 นิ้วถึง 0.012 นิ้ว และโดยทั่วไปเป็นไปตามมาตรฐาน ASTM D7803 รวมถึงข้อกำหนด MIL และ FDE ต่างๆ
การเคลือบสีฝุ่นมีให้เลือกหลากหลายสีและระดับความเงา ทำให้เหมาะสำหรับทั้งการใช้งานและเพื่อความสวยงาม มักเลือกใช้กับชิ้นส่วนโลหะที่ต้องการความทนทานที่ดีขึ้น การปกคลุมพื้นผิวที่ดีกว่า และรูปลักษณ์ที่สวยงามยิ่งขึ้น
เรามีบริการตกแต่งผิวโลหะแบบอื่นๆ เพิ่มเติม
ออกไซด์ดำ
ออกไซด์สีดำเป็นสารเคลือบแปลงสภาพที่ใช้กับโลหะเหล็ก เช่น เหล็กกล้าและเหล็กกล้าไร้สนิม มันทำให้พื้นผิวด้านนอกของวัสดุมีสีเข้มขึ้น และมักถูกเลือกใช้เพื่อลดแสงสะท้อนและปรับปรุงรูปลักษณ์ นอกจากนี้ยังสามารถเพิ่มความต้านทานการกัดกร่อนได้เล็กน้อยโดยมีผลกระทบต่อขนาดของชิ้นส่วนน้อยที่สุด
ไม่มีไฟฟ้า
การขัดเงาด้วยไฟฟ้าเป็นกระบวนการตกแต่งผิวด้วยไฟฟ้าเคมีที่ใช้ในการทำให้พื้นผิวโลหะเรียบและเงางาม โดยเฉพาะอย่างยิ่งสแตนเลส ช่วยปรับปรุงรูปลักษณ์และลดความเสี่ยงของการกัดกร่อนโดยการกำจัดชั้นผิวบางๆ ออกไป โดยทั่วไปแล้วจะมีการกำจัดวัสดุออกไปประมาณ 0.0001 นิ้วถึง 0.0025 นิ้ว และกระบวนการนี้โดยทั่วไปเป็นไปตามมาตรฐาน ASTM B912-02
การรักษาความร้อน
การอบชุบด้วยความร้อนใช้เพื่อปรับปรุงคุณสมบัติทางกลของชิ้นส่วนโลหะ ขึ้นอยู่กับวัสดุและการใช้งาน อาจรวมถึงการอบชุบด้วยความร้อน การอบอ่อน การลดความเค้น หรือกระบวนการทางความร้อนอื่นๆ ควรระบุการอบชุบที่ต้องการในส่วนหมายเหตุหรือในแบบร่างที่ส่งมา มาตรฐานที่เกี่ยวข้องอาจรวมถึง ASTM B917 สำหรับโลหะผสมอะลูมิเนียม และ AMS-H-6875 / AMS 2759 สำหรับเหล็กกล้า
ทู่
การพาสซิเวชันเป็นกระบวนการทางเคมีใสที่ใช้เป็นหลักสำหรับเหล็กกล้าไร้สนิมซีรีส์ 200, 300 และเหล็กกล้าไร้สนิมทนการกัดกร่อนที่ผ่านการชุบแข็งแบบตกตะกอน กระบวนการนี้จะกำจัดเหล็กอิสระออกจากพื้นผิวเพื่อเพิ่มความทนทานต่อการกัดกร่อนโดยไม่ทำให้ขนาดเปลี่ยนแปลงอย่างเห็นได้ชัด ความหนาของชั้นเคลือบนั้นบางมาก โดยทั่วไปประมาณ 0.0000001 นิ้ว และอาจเป็นไปตามมาตรฐานต่างๆ เช่น ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 หรือ AMS 2700
การชุบนิกเกิลด้วยไฟฟ้า
การชุบนิกเกิลแบบไม่ใช้ไฟฟ้าเป็นการเคลือบนิกเกิลอย่างสม่ำเสมอทั่วพื้นผิวชิ้นส่วน รวมถึงรูปทรงที่ซับซ้อนหรือไม่สม่ำเสมอ โดยทั่วไปใช้เพื่อเพิ่มความต้านทานการกัดกร่อน ความต้านทานการเกิดออกซิเดชัน และประสิทธิภาพการสึกหรอ พื้นผิวที่เคลือบแล้วมักจะดูสว่างและสม่ำเสมอกว่า ความหนาของการเคลือบโดยทั่วไปเริ่มต้นที่ 0.0001 นิ้ว และอาจเป็นไปตามมาตรฐาน ASTM B733, Type IV, SC1, Class 1 โดยค่าเริ่มต้น หรือ AMS 2404 เมื่อระบุไว้ สำหรับข้อกำหนดการชุบนิกเกิลอื่นๆ สามารถเลือกตัวเลือก "อื่นๆ" เพื่อตรวจสอบด้วยตนเองได้
การชุบทอง
การชุบทองให้ความต้านทานการกัดกร่อนและการหมองคล้ำสูง พร้อมทั้งความต้านทานการสัมผัสต่ำ การนำไฟฟ้าที่ดีเยี่ยม และความสามารถในการบัดกรีที่ดี มักใช้ในงานไฟฟ้าและงานประสิทธิภาพสูงที่ความน่าเชื่อถือของพื้นผิวมีความสำคัญ ในทางสายตา การชุบทองทำให้ชิ้นส่วนมีลักษณะเป็นสีทอง โดยทั่วไปแล้วข้อกำหนดมาตรฐานคือ MIL-G-45204 และ ASTM B488 โดยมีความหนาโดยทั่วไปตั้งแต่ 0.00002 นิ้ว ถึง 0.00005 นิ้ว การชุบทองที่หนากว่า 0.00005 นิ้ว มักต้องมีการเสนอราคาและตรวจสอบด้วยตนเอง
การชุบเงิน
การชุบเงินเป็นกระบวนการชุบด้วยไฟฟ้าที่ให้การนำไฟฟ้าสูงมากและบัดกรีได้ดี นอกจากนี้ยังช่วยป้องกันการกัดกร่อน แม้ว่าพื้นผิวอาจหมองลงได้เมื่อเวลาผ่านไป การชุบนี้ทำให้ชิ้นส่วนมีลักษณะเป็นสีเงินและนิยมใช้ในงานที่ต้องการการนำไฟฟ้า ความหนาของชั้นเคลือบโดยทั่วไปอยู่ระหว่าง 0.00002 นิ้วถึง 0.0003 นิ้ว และกระบวนการโดยทั่วไปเป็นไปตามมาตรฐาน AMS QQ-S-365D
ชุบสังกะสี
การชุบสังกะสีเป็นวิธีการที่ใช้กันทั่วไปกับเหล็กกล้าคาร์บอนและโลหะผสมอื่นๆ ที่มีแนวโน้มเป็นสนิม เพื่อเพิ่มความต้านทานการกัดกร่อน เป็นการเคลือบโลหะที่เป็นตัวนำไฟฟ้า และมักถูกเลือกใช้เป็นมาตรฐานการเคลือบป้องกันสำหรับชิ้นส่วนเหล็ก โดยทั่วไปการชุบสังกะสีเป็นไปตามมาตรฐาน ASTM B633-15 Service Class 1 (SC1) โดยมีความหนาของการเคลือบโดยทั่วไปประมาณ 0.0002 นิ้ว ลักษณะที่ได้มักจะเป็นสีเงินเงาเล็กน้อย
สื่อต่างๆ ล่มสลาย
การขัดเงาแบบหมุนเหวี่ยง (Media tumbling) เป็นกระบวนการขัดเงาแบบเป็นชุดที่ใช้ตัวกลางสั่นสะเทือนเพื่อขจัดเสี้ยน ลดความคมของขอบ และปรับปรุงความสม่ำเสมอของพื้นผิวโดยรวม นอกจากนี้ยังสามารถลดร่องรอยจากการผลิตที่มองเห็นได้บนพื้นผิวภายนอก ทำให้ได้รูปลักษณ์ที่สะอาดและสม่ำเสมอยิ่งขึ้น ชิ้นส่วนที่มีขนาดใหญ่กว่า 8 นิ้ว อาจต้องได้รับการตรวจสอบด้วยมืออีกครั้ง ขึ้นอยู่กับรูปทรงและสภาพการจัดการ
ผงเคลือบผิว
การเคลือบสีฝุ่นสร้างผิวเคลือบป้องกันอย่างต่อเนื่องโดยการใช้ผงแห้งโรยให้ทั่วพื้นผิวชิ้นงานอย่างสม่ำเสมอและอบด้วยความร้อน วิธีนี้ใช้กันอย่างแพร่หลายเมื่อความทนทานและรูปลักษณ์มีความสำคัญ ความหนาของการเคลือบโดยทั่วไปอยู่ที่ประมาณ 0.006 นิ้วถึง 0.012 นิ้ว และผิวเคลือบโดยทั่วไปเป็นไปตามมาตรฐาน ASTM D7803 รวมถึงข้อกำหนด MIL และ FDE ต่างๆ มีสีและระดับความเงาให้เลือกมากมาย สามารถดูตัวเลือกการเคลือบสีฝุ่นเพิ่มเติมได้ในแกลเลอรีการเคลือบสีฝุ่นของเรา
การทาสีแบบเปียก
การทาสีแบบเปียกเป็นการเคลือบผิวที่ต่อเนื่องและให้การปกป้องโดยใช้สีเหลวที่พ่นหรือทาด้วยมือ อาจใช้สีสูตรน้ำหรือสีสูตรตัวทำละลายก็ได้ ขึ้นอยู่กับการใช้งาน การเคลือบผิวแบบนี้มักถูกเลือกใช้เมื่อต้องการปรับแต่งสี รูปลักษณ์ หรือเพิ่มการปกป้องพื้นผิว
การตกแต่งแบบกำหนดเองอื่นๆ
สำหรับโครงการที่ต้องการการตกแต่งพิเศษนอกเหนือจากตัวเลือกมาตรฐาน เราสามารถจัดบริการตกแต่งแบบกำหนดเองได้ ขึ้นอยู่กับกระบวนการและข้อกำหนดของชิ้นส่วน ซึ่งอาจรวมถึงการเคลือบป้องกัน การตกแต่ง หรือการเคลือบเฉพาะการใช้งาน หากการตกแต่งที่ต้องการไม่มีอยู่ในรายการ สามารถระบุได้ผ่านตัวเลือกการตกแต่ง "อื่นๆ" เพื่อขอรับการตรวจสอบและใบเสนอราคาเพิ่มเติม
นอกจากนี้ TiRapid ยังสามารถรองรับความต้องการด้านการตกแต่งพื้นผิวแบบกำหนดเองได้หลากหลายรูปแบบผ่านระบบเสนอราคาออนไลน์ โดยเลือก “อื่นๆ” จากเมนูแบบดรอปดาวน์สำหรับการตกแต่งพื้นผิว ตัวเลือกนี้ช่วยให้ลูกค้าสามารถขอโซลูชันการตกแต่งพื้นผิวเพิ่มเติม นอกเหนือจากบริการมาตรฐานของเรา การตกแต่งพื้นผิวแบบกำหนดเองทั่วไปและบริการที่เกี่ยวข้อง ได้แก่:
- การชุบดีบุก
- การชุบทองแดง
- ไพรเมอร์สำหรับยึดติด / BR-127 / CARC
- สารหล่อลื่นฟิล์มบาง
- สารเคลือบซิงค์ฟอสเฟต
- บริการทำความสะอาดแบบแม่นยำ / อัลตราโซนิก / ออกซิเจน
- การตรวจสอบอนุภาคแม่เหล็ก
- การตรวจสอบด้วยสารเรืองแสงแทรกซึม
- การตรวจสอบด้วยคลื่นเสียง
- การชุบแคดเมียม
- ชุบฮาร์ดโครม
- การปิดบังขั้นสุดท้าย
- และอื่นๆ อีกมากมาย
ดูตัวอย่างเพิ่มเติมของงานตกแต่งพื้นผิวโลหะของเรา
พื้นผิวการพิมพ์ 3 มิติยอดนิยม
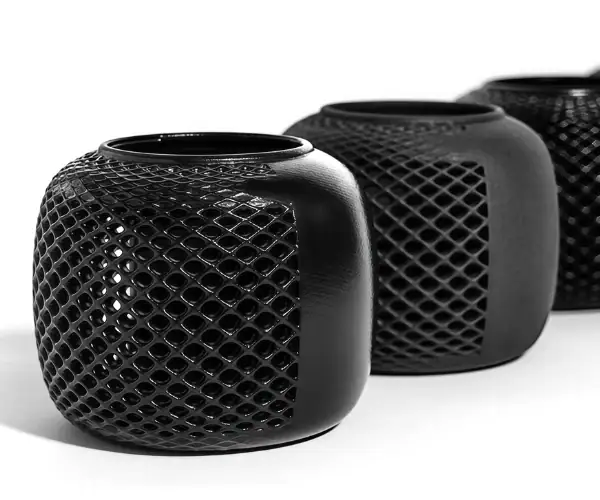
การรีดเรียบด้วยไอน้ำ
การขัดผิวด้วยไอน้ำช่วยให้ชิ้นส่วนที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติมีพื้นผิวที่สม่ำเสมอและปิดสนิทมากขึ้น พร้อมผิวสัมผัสเรียบเนียนกึ่งเงา มักเลือกใช้เพื่อปรับปรุงรูปลักษณ์ของพื้นผิว และยังสามารถใช้ร่วมกับการย้อมสีเพื่อเพิ่มความสวยงามได้อีกด้วย
มีให้เลือกเป็นตัวเลือกมาตรฐานสำหรับ:
- การเผาผนึกด้วยเลเซอร์เฉพาะจุด (SLS)
- HP Multi Jet Fusion (MJF)
การย้อมสี
การย้อมสีจะเปลี่ยนลักษณะภายนอกของชิ้นส่วนโดยการแช่ชิ้นส่วนในสารละลายสีย้อมที่ซึมเข้าไปในพื้นผิวประมาณ 0.010 นิ้ว อาจมีความแตกต่างเล็กน้อยในสีระหว่างแต่ละล็อตเนื่องจากกระบวนการผลิตและวัสดุที่แตกต่างกัน
มีให้เลือกเป็นตัวเลือกมาตรฐานสำหรับ:
- การเผาผนึกด้วยเลเซอร์เฉพาะจุด (SLS)
- เครื่องเชื่อมเจ็ทมัลติเจ็ทฟิวชั่น (MJF) — สีดำเท่านั้น
ชุบนิกเกิล
การชุบนิกเกิลเป็นกระบวนการชุบทองแดงและนิกเกิลขั้นที่สอง ซึ่งจะเคลือบชั้นนิกเกิลหนา 0.004 นิ้วถึง 0.006 นิ้วลงบนพื้นผิวชิ้นส่วน โดยทั่วไปใช้เพื่อเพิ่มความทนทาน ความแข็งแรง และความต้านทานการสึกหรอ การเคลือบผิวแบบนี้เน้นการใช้งานมากกว่าความสวยงาม และลักษณะที่ได้มักจะเป็นนิกเกิลแบบหยาบ
มีให้เลือกเป็นตัวเลือกมาตรฐานสำหรับ:
- การเผาผนึกด้วยเลเซอร์เฉพาะจุด (SLS)
การตกแต่งพื้นผิวการพิมพ์ 3 มิติ แบ่งตามกระบวนการ
การตกแต่งพื้นผิวด้วยเทคโนโลยีการเผาผนึกด้วยเลเซอร์แบบเลือกจุด (SLS)
Standard
ชิ้นส่วนต่างๆ จะถูกทำความสะอาดด้วยกระบวนการขจัดผง ซึ่งรวมถึงการพ่นทรายและการขจัดผงด้วยมือ ผิวเคลือบ SLS มาตรฐานจะมีลักษณะเป็นสีขาวด้านและมีพื้นผิวเป็นลวดลายเล็กน้อย
สื่อต่างๆ ล่มสลาย
การตกแต่งพื้นผิวแบบนี้เริ่มต้นด้วยพื้นผิว SLS มาตรฐานและเพิ่มการขัดถูด้วยวัสดุขัด การขัดถูช่วยลดรอยเส้นการเจริญเติบโตที่มองเห็นได้และอาจทำให้ขอบคมนุ่มลง ทำให้ชิ้นส่วนมีพื้นผิวที่เรียบเนียนคล้ายเปลือกไข่มากขึ้น
การย้อมสี
ชิ้นส่วนจะถูกแช่ในสารละลายสีย้อมที่ซึมเข้าไปในพื้นผิวด้านนอกประมาณ 0.010 นิ้ว ทำให้สีของชิ้นส่วนเปลี่ยนไป เช่นเดียวกับการย้อมสีส่วนใหญ่ อาจมีความแตกต่างเล็กน้อยเกิดขึ้นระหว่างแต่ละล็อต รวมถึงสีดำด้วย
สื่อต่างๆ ปั่นป่วน ย้อมสีดำ
ตัวเลือกนี้เป็นการผสมผสานการย้อมสีดำเข้ากับการขัดเงาด้วยวัสดุขัดถู ช่วยลดรอยเส้นการเจริญเติบโตที่มองเห็นได้ พร้อมทั้งทำให้ขอบนุ่มนวลขึ้นและให้ชิ้นงานมีสีเข้มขึ้นเมื่อขัดเงาเสร็จ
การรีดเรียบด้วยไอน้ำ
การขัดผิวด้วยไอน้ำเป็นวิธีการปรับแต่งพื้นผิวอัตโนมัติที่ช่วยปรับปรุงคุณภาพพื้นผิวโดยเปลี่ยนพื้นผิวส่วนใหญ่จากด้านเป็นกึ่งเงา นอกจากนี้ยังช่วยปิดผนึกพื้นผิว ปรับปรุงความสม่ำเสมอของรูปลักษณ์ และทำให้ชิ้นงานพร้อมสำหรับการผลิต ชิ้นส่วน SLS ที่ผ่านการขัดผิวด้วยไอน้ำยังสามารถย้อมสีได้อีกด้วย
ชุบนิกเกิล
การชุบนิกเกิลเป็นกระบวนการชุบทองแดงผสมนิกเกิลขั้นที่สอง ซึ่งเพิ่มชั้นเคลือบนิกเกิลหนา 0.004″–0.006″ การเคลือบผิวแบบนี้ส่วนใหญ่ใช้เพื่อเพิ่มความแข็งแรง ความทนทาน และความต้านทานการสึกหรอ มากกว่าเพื่อความสวยงาม ผลลัพธ์ที่ได้คือผิวเคลือบนิกเกิลที่หยาบ
อื่นๆ
นอกจากนี้ อาจมีตัวเลือกการตกแต่งชิ้นงาน SLS เพิ่มเติมให้เลือกใช้ได้ ขึ้นอยู่กับความต้องการของโครงการ ซึ่งอาจรวมถึงกระบวนการหลังการผลิตแบบกำหนดเอง เช่น การขัด การทาสี หรือการชุบโลหะ สามารถส่งคำขอพิเศษเพื่อขอรับการตรวจสอบด้วยตนเองได้
งานตกแต่งพื้นผิวด้วยเครื่องพิมพ์ HP Multi Jet Fusion (MJF)
Standard
ชิ้นส่วนของ MJF ผ่านกระบวนการขจัดผงสีด้วยการพ่นทรายและการขจัดผงสีด้วยมือ โดยทั่วไปแล้วผิวเคลือบมาตรฐานจะเป็นสีเทาด้านที่มีพื้นผิวละเอียด
ย้อมสีดำ
ชิ้นส่วนจะถูกแช่ในสารละลายสีย้อมที่ทำให้พื้นผิวด้านนอกเข้มขึ้น โดยทั่วไปสีสุดท้ายจะสม่ำเสมอ แต่ความแตกต่างเล็กน้อยระหว่างแต่ละล็อตอาจเกิดขึ้นได้
การรีดเรียบด้วยไอน้ำ
การขัดผิวด้วยไอน้ำสำหรับชิ้นส่วน MJF ช่วยปรับปรุงพื้นผิวจากด้านให้เป็นผิวกึ่งเงาที่เรียบเนียนยิ่งขึ้น นอกจากนี้ยังช่วยปิดผนึกพื้นผิว ปรับปรุงความสม่ำเสมอ และให้รูปลักษณ์ที่ประณีตยิ่งขึ้นสำหรับการใช้งานในกระบวนการผลิต ชิ้นส่วนที่ผ่านการขัดผิวด้วยไอน้ำยังสามารถย้อมสีได้อีกด้วย
อื่นๆ
ตัวเลือกการตกแต่งเพิ่มเติมของ MJF เช่น การขัด การทาสี หรือการชุบ อาจมีให้บริการตามคำขอ สามารถส่งข้อกำหนดที่กำหนดเองเพื่อตรวจสอบด้วยตนเองได้
โพลีเจ็ทฟินิชส์
Standard
หลังจากพิมพ์เสร็จแล้ว จะนำวัสดุรองรับออกและทำความสะอาดชิ้นส่วนต่างๆ พื้นผิวที่ได้โดยทั่วไปจะเรียบเนียน มีลักษณะด้านถึงกึ่งเงา
ผิวส่วนบนมันเงา
หลังจากถอดวัสดุรองรับและทำความสะอาดแล้ว พื้นผิวที่หันขึ้นด้านบนจะมีความมันเงา ในขณะที่บริเวณที่เหลือจะมีลักษณะด้านถึงกึ่งเงา
อื่นๆ
นอกจากนี้ ยังอาจมีตัวเลือกการตกแต่งพื้นผิว PolyJet เพิ่มเติม เช่น การขัด หรือการประมวลผลแบบกำหนดเองอื่นๆ ขึ้นอยู่กับข้อกำหนดของโครงการ
การตกแต่งด้วยวิธีสเตอริโอลิโทกราฟี (SLA)
Matte
พื้นผิวที่รองรับจะถูกขัดเบาๆ ด้วยกระดาษทรายเบอร์ 220 หรือ 320 จากนั้นจึงพ่นด้วยเครื่องพ่นทรายเพื่อให้ได้พื้นผิวด้านที่เรียบเนียนยิ่งขึ้น
โดยธรรมชาติ
พื้นผิวที่ได้รับการรองรับจะถูกขัดเบาๆ ด้วยกระดาษทรายเบอร์ 220 หรือ 320 เพื่อปรับปรุงคุณภาพพื้นผิว อาจมีรอยขัดบางส่วนหลงเหลือให้เห็นในบริเวณที่ได้รับการรองรับ
ถอดชิ้นส่วนและจัดส่ง
บริเวณที่ได้รับการเสริมความแข็งแรงอาจแสดงร่องรอยการถอดวัสดุเสริมความแข็งแรงเล็กน้อย เช่น จุดเล็กๆ คล้ายตาราง หรือรอยตำหนิเล็กน้อยบนพื้นผิว
ล้างด่วน
จะทำการขัดเฉพาะพื้นผิวที่รองรับเท่านั้น ดังนั้นอาจยังมีรอยขัดเป็นชั้นๆ ให้เห็นอยู่บ้าง จากนั้นจึงเคลือบด้วยสารเคลือบเงาใสเพื่อเพิ่มความเงางามโดยรวม
อื่นๆ
บริการตกแต่งชิ้นงานเพิ่มเติมสำหรับงานพิมพ์ SLA อาจรวมถึงการขัด การขัดเงา การพ่นสี การชุบ หรือกระบวนการทางความร้อนหลังการพิมพ์ ขึ้นอยู่กับข้อกำหนดของชิ้นงาน
การตกแต่งพื้นผิวด้วยเทคโนโลยีการพิมพ์ 3 มิติแบบหลอมละลาย (Fused Deposition Modeling: FDM)
Standard
ชิ้นส่วนที่ผลิตด้วยเทคโนโลยี FDM จะมีโครงสร้างรองรับซึ่งจะถูกกำจัดออกในขั้นตอนหลังการผลิต ชิ้นส่วนที่เสร็จสมบูรณ์โดยทั่วไปจะยังคงมีเส้นชั้นบางๆ ที่มองเห็นได้บนพื้นผิว
อื่นๆ
อาจมีตัวเลือกการตกแต่งเพิ่มเติม เช่น การขัดหรือการทาสี สำหรับชิ้นส่วนที่ผลิตด้วยเทคโนโลยี FDM เมื่อต้องการลักษณะพื้นผิวที่แตกต่างออกไป
คาร์บอน DLS™ ฟินิช
Standard
ชิ้นส่วนที่พิมพ์ด้วยเทคโนโลยี DLS คาร์บอนมักจะมีพื้นผิวแบบด้านถึงกึ่งเงา ขึ้นอยู่กับทิศทางของลวดลาย หลังจากพิมพ์เสร็จแล้ว จะทำการถอดส่วนรองรับออกและทำความสะอาดชิ้นส่วน บริเวณที่มีส่วนรองรับจะถูกขัดเบาๆ ด้วยกระดาษทรายเบอร์ 220 หรือ 320 เพื่อปรับปรุงคุณภาพพื้นผิว แม้ว่าอาจยังมีร่องรอยการขัดหลงเหลืออยู่บ้าง
อื่นๆ
นอกจากนี้ อาจมีตัวเลือกการปรับแต่งภาพหลังการถ่ายอื่นๆ เพิ่มเติม ขึ้นอยู่กับการใช้งานและข้อกำหนดด้านความสวยงาม
การตกแต่งพื้นผิวด้วยการเผาผนึกโลหะด้วยเลเซอร์โดยตรง (DMLS)
Standard
โครงสร้างรองรับจะถูกถอดออก และชิ้นส่วนจะถูกพ่นด้วยวัสดุขัดผิวเพื่อให้ได้พื้นผิวที่สม่ำเสมอยิ่งขึ้น โดยทั่วไปค่าความหยาบผิวจะอยู่ที่ประมาณ 150–400 ไมโครนิ้ว (Ra)
อื่นๆ
อาจมีตัวเลือกการตกแต่งเพิ่มเติมสำหรับงาน DMLS เช่น การกลึง CNC สำหรับชิ้นส่วนที่เลือก หรือการขัดเงา โดยขึ้นอยู่กับรูปทรงของชิ้นส่วนและข้อกำหนดของโครงการ
การตกแต่งพื้นผิวด้วยการฉีดสารยึดเกาะโลหะ
เซอร์บลาสต์
การตกแต่งพื้นผิวแบบมาตรฐานนี้ให้รูปลักษณ์โลหะด้านที่สว่างสดใส ตั้งแต่สีบรอนซ์ไปจนถึงสีเทา รูปลักษณ์ดังกล่าวเกิดจากกระบวนการพ่นด้วยเม็ดเซรามิกโดยใช้สารขัดถูซิลิเกตเซอร์โคเนียม
Antique Bronze
หลังจากขัดเงาด้วยเครื่องขัดแบบหมุนแล้ว จะมีการใช้ความร้อนเพื่อสร้างผิวสัมผัสคล้ายทองแดง โดยมีบริเวณสีเทาเข้มกว่าในบริเวณที่เข้าถึงได้ยากกว่า ชิ้นส่วนจะถูกปิดผนึกก่อนจัดส่ง
เหล็กดามัสกัส
พื้นผิวที่ผ่านการพ่นทรายจะถูกทำให้เกิดคราบความร้อน ทำให้ได้พื้นผิวสีเทาเข้มด้านที่สม่ำเสมอ ชิ้นส่วนจะถูกปิดผนึกก่อนจัดส่ง
ดีบุกยุคกลาง
การตกแต่งพื้นผิวแบบนี้เป็นการผสมผสานระหว่างการเกิดคราบความร้อนและการขัดเงาแบบหมุน เพื่อสร้างพื้นผิวสีเทาเข้มที่มีไฮไลท์สีบรอนซ์บนส่วนที่นูนขึ้น ชิ้นส่วนต่างๆ จะถูกเคลือบก่อนจัดส่ง
ขัดเงา
ชิ้นส่วนต่างๆ ผ่านกระบวนการขัดเงาแบบกึ่งด้าน เพื่อให้ได้ผิวสัมผัสที่เรียบเนียน สีของชิ้นส่วนจะออกโทนบรอนซ์สดใส โดยมีบริเวณสีเทาเข้มกว่าในส่วนที่เว้าลึกหรือเข้าถึงยาก ช่องว่างเล็กๆ อาจยังคงมีร่องรอยของวัสดุขัดเงาอยู่บ้าง
ข้าวสาลีเพนนี
การอบด้วยความร้อนตามด้วยการพ่นทรายจะสร้างพื้นผิวที่เรียบเนียนคล้ายทองแดงด้าน ชิ้นส่วนจะถูกปิดผนึกก่อนจัดส่ง
ดูวัสดุและพื้นผิวสำหรับการพิมพ์ 3 มิติของเรา
งานฉีดขึ้นรูป
TiRapid นำเสนอตัวเลือกการตกแต่งแม่พิมพ์มาตรฐานสำหรับการฉีดขึ้นรูปพลาสติก ตั้งแต่พื้นผิวมันเงาและเรียบเนียน ไปจนถึงพื้นผิวด้านและพื้นผิวมีลวดลาย เนื่องจากพื้นผิวถูกนำไปใช้กับโพรงแม่พิมพ์ จึงถ่ายทอดไปยังชิ้นส่วนที่ขึ้นรูปโดยตรงในระหว่างการผลิต
ตัวเลือกการตกแต่งแม่พิมพ์มาตรฐานของเราประกอบด้วย:
- สมาคมอุตสาหกรรมพลาสติก (SPI) การตกแต่งแม่พิมพ์
- พื้นผิว Mold-Tech
- พื้นผิว VDI
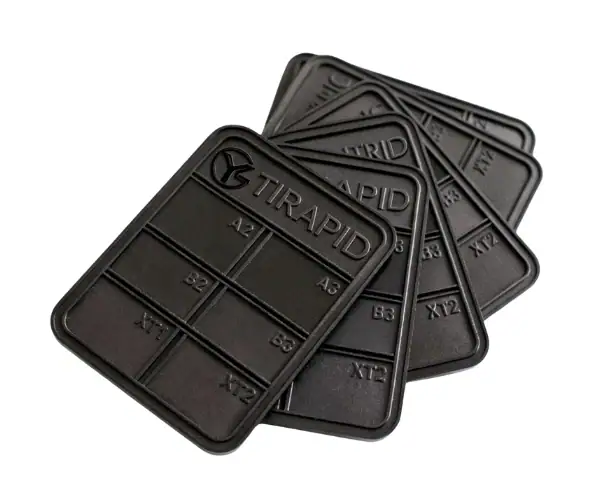
รายละเอียดการตกแต่งชิ้นงานด้วยการฉีดขึ้นรูป
SPI A Finishes
สพีไอ เอ-1
SPI A-1 เป็นสารเคลือบผิวแม่พิมพ์ระดับพรีเมียมที่ผลิตโดยการขัดเงาด้วยเพชรเกรด #3 ความละเอียด 6000 กริด ทำให้ได้พื้นผิวที่เงางามมาก และนิยมใช้กับชิ้นส่วนที่ต้องการความเงางามหรือความใสสูงสุด ค่าความหยาบผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.012–0.025 µm Ra
สพีไอ เอ-2
SPI A-2 ผลิตขึ้นโดยใช้การขัดเงาด้วยเพชรเกรด #6 ความละเอียด 3000 กริต เพื่อให้ได้พื้นผิวที่เงางามสูง มักถูกเลือกใช้สำหรับชิ้นส่วนขึ้นรูปที่ต้องการรูปลักษณ์ที่เรียบเนียนและประณีต และยังสามารถใช้กับงานโปร่งใสได้อีกด้วย ค่าความหยาบผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.025–0.050 µm Ra
สพีไอ เอ-3
กระบวนการขัดเงา SPI A-3 ใช้เพชรเกรด #15 ความละเอียด 1200 กริต เพื่อให้ได้พื้นผิวที่ขัดเงาสูงถึงปานกลาง เหมาะสำหรับชิ้นส่วนที่ต้องการพื้นผิวที่ดูสะอาดตา แต่ไม่ต้องการคุณภาพทางแสงสูงสุด ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.050–0.100 µm Ra
SPI B Finishes
สพีไอ บี-1
SPI B-1 คือการขัดผิวแม่พิมพ์ด้วยกระดาษทรายเบอร์ 600 ซึ่งให้พื้นผิวขัดเงาปานกลาง มีลักษณะเรียบเนียนกว่าเกรด SPI ที่ต่ำกว่า แต่ยังคงสะท้อนแสงน้อยกว่าการขัดเงาด้วยเพชร ค่าความหยาบผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.05–0.10 µm Ra
สพีไอ บี-2
SPI B-2 คือการขัดผิวด้วยกระดาษทรายเบอร์ 400 เพื่อให้ได้ผิวขัดเงาปานกลาง มักใช้กับชิ้นส่วนขึ้นรูปที่ต้องการพื้นผิวที่มีลักษณะสม่ำเสมอและควบคุมได้ โดยไม่เน้นความเงาวาวสูง ค่าความหยาบผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.10–0.15 µm Ra
สพีไอ บี-3
SPI B-3 คือการขัดผิวด้วยกระดาษทรายเบอร์ 320 ซึ่งให้พื้นผิวที่เงางามปานกลางถึงต่ำ นิยมใช้เมื่อยอมรับระดับความเงางามที่ต่ำกว่าได้ แต่ยังคงรักษาลักษณะการขึ้นรูปที่ค่อนข้างสม่ำเสมอ ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.28–0.32 µm Ra
SPI C Finishes
สพีไอ ซี-1
SPI C-1 คือการขัดผิวด้วยหินเบอร์ 600 ซึ่งให้พื้นผิวที่มีความเงาต่ำ มักเลือกใช้สำหรับชิ้นส่วนขึ้นรูปที่ต้องการพื้นผิวที่ใช้งานได้จริงโดยมีความเงาของพื้นผิวจำกัด ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.35–0.40 µm Ra
สพีไอ ซี-2
SPI C-2 คือการขัดผิวด้วยหินเบอร์ 400 ซึ่งให้พื้นผิวที่ขัดเงาน้อยและดูเรียบง่ายกว่า มักใช้กับชิ้นส่วนทั่วไปที่ไม่ต้องการความเงางามมากนัก ค่าความหยาบผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.45–0.55 µm Ra
สพีไอ ซี-3
SPI C-3 เป็นผิวขัดละเอียดระดับ 320 ซึ่งให้พื้นผิวที่ขัดเงาน้อยกว่าและมีเนื้อสัมผัสที่หยาบกว่าเกรด SPI ที่สูงกว่า เหมาะสำหรับงานที่ต้องการผิวขัดเรียบง่ายใช้งานได้จริง ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.63–0.70 µm Ra
SPI D Finishes
สพีไอ ดี-1
SPI D-1 เป็นการตกแต่งพื้นผิวด้วยการพ่นทรายแห้งโดยใช้ลูกปัดแก้วเพื่อสร้างพื้นผิวที่เรียบลื่นคล้ายผ้าซาติน มักใช้เมื่อต้องการพื้นผิวที่ไม่มันเงาและมีพื้นผิวสัมผัสเล็กน้อย ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 0.80–1.00 µm Ra
สพีไอ ดี-2
SPI D-2 เป็นพื้นผิวขัดแห้งโดยใช้ผงออกไซด์เบอร์ 240 เพื่อสร้างพื้นผิวที่ด้านและมีลวดลายมากขึ้น นิยมเลือกใช้เมื่อต้องการพื้นผิวแบบด้านมากกว่าแบบขัดเงา ความหยาบของพื้นผิวโดยเฉลี่ยอยู่ที่ประมาณ 1.00–2.80 µm Ra
สพีไอ ดี-3
SPI D-3 เป็นผิวเคลือบแบบพ่นทรายแห้งโดยใช้ผงออกไซด์เบอร์ 24 เพื่อสร้างพื้นผิวที่หยาบและด้าน โดยทั่วไปจะเลือกใช้สำหรับชิ้นส่วนขึ้นรูปที่ต้องการพื้นผิวหยาบแบบด้าน ค่าความหยาบผิวโดยเฉลี่ยอยู่ระหว่าง 3.20–18.00 µm Ra
สีเคลือบ Mold-Tech ยอดนิยม
ระบบสร้างพื้นผิวแม่พิมพ์ Standex Engraving Mold-Tech เป็นระบบมาตรฐานที่ใช้กันทั่วไปสำหรับชิ้นส่วนพลาสติกเชิงพาณิชย์และการผลิต มักถูกเลือกใช้เมื่อผลิตภัณฑ์ขึ้นรูปต้องการพื้นผิวด้านที่ควบคุมได้ แทนที่จะเป็นพื้นผิวขัดเงา พื้นผิว Mold-Tech แบ่งออกเป็นหลายซีรีส์และระบุด้วยหมายเลขพื้นผิวและความลึกของพื้นผิว ในหลายๆ โครงการ พื้นผิวซีรีส์ A ได้รับความนิยมเป็นพิเศษ เนื่องจากให้พื้นผิวด้านที่มีความละเอียดไปจนถึงหยาบ โดยไม่จำเป็นต้องใช้วิธีการสร้างพื้นผิวทางวิศวกรรมเฉพาะทางเพิ่มเติม
ด้านล่างนี้คือตัวอย่างสีเคลือบ Mold-Tech ทั่วไปหลายแบบที่มีจำหน่ายผ่าน TiRapid:
MT-11010
MT-11010 ให้พื้นผิวแบบด้านที่ไม่มันเงา โดยมีความลึกของพื้นผิวประมาณ 0.001 นิ้ว
MT-11020
MT-11020 สร้างพื้นผิวแบบด้านหยาบ โดยมีความลึกของพื้นผิวประมาณ 0.0015 นิ้ว
MT-11030
MT-11030 ให้พื้นผิวแบบด้านที่หยาบกว่า โดยมีความลึกของพื้นผิวประมาณ 0.002 นิ้ว
การตกแต่ง VDI (EDM)
มาตรฐานการตกแต่งพื้นผิว VDI 3400 หรือที่รู้จักกันทั่วไปว่า การตกแต่งพื้นผิว VDI เป็นมาตรฐานพื้นผิวแม่พิมพ์ที่พัฒนาโดยสมาคมวิศวกรเยอรมัน (Verein Deutscher Ingenieure) มาตรฐานนี้ใช้กันอย่างแพร่หลายในการกำหนดพื้นผิวแม่พิมพ์แบบด้านที่ผลิตผ่านกระบวนการตัดเฉือนด้วยไฟฟ้า (Electrical Discharge Machining หรือ EDM) การตกแต่งพื้นผิว VDI มีตั้งแต่พื้นผิวละเอียดไปจนถึงพื้นผิวหยาบแบบด้าน ขึ้นอยู่กับเกรดที่เลือก ทำให้เป็นตัวเลือกที่นิยมใช้สำหรับชิ้นส่วนขึ้นรูปที่ต้องการพื้นผิวที่มีลักษณะสม่ำเสมอ
วีดีไอ 12
ผิวขัดเงาระดับต่ำด้วยหินขัด 600 เบอร์ โดยมีความหยาบผิวเฉลี่ย 0.40 ไมโครเมตร (Ra)
วีดีไอ 15
ผิวขัดเงาระดับต่ำด้วยหินขัด 400 เบอร์ โดยมีความหยาบผิวเฉลี่ย 0.56 ไมโครเมตร (Ra)
วีดีไอ 18
พื้นผิวขัดเงาแบบซาตินด้วยการพ่นลูกปัดแก้ว โดยมีความหยาบผิวเฉลี่ย 0.80 µm Ra
วีดีไอ 21
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 240 มีค่าความหยาบผิวเฉลี่ย 1.12 µm Ra
วีดีไอ 24
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 240 มีค่าความหยาบผิวเฉลี่ย 1.60 µm Ra
วีดีไอ 27
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 240 มีค่าความหยาบผิวเฉลี่ย 2.24 µm Ra
วีดีไอ 30
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 3.15 µm Ra
วีดีไอ 33
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 4.50 µm Ra
วีดีไอ 36
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 6.30 µm Ra
วีดีไอ 39
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 9.00 µm Ra
วีดีไอ 42
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 12.50 µm Ra
วีดีไอ 45
พื้นผิวขัดด้านแบบแห้งด้วยออกไซด์เบอร์ 24 มีค่าความหยาบผิวเฉลี่ย 18.00 µm Ra
เรียนรู้เพิ่มเติมเกี่ยวกับการตกแต่งพื้นผิวด้วยการฉีดขึ้นรูปพลาสติก
การเคลือบผิวหล่อด้วยยูรีเทนและซิลิโคน
ที่ TiRapid เราสามารถผลิตชิ้นส่วนหล่อขึ้นรูปยูรีเทนได้ทั้งแบบแข็ง แบบยืดหยุ่น หรือแบบคล้ายยาง ขึ้นอยู่กับวัสดุยูรีเทนที่เลือกใช้ เรามีตัวเลือกสีหลากหลาย รวมถึงสีใสซึ่งเป็นตัวเลือกมาตรฐาน พร้อมด้วยสีดำและการจับคู่สีตามสั่ง ชิ้นส่วนยังสามารถจัดส่งพร้อมพื้นผิวเรียบมาตรฐาน หรือเพิ่มบริการตกแต่งพิเศษ เช่น การทาสีและการติดตั้งฮาร์ดแวร์ เพื่อให้ตรงตามความต้องการของโครงการได้ดียิ่งขึ้น
ตัวเลือกการตกแต่งผิวด้วยยูรีเทนหล่อและซิลิโคน
เคลือบด้าน/ฝ้า
นี่คือการตกแต่งพื้นผิวแบบมาตรฐาน ซึ่งเป็นการเตรียมแม่พิมพ์อย่างเบา ๆ เพื่อสร้างลักษณะพื้นผิวแบบด้านหรือแบบฝ้าบนชิ้นส่วนหล่อขึ้นรูปขั้นสุดท้าย ผลลัพธ์อาจแตกต่างกันเล็กน้อยขึ้นอยู่กับว่าวัสดุนั้นทึบแสงหรือโปร่งแสง
กึ่งเงา
สำหรับการเคลือบผิวแบบกึ่งเงา แม่พิมพ์จะได้รับการเตรียมพื้นผิวเพิ่มเติมเพื่อให้ได้ผลลัพธ์ที่เรียบเนียนยิ่งขึ้น ส่งผลให้ชิ้นส่วนหล่อมีพื้นผิวที่สะอาดกว่าและดูสวยงามประณีตยิ่งขึ้น
มันวาวสูง
การเคลือบผิวเงาสูงนั้นต้องอาศัยกระบวนการขึ้นรูปแม่พิมพ์ที่ละเอียดกว่า เพื่อให้ได้พื้นผิวที่เรียบเนียนมาก เมื่อทำการหล่อแล้ว ผิวสัมผัสแบบนี้จะทำให้ได้ชิ้นส่วนที่มีความเงางาม และเหมาะอย่างยิ่งสำหรับงานที่ต้องการรูปลักษณ์ที่ชัดเจนหรือเงางามเป็นพิเศษ
พื้นผิว
นอกจากนี้ TiRapid ยังสามารถนำเสนอพื้นผิวที่มีลวดลายสำหรับชิ้นส่วนยูรีเทนและซิลิโคนหล่อ โดยใช้มาตรฐาน SPI และ Mold-Tech ที่เลือกไว้ พื้นผิวเหล่านี้ได้รับการออกแบบมาเพื่อสร้างรูปลักษณ์ที่คล้ายกับชิ้นส่วนที่ขึ้นรูปด้วยการฉีดขึ้นรูป
แผ่นกระดาษ
สำหรับโครงการที่ต้องการการตกแต่งเพิ่มเติมหรือการดำเนินการขั้นที่สอง TiRapid ยังสามารถรองรับตัวเลือกแบบกำหนดเองได้ เช่น การติดตั้งฮาร์ดแวร์ การขึ้นรูป และการทาสี หากต้องการการตกแต่งแบบเฉพาะเจาะจง สามารถแจ้งความประสงค์เพื่อตรวจสอบด้วยตนเองในระหว่างขั้นตอนการขอใบเสนอราคาได้
