
ชิ้นส่วนยึดอาจต้องมีขอบโค้งเพื่อหลีกเลี่ยงชิ้นส่วนที่อยู่ติดกัน ตัวเรือนอาจต้องการผนังภายในที่มีรูปทรงแม่นยำ ในขณะที่แม่พิมพ์ต้องการพื้นผิวต่อเนื่องที่กำหนดรูปร่างของผลิตภัณฑ์สำเร็จรูป การกัดขึ้นรูปโปรไฟล์จะสร้างคุณสมบัติเหล่านี้โดยการนำทางหัวตัดที่หมุนไปตามรูปทรงที่ตั้งโปรแกรมไว้
สำหรับวิศวกรผลิตภัณฑ์และผู้จัดซื้อ การทำความเข้าใจกระบวนการจะช่วยเชื่อมโยงแบบร่างเข้ากับแผนการผลิตที่ใช้งานได้จริง คู่มือนี้จะอธิบายวิธีการ เครื่องมือ แอปพลิเคชัน และการตัดสินใจด้านการออกแบบหลัก ๆ รวมถึงสิ่งที่ส่งผลต่อความแม่นยำ และสิ่งที่ต้องระบุเมื่อขอใบเสนอราคา
การกัดโปรไฟล์คืออะไร?
การกัดขึ้นรูปเป็นการตัดเฉือนวัสดุตามแนวเส้นโค้งที่กำหนด เพื่อสร้างหรือตกแต่งรูปทรงของชิ้นส่วน สามารถสร้างขอบภายนอก ผนังภายใน และพื้นผิวโค้งได้ ในการตัดเฉือนด้วยเครื่อง CNC การเคลื่อนที่ของเครื่องจักรที่ประสานกันจะกำหนดตำแหน่งของหัวตัด เพื่อให้คมตัดสร้างรูปทรงเรขาคณิตที่ต้องการ
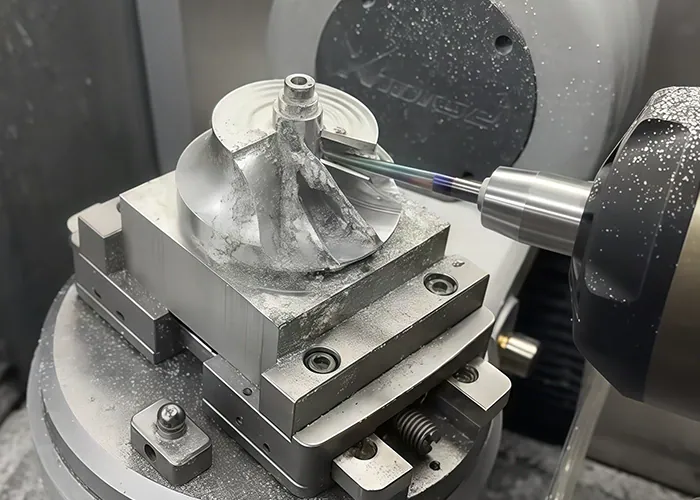
วิธีที่ใบมีดตัดตามรูปทรงเรขาคณิต
ซอฟต์แวร์ CAM คำนวณตำแหน่งของหัวตัดเทียบกับรูปทรงที่ต้องการ โดยคำนึงถึงเส้นผ่านศูนย์กลางและรูปทรงเรขาคณิตของการตัด ในระหว่างการตัดด้านข้าง ศูนย์กลางของเครื่องมือจะเคลื่อนที่ตามเส้นทางที่เบี่ยงเบนจากขอบเขตของชิ้นงานที่เสร็จแล้ว ระบบ CAM หรือระบบควบคุมเครื่องจักรจะทำการชดเชยหัวตัดอย่างเหมาะสม
การชดเชยดังกล่าวช่วยให้คมตัดสร้างรูปทรงตามที่กำหนดได้ หากใช้ขนาดเส้นผ่านศูนย์กลางของเครื่องมือหรือการตั้งค่าการชดเชยที่ไม่ถูกต้อง อาจทำให้ผนังที่เสร็จแล้วเบี่ยงเบนไปจากตำแหน่งที่ต้องการ
การกัดขึ้นรูปเป็นกระบวนการที่ดำเนินการบนเครื่องกัดที่เหมาะสม ไม่จำเป็นต้องใช้เครื่องเฉพาะที่เรียกว่าเครื่องกัดขึ้นรูปเสมอไป
การกัดขึ้นรูปโปรไฟล์ เทียบกับการกัดขึ้นรูปช่อง และการกัดขึ้นรูปหน้าตัด
การดำเนินการเหล่านี้เกี่ยวข้องกับคุณลักษณะที่แตกต่างกัน และมักปรากฏอยู่ในโปรแกรมการตัดเฉือนเดียวกัน
| การดำเนินการ | วัตถุประสงค์หลัก | ลักษณะทั่วไป |
| การกัดโปรไฟล์ | สร้างหรือทำให้เส้นขอบที่กำหนดไว้เสร็จสมบูรณ์ | ขอบด้านนอกโค้ง ผนังด้านใน หรือพื้นผิวที่แกะสลัก |
| การกัดกระเป๋า | วัสดุโปร่งใสภายในบริเวณที่มีขอบเขต | ช่องว่างหรือโพรง |
| ปาดหน้า | สร้างพื้นผิวระนาบกว้าง | ผิวหน้าด้านบนหรือพื้นผิวอ้างอิง |
สำหรับการผลิตตัวเรือน โรงงานอาจเริ่มจากการปรับผิวหน้าชิ้นงานก่อน จากนั้นจึงทำการกัดช่องว่าง และตกแต่งผนังด้วยเครื่องมือขึ้นรูปตามรูปทรง การอธิบายลักษณะชิ้นงานว่าเป็นแบบภายในไม่ได้หมายความว่าทุกการทำงานบนชิ้นงานนั้นจะเป็นกระบวนการกัดแบบเจาะช่องเสมอไป
การกัดขึ้นรูปโปรไฟล์มีกี่ประเภทหลัก?
การแบ่งประเภทที่มีประโยชน์คือการแบ่งระหว่างรูปทรงระนาบ รูปทรงที่ขึ้นรูปด้วยความลึกต่างกัน และพื้นผิวที่มีการเปลี่ยนแปลงอย่างต่อเนื่อง โดยทั่วไปจะเรียกงานเหล่านี้ว่างาน 2 มิติ 2.5 มิติ และ 3 มิติ จำนวนแกนของเครื่องจักรเป็นอีกปัจจัยหนึ่งที่ต้องพิจารณา ซึ่งขึ้นอยู่กับการเข้าถึงเครื่องมือและทิศทางที่ต้องการ
การกัดขึ้นรูปโปรไฟล์ 2 มิติและ 2.5 มิติ
ในการตัดตามรูปทรง 2 มิติโดยทั่วไป หัวตัดจะตัดตามเส้นขอบระนาบที่ความลึกที่เลือกไว้ การทำซ้ำเส้นขอบนั้นที่ความลึกต่างๆ ช่วยให้เครื่องจักรสามารถตกแต่งผนังที่สูงขึ้นหรือตัดรอบแผ่นโลหะได้
คำว่า 2.5D โดยทั่วไปหมายถึงชิ้นส่วนและกลยุทธ์ที่มีลักษณะเป็นระนาบในระดับต่างๆ แผ่นยึด ตัวยึดแบบขั้นบันได และชิ้นส่วนต่างๆ ของกล่องหุ้มจัดอยู่ในประเภทนี้ รูปทรงของชิ้นส่วนเหล่านี้สามารถมีส่วนโค้งได้โดยไม่จำเป็นต้องใช้เส้นทางการสร้างพื้นผิวแบบอิสระ
2. การกัดขึ้นรูปโปรไฟล์ 3 มิติ
การขึ้นรูปสามมิติสร้างพื้นผิวที่มีรูปร่างแตกต่างกันไปทั่วชิ้นส่วน เช่น ชิ้นส่วนแทรกในแม่พิมพ์ หรือส่วนเชื่อมต่อที่กลมกลืนกัน เส้นทางการเคลื่อนที่ของเครื่องมือต้องคำนึงถึงความลาดชันของพื้นผิว ความโค้งเฉพาะจุด และจุดสัมผัสของหัวตัดด้วย
กลยุทธ์ CAM อาจใช้ระดับความสูงที่ต่อเนื่องกัน หรือตัดผ่านพื้นผิวในรูปแบบอื่นๆ บริเวณที่ลาดชันและตื้นอาจได้รับประโยชน์จากเส้นทางที่แตกต่างกัน เนื่องจากระยะห่างที่สม่ำเสมอในโปรแกรมไม่ได้ทำให้พื้นผิวมีลักษณะสม่ำเสมอทั่วทุกความลาดชันเสมอไป
เมื่อต้องการใช้งานการตัดเฉือนหลายแกน
เครื่องจักร 3 แกนสามารถผลิตพื้นผิวโค้งได้หลากหลายรูปแบบ เมื่อเครื่องมือสามารถเข้าถึงได้จากทิศทางคงที่ แกนหมุนเพิ่มเติมจะช่วยได้เมื่อหัวตัดต้องการเข้าถึงพื้นผิวที่ทำมุม หรือเมื่อการเอียงช่วยเพิ่มพื้นที่ว่าง
การตัดเฉือนแบบกำหนดตำแหน่งจะปรับทิศทางชิ้นงานใหม่ระหว่างการตัดแต่ละครั้ง การตัดเฉือนหลายแกนพร้อมกันจะเปลี่ยนทิศทางสัมพัทธ์ระหว่างการตัด วิธีการทั้งสองอาจช่วยลดการปรับตำแหน่งได้ แต่การเลือกใช้ควรขึ้นอยู่กับรูปทรงเรขาคณิตและข้อกำหนดในการตั้งค่า
กระบวนการกัดขึ้นรูปโปรไฟล์ทำงานอย่างไร?
กระบวนการเริ่มต้นด้วยรูปทรงของชิ้นส่วนและข้อกำหนดการยอมรับ จากนั้นจึงดำเนินการต่อด้วยการเขียนโปรแกรม การตั้งค่า การกำจัดวัสดุ และการตรวจสอบ การขึ้นรูปหยาบจะกำหนดรูปทรง ในขณะที่การดำเนินการในภายหลังจะเตรียมและตกแต่งรูปทรงที่ต้องการ จำนวนขั้นตอนขึ้นอยู่กับสภาพของวัสดุและคุณลักษณะที่กำลังผลิต

ตรวจสอบแบบจำลอง CAD และวางแผนเส้นทางการตัดเฉือน
แบบจำลองกำหนดรูปทรงเรขาคณิตมาตรฐาน ส่วนแบบร่างระบุขนาด จุดอ้างอิง ค่าความคลาดเคลื่อน และข้อกำหนดของพื้นผิว การตรวจสอบทั้งสองส่วนช่วยให้ผู้ผลิตสามารถแยกแยะส่วนต่อประสานการใช้งานออกจากพื้นผิวที่มีอิสระในการออกแบบมากกว่าได้
โปรแกรมเมอร์เลือกขอบเขตการตัดเฉือน ตำแหน่งทางเข้าและทางออก และพื้นที่ที่ต้องการเครื่องมือขนาดเล็กกว่า การจำลองช่วยระบุการชนกัน วัสดุที่ยังไม่ถูกตัด และการเคลื่อนไหวที่ไม่คาดคิด ก่อนที่โปรแกรมจะเริ่มทำงานบนเครื่องจักร
หากขั้นตอนการตกแต่งผิวสำเร็จตามหลังการกัดหยาบ โปรแกรมจะต้องเหลือเนื้อวัสดุไว้เพียงพอสำหรับการเก็บรายละเอียดโดยไม่ทิ้งส่วนที่หนาและไม่สม่ำเสมอไว้ให้เครื่องตัดตกแต่งผิวสำเร็จทำต่อ
เลือกเครื่องมือและตั้งค่าชิ้นงาน
การเลือกเครื่องมือและอุปกรณ์จับยึดนั้นต้องพัฒนาไปพร้อมกัน หัวตัดต้องมีพื้นที่ว่างรอบๆ รูปทรงที่ต้องการ ในขณะที่ชิ้นงานต้องได้รับการรองรับตลอดการทำงาน
การขึ้นรูปภายนอกนั้นสมควรได้รับความสนใจเป็นพิเศษเมื่อเป็นการแยกชิ้นส่วนออกจากวัสดุโดยรอบ การตั้งค่าอาจใช้แท็บ วัสดุรองรับ หรือวิธีการยึดอื่นๆ เพื่อยึดชิ้นส่วนไว้อย่างปลอดภัยจนกว่าการตัดจะเสร็จสมบูรณ์ ขั้นตอนการทำงานในภายหลังต้องคำนึงถึงวัสดุที่เหลือไว้สำหรับการยึดด้วย
การขัดผิวหยาบ การขัดผิวกึ่งละเอียด และการขัดผิวสำเร็จของพื้นผิว
การกัดหยาบจะกำจัดวัสดุส่วนเกินออกอย่างมีประสิทธิภาพ การกัดกึ่งละเอียดจะช่วยปรับแต่งรูปทรงและปรับระดับส่วนที่เหลือให้เรียบเนียนตามความจำเป็น การกัดส่วนที่เหลือจะใช้เครื่องมือขนาดเล็กที่เหมาะสมในการกำจัดวัสดุที่เครื่องมือขนาดใหญ่เข้าไม่ถึง
การตกแต่งขั้นสุดท้ายจะทำให้ชิ้นงานมีขนาดและสภาพพื้นผิวตามที่ต้องการ ชิ้นงานที่มีรูปทรงเรียบง่ายอาจต้องการเพียงแค่การกัดหยาบแล้วตามด้วยการตกแต่งขั้นสุดท้าย ในขณะที่พื้นผิวที่ซับซ้อนอาจต้องใช้ขั้นตอนเพิ่มเติม การขัดเงาหรือการตกแต่งขั้นสุดท้ายอื่นๆ จะระบุแยกต่างหากเมื่อพื้นผิวที่ผ่านการกัดไม่ตรงตามข้อกำหนดของงาน
ลบคมและตรวจสอบชิ้นส่วนที่เสร็จแล้ว
หลังจากทำการกลึงแล้ว จะทำการกำจัดเสี้ยนออกโดยไม่ทำให้ขอบใช้งานเสียหาย ชิ้นส่วนจะถูกทำความสะอาดและตรวจสอบเทียบกับแบบร่าง
การตรวจสอบควรเป็นไปตามข้อมูลอ้างอิงและเกณฑ์การยอมรับที่กำหนดไว้ พื้นผิวที่ดูเรียบเนียนอาจยังมีรูปทรงที่ไม่ถูกต้อง ดังนั้นรูปลักษณ์ภายนอกเพียงอย่างเดียวจึงไม่สามารถตัดสินได้ว่ารูปทรงนั้นเป็นที่ยอมรับหรือไม่
ใช้เครื่องมือตัดและวัสดุอะไรบ้าง?
ดอกกัดปลายแบน ดอกกัดปลายกลม และดอกกัดปลายโค้งมน ครอบคลุมงานขึ้นรูปหลายประเภทในโลหะและพลาสติกวิศวกรรม วัสดุชิ้นงานทั่วไป ได้แก่ อลูมิเนียม เหล็ก เหล็กกล้าไร้สนิม และไทเทเนียม การเลือกใช้เครื่องมือที่เหมาะสมนั้นขึ้นอยู่กับเกรดของวัสดุ รูปทรงเฉพาะจุด และระยะการทำงานที่ต้องการ
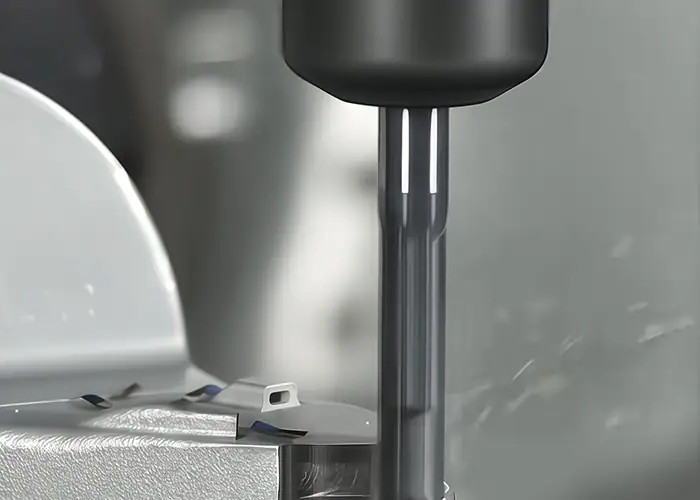
ดอกกัดปลายแบน, ดอกกัดปลายกลม และดอกกัดปลายโค้ง
| เครื่องมือ | การใช้งานทั่วไป | การพิจารณาคัดเลือก |
| ดอกเอ็นมิลล์แบบแบน | ผนังตรง โครงร่างเรียบ และบันไดที่เข้าถึงได้ง่าย | เส้นผ่านศูนย์กลางต้องเหมาะสมกับรัศมีภายในและพื้นที่ว่างที่มีอยู่ |
| เอ็นด์มิลล์บอลโนส | พื้นผิวที่ผสานกันและรูปทรงโค้ง | ตำแหน่งการสัมผัสและระยะห่างระหว่างชิ้นงานมีผลต่อผิวงาน |
| ดอกเอ็นมิลล์รัศมีมุม | พื้นผิวที่เข้ากันได้ทั้งการขัดหยาบและขัดละเอียด | รัศมีมุมของเครื่องมือต้องเหมาะสมกับรูปทรงเรขาคณิตที่จำลองไว้ |
| เครื่องตัดใต้ฐานแบบพิเศษ | บริเวณที่เข้าถึงยากด้วยเครื่องมือทั่วไป | ต้องตรวจสอบระยะห่างระหว่างคอ ก้าน และตัวยึด |
เมื่อใช้หัวตัดแบบหัวกลม ความเร็วในการตัดจะต่ำมากบริเวณใกล้ศูนย์กลางของเครื่องมือ ดังนั้นทิศทางของเครื่องมือและตำแหน่งการสัมผัสจึงมีความสำคัญ โดยเฉพาะอย่างยิ่งในการตกแต่งพื้นผิวอย่างละเอียด การเลือกใช้หัวตัดแบบหัวกลมเพียงอย่างเดียวไม่ได้เป็นการรับประกันว่าผลลัพธ์จะเรียบเนียนเสมอไป
ขนาดเส้นผ่านศูนย์กลางของเครื่องมือ ระยะการเข้าถึง และรูปทรงการตัด
เครื่องมือขนาดใหญ่กว่าจะมีความแข็งแรงกว่า แต่ต้องพอดีกับชิ้นส่วนที่เล็กที่สุดที่จะทำการกลึง ส่วนเครื่องมือขนาดเล็กกว่าจะเข้าถึงพื้นที่แคบได้ดีกว่า แต่จะแลกมาด้วยความแข็งแรงและความสามารถในการกลึงวัสดุที่ลดลง
ใช้เฉพาะระยะการเข้าถึงที่จำเป็นเท่านั้น เครื่องมือที่ยาวเกินไปและความยาวของร่องตัดที่ไม่จำเป็นอาจทำให้ระบบการตัดมีความยืดหยุ่นมากขึ้น ต้องพิจารณาถึงระยะห่างของตัวจับยึดด้วย คมตัดที่เข้าถึงชิ้นงานได้เพียงอย่างเดียวไม่เพียงพอหากตัวจับยึดชนกับชิ้นงาน
ข้อควรพิจารณาเกี่ยวกับวัสดุสำหรับโลหะและพลาสติก
โลหะผสมอะลูมิเนียมมักช่วยให้การกัดขึ้นรูปมีประสิทธิภาพ แม้ว่าการยึดเกาะและการระบายเศษโลหะจะต้องได้รับการดูแลเป็นพิเศษ เหล็กกล้าและเหล็กกล้าไร้สนิมต้องใช้เครื่องมือและสภาวะการตัดที่เหมาะสมกับเกรดและสภาพของโลหะ โลหะผสมไทเทเนียมต้องการการจัดการความร้อนและความทนทานของคมตัดเป็นพิเศษ
พลาสติกวิศวกรรมก่อให้เกิดข้อกังวลที่แตกต่างกันออกไป รวมถึงการบิดเบี้ยวจากการจับยึด ความร้อน และความคงตัวของมิติ เกรดที่เติมสารเติมเต็มอาจมีฤทธิ์กัดกร่อนได้ การเลือกวัสดุควรเริ่มต้นจากข้อกำหนดการใช้งานของชิ้นส่วน ตามด้วยแผนการผลิตที่เหมาะสมกับวัสดุที่กำหนด การระบายความร้อน การหล่อลื่น และการกำจัดเศษวัสดุควรสอดคล้องกับวัสดุและเครื่องมือ การใช้สารหล่อเย็นเพียงชนิดเดียวไม่เหมาะสำหรับทุกการใช้งาน
ปัจจัยใดบ้างที่ส่งผลต่อความแม่นยำในการกัดขึ้นรูปและคุณภาพผิวงาน?
ความแม่นยำขึ้นอยู่กับการทำงานร่วมกันของเครื่องจักร ใบมีด อุปกรณ์จับยึด และชิ้นงาน ผิวสำเร็จยังสะท้อนถึงสภาวะการตัด รวมถึงระยะห่างและทิศทางการผ่านของเครื่องมือ ผลลัพธ์ที่เชื่อถือได้ต้องอาศัยการควบคุมปัจจัยเหล่านี้ และวิธีการวัดที่เหมาะสมกับแบบร่าง
การโก่งตัวของเครื่องมือ การสั่นสะเทือน และการเคลื่อนที่ของเครื่องจักร
แรงตัดสามารถทำให้เครื่องมือเบี่ยงเบนออกจากตำแหน่งที่ต้องการได้ เมื่อตัดตามผนังสูง อาจทำให้เกิดการเรียวหรือความคลาดเคลื่อนของขนาดที่เปลี่ยนแปลงไป การเบี่ยงเบนจากแนวตรงจะทำให้เกิดการรับน้ำหนักที่ไม่สม่ำเสมอระหว่างคมตัด ในขณะที่การสั่นสะเทือนอาจทำให้เกิดร่องรอยที่มองเห็นได้และเร่งการสึกหรอ
แรงกดของเครื่องมือมักจะเพิ่มขึ้นในมุมภายใน การตัดที่ราบรื่นในส่วนตรงอาจไม่เสถียรเมื่อหัวตัดเข้าสู่ส่วนโค้ง การปรับวิธีเข้าถึง แรงกด หรืออัตราการป้อนเฉพาะจุด สามารถแก้ไขการเปลี่ยนแปลงของแรงกดนั้นได้
การเคลื่อนที่ของเครื่องจักรมีความสำคัญเช่นกันเมื่อมีการเปลี่ยนทิศทาง ข้อผิดพลาดในการกำหนดตำแหน่งแกนและการจำกัดในการติดตามเส้นทางที่กำหนดอาจส่งผลต่อรูปทรง โดยเฉพาะอย่างยิ่งในบริเวณที่มีการเปลี่ยนผ่านอย่างกระทันหัน การปรับเส้นทางการเคลื่อนที่ของเครื่องมือและการควบคุมการป้อนที่เหมาะสมจะช่วยให้เครื่องจักรติดตามรูปทรงเรขาคณิตได้โดยไม่มีการเปลี่ยนแปลงอย่างกระทันหัน
การยึดชิ้นงาน ความแข็งของชิ้นงาน และผลกระทบจากความร้อน
ผนังบางอาจโก่งงอระหว่างการตัดและคืนตัวได้ในภายหลัง นอกจากนี้ ชิ้นส่วนอาจวัดได้ถูกต้องขณะยึดไว้ แต่จะเคลื่อนที่เมื่อปล่อยหากอุปกรณ์ยึดทำให้ชิ้นส่วนนั้นเสียรูปทรง
ลำดับการกลึงมีความสำคัญ เนื่องจาก1การกำจัดวัสดุจะเปลี่ยนความแข็งและอาจปลดปล่อยความเครียดตกค้างได้ การเปลี่ยนแปลงอุณหภูมิระหว่างการผลิตและการวัดอาจส่งผลต่อขนาดเพิ่มเติม การตั้งค่าการตรวจสอบควรแสดงถึงสภาวะการยอมรับที่ระบุไว้ รวมถึงการยึดตรึงที่จำเป็นใดๆ ด้วย
พารามิเตอร์การตัดและเส้นทางการเคลื่อนที่ของเครื่องมือสำหรับการตกแต่งขั้นสุดท้าย
อัตราการป้อน ความเร็วในการตัด และการสัมผัสกับชิ้นงานต้องเหมาะสมกับเครื่องมือและวัสดุ การตัดที่เบาเกินไปอาจทำให้เกิดการเสียดสี ในขณะที่การรับน้ำหนักมากเกินไปจะเพิ่มแรงและเสี่ยงต่อความเสียหาย
ในขั้นตอนการตกแต่งผิวชิ้นงาน การเคลื่อนตัวของเครื่องมือในแนวราบจะทำให้เกิดรอยนูนเล็กๆ ที่เรียกว่ารอยหยัก ขนาดของรอยหยักเหล่านี้ขึ้นอยู่กับรูปทรงของเครื่องมือ ความโค้งของพื้นผิว และระยะห่างระหว่างการเคลื่อนตัว การลดระยะห่างระหว่างการเคลื่อนตัวสามารถปรับปรุงผิวชิ้นงานให้ดีขึ้นได้ แต่ก็จะทำให้เวลาในการตัดเฉือนเพิ่มขึ้น และไม่สามารถขจัดแรงสั่นสะเทือนที่เกิดจากการตั้งค่าที่ไม่มั่นคงได้
การกัดแบบไต่และการกัดแบบทั่วไปทำให้ลักษณะการก่อตัวของเศษโลหะและทิศทางของแรงเปลี่ยนไป การกัดแบบไต่เป็นวิธีที่ใช้กันทั่วไปในเครื่อง CNC ที่เหมาะสม แต่การเลือกใช้ก็ขึ้นอยู่กับสภาพของเครื่องจักร การจับยึดชิ้นงาน และสถานการณ์การตัดด้วย
การตรวจสอบขนาด รูปทรง และคุณภาพพื้นผิว
การวัดมิติเป็นการกำหนดขนาดและระยะทาง การตรวจสอบรูปทรงเป็นการประเมินรูปร่างเทียบกับข้อกำหนดที่ระบุไว้ รวมถึงจุดอ้างอิงหากมี การตรวจสอบความหยาบของพื้นผิวเป็นการอธิบายลักษณะพื้นผิวในระดับที่แตกต่างกัน การตรวจสอบเหล่านี้ให้คำตอบที่แตกต่างกัน
สามารถตรวจสอบขนาดที่เข้าถึงได้ด้วยเกจหรือเครื่องมือวัดที่เหมาะสม รูปทรงที่ซับซ้อนอาจต้องใช้การวัดพิกัดหรือวิธีการทางแสง ในขณะที่ความหยาบต้องใช้วิธีการวัดพื้นผิวที่เหมาะสม ความไม่แน่นอนของการวัดต้องเหมาะสมกับข้อกำหนดที่กำลังประเมิน
TiRapid สามารถควบคุมความคลาดเคลื่อนในการกลึงได้ภายใน 0.01 มม. สำหรับชิ้นส่วนที่มีคุณสมบัติเหมาะสม โดยใช้รูปทรงเรขาคณิตและข้อกำหนดการยอมรับที่กำหนดไว้ระหว่างการตรวจสอบแบบ สำหรับชิ้นส่วนที่มีความสำคัญต่อรูปทรง ให้ระบุพื้นผิวที่ต้องการการควบคุมนี้และกำหนดวิธีการวัด
การกัดขึ้นรูปโปรไฟล์ใช้ในงานใดบ้าง?
การกัดขึ้นรูปโปรไฟล์ใช้ในงานที่ต้องการรูปทรงหรือพื้นผิวที่ควบคุมได้ ตัวอย่างการใช้งานทั่วไป ได้แก่ แม่พิมพ์ ตัวยึดโครงสร้าง ตัวเรือนอุปกรณ์ และอุปกรณ์จับยึดที่มีความแม่นยำสูง คุณค่าของการกัดขึ้นรูปโปรไฟล์อยู่ที่การสร้างรูปทรงเรขาคณิตที่รองรับการประกอบ การเว้นระยะห่าง หรือฟังก์ชันการขึ้นรูปที่เฉพาะเจาะจง
พื้นผิวแม่พิมพ์และดาย
ชิ้นส่วนแม่พิมพ์และส่วนประกอบของแม่พิมพ์อาจมีผนังโค้ง การเปลี่ยนผ่านที่ราบรื่น และพื้นผิวที่มีรูปทรงซึ่งถ่ายทอดรูปทรงเรขาคณิตไปยังผลิตภัณฑ์อื่น การกัดขึ้นรูปจะสร้างคุณลักษณะเหล่านี้ โดยเลือกการตกแต่งเพิ่มเติมตามสภาพพื้นผิวที่ต้องการ
ประเด็นสำคัญในการวางแผนคือวิธีการที่บริเวณที่อยู่ติดกันมาบรรจบกัน การเชื่อมต่อที่ราบรื่นระหว่างพื้นผิวอาจมีความสำคัญพอๆ กับลักษณะของพื้นที่เส้นทางการเคลื่อนที่ของเครื่องมือแต่ละส่วน
ส่วนประกอบการบินและอวกาศและยานยนต์
ตัวยึดและตัวเรือนโครงสร้างมักผสมผสานขอบเขตที่มีรูปทรงเฉพาะเข้ากับคุณสมบัติการติดตั้งหรือการกำหนดตำแหน่ง การขึ้นรูปโปรไฟล์ช่วยสร้างช่องว่างรอบส่วนประกอบที่อยู่ใกล้เคียงและสร้างรูปทรงตามที่ระบุไว้ในการออกแบบโครงสร้าง
สำหรับชิ้นส่วนที่มีน้ำหนักเบา การลดปริมาณวัสดุอาจทำให้เหลือส่วนที่บางซึ่งต้องการการรองรับอย่างระมัดระวัง แผนการผลิตต้องรักษาความสัมพันธ์ระหว่างรูปทรงที่เสร็จสมบูรณ์และส่วนเชื่อมต่อที่ใช้ในระหว่างการประกอบ
ชิ้นส่วนอุปกรณ์อัตโนมัติ อุปกรณ์ทางการแพทย์ และอุปกรณ์ความแม่นยำสูง
อุปกรณ์อัตโนมัติใช้แผ่นรอง ตัวจับยึด และอุปกรณ์ยึดแบบกำหนดเองที่มีรูปทรงเข้ากับชิ้นงานหรือกลไกโดยรอบ ในเครื่องมือวัดความแม่นยำและอุปกรณ์ทางการแพทย์ ตัวเรือนและส่วนต่อประสานของชิ้นส่วนที่มีรูปทรงเฉพาะสามารถทำหน้าที่ในการประกอบและการเว้นระยะห่างที่คล้ายคลึงกันได้
ใบสมัครจะระบุข้อกำหนดเพิ่มเติม เช่น เอกสารเกี่ยวกับวัสดุ การทำความสะอาด หรือการปรับสภาพพื้นผิว ข้อกำหนดเหล่านั้นควรระบุไว้ในใบเสนอราคา เนื่องจากขั้นตอนการออกแบบเป็นเพียงส่วนหนึ่งของการส่งมอบชิ้นส่วนสำเร็จรูปเท่านั้น
การกัดขึ้นรูปโปรไฟล์มีข้อดีและข้อจำกัดอย่างไรบ้าง?
การกัดขึ้นรูปโปรไฟล์ช่วยให้สร้างรูปทรงได้อย่างยืดหยุ่นและมีกระบวนการที่ตั้งโปรแกรมไว้เพื่อทำซ้ำได้ ข้อจำกัดในทางปฏิบัติมาจากการเข้าถึงของหัวกัด รูปทรงเรขาคณิตเฉพาะจุด ความเสถียรของการตั้งค่า และปริมาณงานที่จำเป็นเพื่อให้เป็นไปตามข้อกำหนด การประเมินเงื่อนไขเหล่านี้จะช่วยในการพิจารณาว่าเป็นการเลือกวิธีการผลิตที่คุ้มค่าหรือไม่
รูปทรงที่ยืดหยุ่นและการผลิตที่ทำซ้ำได้
เส้นทางการตัดเฉือนสามารถอัปเดตได้เมื่อการออกแบบเปลี่ยนแปลง ซึ่งสนับสนุนการพัฒนาต้นแบบและชิ้นส่วนที่กำหนดเอง นอกจากนี้ โปรแกรมและอุปกรณ์จับยึดที่กำหนดไว้แล้วยังสามารถนำกลับมาใช้ใหม่สำหรับการผลิตซ้ำได้เมื่อข้อกำหนดในการแก้ไขและการผลิตยังคงไม่เปลี่ยนแปลง
ความสามารถในการทำซ้ำยังคงขึ้นอยู่กับการจัดการสภาพของเครื่องมือ ค่าชดเชย ความแปรปรวนของวัสดุ และการตรวจสอบ การนำโปรแกรมกลับมาใช้ใหม่ไม่ได้หมายความว่าจะไม่ต้องตรวจสอบกระบวนการระหว่างแต่ละชุดการผลิต
การเข้าถึงเครื่องมือ มุมภายใน และส่วนลึก
ดอกกัดปลายหมุนมาตรฐานจะทิ้งรอยโค้งไว้ที่มุมด้านในของระนาบการตัด การลดรอยโค้งนั้นจำเป็นต้องใช้ดอกกัดที่มีขนาดเล็กกว่า ซึ่งอาจทำให้การขึ้นรูปชิ้นงานที่มีความลึกทำได้ยากขึ้น
บางจุดที่เข้าถึงยากอาจใช้เครื่องมือพิเศษหรือวิธีการอื่นได้ ส่วนบริเวณที่กีดขวางอย่างสมบูรณ์อาจต้องเปลี่ยนการออกแบบหรือใช้กระบวนการอื่นแทน เช่น มุมแหลมภายในที่จำเป็นต่อการใช้งาน อาจต้องใช้การตัดด้วยไฟฟ้า (EDM) บนวัสดุที่เป็นตัวนำไฟฟ้าที่เหมาะสม ทั้งนี้ขึ้นอยู่กับการเข้าถึงและรูปทรง
การเขียนโปรแกรม เวลาในการกลึง และต้นทุน
ต้นทุนจะสูงขึ้นเมื่อต้องใช้การพัฒนาเส้นทางการตัดเฉือนที่ซับซ้อน การตั้งค่าเพิ่มเติม หรือการตกแต่งที่ใช้เวลานาน เครื่องมือขนาดเล็ก พื้นผิวที่เข้าถึงยาก และการตรวจสอบอย่างละเอียดก็อาจเพิ่มภาระงานมากกว่าที่ขนาดโดยรวมของชิ้นส่วนบ่งบอกได้
สำหรับชิ้นงานที่มีรูปทรงแบนเรียบ การตัดด้วยเลเซอร์หรือวอเตอร์เจ็ทอาจคุ้มค่าที่จะเปรียบเทียบกัน หากคุณภาพขอบและประสิทธิภาพในการตัดตรงตามข้อกำหนด การกัดขึ้นรูปจะมีความเหมาะสมมากขึ้นเมื่อชิ้นงานนั้นต้องการผนังที่ควบคุมได้ ขั้นบันได ส่วนเชื่อมต่อที่ผ่านการกลึง หรือพื้นผิวโค้ง
คุณจะออกแบบและกำหนดคุณสมบัติของชิ้นส่วนสำหรับการกัดขึ้นรูปได้อย่างไร?
ออกแบบโดยคำนึงถึงการตัดที่ง่าย การรองรับที่มั่นคง และข้อกำหนดการใช้งานที่ชัดเจน ให้ข้อมูลแก่ซัพพลายเออร์อย่างเพียงพอเพื่อประเมินชิ้นส่วนทั้งหมด รวมถึงการตกแต่งและการตรวจสอบ การชี้แจงรายละเอียดที่ซับซ้อนตั้งแต่เนิ่นๆ จะช่วยหลีกเลี่ยงงานกลึงที่ไม่จำเป็นและการแก้ไขใบเสนอราคา
ปรับปรุงการเข้าถึงเครื่องมือและรองรับคุณสมบัติแบบบาง
ควรเว้นระยะรัศมีภายในให้กว้างขวางในกรณีที่การประกอบชิ้นส่วนเอื้ออำนวย สำหรับมุมด้านใน การเว้นพื้นที่เกินกว่ารัศมีของใบมีดที่เลือกไว้จะช่วยให้การเปลี่ยนแปลงการจับยึดทำได้ง่ายขึ้น ควรตกลงเกี่ยวกับรัศมีที่แท้จริงในระหว่างการตรวจสอบความเป็นไปได้ในการผลิต แทนที่จะเลือกเฉพาะส่วนนั้นเพียงอย่างเดียว
ลดความลึกที่ไม่จำเป็นในส่วนที่แคบ และจัดให้มีพื้นที่ที่สามารถยึดจับได้โดยไม่ทำให้พื้นผิวสำเร็จเสียหาย หากจำเป็นต้องใช้ชิ้นส่วนบาง ให้ปรึกษาเกี่ยวกับการรองรับชั่วคราวหรือลำดับการตัดเฉือนที่คงวัสดุโดยรอบไว้จนกว่าจะถึงขั้นตอนต่อไป
ลองพิจารณาแผ่นปิดที่ต้องพอดีกับตัวเรือน การลดขนาดเล็กน้อยที่มุมที่ไม่ใช้งานอาจช่วยให้มีพื้นที่ว่างสำหรับชิ้นส่วนที่ประกบกัน ในขณะเดียวกันก็ช่วยให้ใช้ใบมีดตัดได้สะดวกยิ่งขึ้น ผู้ออกแบบควรตรวจสอบให้แน่ใจว่าการเปลี่ยนแปลงนั้นยังคงรักษาการสัมผัสเพื่อกำหนดตำแหน่ง การปิดผนึก และความแข็งแรงของผนังโดยรอบไว้ได้
ระบุค่าความคลาดเคลื่อนเชิงฟังก์ชันและข้อกำหนดของพื้นผิว
ระบุเส้นขอบที่ใช้กำหนดตำแหน่งของชิ้นส่วนที่ประกบกัน ให้ระยะห่าง หรือกำหนดขอบเขตการปิดผนึก นำข้อกำหนดไปใช้ตามหน้าที่เหล่านั้น โดยใช้จุดอ้างอิงที่ชัดเจนและค่าความคลาดเคลื่อนทั่วไปที่เหมาะสมในส่วนอื่นๆ
หากการเคลือบหรือการบำบัดอื่นใดส่งผลกระทบต่อความพอดีที่สำคัญ ให้ระบุว่าขนาดการยอมรับนั้นใช้ก่อนหรือหลังกระบวนการดังกล่าว ระบุการตัดขอบตามความจำเป็นเพื่อให้การลบคมไม่เปลี่ยนแปลงขอบเขตการใช้งาน
สำหรับพื้นผิวที่มองเห็นได้ ควรแยกแยะความคาดหวังด้านความสวยงามออกจากความหยาบที่วัดได้ ข้อกำหนดด้านพื้นผิวที่เป็นตัวเลขเพียงอย่างเดียวอาจไม่สามารถอธิบายร่องรอยของเครื่องมือที่ยอมรับได้หรือทิศทางของร่องรอยเหล่านั้นได้
จัดทำเอกสาร RFQ ที่ชัดเจนสำหรับ TiRapid
ตัวอย่างคำขอใบเสนอราคาที่มีประโยชน์ ได้แก่:
- แบบจำลอง CAD และการแก้ไขแบบร่างปัจจุบัน
- เกรดวัสดุและสภาพสต็อกที่ต้องการ
- ปริมาณการผลิตต้นแบบ ปริมาณการผลิตเป็นชุด หรือปริมาณการสั่งซื้อซ้ำที่คาดการณ์ไว้
- ขนาดที่สำคัญ จุดอ้างอิง และข้อกำหนดของพื้นผิว
- การเตรียมพื้นผิว บันทึกการตรวจสอบ และความคาดหวังในการส่งมอบ
เน้นส่วนที่ยอมรับการเปลี่ยนแปลงการออกแบบได้ จากนั้น TiRapid จะหารือเกี่ยวกับแนวทางการผลิตที่เสนอเทียบกับข้อกำหนดที่ต้องคงที่ เมื่อเปรียบเทียบข้อเสนอ ตรวจสอบให้แน่ใจว่าใบเสนอราคาแต่ละฉบับครอบคลุมขอบเขตการแก้ไขแบบ การตกแต่ง และการตรวจสอบแบบเดียวกัน
คำถามที่พบบ่อย
การกัดขึ้นรูปโปรไฟล์เหมือนกับการกัดขึ้นรูปคอนทัวร์หรือไม่?
คำศัพท์เหล่านี้มักมีความหมายซ้ำซ้อนกันเมื่ออธิบายถึงการตัดเฉือนตามรูปทรงที่กำหนดไว้ อย่างไรก็ตาม ในซอฟต์แวร์ CAM คำสั่งเช่น 2D Contour หรือ 3D Contour จะระบุกลยุทธ์เฉพาะเจาะจง โปรดตรวจสอบรูปทรงเรขาคณิตและเส้นทางการตัดเฉือนที่กำลังกล่าวถึง แทนที่จะพึ่งพาเพียงแค่ชื่อคำสั่งเท่านั้น
การกัดขึ้นรูปโปรไฟล์สามารถสร้างมุมภายในที่คมได้หรือไม่?
ดอกกัดมาตรฐานไม่สามารถสร้างมุมภายในที่คมกริบอย่างสมบูรณ์แบบในระนาบการตัดได้ ให้ระบุรัศมีที่ใหญ่ที่สุดที่ชุดประกอบอนุญาต หรือพิจารณาการลดมุมหรือการดำเนินการรองที่เหมาะสมเมื่อการออกแบบต้องการคุณสมบัติที่คมกว่า
การกัดขึ้นรูปโปรไฟล์จำเป็นต้องใช้เครื่องจักร 5 แกนเสมอหรือไม่?
ไม่ เครื่องจักร 3 แกนสามารถผลิตชิ้นงานที่มีรูปทรงระนาบและพื้นผิวโค้งได้หลากหลายรูปแบบ แกนเพิ่มเติมจะมีประโยชน์เมื่อช่วยปรับปรุงการเข้าถึงเครื่องมือ การวางแนว หรือจำนวนการตั้งค่าที่จำเป็นสำหรับชิ้นงาน
สรุป
การกัดขึ้นรูปโปรไฟล์เป็นการสร้างขอบเขตและพื้นผิวที่มีรูปร่างเฉพาะ ซึ่งช่วยให้ชิ้นส่วนต่างๆ สามารถประกอบ เคลื่อนที่ หรือขึ้นรูปเป็นผลิตภัณฑ์อื่นๆ ได้ ผลลัพธ์ที่ประสบความสำเร็จขึ้นอยู่กับการเลือกเครื่องมือและกลยุทธ์การตัดเฉือนที่เหมาะสมกับรูปทรงเรขาคณิต จากนั้นจึงควบคุมและตรวจสอบคุณสมบัติที่สำคัญต่อการใช้งาน
สำหรับโครงการต่อไปของคุณ ส่ง แบบจำลอง ภาพวาด และข้อกำหนดการผลิตให้ TiRapidการตรวจสอบอย่างละเอียดเกี่ยวกับรูปทรงที่สำคัญ ข้อกำหนดของพื้นผิว และความต้องการในการตรวจสอบ จะเป็นจุดเริ่มต้นที่ชัดเจนสำหรับการวางแผนการผลิตและการเสนอราคาที่เป็นประโยชน์
















