
Aluminiumplåt är en plattvalsad aluminiumprodukt som är värderad för sin låga vikt, korrosionsbeständighet, formbarhet och breda utbud av legeringar och härdningsgrader. Den används ofta för tillverkning, bearbetning, paneler, kapslingar och andra industriella delar.
Den här guiden förklarar vad aluminiumplåt är, dess vanliga tjocklekar, kvaliteter, typer, tillverkningsmetoder, användningsområden och viktiga faktorer för materialval.
Vad är aluminiumplåt?
Aluminiumplåt är en plattvalsad aluminiumprodukt som levereras i olika tjocklekar, legeringar och härdningar. Den kan skäras, böjas, formas, svetsas, maskinbearbetas, anodiseras eller målas för olika tillämpningar.
Termen ”plåt” beskriver produktens form, inte en specifik legering. Till exempel kan 1050, 5052 och 6061 alla levereras som plåt, men deras hållfasthet, korrosionsbeständighet, formbarhet och bearbetbarhet skiljer sig åt.
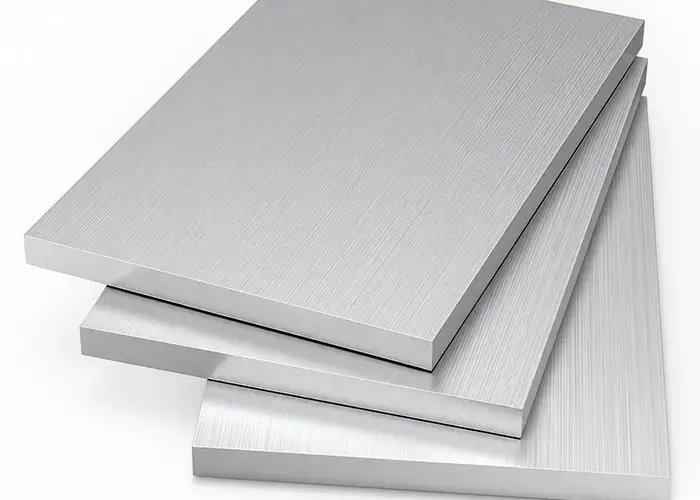
Där plåt passar bland platta aluminiumprodukter
Platta aluminiumprodukter varierar från mycket tunn folie till plåt och sedan tyngre plåt. Folie används när extrem tunnhet och flexibilitet krävs, medan plåt väljs när större sektionstjocklek, styvhet, bearbetningsmaterial eller strukturell kapacitet behövs. Plåt upptar det breda mellansegmentet som används för paneler, lock, höljen, formade delar, fästen, ytterkåpor, skydd och många tillverkade enheter.
En vanligt förekommande kommersiell regel placerar plåt under ungefär 6 mm och plåt ovanför, men detta bör inte betraktas som en universell teknisk definition. Standarder och lagerhållare kan klassificera samma tjocklek olika. Vid upphandling är det säkraste tillvägagångssättet att specificera legering, anlöpning, exakt tjocklek, dimensionstolerans, ytbeskaffenhet och eventuell tillämplig materialstandard istället för att enbart förlita sig på orden plåt eller platta.
Viktiga egenskaper hos aluminiumplåt
Aluminiumplåtens främsta fördel är dess kombination av låg vikt och användbara mekaniska prestanda. Aluminium har en densitet på ungefär en tredjedel av stål, så en plåtkomponent kan ofta minska massan samtidigt som den bibehåller tillräcklig styvhet när geometri, ribbor, böjar eller formade funktioner är korrekt utformade.
Aluminium utvecklar också en naturlig oxidfilm som ger användbar korrosionsbeständighet. Många legeringar kan anodiseras, målas, pulverlackeras eller på annat sätt ytbehandlas när ytterligare skydd eller utseende krävs. Beroende på kvalitet och anlöpningsförmåga kan plåt också erbjuda god formbarhet, svetsbarhet, bearbetbarhet, värmeledningsförmåga, elektrisk ledningsförmåga och återvinningsbarhet.
Dessa fördelar är inte identiska i alla legeringar. Höghållfasta legeringar kan vara mindre formbara, vissa värmebehandlingsbara legeringar kräver mer försiktighet vid svetsning, och en mycket kosmetisk tillämpning kan kräva strängare krav på ytkontroll än ett internt maskinskydd. Materialval bör därför börja med delens funktion och tillverkningsväg.
Hur tillverkas aluminiumplåt?
Tillverkning av aluminiumplåt är en sekvens av gjutning, valsning, värmebehandling och ytbehandling. Den exakta vägen beror på legering, slutlig tjocklek, anlöpning, ytkrav och om produkten kommer att säljas som rullplåt eller skuren plåt. För köpare och ingenjörer är de viktigaste stegen de som kontrollerar tjocklek, planhet, mekaniska egenskaper och ytbeskaffenhet.
Gjutning, varmvalsning och kallvalsning
Primärt eller återvunnet aluminium smälts och justeras till önskad legeringskemi innan det gjuts till stora plattor eller annat valsmaterial. Det gjutna materialet förbereds och varmvalsas sedan, där upprepade svängningar minskar tjockleken medan metallen förblir vid förhöjd temperatur. Varmvalsning skapar den mellanprodukt som behövs för ytterligare reduktion och hjälper till att etablera materialets inre struktur.
Kallvalsning används när tunnare tjocklek, bättre tjocklekskontroll, förbättrad planhet eller en jämnare yta krävs. Materialet passerar genom valsar vid eller nära rumstemperatur, vilket minskar tjockleken och ökar deformationshärdningen. Beroende på specifikationen kan plåten sedan avjämnas, skäras, kapas till rätt längd, trimmas eller levereras som coil.
För tillverkning spelar valsningsriktningen roll. Mekaniska egenskaper och formningsbeteende kan vara riktningsberoende, särskilt i vissa legeringar och härdningstyper. Kritiska bockade eller maskinbearbetade delar kan därför kräva uppmärksamhet på fiberriktning, bockningsorientering och hur ämnen är kapslade från plåten.
Glödgning, anlöpning och ytbehandling
Efter valsning används värmebehandlingar för att kontrollera hållfasthet och duktilitet. Glödgad O-anlöpningsplåt är relativt mjuk och formbar. Icke-värmebehandlingsbara legeringar kan använda höga anlöpningar som skapats genom deformationshärdning och partiell glödgning, medan värmebehandlingsbara legeringar kan använda höga anlöpningar som produceras genom lösningsvärmebehandling, kylning, åldring och relaterade bearbetningssteg.
Anlöpningsgraden kan vara lika viktig som legeringsnummer. Till exempel kan en sort som valts för bockning prestera mycket annorlunda i en hårdare anlöpningsgrad än i en mjukare. Ritningen och inköpsspecifikationen bör därför ange både legering och anlöpningsgrad när detaljen är beroende av hållfasthet, formningsradie, återfjädring eller stabilitet efter bearbetning.
Ytbehandling kan inkludera valsning, borstning, polering, anodisering, målning, pulverlackering, kemisk konverteringsbeläggning eller skyddsfilm. Valet beror på korrosionsexponering, slitage, utseende, elektrisk kontakt, bindning och om ytan kommer att förbli synlig efter tillverkning.
Aluminiumplåttjocklek och standardstorlekar
Aluminiumplåtens tjocklek är en av de första dimensionerna som ingenjörer och köpare måste definiera. Tjockleken påverkar vikt, styvhet, formbelastning, minsta böjningsradie, fästelementets prestanda, vibrationer, bearbetningsstabilitet, värmeöverföring och kostnad. En liten förändring i tjocklek kan därför förändra både delens prestanda och tillverkningsmetod.
Vanliga tjocklekar på aluminiumplåt
Vanliga lagersortiment inkluderar tunna tjocklekar under 1 mm och universalplåtar på 1 mm, 1.5 mm, 2 mm, 3 mm, 4 mm och andra metriska eller brittiska storlekar. En 1 mm aluminiumplåt väljs ofta för lätta lock, paneler, små kapslingar och formade komponenter där hög styvhet inte krävs. Tjocklekar runt 2-3 mm är vanliga för mer robusta höljen, skydd, fästen och tillverkade paneler.
Allt eftersom tjockleken ökar blir en plan plåt generellt styvare och mer motståndskraftig mot bucklor, men vikt och materialkostnad ökar också. Tjockare material kan kräva större böjkrafter, bredare verktyg, större minsta radier eller en annan tillverkningsväg. Mycket tunn plåt kan kräva speciell hantering för att undvika bucklor, vågighet eller deformation.
För CNC-frästa delar tillverkade av plåt bör tjockleken även inkludera bearbetningsmån när ytorna behöver rengöras. Om en färdig del måste hålla snäva planhets- eller tjocklekstoleranser kan det leda till att materialet inte är tillräckligt för korrigering, om man börjar med material som är för nära den slutliga storleken.
| Typiskt tjockleksområde | Allmänt bruk | Tillverkningsövervägande |
| Under 1 mm | Lätta skydd, foder, formade skinn | Lätt att forma men känslig för bucklor, vågighet och värmeförvrängning |
| 1-2 mm | Kapslingar, paneler, ljusfästen | Bra balans mellan låg vikt och bearbetbarhet |
| 2-3 mm | Maskinskydd, höljen, konstruktionspaneler | Högre styvhet, vanligt för industriell tillverkning |
| 3-6 mm | Tunga paneler, konsoler, maskinbearbetade plåtdelar | Styvare, böjnings- och bearbetningsbelastningar ökar |
4 × 8 och andra vanliga arkstorlekar
Ett av de mest kända kommersiella formaten är 4 × 8 aluminiumplåt, ungefär 1219 × 2438 mm. På marknader som använder en 8 × 4-beskrivning kan samma nominella mått skrivas i omvänd ordning. Metriska återförsäljare erbjuder vanligtvis storlekar som 1000 × 2000 mm, 1250 × 2500 mm och 1500 × 3000 mm, även om tillgängligheten varierar beroende på kvalitet, härdning, tjocklek och region.
Standardstorlek på lager är viktig eftersom den påverkar kapslingseffektiviteten och kassation. En detalj som passar effektivt på en standardplåt kan använda mindre material och kräva färre hanteringsoperationer än en design som tvingar leverantören att köpa ett överdimensionerat eller ovanligt format. För stora produktionskvantiteter kan coil-matad bearbetning vara mer ekonomiskt än enskilda ark.
Hur man väljer tjocklek på aluminiumplåt
Tjocklek bör väljas utifrån de slutliga detaljkraven snarare än kopieras från en tidigare design. Belastning, spännvidd, panelstorlek, tillåten nedböjning, vibration, fästmetod, böjgeometri, svetsdeformation, korrosionstillägg, bearbetningsmaterial och totalvikt kan alla påverka beslutet.
En tunn plåt kan ofta göras mycket styvare genom att lägga till flänsar, pärlor, ribbor, fållar eller formade kanaler istället för att bara öka materialtjockleken. Detta är särskilt användbart i kapslingar och maskinkåpor där styvhet behövs men massan bör förbli låg.
För delar som ska bearbetas efter skärning eller formning, diskutera planhet och spänning med tillverkaren. Att ta bort material från ena sidan av den valsade plåten kan frigöra kvarvarande spänningar och orsaka deformation, särskilt på stora, tunna delar med fickor eller asymmetrisk geometri.
Vanliga aluminiumplåtkvaliteter
Aluminiumplåtkvaliteter identifieras genom legeringsserier och en specifik legeringsbeteckning. Olika serier förändrar balansen mellan hållfasthet, korrosionsbeständighet, konduktivitet, svetsbarhet, formbarhet och värmebehandlingsbarhet. Den bästa kvaliteten är den som uppfyller detaljmiljön och tillverkningsprocessen utan att lägga till onödiga kostnader eller svårigheter.
| Grade | Huvudegenskaper | Typiska användningsområden |
| 1050 / 1100 | Mycket hög aluminiumhalt, mjuk och ledande | Allmän formning, reflektorer, elektriska och termiska tillämpningar |
| 3003 | God formbarhet och korrosionsbeständighet med måttlig hållfasthet | Allmän plåt, höljen, takläggning, värmeöverföringsdelar |
| 5052 | God korrosionsbeständighet, svetsbarhet och användbar styrka | Industriella kapslingar, marinrelaterad tillverkning, lock, fästen |
| 5251 | Bra formnings- och korrosionsprestanda | Allmän tillverkning och arkitektoniska skivarbeten |
| 6061 | Värmebehandlingsbar, starkare, god bearbetbarhet | Maskinbearbetade paneler, konstruktionskomponenter, fixturer, utrustningsdelar |
| 6082 | Värmebehandlingsbar strukturlegering, vanlig i Europa | Strukturella och maskinbearbetade applikationer |
| 7075 | Mycket hög hållfasthet, lägre formbarhet än vanliga plåtlegeringar | Högbelastade flyg- och rymdkomponenter och specialiserade komponenter |
1000- och 3000-seriens ark
Plåt i 1000-serien, inklusive kvaliteter som 1050 och 1100, innehåller en hög andel aluminium och värderas för formbarhet, korrosionsbeständighet och termisk eller elektrisk ledningsförmåga. Den är användbar när extrem strukturell styrka inte är det primära kravet.
3003 aluminiumplåt tillsätter mangan för att förbättra hållfastheten samtidigt som den bibehåller god formbarhet och korrosionsprestanda. Den används ofta för allmän plåtbearbetning, utrustningsskydd, takrelaterade produkter, värmeöverföringskomponenter och tillverkade delar som inte kräver den högre hållfastheten hos värmebehandlingsbara legeringar.
Dessa kvaliteter är ofta praktiska för bockning och formning, men den valda anlöpningen påverkar fortfarande hårdhet och böjbarhet. En tillverkningsritning bör identifiera anlöpningen istället för att anta att varje plåt av samma legering kommer att formas identiskt.
5000-seriens ark
5000-seriens aluminium använder magnesium som ett viktigt legeringselement. Kvaliteter som 5052 är populära i tillverkade plåtkomponenter eftersom de kombinerar korrosionsbeständighet, svetsbarhet, användbar hållfasthet och goda formegenskaper. Detta gör 5052 till ett vanligt val för industriella kapslingar, lock, fästen, skåp och delar som utsätts för fukt.
5251 är ytterligare en sort i 5000-serien som används i plåtapplikationer, särskilt på marknaderna i Europa och Storbritannien. Det exakta sortvalet beror på önskad hållfasthet, lagertillgänglighet, formningsgrad, svetsning, ytfinish och kundspecifikation.
För formade delar bör korrekt anlöpning och böjningsorientering kontrolleras före produktion. En sort som är känd för god formbarhet kan fortfarande spricka om den levereras för hårt eller böjs under en lämplig radie.
6000- och 7000-seriens ark
6061 och 6082 är värmebehandlingsbara aluminiumlegeringar som används när högre hållfasthet och bearbetbarhet är viktiga. De kan vara praktiska för maskinbearbetade paneler, konstruktionsfästen, fixturer, utrustningskomponenter och delar som kombinerar profilbearbetning med borrade, gängade eller fickformade funktioner.
7075 väljs när mycket hög hållfasthets-viktförhållande krävs, särskilt inom flyg- och rymdteknik och högbelastningsapplikationer. Det är normalt inte förstahandsvalet för djupformning, och dess korrosions- och spänningskorrosionsbeteende beror starkt på anlöpnings- och driftsförhållanden.
Höghållfast plåt bör aldrig väljas enbart utifrån legeringsnummer. Anlöpning, produkttjocklek, specifikation, fiberriktning, bearbetningssekvens och eventuella korrosions- eller utmattningskrav måste beaktas tillsammans.
Typer av aluminiumplåt
Utöver legeringskvaliteten levereras aluminiumplåt i olika fysiska och ytliga former. Dessa former är skapade för att möta praktiska behov som luftflöde, halkskydd, utseende, slitage, väderbeständighet eller enklare installation.
Vanligt, perforerat och mönstrat ark
Slät plåt har en plan yta och är den mest flexibla utgångspunkten för skärning, bockning, stansning, svetsning, bearbetning och ytbehandling. Den används till paneler, lock, höljen, fästen, skyltar, maskinskydd och allmän tillverkning.
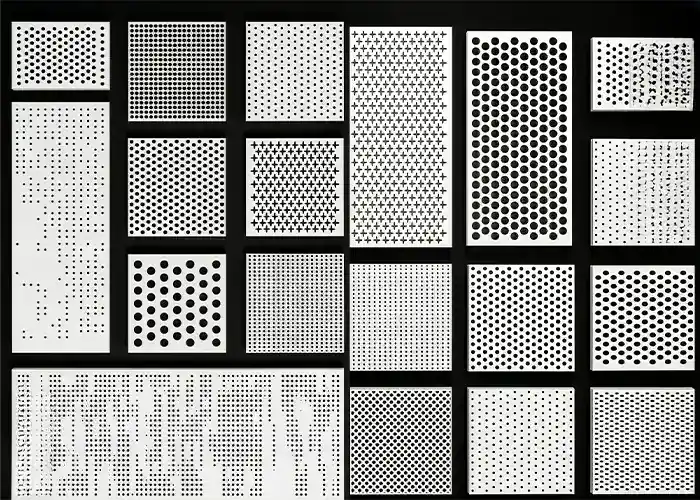
Perforerad aluminiumplåt innehåller upprepade hål eller anpassade mönster som kan minska vikt, möjliggöra ventilation, kontrollera ljus, stödja akustiska behandlingar eller skapa en dekorativ yta. Hålstorlek, stigning, öppen area, kantmarginal och plåttjocklek måste koordineras så att delen förblir tillräckligt stark efter stansning.
Mönstrade produkter inkluderar slitbane- eller rutmönster för halkfria ytor och präglade ark för dekorativa eller funktionella texturer. Dessa produkter väljs ofta för golv, trappsteg, fordonsytor, invändiga paneler och skyddande tillämpningar.
Anodiserad, belagd och dekorativ plåt
Anodiserad aluminiumplåt har ett elektrokemiskt förtjockat oxidlager som kan förbättra korrosionsbeständighet, slitstyrka och utseende. Anodisering kan också ge en jämn metallisk yta när legering, ytbeskaffenhet och processkontroller är lämpliga.
Målade och bandbelagda plåtar används när färgkonsistens och hållbarhet utomhus är viktiga. Pulverlackering är vanligt på tillverkade delar, medan förbelagd plåt kan vara effektiv för paneler i hög volym när formningsprocessen är kompatibel med beläggningen.
Dekorativa produkter kan ha borstad, polerad, präglad eller träådringsfinish. Den synliga ytan bör skyddas under skärning och formning eftersom repor, klämmärken och hanteringsskador kan orsaka kasseringsproblem även när måtten är korrekta.
Hur man skär och tillverkar aluminiumplåt
Aluminiumplåt kan bearbetas med många tillverkningsmetoder. Den bästa metoden beror på legering, seghärdning, tjocklek, tolerans, eggkvalitet, värmekänslighet, kvantitet, geometri och om sekundär bearbetning eller finbearbetning kommer att följa.
Hur man skär aluminiumplåt
Raka snitt i tunn plåt kan tillverkas med skärning eller giljotinskärning. Sågskärning är användbart för ämnen och tyngre profiler. Laserskärning erbjuder hög hastighet och programmerbar geometri, medan vattenskärning undviker en värmepåverkad zon och är användbar för tjockare material eller värmekänsliga krav. Stansning är effektivt för upprepade hål, spår och produktionsplåtdetaljer.
CNC-fräsning eller -fräsning är lämpligt när en detalj kräver snävare kanttoleranser, fickor, försänkningar, gängor, precisionsprofiler eller egenskaper som är svåra att skapa med konventionell plåtskärning. Plåten måste stödjas korrekt för att förhindra vibrationer och rörelser under bearbetning.
Skärkvaliteten bör specificeras enligt nästa process. En kosmetiskt exponerad egg kan kräva gradning eller finbearbetning, medan en egg som senare ska bearbetas kan tolerera en grövre stansningsprocess. Att välja för hög eggkvalitet för tidigt kan öka kostnaden utan att förbättra den färdiga detaljen.
Bockning, formning och svetsning
Kantpressbockning används ofta för inkapslingar, konsoler, skydd och konstruktionsplåt. Böjningsradie, fiberriktning, anlöpning, tjocklek och verktyg påverkar alla sprickbildning och återfjädring. Mjukare anlöpningar tolererar generellt sett en tätare formning, medan starkare eller hårdare förhållanden kan kräva större radier.
Stansning, rullformning, djupdragning och relaterade processer används när geometri och kvantitet motiverar dedikerade verktyg. Dessa metoder kan skapa ribbor, pärlor, flänsar, lameller och komplexa skal som ökar styvheten utan att lägga till mycket material.
MIG- och TIG-svetsning är vanligt förekommande för många aluminiumplåtlegeringar, särskilt utvalda material i 5000- och 6000-serien. Värmetillförsel kan orsaka deformation i tunna paneler, så svetsföljd, fixtur, skarvdesign, val av tillsatsmaterial och efterbehandling efter svetsning bör beaktas under designprocessen.
CNC-bearbetning av aluminiumplåt
CNC-bearbetning kombineras ofta med plåttillverkning när en del behöver egenskaper som inte kan hållas exakt genom enbart skärning och bockning. Typiska operationer inkluderar precisionsprofilering, fickfräsning, borrning, gängning, försänkning, punktfräsning och bearbetning av lokala referensytor.
Tunn aluminiumplåt är svår att bearbeta om den har dåligt stöd. Vakuumfixturer, offerplattor, mjuka käftar, specialanpassade klämmor eller självhäftande arbetshållning kan användas för att fördela hållkraften och minska vibrationer. Bearbetningssekvensen bör undvika att släppa ut för mycket material från ena sidan innan detaljen är stabil.
Stora tunna paneler kan röra sig efter att fickorna har bearbetats eftersom valsning och föregående bearbetning lämnar kvarvarande spänningar i materialet. För krav på snäva planhet kan en tillverkare justera materialtjocklek, grovbearbetningsstrategi, arbetshållning, mellanliggande spänningsavlastning eller inspektionsinställning innan produktionen påbörjas.
Vad används aluminiumplåt till?
Aluminiumplåt används inom transport, flyg- och rymdindustrin, industriell utrustning, elektronik, automation, bygg, arkitektoniska produkter och konsumentvaror. Dess värde kommer från att kombinera låg vikt med korrosionsbeständighet och tillverkningsflexibilitet, men den exakta kvaliteten och tjockleken bör matcha tillämpningen.
Fordon och flygindustrin
Inom fordonsindustrin används aluminiumplåt för lättviktiga kaross- och täckpaneler, skydd, lock, fästen, batterirelaterade strukturer, interiörkomponenter och andra tillverkade delar. Lägre massa kan stödja fordonets effektivitet och prestanda, medan korrosionsbeständighet är användbar för exponerade komponenter.
Användningsområden inom flyg- och rymdteknik inkluderar ytterkåpor, åtkomstpaneler, fästen, lock, invändiga strukturer och utvalda höghållfasta komponenter. Flygplanstillämpningar kräver noggrann kontroll av legering, seghärdning, korrosionsbeständighet, spårbarhet och inspektion, så materialet bör alltid följa ritningen och den gällande specifikationen.
Industriell utrustning, elektronik och automation
Industriell utrustning använder ofta aluminiumplåt för styrskåp, maskinkåpor, skydd, monteringsplattor, åtkomstpaneler, fästen och skyddskapslingar. Formad plåt kan ge hög styvhet till låg vikt, medan utskärningar och maskinbearbetade funktioner gör det möjligt att integrera kontroller, kontakter, sensorer och fästelement effektivt.
Elektronik- och automationsutrustning använder aluminium för höljen, paneler, chassidelar, värmehanteringskomponenter, robotkåpor, fixturplattor och instrumentkapslingar. Anodisering eller beläggning kan ge utseende och ytskydd, medan CNC-bearbetning kan lägga till precisionsgränssnitt efter formning.
Bygg-, tak- och arkitektoniska produkter
Aluminiumtakplåt, beklädnad, stuprännor, undertak, fasader, dörrpaneler, dekorativa skärmar och arkitektoniska lister drar nytta av låg vikt och korrosionsbeständighet. Målade, anodiserade, perforerade och mönstrade ytor gör det möjligt för designers att kombinera väderbeständighet med utseende.
Valet av arkitektonisk skiva beror också på brandkrav, beläggningens hållbarhet, panelernas planhet, termisk expansion, infästning, vindbelastning och lokala byggföreskrifter. En dekorativ ytbehandling bör inte utvärderas separat från det strukturella stödet och installationsmetoden.
Konsument-, köks- och allmänna produkter
Aluminiumplåt förekommer i apparater, köksutrustning, köksredskapsrelaterade delar, möbler, skyltar, förvaringsprodukter, belysning, förpackningsutrustning och många konsumenthöljen. Den specifika legeringen beror på om prioriteten är formning, lämplighet för livsmedelskontakt, utseende, värmeledningsförmåga, korrosionsbeständighet eller mekanisk hållfasthet.
För synliga konsumentprodukter kan ytkonsistens vara lika viktig som måttnoggrannhet. Skyddsfilm, kontrollerad fiberriktning, borstning, anodisering eller beläggning bör inkluderas i tillverkningsplanen före skärning och bockning.
Hur man väljer rätt aluminiumplåt
Att välja aluminiumplåt är ett tekniskt beslut som kräver många olika variabler. Rätt material är inte bara den starkaste kvaliteten eller det billigaste materialet. Plåten måste klara tillverkningen, uppfylla de mekaniska och miljömässiga kraven för den färdiga delen och förbli ekonomisk vid den erforderliga produktionsvolymen.
Välj rätt kvalitet och temperering
Börja med erforderlig hållfasthet, korrosionsexponering, formningsgrad, svetsbarhet, bearbetbarhet, konduktivitet och ytfinish. Välj sedan en legeringsfamilj som passar dessa behov. En generellt format hölje kan föredra 5052, medan en maskinbearbetad konstruktionspanel kan föredra 6061 eller 6082, och en höghållfast flyg- och rymdkomponent kan kräva en legering i 7000-serien enligt en kontrollerad specifikation.
Anlöpningstiden bör bekräftas samtidigt. Två plåtar med samma legeringsnummer men olika anlöpningstider kan bete sig olika under bockning, bearbetning och service. För kritiska arbeten, begär materialcertifiering och se till att inköpsordern matchar ritningen.
Matcha tjocklek och storlek till delen
Välj tjocklek utifrån belastning och tillverkningskrav, kontrollera sedan om den valda sorten är lätt tillgänglig i den tjockleken och standardplåtstorleken. Ovanliga kombinationer kan öka ledtiden, minsta orderkvantitet, kassationskostnader eller materialkostnader.
Nästning bör också övervägas tidigt. En liten designförändring kan ibland göra att fler delar får plats på en standard 4 × 8-plåt eller motsvarande i metriskt format, vilket minskar kassation och antalet ark som krävs. För produktionen kan detta vara mer värdefullt än en liten skillnad i materialpris per kilogram.
Tänk på ytbehandling och tillverkningskostnad
Kostnaden för den färdiga delen inkluderar mer än bara råaluminium. Legeringskvalitet, härdning, plåttjocklek, plåtstorlek, skärning, bockning, svetsning, bearbetning, inspektion, gradning, beläggning, förpackning och kvantitet bidrar alla. Det är därför ett pris på aluminiumplåt 8×4 som hittas online inte kan förutsäga kostnaden för en färdig komponent på ett tillförlitligt sätt.
Standardkvaliteter och lagerstorlekar är vanligtvis enklare att hitta än ovanliga kombinationer. För prototyper och tillverkning i låg volym kan val av lättillgänglig plåt förkorta ledtiden och undvika straffavgifter för minimiorder. För produkter i hög volym kan anpassad spolbredd, progressiva verktyg eller optimerad ämnesstorlek minska enhetskostnaden.
Det bästa köpbeslutet kommer från att jämföra den totala tillverkningskostnaden och den tekniska risken snarare än enbart priset på råplåten. En något dyrare legering kan vara billigare totalt sett om den böjs tillförlitligt, bearbetas med mindre deformation, har en jämn ytbehandling och minskar behovet av inspektion eller omarbetning.
Vanliga frågor
Hur man beräknar vikten av aluminiumplåt?
Beräkna aluminiumplåtens vikt genom att multiplicera längd × bredd × tjocklek × densitet. Aluminiumdensiteten är ungefär 2 700 kg/m³, så:
Vikt (kg) = Längd (m) × Bredd (m) × Tjocklek (mm) × 2.7
Till exempel väger en aluminiumplåt på 2 m × 1 m × 3 mm cirka 16.2 kg. Den faktiska vikten kan variera något beroende på legeringen.
Hur man sammanfogar aluminiumplåtar?
Aluminiumplåtar kan sammanfogas med nitning, bultning, svetsning, limning eller mekanisk infästning. Den bästa metoden beror på plåttjocklek, legering, belastning, utseende och om skarven behöver vara permanent eller avtagbar. TIG- och MIG-svetsning är vanliga för lämpliga aluminiumlegeringar, medan nitar och bultar används flitigt för plåtkonstruktioner.
Reflekterar aluminiumplåt värme?
Ja. Aluminiumplåt kan reflektera en betydande mängd strålningsvärme, särskilt när ytan är ren och blank. Aluminium är dock också en bra värmeledare, så den kan överföra värme snabbt genom materialet. Dess termiska prestanda beror därför på ytfinish, tjocklek, luftflöde och hur plåten är installerad.
Hur man böjer 3 mm aluminiumplåt?
En 3 mm aluminiumplåt bockas normalt med en kantpress och lämpliga verktyg. Den erforderliga böjningsradien beror på aluminiumkvalitet och anlöpningshärdning. Formbara legeringar som 5052 är generellt lättare att bocka än hårdare legeringar som 6061-T6. Rätt böjningsradie, fiberriktning och verktyg bör väljas för att minska sprickbildning och överdriven återfjädring.
Slutsats
Aluminiumplåt är en plattvalsad produkt som används inom tillverkning, bearbetning, transport, elektronik, industriell utrustning, konstruktion och konsumenttillverkning. Att välja rätt plåt kräver mer än att identifiera en nominell tjocklek. Legeringskvalitet, seghärdning, plåtstorlek, formningsbeteende, bearbetningsstabilitet, korrosionsexponering, ytfinish och inspektionskrav påverkar alla om den färdiga delen kommer att uppfylla prestanda-, kostnads- och kvalitetsmål.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för aluminiumprototyper och småskaliga produktionsdelar. Vårt ingenjörsteam kan stödja materialval, skärning, CNC-bearbetning, tillverkningskoordinering, ytbehandling och inspektion, vilket hjälper kunder att omvandla aluminiumplåt och plattmaterial till pålitliga komponenter med tydlig tillverkningsfeedback och kontrollerad kvalitet.















