
6-axlig CNC-bearbetning möjliggör samtidig linjär och roterande rörelse för att bearbeta komplexa delar i en enda uppställning. Den här artikeln förklarar hur det fungerar, dess funktioner, fördelar och tillämpningar för att hjälpa ingenjörer att bestämma när det ska användas.
Vad är 6-axlig CNC-bearbetning
6-axlig CNC-bearbetning utökar tillverkningen av fleraxlig CNC-bearbetning genom att möjliggöra fullständig verktygs- och arbetsstyckesrörelse i en enda uppställning. Den är utformad för komplexa geometrier, snäva toleranser och högprecisionsmonteringar där konventionell 3-axlig eller 5-axlig bearbetning når sina gränser.
För att hantera denna nivå av samtidig linjär och roterande rörelse blir exakt planering av verktygsbanor avgörande. Verktygsbanor genereras av avancerad CAM-programvara, som beräknar maskinens kinematik och kontinuerligt kontrollerar kollisioner. Detta säkerställer smidiga övergångar mellan operationer, säker rörelse nära komplexa funktioner och konsekvent noggrannhet utan manuell ompositionering.
En 6-axlig CNC-maskin kombinerar tre linjära axlar och tre roterande axlar:
- Linjära axlar (X, Y, Z): styr grundläggande positionering i tredimensionellt rum
- Rotationsaxlar (A, B, C): rotera verktyget eller arbetsstycket runt varje linjär axel
Den sjätte axeln ger en extra frihetsgrad, vilket gör att verktyget kan närma sig objekt från fler vinklar. Detta förbättrar avsevärt åtkomligheten, verktygsorienteringskontrollen och ytkonsistensen, särskilt för djupa håligheter, underskärningar och komplexa konturer.
Fördelar med 6-axlig CNC-bearbetning
6-axlig CNC-bearbetning är utformad för att maximera effektivitet och noggrannhet för komplexa delar genom att möjliggöra fullständig åtkomst i flera riktningar i en enda uppställning. Genom att synkronisera linjära och roterande axlar kan tillverkare minska hanteringen, stabilisera kvaliteten och uppnå snävare toleranser på invecklade geometrier.
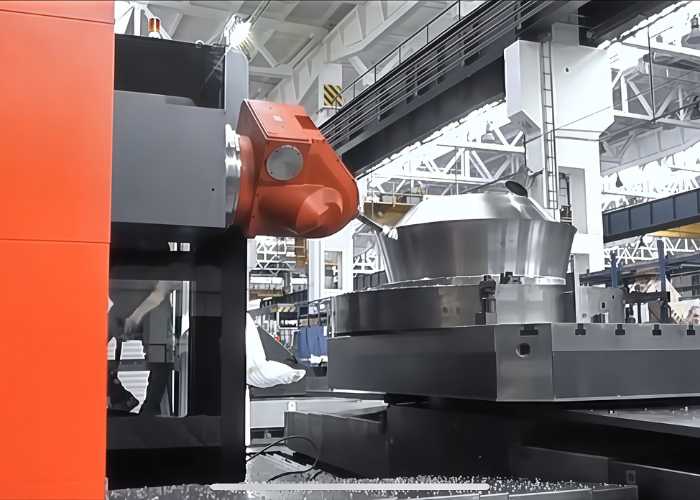
Minskade inställningar och processbyten
Genom att bearbeta flera ytor i en fixtur eliminerar 6-axliga system upprepad fastspänning, vilket minskar uppriktningsfel och uppställningstid.
Högre effektivitet och konsekvens
Kontinuerlig optimal verktygsorientering förbättrar skärstabiliteten, förkortar cykeltiden och ger konsekventa resultat över alla batcher.
Precisionsfördel för komplexa delar
För komponenter inom flyg-, medicin- och avancerad industri bibehåller 6-axlig bearbetning noggrannhet på djupa håligheter, underskärningar och krökta ytor som är svåra att uppnå med färre axlar.
Begränsningar och utmaningar
Trots sina tekniska fördelar är 6-axlig CNC-bearbetning inte lämplig för alla projekt. Högre kostnad och komplexitet innebär att den endast ger mest värde när den matchas med rätt detaljkrav.
Högre utrustnings- och bearbetningskostnader
6-axliga maskiner kräver betydande kapitalinvesteringar och högre driftskostnader jämfört med 3-axliga eller 5-axliga system.
Programmering och operativ komplexitet
Avancerad CAM-programvara och erfarna programmerare är avgörande för att hantera verktygsbanor, maskinkinematik och undvika kollisioner.
Inte alla delar kräver 6-axlig bearbetning
För enkla geometrier kanske den ökade funktionen inte förbättrar prestanda eller kostnadseffektivitet, vilket gör bearbetning i lägre axlar mer praktisk.
Industrier som använder 6-axlig CNC-bearbetning
6-axlig CNC-bearbetning används ofta inom flyg-, medicin-, fordons- och robotindustrin där komplex geometri och snäva toleranser är avgörande. Den möjliggör noggrann flerytebearbetning i en enda uppställning som konventionella CNC-metoder inte kan uppnå effektivt.
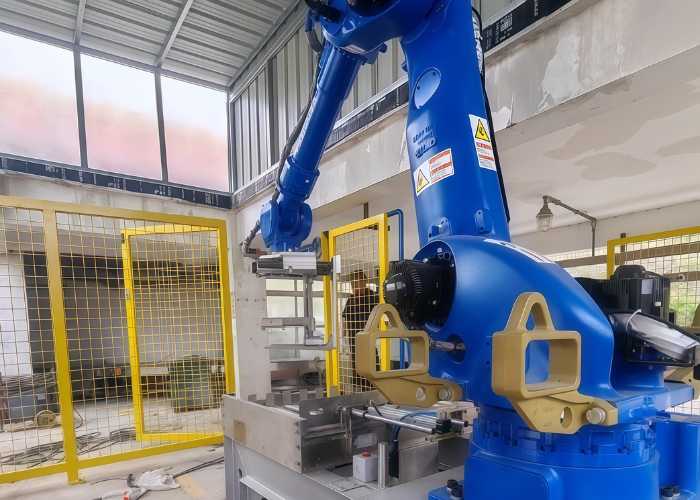
Aerospace
Inom flyg- och rymdtillverkning är 6-axlig CNC-bearbetning avgörande för turbinblad, konstruktionsfästen och motorkomponenter med komplexa vingprofiler och sammansatta kurvor. Kontinuerlig verktygsorientering säkerställer hög noggrannhet, ytintegritet och repeterbarhet på flygkritiska delar.
Sjukvård
Medicinska tillämpningar förlitar sig på 6-axlig bearbetning för implantat och kirurgiska verktyg med komplexa konturer. Tandimplantat, ortopediska komponenter och ledade instrument drar nytta av exakt åtkomst från flera vinklar och jämn ytkvalitet.
Bil
Inom fordons- och motorsportindustrin används 6-axlig CNC-bearbetning för transmissionshus, racingmotordelar och lätta strukturkomponenter. Det möjliggör effektiv bearbetning av interna kanaler och varierande väggtjocklekar i en enda uppställning.
Robotik och industriell utrustning
Robotik och industriell utrustning använder 6-axlig CNC-bearbetning för precisionshöljen, ändeffektorer och rörelsekomponenter. Flersidig bearbetning i en uppställning förbättrar uppriktningsnoggrannheten och den långsiktiga systemstabiliteten.
| Industry | Typiska delar | Varför 6-axlig CNC används |
| Aerospace | Turbinblad, motordelar, strukturella fästen | Komplexa kurvor, snäva toleranser, noggrannhet på flera ytor |
| Sjukvård | Implantat, kirurgiska instrument, dentala komponenter | Exakt geometri, repeterbarhet, fin ytkontroll |
| Bil | Växellådor, motordelar, lättviktskonstruktioner | Interna funktioner, effektivitet, minskade installationsbehov |
| Robotik och industriell utrustning | Hus, ändeffektorer, rörelsekomponenter | Uppriktningsnoggrannhet, flersidig bearbetning, stabilitet |
Vanliga frågor
Vad är skillnaden mellan 5-axlig och 6-axlig CNC-bearbetning?
Enligt min erfarenhet är den viktigaste skillnaden rörelsefrihet och effektivitet. 5-axlig CNC lägger till två roterande axlar till X, Y, Z, medan 6-axlig CNC-fräsning lägger till en tredje roterande axel, vilket möjliggör kontinuerlig verktygsomorientering. Detta gör 6-axlig fräsning mer effektiv för komplexa delar, vilket minskar uppställningstider, förbättrar ytkonsistensen och minskar cykeltiden med 20–40 %.
Vilken styrprogramvara används för programmering av 6-axliga CNC-maskiner?
För 6-axlig CNC-fräsning använder jag vanligtvis avancerad CAM-programvara som Siemens NX, Mastercam, CATIA eller Hypermill. Dessa plattformar stöder fullständig multiaxelsimulering, kollisionsdetektering och verktygsaxeloptimering, vilket möjliggör tillförlitlig verktygsbangenerering för komplexa 6-axliga fräsoperationer med positioneringsnoggrannhet ner till ±0.01 mm.
Vilka innovationer dyker upp inom 6-axlig CNC-teknik?
Nya innovationer inom 6-axlig fräsning inkluderar AI-driven adaptiv bearbetning, digital tvillingsimulering och mätning i processen. Dessa tekniker förbättrar effektiviteten vid 6-axlig CNC-fräsning genom att minska cykeltiden med 15–25 %, förbättra ytjämnheten och minimera programmerings- och inställningsfel för högvärdiga, komplexa komponenter.
Slutsats
6-axlig CNC-bearbetning ger maximal flexibilitet, precision och effektivitet för komplexa delar genom att kombinera fullständig linjär och roterande rörelse i en enda uppställning. Även om det kräver högre investeringar och expertis är det det optimala valet för komponenter inom flyg-, medicin-, fordons- och industrisektorn där noggrannhet, konsekvens och bearbetning av flera ytor är avgörande.
















