
När många kunder väljer CNC-fräsning är deras största oro ofta inte om maskinen kan köras, utan om detaljerna kommer att vara stabila efter produktion, om omarbetning kommer att behövas och om det övergripande leveransschemat kommer att påverkas. I verkliga projekt är problem som dimensionsavvikelser, ytgrad, verktygsslitage och instabil fastspänning mycket vanliga. När den första bedömningen är felaktig kan det lätt leda till högre kostnader, försenad leverans och risker vid batchproduktion. För att göra CNC-fräsning mer tillförlitlig är nyckeln inte bara att titta på maskinspecifikationerna, utan att identifiera problem i förväg, hitta grundorsakerna och optimera processer, verktyg och hantering tillsammans så att riskerna kontrolleras från början.
De vanligaste noggrannhetsproblemen vid CNC-fräsning
Noggrannhetsproblem är oftast det första kunderna märker, och de är också de kärnrisker som lättast leder till omarbetning och leveransförseningar, så de måste åtgärdas först.
Dimensionella fel utanför toleransen
Felaktiga dimensioner är det enklaste problemet för kunder att upptäcka. De är vanligtvis relaterade till verktygsoffsetinställningar, programmeringsfel, maskinens skick eller inspektionsmetoder. Om de inte kontrolleras tidigt kan de lätt förstärkas under batchproduktion.
- Felaktig inmatning av programkoordinater kan direkt orsaka dimensionsförskjutningar i bearbetningen, och den här typen av problem påverkar ofta inte bara en detalj – det kan orsaka att hela batchen får samma avvikelse.
- Termisk deformation och slitage på styrskenorna kan också minska konsistensen mellan satsdelar, särskilt efter lång kontinuerlig bearbetning, då sådana fel tenderar att ackumuleras gradvis.
- Om inspektionen inte utförs i tid kan problemet upptäckas först efter att hela satsen är klar, varvid omarbetningskostnader och tidsförluster kommer att öka avsevärt.
Dimensionsavvikelser kan verka som ett grundläggande problem, men det är ofta den främsta källan till omarbetning i CNC-fräsprojekt.
Ytjämnheten uppfyller inte kraven
Många delar kan uppfylla dimensionskraven men ändå inte tillfredsställa kunderna eftersom ytfinishen inte är acceptabel, särskilt för formytor, utseendedelar och passande ytor, som har högre krav på ytkvalitet.
- När verktyget blir slöt kan det lämna tydliga märken, vilket orsakar vithet, repor eller fina spår på ytan, vilket direkt påverkar utseende och användbarhet.
- För hög matningshastighet eller felaktiga skärparametrar kan skapa vibrationer, vågighet eller till och med lokal brännskada på ytan, vilket försvårar efterbehandling.
- För formar, utseendedelar och sammanfogande ytor påverkar ytkvaliteten inte bara det visuella utseendet utan även monteringsnoggrannhet och livslängd.
Om ytjämnheten inte kontrolleras i förväg kommer kostnaden för polering och efterbearbetning vanligtvis att öka avsevärt senare.
Deldeformation påverkar montering
Tunnväggiga delar, djupa kavitetsdelar och stora aluminiumdelar är benägna att deformeras under CNC-fräsning, särskilt när materialet har hög inre spänning eller strukturen är tunn.
- För hög klämkraft kan deformera arbetsstycket. Även om det kan se normalt ut under bearbetning, kan detaljen fjädra tillbaka och vridas när den väl är lossad.
- En orimlig bearbetningssekvens kan orsaka deformation efter att inre spänningar har släppts, särskilt efter borttagning av stora materialytor, när spänningsförändringar inuti detaljen blir mer uppenbara.
- Även om en deformerad del uppfyller dimensionskraven individuellt, kan den fortfarande orsaka störningar, ojämna springor eller positioneringsfel under monteringen.
Deformationsproblem uppstår ofta inte i slutet av bearbetningen, utan avslöjas först under monteringsfasen.
Problem orsakade av verktyg och processinställningar
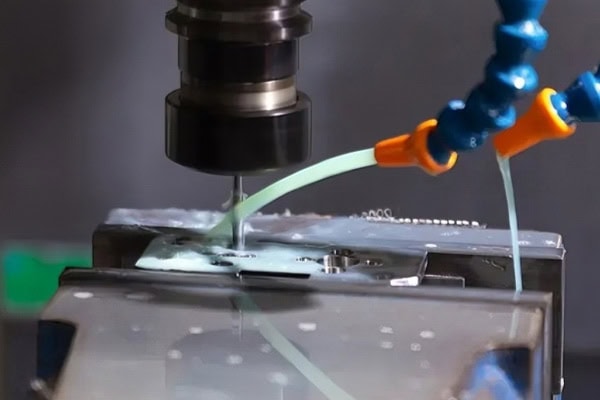
Verktyg och processparametrar kan verka som mindre bearbetningsdetaljer, men i själva verket avgör de direkt bearbetningseffektivitet, stabilitet och slutkostnad, så de kan inte ignoreras.
Snabbt verktygsslitage
Kort verktygslivslängd ökar direkt bearbetningskostnaderna och påverkar processstabiliteten. Särskilt vid batchproduktion kan dålig verktygshantering skapa en rad problem.
- Om materialets hårdhet är hög men verktygsvalet är felaktigt, kommer slitaget att accelerera avsevärt, och problem som flisning, eggbildning och dålig skärprestanda kan uppstå.
- Otillräcklig skärvätska eller dålig spånavgång ökar också verktygsslitaget, eftersom skärvärmen inte kan avlägsnas i tid och verktygets driftsmiljö fortsätter att försämras.
- När verktyget slits ut minskar både måttnoggrannheten och ytkvaliteten. I många fall ser kunderna inte ett verktygsproblem – de ser bara att den slutliga detaljens kvalitet har försämrats.
Dålig verktygshantering är en av de dolda kostnaderna som lättast förbises vid CNC-fräsning.
Orimlig planering av verktygsbanor
Dålig verktygsbanadesign saktar inte bara ner bearbetningen, utan orsakar också lätt problem vid kritiska positioner, särskilt för komplexa ytor och djupa kavitetsstrukturer, vilket kräver högre banplaneringsnoggrannhet.
- För många luftskärande rörelser slösar bort bearbetningstid, vilket gör att maskinen spenderar mycket tid på icke-produktiv rörelse, vilket naturligtvis minskar den totala effektiviteten.
- Dåliga banövergångar i hörn kan orsaka lokal överskärning, ansamling av restmaterial eller plötsliga förändringar i verktygsbelastningen, vilket påverkar bearbetningsstabiliteten.
- Om komplexa ytor inte optimeras i verktygsbanan kommer ytfinishen att bli mycket inkonsekvent och sannolikheten för omarbetning och korrigering kommer att öka.
Rimlig planering av verktygsbanor förbättrar ofta den totala effektiviteten mer effektivt än att bara öka spindelhastigheten.
Felaktiga skärparametrar
Felaktiga parameterinställningar skadar både effektivitet och kvalitet och kan till och med förkorta maskinens och verktygens livslängd.
- Om spindelhastigheten är för låg blir effektiviteten lidande och bearbetningscykeln blir för långsam; om den är för hög kan den bränna verktyget, generera värme eller försämra ytkvaliteten.
- För hög matningshastighet kan orsaka verktygsbrott, repor eller instabil skärning, medan för liten matning ökar friktionen och faktiskt minskar effektiviteten.
- Olika material kräver olika parametrar. En uppsättning parametrar kan inte användas för allt, eftersom aluminium, rostfritt stål, koppar och tekniska plaster alla har mycket olika skäregenskaper.
Huruvida parametermatchning är rimlig avgör direkt om CNC-fräsning kan uppnå stabil massproduktion.
Risker i utrustning och drift
Maskinens skick och driftsdisciplin är lika viktiga. Många till synes komplexa problem uppstår i själva verket från dåligt kontrollerade grundläggande processer.
Ostabil fastspänning orsakar fel
Många bearbetningsproblem orsakas inte av själva maskinen, utan av orimliga fastspänningsmetoder. Detta gäller särskilt vid batchproduktion och komplexa delar, där sådana problem sannolikt förstärks.
- Felaktig placering av arbetsstycket kommer att ändra alla efterföljande operationer. Även om programmet är korrekt kan det slutliga resultatet fortfarande inte uppfylla kraven.
- När fixturen saknar styvhet kan arbetsstycket röra sig under skärning, särskilt vid kraftig skärning eller stark sidokraft.
- Ju fler gånger en detalj fastspänns, desto större blir det kumulativa felet och desto lägre blir delarnas konsistens.
Klämstabilitet är den första tröskeln för att säkerställa noggrannhet vid CNC-fräsning.
Maskinvibrationer påverkar kvaliteten
Vibrationer kan skapa vågighet i ytan, förkorta verktygens livslängd och göra bearbetningen instabil. Många slumpmässiga kvalitetsproblem är faktiskt relaterade till vibrationer.
- När maskinens styvhet är otillräcklig är det mer sannolikt att höghastighetsbearbetning orsakar vibrationer, och verktygsbanan kan avvika från det ideala tillståndet.
- Dåligt spindelskick kan förstärka bearbetningsfel, särskilt vid höga rotationshastigheter, där även små avvikelser blir uppenbara.
- Efter lång kontinuerlig bearbetning kan utrustningens termiska stabilitet också minska, och termisk drift kommer ytterligare att påverka dimensioner och ytkvalitet.
Om vibrationer inte kontrolleras ordentligt kommer många till synes slumpmässiga kvalitetsproblem att återkomma.
Programmerings- och driftsfel
Även den bästa utrustningen kan skrapa en del om programmet är fel, så programgranskning och driftsdisciplin måste vara på plats samtidigt.
- Felaktiga inställningar av koordinatsystemet kan orsaka att hela detaljen bearbetas fel, och sådana fel påverkar vanligtvis en mängd olika operationer och är kostsamma att korrigera.
- Att köra maskinen utan simulering är mycket riskabelt, eftersom många störningsproblem, överskärningar och banfel kan upptäckas i förväg under simuleringsstadiet.
- När operatörer saknar erfarenhet kan de ignorera larm, onormala ljud eller förändringar i skärförhållandena och missa den bästa tidpunkten att reagera.
Programmerings- och manöverfel är ofta de enklaste misstagen att undvika, men också de enklaste att göra.
Hur man minskar dessa problem vid CNC-fräsning
För att verkligen minska risker kan man inte bara åtgärda problem efter att de uppstått. Istället måste kontrollpunkter flyttas framåt i design, testproduktion och processhantering så att förluster kan minskas vid källan.
Gör frontend-granskningen mer grundlig
Innan den formella bearbetningen påbörjas kan bekräftelse av material-, struktur-, tolerans- och batchkrav förhindra många senare omarbetningsproblem och göra processplaneringen mer målinriktad.
- För komplexa delar rekommenderas det att först genomföra en processgranskning och bekräfta bearbetningssekvens, fixturplan och verktygsval i förväg för att undvika frekventa justeringar under produktionen.
- Kritiska dimensioner bör få sina inspektionsmetoder bekräftade i förväg, eftersom olika dimensioner och toleranskrav motsvarar olika mätmetoder, och det är säkrare att förena standarderna tidigt.
- För batchdetaljer bör provbearbetning utföras före full produktion så att processstabiliteten först kan verifieras innan man går över till formell massproduktion.
Ju mer detaljerad frontend-granskningen är, desto stabilare blir CNC-fräsprocessen senare.
Processövervakning kan inte utelämnas
Realtidsövervakning av verktyg, vibrationer och dimensionsförändringar under bearbetning kan hjälpa till att upptäcka avvikelser i tid och förhindra att små problem leder till satsavfall. Om verktygsslitage upptäcks bör det bytas ut omedelbart; om dimensionsavvikelser uppstår bör parametrar justeras omedelbart; om onormala ljud eller vibrationer uppstår bör maskinen omedelbart stoppas för inspektion. God processkontroll kan fånga upp många satsproblem innan de sprider sig.
Välj en erfaren bearbetningspartner
En erfaren leverantör kan inte bara producera delarna, utan också hjälpa kunderna att undvika risker i förväg. Detta är särskilt viktigt för komplexa projekt och batchbeställningar.
- De kan rekommendera mer lämpliga processer baserat på materialet istället för att bara tillämpa generiska parametrar, vilket gör det lättare att uppnå stabilitet.
- De kan optimera verktygsbanor och fixturer för komplexa strukturer för att minska problem orsakade av deformation, vibrationer och fastspänningsfel.
- De kan minimera kvalitetsrisker före leverans, så att kunderna känner sig tryggare när de tar emot delarna och lägger mindre tid på uppföljningskommunikation.
Att välja rätt partner sparar ofta mer pengar och tid än att lösa problem senare.
Slutsats
De vanliga problemen inom CNC-fräsning kan verka spridda, men i själva verket är de alla nära relaterade till noggrannhetskontroll, verktygshantering, processdesign och driftsdisciplin. Det som kunderna verkligen bryr sig om är inte bara om en enskild detalj kan bearbetas, utan om batchproduktionen är stabil, om leveransen är kontrollerbar och om omarbetning kan minimeras. Endast genom att identifiera och lösa dessa problem tidigt kan kostnaderna minskas och effektiviteten förbättras. Om du letar efter mer stabilt CNC-frässtöd kan TiRapid erbjuda en professionell och pålitlig tillverkningslösning för ditt projekt.
















