
Att uppnå snäva toleranser vid CNC-bearbetning handlar om att kontrollera minsta möjliga avvikelser – från verktygsnedböjning till termiska förändringar, allt räknas. Jag kommer att gå igenom hur jag närmar mig projekt med snäva toleranser i mitt dagliga arbete. Oavsett om du tillverkar flyg- och rymdkomponenter eller medicinska implantat kräver CNC-bearbetning med snäva toleranser noggrann planering, rätt verktyg, miljökontroll och kvalitetsinspektion.
Vad är bearbetningstoleranser
Bearbetningstoleransen definierar hur mycket en tillverkad del får avvika från sin nominella designstorlek. Den är avgörande för att uppnå korrekt passform, funktionell tillförlitlighet och långsiktig prestanda. Att känna till toleranstyper, standarder och materialegenskaper hjälper ingenjörer att fatta välgrundade och kostnadseffektiva tillverkningsbeslut.
Vad anses vara en snäv tolerans i CNC
Snäva toleransområden för metaller
Standard täthetstolerans: ±0.01 mm
Hög precision: ±0.005 mm
Flyg-/medicinsk kvalitet: ±0.002–0.003 mm
Ultraprecision: ±0.001 mm
Snäva toleransområden för plast
På grund av termisk expansion och flexibilitet:
Generell snäv tolerans: ±0.02–0.05 mm
Tekniska plaster (PEEK/POM): upp till ±0.01 mm
Exempel: Ett PEEK-hölje för en medicinsk sensor krävde ±0.01 mm för att passa mikroelektroniken korrekt.
Mikrotillverkningstoleranser
CNC-mikrobearbetning : ±0.002–0.005 mm
Mikrognist: ±0.001 mm
Ultrasnabb laserbearbetning: ~1 µm
Tekniska standarder och toleransgrader
ISO 2768 Toleransklasser
f – Fin : precisionsmetallbearbetning
m – Medium : standard CNC-bearbetning (TiRapid-standard)
c – Grov : svetsade och strukturella delar
v – Mycket grov : ojämna eller förbearbetade delar
IT-betyg och snäv tolerans
IT6–IT7 = Snäv tolerans (±0.006–0.01 mm)
IT8–IT10 = Normal precision
IT11–IT13 = Allmän bearbetning
Materialbaserad toleranskapacitet
Aluminium, mässing → Bäst för ultrasnäva toleranser
Rostfritt stål, titan → Mer värmepåverkat, svårare att bearbeta
Plast → Högre termisk rörelse, bredare tolerans rekommenderas
Exempel: En PTFE-ventilkropp krävde toleransavlastning från ±0.01 mm till ±0.03 mm för att förbättra tillverkningsbarheten.
Varför CNC-bearbetning med snäva toleranser är viktigt
Bättre passform och funktionell tillförlitlighet
Snäva toleranser säkerställer smidig montering och förhindrar vibrationer, kärvning eller överdrivet slitage.
Konsekvens över massproduktion
De säkerställer:
Repeterbarhet
Reducerat skrot
Stabil kvalitet
Säkerhets-, efterlevnads- och certifieringskrav
Branscher som flyg- och rymdteknik och medicintekniska produkter kräver stabil toleranskontroll för att uppfylla AS9100, ISO 9001 och andra standarder.
Längre livslängd och utrustningens tillförlitlighet
Precision minskar friktion och termisk distorsion, vilket förlänger komponenternas livslängd och förbättrar systemstabiliteten.
Vad är Nyckelfaktorer Feller uppnå snäv toleransprecision
Att uppnå snäva toleranser är resultatet av optimerade designbeslut, kontroll av materialbeteende, maskinkapacitet, arbetshållning, skärverktyg, verkstadsmiljö och avancerade inspektionssystem. När dessa faktorer samverkar kan tillverkare leverera konsekvent noggrannhet, minska kassationer och balansera kvalitet med kostnadseffektivitet.
Processplanering och design
Snäva toleranser måste definieras korrekt från konstruktionsstadiet, inte tvingas fram senare under bearbetningen.
Definiera toleransområden rationellt
Många kunder begär initialt ±0.01 mm eller till och med ±0.005 mm, även om funktionen inte kräver sådan precision.
I en PTFE-ventil jag hanterade föreslog vi att man skulle minska ±0.01 mm till ±0.03 mm genom DFM. Genomströmningen ökade med 30 % och kostnaden minskade med cirka 20 %.
Undvik överprecision
Alltför snäva toleranser ökar dramatiskt verktygsslitage, bearbetningstid, uppställningskostnad och inspektionstid. Precisionskostnaden ökar exponentiellt ju snävare toleransen blir. Därför bör endast kritiska funktioner kontrolleras noggrant.
Materialfaktorer
Olika materialegenskaper bestämmer direkt det uppnåeliga toleransintervallet.
Plaster: hög termisk expansion och lätt deformation
Material som PEEK, POM och PTFE har höga värmeutvidgningskoefficienter. Efter bearbetning kan deras dimensioner avvika.
Till exempel kan en POM-del som flyttas från en verkstad med 20 °C till ett område med 35 °C förändras med mer än 0.02 mm.
Aluminiumlegeringar: stabila och lämpliga för arbete med snäva toleranser
6061 och 7075 bearbetas extremt bra och uppnår vanligtvis ±0.01 mm eller tätare med stabil konsistens.
Rostfritt stål och titan: hårda material orsakar verktygsnedböjning
Material som 304, 316 och Ti6Al4V härdar under skärning och genererar höga verktygsbelastningar, vilket leder till nedböjning i skäreggen. Mindre nedskärningar och hårdare verktygsmaterial krävs för att bibehålla precisionen.
Maskinprestanda och teknik
Högprecisionsmaskiner är grunden för att uppnå snäva toleranser.
Hög styvhet och termisk stabilitet
Delar med snäva toleranser förlitar sig ofta på avancerade maskiner (t.ex. Makino, DMG MORI), vars strukturer minimerar deformation under belastning.
Fleraxlig (5-axlig) bearbetning
5-axlig kapacitet minskar sekundära inställningar och eliminerar ackumulerade fel.
I ett aluminiumprojekt inom flyg- och rymdteknik hölls toleransen konsekvent inom ±0.008 mm genom att byta från tre uppställningar till en 5-axlig operation.
Termiska kompensationssystem
Avancerade maskiner inkluderar realtidskompensation för termisk tillväxt för att stabilisera spindelförlängning och bibehålla noggrannhet på mikronnivå.
Arbetshållnings- och skärverktyg
Högprecisionsfixturer
Fixturens repeterbarhet måste ligga inom ±0.005 mm. För delar med hög tolerans krävs ofta vakuumfixturer eller specialanpassade verktygsfixturer.
Val av verktygsmaterial och geometri
Hårdmetallverktyg, belagda verktyg och verktyg med mikroradieeggar minskar skärkrafter och verktygsnedböjning.
Krymppassningshållare hjälper till att kontrollera kast under 2 μm, vilket avsevärt förbättrar ytjämnheten och toleransnoggrannheten.
Kontroll av bearbetningsmiljön
Temperaturkontroll inom ±1°C
Metaller expanderar med temperaturen. Till exempel kan stål förändras med 10 μm för varje 10 °C ökning. Därför måste precisionsbearbetningsverkstäder använda luftkonditionering och system med konstant temperatur.
Minimera vibrationer, damm och fuktighet
Vibrationer orsakar kast, vibrationer och dimensionsdrift.
Jag har besökt maskinverkstäder på övre våningar där byggnadsvibrationer orsakade toleransavvikelser över 0.02 mm.
Inspektions- och mätteknik
Maskinbaserade probsystem
System som Renishaw-prober korrigerar verktygsoffset under bearbetning, vilket minskar processinducerade avvikelser och säkerställer stabil noggrannhet.
Högprecisionsmätutrustning
CMM:er, laserinterferometrar och vitljusinterferometrar är viktiga för att uppnå mätning på mikronnivå.
För ett ventilprojekt på ±0.005 mm som vi producerade krävdes fullständig inspektion plus temperaturkontrollerad mätning för att säkerställa enhetlighet i alla delar.
Hur man applicerar DFM för CNC-bearbetning med snäva toleranser
Vid precisionsbearbetning avgör designfasen mer än 80 % av den slutliga tillverkningskostnaden, ledtiden och utbytet. Snäva toleranser är inte alltid fördelaktiga. Utan DFM ökar de bearbetningstimmar, verktygsslitage och kassationsfrekvenser.
När behöver man verkligen snäva toleranser
Snäva toleranser måste styras av funktionella behov, inte av att ”allt måste strama åt per automatik”.
Undvik överdimensionering med snäva toleranser överallt
Många ritningar vi får markerar nästan alla funktioner med ±0.01 mm, även om endast 3–5 ytor faktiskt behöver denna precision.
I ett projekt med aluminiumhölje för flyg- och rymdindustrin minskade man bearbetningstiden med ~40 % och minskade kassationen från 12 % till 2 %.
Inverkan av snäva toleranser på kostnad, ledtid och avkastning
Snäva toleranser ökar tillverkningssvårigheten avsevärt:
Bearbetningstiden ökar med 30–200 %
Inspektionsinsatsen fördubblas
Verktygets livslängd minskar med över 50 %
Skrotningsgraden ökar, särskilt för plast och tunnväggiga delar
Därför bör snäva toleranser endast tillämpas på ytor som påverkar passform, tätning, säkerhet eller rörelsenoggrannhet.
Ställa in korrekta toleranser och passningsklasser
Ingenjörsdesign måste balansera tillverkningsbarhet och funktionell avsikt.
Välj praktiska passningsklasser och använd GD&T korrekt
Vanliga passformspar inkluderar H7/g6 och H8/f7.
För tajta passformer förbättrar inte funktionen – de ökar bara kostnaden.
GD&T-symboler som position, koaxialitet och profil representerar funktionella krav mer exakt än extremt snäva linjära toleranser.
Undvik motstridiga eller alltför restriktiva toleranskedjor
Till exempel kan det skapa omöjliga krav att specificera både mycket snäva bilaterala toleranser och en extremt strikt positionstolerans på samma hål.
Toleranskedjor måste härledas från monteringsbaslinjer, vilket säkerställer att varje tolerans är nödvändig och uppnåelig.
Toleransplanering och monteringstoleransplanering
Variationen i slutmonteringen är summan av variationerna i enskilda deldelar.
I ett projekt med medicinska styrhylsor i rostfritt stål tillät monteringen endast 0.04 mm total variation.
Vi allokerade ±0.01 mm till kritiska delar och ±0.05 mm till icke-kritiska delar, vilket uppnådde monteringsmålet med minimal kostnad.
Viktiga geometriska designprinciper för att uppnå snäva toleranser
En dels geometri avgör direkt hur genomförbar den erforderliga toleransen kommer att vara.
Använd filéer istället för skarpa innerhörn
Ett perfekt invändigt hörn med nollradie kan inte bearbetas.
Rekommenderad invändig avrundning: ≥1.5× verktygsradie (vanligtvis 0.5–1 mm).
Detta minskar verktygsbelastning, vibrationer och förbättrar dimensionsstabiliteten.
Rationell utformning av väggar, steg, gängor, spår och avfasningar
Väggtjocklek ≥0.8 mm (≥1.2 mm för plast) för att undvika deformation
Spårbredd ≥1.3× verktygsdiameter för tillverkningsbarhet
Gängdjup ≤2× gängdiameter för att undvika verktygsbrott och toleransbrott
Konsekventa avfasningar förbättrar repeterbarheten och monteringskvaliteten
Samband mellan ytjämnhet och dimensionstolerans
Finare Ra ökar kostnaden dramatiskt.
Till exempel kan Ra0.4μm kosta 2–3 gånger mer än Ra0.8μm.
I en aluminiumdel för flyg- och rymdfart minskade enhetskostnaden med ~25 % genom att minska Ra0.4 μm till Ra0.8 μm samtidigt som toleransen på ±0.01 mm bibehölls.
Metoder och bästa praxis för att uppnå CNC-bearbetning med snäva toleranser
Att uppnå snäva toleranser kräver mer än en enda faktor. Det beror på materialbeteende, maskinens kapacitet, processplanering, verktyg och kvalitetskontroll. Genom bättre verkstadshantering, optimerade skärparametrar, förfinade arbetsflöden och exakt inspektion kan tillverkare tillförlitligt uppnå toleranser på ±0.01 mm eller till och med ±0.005 mm samtidigt som de minskar kassationer och totalkostnad.
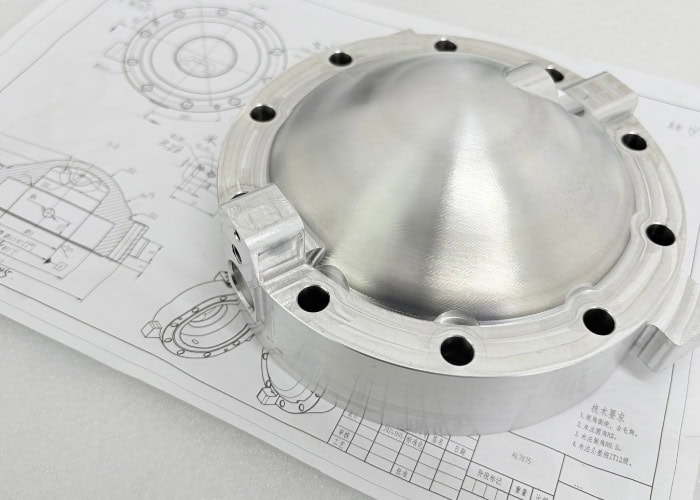
Grundläggande verkstadshantering
Att välja rätt bearbetningsanläggning/produktionsmiljö
Precisionsbearbetning kräver stabila anläggningsförhållanden, såsom: Verkstäder på bottenvåningen eller vibrationsisolerade grunder
Högpresterande maskiner (Mazak, DMG MORI) som säkerställer spindelkast ≤2μm
En kund försökte bearbeta ±0.01 mm delar i en verkstad på andra våningen och såg variationer på upp till ±0.03 mm på grund av golvvibrationer. Efter att produktionen flyttats till vår anläggning stabiliserades alla dimensioner.
Stabil verkstadstemperatur och ren produktionsmiljö
Temperaturen påverkar dimensionerna starkt. Till exempel:
Aluminium expanderar ≈0.023 mm/m per 1°C
Stål≈0.011 mm/m per 1°C
Att hålla temperaturen inom ±1 °C är avgörande för dimensionell konsistens.
Damm och oljedimma kan också påverka styrningar och verktygshållarens repeterbarhet.
Användning av högkvalitativa CNC-maskiner och regelbunden kalibrering
Viktiga åtgärder inkluderar:
Spindelkalibrering via laserinterferometer (positioneringsfel ≤2 μm)
Kulstångstestning för att kompensera maskingeometri
Dragkraftsverifiering av verktygshållare
Korrekt maskinunderhåll minskar dimensionsavvikelsen från ±0.02 mm till ±0.005 mm.
Optimering av verktygs- och skärparametrar
Att välja rätt och vassa verktyg för varje material
Aluminium: snabbstål eller hårdmetall
Rostfritt stål/Titan: belagda verktyg (TiAlN, AlTiN)
Plaster som PTFE kräver vassa kanter för att undvika deformation
Vassa verktyg minskar skärkrafterna och förbättrar toleransstabiliteten med 20–40 %.
Balansering av skärhastighet, matningshastighet och skärdjup
Typiska värden:
Aluminium: 12000 rpm, 1800 mm/min matning, 0.3 mm DOC
Rostfritt stål: 3500 rpm, 400 mm/min matning, 0.1 mm DOC
Felaktig matning eller skärhastighet orsakar vibrationer, värmeutveckling och dimensionsfel.
Strategi för övervakning och utbyte av verktygsslitage
Inspektera skärkanterna var 20–40:e del
Använd programvara för verktygslivslängdshantering
För delar med tolerans på ±0.005 mm, byt ut verktygen vid varje kritiskt steg
Denna strategi minskade skrotet från 6 % till under 1 % för ett projekt med koppardelar.
Processplanering: Grovbearbetning → Mellanbearbetning → Finbearbetning
Dela upp bearbetningssteg
Grovbearbetning avlägsnar 60–80 % material
Halvbearbetningsblad 0.2–0.4 mm material
Finbearbetning uppnår slutlig dimension i ett svep för maximal noggrannhet
Strikt processindelning minskar dimensionsvariationen med över 50 %.
Urval av råmaterial och planering av bearbetningsmån
För stort lager ökar cykeltiden, för litet lager orsakar instabilitet i fastspänningen.
För delar på ±0.01 mm rekommenderas minst 3 mm extra material för säker fastspänning.
Strategier för hög volym kontra låg volym/prototyp
Massproduktion: cykelrepeterbarhet, verktygslivslängdshantering, mätning under processen
Prototyper: flexibilitet och optimering av enskilda delar
Vi använder ofta dedikerade fixturer för massproduktion och mjuka käftar för prototyper.
Inspektion under arbete och slutlig inspektion
Maskinbaserad probning och sluten slingkompensation
Med hjälp av Renishaw-sonder kan du:
Mätning av kritiska dimensioner under processen
Automatisk verktygslängd- och diameterkompensation
Förebyggande av toleransfel orsakat av värmedrift
Obligatoriskt för delar som kräver ±0.005 mm.
Första artikelinspektionen (FAI) och provtagningsplaner
100 % dimensionsinspektion för FAI
Provtagning var 10–30:e del under produktionen
SPC-diagram för övervakning av viktiga dimensioner
Minska kassation genom tidig inspektion
Genom att implementera FAI + processavkänning på ett medicinskt komponentprojekt minskade vi kassationen från 8 % till 1.5 %.
Hur man balanserar kostnad och risk vid bearbetning med snäva toleranser
Inom precisionstillverkning gäller att ju snävare toleransen är, desto högre kostnad, svårighetsgrad och risk. Företag måste balansera prestanda, budget, ledtid och tillverkningsbarhet. Att i onödan specificera toleranser på ±0.005 mm kan orsaka orimliga kostnader, längre produktionscykler och högre kassationsnivåer.
Varför ökar strängare toleranser kostnaden
Kostnadsökningen vid bearbetning med snäva toleranser kommer från flera kombinerade faktorer:
Fler bearbetningssteg krävs
Att uppnå ±0.01 mm eller ±0.005 mm kräver vanligtvis flera steg, såsom grovbearbetning → medelfinbearbetning → finbearbetning → kompensationsövergångar.
Till exempel, i ett fäste i rostfritt stål som vi tillverkade krävdes två ytterligare finskärande passeringar för att uppnå ett hål på ±0.008 mm, vilket fördubblade bearbetningstiden.
Foderhastigheterna måste minskas avsevärt
Långsammare, mer stabil skärning förhindrar värmeinducerad dimensionsdrift.
Under bearbetning av aluminium minskade vi matningshastigheten från 1200 mm/min till 450 mm/min för att bibehålla ±0.01 mm planhet – vilket ökade cykeltiden avsevärt.
Specialverktyg och fixturer krävs
Mikronivåtoleranser kräver ofta PCD-verktyg, specialanpassade svarvbommar eller ultrahårda fräsar, vilket kostar 3–8 gånger mer än standardverktyg och slits snabbare.
Högre risk för kassation och omarbetning
Med ett fönster på ±0.005 mm är det tillåtna intervallet extremt smalt. Även en avvikelse på 0.002 mm kan göra en del oanvändbar, särskilt med svåra material som titan eller rostfritt stål.
Kostnadsstruktur för precisionsprojekt
Bearbetning med snäva toleranser påverkar offerter på grund av:
Längre bearbetningscykler (2–5× jämfört med standardtoleranser)
Snabbare verktygsslitage
Längre inspektionstid med CMM- eller lasermätning
Lägre avkastningsgrad
Det är därför som åtdragningstoleranser från ±0.05 mm till ±0.01 mm kan öka kostnaden med 30–200 %.
Balans mellan prestanda och tillverkningsbarhet
I DFM betyder inte snävare tolerans "ju snävare, desto bättre" – det betyder "tillräckligt snäv för funktion".
Diskutera en lämplig toleransnivå med din leverantör
Erfarna bearbetningspartners kan rekommendera toleranser baserade på funktion och tillverkningsbarhet.
Till exempel, i ett PEEK-hölje vi tillverkade, begärde kunden initialt ±0.01 mm. Efter att ha utvärderat funktionskraven justerade vi till ±0.03 mm, vilket minskade kostnaden med 40 % och halverade ledtiden.
Var kan toleranser lättas
Toleranser kan vanligtvis lossas i:
Icke-parande ytor
Utomhuskosmetiska områden
Regioner som inte påverkar monteringsjusteringen
Funktioner som inte är känsliga för väggtjocklek
En kund specificerade en gång ±0.02 mm över ett helt aluminiumfäste. Endast tre hål var kritiska. Genom att minska andra funktioner till ±0.1 mm förbättrades produktiviteten nästan tre gånger.
Strategier för att optimera toleranser utan att påverka prestandan
Ersätt skarpa hörn med filéer
Öka väggtjockleken för att minska deformation
Justera ytjämnheten från Ra0.8 till Ra1.6 för att spara bearbetningstid
Använd toleransanalys för att undvika redundanta precisionsskärningar
Smart toleransinställning säkerställer både prestanda och kostnadseffektivitet.
Vad är Typiska tillämpningar och branschstandarder
CNC-bearbetning med snäva toleranser är avgörande inom medicin, flyg- och rymdteknik, halvledarteknik, fordonsindustrin och högprecisionsindustrin. Dessa sektorer kräver exceptionell dimensionsnoggrannhet, tillförlitlighet och funktionell stabilitet.
| Applikationsindustrin | Typiska delar med snäv tolerans | Toleranskrav |
| Medicintekniska produkter och tandimplantat | Kirurgiska verktyg, implantatkopplingar, mikroventilkroppar, korrosionsbeständiga stöd | Vanligtvis ±0.01 mm till ±0.005 mm, hög ytkvalitet och repeterbarhet krävs |
| Komponenter för flyg- och försvarsindustrin | Turbindelar, ställdon, strukturella länkar, precisionsfästen | Extremt hög tillförlitlighet, vissa kritiska områden kräver ±0.005 mm eller tätare |
| Elektronik- och halvledararmaturer | Waferchuckar, värmeavledningsmoduler, precisionsjiggar, keramiska isolatorer | Hög dimensionsstabilitet, strikta krav på planhet och ytfinish |
| Fordons- och nya energisystem | Motorhus, sensorsäten, vätskereglerventiler, batteristrukturdelar | Hög jämnhet i massproduktion, vanligtvis ±0.02 mm till ±0.01 mm |
| Högprecisionsdelar för industri och instrumentering | Mätkomponenter, hydrauliska/pneumatiska delar, precisionsaxlar och bussningar | Strikt kontroll av slitstyrka, koaxialitet och vinkelräthet, ±0.01 mm eller lägre |
Vanliga frågor
Vad är den högsta toleransen för bearbetning?
Vid generell CNC-bearbetning är den högsta (dvs. lösaste) toleransen jag arbetar med ±0.1 mm, vilket är vanligt för strukturella eller icke-kritiska komponenter. Till exempel fästen eller skydd som inte kräver täta passningar. Denna nivå håller produktionen snabb och kostnadseffektiv, särskilt för stora delar där dimensionsvariationer är acceptabla.
Vilken tolerans är svårast att bearbeta?
Toleranser snävare än ±0.002 mm (2 mikron) är extremt utmanande. På den nivån kan även mindre termiska förändringar, verktygsslitage eller materialavvikelser få en detalj att inte uppfylla specifikationen. Jag förlitar mig vanligtvis på ultrastabila 5-axliga maskiner, CMM-kontroller och temperaturkontrollerade miljöer för att möta sådana krav.
Vad är den minsta toleransen för bearbetning?
Den minsta tolerans jag framgångsrikt har uppnått i verklig produktion är ±0.001 mm (1 mikron), vanligtvis genom avancerad mikrognist eller femtosekundlaserbearbetning. För konventionell CNC ligger gränsen runt ±0.002–0.005 mm beroende på uppställning, material och inspektionsmetod.
Vilka är toleransgraderna för bearbetning?
Jag använder ISO 2768 för allmän bearbetning – graderad i fin (f), medel (m), grov (c) och mycket grov (v). För precisionsarbete tillåter GD&T mig att tillämpa form- och positionskontroller inom ±0.01 mm eller snävare. Inom flyg- och rymdfart pressar AS9100-standarder ofta toleranser till ±0.005 mm eller bättre.
Vad händer när tillverkningstoleranserna är för snäva?
När toleranserna är för snäva – säg under ±0.005 mm i onödan – ser jag ofta en ökning av bearbetningstiden med 2–3 gånger, mer frekventa verktygsbyten och kassationsfrekvenser som kan överstiga 15 %. Det kräver också högre inspektionskostnader och strängare miljökontroller. Om det inte är funktionellt nödvändigt minskar sådana toleranser effektiviteten och driver upp enhetskostnaden avsevärt.
Slutsats
CNC-bearbetning med snäva toleranser är en blandning av precisionsvetenskap och tillverkningskonst. Enligt min erfarenhet beror framgång framför allt på en sak: disciplin. Disciplin inom design, processkontroll, mätning och kommunikation. Oavsett om du strävar efter ±0.002 mm eller helt enkelt försöker uppfylla flyg- och rymdspecifikationer, ligger hemligheten i att kontrollera allt du kan – och veta vad du inte kan.
Sträng tolerans handlar inte om perfektion – det handlar om konsekvens, kommunikation och smarta beslut. Om du tar itu med en utmanande del eller försöker förbättra din process, tveka inte att kontakta oss eller dela din situation. Ibland gör en andra åsikt hela skillnaden.















