
Att fräsa aluminium innebär att man använder fräsmaskiner och skärverktyg för att ta bort material från ett aluminiumarbetsstycke och skapa önskad geometri, dimensioner och ytegenskaper. Det är en av de vanligaste bearbetningsmetoderna för aluminiumdelar eftersom den erbjuder god precision, flexibilitet och effektivitet för både enkla och komplexa konstruktioner.
I den här guiden får du lära dig vad fräst aluminium innebär, varför aluminium är väl lämpat för fräsning, vilka maskiner och verktyg som vanligtvis används och hur fräsningsprocessen fungerar steg för steg.
Vad is Fräsa aluminium?
Att fräsa aluminium innebär att bearbeta ett arbetsstycke i aluminium med hjälp av ett roterande skärverktyg för att avlägsna material på ett kontrollerat sätt. Det används ofta för att skapa plana ytor, fickor, spår, konturer, hål, monteringsfunktioner och andra precisionsdetaljer som behövs i funktionella eller strukturella delar.
- Typiska toleranser på ±0.01 mm till ±0.05 mm
- Vanlig ytfinish för Ra 0.8–3.2 μm
- Typiskt CNC-hastighetsområde på 8 000–24 000 varv/min
- Lämplig för 6061, 6063 och 7075 aluminium
- Arbetar för prototyper och medelstor produktion
- Stöder fickor, springor, hål och konturer
Varför är aluminium lämpligt för fräsning?
Aluminium är lämpligt för fräsning eftersom det är relativt enkelt att skära, ger god bearbetningseffektivitet och kan användas i många industrier där vikt, utseende, konduktivitet eller korrosionsbeteende spelar roll. Dess bearbetningsfördelar gör det till ett vanligt förstahandsval av material för anpassade CNC-delar.
Lätt vikt och god bearbetbarhet
En av aluminiums största fördelar är att det är mycket lättare än stål samtidigt som det erbjuder användbar mekanisk prestanda. Detta gör det attraktivt för produkter där minskad massa förbättrar funktion, hantering, transporteffektivitet eller övergripande designflexibilitet.
Dess bearbetbarhet är också en stor fördel. Många aluminiumkvaliteter ger god spånbildning och kan bearbetas med relativt höga hastigheter. Detta bidrar till att förbättra produktiviteten, särskilt vid prototyp- och medelstor tillverkning.
Bra styrka-till-vikt-förhållande
Aluminium används i många konstruerade delar eftersom det ger ett gynnsamt förhållande mellan hållfasthet och vikt. Även om det inte ersätter stål i alla strukturella tillämpningar, fungerar det mycket bra i många höljen, ramar, fästen, inkapslingar, monteringsdelar, stödkonstruktioner och lätta maskinkomponenter.
För många designers är det just denna balans som gör aluminium attraktivt. Det är tillräckligt starkt för många funktionella användningsområden, men ändå tillräckligt lätt för att minska systemets vikt.
Bred användning i industriella delar
Aluminiumfräsning används i ett brett spektrum av industriella delar, inklusive:
- höljen
- Konsoler
- Basplattor
- Maskinskydd
- Värme sjunker
- Strukturella ramar
- Robotkomponenter
- Elektronikkapslingar
- Flygbeslag
- Bilstöddelar
Denna breda användning är en anledning till att fräsning av aluminium fortfarande är en kärntjänst inom kundanpassad CNC-bearbetning.
Vilka maskiner och verktyg används för att fräsa aluminium?
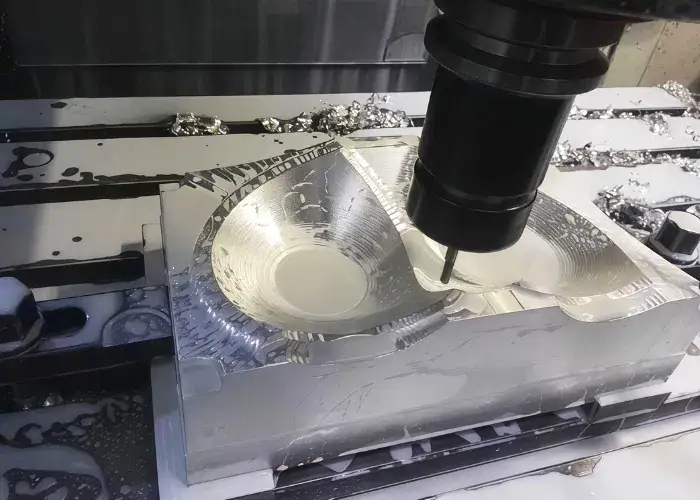
Maskiner och verktyg som används för att fräsa aluminium inkluderar vanligtvis CNC-fräsmaskiner, höghastighetsspindlar, hårdmetallskärverktyg, borrverktyg, planfräsar och stabila fixtursystem. Rätt maskin-verktygskombination påverkar både produktivitet och detaljkvalitet.
CNC-fräsmaskiner
CNC-fräsmaskiner är standardutrustningen som används för att fräsa aluminium i modern tillverkning. De är att föredra eftersom de kan hålla programmerad rörelse exakt och producera repeterbara resultat över prototyper, små serier och produktionsserier.
Vanliga maskintyper inkluderar:
- 3-axliga CNC-fräsmaskiner
- 4-axliga CNC-fräsmaskiner
- 5-axliga CNC-fräsmaskiner
- Vertikala fleroperationscentra
- Horisontella fleroperationscentra
För enklare aluminiumdelar räcker det ofta med 3-axliga maskiner. För mer komplexa delar med flersidiga egenskaper eller vinklade ytor kan 4-axlig eller 5-axlig bearbetning minska uppställningstiden och förbättra noggrannheten.
Vanliga skärverktyg för aluminium
Skärverktyg för aluminium väljs vanligtvis för skärpa, spånavgångsförmåga och stabil skärprestanda. Aluminium är inte svårt att skära på samma sätt som härdat stål, men det är känsligt för spånsvetsning och eggbildning, så verktygsgeometrin är viktig.
Verktyg som används för aluminium har ofta följande egenskaper:
- Skarpa skärkanter
- Polerade flöjter
- Geometri lämplig för icke-järnhaltiga material
- Karbidkonstruktion för bättre slitstyrka
- Beläggningar när de är fördelaktiga för spånflöde eller värmekontroll
Ett dåligt verktygsval kan orsaka klibbning, dålig ytfinish, vibrationer eller gradbildning även när materialet i sig är lätt att bearbeta.
Borrar, pinnfräsar och planfräsar
Olika verktyg är utformade för olika bearbetningsuppgifter, och att välja rätt verktyg hjälper till att förbättra noggrannhet, ytkvalitet och produktionseffektivitet. Bland de vanligaste verktygen för aluminiumdelar finns borrar, pinnfräsar och planfräsar.
- Borrar används för genomgående hål, pilothål och förberedda funktioner för gängning eller fastsättning.
- Pinnfräsar är de vanligaste verktygen för aluminiumfräsning eftersom de kan skära spår, konturer, fickor, steg och allmänna profiler.
- Planfräsar används vid effektiv ytbearbetning av större plana ytor. De är särskilt användbara för att förbereda materialytor eller bearbeta breda referensytor.
I många verkliga projekt kan en aluminiumdel använda alla tre kategorier i en enda bearbetningscykel.
Verktyg för arbetsupphängning och fixturering
Arbetshållning är en av de viktigaste delarna vid aluminiumfräsning eftersom dålig fastspänning kan orsaka rörelse, deformation eller vibrationer. Aluminiumdelar, särskilt tunnväggiga eller lågstyva delar, kan deformeras lättare än tjocka stålblock om fastspänningen inte kontrolleras ordentligt.
Vanliga arbetsupphängningsmetoder inkluderar:
- Maskinskruvstäd
- Mjuka käkar
- Fixturplattor
- Vakuumarmaturer
- Modulära klämmor
- Anpassade jiggar för upprepad produktion
Bra fixturering förbättrar dimensionskonsistensen, minskar vibrationer och hjälper till att bibehålla detaljstabilitet under grov- och finbearbetning.
Hur fräser man aluminium steg för steg?
Steg för steg i fräsning av aluminium innebär vanligtvis att planera detaljen, förbereda råmaterialet, fastspänning av arbetsstycket, välja verktyg, ställa in skärparametrar, ta bort material genom grov- och finbearbetning, och sedan inspektera och rengöra den färdiga detaljen. Varje steg bidrar till bearbetningskvaliteten.
Deldesign och processplanering
Det första steget är att förstå delens design. Ingenjörer granskar ritningen eller CAD-modellen för att identifiera viktiga funktioner, toleranskrav, förväntad ytfinish, väggtjocklek, håldjup, hörnförhållanden och bearbetningstillgänglighet.
God planering minskar risken. Den hjälper till att avgöra om detaljen ska bearbetas från plåt, block, extrudering eller gjutning, och den påverkar även verktygsval, fixturdesign och bearbetningsordning.
Materialförberedelse
Materialförberedelsen inkluderar val av rätt aluminiumlegering och bekräftelse av materialstorlek. Råmaterialet kan skäras till ämnen innan bearbetningen påbörjas. I detta skede kan även ytbeskaffenhet, planhet och materialtillägg kontrolleras beroende på detaljkrav.
Om fel sort används kan både bearbetningsbeteendet och den slutliga detaljens prestanda påverkas. Därför är materialbekräftelse en del av den verkliga produktionskontrollen.
Klämning av arbetsstycke
Arbetsstycket spänns sedan fast på ett sätt som håller det säkert och minimerar deformation. Detta är viktigt eftersom lös fastspänning kan orsaka detaljrörelser, medan överdriven fastspänning kan böja tunnare aluminiumdetaljer.
Installationen måste också ge tillräckligt med verktygsåtkomst. I många delar är fixturdesignen lika viktig som själva verktygsbanan.
Verktygsval och inställningar
När arbetsstycket är fixerat väljs verktygen utifrån egenskaper och bearbetningsstadium. Större verktyg kan användas för grovbearbetning, medan mindre eller vassare verktyg används för finbearbetning av fina detaljer.
Verktygsinstallationen inkluderar:
- Ladda rätt verktyg
- Kontroll av verktygslängder
- Bekräfta verktygsdiameterförskjutningar
- Se till att verktygskastet är kontrollerat
Parameterinställning
Skärparametrar ställs sedan in baserat på aluminiumsort, verktygstyp, detaljgeometri och kvalitetsmål. Dessa inställningar inkluderar spindelhastighet, matningshastighet, axiellt skärdjup, radiellt ingrepp, kylvätskeförbrukning och verktygsbanstrategi.
Detta steg påverkar direkt spånkontroll, värmegenerering, verktygslivslängd, cykeltid och slutlig ytfinish.
Grovfräsning och finfräsning
Grovfräsning avlägsnar det mesta materialet snabbt. Syftet är att forma detaljen effektivt samtidigt som det finns tillräckligt med material kvar för den slutliga ytbehandlingen. Finfräsning ger sedan detaljen slutliga dimensioner och förbättrar ytbeskaffenheten.
Ett vanligt misstag är att försöka ytbearbeta för aggressivt. Vid aluminiumbearbetning kommer bättre ytkvalitet vanligtvis från en stabil, lättare och mer kontrollerad ytbehandling snarare än att bara öka skärkraften.
Besiktning och rengöring
Efter bearbetning inspekteras och rengörs detaljen. Inspektionen kan innefatta dimensionsmätning, visuell kontroll, granskning av grader, hålverifiering och ytinspektion. Rengöring avlägsnar spån, kylvätskerester och löst skräp som kan påverka senare montering eller leveransskick.
Vilka skärparametrar är viktiga när du fräser aluminium?
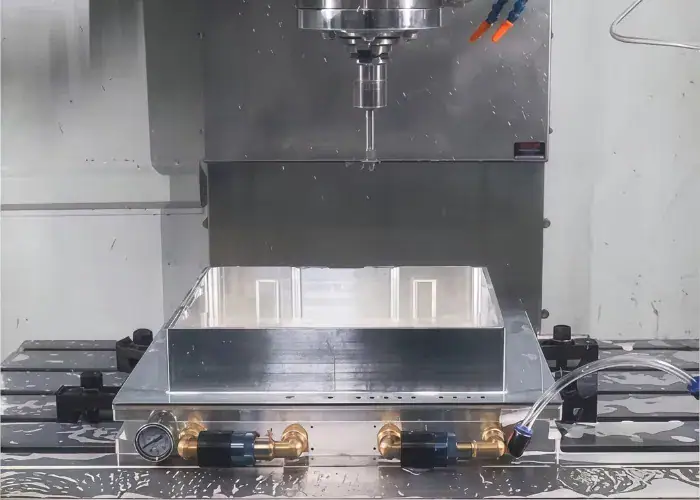
De skärparametrar som är viktigast vid fräsning av aluminium är skärhastighet, matningshastighet, skärdjup och spånavgångsförhållanden. Dessa faktorer påverkar starkt bearbetningseffektivitet, verktygslivslängd, gradkontroll och ytjämnhet.
Skärhastighet
Skärhastigheten är viktig eftersom aluminium vanligtvis kan bearbetas med högre hastigheter än många stål, men för hög hastighet utan kontroll kan fortfarande skapa värme och instabil skärning. Det korrekta värdet beror på legering, skärdiameter, skärmaterial, maskinens spindelkapacitet och om skärningen är grov- eller finbearbetning.
Flödeshastighet
Matningshastigheten påverkar hur skäraren griper tag i materialet. Om matningen är för låg kan verktyget skava istället för att skära rent, vilket ökar värmen och uppbyggnaden av egg. Om matningen är för hög kan ytjämnheten försämras och gradbildningen öka.
En stabil spånbelastning är generellt viktigare än att bara använda högsta möjliga matning.
Klippdjup
Skärdjupet påverkar både produktiviteten och detaljens stabilitet. Tyngre snitt kan förbättra grovbearbetningseffektiviteten, men de ökar också skärkraften och vibrationsrisken. Lättare snitt föredras ofta nära tunna väggar, smala kanter eller precisionsytor.
Borttagning av kylvätska och spån
Spånborttagning är särskilt viktigt vid aluminiumfräsning eftersom spånor kan fastna på skäret eller skäras in i ytan. Kylvätska, dimma eller luftblåsningssystem hjälper till att flytta spånor bort från skärzonen och minska problem med fastklistring.
God spånavgång har ofta direkt effekt på:
- ytkvalitet
- Verktygsrenlighet
- Kantkvalitet
- Bearbetningsstabilitet
Hur kan du få bättre resultat när du fräser aluminium?
Bättre resultat vid aluminiumfräsning uppnås genom att kombinera rätt verktyg, parametrar, fixtur och processkontroll. Även om aluminium är ett bearbetbart material kan kvalitetsproblem fortfarande uppstå om uppställningen inte är optimerad.
Använd vassa verktyg för aluminium
Vassa verktyg hjälper till att skära aluminium rent istället för att smeta ut det. Detta minskar gradbildning, ytskador och värmeutveckling. Verktyg som är speciellt utformade för aluminium presterar ofta bättre eftersom deras geometri hjälper till att spånlossningen jämnare.
Minska uppbyggd kant
Uppbyggnad av egg är ett av de vanligaste problemen vid bearbetning av aluminium. Det uppstår när material fastnar på skäreggen och förändrar hur verktyget skär.
Sätt att minska uppbyggda kanter inkluderar:
- Använda vassare verktyg
- Förbättra kylvätskan eller smörjningen
- Justera hastighet och matningsbalans
- Förbättrad spånavgång
- Byte av slitna skärare i tid
Förhindra deformation av delar
Tunna aluminiumdelar kan deformeras under bearbetning på grund av klämkraft, inre spänningar eller skärbelastning. Bättre processplanering hjälper ofta till att minska detta problem.
Vanliga metoder inkluderar:
- Använda balanserad fastspänning
- Bearbetning av båda sidor i en planerad sekvens
- Lämna rätt lager för efterbehandling
- Använda lättare efterbehandlingspass
- Minska kraften nära tunna strukturer
Förbättra ytfinishen
Ytfinish är viktig för synliga delar, tätningsytor, glidkontakter och kontaktdon. Bättre finish kommer vanligtvis från stabil arbetsstyckeshållning, gott verktygsskick, förfinade finbearbetningspassager och korrekt spånkontroll.
Kontrollera vibrationer och skak
Vibrationer är ett vanligt problem vid aluminiumfräsning när uppställningen saknar styvhet eller verktyget skjuts ut för långt. Det kan lämna synliga märken, minska verktygens livslängd och försämra noggrannheten.
Det förbättras ofta genom att:
- Överhäng för förkortningsverktyg
- Förbättra klämstyvheten
- Justering av spindelhastighet
- Förfina värden för stegövergång och djup
- Förbättrar maskinens stabilitet i installationen
Vilka problem uppstår vanligtvis när man fräser aluminium?
De vanligaste problemen vid fräsning av aluminium är material som fastnar på verktyget, dålig ytjämnhet, grader, vibrationer och dimensionsfel. Dessa är inte ovanliga problem. De är en del av verklig bearbetningskontroll och bör hanteras genom processplanering.
Aluminium som fastnar på verktyget
Det är vanligt att aluminium fastnar på verktyget eftersom det kan fästa på skäreggen under värme och friktion. När detta händer blir skärningen instabil och den bearbetade ytan kan snabbt försämras.
Dålig ytjämnhet
Dålig ojämnhet kan bero på slöa verktyg, verktygsvibrationer, instabil matning, dålig kylvätsketillförsel eller omskärning av spånor. Det blir ofta mer synligt på kosmetiska delar eller plana exponerade ytor.
Burr formation
Grader är vanliga på aluminiumkanter, hålutgångar och tunna detaljer. De kan verka små, men de kan påverka montering, säkerhet och detaljernas utseende. Gradkontroll är ofta en del av ytbehandlingsplanen.
Chatter Marks
Vibrationsmärken indikerar instabilitet i skärningen. Dessa märken uppträder vanligtvis som upprepade mönster eller vågighet på den bearbetade ytan. De är vanliga när uppställningen saknar styvhet eller när verktygsingreppet inte är välbalanserat.
Dimensionell felaktighet
Dimensionsfel kan bero på fixturrörelser, verktygsnedböjning, termiska förändringar, problem med maskinkalibreringen eller felaktiga verktygsoffset. I precisionsdelar i aluminium är dessa faktorer viktiga eftersom även små avvikelser kan påverka passform och funktion.
Vilka aluminiumkvaliteter används vanligtvis vid fräsning?
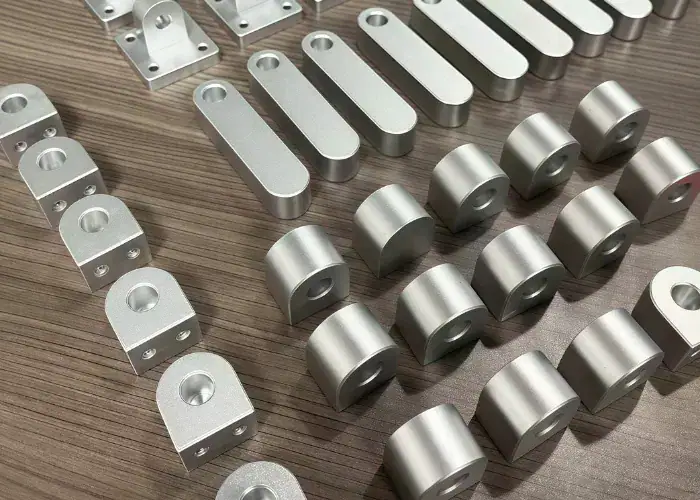
De vanligast använda aluminiumsorterna vid fräsning inkluderar 6061, 6063 och 7075. Varje sort erbjuder en unik balans mellan bearbetbarhet, hållfasthet, utseende och lämplighet för olika tillämpningar.
6061 Aluminium
6061 är en av de vanligaste aluminiumlegeringarna för allmänt bruk som används vid CNC-bearbetning. Den erbjuder god bearbetbarhet, användbar hållfasthet, bred tillgänglighet och pålitlig prestanda i många strukturella och industriella delar.
Det används ofta för:
- Konsoler
- höljen
- Basplattor
- Ramar
- Maskinkomponenter
6063 Aluminium
6063 används ofta vid CNC-bearbetning när utseende, ytjämnhet och god korrosionsbeständighet är viktiga. Det förknippas ofta med extruderingar och är lämpligt för lättare strukturella och dekorativa tillämpningar, samtidigt som det är praktiskt för specialbearbetade komponenter.
Det används ofta för:
- kapslingar
- Ramar
- Täckpaneler
- Arkitektoniska komponenter
- Lätta konstruktionsdelar
7075 Aluminium
7075 används ofta inom CNC-bearbetning när högre hållfasthet och bättre mekaniska prestanda krävs. Det väljs ofta för flyg- och rymdteknik, hög belastning och viktkänsliga applikationer. Även om det generellt är dyrare än 6061, ger det utmärkt hållfasthet för krävande delar.
Det används ofta för:
- Flygbeslag
- Robotkomponenter
- Strukturella ramar
- Höglastfästen
- Precisionsmekaniska delar
Hur materialkvalitet påverkar fräsningsprestanda
Materialkvalitet påverkar bearbetningsprestanda genom:
- Styrkenivå
- Chipbeteende
- Burr-tendens
- Ytrespons
- Skärkraft
- Lämplighet för slutanvändning
Därför bör valet av legering inte enbart baseras på bearbetbarhet. Det bör också matcha detaljens faktiska prestandakrav.
När bör man fräsa aluminium istället för att använda andra processer?
Du bör fräsa aluminium när detaljen behöver geometrisk flexibilitet, strammare bearbetningskontroll, snabba designändringar eller anpassade funktioner som inte är effektiva att producera med enbart formningsprocesser. Fräsning är särskilt användbart för prototyper, utvecklingsdetaljer och produktion i låg till medelstor volym.
Jämfört med svarvning
Svarvning är bäst för roterande delar som axlar, bussningar och ringar. Fräsning är det bättre valet när detaljen har plana ytor, spår, fickor, komplexa ytterkonturer eller flersidiga egenskaper.
Jämfört med stämpling
Stansning är bättre för plåtdetaljer i stora volymer med stabil geometri och dedikerade verktyg. Fräsning är mer lämpligt när detaljen är tjockare, mer strukturell, mer kundanpassad eller fortfarande under utveckling.
Jämfört med gjutning
Gjutning är användbart när produktion med nära slutform och volymeffektivitet är viktiga, men fräsning är vanligtvis bättre för snävare toleranser, mer exakta egenskaper och snabbare designändringar.
Jämfört med Extrusion Plus Sekundärbearbetning
Extrudering fungerar bra för långa delar med konstanta tvärsnitt, men många extruderade aluminiumdelar kräver fortfarande fräsning efteråt för hål, ändfunktioner, spår, monteringsdetaljer eller lokala precisionsytor.
Vanliga frågor
Vilken är den bästa aluminiumkvaliteten för CNC-fräsning?
6061-T6 är den vanligaste aluminiumsorten för CNC-fräsning eftersom den erbjuder god bearbetbarhet, hållfasthet och korrosionsbeständighet. Dess draghållfasthet är cirka 290 MPa. För delar med högre hållfasthet används ofta 7075-T6, med en hållfasthet på cirka 510 MPa.
Hur förhindrar man att aluminium fastnar på skärverktyg?
Aluminiumkärvning kan minskas genom att använda vassa hårdmetallverktyg, polerade spånkanaler och lämplig kylvätska. Verktyg med 2 eller 3 spånkanaler förbättrar vanligtvis spånavgången. Korrekt spånbelastning och stabila skärförhållanden hjälper också till att förhindra eggbildning.
Vilka spindelhastigheter och matningshastigheter är lämpliga för fräsning av aluminium?
Aluminium fräses vanligtvis med högre hastigheter än stål. För hårdmetallverktyg varierar skärhastigheterna ofta från 300 till 1 000 m/min. En 6 mm pinnfräs kan köras med 12 000 till 18 000 varv/min med matningshastigheter runt 1 000 till 3 000 mm/min.
Vilken ytfinish kan man uppnå vid fräsning av aluminium?
Standard CNC-fräsning på aluminium ger ofta en ytjämnhet runt Ra 1.6 till 3.2 µm. Med finbearbetning och stabila bearbetningsförhållanden kan ytan förbättras till cirka Ra 0.8 till 1.6 µm.
Kan frästa aluminiumdelar anodiseras efter bearbetning?
Ja, frästa aluminiumdelar kan anodiseras efter bearbetning. Legeringar som 6061 används ofta eftersom de svarar bra på anodisering. Standardanodiserade lager är vanligtvis 5 till 25 µm tjocka, beroende på applikationen.
Slutsats
Fräsning av aluminium är viktigt eftersom det ger tillverkare ett praktiskt sätt att producera lätta, exakta och mångsidiga delar inom en mängd olika industrier. När verktygsval, skärparametrar, fixturering, spånkontroll och finbehandlingsstrategi hanteras väl kan aluminiumfräsning ge stark dimensionskonsistens, god ytkvalitet och effektiv produktionsprestanda.
På TiRapid stöder vi tillverkare med precisions-CNC-bearbetning av anpassade aluminiumdelar inom prototyp- och produktionsprogram. Ladda upp din ritning för att diskutera dina bearbetningskrav och få en skräddarsydd lösning för ditt nästa projekt.















