
Vid CNC-bearbetning av plast är precision och ytkvalitet ofta de två mest intuitiva och oroande indikatorerna för användarna. Precision avgör om en del kan monteras och uppfyller funktionella krav; ytkvaliteten påverkar direkt utseende, känsla, tätning och efterföljande prestanda. För plastmaterial är dessa två krav svårare att balansera samtidigt än vid metallbearbetning eftersom plaster är mer känsliga för effekterna av temperatur, klämkraft, skärvärme och intern materialspänning.
Varför är det mer sannolikt att plastbearbetning påverkar precision och ytkvalitet?
De är inte samma problem
Många förväxlar "noggranna mått" med "slät yta", men de är egentligen två olika kontrollmål. Precision avser huvudsakligen huruvida delens mått, hålpositioner, planhet och vinkelräthet uppfyller ritningskraven; ytkvalitet inkluderar utseende och taktila problem som ojämnheter, verktygsmärken, grader, vithet och svetskanter. En del kan ha mycket noggranna mått men tydliga verktygsmärken på ytan; eller så kan ytan se slät ut, men viktiga dimensioner kan avvika. Därför måste båda målen beaktas samtidigt vid CNC-plastbearbetning; man kan inte fokusera på bara ett.
Högre bearbetningssvårigheter
Jämfört med metaller har plaster lägre styvhet, mer uttalad värmeutvidgning och sämre värmeledningsförmåga. Detta innebär att värme som genereras under skärning inte lätt avleds snabbt utan tenderar att ackumuleras lokalt, vilket leder till materialmjukning, deformation eller ytsmältning. Dessutom har vissa plaster i sig intern spänning eller hygroskopicitet, vilket kan orsaka dimensionsförändringar före och efter bearbetning. Därför är precisionen och ytkvaliteten vid plastbearbetning naturligtvis mer beroende av processkontroll och erfarenhet än metallbearbetning.
Direkt reflektion av processfärdighet
Släthet, gradfria kanter, vithet och brännmärken på ytan av plastdelar återspeglar vanligtvis direkt rationaliteten i bearbetningsparametrar, verktygsskick och fixturmetod. Ofta beror dålig ytkvalitet inte på själva materialet, utan snarare på en orimlig skärbana, slöa verktyg, dålig spånborttagning eller olämpliga kylmetoder. Därför är förbättring av ytkvaliteten i huvudsak att förbättra den övergripande bearbetningsstabiliteten.
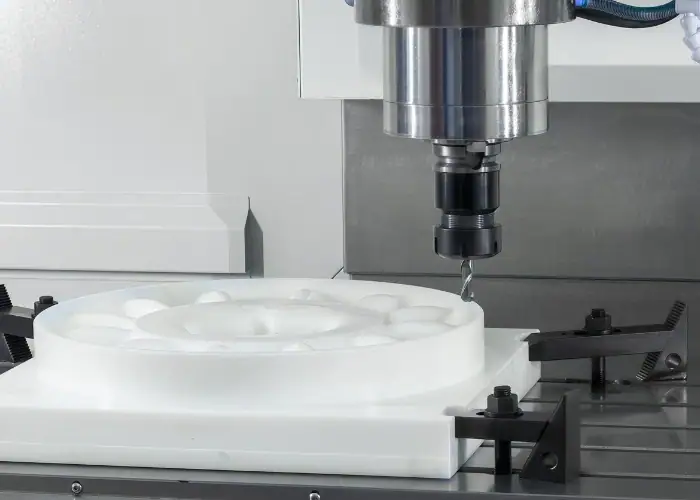
Hur förbättrar man precision och ytkvalitet i bearbetningsprocessen?
Bekräfta ritningar och struktur före bearbetning
För att förbättra precisionen vid CNC-plastbearbetning är det första steget inte att påbörja bearbetningen, utan att optimera konstruktionen. Många problem uppstår redan under konstruktionsfasen, såsom för många tunna väggar, alltför täta skarpa hörn, asymmetriska lokala strukturer och stora variationer i väggtjocklek. Allt detta ökar risken för bearbetningsdeformation och ytdefekter. Konstruktionen bör sträva efter en mer enhetlig struktur och en mer balanserad spänningsfördelning, samtidigt som den ger tillräckligt med ingångsutrymme för skärverktyget. En väl utformad initialstruktur gör den efterföljande bearbetningen mycket enklare, och precision och ytkvalitet stabiliseras lättare.
Materialförberedelse och förbehandling
Innan formell bearbetning är det bäst att bekräfta om plastmaterial har genomgått glödgning, sedimentering eller torkning. Många plastark har redan intern spänning i fabriken; direkt bearbetning kan leda till skevhet på grund av spänningsutlösning efter materialborttagning. För mycket hygroskopiska material som nylon kan hög fukthalt också påverka ytkvaliteten. Att stabilisera materialet före bearbetning minskar avsevärt dimensionsförskjutning och ytdefekter.
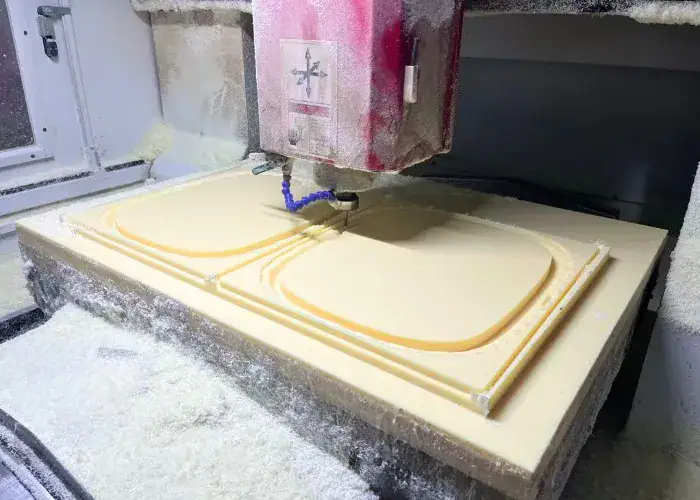
Fasad bearbetning
För att förbättra precision och ytkvalitet räcker det inte med ett enda snitt till slutet. En typisk metod är "grovbearbetning – mellanfinbearbetning – finbearbetning". Grovbearbetning avlägsnar främst stora överskottsmaterial, mellanfinbearbetning stabiliserar strukturen och frigör spänningar, medan finbearbetning ansvarar för slutliga dimensioner och ytfinish. Denna process minskar arbetsbelastningen i varje steg och minimerar verktygets påverkan på materialet, vilket undviker deformation, grader eller alltför djupa verktygsmärken orsakade av för mycket materialborttagning på en gång.
Inspektion och efterbehandling efter bearbetning
Många högkvalitativa delar bearbetas inte i ett svep utan inspekteras, får vila och finslipas vid behov före leverans. Plastdelar kan fortsätta att släppa spänningar under en kort period efter bearbetningen, så det slutliga tillståndet kan inte fastställas omedelbart efter att de lämnat maskinen. Måttmätning, visuell inspektion och reparation av kritiska delar kan snabbt åtgärda potentiella fel och undvika omarbetning i batcher. Detta steg är särskilt viktigt för produkter med höga krav på utseende.
De viktigaste faktorerna som avgör precision och ytkvalitet
Skärparametrar måste överensstämma med materialegenskaperna
Plastbearbetning är mest sårbar för två ytterligheter: den ena är alltför hög spindelhastighet, vilket resulterar i överdriven värmeutveckling under skärning; den andra är alltför låg matningshastighet, vilket gör att verktyget "slipar" snarare än "skär" materialet. Den förra (finbearbetning) leder lätt till smälta kanter, vitning och dimensionell termisk deformation, medan den senare (finbearbetning) lätt producerar grader och grova verktygsmärken. För att uppnå både precision och ytkvalitet är det nödvändigt att välja lämplig hastighet, matning och skärdjup baserat på materialets hårdhet, tjocklek och strukturella egenskaper, och att upprätthålla en stabil bearbetningsprocess och undvika frekventa abrupta stopp och starter.
Verktygets skick påverkar direkt den slutliga ytfinishen
Ett vassare verktyg resulterar i renare snitt och en jämnare yta. När verktyget slits ut ökar friktionen och temperaturen stiger, vilket gör plastytan benägen att skära, gradera, brännmärken eller bli vit. För bearbetning av plastdelar, särskilt material med höga krav på ytfinish som akryl, PC och POM, bör vassa specialverktyg med hög spånavvisande förmåga prioriteras och verktygens skick bör hållas stabilt. God verktygshantering förbättrar ofta omedelbart ytkvaliteten.
Fixturer och stöd avgör om delar kommer att "gå ur form".
Plastdelar är mjukare än metaller. Om de spänns för hårt kan de fjädra tillbaka och deformeras efter bearbetning. Otillräckligt stöd kan orsaka att tunna väggar och stora plana ytor vibrerar under skärning, vilket leder till dimensionsavvikelser och ökade verktygsmärken. Därför bör fixturdesign sträva efter jämn kraftfördelning, tillräckligt stöd och lämplig fastspänning. För tunn plåt, stora delar eller lätt deformerbara delar är det bäst att använda vakuumadsorption, mjukt stöd eller flerpunktsdistribuerad fastspänning för att minska lokal spänningskoncentration.
Termisk kontroll och spånborttagning är kärnan i ytkvalitet
Om spånor samlas nära verktygsbanan under plastisk bearbetning kommer de upprepade gånger att gnida mot arbetsstyckets yta, vilket leder till kontinuerlig värmeackumulering, vilket resulterar i smälta kanter, verktygsfastnade eller en bränd yta. God spånborttagning möjliggör inte bara jämnare skärning utan minskar även ytskador orsakade av sekundär friktion. Vid behov kan luftblåsning användas för att underlätta spånborttagningen, och en rimlig verktygsbana kan användas för att snabbt ta bort spånor från bearbetningsområdet. Att kontrollera värme och spånborttagning är i huvudsak att skydda ytan.
Hur väljer man rätt material för CNC-bearbetning?
POM är lämplig för delar som kräver dimensionsstabilitet
POM har god dimensionsstabilitet, låg friktionskoefficient och idealisk skärprestanda, vilket gör det till ett av de vanligaste högkvalitativa materialen inom CNC-plastbearbetning. Det är lämpligt för strukturella delar, funktionella delar och högprecisionsdelar, och ytan är vanligtvis relativt ren och mindre benägen för svåra grader. 1. Om kunder prioriterar monteringsnoggrannhet och stabilitet är POM generellt ett mycket pålitligt val.
PMMA är lämpligt för delar där estetik är viktig
PMMA, eller akryl, har hög transparens och en god ytfinish, men är mycket känslig för bearbetningsparametrar. Dålig värmekontroll under skärning kan lätt leda till vitning, sprickbildning eller dimning av kanterna. Men med vassa verktyg, lämpliga parametrar och en rimlig bearbetningsbana kan det också producera mycket attraktiva delar. Därför är PMMA mer lämpligt för produkter med höga estetiska krav men låga strukturella belastningar.
ABS och PC är lämpliga för omfattande behov
ABS och PC används ofta inom bearbetning. ABS har bättre bearbetbarhet, medan PC har högre hållfasthet och god transparens. Deras fördel ligger i deras balanserade totala prestanda, att de uppfyller vissa noggrannhetskrav och är lämpliga för stabil batchproduktion. Det bör dock noteras att PC är mer känsligt för värme, och ABS är benäget att få grader i kanterna, så skärvärme och verktygsförhållanden måste fortfarande kontrolleras under bearbetningen.
Välj material baserat på mål
Om målet är hög precision, prioritera dimensionsstabilitet; om målet är hög utseendekvalitet, prioritera ytans bearbetbarhet; om målet är hållfasthet och värmebeständighet, prioritera materialegenskaper. Att välja rätt material gör efterföljande processer mycket enklare; att välja fel material gör det svårt att uppnå önskad effekt även med den bästa utrustningen. Därför är materialvalet i sig ett avgörande steg för att förbättra precision och ytkvalitet.
Vanliga problem
Varför ser prover bra ut, men precisionen och ytkvaliteten minskar efter batchproduktion?
Detta är ett vanligt problem som många kunder stöter på. Provproduktion innebär vanligtvis små kvantiteter, god bearbetningstid och mer noggrann drift, vilket resulterar i ett utmärkt utseende. Vid batchproduktion leder dock kontinuerlig drift av utrustningen till temperaturfluktuationer, ökat verktygsslitage och mer betydande skillnader i fixturens skick och materialbatcher. Om processen inte är standardiserad kan precisionen och utseendet hos batchprodukter lätt fluktuera. För att upprätthålla hög kvalitet i batchproduktionen ligger fokus därför inte bara på att "göra ett bra prov", utan på att stabilisera hela processen.
In slutsats
För att förbättra precisionen och ytkvaliteten vid CNC-plastbearbetning är det viktigaste inte en enda teknik, utan att hantera hela processen effektivt. Från den initiala designen till materialförbehandling, skärparametrar, verktygsskick, fixturtyp och inspektion efter bearbetning påverkar varje steg slutresultatet. Plast skiljer sig från metaller; de är mer känsliga för värme och deformation under belastning. Därför kräver bearbetning större precision och stabilitet. Det räcker inte att bara sträva efter "snabb skärning"; "noggrann skärning" och "vacker skärning" måste också beaktas. Precision avser "om måtten är korrekta", medan ytkvalitet avser "hur bra det ser ut och hur smidigt det fungerar". Dessa två till synes olika aspekter är faktiskt oskiljaktiga från processkontroll, materialval och utrustningens skick. Genom att säkerställa en sund initial design, stabila bearbetningsparametrar, korrekt verktygs- och fixturhantering och använda olika metoder för olika material kan den övergripande kvaliteten på CNC-plastbearbetning förbättras avsevärt. Verkligen bra plastbearbetning förlitar sig inte på tur, utan på att finslipa varje detalj.
















