
Svarvningsprocessens stabilitet påverkar direkt dimensionskonsistens, ytkvalitet och verktygslivslängd. I kontinuerliga bearbetningsmiljöer kan även små variationer i vibrationer, termiskt beteende eller parameteravvikelser förstärkas till märkbara bearbetningsfel. För att upprätthålla en stabil skärprocess krävs samordning mellan maskinstruktur, skärparametrar, verktygssystem och kylkontroll så att bearbetningen förblir konsekvent och förutsägbar.
Maskinstyvhet och strukturell optimering
Maskinstyvhet definierar systemets förmåga att motstå deformation och vibrationer under skärning. Vid bearbetning av höghållfasta material som legerat stål kan skärkrafterna vara betydande. Om maskinstrukturen saknar styvhet kan elastisk deformation uppstå, vilket leder till dimensionsavvikelse och ytvågighet. Stabilitet beror på den kombinerade prestandan hos bädden, styrskenorna, spindelsystemet och verktygsrevolvern.
Strukturell styvhet och stödoptimering
Stabil bearbetning börjar med en styv maskinfundament. Strukturell integritet avgör hur skärkrafter absorberas och fördelas i hela maskinkroppen. Dålig styvhet gör att vibrationer kan fortplanta sig till arbetsstycket, vilket minskar noggrannheten och ytkvaliteten.
En stabil strukturell grund är särskilt viktig i miljöer med hög belastning och kontinuerlig produktion, där skärkrafter förblir aktiva under längre perioder. Korrekt stödkonstruktion hjälper till att fördela spänningen jämnt och förhindrar lokal deformation som kan påverka precisionen.
- Stärka maskinens basdämpningsstruktur
- Förbättra styrningens kontaktstyvhet och smörjningsstabilitet
- Optimera spindellagrets förspänning
- Minska vibrationsförstärkningen orsakad av överhängande strukturer
- Använd högstyva klämsystem
När den strukturella styvheten förbättras blir skärningen jämnare och vibrationsamplituden minskas avsevärt, vilket resulterar i ett mer stabilt bearbetningsbeteende.
Dynamisk stabilitet och kontroll av driftsförhållanden
Dynamisk stabilitet avgör hur maskinen beter sig under ständigt förändrade skärbelastningar. Under långa bearbetningscykler kan instabil servorespons eller spindelfluktuationer gradvis ackumulera fel och leda till vibrationsinstabilitet.
I verkliga produktionsmiljöer påverkas dynamiskt beteende ständigt av acceleration, retardation och belastningsvariationer. Utan korrekt kontroll kan dessa fluktuationer orsaka resonans eller instabilitet under kontinuerlig bearbetning.
- Jämna spindelaccelerations- och retardationskurvor
- Undvik förlängda resonanshastighetsområden
- Optimera indexeringseffekten för verktygsrevolver
- Stabilisera servoresponsen i matningssystem
- Minska strukturell resonans under höghastighetsdrift
Efter optimering av dynamisk stabilitet förbättras bearbetningskonsistensen och processfluktuationerna minskas avsevärt.
Skärparametrarnas inverkan på stabilitet
Skärparametrar inkluderar spindelhastighet, matningshastighet och skärdjup. Dessa variabler är nära sammankopplade. Felaktiga kombinationer kan orsaka plötsliga förändringar i skärkraft eller värmekoncentration, vilket negativt påverkar bearbetningsstabiliteten.
Spindelhastighet och skärbalanskontroll
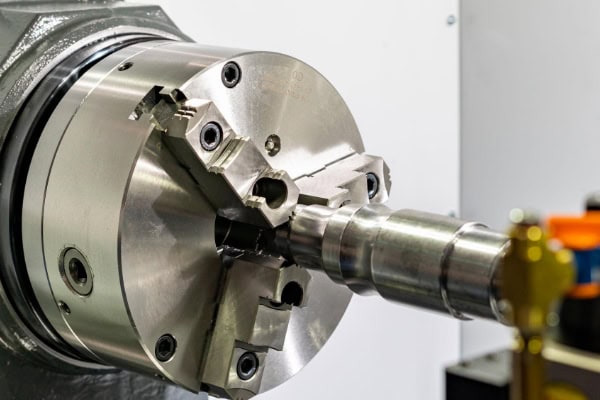
Spindelhastigheten avgör skärhastigheten och värmeutvecklingen. Varje material har ett stabilt driftsområde, och avvikelser från detta område kan leda till dåliga skärförhållanden.
Hastighetsvalet påverkar även spånbildning och verktygsslitage. En stabil spindelinställning säkerställer kontinuerlig materialavverkning utan avbrott eller överdriven termisk belastning.
- Justera spindelhastigheten efter materialets hårdhet
- Undvik kantbildning vid låg hastighet och överhettning vid hög hastighet
- Öka hastigheten under finbearbetning för bättre ytkvalitet
- Kontrollera hastighetsfluktuationer för att minska stötar
- Separata strategier för grov- och finbearbetningshastighet
Korrekt spindelhastighetskontroll säkerställer jämnare skärbeteende och jämnare värmefördelning.
Matningshastighet och skärbelastningskontroll
Matningshastigheten avgör tjockleken på det material som avlägsnas per varv och har direkt inverkan på skärbelastningen. Om matningen ändras plötsligt kan vibrationer och verktygsbelastning öka avsevärt.
Stabil matningskontroll är avgörande för att upprätthålla en jämn spånbildning och minska plötsliga krafttoppar. Det bidrar också till att säkerställa förutsägbar ytstruktur och måttnoggrannhet.
- Öka matningen under grovbearbetning för att förbättra effektiviteten
- Minska matningen under finbearbetning för bättre ytkvalitet
- Bibehåll kontinuerlig och stabil matningsrörelse
- Justera matningen baserat på verktygsnosens radie
- Håll variationen i skärkraften jämn
Balanserad matningskontroll förbättrar lastens jämnhet och förbättrar ytstabiliteten.
Skärdjup och stabilitetsförhållande
Skärdjupet definierar ingreppsområdet mellan verktyg och arbetsstycke, vilket direkt påverkar skärkraftens storlek. Stora djupvariationer kan destabilisera skärprocessen och öka vibrationsrisken.
Kontrollerad djuphantering är särskilt viktig vid finbearbetning där måttnoggrannhet är avgörande. Stabila djupinställningar hjälper till att upprätthålla enhetliga skärförhållanden.
- Använd större djup för grovbearbetningseffektivitet
- Minska djupet för precisionsfinish
- Undvik plötsliga belastningsförändringar under skärning
- Bibehåll en stabil bearbetningsrytm
- Sätt gränser baserat på maskinens styvhet
Korrekt djupkontroll säkerställer jämnare och mer förutsägbar bearbetningsprestanda.
Verktygssystem och installationsstabilitet
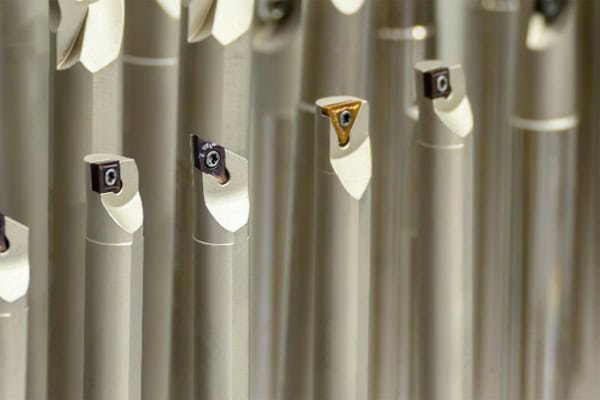
Verktygssystemets stabilitet påverkar skärkraftens beteende, vibrationsnivå och ytkvalitet. Eventuella små feljusteringar eller glapp kan förstärkas under höghastighetsbearbetning, vilket påverkar noggrannheten.
Verktygsinstallationsstyvhetskontroll
Verktygsinstallationens stabilitet spelar en avgörande roll för att säkerställa konsekventa skärförhållanden. Även mindre förskjutningar kan leda till vibrationsförstärkning och dimensionsvariationer.
Stabil fastspänning och korrekt uppriktning bidrar till att bibehålla ett jämnt skärgrepp genom hela bearbetningscykeln. Detta är särskilt viktigt i precisionsapplikationer där toleranserna är snäva.
- Minska verktygets överhängslängd
- Förbättra verktygshållarens klämstyvhet
- Inspektera tornets kontaktytor regelbundet
- Bibehåll konsekventa installationsreferenspunkter
- Förhindra lossning under drift
Förbättrad installationsstyvhet minskar vibrationer avsevärt och förbättrar bearbetningskonsistensen.
Verktygsslitage påverkar stabiliteten
Verktygsslitage förändrar gradvis skärförhållandena, vilket ökar motståndet och förändrar kraftfördelningen. Allt eftersom slitaget fortskrider ökar vibrationer och temperatur, vilket påverkar bearbetningens konsistens.
Slitageövervakning är avgörande för att upprätthålla förutsägbart bearbetningsbeteende och undvika plötslig kvalitetsförsämring under produktionen.
- Kontrollera regelbundet verktygsspetsens slitage
- Övervaka förändringar i skärljud
- Spåra trender för dimensionsavvikelser
- Kontrollverktygets användningscykler
- Undvik bearbetning bortom verktygets livslängd
Stabil slitagekontroll säkerställer jämn bearbetningskvalitet.
Kylsystem och vibrationskontroll
Kylning och vibrationskontroll påverkar gemensamt termisk stabilitet och dynamiskt bearbetningsbeteende. Överdriven värme eller vibrationsinstabilitet kan avsevärt minska bearbetningsnoggrannheten och verktygens livslängd.
Optimering av kyleffektivitet
Ett effektivt kylsystem är avgörande för att upprätthålla stabila skärtemperaturer och förbättra spånavgången. Otillräcklig kylning leder till termisk expansion och accelererat verktygsslitage.
Korrekt kylvätskehantering hjälper till att stabilisera bearbetningsförhållandena, särskilt under kontinuerliga produktionscykler där värmeackumuleringen är betydande.
- Öka kylvätsketrycket och flödeshastigheten
- Rikta kylvätskan exakt mot skärzonen
- Byt kylvätska regelbundet
- Välj lämplig kylvätsketyp för materialet
- Bibehåll ett stabilt systemtryck
Optimerad kylning förbättrar termisk stabilitet och förlänger verktygens livslängd.
Vibrations- och termisk deformationskontroll
Vibration och termisk deformation är viktiga faktorer som påverkar bearbetningsnoggrannheten. Båda kan interagera och förstärka varandra om de inte kontrolleras ordentligt.
Stabil bearbetning kräver minimerad resonans, kontroll av värmeackumulering och upprätthållande av konsekventa fixturförhållanden.
- Undvik resonanshastighetsområden
- Förbättra maskinens totala styvhet
- Kontrollera värmeackumulering under skärning
- Stabilisera klämsystem
- Optimera bearbetningsrytmen
Stabil kontroll förbättrar dimensionsnoggrannheten och ytkvaliteten avsevärt.
















