
Långa axlar används ofta i industrirobotar, automatiserade produktionslinjer, fordonstransmissionssystem, hydraulisk utrustning och precisionsroterande mekanismer. I takt med att utrustningens krav på rotationsnoggrannhet, driftsstabilitet och monteringsprestanda fortsätter att öka, kräver CNC-svarvning av långa axlar mer än att uppfylla de diameter- och längddimensioner som anges i tekniska ritningar. Radiell rundhet, rundhet, rakhet och positionsförhållanden mellan olika axeltappar måste också kontrolleras. För smala axlar, drivaxlar, precisionsstyraxlar och långa rotationskomponenter kan ökad dellängd göra böjning, vibrationer och termisk deformation mer märkbar, vilket potentiellt kan orsaka dimensionsavvikelser, ytvibrationer och monteringsproblem. Korrekt CNC-svarvningsprocessdesign, lämpligt arbetsstyckesstöd och en effektiv precisionsinspektionsprocedur kan förbättra stabiliteten vid långa axlars bearbetning och minska kvalitetsriskerna under batchproduktion. Att förstå bearbetningsutmaningarna, precisionskontrollmetoderna och leverantörsutvärderingskraven hjälper tillverkare att hitta anpassade axelkomponenter som uppfyller deras tekniska specifikationer.
Varför orsakar CNC-svarvning av långa axlar lätt rundgång och dimensionsavvikelser?
Långa axlar har vanligtvis ett högt förhållande mellan längd och diameter, vilket gör dem mer känsliga för radiella skärkrafter och effekterna av sin egen vikt under svarvning. Jämfört med korta axlar eller mycket styva rotationskomponenter har smala axlar lägre böjstyvhet. Arbetshållningspositioner, stödavstånd och skärkrafter kan alla påverka bearbetningsnoggrannheten. När en axel kräver flera lager, steg, spår och gängade sektioner kan positioneringsfel mellan olika operationer ackumuleras och orsaka alltför stora rundgångar eller positionsavvikelser mellan axelsektioner. En lämplig process måste ta hänsyn till arbetsstyckets styvhet, skärkrafter och maskinförhållanden.
Otillräcklig arbetsstyckets styvhet kan orsaka axelböjning
Under svarvning kan smala axlar elastiskt böjas på grund av radiella skärkrafter. Om den ostödda längden är för stor eller om stödpunkten är för långt från skärområdet kan skärkrafterna orsaka betydande nedböjning. Efter bearbetning och avlastning kan elastisk återhämtning leda till förändringar i ytterdiametern, axelböjning och ökat radiellt rundkast. Detta är särskilt viktigt för långa transmissionsaxlar, precisionsstyraxlar och axelkomponenter med liten diameter.
- Kontrollera arbetsstyckets överhäng: Anpassa fastspänningspositionen efter axeldiameter, materialstyvhet och bearbetningslängd för att minimera onödigt överhäng och minska böjning under skärning.
- Välj en lämplig stödmetod: Beroende på detaljens längd, diameter och bearbetningssteg, använd en dubbdocka, ett stöd eller en följarstöd för att förbättra den smala axelns styvhet.
- Optimera skärriktningen: Planera bearbetningsoperationerna enligt arbetsuppspännings- och stödförhållanden för att minska överdrivna radiella belastningar i svagare sektioner.
- Kontrollera bearbetningstillägget: Avlägsna material i etapper istället för att applicera alltför stora skärbelastningar i en enda operation, vilket minskar risken för böjning och lokala dimensionsavvikelser.
Att förbättra arbetsstyckets stöd och kontrollera skärbelastningar hjälper till att minska böjning vid bearbetning av långa axlar och förbättrar stabiliteten hos axeltappdimensioner och axel-axelpositionering.
Skärvibrationer kan orsaka vibrationsmärken och radiellt kast
Vid svarvning av långa axlar bildar arbetsstycket, fixturen, skärverktyget och maskinspindeln ett dynamiskt system som kan påverka varandra. När systemets styvhet är otillräcklig eller skärparametrarna är dåligt anpassade kan vibrationer och vibrationer uppstå. Vibrationer kan lämna periodiska märken på axelytan och orsaka att det faktiska skärdjupet fluktuerar, vilket resulterar i variationer i ytterdiametern, ökad ytjämnhet och minskad dimensionskonsistens. För höghastighetsroterande axlar, precisionstransmissionsaxlar och lagerpassningskomponenter är det särskilt viktigt att kontrollera ytkvalitet och rundgång.
- Optimera spindelhastigheten: Välj ett stabilt hastighetsområde beroende på arbetsstyckets längd, diameter, stödförhållanden och verktygets skick för att undvika instabila skärhastigheter.
- Förbättra verktygssystemets styvhet: Välj lämpliga verktygshållardimensioner, verktygsöverhäng och skäreggsgeometri för att minska vibrationer orsakade av överdriven verktygsutskjutning.
- Kontrollera verktygsslitage: Inspektera skärkanterna regelbundet och undvik ökade skärkrafter orsakade av slöhet, flisning eller materialavlagringar.
- Förbättra arbetsstyckets stöd: Justera förhållandena för stadigt vila eller följarvila enligt den faktiska skärpositionen för att minska vibrationer och lokal nedböjning.
Effektiv vibrationskontroll ger mer enhetliga ytmönster, minskar dimensionsfluktuationer och förbättrar rotationsstabiliteten och monteringstillförlitligheten hos långa axlar.
Flera arbetsspännningsoperationer kan orsaka fel i journalpositioneringen
Långa axlar innehåller ofta flera stegsektioner, lagersäten, kilspårsområden, gängade sektioner och precisionslager. Om olika axelsektioner kräver upprepade arbetsspännande operationer kan varje ompositionering orsaka en nollpunktsförskjutning, vilket gör att mittlinjerna för olika lager avviker från varandra. För transmissionsaxlar som stöds av flera lager eller används i höghastighetsrotation påverkar radiell rundgång och positionsnoggrannhet mellan lager direkt driftsprestandan. En olämplig bearbetningsnollpunkt kan också resultera i att individuella dimensioner är acceptabla medan den totala rotationsnoggrannheten förblir utanför det erforderliga området.
- Använd konsekventa bearbetningsutgångspunkter: Upprätta stabila axiella och radiella positioneringsutgångspunkter baserat på ritningen och funktionella krav för att minska utgångspunktsändringar mellan operationer.
- Minimera upprepad arbetsuppspänning: När maskinens kapacitet tillåter, komplettera flera journaler och stegvisa sektioner i en uppställning för att minska upprepade positioneringsfel.
- Kontrollera mitthålets kvalitet: För axlar som bearbetas mellan mittpunkter, säkerställ att mitthålets position, geometri och kontaktförhållanden uppfyller processkraven.
- Kontrollera förhållandena mellan kritiska axelsektioner: Mät flera lagertappar enligt ritningsutgångspunkten istället för att bedöma hela axeln baserat enbart på individuella ytterdiametermått.
Korrekt val av utgångspunkt och planering av arbetsspännen hjälper till att minska positionsfel mellan axelsektioner och förbättra den totala bearbetningsnoggrannheten för långa axlar.
Hur kan precisions-CNC-svarvningsprocesser förbättra stabiliteten vid långaxlad bearbetning?
Precisionsbearbetning av långa axlar kräver samordnad kontroll av arbetsupphängning, verktyg, skärparametrar och operationssekvensering. Olika material och geometrier kräver olika processstrategier. Långa axlar av aluminium kräver uppmärksamhet på termisk expansion och styvhet, medan axlar av rostfritt stål och legerat stål kräver noggrann hantering av skärkrafter, verktygsslitage och deformationshärdning. För högprecisionstransmissionsaxlar, styraxlar och rotationskomponenter kan en lämplig processväg minska bearbetningsdeformation, förbättra ytkvaliteten och ge en tillförlitlig grund för efterföljande slipning, värmebehandling eller monteringsoperationer.
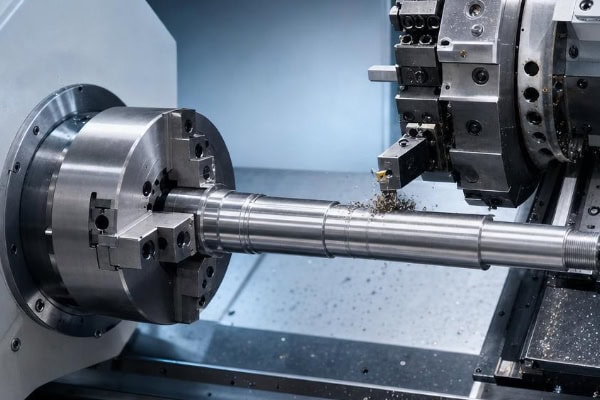
Använd stabila vilor och följarstöd för att förbättra stödet för den långa skaftet
Hjälpstöd är en vanlig processmetod för CNC-svarvning av smala axlar. En dubbdockscentrum ger stöd vid arbetsstyckets fria ände, ett stadigt stöd stöder axeln i en specificerad position och ett följarstöd ger stöd nära skärområdet för att minska arbetsstyckets nedböjning orsakad av skärkrafter. Olika stödmetoder är lämpliga för olika geometrier och bör väljas beroende på bearbetningslängd, axeldiameter, skärposition och ytkrav.
- Dubbdocks mittstöd: Lämplig för långa axlar med mitthål, förbättrar arbetsupphängningens stabilitet och minskar vibrationer i den fria änden.
- Stöd för stadigt vila: Lämplig för långa komponenter där mellanliggande stöd krävs för att minska böjning i utsträckta, ostödda sektioner.
- Stöd för följarstöd: Lämplig för vissa utvändiga svarvningsapplikationer med smal axel där stöd nära skärverktyget hjälper till att minska lokal deformation.
- Optimera stödpositioner: Stödpositioner bör ge tillräcklig styvhet samtidigt som verktygsåtkomst bibehålls och arbetsstyckets yta skyddas.
Mer stöd är inte nödvändigtvis bättre. Stödets kraft och position bör justeras efter arbetsstyckets faktiska förhållanden. Korrekt stöd förbättrar bearbetningsstabiliteten samtidigt som det förhindrar nya dimensionsfel orsakade av för stort eller dåligt placerat stöd.
Optimera grovbearbetning, mellanbearbetning och finbearbetning
Långaxlad bearbetning kräver generellt flera steg för materialavverkning och dimensionskontroll. Grovbearbetning avlägsnar majoriteten av överskottsmaterialet, mellanfinbearbetning korrigerar profilen och etablerar en konsekvent finbearbetningsmån, medan finbearbetning producerar de slutliga dimensionerna och ytkvaliteten. För komponenter som påverkats av värmebehandling eller kvarvarande spänningar kan lämpliga stabiliserings- eller mellanprocesser behöva utvärderas enligt materialtillstånd och ritningskrav. Korrekt sekvensering minskar inverkan av förändringar i materialavverkningsspänningen på axelns rakhet och rundgång.
- Grovbearbetning: Avlägsna majoriteten av materialet medan arbetsstycket fortfarande har relativt hög styvhet, kontrollera skärkrafterna och undvik överdriven lokal materialavverkning.
- Halvfinbearbetning: Korrigera axelprofiler, fastställ konsekventa finbearbetningsmån och inspektera arbetsstycket för betydande böjning eller dimensionsförändringar.
- Finishing: Kompletta kritiska axeltappar, anslutningssektioner och ändytor under stabila arbetsupphängnings- och stödförhållanden, med noggrann kontroll av dimensioner och ytkvalitet.
- Inspektion under bearbetning: Kontrollera ytterdiametrar, relevanta rakhetskrav och rundgångstrender under kritiska bearbetningssteg för att förhindra att defekter ackumuleras i den slutliga operationen.
Stegvis bearbetning minskar skärbelastningen i enskilda operationer, vilket gör att långa axlar gradvis kan nå sina slutliga dimensioner samtidigt som det förbättrar konsistensen mellan olika axelsektioner.
Välj skärparametrar enligt material- och delgeometri
Parametrar för långa axlar bör beakta materialkvalitet, arbetsstyckets diameter, längd, stödmetod, verktygsprestanda och maskinens styvhet. För hög skärhastighet kan öka vibrationer och termiska variationer, medan för höga matningshastigheter kan öka radiella skärbelastningar. Felaktigt skärdjup kan också orsaka lokal deformation. För precisionslånga axlar bör parameteroptimering inte enbart fokusera på att minska bearbetningstiden. Det är lika viktigt att upprätthålla stabila skärförhållanden och repeterbara bearbetningsresultat.
| Material | Vanliga utmaningar vid bearbetning | Viktiga processöverväganden |
| aluminiumlegering | Termisk expansion, låg styvhet, spånvidhäftning | Vassa verktyg, lämpligt stöd, kontroll av termisk deformation |
| Syrafast | Deformationshärdning, koncentrerad skärvärme, verktygsslitage | Stabil skärning, effektiv kylning, verktygslivslängdshantering |
| Seghärdningsstål | Högre skärbelastningar, inverkan av värmebehandling | Lämpliga verktyg, skärbelastningskontroll, utvärdering av värmebehandling |
| Mässing | Lågt skärmotstånd, men smala strukturer kan fortfarande böjas | Spännkraftskontroll, stödpositionering, finbearbetningsmån |
Faktisk skärhastighet, matningshastighet och skärdjup bör valideras enligt den specifika materialsorten, verktygstillverkarens rekommendationer, maskinens kapacitet och arbetsstyckets geometri. För högprecisionsaxlar är det i allmänhet mer värdefullt att etablera ett stabilt processfönster än att bara öka skärhastigheten.
Hur inspekteras radiell rundgång och dimensionell noggrannhet i CNC-svarvade långa axlar?
Kvalitetskontroll för långa axlar bör följa de referensvärden, geometriska toleranser och funktionskrav som anges på ritningen. Radiell rundhet, rundhet, rakhet, ytterdiameter och positionsförhållanden mellan axeltappar kan alla påverka monteringsprestandan i lager, kopplingar och andra roterande mekanismer. Eftersom långa axlar kan ändra form efter att arbetsstyckets fastspänning har släppts eller när temperaturen förändras, bör inspektionsprocedurerna tydligt definiera arbetsstyckets stödförhållanden, mätplatser och mätmetoder så att resultaten korrekt representerar den levererade komponenten.
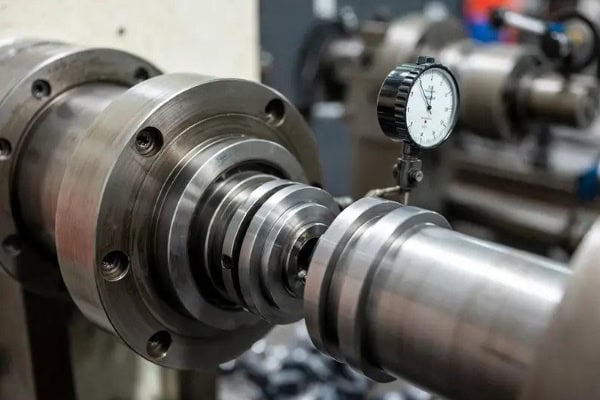
Använd en mätklocka för att kontrollera radiell kast
En mätklocka eller lämplig mätanordning kan användas för att inspektera radiell rundgång i förhållande till en specificerad utgångspunkt. Under inspektionen bör den erforderliga ritningsutgångspunkten fastställas och arbetsstycket monteras på ett lämpligt stöd eller inspektionsfixtur. Axeln roteras sedan långsamt medan de maximala och minimala indikatoravläsningarna registreras. För långa axlar med flera lagertappar bör kritiska sektioner inspekteras enligt ritningskraven.
- Bekräfta mätutgångspunkten: Välj utgångspunktsjournal, centrumhål eller annan specificerad utgångspunkt enligt ritningen för att förhindra felaktiga slutsatser orsakade av inkonsekventa referensförhållanden.
- Definiera mätplatser: Inspektera kritiska lagertappar, lagersäten och anslutningssektioner, lägg till mätplatser vid behov.
- Kontrollstödförhållanden: Använd lämpliga mittpunkter, V-block eller dedikerade inspektionsfixturer för att minimera påverkan av arbetsstyckets vikt och klämkrafter.
- Registrera mätdata: Spara mätplatser, maximala och minimala avläsningar och faktiska kastvärden för jämförelse med ritningens toleranser.
Radiell rundgångsinspektion hjälper till att identifiera fel i tapppositioneringen och lokala rotationsavvikelser, men den ersätter inte rundhet, rakhet eller andra geometriska noggrannhetsinspektioner. Den faktiska inspektionsplanen bör baseras på den tekniska ritningen.
Kontrollera axeldiameter, rakhet och ytkvalitet
En lång axel kan ha individuella axeltappdiametrar inom toleransen men ändå inte uppfylla monteringskraven på grund av total böjning eller axelförskjutning. Smala axlar, precisionsstyraxlar och transmissionsaxlar kräver därför dimensionsmätning i kombination med en utvärdering av den totala geometrin. Mätningen bör ta hänsyn till detaljlängd, stödförhållanden och temperatur för att förhindra att arbetsstyckets vikt eller olämplig fastspänning påverkar resultaten.
- Inspektion av ytterdiameter: Använd yttermikrometrar eller andra lämpliga instrument för att inspektera kritiska axeltappar vid specificerade tvärsnitt.
- Rakhetsinspektion: Använd ett lämpligt mätsystem i enlighet med axellängd och noggrannhetskrav för att utvärdera axelaxel- eller ytrakhet.
- Kontroll av ytjämnhet: Använd en ytjämnhetsprovare för att verifiera lagerpassningar, tätningsytor och glidkontaktytor mot specificerade krav.
- Visuell inspektion: Bekräfta att axelytan är fri från betydande repor, bucklor, grader, vibrationer och andra defekter som kan påverka monteringen.
Genom att kombinera dimensionella, geometriska och ytkvalitetsinspektioner kan man få en mer fullständig utvärdering av om en lång axel uppfyller sina design- och funktionskrav.
Hur väljer man en tillverkare av precisions-CNC-svarvning för långa axlar?
Vid upphandling av långaxlade komponenter påverkar en leverantörs utrustningskapacitet, processerfarenhet och inspektionskapacitet direkt leveransprestandan. Långaxlade bearbetningar kan innebära mer än vanlig utvändig svarvning. Det kan kräva hjälpstöd, specialiserad arbetsuppspänning, precisionsbearbetning av flera lager och samordning med efterföljande slipning eller värmebehandling. För företag som behöver långsiktiga leveranser kan det minska inköpsriskerna och förbättra leveranskedjans tillförlitlighet att välja en CNC-svarvningstillverkare som kan förstå ritningskrav, utvärdera bearbetningsrisker och tillhandahålla stabila kvalitetsregister.
Utvärdera bearbetningskapacitet baserat på axelgeometri
Långa axlars komponenter varierar avsevärt i total längd, maximal diameter, längd-diameter-förhållande, material och bearbetningsegenskaper. Köpare bör bekräfta om leverantörens maskinsortiment, dubbdocka och hjälpstödkonfiguration, verktygssystem och inspektionsmöjligheter är lämpliga för den faktiska beställningen. För komponenter som innehåller flera stegade lager, djupa hål, gängor, spår eller precisionskopplingar bör köpare också bekräfta att utrustningen och processsekvensen kan uppfylla ritningskraven.
- Bekräfta maskinens kapacitet: Verifiera maximal bearbetningslängd, diameterområde, arbetsuppspänningsförhållanden och hjälpstödskapacitet för att förhindra otillräcklig maskinrörelse eller arbetsuppspänningsutrymme.
- Granska processerfarenhet: Bekräfta erfarenhet av smala axlar, precisionstransmissionsaxlar, styraxlar och flerstegsaxelkomponenter.
- Utvärdera inspektionsmöjligheter: Kontrollera om leverantören har lämplig utrustning för att mäta radiell kastlängd, ytterdiameter, rakhet och ytjämnhet.
- Verifiera batchproduktionskapacitet: Bekräfta stabil verktygshantering, processdokumentation och spårbarhetsprocedurer för batchkvalitet.
En leverantör med lämplig utrustning och processkapacitet kan identifiera risker för bockning, arbetsstyckeshållning och precisionskontroll före produktion och rekommendera en lämplig bearbetningsstrategi.
Tillhandahåll kompletta tekniska ritningar för noggranna offerter för CNC-svarvning
Offerter för precisions-CNC-svarvning med långa axlar påverkas av materialkostnader, detaljdimensioner, bearbetningslängd, krav på arbetsspännen, hjälpstöd, verktygsförbrukning, inspektionskrav och ordervolym. Komplett teknisk dokumentation gör det möjligt för leverantörer att utvärdera bearbetningssvårigheter, utveckla en lämplig processväg och minska kommunikationen under offert och produktion.
- Tillhandahåll PDF-ritningar och lämpliga 2D- eller 3D-filer som STEP eller STP.
- Ange materialkvalitet, ämnesdimensioner, värmebehandlingsförhållanden och krav på ytbehandling.
- Identifiera tydligt axeldiametrar, totallängd, kritiska axeltappspositioner, radiell rundgång, rakhet och relevanta geometriska toleranser.
- Ange prototypkvantitet, batchordervolym, förväntade återbeställningar och målleveransschema.
- Bekräfta första artikelinspektion, slutliga inspektionsrapporter, förpackning, frakt och all särskild kvalitetsdokumentation.
För långa axlar med höga längd-diameterförhållanden, snäva toleranser eller komplexa strukturer rekommenderas provvalidering före batchinköp. Faktiska mätresultat kan sedan användas för att bekräfta bearbetningsprocessen och acceptanskriterierna.
TiRapid erbjuder CNC-svarvning och precisionsbearbetning av specialanpassade produkter för en rad olika metaller och tekniska plaster. Den faktiska bearbetningslängden, diameterområdet, uppnåeliga toleranser, hjälpstödsmetoden och leveransschemat för långa axlar bör utvärderas enligt tekniska ritningar, material, geometri och inspektionskrav. Inköpsteam kan skicka in kompletta ritningar och förväntade orderkvantiteter för att få projektspecifika bearbetningsrekommendationer och offerter.
















