
PCB-testutrustning involverar flera operationer. Deldesignen påverkar inte bara huruvida utrustningen kan monteras smidigt, utan även kretskortets positionering under testning. CNC-bearbetning kan producera icke-standardiserade delar såsom monteringsplattor, testfixturer, stödbaser och positioneringskomponenter enligt utrustningsritningar. Den är lämplig för prototyputveckling, tekniska tester och efterföljande produktion. För denna typ av elektronisk testutrustning måste tillverkningsplanen också i förväg ta hänsyn till praktiska krav såsom ESD, materialval, bearbetningsdeformation och ytbehandling.
Vilka delar av PCB-testutrustning är lämpliga för CNC-bearbetning?
Utrustning för kretskortstestning innehåller många icke-standardiserade strukturella delar och precisionsfunktionella komponenter. Olika delar har olika krav på bearbetningsnoggrannhet, materialegenskaper och ytkvalitet. Korrekt klassificering hjälper till att kontrollera bearbetningskostnaderna.
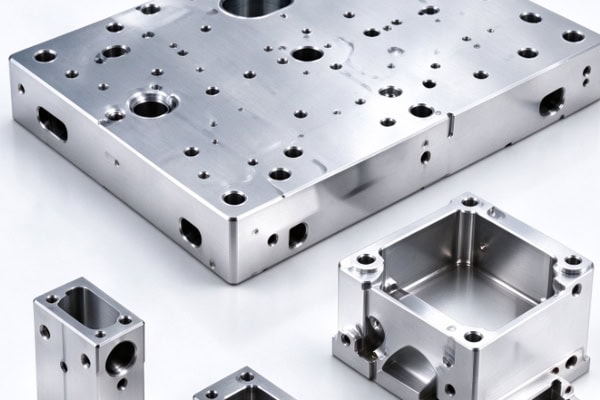
Testplattformar och montering av strukturella delar
Utrustningens basplattor, monteringsplattor, stödbaser och andra komponenter säkerställer modulens fixering och positionering. Nyckeln är att bibehålla positionsförhållandet mellan referensytor och monteringshål.
- Utrustningens bottenplattor: Kontrollera planhet, hålpositioner och bearbetningsutgångspunkter för att förhindra förskjutning efter montering.
- Sensormonteringsbaser: Kontrollera monteringshålens positioner och monteringsytans dimensioner för att underlätta repeterbar sensorpositionering.
- Stödfästen och anslutningsplattor: Maskinbearbeta steg, spår och anslutningshål enligt utrustningens layout för att uppfylla modulens monteringskrav.
Efter bearbetning kan dessa strukturella delar utgöra en pålitlig monteringsgrund för testning av moduler och hjälpmekanismer.
PCB-positionerings- och testfixturer
PCB-testning kräver vanligtvis upprepad placering av kretskort. Funktioner som att lokalisera stifthål, gränsspår och pressningsytor påverkar direkt testpositionen. Statisk kontroll vid kontakt mellan fixtur och kretskort måste också beaktas.
- Positioneringsfixturer: Maskinpositioneringsspår, stifthål och begränsande strukturer enligt kretskortets kontur för att kontrollera repeterbarhet.
- Testfixturer: Reservera monteringspositioner för sonder, kontakter eller testgränssnitt och planera kontaktytorna noggrant.
- ESD-kontrollerade strukturella delar: Positioneringsblock, stöddynor, styrkomponenter och andra delar som är i direkt kontakt med kretskort eller kretskortsavledande material bör använda statiskt avledande material i enlighet med ESD-kraven, vilket minskar risken för urladdning orsakad av ansamling av statisk laddning i vanliga isoleringsmaterial.
Dessa delar måste anpassas kring kretskortsdimensioner, testprocedurer och ESD-kontrollkrav för att balansera positioneringsnoggrannhet med skydd för elektroniska komponenter.
Hur kan CNC-bearbetningsnoggrannhet kontrolleras för PCB-testutrustning?
Delar till testutrustning handlar inte bara om att uppnå en enda dimensionell noggrannhet. Hålpositioner, utgångspunkter, planhet och monteringsförhållanden mellan flera delar måste också kontrolleras, medan inspektionsstandarder bör bestämmas utifrån faktiska funktioner.
Genomför en DFM-granskning före bearbetning
Före formell bearbetning bör tillverkningsutmaningar analyseras baserat på 3D-modellen, tekniska ritningar och monteringsrelationer.
- Kontrollera verktygstillgänglighet: Bekräfta att djupa spår, smala spår, djupa håligheter och andra funktioner kan bearbetas korrekt.
- Definiera bearbetningsutgångspunkter: Bestäm de primära positioneringsytorna och bearbetningsutgångspunkterna enligt utrustningens monteringskrav.
- Optimera fixturplaner: Minska onödig omfixering och minimera fel orsakade av upprepad positionering.
Att åtgärda problem med tillverkningsgenomförbarhet i förväg kan minska omarbetning och designmodifieringar under prototypstadiet.
Ordna inspektion för kritiska funktioner
Hålpositioner, plan och positioneringsstrukturer i kretskortstestutrustning påverkar ofta direkt utrustningens drift, så lämpliga inspektionsmetoder bör utformas enligt ritningskraven. Skjutmått och mikrometrar kan användas för lämpliga linjära dimensionskontroller, medan planhet, vinkelräthet, position och komplexa geometriska relationer kan verifieras med höjdmätare, visuella mätsystem eller CMM:er enligt erforderlig noggrannhet. Den faktiska inspektionsmetoden bör väljas baserat på toleransnivåer och delstrukturer snarare än att använda samma inspektionsutrustning för varje dimension.
Kontrollbearbetningsdeformation av tunnväggiga och stora delar
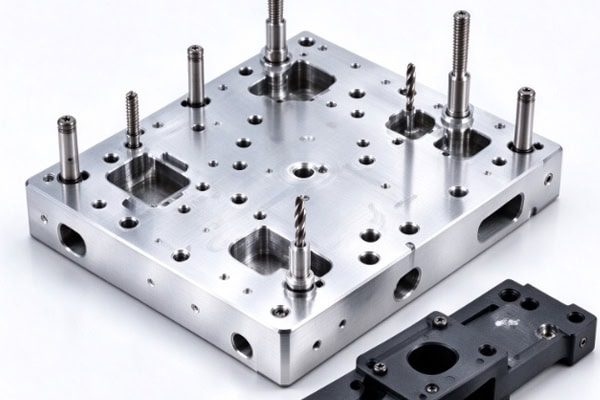
Stora monteringsplattor och tunnväggiga fästen i kretskortstestutrustning kan uppleva spänningsutlösning och dimensionsförändringar efter betydande materialborttagning. Bearbetningssekvensen bör därför planeras i förväg.
- Lämna material under grovbearbetning: Undvik att ta bort för mycket material i en enda operation.
- Ordna grov- och finbearbetning korrekt: Slutför kritiska dimensioner under ett relativt stabilt bearbetningsskede.
- Kontrollera det fria tillståndet efter bearbetning: För högprecisionsmonterade delar, var uppmärksam på förändringar i planhet efter att delen har lossats från fixturen.
Att inkludera deformationskontroll i bearbetningsplanen kan förbättra passformen för stora monteringskomponenter under själva monteringen.
Hur kan CNC-bearbetning för PCB-testutrustning balansera ledtid och kostnad?
När kunderna köper delar till testutrustning bryr de sig vanligtvis om prototyphastighet såväl som senare modifieringar, batchleverans, materialval och totala bearbetningskostnader.
Välj bearbetningsplan enligt kvantitet
Olika orderkvantiteter kräver olika nivåer av processförberedelser, och produktionsinvesteringarna kan ökas gradvis beroende på projektets skede.
| Projektfas | Huvudkrav | Fokus på CNC-bearbetning | Kunders oro |
| Design validering | Snabb prototypproduktion | Snabb programmering och bearbetning i ett stycke | Ledtid, mått, montering |
| Ingenjörsstudie | Validera utrustningsstrukturen | Optimerade fixtur- och bearbetningsprocesser | Noggrannhet, modifieringsrespons |
| Pilotproduktion | Validera upprepad produktion | Standardiserade program och inspektionsförfaranden | Konsekvens, kostnad |
| Massproduktion | Stabil kontinuerlig tillförsel | Standardiserad bearbetning och processkontroll | Ledtid, utbyte, batchstabilitet |
| Designförändring | Snabb detaljjustering | Modifiering av program- och processdokument | Svarshastighet, risk för omarbetning |
Att justera bearbetningsmetoden efter projektstadiet kan undvika överdriven produktionsförberedelse under prototypframställningen samtidigt som mogna delar kan övergå smidigare till batchtillverkning.
Materialvalet bör matcha testutrustningens förhållanden
Vanliga strukturmaterial för PCB-testutrustning inkluderar aluminiumlegeringar, rostfritt stål och tekniska plaster. Aluminiumlegeringar är relativt lätta och lämpliga för basplattor, monteringsplattor och vissa fixturer. Hårdanodisering och andra slitstarka behandlingar kan övervägas när friktion och slitage förekommer. När ESD-tekniska plaster används för positioneringsblock, stödplattor, styrkomponenter och andra delar som är i direkt kontakt med kretskort eller PCBA, bör statiskt avledande material som ESD-POM prioriteras enligt ESD-krav snarare än att välja material baserat enbart på isolering, slitstyrka eller lågfriktionsegenskaper. Materialval bör beakta delens funktion, dimensionsstabilitet, friktionsförhållanden, ESD-krav och driftsmiljö.
Ytbehandlingen bör matcha kraven för konduktivitet och slitage
Delar av aluminiumlegering i PCB-testutrustning kräver inte alla samma ytbehandling. Processen bör bestämmas utifrån faktiska kontaktförhållanden och elektriska krav.
- Slitstarka områden: Positioneringsblock, glidande strukturer och upprepade kontaktytor kan övervägas för hårdanodisering beroende på belastning, friktion och passformskrav för att förbättra ytans slitstyrka.
- Ledande och jordande områden: Vanliga anodiserade lager är elektriskt isolerande. Om en del behöver bibehålla en ledande eller jordande bana bör en ytbehandling som är lämplig för ledningsförmåga väljas, eller så bör utsedda kontaktytor maskeras för att bevara de nödvändiga ledande ytorna.
- Dimensionella passningsområden: För precisionspassade delar bör lämplig bearbetningstillägg reserveras före ytbehandling, och beläggningstjocklek bör inkluderas i dimensionskontrollen.
Ytbehandling bör planeras tillsammans med delens slitage-, elektriska och monteringskrav.
Vilka funktioner bör en CNC-leverantör av PCB-testutrustning ha?
Delar till PCB-testutrustning består ofta av flera olika varianter, små serier och frekventa modifieringar. En leverantör behöver tillhandahålla samordnade funktioner från ritningstolkning till bearbetning och inspektion.
Förmåga att hantera komplexa hålmönster och strukturer med flera ytor
Delar i testutrustning innehåller ofta monteringshål, positioneringshål, steg, spår och bearbetningsfunktioner i olika riktningar.
- Fleraxlig bearbetningskapacitet: Beroende på strukturen kan komplexa delar bearbetas med 3-axlig, 4-axlig eller 5-axlig CNC-bearbetning.
- Precisionskontroll av hålposition: Fokus på att bibehålla positionsförhållandet mellan positioneringshål, stifthål och monteringshål.
- Planering av flerytorsbearbetning: Korrekt fixturering kan minska effekten av upprepad positionering på noggrannheten.
Ju starkare kapaciteten för komplex strukturell bearbetning är, desto lättare är det att hantera anpassade krav för icke-standardiserad testutrustning.
Kvalitetskontrollkapacitet från prototyper till batchproduktion
Delar i PCB-testutrustning måste bibehålla konsekventa dimensioner och monteringsförhållanden i olika produktionssteg. Leverantörer bör etablera ett komplett processinspektionssystem. Under bekräftelsefasen kontrolleras viktiga dimensioner mot ritningskrav efter bearbetning. Under processinspektionen tillämpas nödvändiga processkontroller på kritiska dimensioner och högriskfunktioner. Under slutinspektionen ifylls dimensioner, utseende och relevanta kvalitetsregister enligt orderkraven. En komplett inspektionsprocess kan minska dimensionsvariationer under batchproduktion och ge kunderna en mer stabil efterföljande montering.
Tillverkningsutmaningarna för kretskortstestutrustning är ofta koncentrerade till icke-standardiserade strukturer, kontaktytor mellan fixturer och krav på skydd av elektroniska komponenter. Faktiska projekt behöver också fastställa dellösningar enligt kretskortsspecifikationer, testmetoder och utrustningens rörelser. Genom ritningsgranskning och bearbetningsplanering kan strukturella och tillverkningsproblem identifieras tidigare, vilket ger utrymme för justeringar under efterföljande utrustningsmontering och projektimplementering.
















