
Plastdelar används ofta inom områden som elektroniska apparater, medicinsk utrustning, automationssystem, bilkomponenter, kommunikationsenheter och industrimaskiner. Med den accelererande takten i produktuppdateringar väljer fler och fler företag CNC-plastbearbetning för prototyputveckling, småskalig provproduktion och kundanpassad tillverkning. Jämfört med formsprutning, som kräver formutveckling, erbjuder CNC-bearbetning snabb ledtid, hög precision och enkel modifiering, vilket gör det till en viktig tillverkningsmetod under FoU-fasen. Så varför har till synes lika plastdelar så olika priser? Vissa delar kostar bara några dussin yuan, medan andra kan nå hundratals eller till och med tusentals. Kostnadsskillnaden är inte bara relaterad till själva materialet, utan inkluderar även bearbetningstid, utrustningskostnad, programmeringssvårigheter, kvalitetskontroll och efterbehandlingskrav.
Förstå kostnadsstrukturen för CNC-plastbearbetning
Oavsett om det är en enkel plastdistans eller en komplex precisionskomponent, beror slutprissättningen alltid på kostnadsberäkning. Fabriker utvärderar prissättningen baserat på produktens övergripande skick snarare än enbart materialvikt.
Hur materialkostnaden beräknas?
Materialkostnaden är en viktig komponent i prissättningen av CNC-bearbetning. Olika plaster varierar avsevärt i pris. Vanliga material inkluderar ABS, POM, nylon, PC, akryl, PEEK, PEI, PPS och PTFE. Bland dem är ABS och POM vanligt förekommande tekniska plaster med relativt rimliga priser, medan specialtekniska plaster som PEEK och PI har hög temperaturbeständighet, korrosionsbeständighet och slitstyrka, vilket gör deras råmaterialkostnader mycket högre.
I produktionen beräknar fabrikerna inte baserat på den färdiga detaljens vikt utan på råmaterialstorlek. Till exempel kan en färdig detalj vara 100×80×20 mm, men bearbetning kan kräva ett ämne på 120×100×25 mm. Det extra materialet tar hänsyn till bearbetningstillägg och klämarea och måste också inkluderas i kostnadsberäkningen. I vissa fall kan oregelbundna former generera oanvändbart skrot, vilket också återspeglas i den slutliga offerten.
Mmaskintimkostnad
Många kunder antar att materialkostnaden avgör produktprissättningen. I verkligheten står maskintiden för en större andel av den totala kostnaden för de flesta CNC-plastdelar. CNC-maskiner är utrustning med högt värde, och kostnaderna inkluderar avskrivningar, underhåll, verktygsslitage och elförbrukning. Därför beräknar fabriker vanligtvis kostnaden baserat på maskinanvändning per timme.
Till exempel:
Maskinkostnad: 150–300 RMB/timme
Bearbetningstid: 3 timmar
Total bearbetningskostnad: 450–900 RMB
Om delstrukturen är komplex och kräver flera uppställningar och lång efterbehandlingstid, kan bearbetningskostnaden till och med överstiga materialkostnaden.
Arbetskrafts- och administrationskostnader
Produktion av plastdelar är inte helt automatiserad. Efter att ha mottagit ritningar måste ingenjörerna utföra processanalys, programmering, verktygsval, bearbetningsverifiering och kvalitetsinspektion. En komplex del kan kräva flera timmars programmering. Femaxlig bearbetning, krökt yta och högprecisionsprojekt kräver erfarna ingenjörer, vilket gör arbetskostnader till en viktig del av prissättningen. Dessutom måste driftskostnader som orderhantering, upphandling, kvalitetskontroll, lagerhållning och logistik också allokeras till produktkostnaden.
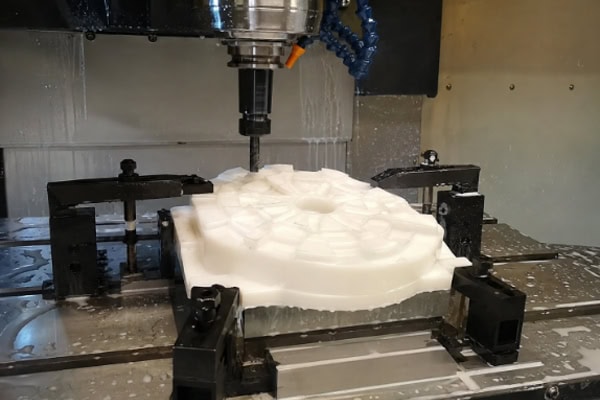
Kostnadsberäkningsprocess för CNC-plastbearbetning
Efter att ha mottagit ritningar utvärderar fabrikerna först den tekniska genomförbarheten och går sedan vidare till materialberäkning och uppskattning av bearbetningstiden. Varje steg påverkar den slutliga prissättningen. Även om produkterna ser lika ut kan strukturella detaljer eller precisionskrav avsevärt påverka kostnaden.
Ritningsutvärdering och processanalys
Efter att ha mottagit ritningar avgör ingenjörerna först om delen är tillverkningsbar och analyserar bearbetningsutmaningar. Detta steg innebär mer än att kontrollera dimensioner; det kräver bedömning av processerfarenhet.
Nyckelfaktorer inkluderar:
- Produktens mått
- Bearbetningstoleranser
- Hålmängd och fördelning
- Böjda ytstrukturer
- Monteringskrav
- Ytfinishkrav
Komplexa strukturer som djupa hål, smala spår, tunna väggar och komplexa kurvor ökar bearbetningens svårighetsgrad avsevärt. Enkel planfräsning kräver endast grundläggande verktygsbanor, medan krökta ytor kan kräva 3D-programmering och komplex verktygsbanplanering, vilket ökar bearbetningstiden flera gånger. Verktygstillgänglighet, krav på segmenterad bearbetning och fixturdesign måste också beaktas. Ju mer komplex fixturen är, desto högre är den totala kostnaden. Därför avgör ritningsanalys direkt noggrannheten i kostnadsberäkningen.
Uppskattning av materialförbrukning
Materialkostnaden beräknas utifrån råmaterialstorlek snarare än färdigvikt. CNC-bearbetning kräver utrymme för skärning och fastspänning, så den faktiska materialåtgången är större än den slutliga detaljstorleken.
Till exempel:
Delstorlek: 150×100×30 mm
Uppskattad råvikt: 170×120×35 mm
Om materialpriset är 200 RMB/kg måste den totala kostnaden beräknas med hjälp av materialdensiteten.
För högpresterande plaster som PEEK och PEI ökar även små tillägg kostnaden avsevärt. Därför spelar materialutnyttjande en viktig roll i kostnadskontrollen. Vissa material måste köpas in i hela ark, vilket innebär att skrotkostnader också måste inkluderas. Transparenta PC- och akrylmaterial kan också kräva skyddsfilmer, transportförlust och lagringskrav, vilka är dolda kostnader som återspeglas i slutprissättningen.
Uppskattning av bearbetningstid
Bearbetningstid är ofta den största kostnadskomponenten och består av maskinens drifttid och hjälptid. Ingenjörer uppskattar den totala cykeltiden baserat på erfarenhet eller CAM-simulering.
Typiska bearbetningssteg inkluderar:
- Inställningstid
- Verktygsinställningstid
- Grovbearbetning
- Halvbearbetning
- Avslutning
- Inspektion
Exempel:
Uppställning: 20 min
Grovbearbetning: 40 min
Avslutning: 60 min
Inspektion: 20 min
Totalt: 140 minuter
Om maskinhastigheten är 200 RMB/timme är kostnaden cirka 466 RMB. Tiden påverkas inte bara av verktygsbanans längd utan även av verktygsval, skärparametrar och materialegenskaper. Plastmaterial är lättare att skära än metaller, men hög precision kräver fortfarande lägre matningshastigheter för att undvika deformation eller smältning. Komplexa delar kan kräva flera uppställningar, vilket ökar ompositionerings- och kalibreringstiden.
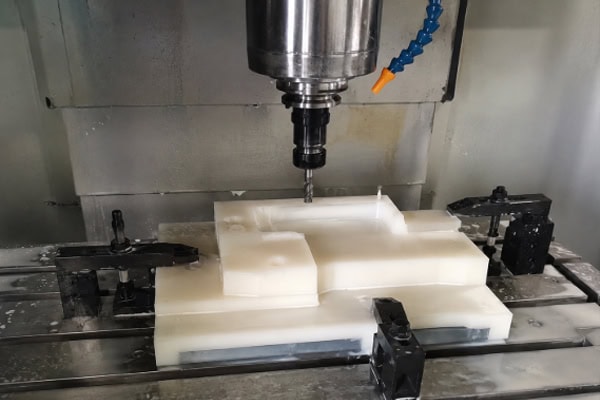
Tekniska faktorer som påverkar bearbetningskostnaden
Även med samma material och liknande dimensioner kan priserna skilja sig avsevärt på grund av tekniska krav.
Precisionskrav
Högre precision ökar bearbetningens svårighetsgrad avsevärt. Delar som används i automatiserade positioneringssystem, medicintekniska produkter och elektroniska komponenter kräver ofta en noggrannhet på ±0.05 mm eller till och med ±0.01 mm. Detta kräver lägre skärhastigheter, finare matningskontroll och mer frekvent inspektion. Vissa dimensioner kräver specialiserade mätverktyg. Ökad bearbetnings- och inspektionstid ökar direkt kostnaden.
Strukturell komplexitet
Komplexa strukturer påverkar direkt effektiviteten, inklusive:
- Djupa håligheter
- Mikrohål
- Komplexa ytor
- Tunna väggar
- Oregelbundna former
Tunnväggiga delar är särskilt benägna att deformeras och kräver skiktad skärning. Även små delar kan kräva betydligt längre bearbetningstid än enkla geometrier.
Krav på ytbehandling
Många plastdelar kräver inte bara måttnoggrannhet utan även ett bra utseende. Vanlig efterbehandling inkluderar gradning, polering, sandblästring, silkscreening, gravyr och lasermärkning. För transparenta PC- och akrylmaterial krävs ofta flera poleringssteg för att uppnå en spegelblank yta, vilka huvudsakligen är manuella och därför ökar kostnaden.
Hur man effektivt minskar kostnaden för CNC-plastbearbetning?
Optimera produktdesign
Alltför komplexa strukturer ökar bearbetningstiden. Djupa spår, djupa hål och komplexa ytor ökar alla verktygsbanan och programmeringstiden. Att förenkla designen när det är möjligt bidrar till att minska kostnaderna och förbättra effektiviteten.
Välj lämplig materialkvalitet
Kostnadsstarkare material är inte alltid nödvändiga. Till exempel är POM tillräckligt för många mekaniska delar, medan PEEK kan vara onödigt. Att välja material baserat på faktisk tillämpning kan minska kostnaden avsevärt.
Öka orderbatchstorleken
Små beställningar har högre fasta kostnader, såsom programmering och installation. Ökad kvantitet gör att kostnaden kan fördelas över fler delar, vilket minskar enhetspriset. Batchproduktion är mer kostnadseffektiv än kundanpassning av enskilda delar.
Frågor och svar
Varför är prissättningen för CNC-plastbearbetning så olika?
Priserna kan variera med 30–100 % även för samma ritning på grund av skillnader i:
- Utrustningsnivå
- Ingenjörserfarenhet
- Materialförsörjning
- Inspektionsstandarder
- Tjänstens omfattning
- Bearbetningseffektivitet
Vissa tillverkare erbjuder endast grundläggande bearbetning, medan andra inkluderar inspektionsrapporter, ytbehandling och eftermarknadssupport. Därför bör prisjämförelser beakta kvalitet, precision och leveransstandarder, inte bara kostnad.
Slutsats
Kostnaden för CNC-plastbearbetning påverkas av flera faktorer, inklusive material, utrustning, arbetskraft, processkomplexitet och hantering. Materialkostnaden utgör baspriset, bearbetningstiden bestämmer huvudkostnaden, medan strukturell komplexitet, precisionskrav och ytkvalitet direkt påverkar slutprissättningen. Enkla delar med standardprecision är lättare att kontrollera i kostnad, medan högprecisionsdelar med komplexa strukturer och specialplaster avsevärt ökar bearbetningens svårighetsgrad och tid. För bättre prissättningsnoggrannhet bör företag tillhandahålla fullständiga ritningar och tekniska krav och kommunicera fullt ut med tillverkarna. Att optimera designen, välja lämpliga material och planera batchproduktion kan effektivt minska de totala tillverkningskostnaderna och förbättra effektiviteten.
















