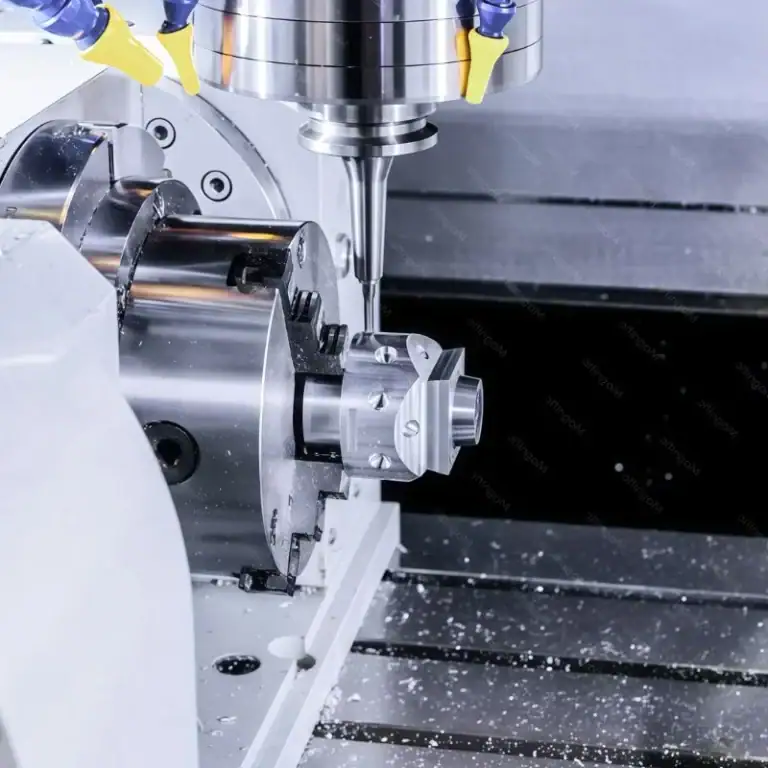
Ytjämnhet vid svarvning påverkar direkt monteringsnoggrannhet, friktionsprestanda och utmattningslivslängd hos komponenterna. De viktigaste faktorerna som påverkar ytjämnheten kommer från de kombinerade effekterna av skärparametrar och bearbetningsförhållanden. Vid CNC-svarvning bestämmer skärhastighet, matningshastighet, skärdjup och verktygsslitage gemensamt spänningstillståndet och materialets deformationsbeteende i skärzonen. Under inverkan av verktygskompression och skjuvning genomgår metallen plastisk flytning, och olika parameterkombinationer förändrar spånbildningsmönster och brottbeteende, vilket lämnar olika mikroskopiska yttexturer på arbetsstycket.
Ytjämnhet är i huvudsak ett synligt resultat av skärstabilitet. När skärprocessen är stabil, vibrationen är låg och värmefördelningen är jämn, uppvisar ytan fina och regelbundna texturstrukturer. När processen fluktuerar är det mer sannolikt att ytdefekter som vågighet, rivmärken eller lokal smetning uppstår. Därför är parameterkontroll inte bara ett geometriskt problem utan också ett problem med dynamisk stabilitetskontroll.
Inverkan av skärhastighet på ytkvalitet
Skärhastigheten bestämmer det relativa rörelsetillståndet mellan verktyg och arbetsstycke och påverkar avsevärt skärtemperaturen, materialets mjukgöringsbeteende och spånbildning. Vid olika hastighetsområden förändras metallens flytbeteende märkbart, vilket förändrar ytbildningsmekanismen. Skärhastigheten påverkar också verktygets slitagemönster: vid hög hastighet är slitaget huvudsakligen diffusions- och oxidationsslitage, medan vid låg hastighet är vidhäftningsslitage vanligare. Dessa slitageformer påverkar indirekt ytjämnheten.
Ytförändringar vid hög skärhastighet
Vid högre skärhastigheter förkortas materialets skjuvdeformationstid, det är mer sannolikt att spånorna bildas kontinuerligt och skärprocessen blir jämnare med minskad vibrationstendens. Som ett resultat förbättras vanligtvis ytkvaliteten. Samtidigt transporteras skärvärmen mestadels bort av spånorna, vilket minskar den termiska påverkan på arbetsstyckets yta. Men om hastigheten överstiger ett rimligt intervall stiger verktygstemperaturen kraftigt, vilket accelererar slitaget och orsakar fluktuationer i ytkvaliteten.
Typiska egenskaper inkluderar:
- Finare och jämnare ytstruktur
- Förbättrad kontinuitet i skärmärkena
- Minskad plastisk deformation på ytan
- Lägre vibrationer under bearbetning
- Ökad värmekoncentration i skärzonen
Höghastighetsbearbetning kräver stabil kylning och smörjning; annars kan missfärgning av ytan eller lokal brännskada uppstå.
Ytegenskaper vid låg skärhastighet
Vid låga skärhastigheter förblir materialet i kontakt med verktyget längre, vilket leder till mer fullständig plastisk deformation men större fluktuationer i skärkraften. Detta resulterar ofta i oregelbundna verktygsmärken. Spånor är också mer benägna att ansamlas och repa den bearbetade ytan, vilket ökar ojämnheten. Bildning av eggar är vanligare vid låga hastigheter, vilket kan skapa periodiska ytutskjutningar.
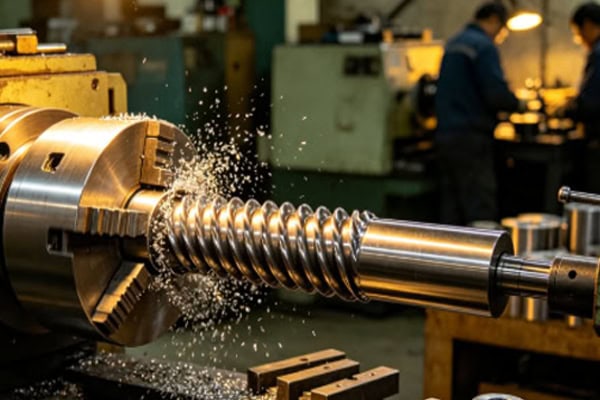
Direkt effekt av matningshastighet på ytstruktur
Matningshastigheten bestämmer avståndet mellan verktygsbanorna på arbetsstyckets yta och är en av de mest direkta geometriska faktorerna som påverkar ytjämnheten. En högre matningshastighet ökar avståndet mellan skärmärkena, vilket resulterar i högre ytjämnhetsvärden. Matningshastigheten påverkar också skärkraftens storlek och systemets styvhetsbelastning, vilket indirekt påverkar vibrationsbeteendet.
Fin yta från låg matningshastighet
Vid låga matningshastigheter är verktygsrörelsen per varv kortare, vilket resulterar i en tätare ytstruktur och jämnare yta. Detta tillstånd är lämpligt för precisionsbearbetning och detaljer med snäva toleranser.
Typiska resultat inkluderar:
- Höjd från topp till dal på nedre ytan
- Minskat avstånd mellan verktygsbanorna
- Förbättrad kontaktkonsistens
- Lägre friktionsmotstånd
- Högre dimensionell konsistens
Emellertid kan alltför låga matningshastigheter orsaka friktion mellan verktyg och yta, vilket ökar den lokala värmeutvecklingen och minskar ytkvaliteten.
Yteffekter av hög matningshastighet
En högre matningshastighet ökar skärbelastningen och förstorar avståndet mellan verktygsmärkena, vilket skapar tydliga men grova ytmönster. Den är lämplig för grovbearbetning där effektivitet prioriteras, men inte för högprecisionsytor.
Inverkan av skärdjup på stabilitet
Skärdjupet avgör tjockleken och bredden på det material som verktyget bearbetar, vilket direkt påverkar skärkraften och maskinens styvhetskrav. När djupet ökar ökar skärkraften avsevärt och kraven på systemstyvhet ökar. Om maskinens styvhet är otillräcklig kan vibrationer uppstå, vilket leder till vågighet i ytan.
Skärdjupet påverkar även spåntjockleken och värmefördelningen, vilket förändrar processstabiliteten. Stora djup är lämpliga för snabb materialavverkning, medan små djup föredras för stabil ytkvalitet och dimensionskontroll.
Dold påverkan av verktygets skick på ytjämnhet
Verktygsslitage är en kritisk dold faktor som påverkar ytkvaliteten. Även med korrekta parametrar kan kraftigt verktygsslitage försämra ytfinishen. Slitage på spånytan ökar friktion och värme, medan flankslitage förändrar den effektiva skärgeometrin, vilket leder till instabila skärförhållanden.
Allt eftersom slitaget fortskrider visar ytkvaliteten vanligtvis:
- Ökad grovhet
- Synliga rivmärken
- Dimensionell variation
- Onormalt skärljud
Vid massproduktion är verktygsövervakning avgörande för att upprätthålla en stabil ytkvalitet.
Förstärkande effekt av vibrationer på ytjämnhet
Vibrationer är en av de främsta orsakerna till dålig ytkvalitet. De stör den stabila kontakten mellan verktyg och arbetsstycke, vilket orsakar avvikelser i skärbanorna och bildar vågmönster. Vibrationskällor kan inkludera otillräcklig maskinstyvhet, dålig fastspänning eller felaktiga skärparametrar.
Ytbeteende under stabila skärförhållanden
Under stabila förhållanden är verktygsbanorna kontinuerliga och enhetliga, vilket ger en jämn textur och låg variation i ojämnhet, lämpligt för precisionsytor.
Ytegenskaper under vibration
Under vibration uppstår periodiska vågigheter eller oregelbundna mönster på ytan, vilket avsevärt ökar ojämnheten och påverkar monteringsnoggrannheten.
Skillnader i parameterkänslighet mellan material
Olika material reagerar olika på parameterförändringar på grund av variationer i hårdhet, värmeledningsförmåga och mikrostruktur. Aluminiumlegeringar är mer känsliga för skärhastighet, rostfritt stål är mer känsligt för matningshastighet och härdade stål är mer känsliga för skärdjup. Kornstruktur och deformationshärdningsbeteende påverkar också skärstabilitet och ytbildning. Därför måste parameteroptimering vara materialspecifik för att uppnå en jämn ytkvalitet.
Övergripande effekt av parameterinteraktion på ytkvalitet
Ytkvaliteten vid svarvning bestäms inte av en enda parameter utan av den kombinerade interaktionen mellan flera faktorer. När skärhastighet, matningshastighet, skärdjup och verktygets skick matchas korrekt blir skärprocessen stabil, spånbildningen blir regelbunden, vibrationerna minskar och ytstrukturen blir jämn. Vid högprecisionstillverkning avgör denna flerparameterkoordinering direkt detaljkonsistensen och produktionskvalitetens stabilitet.