
CNC-bearbetning av komplexa plastdelar är en viktig tillverkningsmetod inom modern precisionstillverkning. Den används ofta inom medicinsk utrustning, halvledarutrustning, automationsmaskiner, flyg- och rymdindustrin, avancerade elektroniska produkter och andra industrier. Jämfört med vanliga plastkomponenter har komplexa strukturella delar vanligtvis tunna väggar, djupa hålrum, flera hål, oregelbundna böjda ytor och högprecisionskrav på montering, vilket ställer högre krav på bearbetningsteknik och processkontroll. Under den faktiska produktionen påverkar materialval, bearbetningsbanans design, verktygsmatchning och fastspänningsmetoder direkt de slutliga bearbetningsresultaten. Om processplaneringen är orimlig kan problem som dimensionsavvikelser, deformation, minskad ytkvalitet eller till och med skrapning av delar uppstå.
Förberedelse före CNC-bearbetning av komplexa plastdelar
Bearbetning av komplexa plastdelar handlar inte bara om att mata in ett program i en CNC-maskin och börja skära. Tillräcklig förberedelse måste genomföras innan bearbetningen påbörjas. Eftersom det finns många typer av plastmaterial och olika strukturella delar kräver olika bearbetningsmetoder, avgör en preliminär analys om den efterföljande bearbetningsprocessen kan fortskrida smidigt. Korrekt förberedelse kan minska problem under bearbetningen samtidigt som det förbättrar detaljernas noggrannhet och produktionseffektivitet.
Analysera delens strukturella egenskaper
Komplexa plastdelar har vanligtvis strukturella egenskaper som vanliga komponenter inte har, såsom:
- Djuphålskonstruktioner;
- Tunnväggiga områden;
- Precisionspassande ytor;
- Flerdirektionella bearbetningspositioner;
- Oregelbundna böjda ytor.
Dessa strukturer påverkar direkt verktygsrörelsen och bearbetningssvårigheter. Till exempel, vid bearbetning av en plastkomponent med djupa spår och tunnväggiga områden är det nödvändigt att beakta inte bara om verktyget kan nå bearbetningspositionen utan också hur man förhindrar deformation orsakad av skärkrafter. Om det tunnväggiga området saknar tillräckligt stöd under bearbetningen kan dimensionsförändringar fortfarande uppstå vid senare inspektion även om bearbetningsdimensionerna initialt uppfyller kraven. Därför bör detaljstrukturen före bearbetning analyseras genom en 3D-modell för att i förväg avgöra vilka områden som kräver specialverktyg, hjälpstöd eller justeringar av bearbetningssekvensen.
Välj lämpliga plastmaterial
Olika plastmaterial har olika bearbetningsegenskaper, och materialvalet påverkar direkt bearbetningsstrategin.
Vanliga tekniska plaster inkluderar:
POM (polyoximetylen): God dimensionsstabilitet, lämplig för precisionskomponenter;
PA (Nylon): Bra slitstyrka men benägen att absorbera fukt;
PEEK: Utmärkt högtemperaturbeständighet och kemisk resistens;
PC: Hög transparens men benägen att utsättas för stress under bearbetning;
ABS: God bearbetbarhet och brett användningsområde.
Om materialegenskaperna inte överensstämmer med arbetsmiljön kan den färdiga delen inte uppfylla de faktiska tillämpningskraven. Om till exempel en komponent behöver arbeta under höga temperaturer under en längre period men vanlig plast väljs, kan bearbetningsprocessen fortskrida smidigt, men deformation kan uppstå under faktisk användning. Därför bör materialet före bearbetning väljas baserat på delens hållfasthetskrav, temperaturförhållanden, slitstyrka och arbetsmiljö.
Utveckla en bearbetningsprocessplan
Komplexa delar kräver vanligtvis flera bearbetningssteg för att slutföras. De genomgår ofta grovbearbetning, halvfinbearbetning, finbearbetning, nödvändiga justeringar och inspektionsprocedurer för att gradvis uppnå de måttnoggrannhet, ytkvalitet och monteringskrav som anges i konstruktionsritningarna.
Vanliga processer inkluderar:
- Grovbearbetning för att ta bort överskottsmaterial;
- Halvbearbetning för att justera dimensioner;
- Finishing för att uppnå noggrannhet;
- Ytbehandling för att förbättra prestandan.
En rimlig bearbetningssekvens kan minska deformation orsakad av intern spänningsutlösning. Till exempel, vid bearbetning av stora plastplattor kan direktbearbetning till de slutliga dimensionerna i ett steg orsaka skevhet efter att interna spänningar har släppts. Därför bör stegvisa bearbetningsmetoder användas för att gradvis få detaljen att uppfylla de erforderliga konstruktionsspecifikationerna.
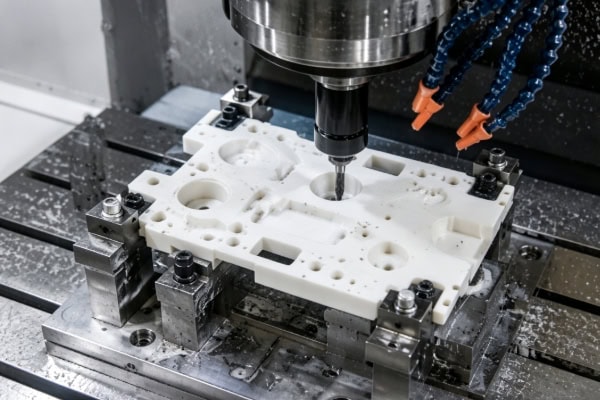
CNC-bearbetningsprocess för komplexa plastdelar
Bearbetningsprocessen för komplexa plastdelar måste planeras utifrån utrustningens kapacitet, materialegenskaper och delens struktur. Jämfört med enkla komponenter kräver komplexa delar mer uppmärksamhet på verktygsbanor, skärförhållanden och dimensionskontroll under bearbetningen för att säkerställa att varje bearbetningssteg förblir stabilt.
Utveckla CNC-bearbetningsprogrammet
Bearbetningsprogrammet bestämmer verktygets rörelsebana och är en viktig faktor som påverkar bearbetningskvaliteten. Det bestämmer inte bara verktygets rörelsesekvens och skärmetoder under bearbetningen, utan påverkar också direkt detaljens dimensionsnoggrannhet, ytfinish och totala bearbetningseffektivitet. Huruvida programmet är korrekt skrivet avgör ofta om den efterföljande bearbetningsprocessen kan fortskrida smidigt. Därför måste verktygsbanans utformning, matningsparametrar och skärsekvens kontrolleras upprepade gånger innan den formella bearbetningen påbörjas för att undvika bearbetningsavvikelser eller materialspill orsakade av programmeringsfel.
Programdesign behöver beakta:
- Verktygsrörelser;
- Skärsekvens;
- Bearbetningsmån;
- Spindelhastighet och matningsparametrar.
Komplexa detaljer med krökta ytor kräver vanligtvis CAM-programvara för att generera 3D-bearbetningsbanor. Verktygsbanorna måste planeras noggrant enligt ytförändringar, verktygsdimensioner, bearbetningstillägg och maskinens rörelseområden. Genom att optimera verktygsbanorna genom lagerindelning, zonindelning och sekvensjusteringar kan verktyget täcka målområdet jämnare under bearbetning, minska upprepade skär- och tomgångsrörelser, förbättra bearbetningseffektiviteten och bidra till att förbättra kvaliteten på krökta ytor samtidigt som svårigheten med efterföljande efterbehandlingsarbete minskar.
Om verktygsbanan är orimlig kan det resultera i:
- Ökad bearbetningstid;
- Upprepad verktygsskärning;
- Minskad ytkvalitet.
En utmärkt verktygsbana kan inte bara minska tomgångskörning och onödiga rörelser, vilket förbättrar den totala bearbetningseffektiviteten, utan också göra det möjligt för verktyget att bibehålla ett mer stabilt skärförhållande. Detta minskar effektivt vibrationer, minimerar verktygsslitage och förbättrar ytterligare detaljernas ytkvalitet och dimensionsnoggrannhet.
Välj lämpliga bearbetningsverktyg
Plastbearbetning ställer högre krav på skärverktyg. Verktyg måste inte bara ha tillräckligt vassa skäreggar utan också ge god slitstyrka, spånavgångsförmåga och skärstabilitet. Eftersom plaster är benägna att få problem som verktygsvidhäftning, värmeutveckling, gradbildning och ytrepor under bearbetning, kan felaktigt verktygsval direkt påverka detaljernas dimensionsnoggrannhet och utseendekvalitet. Därför bör lämpliga verktygstyper och skärparametrar vid faktisk bearbetning väljas utifrån materialtyp, delstruktur och bearbetningsnoggrannhetskrav för att säkerställa en mer stabil och effektiv process.
Vanliga skärverktyg inkluderar:
- Enskäriga fräsar;
- Tvåskäriga fräsar;
- Kulspetsfräsar;
- Efterbehandlingsverktyg.
Vassa skärverktyg kan minska materialkompression och skärvärme. Till exempel, vid bearbetning av material som akryl och PC som är benägna att utveckla värme, kan otillräckligt vassa verktyg orsaka smältning och vidhäftning. För höghållfasta material som glasfiberförstärkt plast krävs verktyg med bättre slitstyrka för att säkerställa bearbetningsstabilitet.
Kontrolldeformation under bearbetning
Vid CNC-bearbetning påverkas komplexa plastdelar ofta av faktorer som relativt låg materialstyvhet, ojämn väggtjocklek och instabil skärkraftsfördelning. Dessa faktorer kan orsaka deformation, särskilt i tunnväggiga strukturer, djupa hålrum och områden utan stöd, där problem som skevhet, dimensionsavvikelser och minskad ytnoggrannhet är mer sannolikt att uppstå.
Vanliga kontrollmetoder inkluderar:
- Minska mängden material som avlägsnas i varje passering;
- Lägga till hjälpstöd;
- Optimera fastspänningsmetoder;
- Med hjälp av etappvisa bearbetningsprocesser.
För tunnväggiga konstruktionsdelar är det vanligtvis nödvändigt att bibehålla vissa stödstrukturer eller bearbetningsmått under de tidiga bearbetningsstegen. Genom stegvis skärning och gradvis justering kan dessa stöd tas bort under det sista steget. Denna metod förbättrar effektivt den totala delens styvhet under bearbetningen och minskar deformation, vibrationer och dimensionsavvikelser orsakade av skärkrafter, klämkrafter eller materialspänningsutlösning, vilket förbättrar bearbetningsstabiliteten och den slutliga delens noggrannhet.

Processteknologier
Bearbetning av komplexa plastdelar är inte bara beroende av CNC-utrustningens noggrannhet utan även av materialegenskaper och bearbetningserfarenhet. Eftersom plastmaterial varierar kraftigt i hårdhet, seghet, värmebeständighet och dimensionsstabilitet kan bearbetningsparametrar inte bara standardiseras. Istället måste processstrategier justeras efter delstruktur, materialtyp och bearbetningskrav. Korrekt tillämpning av bearbetningstekniker kan effektivt lösa vanliga problem som deformation, vibrationer, dålig ytkvalitet, kraftiga grader och dimensionsavvikelser.
Speciellt vid bearbetning av tunnväggiga delar, delar med djupa hålrum och komponenter med oregelbundna krökta ytor kan otillräcklig kontroll över skärhastighet, matningshastighet, fastspänningsmetod och verktygsval lätt påverka detaljernas noggrannhet och utseendekvalitet. Därför kan tillverkare bara genom att kombinera utrustningens prestanda, processdesign och praktisk bearbetningserfarenhet bättre säkerställa stabiliteten och slutkvaliteten vid bearbetning av komplexa plastdelar.
Höghastighets precisionsskärningsteknik
Plastmaterial är generellt sett lämpliga för höghastighetsbearbetningsmetoder. Eftersom plast vanligtvis har lägre hårdhet än metaller, kan korrekt valda spindelhastighets- och matningsparametrar inte bara förbättra bearbetningseffektiviteten utan också minska kompression och friktion mellan verktyget och materialet, vilket minskar risken för grader, verktygsvidhäftning och dålig ytfinish. För plastdelar som kräver hög dimensionsnoggrannhet och utseendekvalitet ger höghastighetsbearbetning ofta mer stabila bearbetningsresultat.
Höghastighetsbearbetning kan:
- Förbättra bearbetningseffektiviteten;
- Minska skärmotståndet;
- Förbättra ytkvaliteten.
Höghastighetsbearbetning innebär dock inte obegränsade ökningar av spindelhastigheten. Justeringar måste göras beroende på materialtyp, verktygsgeometri och detaljstorlek.
Till exempel: POM kan generellt bearbetas med högre skärhastigheter, medan högpresterande plaster som PEEK kräver mer stabila bearbetningsförhållanden.
Fleraxlig bearbetningsteknik
Vissa komplexa plastdelar kräver bearbetning från flera riktningar. De kan kräva inte bara fräsning, spårfräsning och borrning på plana ytor utan även precisionsbearbetning av sidoytor, lutande ytor och böjda områden. Eftersom dessa komponenter har komplexa strukturer kräver traditionell treaxlig utrustning ofta flera uppställningar och upprepad ompositionering, vilket kan öka positioneringsfel och bearbetningstiden.
Traditionella treaxliga maskiner kan kräva flera uppställningar, medan femaxlig bearbetning kan:
- Minska antalet inställningar;
- Förbättra positioneringsnoggrannheten;
- Maskinbearbeta komplexa böjda ytor.
Till exempel kan komplexa produkter som flyg- och rymdkomponenter och medicinska strukturdelar uppnå jämnare kontinuerlig bearbetning av krökta ytor genom fleraxlig bearbetning.
Precisionsinspektionsteknik
Efter att komplexa delar har bearbetats krävs strikt inspektion och kvalitetsverifiering. Inspektionen inkluderar vanligtvis dimensionsnoggrannhet, geometriska toleranser, ytjämnhet och faktisk monteringsprestanda för kritiska monteringsområden. Vid behov används verktyg som koordinatmätare, skjutmått och mikrometrar för verifiering. Genom omfattande inspektion kan potentiella problem som bearbetningsavvikelser, grader, deformation eller ytdefekter identifieras snabbt, vilket säkerställer att de färdiga delarna uppfyller designkrav och tillämpningsstandarder.
Vanliga inspektionsmetoder inkluderar:
- Mätning med koordinatmätmaskin (CMM);
- Högprecisionsbromsokinspektion;
- Mikrometermätning;
- Testning av ytjämnhet.
Inspektion bekräftar om måtten uppfyller konstruktionskraven och förhindrar att defekta delar når monteringsstadiet.
Metoder för att förbättra bearbetningskvaliteten hos komplexa plastdelar
Bearbetningskvaliteten hos komplexa plastdelar påverkas av flera tillverkningssteg. Det är inte bara relaterat till utrustningens noggrannhet, verktygens skick och processparametrars inställningar, utan också nära kopplat till operatörens erfarenhet, hantering på plats och processkontrollkapacitet. På grund av plastmaterialens egenskaper, såsom termisk känslighet, lätt deformation och relativt låg styvhet, kan felaktiga bearbetningsoperationer lätt leda till dimensionsavvikelser, ojämna ytor, kraftig gradbildning eller lokal skevhet. Därför är det mycket viktigt att etablera ett stabilt, standardiserat och repeterbart bearbetningsarbetsflöde. Genom systematisk hantering av förberedelser före bearbetning, övervakning under bearbetning och inspektion efter bearbetning kan produktionsrisker effektivt minskas, omarbetnings- och kassationsfrekvenser minimeras, delkonsistens och batchstabilitet förbättras, och den övergripande produktionseffektiviteten och produktkvaliteten kan också förbättras.
Optimera bearbetningsparameterinställningar
Olika plastmaterial kräver olika bearbetningsparametrar. Det är inte möjligt att helt enkelt tillämpa samma spindelhastighet, matningshastighet och skärdjup på alla material. Eftersom olika plaster varierar avsevärt i hårdhet, seghet, värmeledningsförmåga och termisk deformation, måste riktade justeringar göras enligt materialegenskaperna under bearbetningen. Endast genom att kontinuerligt optimera parameterinställningar baserat på materialprestanda kan bearbetningsprocessen bli stabilare och uppnå högre dimensionsnoggrannhet och ytkvalitet.
Följande parametrar behöver justeras:
- Spindelhastighet;
- Matningshastighet;
- Skärdjup;
- Kylningsmetod.
Rätt parametrar kan minska:
- Materialsmältning;
- Verktygsvibrationer;
- Gradbildning;
- Dimensionsavvikelse.
Under bearbetning bör parametrar kontinuerligt optimeras i enlighet med faktisk skärprestanda, materialtillstånd och förändringar i detaljstrukturen, snarare än att använda samma datamängd permanent. Eftersom olika materialbatcher kan ha skillnader i hårdhet, seghet och termisk stabilitet, kan verktygsslitage, maskinens driftsförhållanden och omgivningstemperatur också påverka de slutliga bearbetningsresultaten. Därför är det under den faktiska produktionen nödvändigt att kontinuerligt övervaka ytkvalitet, dimensionsnoggrannhet och skärstabilitet, och justera viktiga parametrar som spindelhastighet, matningshastighet och skärdjup över tid. Endast genom upprepad testning och dynamisk optimering kan bearbetningskvaliteten och produktionseffektiviteten för komplexa plastdelar säkerställas bättre.
Förbättra arbetsupphängningsmetoden
Komplexa plastdelar har vanligtvis relativt låg styvhet, och delarna själva är mer benägna att uppleva elastisk deformation när de utsätts för yttre krafter. Därför påverkar arbetsstyckets fastspänningsmetod direkt bearbetningsstabilitet, dimensionsnoggrannhet och ytkvalitet. Om klämkraften är för hög kan den skada arbetsstyckets yta eller orsaka lokal deformation under bearbetningen. Om klämkraften är för låg kan detaljen röra sig under skärkrafterna, vilket påverkar bearbetningsbanan och de slutliga dimensionerna. Därför bör en lämplig klämmetod väljas under den faktiska bearbetningen i enlighet med detaljens struktur, materialegenskaper och bearbetningskrav, samtidigt som man säkerställer jämn kraftfördelning, noggrann positionering och tillräckligt stöd.
Vanliga metoder inkluderar:
- Vakuumsugning;
- Anpassade armaturer;
- Mjuk käftklämning;
- Hjälpstöd.
Korrekt arbetsstyckeshållning kan minska detaljrörelser och förbättra bearbetningsnoggrannheten.
Stärk efterbehandlingen efter bearbetning
Efter bearbetning kräver vissa plastdelar vanligtvis en serie efterbehandlingsprocedurer för att ytterligare förbättra deras utseende, kvalitet, dimensionsstabilitet och prestanda. Vanliga efterbehandlingsmetoder inkluderar gradning, fasning, polering, rengöring och nödvändig ytbehandling. Dessa processer kan inte bara förbättra eggjämnheten och minska störningar under monteringen, utan också göra delytor jämnare och mer attraktiva, vilket uppfyller högre applikationskrav.
Vanliga behandlingar inkluderar:
- Avgradning;
- Putsning;
- Sandblästring;
- Ytrengöring.
Dessa behandlingar kan förbättra delarnas utseende och förbättra användningsprestanda.
Vanliga frågor
Vilken bearbetningsnoggrannhet kan uppnås för komplexa plastdelar med CNC-bearbetning?
Bearbetningsnoggrannheten för komplexa plastdelar beror på materialet, utrustningens prestanda, delens struktur och bearbetningsprocessen. Vanliga plastdelar kan vanligtvis uppnå en noggrannhet på cirka ±0.05 mm. Efter optimering av processen och användning av precisionsutrustning kan vissa delar nå en noggrannhetsnivå på ±0.01 mm till ±0.02 mm. För precisionsplastkomponenter som används i medicinsk utrustning, halvledarutrustning och automationssystem måste noggrannheten kontrolleras omfattande baserat på materialstabilitet och inspektionsmetoder.
Slutsats
CNC-bearbetning av komplexa plastdelar är en tillverkningsteknik som kräver en hög nivå av processkontroll. Endast genom att kombinera materialegenskaper, strukturella egenskaper, utrustningens prestanda och bearbetningserfarenhet kan stabila och tillförlitliga bearbetningsresultat uppnås. Med den kontinuerligt ökande efterfrågan på lätta, högprecisions- och korrosionsbeständiga komponenter inom tillverkningsindustrin expanderar även tillämpningsområdet för CNC-bearbetning av plast. För plastdelar med komplexa strukturer och höga precisionskrav kan bearbetningseffektiviteten förbättras, kassationsfrekvensen minskas och delarna säkerställas att de uppfyller kraven i olika tillämpningsscenarier, endast genom att etablera vetenskapliga bearbetningsprocesser och kontinuerligt optimera processdetaljer under den faktiska produktionen.
















