
Formfräsning är en mångsidig bearbetningsprocess som gör det möjligt att skära komplexa ytor, konturer och profiler i ett enda svep. Dess precision och effektivitet gör den allmänt använd inom industrier som flyg- och rymdindustrin, fordonsindustrin, form- och verktygstillverkning samt medicintekniska produkter.
I den här artikeln kommer vi att utforska de viktigaste aspekterna av formfräsning, inklusive processprinciper, typer av skärverktyg, materialval, fördelar, begränsningar och praktiska tillämpningar. Genom att förstå dessa element kan du fatta bättre beslut om när och hur du ska använda formfräsning för högkvalitativa delar.
Vad är formfräsning?
Formfräsning är en specialiserad fräsmetod som använder en formfräs för att skapa specifika profiler, konturer eller komplexa ytor i ett enda svep. Formen på verktygets skäregg bestämmer direkt den resulterande ytan, vilket gör den idealisk för bearbetning av konkava och konvexa former, tandprofiler, skåror, avfasningar och fasningar.
Jämfört med konventionell planfräsning eller planfräsning kan formfräsning slutföra komplexa geometrier i en enda operation, vilket minskar flera uppställningar och verktygsbyten. Detta förbättrar inte bara produktionseffektiviteten utan ökar även dimensionskonsistensen, vilket gör det avgörande vid precisionstillverkning.
Viktiga fördelar inkluderar exakt formkontroll, högre effektivitet tack vare färre skärsteg och möjligheten att producera invecklade detaljer eller realistiskt böjda ytor i ett svep. Detta gör formfräsning till ett föredraget val för flyg-, fordons-, form- och medicintekniska industrier.
Hur fungerar formfräsning?
Kärnprincipen för formfräsning är att använda en verktygsgeometri som exakt matchar arbetsstyckets slutliga kontur för att skapa den önskade krökta ytan, konturen eller håligheten i metall eller andra material genom rotationen av en fräs. Under bearbetningsprocessen bestämmer verktygsformen direkt den geometriska noggrannheten och ytprofilen hos den färdiga produkten, vilket eliminerar behovet av komplex bankompensering för flera axlar och gör att komplexa strukturer kan formas i en enda operation.
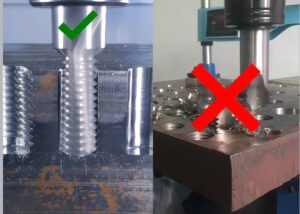
Integrerat med ett CNC-styrsystem kan verktygsbana, matningshastighet och skärdjup vid formfräsning styras exakt, vilket säkerställer en stabil och mycket repeterbar bearbetningsprocess. Jämfört med pinnfräsning och konturfräsning erbjuder formfräsning större effektivitet och precision vid bearbetning av specialytor som bågar, spår, tandformer och filéer, vilket gör den särskilt lämplig för massproduktion och högkonsistensproduktion.
Märkning Process Stippar
Urval av S - ord
Faktorer som grundarbetets form, materialets hårdhet, ytkvalitetskrav etc. används för att välja gjutna järnformar, såsom konkava svärd, konvexa svärd, fyrkantiga svärd, cirkulära svärd etc.
Vanliga skärverktygsmaterial inkluderar snabbstål (HSS), hårdmetalllegeringar (karbid), förgyllt stål etc., vilket säkerställer skärstyrka och hållbarhet.
Byggutrustning
Använd högprecisionsverktyg eller jiggar för fixering av arbete, undvik rörelser i arbetarens position eller vibrationer under skärprocessen.
Tunna väggar, långa former etc., lätta att byta ut, flerpunktsstöd, vakuumsug etc., med förbättrade egenskaper.
CNC - redigering (G Daiwa)
3D-modellen för konstruktionsarbetet, verktygets form, antalet kopior och bearbetningssekvensen.
Inställning av huvudmaskinens hastighet, körhastighet, skärdjup etc. och säkerställande av bearbetningsnoggrannhet enligt skärverktygets kommando.
skärprocess
Lämplig för verktygsinställning, skärning med fast bandiameter, primärformning eller stegformning.
Använd kylvätska eller huskylning för att minska skärvärmen och förhindra verktygspolering och konstruktionsförändringar.
Precisionsbearbetningsyogi
Efter avslutad klippning fortsätter arbetet med att ta bort hår, ta bort ljuset etc. och bearbeta ytan.
Använder tre mätmaskiner (CMM), såsom tvärsnitt, mätning av dimensioner, formnoggrannhet och säkerställande av efterlevnad av papperskrav.
Skillnaden mellan formfräsning och andra fräsmetoder
| Försilvringsmetod | Speciell punkt | Tillämplig dräkt |
| Formfräsning | Svärdform, standardmönster, ytmatchning, primär gjutningsprocess | Hjulform, bågyta, krökt yta noll |
| Ändfräsning | Skärning av verktygets ändyta, skärning av anslutningsytan på anslutningstanken | Plan, direkt tank, lutning |
| Profilfräsning | 2 linjer / 3 linjer löpande svärd, lämplig styrka | Böjd linje, cirkulär linjebearbetning |
| Vinkelfräsning | Skärvinkelyta eller lutning | snedställd tank, snedställd yta |
| Spårfräsning | Olika typer av processtankar | T-formad tank, rak tank, rund tank |
| Ansiktsfräsning | Högeffektiv bearbetningsplan | Bearbetning av stora planytor |
Vilka typer av verktyg används för formfräsning?
Vid formfräsning är verktyget en nyckelfaktor för att bestämma detaljnoggrannhet, bearbetningseffektivitet och ytkvalitet. Formfräsverktyg kan delas in i sju huvudkategorier, var och en med unika skäregenskaper och tillämpningar. Att välja rätt verktyg låter dig inte bara forma komplexa konturer i ett svep, vilket minskar efterföljande bearbetningssteg, utan minskar också produktionskostnaderna avsevärt och ökar den totala produktiviteten.
Dagens tillverkningsindustrier inkluderar flygindustrin, bilindustrin, medicinsk utrustning, energiutrustning, precisionsgjutning etc., samt gjutnings- och skärverktyg, som kan användas för att bearbeta böjda ytor, ojämna strukturer och specialgjutna delar. Nedan följer vår allmänna information, sju vanliga typer av gjutna silverskärverktyg, analys av produktens strukturella egenskaper, tillämpningsområde och speciella begränsningar:
1. Konkav Iron Sord
Konkav järnliknande svärdbladform med inre konkav bågyta, vanligen använd bearbetning noll yttre konvex böjd yta, liknande cirkulär form, sfärisk konvex form, konvex cirkulär form, etc.
Special Psalvor :
Primärt löpsvärd, färdig att formas, konvex, böjd yta med optisk jämnhet
Garanterad noggrannhet summakonsistens
För regelbunden inspektion av föremål med höga krav på matchande skönhet och ytkvalitet
Mekaniska delar, formbearbetning av utvändig form, utvändiga delar till precisionsutrustning.
2. Konvex Iron Sord
Konvex böjd yta på svärdbladets utsida, konkav böjd yta på insidan efter behov för bearbetning, formformad kavitet, välvd yta på anslutningsrörets innervägg, etc.
Special Psalvor :
Minskat antal svärd
Funktionell bearbetning: djupa och släta konkava passager
För regelbunden användning: modellformad kavitet, vätskehuvudkavitet, konkav kavitet i maskindelar.
3. Lutande Square Iron Sord
När bearbetningsvinkeln (R-vinkeln) eller lutningsvinkeln (C-vinkeln) används kan den minska kraftkoncentrationen, öka säkerheten och förkorta livslängden.
Special Psalvor :
Samtidigt, strukturens styrka och den yttre kvaliteten
Används ofta för transport
Leverans av flygutrustning, underhåll av medicinsk utrustning, elförbrukning.
4. Dubbel-Horned & Dubbel-Hornad LRon Svärd
Sydsidesfasning för dubbla vinkeljärnsvärd, primärformning och dubbla sidolutningar för dubbla vinkeljärnsvärd.
Special Psalvor :
Hög effektivitet vid dubbelsidig svärdbearbetning, låg löpande svärdordning
Precis bearbetning av V-formad tank, allmänt känd som lutning,
För vanlig användning: gjutyta, maskinkomponenter, tekniska verktyg.
5. Spiral Iron Sord
Används för högprecisionsinvändig och utvändig skruvbearbetning, särskilt för skruvbearbetning med stor diameter eller hårda bearbetningsmaterial.
Special Psalvor :
Bearbetbar spiral med godtycklig diameter
Högkvalitativ skruvgänga, regelbunden användning av skruvar för lossning och brott
Flygutrustning, skruvöppningar för stora maskiner, öppningar för kraftbehållare.
6. T-Sformad Tank & Running Iron Sord
T-formad tank Förstformande T-formad tank med skuren yta, lämplig för produktion med standardmodell.
Special Psalvor :
Bestämning av T-typ tankbearbetning, minskad flerdimensionell positioneringsskillnad
För produktion:
Arbetsbänk för golv, verktygsbottenplatta, användarhjul.
7. Förformad MOlding TLOL
Netode-specifika nollobjekt, hur många strukturerade verktyg, tillgänglig primärutrustning, slutförda olika skäruppgifter.
Special Psalvor :
Minskar verktygsbyten och maskinstopp avsevärt.
Mycket målinriktade och snabba produktionscykler.
Vanliga tillämpningar: Produktion i hög volym och bearbetning av specialiserade utrustningsdelar.
Viktiga F -aktörer F eller val av S - ord
Under den faktiska produktionen beaktas följande faktorer vid val av gjut- och skärverktyg:
Vilken form har nollföremålet? Bestämd svärdringform
Byggmaterial —— Influenser, svärdmaterial och val av byggmaterial
Bearbetningsmängd —— krav på slagtålighet och verktygshållbarhet
Noggrannhet given ytkvalitet — bestämd kniveggsdesign givet antal maskinformer
Skrivbordsförmåga: Försäkran om svärd och verktyg
| Svärdtyp | Bearbetning av formspecialexpedition | Vanligt beteende | Excellens | lokaliserad |
| Konkavt järnsvärd | Utvändig konvex böjd yta | Flyg- och rymdteknik, modeller, maskintillverkning | Hög ytkvalitet, bra flytkonsistens | Felaktig djup cisternastenos |
| Konvext järnsvärd | Inre konkav böjd yta | Modellformad kavitet, energiutrustning, noll tågdelar | Djup konkav ytbearbetningsinställning | Höga krav på skärverktygens skärpa |
| Lutande fyrkantigt järnsvärd | Högerhörna / C-hörna passning | Flyg, medicin, konsumentelektronik | Maktkoncentration på hösten, sightseeing | Olaglig bearbetningskurva |
| Södra hornjärnsvärd | södra sluttningen | Formar, verktyg, maskinkomponenter | Hög noggrannhet, bra aktivitet | Låg effektivitet dubbelhornat svärd |
| Dubbelhornat järnsvärd | Namngiven V-typ tank | Formar, beslag och komponenter | Primärformning med dubbel lutning, hög effektivitet | Fast form, olika tillämpbarhet |
| Spiraljärnsvärd | Inre och yttre spiral | Flyg, maskiner, motorfartyg | Högkvalitativ skruvgänga, vävd process | Öka mängden |
| T-typ tankjärnkniv | T-formad skuren tank | Tillverkning av skrivbordsgolv, redskap och utrustning | Hög lokaliseringsnoggrannhet | Begränsad T-tankbearbetning |
| Racing järnsvärd | Togata | Bil, mekanisk drift | Stor mängd körprestanda | Kombination av efterfrågade maskiner |
| Vanliga bestick | speciellt styrhus | Utrustning för användning, noll kvantitet | Hög effektivitet, stark styrka | Narimoto High School, designcykellängd |
Vilka är de vanligaste materialen som används för formfräsverktyg?
Att välja rätt verktygsmaterial är avgörande för noggrannhet, livslängd och effektivitet. Olika material erbjuder specifika fördelar vad gäller hårdhet, slitstyrka, värmetolerans och seghet, och bör väljas baserat på arbetsstycket, skärhastigheten, batchstorleken och ytfinishen.
Höghastighetsstål (HSS)
Snabbstål (HSS) erbjuder god seghet, starka kollisionsskydd, hög skäreffektivitet och enkel omformning eller slipning. Det är lämpligt för bearbetning av metaller med låg till medelhård hårdhet, såsom stål och järnlegeringar, eller för produktion i små serier. Dess huvudsakliga begränsning är relativt låg värme- och slitstyrka, vilket gör det mindre idealiskt för höghastighets- eller storskaliga applikationer.
hård~~POS=TRUNC
Hårdmetallverktyg ger mycket hög hårdhet, utmärkt slitstyrka och värmebeständighet och klarar skärtemperaturer upp till 800–1000 °C. De är lämpliga för bearbetning av icke-järnstål, legerat stål och värmebeständiga legeringar. Fördelarna inkluderar lång livslängd och hög bearbetningseffektivitet, men de är känsliga för slag och spröda under tunga stötbelastningar.
Keramik
Keramiska verktyg har extrem hårdhet och tål temperaturer över 1200 °C. De är idealiska för precisionsbearbetning och semiprecisionsbearbetning av hårda stål och värmebeständiga legeringar. Även om de erbjuder enastående slitstyrka och termisk stabilitet är keramik spröda och benägna att flisas, särskilt vid avbrutna eller kraftiga skärningar.
Pulvermetallurgilegering
Pulvermetallurgiska legeringar kombinerar segheten hos HSS med förbättrad hårdhet och slitstyrka. De ger en jämn finstruktur och hög skärhållfasthet, lämpliga för metaller med låg hårdhet som kräver lång livslängd. Begränsningarna inkluderar måttlig värmebeständighet och begränsad prestanda under höghastighetsskärförhållanden.
Diamantverktyg
Diamantverktyg har den högsta naturliga hårdheten (HV 8000–10000), låg friktion och utmärkt ytfinish. De används för icke-metalliska material, kompositer, plast, koppar och aluminium. Fördelarna inkluderar extremt lång livslängd och exakt bearbetning, men de är mycket dyra och olämpliga för järnmetaller.
Belagda verktyg (TiN, TiAlN, etc.)
Belagda verktyg erbjuder nötnings- och värmebeständighet med en ytfilm med låg friktion på basverktyget. De är idealiska för höghastighetsmassbearbetning av olika metaller, särskilt hårda eller klibbiga material. Beläggningar förlänger verktygens livslängd och förbättrar ytkvaliteten, även om de kan slitas bort med tiden och öka kostnaden.
Hur man väljer rätt formfräsverktyg?
Vid formfräsning avgör verktygsvalet inte bara bearbetningseffektiviteten utan påverkar även direkt detaljprecision, ytkvalitet och totala produktionskostnader. Inför olika material, varierande profiler och olika produktionskrav är valet av rätt verktyg avgörande för att säkerställa bearbetningsstabilitet och kostnadseffektivitet. En omfattande övervägning av materialegenskaper, verktygsstruktur, beläggningsteknik och bearbetningsparametrar är avgörande för att uppnå optimal balans mellan kvalitet och kostnad.
Förnamn Step: Material Compatibilitet
Arbetsstyckets materials prestanda är den viktigaste faktorn vid val av verktyg. Vid bearbetning av järn, etc. rekommenderas skärverktyg av snabbstål eller metall, och skärbladet har utmärkt ytoptisk kvalitet. Legeringsknivar, med nötningsbeständighet och värmebeständighet, material som höghårdhetsstål, fyrverkeristål och askmunsjärn, porslinsknivar och böjda hårdlegeringsknivar som kan brännas, bibehåller skärprestanda även vid höga temperaturer. Beroende på materialet och verktygets kvalitet kommer den långa livslängden att minska och verktygsförnyelsehastigheten att minska.
Sekund Ssteg: Design The Shape Of The Sord
Processen att gjuta, skära och förfina den krökta ytan kräver en hög nivå av montering när det gäller verktygets form och form. Vid bearbetning av en stor krökt yta kan konkavt eller konvext järn ge hög bearbetningseffektivitet, kravet på lätt utjämningsvinkel är noll, användning av inverterad vinkelrund kant är möjlig, tunnväggigt eller lätt att ändra formval, låg skärkraftsdesign, mindre vibration och formförändringslindning. Speciell formyta, fast gjutverktygsförmåga, primär gjutning, höjd- och viktbearbetning, konsistens och noggrannhet.
Tredje Stag: Durabilitet And Durabilitet
Nyckelns skydd och prestandaförbättringseffekt vid gjutning och skärning av verktyget under kniven. TiN är lämpligt för de flesta bearbetningssituationer, har låg friktion och är effektivt. TiAlN är lämpligt för höghastighets- och högtemperaturskärning och kan förlängas under en längre tid vid bearbetning av hårda material. DLC Det är lätt att bearbeta järn, järn etc. när materialet är klibbigt och kan användas för att minska bildandet av små klumpar. Korrekt valt blir skärskiktets mekaniska hållfasthet obestämd, skärkvaliteten minskar, antalet blad minskar, antalet blad minskar och produktionstiden minskar.
4:e Stag: Bearbetning NUmbra Yoseimoto
Bearbetningshastighet, flödeshastighet, skärdjup etc. påverkar direkt verktygsvalet. Hårda legeringar är lämpliga för höghastighetsbearbetning, keramiska eller metalliska skärverktyg, och snabbstål eller stål och hårda legeringar är lämpliga för låghastighetsbearbetning. Hög precision eller nolltolerans under produktionen, hög hårdhet för prioriterat val, fint polerade verktyg med jämn storlek och hög volymproduktion, lång livslängd, enkel polering och utmärkt balans mellan originalen. Genom att kombinera material, form, lager och bearbetningsnummer säkerställs talang och bearbetningskvalitet samtidigt för att uppnå bästa resultat.
Hur man utför kvalitetskontroll vid formfräsning?
Kvalitetskontroll vid formfräsning bygger på exakta mätningar, strikt toleranshantering och ytkvalitetsinspektion för att säkerställa att varje arbetsstycke uppfyller designkrav och branschstandarder. Högprecisionsmätutrustning, stabila bearbetningsparametrar och omfattande inspektionsprocesser möjliggör omfattande kontroll från dimensioner på mikronnivå till ytjämnhet.
1. Hur To Plåg
Under gjutning och bearbetning är det det första steget för att säkerställa kvalitet.
CMM trepunktsmätmaskin: Den är möjlig att utföra högprecisionsmätarbete i tre olika utrymmen och kan även användas för ytterligare krökta ytor och olika former.
Optiskt mätsystem: använd beröringsfri typ av intensiv ljusritning eller bildmätning, faktisk snabb mätning, undvik kontaktyta på huvudkonstruktionen.
Aktuell uppspelning: Under bearbetningsprocessen kan den faktiska uppspelningstiden och justering av tidsavvikelsen göras.
2. Tolerans Management
Formnings- och bearbetningsprocess och ±0.005 mm extremt exakt toleranskontroll.
Tidigt skede av konstruktionen: Exakt CNC-bearbetning, justering av skärverktyg och precisionsdiameter för skärbanan.
Bearbetningsprocess: Användningen av en bearbetningsmiljö med konstant temperatur minskar effekten av uppvärmning och kylning.
Efterarbete: Använd precisionsverktyg med omfattande lokaliseringsmöjligheter för att säkerställa enhetlighet genom hela produktionen.
3.Yta Roughness And Light QVALITET RKRAV
De erforderliga måtten uppfylls utan gjutning och bearbetning, och ytkvaliteten är i högsta grad efterfrågad.
Ra 1.6 μm eller mindre: Lämplig för flera processer, tillförlitlig installationsprestanda.
Ra 0.8 μm eller ännu lägre: Används vanligtvis i områden som kräver hög ljuskvalitet, såsom modellhålrum och medicinska fodral.
Tekniker: höghastighetsbearbetning med precision för spännet, förbättrad skärvätska för kniven och ytpolering för den lilla kniven.
4. Kvalitativa CKONTROLL Csolidering STRATEGI
högkvalitativ gjutnings- och bearbetningsutrustning + teknisk förbättring + driftsutbildning.
Utredning om produktionsutveckling (FAI)
Den totala mängden industriell utvinning och den totala kombinationen
100 % mätmängd
Stärka operatörernas utbildning i kvalitetsmedvetenhet
Fördelar och nackdelar med formfräsning
Formfräsning är en central precisionsprocess som effektivt producerar komplexa former. Den säkerställer hög noggrannhet, konsistens och kan hantera en mängd olika material. Att förstå dess fördelar och begränsningar hjälper till att optimera bearbetningsstrategi och verktygsval.
Fördelar
- Komplexa former i en enda passageFormfräsning kan producera invecklade konturer, böjda ytor, tandprofiler och filéer i ett enda svep, vilket minskar uppställningstiden och förbättrar effektiviteten.
- Hög precision och konsistensBibehåller snäva toleranser och ytkvalitet över flera delar, vilket säkerställer enhetlighet i batchproduktion.
- Bred materialkompatibilitetLämplig för metaller, legeringar, icke-järnstål, järnlegeringar och utvalda plaster.
- Hög produktionseffektivitetNär verktyg och program är inställda går skärningen snabbt, verktygsutnyttjandet är högt och cykeltiderna är förutsägbara.
Nackdelar
- Initial installationstidVerktygsförberedelse, programmering och uppriktning kan vara tidskrävande och potentiellt försena introduktionen av nya produkter.
- Verktygsslitage och underhållKomplexa former och hårda material påskyndar slitage; verktyg kan behöva slipas eller bytas ut regelbundet.
- Begränsningar för stora arbetsstyckenMycket stora delar kan överskrida maskinens rörelsegränser eller skärarens täckning.
- Sekundära efterbehandlingsbehovFör högprecisionsytor eller snäva toleranser kan ytterligare slipning, polering eller ytbehandling krävas efter fräsning.
Genom att väga dessa fördelar och nackdelar kan ingenjörer bättre avgöra när och hur man ska använda formfräsning för att maximera produktivitet och kvalitet.
Vanliga tillämpningar av formfräsning
Vanliga tillämpningar för formfräsning inkluderar kugghjulstillverkning, bearbetning av flyg- och fordonsdelar, formtillverkning, medicintekniska delar, skräddarsydd prototypbearbetning samt dekorativ och funktionell konturering. Dessa områden kräver alla hög precision, komplex konturering och stabil massproduktion. Olika tillämpningar har olika krav på verktygsdesign, bearbetningsparametrar och materialkompatibilitet. Att välja rätt process kan avsevärt förbättra produktionseffektiviteten och produktkvaliteten.
| Användningsområde | Specialbearbetningsexpedition | Typiskt material | Teknisk excellens |
| Racingproduktion | Precisionsbearbetningsmaskin svarvningsfabrik, garanterar noggrannhet och rörelseeffektivitet | Legerat stål, rödbönsstål, ostålat stål | Primär gjutning med hög precision, reducerad poleringsprocess |
| Flyg- och rymdfarkoster, noll delar | Japansk loopstruktur med sammansatt krökt yta, loopkvantifieringsdesign | Mässingslegering, stållegering, stållegering | Höghållfast materialbearbetningsförmåga, hög noggrannhet och konsistens |
| Mönstertillverkning | Precisionsböjd yta, formhålighet och specialfunktioner | Verktygsstål, hårdlegering | Primär löpsvärdsgjutning, reducerad elektrisk urladdningsbearbetning eller manuell reparation |
| Noll medicinsk utrustning | Mikroskopisk noll partiklar, hög ytkvalitet | Stål, stållegeringar, medicinska plaster | Högprecisionshårprickningsprocess, matchande standard för medicinska journaler |
| Fast prototypbearbetning | Flera former, snabb transport | Mässingslegeringar, processplaster, kompositmaterial | Kort träningsperiod, snabb ansträngning möjlig. |
| Dekoration och funktionell bearbetning | En kombination av skönhet och specifika förmågor | Järn, järn, järn, plast | Primär gjutning av glaserad glasyr, hög ytkvalitet |
Säkerhetsåtgärder för formfräsning
Formfräsning och höghastighetsmetallbearbetning är effektiva men medför betydande risker på grund av vassa verktyg, flygande spånor och hög rotationshastighet. För att säkerställa operatörens säkerhet och upprätthålla miljöskyddet måste lämpliga försiktighetsåtgärder vidtas under drift.
Operatörens säkerhet
- Personlig skyddsutrustning (PPE): Operatörer måste bära skyddsglasögon, skärsäkra handskar, halkfria skor och annan skyddsutrustning för att förhindra skador från flygande skräp och heta flisor.
- Maskinkapslingar: Använd helt slutna skydd med nödstopp och spärrar för att förhindra obehörig eller osäker användning.
- Säkerhetsträning: Regelbunden utbildning i verktygsbyten, justeringar av utrustning och rutinmässiga säkerhetsrutiner är avgörande för att minimera olyckor.
Användning av kylvätska
- Miljövänliga kylvätskor: Använd biologiskt nedbrytbara kylmedel för att minska kemiska faror och miljöpåverkan.
- Underhåll: Töm och byt kylvätska regelbundet för att förhindra bakterietillväxt och bibehålla prestandan.
- Återvinning: Samla in och återvinn använt kylmedel där det är möjligt för att minska avfall.
Chiphantering
- Klassificering och samling: Separera metallflisor efter typ (järn, stål etc.) och skicka dem till återvinningsprocesser.
- Oljeborttagning: Avolja, minska spill och återvinna olja för att minska kontaminering.
- Avfallsprotokoll: Upprätta standardiserade rutiner för avfallshantering, ventilation och säker bortskaffande för att upprätthålla en ren och säker arbetsmiljö.
Att följa dessa försiktighetsåtgärder säkerställer en säker, effektiv och miljövänlig formfräsningsoperation.
Mgammal Met al FRAMTIDA
Med uppkomsten av intelligent och grön tillverkning har formfräsningsprocesser blivit mer automatiserade, effektiva och miljövänliga. Moderna tekniker möjliggör exakt bearbetning med lägre energiförbrukning, minskat avfall och snabbare produktionscykler. Genom att kombinera automatisering, AI och nya verktygsmaterial uppnår processen högre noggrannhet och större produktivitet.
Automatisering och AI-förbättringar
Automatiska verktygsväxlarsystem (ATC) minskar manuella ingrepp, optimerar arbetskostnader och möjliggör kontinuerlig drift dygnet runt. AI-drivna beräkningar kan justera skärbanor, optimera bearbetningssteg, öka verktygslivslängden och förkorta cykeltiderna, vilket förbättrar den totala effektiviteten.
Ny generation skärverktygsmaterial
Nanobeläggningar som TiAlN och AlCrN förbättrar slitstyrkan och värmeavledningen, vilket möjliggör högre skärhastigheter. Avancerade hårdmetall-, keramik- och polykristallin diamant (PCD) verktyg övervinner flaskhalsar vid bearbetning av material med hög hårdhet eller värmebeständighet.
Integrerade tillverkningstekniker (CNC + bulkmaterial)
CNC-förbearbetning i kombination med bulkmaterialbearbetning möjliggör snabb formning, minskar materialspill och säkerställer hög dimensionsnoggrannhet. Integrerade arbetsflöden möjliggör sömlösa övergångar mellan fräsning, stansning och formning, vilket resulterar i kortare leveranstider och förbättrad produktionseffektivitet.
Vanliga frågor
Vad är syftet med formfräsning?
Syftet med formfräsning är att tillverka komplexa profiler noggrant och effektivt. I min praktik används denna process för att skapa konsekventa krökningar, spår eller vinkelfunktioner som skulle vara tidskrävande med standard pinnfräsning. Den förbättrar produktiviteten genom att reducera flerverktygsoperationer till en enda uppställning, sänker kumulativa toleranser och säkerställer en noggrannhet på ±0.005 mm. Detta gör den avgörande för flyg-, medicin- och fordonskomponenter där tillförlitlighet och utbytbarhet är avgörande.
Vilka är de olika typerna av formfräsar?
Formfräsar inkluderar konkava fräsar för innerkurvor, konvexa fräsar för ytterkurvor och hörnrundningsfräsar för kantradier. Jag använder även envinkel- och dubbelvinkelfräsar för fasningar, T-spårsfräsar för spårfräsning, kugghjulsfräsar för tandprofiler och specialverktyg för unika geometrier. Fräsvalet beror på detaljdesign, erforderliga toleranser och material – till exempel användning av hårdmetallverktyg för härdat stål för att bibehålla skärpa och dimensionsstabilitet över långa serier.
Vilka material kan bearbetas med formfräsning?
Jag använder formfräsning på metaller som aluminium, rostfritt stål, titan och nickellegeringar, samt tekniska plaster som PEEK och Delrin. Kompositer och icke-järnhaltiga material är också vanliga. Varje material kräver justerade skärhastigheter – aluminium vid 150–300 M/min, rostfritt stål vid 50–90 M/min – för att optimera verktygslivslängd och ytjämnhet. Denna mångsidighet gör formfräsning lämplig för projekt med hög blandning och låg volym eller massproduktion inom flera branscher.
Slutsats
Formfräsning är en mycket effektiv och precis bearbetningsmetod, avgörande för modern tillverkning. Genom att kombinera automatisering, avancerade material och CNC-teknik levereras detaljer av konsekvent hög kvalitet samtidigt som produktionseffektiviteten förbättras. Företag som använder dessa metoder får en konkurrensfördel inom precision, hastighet och tillförlitlighet.
På TiRapid erbjuder vi experttjänster inom CNC-bearbetning för formfräsning och specialkomponenter. Vårt team hjälper till att optimera verktygsval, materialval och bearbetningsstrategi för att producera högkvalitativa, kostnadseffektiva och tillförlitliga delar för flyg-, fordons- och industriapplikationer.
















