
Ett gasgrenrör inuti halvledarutrustning kanske inte ser lika viktigt ut som en wafer eller kammare, men det spelar en viktig roll i gasleveranssystemet. Det leder olika gaser till de platser som krävs, medan interna passager, anslutningsportar, tätningsspår och monteringshål ofta är packade i en enda metallkomponent. En liten avvikelse i ett håls position eller en felaktigt bearbetad tätningsyta kan leda till läckage, störningar eller installationsproblem. För köpare är tillverkningen av ett grenrör bara början. Det som verkligen spelar roll är dimensionsstabilitet, rena interna passager, pålitlig gasleverans och jämn kvalitet i varje del i en produktionsbatch.
Vad gör CNC-bearbetning av halvledargasgrenrör svårt?
Den största utmaningen med gasgrenrör är att många kritiska funktioner är dolda inuti komponenten. Utifrån kan delen se ut som ett enkelt metallblock med flera hål. I produktionen kan det dock krävas djupa hål, korsande passager, gängade portar, tätningsspår och precisionsmonteringsytor. Om bearbetningssekvensen inte planeras korrekt kan senare processer som passagebearbetning, gradning, rengöring och inspektion bli mycket svårare.
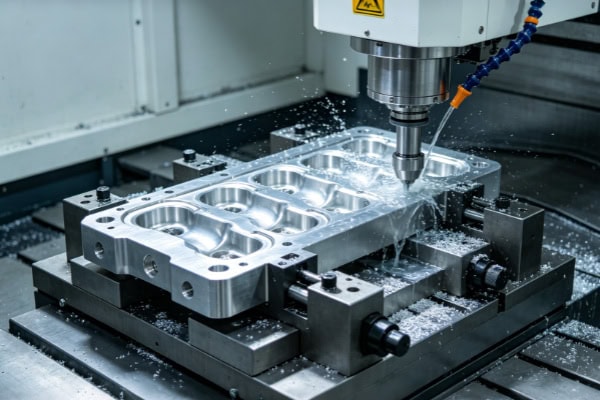
Interna gaskanaler är en viktig utmaning vid bearbetning
Interna gaskanaler är vanligtvis en av de viktigaste egenskaperna hos ett grenrör. Olika hål måste anslutas korrekt, medan kanaler som ska hållas separerade inte får oavsiktligt bryta in i varandra. Efter djuphålsbearbetning måste grader och bearbetningsrester också avlägsnas noggrant. Annars kan rengöringen av de interna kanalerna bli onödigt svår.
- Håll djuphålspositionerna stabila: Hålets djup och riktning kan påverka hur interna passager ansluts. Komplexa strukturer kräver noggrann planering av verktygsbanan innan bearbetningen påbörjas.
- Kontrollera korsande passagers placering: När flera gasvägar korsar varandra inuti grenröret måste deras positionsförhållande förbli korrekt snarare än att förlita sig på manuell korrigering efter bearbetning.
- Ta bort inre grader försiktigt: Små grader inuti gaskanalerna kan verka obetydliga, men de kan lossna under drift och skapa oönskad partikelkontaminering.
- Kontrollera verktygstillgängligheten i förväg: Vissa djupa och smala områden kan inte bearbetas tillförlitligt med en standardverktygsuppsättning, så verktygstillgängligheten bör granskas redan från 3D-modellstadiet.
Efter att passagerna är bearbetade bör inspektionen bekräfta att den interna strukturen matchar designen. För köpare säger ett exteriört foto väldigt lite. Viktiga måttregister och inspektionsresultat är mycket mer användbara vid utvärdering av en bearbetningsleverantör.
Anslutningsportar och tätningsspår kan inte bedömas enbart utifrån dimensioner
Halvledargasgrenrör är ofta anslutna till ventiler, rör eller andra gasdistributionsmoduler, så kvaliteten på anslutningsportarna påverkar installationen direkt. Tätningsspår kan bara uppta en liten yta, men de har en viktig funktion. Spårbredd, spårdjup och spårytans skick måste alla uppfylla de angivna kraven.
| Area | Fokus på CNC-bearbetning | Vanligt installationsproblem |
| Gasportar | Håldiameter, gängor, position | Svår montering av kontakter |
| Tätningsspår | Bredd, djup, ytbeskaffenhet | Dålig tätningsinstallation |
| Montera hål | Hålavstånd, positionsnoggrannhet | Feljustering med utrustning |
| Referensytor | Planhet, dimensionellt förhållande | Mellanrum efter montering |
| Interna passager | Diameter, djup, anslutningsmöjligheter | Onormalt gasflöde eller misslyckad testning |
Materialval förändrar hur ett gasgrenrör ska bearbetas
När man köper ett gasgrenrör räcker det sällan med att bara säga till leverantören att "bearbeta det enligt ritningen". Aluminiumlegeringar, rostfritt stål och andra specialmetaller har olika skäregenskaper, så verktyg, skärparametrar, kylmetoder och gradkontroll kan behöva ändras. Halvledarkomponenter har också strikta renhetskrav, vilket innebär att materialval bör diskuteras tillsammans med specifikationer för ytbehandling och rengöring.
Bearbetning av aluminiumlegering kräver noggrann grad- och ytkontroll
Aluminiumlegeringar är väl lämpade för komplexa gaskanalstrukturer, men det relativt mjuka materialet kan producera grader, uppbyggda kanter eller bearbetningsmärken när verktygsförhållandena inte kontrolleras ordentligt. Om den färdiga detaljen har strikta ytkrav måste även bearbetningsuppställningen och hanteringsprocessen uppmärksammas för att förhindra repor på färdiga ytor.
Rostfritt stål kräver mer av CNC-bearbetningsprocessen
Komponenter i rostfritt stål kräver ofta en mer kontrollerad bearbetningsmetod. Verktygsslitage, värmeutveckling och grader i hål måste övervakas noggrant. Djupa hål, fina gängor och tätt placerade portar kan vara särskilt krävande. För kontinuerlig produktion bör även verktygslivslängden beaktas eftersom gradvis verktygsslitage kan påverka dimensionskonsistensen.
Krav på ytbehandling och rengöring bör bekräftas tidigt
Ett gasgrenrör kan kräva rengöring, passivering, anodisering eller annan ytbehandling före leverans. Lämplig process beror på materialet och utrustningens driftskrav. Detta är ett område där kommunikationsluckor lätt kan orsaka förseningar: bearbetningen kan redan vara klar när kunden introducerar speciella rengöringskrav. Att bekräfta dessa detaljer under offertfasen kan spara avsevärt fram och tillbaka senare.
Vad bör inspekteras efter CNC-bearbetning?
Inspektion av ett gasgrenrör bör gå utöver att kontrollera några få yttermått med ett skjutmått. De funktioner som verkligen påverkar installation och drift är ofta portarnas placering, interna passager, tätningsområden och läckagetäthet. För precisionshalvledarkomponenter betyder det inte automatiskt att en produktionsbatch kommer att förbli konsekvent om man klarar en första stickprovsinspektion. Kritiska dimensioner bör fortsätta att övervakas under bearbetningen.
Viktiga dimensioner behöver tydliga inspektionsregister
Gasportar och gängor: Kontrollera diameter, effektivt djup och anslutningsgeometri mot ritningen.
- Monteringshålens positioner: Var noga med hålavståndet och positionsförhållandena för att förhindra uppriktningsproblem vid montering av utrustningen.
- Tätningsområden: Spårdjup, spårbredd och ytbeskaffenhet bör alla inkluderas i inspektionsomfattningen.
- Interna passager: Verifiera djupet och anslutningen av kritiska passager när det krävs enligt konstruktionen.
- Referensytor: Planhet och dimensionsförhållanden bör förbli stabila, särskilt när grenröret måste ha direkt kontakt med en annan utrustningsmodul.
Om bara en del i ett parti uppfyller de erforderliga dimensionerna, kommer köpare naturligtvis att ha oro för produktionsstabiliteten. Användbar inspektion handlar inte bara om att tillhandahålla siffror. Den bör visa hur kritiska dimensioner mäts, hur läckagetestning utförs och om betydande variationer förekommer över partiet.
Läckagetestning avgör om delen är redo att användas
Ett gasgrenrör måste i slutändan transportera processgaser, och små interna läckor kan inte alltid upptäckas visuellt. Tryckhållningstestning, läckagetestning eller andra specificerade metoder kan utföras enligt kundens krav, med motsvarande resultat registrerade. För grenrör med komplicerade interna passager och flera portar bör själva testuppställningen också kontrolleras noggrant för att säkerställa att alla passager och tätningspunkter är korrekt konfigurerade.
Batchproduktion kräver konsekvens
En prototyps dimensionella prestanda är bara en utgångspunkt. Under batchproduktion kan maskinförhållanden, verktygsslitage och upprepad fixturering alla medföra förändringar. En stabil tillverkningsprocess bör kontinuerligt övervaka kritiska dimensioner snarare än att vänta tills hela batchen är klar innan allt kontrolleras.
| Inspektionsobjekt | Huvudfokus | Värde för kunden |
| Dimensionell inspektion | Håldiameter, djup, totala mått | Bekräftar ritningsöverensstämmelse |
| Positionsinspektion | Hålavstånd, portplaceringar | Stödjer noggrann montering |
| Ytbesiktning | Grader, repor, ojämnheter | Minskar problem med nedströms bearbetning |
| Läcktestning | Läckagetillstånd, tryckhållning | Verifierar gasvägens tillförlitlighet |
| Batchinspektion | Variation i kritiska dimensioner | Kontrollerar produktionskonsekvens |
Vad bör du fråga dig när du köper gasgrenrör för halvledare?
När man köper den här typen av precisionskomponent är priset inte den enda faktorn att jämföra. Det som verkligen kan påverka projektets framsteg är om leverantören kan tolka komplexa ritningar, identifiera bearbetningsrisker tidigt och reproducera en godkänd process konsekvent under senare batchproduktion. Under offertfasen är det bra att tillhandahålla materialkvalitet, 2D-ritning, 3D-modell, kritiska toleranser, passagedesign, tätningskrav och inspektionsstandarder tillsammans. Detta gör den tekniska kommunikationen mycket effektivare.

Har leverantören faktiskt bearbetat precisionskomponenter för gasvägen?
Vissa leverantörer kan ha erfarenhet av konventionella aluminium- eller ståldelar men har begränsad erfarenhet av halvledarkomponenter som innehåller täta interna passager och precisionstätningsområden. Köpare kan fråga om liknande projekt, tillgänglig bearbetningsutrustning, dimensionsinspektionsmetoder och läckagetestprocedurer istället för att bara förlita sig på allmänna företagsprofiler.
Hur kommer leverantören att upprätthålla konsekvens efter godkännande av prov?
Efter prototypvalidering bör de godkända bearbetningsdata, verktygsmetoden och kritiska inspektionskraven helst överföras till batchproduktion. Om processen justeras upprepade gånger från en produktionsomgång till en annan kan dimensionsskillnader mellan batcher bli mer sannolika. För långsiktig inköp kan köpare också bekräfta inspektionsfrekvensen för kritiska dimensioner, rapporteringsformat och procedurer för hantering av avvikande delar.
Den verkliga utmaningen inom tillverkning av halvledargasgrenrör ligger i att kontrollera detaljerna: interna passager måste bearbetas noggrant, portar och tätningsspår måste stödja tillförlitlig montering, ytor och interna områden måste uppfylla renhetskrav och batchproduktion måste förbli dimensionellt konsekvent. Tydlig kommunikation av ritningar, material, läckagetestkrav och rengöringsspecifikationer i inköpsstadiet kan göra senare produktion mycket smidigare. TIRAPID tillhandahåller precisions-CNC-bearbetning och inspektionsstöd för halvledargasgrenrör, vilket hjälper kunder att gå mer tillförlitligt från prototypvalidering till batchproduktion.
















